
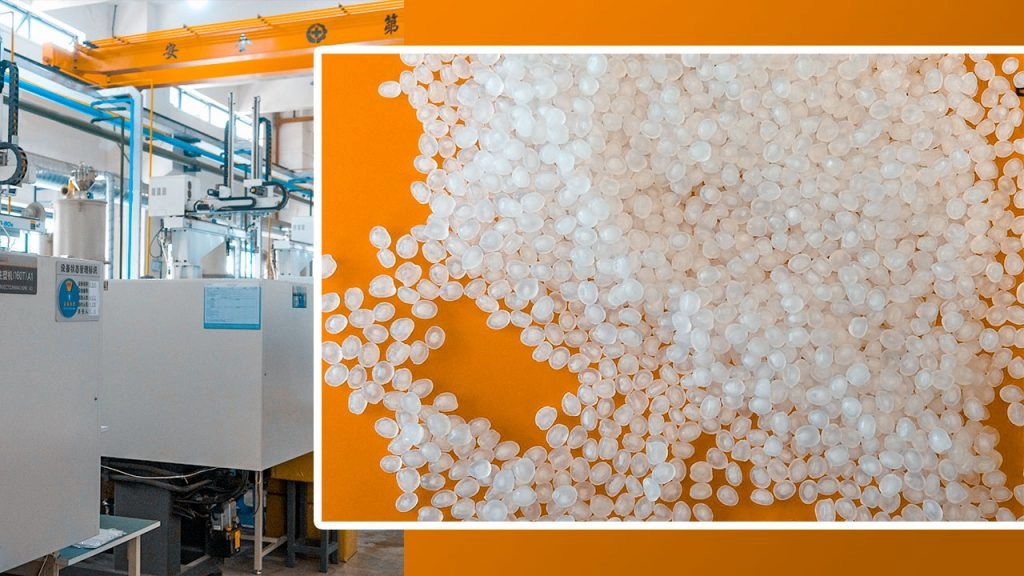
Qué es el polipropileno (PP) y por qué domina el moldeo por inyección
El polipropileno (PP) es un termoplástico semicristalino ampliamente utilizado en el moldeo por inyección porque ofrece bajo costo por volumen, baja densidady muy buena resistencia química y a la fatiga. Para un volumen de pieza dado, el PP suele ser la opción más ligera y económica por lo que domina en envases de alimentos, tapas y cierres, bienes de consumo y muchos interiores de automóviles en el mercado.
El PP se fabrica a partir de monómeros de propileno y puede ser adaptado en homopolímeros y copolímeros (aleatorios o en bloque) para lograr diferentes balances de rigidez–impacto–claridad.
Homopolímero de PP vs Copolímero (aleatorio vs en bloque)
Diferencias clave
| Propiedad / Tipo | Homopolímero de PP (PP-H) | Copolímero aleatorio de PP (PP-R) | Copolímero en bloque de PP (PP-B / Impacto PP) |
|---|---|---|---|
| Uso típico | Partes rígidas, bisagras, tapas | Envases de alimentos más transparentes, médico | Automoción, electrodomésticos, piezas de impacto |
| Impacto a temperatura ambiente | Medio | Medio–Alto | Alto |
| Impacto a baja temperatura (−20 °C) | Pobre–Medio | Medio | Alto (mejor) |
| Rigidez (Módulo) | El más alto | Medio–Alto | Medio |
| Claridad | Opaco | Bueno–Muy bueno | Opaco |
| Resistencia al calor (HDT) | El más alto de los tres | Ligeramente más bajo | Menor |
| Costo | El más bajo | Ligeramente superior | Mayor que homo, aún económico |
En la práctica:
- Utilizamos PP-H cuando queremos piezas rígidas, económicas y bisagras vivas.
- Especificamos PP-R para piezas de grado alimentario y médicas transparentes o translúcidas.
- Elegimos PP-B/impacto PP para piezas automotrices y exteriores que requieren resistencia en clima frío.
Principales grados de PP para moldeo por inyección (con rangos de MFI)
El MFI (Índice de flujo de fusión, g/10 min, 230 °C/2.16 kg) es el parámetro clave de procesamiento que analizamos. MFI más alto = flujo más fácil = paredes más delgadas, pero menor resistencia al impacto.
| Tipo de grado | Rango típico de MFI (g/10 min) | Usos comunes |
|---|---|---|
| PP-H de uso general | 4–12 | Carcasas, tapas, piezas técnicas |
| PP de alto flujo (PP-H o PP-R) | 20–60 | Envases alimentarios de paredes delgadas, embalaje IML |
| PP de impacto (PP-B / heterofásico) | 5–25 | Interior/exterior automotriz, electrodomésticos |
| PP relleno de mineral/talco | 5–20 | Acabados automotrices, interior estructural |
| PP reforzado con fibra de vidrio | 5–15 | Soportes estructurales, piezas bajo capó |
| PP de uso médico / contacto con alimentos | 8–25 | Jeringas, material de laboratorio, tapas y cierres |
Para envases de alimentos de pared delgada en España, normalmente operamos MFI 25–40. Para tapas y cierres generales, MFI 8–20 es un punto ideal.
PP vs Otros Plásticos Comunes para Moldeo por Inyección
Comparación rápida: PP vs ABS, PC, HDPE, POM, PA6
Los valores son rangos indicativos para grados comerciales típicos y no rellenados.
| Propiedad | PP | ABS | PC | HDPE | POM (Acetal) | PA6 (Nailon 6) |
|---|---|---|---|---|---|---|
| Densidad (g/cm³) | 0.90–0.91 | 1.03–1.06 | 1.19–1.22 | 0.95 | 1.40–1.42 | 1.12–1.15 |
| Resistencia a la tracción (MPa) | 25–35 | 40–50 | 55–70 | 20–30 | 60–70 | 60–80 |
| Módulo de Flexión (GPa) | 1.1–1.6 | 1.8–2.2 | 2.2–2.6 | 0.8–1.1 | 2.5–3.0 | 2.5–3.0 |
| Ízod con muesca @ 23 °C | 3–8 kJ/m² | 15–40 kJ/m² | 60–80 kJ/m² | 3–10 kJ/m² | 6–10 kJ/m² | 5–10 kJ/m² |
| Temperatura de deformación por calor (°C) | 90–110 | 85–100 | 120–135 | 70–80 | 100–120 | 180–200 (seco) |
| Temperatura de uso continuo (°C) | ~80 | ~80 | 110–120 | 60–70 | 90–100 | 100–120 |
| Resistencia Química | Excelente | Regular–Bueno | Justo | Excelente | Bueno | Regular–Bueno |
| Sensibilidad a la humedad | Muy bajo | Bajo | Baja–Media | Muy bajo | Bajo | Alta (absorbe) |
| Costo relativo del material | El más bajo | Medio | Alto | Baja–Media | Medio–Alto | Medio–Alto |
| Aplicaciones típicas en España | Embalaje, tapas, molduras automotrices | Carcasas, bienes de consumo | Seguridad, lentes, alto impacto | Botellas, tanques | Engranajes, precisión | Mecánico bajo capó |
Donde PP gana con claridad:
- Menor densidad → las partes más ligeras para el mismo volumen.
- Precio de resina muy competitivo y ciclos rápidos.
- Excelente resistencia química a detergentes, ácidos y muchos solventes.
- Grados aprobados para contacto con alimentos y uso médico fácilmente disponibles para el mercado de España.
Esa combinación es la razón por la que preferimos PP para muchos programas de moldeo por inyección de alto volumen antes de considerar resinas de ingeniería más caras.
Ventajas clave del moldeo por inyección de PP
Capacidad de bisagra viva
El polipropileno es el material preferido para bisagras vivas—piensa en tapas abatibles, tapas de cajas de almacenamiento y cierres de dispositivos médicos.
- El PP puede flexionarse millones de veces sin agrietarse
- Las bisagras pueden ser moldeadas en una sola pieza con la parte, reduciendo el costo de ensamblaje
- Ideal para tapas, cierres y envases de consumo en producción de alto volumen en España
Resistencia química y seguridad en contacto con alimentos
El PP resiste extremadamente bien aceites, grasas, detergentes y la mayoría de productos químicos domésticos, por lo que domina en envases de alimentos y consumo.
- Comúnmente aprobado para aplicaciones de contacto con alimentos por la FDA y la UE
- Opción segura para envases reutilizables de alimentos, vajillas y productos de cocina
- Rendimiento fuerte en detergentes, productos de limpieza y envases de cuidado personal
Densidad más baja = piezas más ligeras
El polipropileno tiene una de las densidades más bajas entre las resinas comunes de moldeo por inyección (alrededor de 0.90–0.91 g/cm³).
- Piezas más ligeras en el mismo volumen frente a ABS, PC o PA6
- Costo de envío más bajo y mejor ergonomía para productos de mano
- Más piezas por libra de resina → ahorros directos en costo por pieza
Excelente resistencia a la fatiga
El PP soporta flexión, doblez y uso de encaje repetidos mejor que la mayoría de plásticos de uso común.
- Perfecto para encajes, clips, pestañas y tapas con bisagra
- Ideal para piezas interiores de automóviles, componentes de electrodomésticos y productos de almacenamiento
- Evita que las piezas se agrieten bajo uso diario y vibraciones
Ventaja en reciclabilidad y costo por volumen
El polipropileno se recicla ampliamente en España y globalmente, y ofrece una de las mejores relaciones costo-rendimiento en moldeo por inyección.
- Aceptado en muchos flujos de reciclaje municipales (típicamente PP #5)
- Fácil de mezclar PP virgen y reciclado para cumplir objetivos de costo y sostenibilidad
- Menor desgaste de las herramientas y ciclos más eficientes en comparación con muchos plásticos de ingeniería
Si buscas piezas de alto volumen, bajo costo y duraderas, el moldeo por inyección de PP suele ser la opción más económica. Por eso lo usamos ampliamente en nuestros programas y lo combinamos con herramientas y ciclos optimizados, similar a las ganancias de eficiencia descritas en estos ventajas del moldeo por inyección.
Selección de Material: Elegir la Grado de PP Adecuado para tu Proyecto
Elegir el grado correcto de moldeo por inyección de polipropileno es donde la mayoría de los proyectos se ganan o pierden. Yo siempre empiezo con: ¿Qué hace la pieza, dónde vive y qué puede salir mal? A partir de ahí, la calificación PP casi se elige sola.
Envases de comida de paredes finas (PP de alto MFI)
Para envases para llevar, vasos de charcutería y paquetes de aperitivos, quieres PP de alto flujo (alto MFI, típicamente 25–60 g/10 min) para que la resina se llene rápida y limpiamente en secciones delgadas.
Puntos clave:
- Homopolímero de PP or copolímero aleatorio para claridad y rigidez
- Pared típica: 0,4–0,8 mm para herramientas de envasado de alta velocidad
- Necesita certificación alimentaria compatible con la FDA / EU 10/2011 certificación
- Ideal para: vasos de yogur, envases aptos para microondas, paquetes de comida individual
Interior y exterior de automoción (PP modificado por impacto, relleno de talco)
Para programas automotrices, la opción preferida es PP modificado por impacto y relleno mineral que equilibra resistencia, rigidez y estabilidad dimensional.
Opciones comunes:
- PP relleno de talco (10–30%) para paneles de puertas, molduras de pilares, tableros de instrumentos
- Copoliéster de PP modificado por impacto para parachoques, molduras exteriores, protectores de arcos de rueda
- Beneficios: mejor resistencia a los arañazos, menor deformación, huecos/ajuste estable
- Rango de MFI: típicamente 5–20 g/10 min dependiendo del tamaño y la textura de la pieza
Piezas médicas y tapas/cierres (PP de grado alimentario y médico)
Para desechables médicos y tapas/cierres, nos adherimos a grados de PP certificados y trazables con consistencia estricta.
Lo que usamos:
- Homopolímero de PP para cierres rígidos, cuerpos de jeringas, material de laboratorio
- Copoliéster aleatorio para dispositivos transparentes, ajustes de encaje flexibles
- Debe ser:
- Cumplir con la FDA
- Aprobado para contacto con alimentos según la EU 10/2011
- A menudo con ISO 10993 / USP Clase VI datos para piezas en contacto con productos médicos
- Ideal para: componentes IV, piezas de diagnóstico, tapas de botellas de agua, cierres farmacéuticos
PP retardante de llama (UL94 V0/V2)
Para carcasas eléctricas y productos de construcción en la
Directrices de diseño crítico para piezas de moldeo por inyección de PP
Cuando diseñamos piezas de moldeo por inyección de polipropileno, aseguramos la calidad (y el costo) antes de que se corte la herramienta. Así es como abordo el diseño de piezas de PP para que funcione de manera limpia y repetible en la prensa.
Mantén el grosor de la pared uniforme (1.2–3.5 mm)
El PP es indulgente, pero aún así odia los grandes cambios de grosor.
- Rango típico de paredes: 1.2–3.5 mm para la mayoría de las piezas de moldeo por inyección de PP
- Mantente dentro de ±10–15% de grosor en toda la pieza
- Para envases de paredes delgadas: 0.6–1.2 mm es factible con grados de alto flujo
- Utiliza núcleo en lugar de masas sólidas para reducir peso y disminuir hundimientos/deformaciones
Las paredes uniformes llenan mejor, enfrían de manera uniforme y mantienen bajos los tiempos de ciclo.
Ángulos de cizalladura, nervios y bosses
El PP se encoge sobre el acero, por lo que el cizalladura es innegociable.
- Ángulos de inclinación
- Paredes exteriores: ≥ 1° (2°+ es más seguro para superficies texturizadas)
- Núcleos profundos o textura pesada: 2–3°
- Nervios
- Grosor del nervio: 50–70% del grosor nominal de la pared
- Altura: hasta 3× pared sin problemas de estabilidad
- Añadir Filetes en las bases de los nervios para evitar concentraciones de tensión
- Bosses
- Pared del boss: 60–80% del grosor nominal de la pared
- Apoye los bosses con nervios en lugar de hacerlos sólidos
- Evite resaltes gruesos aislados; son imanes de hundimientos y deformaciones
Un buen diseño de ángulo de desmoldeo y nervios/resaltes equilibrado reduce directamente el desperdicio y la rectificación de herramientas.
Diseño de bisagras integradas de PP
El PP es el rey de las bisagras integradas, pero solo si los detalles son correctos.
- Utiliza Homopolímero de PP o un grado optimizado para bisagras
- Grosor típico de la bisagra: 0,25–0,4 mm
- El flujo debe correr a través de la bisagra, no a lo largo de ella
- Integre la bisagra en la pared con radios suaves, sin esquinas afiladas
- Coloque la entrada de la pieza de forma que el área de la bisagra se llene limpiamente, sin vacilación ni líneas de soldadura
Una geometría de bisagra bien ajustada puede sobrevivir decenas de miles de ciclos de flexión sin agrietarse.
Tasas de contracción del PP y cómo compensarlas
La contracción del polipropileno es significativa y depende del grado:
- Contracción típica: 1,2–2,5 % linealmente
- PP relleno (talc, vidrio): inferior, más controlado (alrededor de 0.8–1.5%)
- Homopolímero/co-polímero sin relleno: más alto (alrededor de 1.5–2.5%)
Cómo compensamos:
- Escalar el modelo 3D según la contracción recomendada por el proveedor de resina
- Considera flujo vs contracción transversal para PP relleno con talco y con vidrio
- Agregar nervios y un sistema de compuertas adecuado para evitar que los paneles planos se deformen
- Trabajar en estrecha colaboración con el moldeo para ajustar la contracción en acero después de T1
Evitar marcas de hundimiento, deformaciones y líneas de soldadura
Estas son las tres complicaciones más comunes en el diseño de moldeo por inyección de polipropileno.
Para evitar marcas de hundimiento:
- Mantener bajo control el grosor local (sin grandes bosses o almohadillas)
- Seguir la regla 50–70% para nervios y bosses en comparación con el grosor de la pared
- Mover las compuertas más cerca de las características más gruesas para que se llenen correctamente
Para reducir la deformación:
- Diseñar con espesor de pared equilibrado y geometría simétrica
- Utiliza PP relleno de talco para paneles más planos y rígidos (interior de automóviles, carcasas de electrodomésticos)
- Coloca nervios para soportar superficies anchas y planas
- Alinea los caminos de flujo para reducir tensiones internas cuando sea posible
Para minimizar las líneas de soldadura:
- Evita características de diseño que dividan el flujo innecesariamente (agujeros, pestañas)
- Si los agujeros son necesarios, colócalos más cerca de la entrada o ajusta las ubicaciones de la entrada
- Aumenta la temperatura de fusión y del molde para mejorar la resistencia de unión
- Utiliza PP modificado con impacto cuando la resistencia de la línea de soldadura es crítica
Si quieres ver cómo se traducen estas reglas en la prensa, consulta nuestro análisis de cómo funciona una máquina de moldeo por inyección y cómo llena y compacta la cavidad en tiempo real en nuestro sitio en [jinoplastics.com](https://jinoplast
Proceso de moldeo por inyección de PP paso a paso
Cuando realizamos moldeo por inyección de polipropileno en nuestro taller, el objetivo es simple: ciclos rápidos, calidad estable, cero dramas. Así es como configuramos y controlamos típicamente el proceso de PP.
1. Requisitos de secado para PP
La mayoría de las calidades de PP no necesitan presecado, lo cual es una gran ventaja frente a materiales como PC o PA:
- El PP no absorbe humedad como los nylons.
- Normalmente lo alimentamos directamente desde la bolsa o silo.
- Excepciones:
- PP reciclado con contaminación
- Grados de relleno alto o con aditivos especiales
Si vemos escurrimiento o burbujas y sospechamos humedad, secaremos a 80–90 °C (176–194 °F) durante 1–2 horas como medida de precaución.
2. Perfil típico de temperatura en barril de PP (190–240 °C)
Para moldeo por inyección de polipropileno, realizamos un perfil de temperatura gradual a lo largo del barril:
- Zona de alimentación: 170–190 °C (338–374 °F)
- Zona media: 190–220 °C (374–428 °F)
- Front/nozzle: 210–240 °C (410–464 °F)
Puntos clave:
- Temperaturas más bajas para PP de alto flujo (alta MFI) y envases de paredes delgadas.
- Temperaturas más altas para talcado or polipropileno impactado modificado calificaciones.
- La boquilla debe estar lo suficientemente caliente para evitar que se congele, pero no tanto como para que se formen hilos.
Si eres nuevo en las ventanas de proceso, ayuda entender los conceptos básicos tipos de procesos de moldeo por inyección para que la estrategia de temperatura coincida con tu herramienta y diseño de pieza.
3. Presión de inyección, velocidad y llenado
Ajustamos la presión y la velocidad en función de la geometría de la pieza y el diseño de la compuerta:
- Presión de inyección:
- Típico: 600–1,200 bar (8,700–17,400 psi)
- Envases de PP de paredes delgadas: a menudo hacia el extremo superior
- Velocidad de inyección:
- Rápido, especialmente para envases de PP de paredes delgadas, para evitar golpes cortos y problemas de línea de soldadura
- Más lento en características delicadas o donde exista riesgo de chorro
- Llenado / mantenimiento:
- Comienza en 50–70% de la presión máxima de inyección
- Ajusta hasta que el peso y las dimensiones se estabilicen
- Mantén hasta que la compuerta se enfríe (a menudo 1–4 segundos para piezas estándar)
Buena regla general: usar llenado rápido, presión moderada y suficiente empaquetado para controlar la contracción y la deformación sin sobrecargar la pieza.
4. El tiempo de enfriamiento domina el ciclo
Con PP, el enfriamiento es el principal impulsor del costo en el tiempo de ciclo:
- El enfriamiento típicamente consume 50–70% del tiempo total del ciclo.
- Paredes más gruesas y polipropileno llenado de talco necesitan un enfriamiento más prolongado para evitar deformaciones.
- Un diseño eficiente de enfriamiento del molde (baffles, enfriamiento conformal, agua refrigerada) es donde ganamos o perdemos en el precio de la pieza.
Nos centramos en nuestro DOE (diseño de experimentos) en:
- Reducir el grosor de la pared cuando sea posible
- Optimizar la disposición de los canales de agua
- Equilibrar el enfriamiento entre cavidades
Así mantenemos cortos los tiempos de ciclo del PP, ajustadas las dimensiones de las piezas y bajos los costos en producción real.
8 defectos más comunes en el moldeo por inyección de PP y cómo solucionarlos
Cuando realizo moldeo por inyección de polipropileno, me concentro mucho en prevenir defectos. Aquí están los 8 problemas que más afectan al PP, y cómo los solucionamos normalmente en la planta.
1. Salpicadura
Qué es: Plástico extra delgado a lo largo de las líneas de separación, respiraderos o pasadores de eyección.
Causas principales:
- Fuerza de cierre demasiado baja
- Línea de separación del molde desgastada o dañada
- Presión de inyección excesiva o sobrellenado
Cómo lo soluciono:
- Aumentar la fuerza de cierre y reducir la presión de llenado
- Reparar o rehacer la línea de separación, respiraderos y insertos
- Optimizar el tamaño de la compuerta y el perfil de llenado para evitar sobrellenado
2. Fallos cortos
Qué es: La pieza no se llena completamente—secciones faltantes, especialmente en paredes delgadas o nervios.
Causas principales:
- El fundido de PP demasiado frío o velocidad demasiado baja
- Compuerta demasiado pequeña o mala ventilación
- Tamaño de disparo insuficiente o presión de inyección baja
Cómo lo soluciono:
- Aumentar la temperatura del fundido y del molde; incrementar la velocidad de inyección
- Ampliar la compuerta o añadir/limpiar respiraderos
- Aumentar el tamaño del disparo, la presión de mantenimiento y el tiempo de llenado
3. Marcas de hundimiento
Qué es: Depresiones locales, generalmente detrás de nervios, salientes o secciones gruesas.
Causas principales:
- Secciones de paredes gruesas o nervios sobredimensionados
- Presión de llenado baja o tiempo de mantenimiento demasiado corto
- Temperatura del molde demasiado alta en áreas gruesas
Cómo lo soluciono:
- Rediseñar para espesor de pared uniforme y costillas más delgadas (40–60% de pared)
- Aumentar la presión del paquete y el tiempo de mantenimiento
- Utilizar una disposición de enfriamiento adecuada bajo zonas gruesas o agregar pasadores de núcleo
4. Inyección
Qué es: Líneas de flujo similares a una serpiente por el ingreso de la masa fundida a alta velocidad en una cavidad fría.
Causas principales:
- Velocidad de inyección demasiado alta en la boquilla
- Boquilla dirigida directamente hacia un espacio abierto
- Temperatura del fundido demasiado baja
Cómo lo soluciono:
- Reducir la velocidad inicial de inyección, usar llenado en varias etapas
- Redirigir la boquilla hacia una pared o característica para ayudar a que el flujo se disperse
- Aumentar ligeramente la temperatura de la masa y del molde para un flujo más suave
5. Deformaciones por encogimiento
Qué es: La pieza se tuerce, deforma o curva después de la eyección.
Causas principales:
- Espesor de pared no uniforme o enfriamiento desigual
- Diferencias altas de encogimiento (por ejemplo, áreas llenas de talco frente a áreas sin talco)
- Sobrecarga en un lado de la pieza
Cómo lo soluciono:
- Diseño para espesor de pared consistente y costillas equilibradas
- Reequilibrar los canales de enfriamiento y el perfil de llenado
- Para piezas de alta precisión, usar grados de PP llenos con menor encogimiento
6. Marcas de quemadura / Líneas plateadas
Qué es: Quemaduras oscuras al final del llenado, o finas líneas plateadas en la superficie.
Causas principales:
- Aire atrapado y mala ventilación
- Velocidad o presión de inyección excesivas
- PP degradado por temperatura de fusión demasiado alta o tiempo de residencia prolongado
Cómo lo soluciono:
- Añadir o profundizar las ventilaciones; limpiar las áreas de ventilación regularmente
- Reducir la velocidad y presión de inyección cerca del final del llenado
- Bajar la temperatura de fusión, purgar con frecuencia y evitar residencias largas en el barril
Para más detalles sobre cómo solucionamos estos problemas en producción, he desglosado las causas raíz y las soluciones en nuestra guía sobre defectos comunes en el moldeo por inyección y soluciones.
7. Líneas de soldadura
Qué es: Líneas débiles y visibles donde se encuentran dos frentes de fusión alrededor de agujeros o nervios.
Causas principales:
- Baja temperatura del derretido o del molde
- Frentes de flujo que se encuentran a baja presión o baja velocidad
- Mala posición de la compuerta causando que los frentes de flujo fríos colisionen
Cómo lo soluciono:
- Aumentar la temperatura de fusión y del molde
- Ajustar la ubicación de la compuerta para alejar las líneas de soldadura de las áreas sometidas a estrés
- Incrementar la velocidad/presión de inyección en las zonas de soldadura
8. Espray (Marcas de humedad)
Qué es: Rayas lechosas y nubladas que parecen marcas de vapor en la superficie.
Causas principales:
- Humedad o contaminación en la resina de PP
- Regranificado degradado o materiales mezclados
- Demasiada presión de retroceso o sobrecalentamiento por cizalladura
Cómo lo soluciono:
- Usar PP seco y limpio; controlar el porcentaje y la fuente de regranificado
- Cilindro de purga; evitar mezclar polímeros incompatibles
- Reducir la contrapresión y la velocidad de la tornillo para disminuir el esfuerzo
Cuando configuramos correctamente el moldeo por inyección de polipropileno—material, molde y máquina trabajando como uno solo—podemos producir piezas estables, repetibles, con mínimas defectos y precios muy competitivos para clientes en España y en todos los países.
Factores de coste de las piezas moldeadas por inyección de PP en 2026
Cuando cotizo el moldeo por inyección de polipropileno en 2026, realmente considero cuatro grandes palancas: precio de la resina, vida útil de la herramienta, tiempo de ciclo y los requisitos de calidad/volumen de su industria.
1. Precios de resina virgen vs reciclada de PP (instantánea 2026)
En el mercado de España y Asia en 2026, los rangos típicos son:
| Tipo de PP | Rango de precios aproximado* (USD / lb) | Notas |
|---|---|---|
| PP virgen homopolímero | $0.55 – $0.85 | Grados de inyección estándar |
| PP virgen impactado / relleno de talco | $0.75 – $1.10 | Piezas para automoción/interiores, más resistentes |
| PP de grado alimentario / médico | $0.90 – $1.40 | Lotes certificados y trazables |
| PP reciclado (PIR/PCR, inyección) | $0.40 – $0.70 | Depende en gran medida del color y la estabilidad |
*Estos son rangos típicos de puntos/contratos de 2026 extraídos de los principales datos de índices de resina (por ejemplo, PolymerUpdate, precios de resinas de Plastics News, distribuidores regionales).
Puntos clave de coste:
- El coste del color y la consistencia es adicional – los colores naturales o claros y las calidades de flujo estables son más caros que el PCR oscuro mezclado.
- La certificación añade coste – las aprobaciones de la FDA, UE 10/2011 o automotrices llevan un recargo, pero son innegociables para esos mercados.
2. Coste de moldeo: PP vs ABS / PC
Para el molde en sí, el polipropileno suele ser más barato de fabricar a lo largo de su vida útil que el ABS o el PC:
- Menor presión y temperatura de inyección
- PP: ~190–240 °C en el barril
- PC: a menudo 260–300 °C
- Temperaturas y presión más bajas = menos desgaste del molde → mayor duración de la herramienta.
- Elección del acero
- Para PP, a menudo podemos usar P20 o H13 endurecidos con menos recubrimientos exóticos.
- Para PC reforzado con vidrio abrasivo, necesitaríamos aceros y recubrimientos más resistentes, lo que aumenta el coste.
Resultado final:
- Costo de construcción de la herramienta: punto de partida similar frente a ABS, más bajo que el PC para una complejidad comparable.
- Costo por pieza a lo largo de los años: el PP gana porque la herramienta generalmente necesita menos reparaciones y tiene una vida útil más larga.
Si quieres un desglose más profundo del costo del molde vs el costo de la pieza, explico esto en mi guía sobre cuánto cuesta realmente un molde de inyección y por qué.
3. Ventaja en el tiempo de ciclo → Precio más bajo por pieza
El polipropileno se enfría rápido y fluye fácilmente, lo que reduce directamente el costo:
- Tiempos de ciclo más cortos
- Envases de paredes delgadas de PP: ciclos de 5 a 12 segundos.
- Geometría similar en PC: a menudo 20–30% más lento.
- Peso menor de la pieza
- El PP tiene una de las densidades más bajas (~0,90 g/cm³).
- Mismo volumen, menos peso = menor costo de resina por pieza.
En una herramienta de alta cavitación, cortar solo 2–3 segundos por ciclo puede ahorrar miles de euros al mes en producción. Por eso el PP domina tapones, cierres, envases de paredes delgadas y bienes de consumo de alto volumen.
Para estimar el precio total por pieza incluyendo el tiempo de ciclo, generalmente hago referencia a la misma metodología que describo en mi artículo sobre costo total de moldeo por inyección por pieza.
4. Rangos de precios típicos de piezas de PP por industria (2026)
Estos son realistas FOB fábrica rangos para programas de volumen medio–alto (clientes en España comprando en Asia/plantas en España) usando moldeo por inyección de PP:
| Industria / Tipo de pieza | Volumen típico | Rango de precios de piezas de PP* (USD / pieza) |
|---|---|---|
| Envases alimentarios de paredes finas, tapas | 200k – 10M+ / año | $0.02 – $0.18 |
| Tapas y cierres (bebidas, cuidado personal) | 1M – 50M+ / año | $0.005 – $0.06 |
| Productos de consumo (contenedores, organizadores, carcasas) | 50k – 500k / año | $0.20 – $1.20 |
| Acabados interiores/exteriores de automoción (talc/impacto) | 50k – 300k / año | $0.40 – $4.00 |
| Desechables médicos / carcasas de dispositivos | 100k – 5M / año | $0.05 – $2.50 |
*El precio asume colores estándar, control de calidad normal y sin operaciones cosméticas extremas o secundarias. Operaciones cosméticas ajustadas, salas limpias o ensamblajes complejos pueden aumentar el rango superior.
Cómo suelo ayudar a los clientes en España a controlar los costos
Cuando cotizo proyectos de moldeo por inyección de PP para marcas en España, normalmente:
- Elijo el diseño más ligero posible sin afectar el rendimiento.
- Coincidir MFI y grado con tu pieza y volumen para que alcancemos el ciclo más corto y seguro.
- Planificar el número de cavidades y la automatización en función de tu demanda de 1 a 3 años, no solo del primer pedido.
- Usar PP reciclado donde no comprometa tu marca (por ejemplo, componentes internos, colores oscuros).
Si intentas alcanzar un precio objetivo para una pieza de PP en 2026, la forma más rápida es compartir:
- Volumen anual
- Precio objetivo por pieza
- Peso de la pieza (o un archivo 3D aproximado)
- Cualquier certificación/requisito industrial
A partir de ahí, normalmente puedo decirte en minutos si podemos cumplir con tu presupuesto o qué necesita cambiar (material, cavitación o diseño) para que las cuentas cuadren.
Sostenibilidad y PP reciclado en moldeo por inyección
El moldeo por inyección de polipropileno es una de las formas más fáciles de reducir el costo de las piezas y la huella de carbono al mismo tiempo, especialmente cuando se utiliza PP reciclado de la manera correcta.
PCR vs PIR Polipropileno
Cuando hablamos de PP reciclado, principalmente usamos dos corrientes:
- PP reciclado post-consumo (PCR)
- Procede de productos usados: envases de alimentos, tapas, embalajes.
- Ideal para marcas que buscan objetivos ESG, reclamaciones de sostenibilidad minorista y etiquetado de “contenido reciclado”.
- La variación de color y olor debe gestionarse con clasificación, filtración y aditivos.
- PP reciclado post-industrial (PIR)
- Procede de chatarra limpia de fábrica y canales de extrusión.
- Mucho más consistente y predecible que PCR.
- Ideal para automoción, piezas industriales y componentes no visuales.
Reciclaje mecánico vs químico para PP
La mayoría de las piezas moldeadas por inyección de PP hoy en día dependen de reciclaje mecánico:
- Reciclaje mecánico
- Pasos: triturar → lavar → volver a pelletizar.
- El costo más bajo y ampliamente disponible en España.
- Ideal para gorras, cajas, palets, piezas de automóviles y embalajes no alimentarios.
- Reciclaje químico
- Descompone el PP en monómeros o aceites, y luego vuelve a polimerizarse.
- Puede alcanzar una calidad cercana a la virgen y potencial para contacto con alimentos.
- Aún con mayor coste y menor disponibilidad, pero creciendo rápidamente, especialmente para programas de sostenibilidad de los propietarios de marcas.
Cómo alcanzar un contenido reciclado del 30–100% sin sacrificar propiedades
Puedes aumentar mucho el contenido de PP reciclado si lo diseñas desde el principio:
- Comienza con la resina base adecuada
- Utiliza modificada por impacto or polipropileno llenado de talco para compensar la pérdida de rigidez/impacto por PCR.
- Para piezas visibles, elige especificaciones de color estrechas y añade masterbatch para enmascarar la variación.
- Estrategia de mezcla
- PP reciclado del 30–50%: Rango seguro para la mayoría de las piezas de consumo e industriales con un mínimo compromiso de propiedades.
- 70–100% PP reciclado: Uso para piezas más gruesas y menos críticas (palets, contenedores, automoción no estructural) y añadir:
- Modificadores de impacto
- Estabilizadores UV
- Antioxidantes y aditivos para procesamiento
- Diseño para el comportamiento del PP reciclado
- Añadir ligeramente más holgado y radios generosos para manejar un flujo menor.
- Evitar nervaduras ultra finas y esquinas agudas que amplifican la debilidad.
- Para piezas de tolerancia ajustada, realizar simulación de flujo en molde y ajustar las ventanas de proceso.
- Calificar y asegurar proveedores
- Solicita constantes en MFI, color y contenido de ceniza lote por lote.
- Realizar pruebas mecánicas (Izod, tracción) en mezclas recicladas durante la calificación.
- Para marcas de consumo, verificar la documentación de reclamaciones de contenido reciclado y cadena de custodia.
Con una sólida mezcla de PCR/PIR, aditivos ajustados y diseño inteligente de piezas, normalmente ejecutamos programas de moldeo por inyección de PP en el rango reciclado de 50–100% mientras mantenemos el rendimiento y la estética dentro de las especificaciones.
Cómo Elegir un Socio Confiable de Moldeo por Inyección de PP en 2026
Elegir el socio adecuado para moldeo por inyección de polipropileno en 2026 se reduce a control de riesgos, certificaciones y prueba de que realmente pueden entregar a escala.
Señales de advertencia vs Señales positivas
Señales de advertencia (aléjate rápidamente):
- No hay trazabilidad del material ni registros de lote
- Presupuestos vagos con detalles de herramientas faltantes, sin DFM, sin llamadas de tolerancia
- Cero laboratorio de calidad interno (sin pruebas de tracción, MFI o medición de color)
- Solo soporte por correo electrónico, respuestas lentas, sin compartir datos del proceso
- “Podemos moldear cualquier cosa” pero sin estudios de caso reales o fotos de PP
Señales positivas (destaca estas):
- Informe detallado de DFM (gating, borrador, nervaduras, contracción, flujo de PP) antes de cortar la herramienta
- Ventana de proceso clara (temperatura de fusión, presión de empaquetado, tiempo de enfriamiento) en la cotización
- Taller de moldes interno y plan de mantenimiento para una larga vida útil de la herramienta de PP
- Sourcing transparente de PP (nombres de grado, MFI, aprobaciones para contacto con alimentos o automoción)
- Disposición a realizar pruebas de moldes de PP y enviar informes de inspección completos
Certificaciones imprescindibles (por aplicación)
| Tipo de aplicación | Certificaciones imprescindibles |
|---|---|
| Industrial general / consumo | ISO 9001 (gestión de calidad) |
| Piezas automotrices de PP | IATF 16949, capacidad PPAP |
| Envases médicos / farmacéuticos | ISO 13485, procedimientos de manejo limpio |
| Envases para contacto alimentario | PP compatible con FDA y EU 10/2011, pruebas de migración |
| Eléctrico / PP FR | Archivo UL para UL94 V0/V2 grados |
Si un proveedor no puede mostrar certificados y informes de prueba actuales sobre la calidad de PP que desea usar, usted asumirá la responsabilidad.
Por qué los fabricantes chinos de moldeo por inyección de PP aún dominan en 2026
En 2026, las fábricas chinas de moldeo por inyección de PP aún mantienen una gran cuota del volumen global porque:
- Escala y estructura de costos – prensas de alto tonelaje, herramientas de múltiples cavidades, amortización más rápida
- Ventaja en costos de tooling – moldes de PP de múltiples cavidades a 30–50% menos en comparación con precios de España y la UE
- Madurez del proceso – décadas de experiencia con PP llenado con talco, PP modificado por impacto, envases de pared delgada de PP
- Servicio de cadena completa – desde el diseño del molde hasta el montaje, impresión y embalaje
Para compradores en España, la clave es elegir un socio chino que sea verdaderamente impulsado por el sistema, no solo barato. Un buen punto de partida es revisar cómo está configurada su fábrica de moldeo por inyección de plástico y cómo controlan la calidad en el piso de producción.
Por qué Jino Moldeo por Inyección es mi fábrica de referencia para proyectos de PP
Como empresario en moldeo por inyección, confío en jino inyección de plástico para programas con alto contenido de PP porque cumplen con los requisitos que importan en el mercado español:
- 20+ años enfocado en moldeo por inyección de plástico
- más de 300 programas exitosos de PP en envases de pared delgada, molduras automotrices y tapas/cierres
- Laboratorio de materiales interno – controles de MFI, coincidencia de color, pruebas mecánicas, verificación de contracción de PP
- DFM gratuito – incluyendo flujo de PP, ubicación de la compuerta, riesgo de warping y diseño de molde optimizado en costos
- Amplia experiencia en:
- Envases de PP de grado alimenticio para marcas españolas
- Polipropileno modificado por impacto y llenado con talco para automoción
- Bisagras vivas de PP y encajes de clic que sobreviven a millones de ciclos



 Spanish
 English
 French
 German
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian