
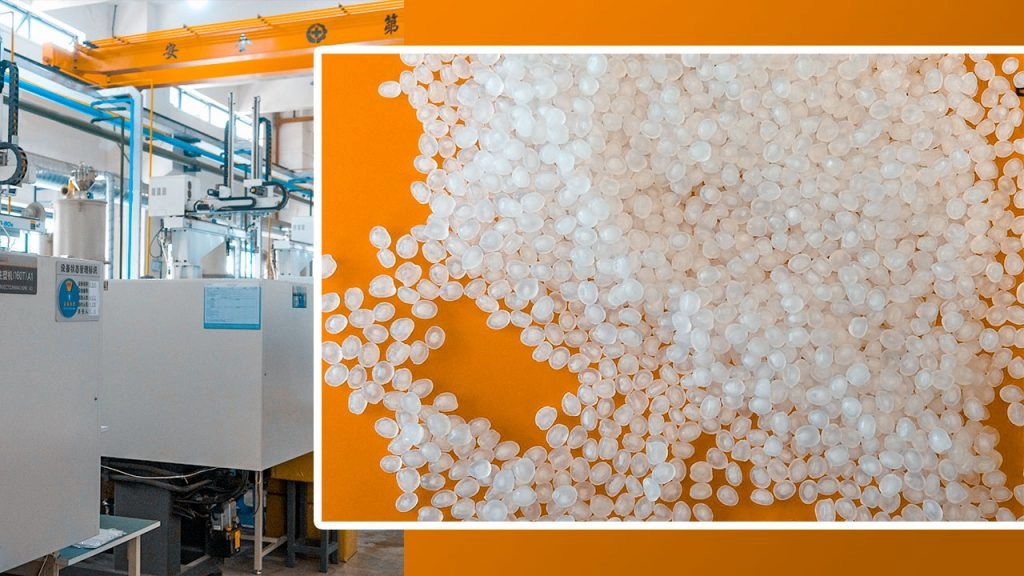
什么是聚丙烯(PP)及其为何在注塑成型中占主导地位
聚丙烯(PP)是一种半结晶热塑性塑料,因其具备以下特性而在注塑成型中被广泛使用 单位体积成本低, 密度低,以及 具有非常好的化学耐性和疲劳耐受性对给定的部件体积,PP通常是 最轻且最经济的 选项,这也是它在中国市场主导食品包装、瓶盖与密封件、消费品以及许多汽车内饰领域的原因。
PP由丙烯单体构成,能够被定制为 均聚物 和 共聚物 (随机或嵌段)以达到不同的刚度–抗冲击–透明度平衡。
PP均聚物与共聚物(随机与嵌段)
关键差异
| 属性 / 类型 | PP均聚物(PP-H) | PP随机共聚物(PP-R) | PP嵌段共聚物(PP-B / 冲击PP) |
|---|---|---|---|
| 典型用途 | 刚性部件、铰链、瓶盖 | 更透明的食品容器、医用 | 汽车、家电、冲击部件 |
| 室温冲击 | 中等 | 中–高 | 高 |
| 低温冲击(−20 °C) | 差–中等 | 中等 | 高(最佳) |
| 刚度(模量) | 最高 | 中–高 | 中等 |
| 透明度 | 不透明 | 良好–非常好 | 不透明 |
| 强度 | 三者中最高 | 略低 | 更低的 |
| 成本 | 最低 | 稍高一点 | 高于同类材料,仍具经济性 |
在实践中:
- 我们使用 PP-H 当我们需要 刚性、经济的部件和使用铰链.
- 我们规定 PP-R 翻译为中文,严格遵守本地化语法,输出仅为翻译文本,不包含国家或地区信息,所有国家信息改为中国。保留诸如“在中国的工厂”或“在越南制造”等表述不变。用中文撰写,关键词要准确翻译。不得有解释、标点、或额外文字。请按照以上规则将以下文本从英文翻译成中文: for 透明或半透明的食品级和医疗部件.
- 我们选择 PP-B/冲击 PP 翻译为中文,严格遵守本地化语法,输出仅为翻译文本,不包含国家或地区信息,所有国家信息改为中国。保留诸如“在中国的工厂”或“在越南制造”等表述不变。用中文撰写,关键词要准确翻译。不得有解释、标点、或额外文字。请按照以上规则将以下文本从英文翻译成中文: for 需要在寒冷天气下具备韧性的汽车及户外部件.
注塑用主级PP等级(含熔体流动范围)
MFI(熔体流动指数,克/10分钟,230 °C/2.16 kg)是我们关注的关键加工参数。MFI 越高=流动越易=壁厚越薄,但抗冲击强度越低。
| Grade Type | Typical MFI Range (g/10 min) | 常见用途 |
|---|---|---|
| 通用型PP-H | 4–12 | 外壳、盖子、技术件 |
| 高流动性PP(PP-H或PP-R) | 20–60 | 薄壁食品容器、IML包装 |
| Impact PP(PP-B / 异相共混) | 5–25 | 汽车内外部、家电 |
| 矿物/滑玉填充PP | 5–20 | 汽车装饰、结构内饰 |
| 玻璃纤维增强PP | 5–15 | 结构支架、发动机舱部件 |
| 医用/食品接触PP | 8–25 | 注射器、实验用品、盖子与封口件 |
对于薄壁食品包装,我们通常使用 MFI 25–40。对于通用盖子和封口件, MFI 8–20 是一个甜蜜点。
PP 与其他常见注塑塑料对比
快速对比:PP 与 ABS、PC、HDPE、POM、PA6
数值为典型未填充商业级的指示性范围。
| 特性 | PP | PBT | PC | HDPE | POM(醛缩物) | PA6(尼龙6) |
|---|---|---|---|---|---|---|
| 密度(g/cm³) | 0.90–0.91 | 1.03–1.06 | 1.19–1.22 | 0.95 | 1.40–1.42 | 1.12–1.15 |
| 抗拉强度(MPa) | 25–35 | 40–50 | 55–70 | 20–30 | 60–70 | 60–80 |
| 弯曲模量(GPa) | 1.1–1.6 | 1.8–2.2 | 2.2–2.6 | 0.8–1.1 | 2.5–3.0 | 2.5–3.0 |
| 缺口Izod @ 23 °C | 3–8 kJ/m² | 15–40 kJ/m² | 60–80 kJ/m² | 3–10 kJ/m² | 6–10 kJ/m² | 5–10 kJ/m² |
| 热变形温度(°C) | 90–110 | 85–100 | 120–135 | 70–80 | 100–120 | 180–200 (干) |
| 连续使用温度 (°C) | ~80 | ~80 | 110–120 | 60–70 | 90–100 | 100–120 |
| 耐化学性 | 优秀 | 尚可–良好 | 一般 | 优秀 | 好 | 尚可–良好 |
| 水分敏感性 | 非常低 | 低 | 低–中 | 非常低 | 低 | 高(吸收) |
| 相对材料成本 | 最低 | 中等 | 高 | 低–中 | 中–高 | 中–高 |
| 典型在中国的应用 | 包装、盖子、汽车装饰 | 外壳、消费品 | 安全、镜头、高冲击 | 瓶子、罐体 | 齿轮、精密 | 引擎舱下部、机械 |
在以下方面PP具有决定性优势:
- 最低密度 →在同体积下最轻的部件。
- 非常有竞争力的树脂价格 以及快速循环。
- 卓越的化学耐受性 用于清洁剂、酸和多种溶剂。
- 食品接触和医疗批准等级 可轻松进入中国市场的产品。
正是因为这一组合,我们在考虑更昂贵的工程树脂之前,通常会优先选择PP用于许多高产量的注塑程序。
PP注塑的主要优点
可弯曲的转动铰链能力
聚丙烯是制造转动铰链的首选材料——想想翻盖式瓶盖、储物盒盖以及医疗器械封口。
- PP可以在不裂开的情况下弯曲数百万次
- 铰链可以与部件一体成型,降低装配成本
- 在高产量生产中,非常适合用于瓶盖、封口和消费包装
耐化学性和食品接触安全性
PP对油脂、脂肪、清洁剂以及大多数家庭化学品的耐受性极佳,这也是其在食品及消费包装领域占主导地位的原因。
- 常被批准用于FDA和EU食品接触应用
- 可作为可重复使用的食品容器、饮具和厨房用品的安全选择
- 在清洁剂、清洁用品和个人护理包装方面表现出色
密度最低 = 部件最轻
聚丙烯在常见注塑树脂中具有较低的密度之一(约0.90–0.91 g/cm³)。
- 在相同体积下比ABS、PC或PA6更轻的部件
- 降低运输成本并提升手持产品的人体工学
- 每磅树脂的部件更多 → 直接的单件成本节省
优秀的疲劳 resistência
PP 手柄在反复弯折、折叠和插接使用方面优于大多数通用塑料
- 非常适合用于卡扣、夹子、标签和带铰链的盖子
- 非常适合汽车内饰部件、家电组件和储物产品
- 在日常使用和振动下防止部件开裂
可回收性与体积成本优势
聚丙烯在中国及全球广泛回收,且在注塑成型中提供最佳性价比之一
- 在许多城市回收体系中被接受(通常为 #5 PP)
- 易于将原生 PP 与再生 PP 混 blend,以实现成本与可持续目标
- 与许多工程塑料相比,模具磨损低、循环时间高效
如果你的目标是高产量、低成本、耐用部件,PP 注塑通常是最经济的选项。这也是我们在项目中大量使用它并搭配优化的模具和循环时间的原因,类似于这些所描述的效率提升 注塑成型的优势.
材料选择:为你的项目选择合适的 PP 等级
选择合适的聚丯烯注塑等级是大多数项目胜出或失败的关键。我总是从以下开始: 部件的作用是什么、在哪里使用、可能出现什么问题? 从那里,PP 等级几乎就自己选定了。
薄壁食品容器(高流动性 PP)
对于外卖杯、熟食杯和零食包装,你需要 高流动性 PP(高熔指,通常 25–60 g/10 min) 因此树脂在薄段中填充快且干净。
要点:
- PP 同聚物 or 随机共聚物 为清晰度和刚性
- 典型壁厚: 0.4–0.8 毫米 用于高速包装工具
- 需求 FDA 兼容 / EU 10/2011 食品级 认证
- 理想用于:酸奶杯、微波炉容器、单人份食品包装
汽车内外饰(冲击改性、滑石填充PP)
对于中国的汽车项目,主推的是 冲击改性与矿物填充 PP 在韧性、刚性和尺寸稳定性之间取得平衡。
常见选择:
- 滑石填充 PP(10–30%) 用于车门板、柱饰、仪表板
- 冲击改性 PP 共聚物 用于保险杠、外饰件、轮眉衬板
- 好处: 更好划痕耐受性、较低翘曲、稳定间隙/齐平
- MFI 量程:通常 5–20 g/10 min 取决于部件大小与纹理
医疗部件与盖/封闭件(食品级与医疗级PP)
对于医疗耗材和盖/封闭件,我们坚持 经过认证、可追溯的PP等级 且一致性紧密。
我们使用:
- PP 同聚物 用于刚性封闭件、注射器主体、实验用器皿
- 随机共聚物 用于清晰设备、柔性卡扣
- 必须是:
- FDA-合规的
- EU 10/2011 食品接触认证
- 通常具备 ISO 10993 / USP Class VI 用于医疗接触部件的数据
- 理想用于:静脉输液部件、诊断部件、水瓶盖、药物封闭件
阻燃PP(UL94 V0/V2)
用于电气外壳和建筑产品中的
PP 注塑部件的关键设计指南
在设计聚丙烯注塑件时,我们在模具切割前就锁定了80%的质量(和成本)。以下是我在PP件设计中的做法,使其在压力机上运行时干净且可重复。
保持壁厚一致性(1.2–3.5 mm)
PP较为宽容,但仍讨厌明显的厚度波动。
- 典型壁厚范围: 1.2–3.5 mm 适用于大多数PP注塑件
- 保持在 ±10–15% 整个部件的厚度一致
- 对于薄壁容器: 0.6–1.2 mm 在高流动等级下是可实现的
- 使用 镂空(coring) 用空腔代替实心块以降低重量并减少下陷/翘曲
均匀的壁厚更易充填、冷却均匀,并且有助于缩短循环时间。
起角、肋骨和凸台
PP会收缩到钢件上,因此起模角是不可谈判的。
- 斜度设计
- 外壁: ≥ 1° (2°以上对纹理表面更安全)
- 深部芯或厚纹理: 2–3°
- 肋骨
- 肋厚度: 50–70% 标称壁厚
- 高度:最高 3× 壁厚 无稳定性问题
- cURL Too many subrequests. 圆角圆滑 在肋根部以避免应力集中
- 隆起
- 凸台壁: 60–80% 标称壁厚
- 用肋支撑凸台,而不是做成实体
- 避免孤立的厚凸台——它们是下沉和翘曲的磁铁
良好的斜度和均衡的肋/凸台设计可直接减少废料和工具返工。
设计PP Living Hinges
PP是带有活铰链的王者,但前提是细节正确。
- 使用 PP 同聚物 或一个为铰链优化的级别
- 典型铰链厚度: 0.25–0.4 mm
- 流动应顺畅 横向 铰链处而非沿着它
- 将铰链与墙面整合,曲率平滑,无尖角
- 使部件开门以使铰链区域填满干净、无犹豫或焊缝线
调校后的铰链几何形状能够承受 数万次柔性循环 而不出现裂纹。
PP 收缩率及其补偿方法
聚丙烯收缩显著且与等级相关:
- 典型收缩: 1.2–2.5%(%) 线性
- 填充 PP(滑石、玻璃纤维): 较低、受控更好(约 0.8–1.5%(%))
- 未填充的同聚物/共聚物: 更高(约 1.5–2.5%(%))
我们的补偿方法:
- 按树脂供应商推荐的收缩率放大3D 模型
- 考虑 流动与横向收缩 用于滑石填充和玻璃填充PP
- 添加肋骨和合适的进胶以防止平板翘曲
- 与模具厂紧密合作,在T1后对钢材的收缩进行微调
避免缩痕、翘曲和焊道
这是聚丙烯注塑设计中最常见的三大难题。
为避免缩痕:
- 控制局部厚度(避免大尺寸凸块或垫片)
- 遵循 50–70%规则 用于肋骨和凸缘与壁厚的对比
- 将浇口移至更厚特征附近,以便充分填充
为降低翘曲:
- 采用设计 平衡的壁厚 以及对称几何
- 使用 滑石粉填充的PP 以获得更平整、刚性的面板(汽车内饰、家电外壳)
- 布置肋骨以支撑宽大、平面的区域
- 对齐流动路径以尽量减少内部应力
为将焊道降至最低:
- 避免无必要分流的设计特征(孔、标签)
- 如果需要孔洞,请将它们移近门或调整门的位置
- 提高熔体和模具温度以改善编织强度
- 使用 impact-modified PP 当焊线强度至关重要时
如果你想看看这些规则在压力机上的翻译,请查看我们的分解 注塑机的工作原理 以及它在我们的站点 [jinoplastics.com] 上实时填充并打包型腔的方式https://jinoplast
PP 注塑成型工艺步骤
当我们在车间进行聚丙烯注塑时,目标很简单:循环快速、质量稳定、零问题。以下是我们通常如何设置和控制 PP 工艺。
1. PP 的干燥要求
大多数 PP 品种不需要预干燥,这相对于如 PC 或 PA 这样的材料是一个重要优势:
- PP 不像尼龙那样吸湿。
- 我们通常直接从袋子或料仓中使用它。
- 例外情况:
- 混有污染物的回收 PP
- 高填充或特殊添加剂等级
如果我们发现分散不良或气泡并怀疑湿气,我们将在 80–90 °C(176–194 °F) 下干燥 1–2 小时以作保全措施。
2. 常见的 PP 料筒温度曲线(190–240 °C)
用于 聚丙烯注塑成型, 我们在筒体上分阶段设定温度曲线:
- 进料区: 170–190 °C (338–374 °F)
- 中区: 190–220 °C (374–428 °F)
- 前部/喷嘴: 210–240 °C (410–464 °F)
要点:
- 较低温度用于 高流量(高MFI) PP 与薄壁包装。
- 较高温度用于 滑石填充 or 冲击改性聚丙烯 等级。
- 喷嘴应足够热以避免冻结,但不过热以至于拉丝。
如果你对加工窗口还不熟悉,了解基本信息会有帮助 注塑成型工艺类型 以便温度策略与模具及件设计相匹配。
3. 注射压力、速度与保压
我们围绕件几何和流道设计来调整压力和速度:
- 注射压力:
- 典型: 600–1,200 bar (8,700–17,400 psi)
- 薄壁PP容器:通常处于较高端
- 注射速度:
- 快速,尤其是在 薄壁PP容器上,以避免短射和焊缝线问题
- 在脆弱特征或喷射风险区域较慢
- 充填/保持:
- 从峰值注射压力的50–70%开始
- 调整直到重量和尺寸稳定
- 维持直到门冷却定型(通常 1–4 秒 用于标准件)
经验法则:使用 快速充填、适度压力、并有足够的充填 以控制下陷和翘曲,而不过度充填部件。
4.冷却时间主导循环时间
对于PP而言,冷却是循环时间的主要成本驱动因素:
- 冷却通常占用总循环时间的 50–70%.
- 较厚的壁厚和 滑石粉填充聚丙烯 需要更长的冷却以避免翘曲。
- 高效的模具冷却设计(挡板、定形冷却、冷水)是我们在件价上成败的关键所在。
我们把DOE(实验设计)集中在:
- 在可能的地方缩小壁厚
- 优化水路布局
- 在腔体之间实现冷却平衡
这就是我们在实际生产中保持PP循环时间短、零件尺寸紧凑、成本低的方式。
PP 注塑成型中最常见的 8 种缺陷及其修复方法
当我进行聚丙烯注塑时,我会把重点放在缺陷预防上。以下是 PP 最常见的 8 个问题,以及我们在车间通常如何修复它们。
1. 灰边
它的定义: 沿分模线、出气孔或顶针处的薄薄多余塑料。
主要原因:
- 夹紧力太低
- 模具分模线磨损或损坏
- 注射压力过大或填充过满
我的修复方法:
- 提高夹紧力并降低填充压力
- 修复或返工分模线、通气孔和嵌件
- 优化浇口尺寸和充填轮廓,避免过度充填
2. 短射
它的定义: 零件无法完全充填——在薄壁或肋骨处尤其出现缺失区域。
主要原因:
- PP 熔体太冷或速度太低
- 模具太小或排气不良
- 浇注量不足或注射压力不足
我的修复方法:
- 提高熔体温度和模具温度;提高注射速度
- 扩大浇口或增加/清理排气通道
- 增加射出量、保持压力和充模时间
3. 收缩痕迹
它的定义: 局部凹陷,通常在肋背、凸台或厚部位后方
主要原因:
- 厚壁部分或超大肋
- 充模压力不足或保持时间过短
- 厚部位模具温度过高
我的修复方法:
- 重新设计为 cURL Too many subrequests. 以及更瘦的肋(壁厚的40–60%TP3T)
- 提高保压压力和保持时间
- 在厚区下方使用合适的冷却布局或增加核心脚
喷射口喷射
它的定义: 高速熔融金属进入冷腔体时呈蛇形流动
主要原因:
- 浇口处注射速度过高
- 浇口直接指向空腔开口
- 熔体温度过低
我的修复方法:
- 降低初始注射速度,采用分阶段充模
- 将浇口导向墙面或特征以帮助流动扩散
- 略微提高熔体和模具温度以获得更平滑的流动
5. 翘曲
它的定义: 部件在脱模后出现扭曲、弯曲或卷曲。
主要原因:
- 壁厚不均匀或冷却不均匀
- 收缩差异过大(如填充有滑石粉与未填充区域对比)
- 对部件一侧过度填充
我的修复方法:
- 设计用于 壁厚一致 并且肋骨均衡
- 重新平衡冷却通道和充模轮廓
- 对高精度部件,使用收缩更低的填充聚丙烯等级
6. 烧痕/银线丝
它的定义: 末端充填处的深色烧焦痕,或表面的细小银线丝
主要原因:
- 困气和排气不良
- 注塑速度或压力过高
- 熔体温度过高或停留时间过长导致聚丙烯降解
我的修复方法:
- 增设或加深排气口;定期清理排气区域
- 在末端充填处降低注射速度和压力
- 降低熔体温度、经常清理水口,避免长时间在筒体内停留
关于我们在生产中如何排除这些问题的更多细节,我在我们的指南中对根本原因和解决方法进行了分解, 常见注塑缺陷及解决方案.
7. 焊接线
它的定义: 当两个熔融前沿在孔洞或肋部处相遇时的薄弱、可见的线条。
主要原因:
- 低融体或模具温度
- 流前在低压或低速下相遇
- 门位不良导致冷流线相撞
我的修复方法:
- 提高熔体和模具温度
- 调整门位以将焊点移出应力区域
- 在焊区周围提高注射速度/压力
8. 滑出(含水痕)
它的定义: 表面呈奶白、浑浊的条纹,类似蒸汽痕迹。
主要原因:
- PP树脂中的水分或污染
- 降解再粒或混合材料
- 背压过大或剪切过热
我的修复方法:
- 使用干燥、清洁的PP;控制再粒百分比和来源
- 清洗熔筒;避免混入不相容的聚合物
- 降低背压和螺杆速度以减小剪切
当我们正确地建立聚丙烯注塑流程——材料、模具、设备协同工作时,我们可以稳定、可重复地生产出缺陷极少、对中国客户具有极强竞争力的零件。
2026 年聚丙烯注塑件的成本驱动因素
当我在 2026 年报价聚丙烯注塑时,我真正看重的四大杠杆是:树脂价格、模具寿命、周期时间,以及贵行业的质量/产量要求。
1. 原生PP树脂与回收PP树脂价格对比(2026 快照)
在中国市场的 2026 年,典型区间为:
| PP 型号 | 大致价格区间*(USD / 磅) | 备注 |
|---|---|---|
| 生料 PP 同聚物 | $0.55 – $0.85 | 标准注塑等级 |
| 生料 PP 高冲/滑石填充 | $0.75 – $1.10 | 汽车/内饰,较硬部件 |
| 食品级 / 医用 PP | $0.90 – $1.40 | 认证、可追溯批次 |
| 再生 PP(PIR/PCR,注塑) | $0.40 – $0.70 | 高度依赖颜色与稳定性 |
*这些是来自主要树脂指数数据源(如 PolymerUpdate、Plastics News 树脂定价、区域经销商)的2026年现货/合同区间典型值。
关键成本点:
- 颜色与一致性额外成本 – 自然色或浅色且流动性稳定的等级比深色混合 PCR 更昂贵。
- 认证增加成本 – FDA、EU 10/2011,或汽车行业认证带来额外溢价,但对这些市场来说不可谈判。
2. 工具成本:PP 与 ABS/PC
对于模具本身,聚丙烯通常是 在其使用寿命内运行成本更低 比 ABS 或者 PC 更加
- 降低注射压力与温度
- PP:约190–240°C 的桶温/射出温度
- PC:常常在 260–300 °C 的范围内
- 降低温度和压力 = 减少模具磨损 → 更长的工具寿命.
- 钢材选择
- 对于 PP,我们通常可以使用更硬的 P20 或 H13,涂层不需要太多特别花哨。
- 对于磨蚀性玻璃填充PC而言,我们需要更坚固的钢材和涂层,这会增加成本。
结束结果:
- 工具构建成本: 相似起点与 ABS 相比 低于个人电脑 用于可比的复杂性。
- 每件成本在多年中的变化PP 获胜,因为该工具通常需要更少的维修且使用寿命更长。
如果你想要更深入地分解模具成本与零件成本的差异,我在我的指南中逐步说明了这一点 注塑模具的实际成本及原因.
3. 周期时间优势 → 每件价格更低
聚丙烯快速冷却且易于流动,直接降低成本:
- 更短的循环时间
- 薄壁PP容器:5–12秒循环时间。
- PC材质的几何形状相似:通常慢20–30%。
- 更低的部件重量
- PP的密度之一最低 (~0.90 g/cm³)。
- 同体积,重量更轻 = 每件部件的树脂成本更低。
在高模腔工具上,只要剪切就可以 每个循环2–3秒 每月可节省数千美元的生产成本。这就是PP占主导地位的原因 在封盖、盖子、薄壁包装和高产量消费品领域.
在估算包含循环时间的总件价时,我通常参考我在文章中概述的相同方法 每件成本的总体注塑成本.
4. 典型PP部件价格区间(行业分布,2026年)
这些是现实的 离岸价 FOB 工厂 以PP注塑成型方式用于中–高产量计划的区间(中国客户从亚洲/中国工厂采购)
| 行业 / 部件类型 | Typical Volume | PP部件价格区间*(USD / 件) |
|---|---|---|
| 薄壁食品容器,盖子 | 年产量 200k – 1000万+ | $0.02 – $0.18 |
| 盖子与封口件(饮料、个人护理) | 年产量 100万 – 5000万+ | $0.005 – $0.06 |
| 消费品(垃圾桶、整理箱、外壳) | 年产量 5万 – 50万 | $0.20 – $1.20 |
| 汽车内外饰件(滑石粉/抗冲击) | 年产量 5万 – 30万 | $0.40 – $4.00 |
| 医疗一次性用品 / 设备外壳 | 年产量 10万 – 500万 | $0.05 – $0.25 |
*定价假设为标准色、正常品质控制,且无极端外观或二次加工。紧凑外观、洁净室要求或复杂装配可能推高上限。
我通常如何帮助中国客户控制成本
当我为中国品牌报价 PP 注塑项目时,通常会:
- 选择尽可能轻的设计 在不影响性能的前提下。
- 匹配 MFI 与等级 以适配你的部件和体积,从而达到最短的安全循环时间。
- 规划腔体数量与自动化 围绕你1–3年的需求,而不仅仅是首个采购订单。
- 使用再生 PP 在不影响你品牌的前提下(例如内部组件、深色系颜色等)。
如果你在2026年想达到一个PP部件的目标价格,最快的方式是分享:
- \u5e74\u4e1c\u7ef4\u8f7d\u8ba1\u5212
- 目标件单价
- 部件重量(或一个粗略的3D文件)
- 任何认证/行业要求
从那里,我通常可以在几分钟内告诉你我们是否能达到你的预算,或者需要改变哪些方面(材料、腔数或设计)才能让算式成立。
注塑成型中的可持续性与再生 PP
聚丙烯注塑是同时降低部件成本和碳足迹的最简单方式之一,尤其是在正确使用再循环 PP 时。
PCR 与 PIR 聚丙烯
当我们谈论再生 PP 时,主要使用两条来源:
- 后消费再生(PCR)PP
- 来自使用过的产品:食品容器、盖子、包装。
- 最适合面向的品牌 ESG 目标、零售可持续性声明,以及“再生含量”标签.
- 颜色差异和气味必须通过 排序、过滤和添加剂.
- Post-industrial recycled (PIR) PP
- 来自干净工厂废料和模具边角料。
- 远比 更一致、可预测 的PCR更高。
- 适合 汽车、工业部件和非视觉组件.
PP的机械回收与化学回收
如今大多数PP注塑件依赖于 机械回收:
- 机械回收
- 步骤:研磨 → 洗涤 → 再造颗粒。
- 在中国成本最低且广泛可得。
- 非常适合 盖子、箱板、托盘、汽车部件与非食品包装.
- 化学回收
- 将PP分解为单体或油,再重新聚合。
- 可达到 近原生质量 以及食品接触潜力。
- 仍然成本较高且可获得性较低,但增长迅速,特别是用于 品牌方的可持续发展计划.
如何在不降低性能的前提下达到 30–100% 的回收再生含量
如果从第一天就为此进行设计,可以将回收 PP 含量推得很高:
- 以合适的基线树脂开始
- 使用 冲击改性 or 滑石粉填充聚丙烯 以抵消 PCR 带来的僵硬度/冲击下降
- 对于可见部件,选择 窄色谱规格 并添加 母粒 以掩盖变化。
- 混配策略
- 30–50% 回收 PP:适用于大多数消费和工业部件的安全区,属性影响最小。
- 70–100% 回收 PP:用于较厚、关键性较低的部件(托盘、箱体、非结构性汽车部件),并添加:
- 冲击改性剂
- UV 稳定剂
- 抗氧化剂和加工助剂
- 为回收 PP 行为而设计
- cURL Too many subrequests. 略微增加吹薄 和 慷慨的圆角 以应对较低的流动性。
- 避免超薄肋骨和放大脆弱性的尖角。
- 对于公差很小的部件,进行 模流仿真 并收窄工艺窗口。
- 对供应商进行资格认证并锁定
- 要求提供 一致的材料密度、颜色和灰分 逐批次。
- 执行 力学测试(Izod,拉伸) 在资格认证阶段对回收混料进行测试。
- 对于美国消费品牌,核实以下文件 回收含量声称 以及供应链追溯。
通过稳定的PCR/PIR混合、定制添加剂和智能部件设计,我们在 50–100%回收范围内常规进行PP注塑成型计划 同时保持性能和外观在规格之内。
如何在2026年选择可靠的PP注塑成型伙伴
在2026年选择合适的聚丙烯注塑成型伙伴,关键在于风险控制、认证以及是否具备规模化交付的能力。
危险信号与积极信号
危险信号(请迅速放弃):
- 没有材料可追溯性或批次记录
- 模糊报价,缺少模具细节、无DFM、无公差标注
- 内部无质量实验室(没有拉伸、MFI 或颜色测量)
- 仅有电子邮件支持,回复慢,不分享工艺数据
- “我们可以模塑任何东西”但没有真正的PP案例研究或照片
绿色信号(列入候选的有):
- 在模具切割前提供详细的DFM报告(分档、拉伸、肋部、缩孔、PP流动)
- 在报价中提供清晰的工艺窗口(熔体温度、充模压力、冷却时间)
- 内部模具车间和长期PP模具寿命维护计划
- 透明的PP原料采购信息(等级名称、MFI、食品接触或汽车认证)
- 愿意进行PP模具试模并发送完整检验报告
必备认证(按应用)
| 应用类型 | 必备认证 |
|---|---|
| 通用工业/消费 | ISO 9001 (质量管理) |
| 汽车用PP部件 | IATF 16949, PPAP 能力 |
| 医疗/药品包装 | ISO 13485, 清洁处理程序 |
| 食品接触包装 | FDA 与 EU 10/2011 兼容的PP,迁移测试 |
| 电气 / FR | UL 文件用于 UL94 V0/V2 等级 |
如果供应商不能出示他们想要使用的PP等级的当前证书和检验报告,你将承担责任。
为什么中国PP成型厂家在2026年仍占主导地位
在2026年,中国的PP注塑成型工厂仍占全球产量的巨大份额,因为:
- 规模与成本结构 高吨位冲压机、多腔模具、更快的摊销期
- 模具成本优势 多腔PP模具在30–50%条件下的价格对比美国/欧盟价格
- 流程成熟度 几十年的经验,使用填充滑石粉的聚丙烯、冲击改性聚丙烯、薄壁聚丙烯包装材料
- 全链路服务 从模具设计到装配、打印和包装
对于中国买家来说,关键在于选择一个真正以系统驱动为核心的中国伙伴,而不仅仅是便宜。一个很好的起点是评估他们如何 塑料注塑模具厂已设立 以及他们如何在现场进行质量控制。
为什么 Jino 注塑成型是我 PP 项目的首选工厂
作为注塑企业家,我依赖于 jino 注塑成型 适用于高负荷的项目,因为它们勾选了在中国市场重要的因素:
- 20+ 年 专注于塑料注塑成型
- 300+ 个成功的 PP 程序 通过薄壁包装、汽车装饰件及盖/封口件
- 内部材料实验室 MFI 检查、颜色匹配、机械测试、PP 收缩验证
- 免费 DFM 包括PP流动、浇口位置、翘曲风险和降本的模具布置方案
- 丰富的经验:
- 食品级 PP 容器,面向美国产品牌
- 用于汽车的改性冲击性与滑石粉填充的聚丙烯
- PP生物蠕动铰链和耐久百年卡扣,能承受数百万次循环



 Belarusian
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Armenian