
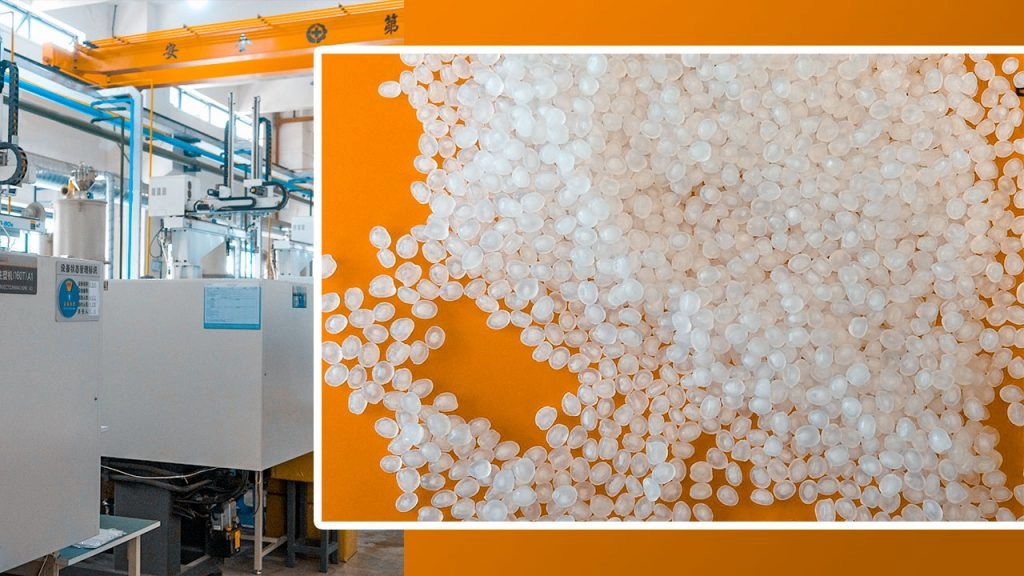
O que é o polipropileno (PP) e por que é dominante na moldagem por injeção
O polipropileno (PP) é um termoplástico semicristalino amplamente utilizado na moldagem por injeção porque oferece baixo custo por volume, baixa densidade, e resistência química e à fadiga muito boa.Para um determinado volume de peça, o PP costuma ser o mais leve e económico opção, razão pela qual domina o embalamento de alimentos, tampas e fechos, bens de consumo e muitos interiores automóveis no mercado de Portugal.
O PP é composto por monómeros de propileno e pode ser adaptado em homo-polímeros e co-polímeros (aleatórios ou blocos) para atingir diferentes equilíbrios entre rigidez–impacto–clareza.
PP Homo-Polímero vs Co-Polímero (Aleatório vs Bloco)
Diferenças-chave
| Propriedade / Tipo | PP Homo-Polímero (PP-H) | PP Co-Polímero Aleatório (PP-R) | PP Co-Polímero em Bloco (PP-B / PP de Impacto) |
|---|---|---|---|
| Uso Típico | Peças rígidas, dobradiças, tampas | Conteúdos alimentares mais claros, médico | Automotivo, eletrodomésticos, peças de impacto |
| Impacto à temperatura ambiente | Médio | Médio–Alto | Alto |
| Impacto a baixa temperatura (−20 °C) | Pobre–Médio | Médio | Alto (melhor) |
| Rigidez (Módulo) | Mais alto | Médio–Alto | Médio |
| Clareza | Opaco | Bom–Muito bom | Opaco |
| Resistência ao calor (HDT) | Mais alto dos três | Um pouco mais baixo | Mais baixo |
| Custo | Mais baixo | Um pouco mais alto | Mais alto que o homo, ainda econômico |
Na prática:
- Usamos PP-H quando queremos peças rígidas, económicas e dobradiças vivas.
- Nós especificamos PP-R por peças transparentes ou translúcidas de grau alimentar e médico.
- Escolhemos PP-B/PP de impacto por peças automotivas e para exterior que necessitam de resistência a temperaturas frias.
Principais Classes de PP para Injection Molding (com intervalos de MFI)
MFI (Índice de Fluxo de Plastificante, g/10 min, 230 °C/2,16 kg) é o parâmetro de processamento-chave que avaliamos. MFI mais alto = fluxo mais fácil = paredes mais finas, mas resistência ao impacto mais baixa.
| Tipo de Classe | Intervalo típico de MFI (g/10 min) | Usos comuns |
|---|---|---|
| PP-H de uso geral | 4–12 | Abraçadeiras, tampas, peças técnicas |
| PP de alto fluxo (PP-H ou PP-R) | 20–60 | Recipientes de paredes finas para alimentos, embalagem IML |
| PP de Impacto (PP-B / heteropásico) | 5–25 | Interior/exterior de automóveis, electrodomésticos |
| PP mineral/talco preenchido | 5–20 | acabamento automóvel, interior estrutural |
| PP reforçado com fibra de vidro | 5–15 | suportes estruturais, peças do compartimento do motor |
| PP médico/para contacto com alimentos | 8–25 | seringas, materiais de laboratório, tampas e braçadeiras |
Para embalagens de alimentos de parede fina dos EUA, normalmente operamos MFI 25–40. Para tampas e braçadeiras em geral, MFI 8–20 é um ponto ótimo.
PP vs Outros Plásticos Comuns de Injeção
Comparação rápida: PP vs ABS, PC, HDPE, POM, PA6
Valores são intervalos indicativos para graxos comerciais típicos e não preenchidos.
| Propriedade | PP | ABS | PC | HDPE | POM (Acetal) | PA6 (Nylon 6) |
|---|---|---|---|---|---|---|
| Densidade (g/cm³) | 0,90–0,91 | 1,03–1,06 | 1,19–1,22 | 0.95 | 1,40–1,42 | 1,12–1,15 |
| Resistência à Tração (MPa) | 25–35 | 40–50 | 55–70 | 20–30 | 60–70 | 60–80 |
| Módulo de Flexão (GPa) | 1,1–1,6 | 1,8–2,2 | 2,2–2,6 | 0,8–1,1 | 2,5–3,0 | 2,5–3,0 |
| Izod com entalhe a 23 °C | 3–8 kJ/m² | 15–40 kJ/m² | 60–80 kJ/m² | 3–10 kJ/m² | 6–10 kJ/m² | 5–10 kJ/m² |
| Temperatura de Deflexão por Calor (°C) | 90–110 | 85–100 | 120–135 | 70–80 | 100–120 | 180–200 (úmido) |
| Temperatura de Uso Contínuo (°C) | ~80 | ~80 | 110–120 | 60–70 | 90–100 | 100–120 |
| Resistência Química | Excelente | Razoável–Boa | Razoável | Excelente | Bom | Razoável–Boa |
| Sensibilidade à Humidade | Muito baixa | Baixo | Baixo–Médio | Muito baixa | Baixo | Alta (absorve) |
| Custo relativo de material | Mais baixo | Médio | Alto | Baixo–Médio | Médio–Alto | Médio–Alto |
| Aplicações típicas dos EUA | Embalagem, tampas, acabamento autónomo | Caixas, bens de consumo | Segurança, lentes, alto impacto | Garradas, tanques | Engrenagens, precisão | Sob o capô, mecânico |
Onde o PP vence decisivamente:
- Menor densidade → peças mais leves para o mesmo volume.
- Preço de resina muito competitivo e ciclos rápidos.
- Excelente resistência química para detergentes, ácidos e muitos solvents.
- Graus adequados para contacto com alimentos e médicos amavelmente disponíveis para o mercado de Portugal.
Essa combinação é o motivo pelo qual recorremos ao PP para muitos programas de moldagem por injected de alto volume antes de considerar resinas de engenharia mais caras.
Principais vantagens da moldagem por injecção de PP
Capacidade de dobradiça flexível
O polipropileno é o material de eleição para dobradiças vivas — pense em tampas com fechamento tipo flip-top, tampas de caixas de armazenamento e fechos de dispositivos médicos.
- O PP pode flexionar milhões de vezes sem partir.
- As dobradiças podem ser moldadas numa só peça com a peça, reduzindo o custo de montagem.
- Ideal para tampas, fechos e embalagens de consumo em produção de alto volume em Portugal.
Resistência química e segurança para contacto com alimentos.
O PP suporta extremamente bem óleos, gorduras, detergentes e a maioria dos produtos de limpeza domésticos, o que explica o domínio do retalho de embalagens de alimentos e de consumo.
- Comumente aprovado para aplicações de contacto com alimentos pela FDA e pela UE.
- Escolha segura para recipientes de alimento reutilizáveis, utensílios de bebida e produtos de cozinha.
- Desempenho forte em detergentes, produtos de limpeza e embalagens de cuidados pessoais.
A menor densidade = as peças mais leves.
O polipropileno tem uma das densidades mais baixas entre as resinas de moldação por injeção comuns (cerca de 0,90–0,91 g/cm³).
- Peças mais leves ao mesmo volume face ao ABS, PC ou PA6.
- Custos de envio mais baixos e melhor ergonomia para produtos manuseáveis.
- Mais peças por libra de resina → poupança direta por peça.
Excelente resistência à fadiga.
O PP suporta flexões repetidas, dobragens e uso de encaixe rápido melhor do que a maioria dos plásticos commodity.
- Perfeito para encaixes rápidos, clipes, abas e tampas com dobradiças.
- Ótimo para peças do interior automóvel, componentes de eletrodomésticos e produtos de armazenamento.
- Impede que as peças se partam com o uso diário e com vibrações.
Reutilizabilidade e vantagem custo-por-volume.
O polipropileno é amplamente reciclado nos EUA e globalmente, e oferece uma das melhores relações custo-desempenho na moldagem por injeção.
- Aceite em muitos fluxos municipais de reciclagem (tipicamente #5 PP)
- Fácil de misturar PP virgem e reciclado para custos e metas de sustentabilidade
- Menor desgaste das ferramentas e tempos de ciclo eficientes em comparação com muitos plásticos de engenharia
Se procura peças de alto volume, baixo custo e duráveis, a moldagem por injeção de PP é frequentemente a opção mais económica. É por isso que a usamos amplamente nos nossos programas e a associamos com ferramentas e tempos de ciclo otimizados, semelhante aos ganhos de eficiência descritos nestes vantagens da moldagem por injeção.
Seleção de Materiais: Escolher a Classe certa de PP para o seu Projeto
Escolher a grade certa de moldagem por injeção de polipropileno é onde a maioria dos projetos se ganha ou se perde. Eu sempre começo com: o que a peça faz, onde está situada e o que pode correr mal? A partir daí, a grade de PP quase se escolhe sozinha.
Contentores de parede fina para alimento (PP de alto MFI)
Para as bartenderias para levar, copos de balcão e packs de snack, pretende PP de alto fluxo (alto MFI, tipicamente 25–60 g/10 min) para que a resina se preencha rapidamente e de forma limpa em seções finas.
Pontos-chave:
- Homopolímero de PP or copolímero aleatório para clareza e rigidez
- Parede típica: 0,4–0,8 mm para ferramentas de embalamento de alta velocidade
- Precisa Conformidade com FDA / grau alimentar EU 10/2011 certificação
- Ideal para: copos de iogurte, recipientes que podem ir ao micro-ondas, embalagens de alimento individuais
Interior e Exterior Automóvel (Modificado por impacto, PP com talco preenchido)
Para programas automotivos, o escolhido é PP modificado por impacto e preenchido com mineral que equilibra resistência ao choque, rigidez e estabilidade dimensional.
Opções comuns:
- PP preenchido com talco (10–30%) para portas, têxteis de pilares, tabuleiros
- Copólio de PP modificado por impacto para pára-choques, molduras exteriores, protetores de arco
- Benefícios: melhor resistência a riscos, menor deformação, espaço/aquecimento estável
- Faixa de MFI: tipicamente 5–20 g/10 min dependendo do tamanho da peça e da textura
Peças médicas & Tampas/Fechos (PP grau alimentar e médico)
Para descartáveis médicos e tampas/fechos, mantemos graus de PP certificados e rastreáveis com consistência rígida.
O que usamos:
- Homopolímero de PP para fechos rígidos, corpos de seringas, utensílios de laboratório
- Random copolímero para dispositivos transparentes, encaixes flexíveis com travas
- Deve ser:
- Conforme FDA
- Aprovado para contacto alimentar EU 10/2011
- Frequentemente com ISO 10993 / USP Classe VI dados para peças de contacto médico
- Ideal para: componentes IV, peças de diagnóstico, tampas de garrafa de água, fechos farmacêuticos
PP retardante de chama (UL94 V0/V2)
Para alojamentos elétricos e produtos de construção em
Diretrizes Críticas de Design para Peças de Moldagem por Injeção de PP
Quando projetamos peças de moldagem por injeção de polipropileno, fixamos 80% da qualidade (e do custo) antes de a ferramenta ser cortada. Eis como encaro o design de peças de PP para que funcione de forma limpa e repetível na prensa.
Manter a espessura da parede uniforme (1,2–3,5 mm)
O PP é indulgente, mas ainda detesta grandes oscilações de espessura.
- Faixa típica de parede: 1,2–3,5 mm para a maioria das peças de moldagem por injeção de PP
- Fique dentro de ±10–15% espessura ao longo da peça
- Para recipientes de parede fina: 0,6–1,2 mm é viável com graduações de alto fluxo
- Utilize núcleos em vez de massas sólidas para reduzir o peso e o afundamento/warping
Paredes uniformes moldam-se melhor, arrefecem de forma uniforme e mantêm os tempos de ciclo baixos.
Ângulos de chanfro, nervuras e tampas
O PP encolhe sobre o aço, por isso o chanfro é inegociável.
- Ângulos de ressalto
- Paredes exteriores: ≥ 1° (2°+ é mais seguro para superfícies texturizadas)
- núcleos profundos ou textura pesada: 2–3°
- Nervuras
- Espessura da nervura: 50–70% da parede nominal
- Altura: até 3× parede sem problemas de estabilidade
- Adicionar filés na base das nervuras para evitar pontos de fissura
- bosses
- parede com boss: 60–80% de parede nominal
- Suporte de bosses com nervuras em vez de torná-los sólidos
- Evitar bosses grossos isolados – são ímãs de afundamento e de deformação
Bom chanfro e design de nervuras/bosses equilibrado reduzem diretamente recortes e retrabalho da ferramenta.
Desenhando dobradiças de PP em living hinge
PP é o rei das living hinges, mas apenas se os detalhes estiverem corretos.
- Utilize Homopolímero de PP ou uma qualidade otimizada para dobradiças
- Espessura típica da dobradiça: 0,25–0,4 mm
- O fluxo deve correr através da dobradiça, não ao longo dela
- Integre a dobradiça na parede com raios suaves, sem cantos agudos
- Moldar a peça para que a área da dobradiça preencha de forma limpa, sem hesitação ou linhas de solda
A geometria de dobradiça perfeitamente ajustada pode sobreviver decenas de milhares de ciclos de flexão sem rachar.
Taxas de encolhimento do PP e como compensar
O encolhimento do polipropileno é significativo e depende da qualidade:
- Encolhimento típico: 1,2–2,5% TP3T linearmente
- PP preenchido (talc, vidro): mais baixo, mais controlado (cerca de 0,8–1,5% TP3T)
- Homopolímero/co-polímero não preenchido: mais elevado (cerca de 1,5–2,5% TP3T)
Como compensamos:
- Aumentar o modelo 3D de acordo com o encolhimento recomendado pelo fornecedor da resina
- Considere fluxo vs encolhimento transversal para PP preenchido com talco e PP preenchido com vidro
- Adicionar nervuras e aeração adequada para evitar empenamento de painéis planos
- Colabore de perto com o moldador para ajustar o encolhimento no aço após o T1
Evitando marcas de afundamento, empenamento e linhas de solda
Estas são as três dores de cabeça mais comuns no design de moldagem por injeção de PP.
Para evitar marcas de afundamento:
- Mantenha a espessura local sob controlo (sem cascos ou pads maciços)
- Siga o regra 50–70% para nervuras e cascos vs espessura da parede
- 移ove os canais mais próximos de características mais espessas para que se preencham corretamente
Para reduzir empenamento:
- Projete com espessura de parede equilibrada e geometria simétrica
- Utilize PP preenchido com talco para painéis mais planos e rígidos (interior automóvel, alojamentos de eletrodomésticos)
- Coloque nervuras para suportar superfícies largas e planas
- Alinhe os trajetos de fluxo para reduzir tensões internas sempre que possível
Para minimizar linhas de costura:
- Evite características de design que dividam o fluxo desnecessariamente (furos, abas)
- Se os furos forem necessários, aproxime-os do veio ou ajuste as localizações dos canais
- Aumente a temperatura de fusão e da molda para melhorar a resistência do entrelaçamento
- Utilize PP modificado para impacto quando a resistência da linha de solda é crítica
Se quiser ver como estas regras se traduzem no prensa, veja a nossa análise de como funciona uma máquina de moldagem por injeção e como preenche e empurra o avesso em tempo real no nosso site em [jinoplastics.com](https://jinoplast
Processo de Injeção de PP Moldagem Passo a Passo
Quando executamos moldagem por injeção de polipropileno na nossa oficina, o objetivo é simples: ciclos rápidos, qualidade estável, zero drama. Eis como configuramos e controlamos o processo de PP normalmente.
1. Requisitos de Secagem para PP
A maioria das classificações de PP não necessita de pré-secagem, o que é uma grande vantagem em relação a materiais como PC ou PA:
- O PP não absorve humidade como os néonis.
- Normalmente, operamos diretamente do saco ou do silo.
- Exceções:
- PP reciclado com contaminação
- Classificações altamente cheias ou com aditivos especiais
Se observamos escilatura (splay) ou bolhas e suspeitamos de humidade, vamos secar a 80–90 °C (176–194 °F) por 1–2 horas como precaução.
2. Perfil Térmico Típico do Barril de PP (190–240 °C)
Para moldagem por injeção de polipropileno, seguimos um perfil de temperatura gradual ao longo do barril:
- Zona de alimentação: 170–190 °C (338–374 °F)
- Zona média: 190–220 °C (374–428 °F)
- Frente/boquilha: 210–240 °C (410–464 °F)
Pontos-chave:
- Temperaturas mais baixas para fluxo alto (MFI alto) PP e embalagens de parede fina.
- Temperaturas mais altas para talcado or poliprópilo modificado por impacto categorias.
- A ponta da boquilha deve estar suficientemente quente para evitar o congelamento, mas não tão quente a ponto de produzir fios.
Se estiveres a aprender sobre janelas de processamento, ajuda compreender os conceitos básicos tipos de processos de moldagem por injeção para que a estratégia de temperatura acompanhe as tuas ferramentas e o design da peça.
3. Pressão de Injeção, Velocidade e Enchimento
Ajustamos a pressão e a velocidade em função da geometria da peça e do projeto da porta:
- Pressão de injecção:
- Tipicamente: 600–1.200 bar (8.700–17.400 psi)
- Recipientes de PP de parede fina: costumam ficar para o extremo superior
- Velocidade de injecção:
- Rápido, especialmente para recipientes de PP de parede fina, para evitar falhas de shot curto e problemas de linha de soldadura
- Mais lento em torno de características delicadas ou onde o jetting é um risco
- Encapsulamento / retenção:
- Começar em 50–70% de pressão de injecção de pico
- Ajustar até que o peso e as dimensões se estabilizem
- Manter até o congelamento do gotejamento (geralmente 1–4 segundos para peças padrão)
Regra prática: usar carregamento rápido, pressão moderada e suficiente encapsulamento para controlar o afundamento e a deformação sem sobrecarregar a peça.
4. O tempo de arrefecimento domina o ciclo
Com PP, arrefecimento é o principal motor de custo no tempo de ciclo:
- O arrefecimento normalmente consome 50–70% do tempo total de ciclo.
- Pares mais espessos e polipropileno talcado precisa de arrefecimento mais longo para evitar deformação.
- Desenho eficiente de arrefecimento de moldes (espelhos, arrefecimento conformal, água gelada) é onde vencemos ou perdemos o preço da peça.
Focamos o nosso DOE (design of experiments) em:
- Reduzir a espessura das paredes quando possível
- Otimizar o layout dos canais de água
- Equilibrar o arrefecimento entre cavidades
É assim que mantemos tempos de ciclo PP curtos, dimensões das peças apertadas e custos baixos na produção real.
8 Defeitos mais comuns na moldagem por injeção de PP e como corrigi-los
Quando executo moldagem por injeção de polipropileno, foco rigorosamente na prevenção de defeitos. Aqui estão os 8 problemas que afetam mais o PP e como normalmente os corrigo no chão de fábrica.
1. Parafusa (saliência / rebarba)
O que é: Plástico fino extra ao longo das linhas de separação, fugas ou pinos de ejector.
Principais causas:
- Força de aperto demasiado baixa
- Peça de molde de separação gasta ou danificada
- Pressão de injeção excessiva ou sobre-packing
Como o corrijo:
- Aumentar a força de aperto e reduzir a pressão de enchimento
- Reparar ou retrabalhar a linha de separação, fugas e insertos
- Otimizar o tamanho da porta e o perfil de enchimento para evitar sobrepacking
2. Tomas curtas
O que é: A peça não preenche completamente—seções em falta, especialmente em paredes finas ou nervuras.
Principais causas:
- PP derrete demasiado frio ou velocidade demasiado baixa
- Porta demasiado pequena ou ventilação inadequada
- Tamanho de tiro ou pressão de injecção insuficientes
Como o corrijo:
- Aumentar a temperatura de fusão e da peça moldada; aumentar a velocidade de injecção
- Aumentar a entrada ou limpar/ adicionar abrigo de ventilação
- Aumentar o tamanho do tiro, a pressão de retenção e o tempo de enchimento
3. Marcas de afundamento
O que é: Deformações locais, normalmente por trás de nervuras, pistões ou secções grossas.
Principais causas:
- Paredes grossas ou nervuras excessivamente grandes
- Baixa pressão de embalagem ou tempo de retenção demasiado curto
- A temperatura do molde é demasiado alta em áreas grossas
Como o corrijo:
- Redesenhar para uma espessura de parede uniforme e nervuras mais finas (40–60% da parede)
- Aumentar a pressão de empacotamento e o tempo de retenção
- Usar layout de arrefecimento adequado sob zonas grossas ou adicionar pinos de núcleo
4. Jato
O que é: Fluxo em padrão serpenteante a partir de fusão de alta velocidade que entra numa cavidade fria.
Principais causas:
- Velocidade de injecção demasiado alta na entrada
- Garganta apontada diretamente para espaço aberto
- Temperatura de fusão demasiado baixa
Como o corrijo:
- Reduzir a velocidade inicial de injecção, usar enchimento em várias fases
- Redirecionar a borda para uma parede ou característica para ajudar a difusão do fluxo
- Aumentar ligeiramente a temperatura de fusão e do molde para um fluxo mais suave
5. Deformação
O que é: Peça torce, dobra ou enrola após a ejeção.
Principais causas:
- Espessura de parede não uniforme ou arrefecimento desigual
- Diferenças de encolhimento elevadas (p.ex., carregada com talco vs áreas não preenchidas)
- Sobre-enchimento num lado da peça
Como o corrijo:
- Projete para espessura de parede consistente e nervuras equilibradas
- Reequilibrar os canais de arrefecimento e o perfil de enchimento
- Para peças de alta precisão, usar graduadas de PP preenchidas com menor encolhimento
6. Marcas de queima / Riscas prateadas
O que é: Queimas escuras no fim do enchimento, ou finas riscas prateadas na superfície.
Principais causas:
- Ar preso e má ventilação
- Velocidade de injecção ou pressão excessivas
- PP degradado pela temperatura de fusão demasiado elevada ou tempo de residência longo
Como o corrijo:
- Adicionar ou aprofundar as ventilanções; limpar as áreas de ventilação regularmente
- Reduzir a velocidade de injecção e a pressão próximo do fim do enchimento
- Temperatura de fusão mais baixa, purgar com frequência e evitar residência longa na cavidade
Para mais detalhes sobre como resolvemos estes problemas em produção, dividi as causas raiz e as soluções no nosso guia sobre defeitos comuns de moldagem por injeção e soluções.
7. Linhas de solda
O que é: Linhas fracas e visíveis onde dois.frontes de fusão se encontram em torno de furos ou nervuras.
Principais causas:
- Baixa temperatura de fusão ou de molde
- Frentes de fluxo a encontrarem-se sob pressão baixa ou velocidade baixa
- Má posição da porteira, causando colisão de frontes de fluxo frios
Como o corrijo:
- Aumentar a temperatura de fusão e do molde
- Ajustar a localização da porteira para afastar as linhas de solda de áreas sob stresse
- Aumentar a velocidade/pressão de injeção nas zonas de solda
8. Splay (Marcas de Humidade)
O que é: Faixas leitadas opacas, que se parecem com marcas de vapor na superfície.
Principais causas:
- Humidade ou contaminação na resina PP
- Regranulado degradado ou misturas de materiais
- Demasiado contrapressão ou aquecimento por cisalhamento
Como o corrijo:
- Utilizar PP seco e limpo; controlar a percentagem de regrind e a origem
- Purgar o barril; evitar misturar polímeros incompatíveis
- Reduzir a contrapressão e a velocidade da rosca para reduzir o cisalhamento
Quando configuramos a moldagem por injeção de polipropileno corretamente—material, molde e máquina a trabalharem como um só—we podemos obter peças estáveis, repetíveis, com defeitos mínimos e preços muito competitivos para clientes em Portugal.
Fatores de custo de peças moldadas por injecção de PP em 2026
Quando cito a moldagem por injecção de polipropileno em 2026, estou realmente a considerar quatro alavancas importantes: preço da resina, vida útil da ferramenta, tempo de ciclo e os requisitos de qualidade/volume da sua indústria.
1. Preços de resina PP virgem vs reciclada (Instantâneo 2026)
No mercado de 2026, EUA e Ásia, as faixas típicas são:
| Tipo de PP | Faixa de preço aproximada* (USD / lb) | Notas |
|---|---|---|
| PP virgem homopolímero | $0.55 – $0.85 | Grades padrão de injecção |
| PP virgem impacto / carregado com talco | $0.75 – $1.10 | Automação/interior, peças mais resistentes |
| PP alimentício / médico | $0.90 – $1.40 | Lotes certificados, rastreáveis |
| PP reciclado (PIR/PCR, injecção) | $0.40 – $0.70 | Depende fortemente da cor e da estabilidade |
*Estas são faixas de mercado spot/contrato típicas de 2026 retiradas de grandes dados de índices de resinas (p.ex., PolymerUpdate, resina Pricing Plastics News, distribuidores regionais).
Principais pontos de custo:
- Cor e consistência têm custo extra – cores naturais ou claras e graduações de fluxo estáveis são mais caras do que o PCR escuro misturado.
- Certificação aumenta o custo – aprovações da FDA, EU 10/2011, ou automotivas implicam um prêmio, mas são não negociáveis para esses mercados.
2. Custo de ferramentaria: PP vs ABS / PC
Para o próprio molde, o polipropileno costuma ser mais barato de operar ao longo da sua vida útil do que o ABS ou o PC:
- Menor pressão de injecção e temperaturas
- PP: ~190–240 °C de temperaturas do barril
- PC: frequentemente 260–300 °C
- Tempos e pressão mais baixos = menos desgaste do molde → vida útil da ferramenta mais longa.
- Escolha de aço
- Para o PP, muitas vezes podemos usar P20 endurecido ou H13 com menos revestimentos exóticos.
- Para o PC preenchido com vidro abrasivo, precisaríamos de aço mais robusto e revestimentos, o que aumenta o custo.
Resultado final:
- Custo de construção da ferramenta: ponto de partida semelhante ao ABS, inferior ao PC para uma complexidade comparável.
- Custo por peça ao longo dos anos: PP vence porque a ferramenta normalmente necessita de menos reparos e tem uma vida útil mais longa.
Se quiser uma decomposição mais profunda do custo de moldes vs. peça, explico isto no meu guia sobre quanto custa realmente um molde de injecção e porquê.
3. Vantagem do Tempo de Ciclo → Preço por Peça Inferior
O polipropileno esfria rapidamente e flui com facilidade, o que reduz diretamente o custo:
- Ciclos mais curtos
- Recipientes de paredes finas de PP: ciclos de 5–12 segundos.
- Geometria similar em PC: frequentemente 20–30/% mais lento.
- Menor peso da peça
- O PP tem uma das densidades mais baixas (~0,90 g/cm³).
- Mesmo volume, menos peso = menos custo de resina por peça.
Num ferramenta de alta cavidade, cortar apenas 2–3 segundos por ciclo pode poupar milhares de euros por mês na produção. É por isso que o PP domina tapas, fechos, embalagens de paredes finas e bens de consumo de alto volume.
Para estimar o preço total por peça, incluindo o tempo de ciclo, normalmente sigo a mesma metodologia que descrevo no meu artigo sobre custo total de moldagem por peça.
4. Faixas de preço típicas de peças de PP por indústria (2026)
Estes são realistas fábrica FOB intervalos para programas de alto a médio volume (clientes de Portugal a comprar a partir de fábricas na Ásia/Portugal) usando moldagem por injecção PP:
| Indústria / Tipo de Peça | Volume Típico | Faixa de Preço de Peça PP* (USD / peça) |
|---|---|---|
| contentores alimentares de paredes finas, tampas | 200k – 10M+ / ano | $0.02 – $0.18 |
| Tampas & fechos (bebidas, cuidados pessoais) | 1M – 50M+ / ano | $0.005 – $0.06 |
| Produtos de consumo (cestos, organizadores, carenagens) | 50k – 500k / ano | $0.20 – $1.20 |
| Aparelhagem interior/exterior automóvel (talc/impacto) | 50k – 300k / ano | $0.40 – $4.00 |
| Despesas médicas descartáveis / carenagens de dispositivos | 100k – 5M / ano | $0.05 – $2.50 |
*Afixação de preços assume cores padrão, QC normal e sem operações cosméticas extremas ou secundárias. Cosméticos apertados, sala limpa, ou montagem complexa podem empurrar o limite superior.
Como costumo ajudar clientes dos EUA a controlar os custos
Quando cito projetos de moldagem por injecção PP para marcas dos EUA, normalmente:
- Escolho o design mais leve possível sem comprometer o desempenho.
- Correspondência de MFI e grau ao seu componente e volume para atingirmos o menor tempo de ciclo seguro.
- Planear o número de cavidades e automação em torno da sua demanda de 1–3 anos, não apenas do primeiro PO.
- Usar PP reciclado quando não comprometer a sua marca (por ex., componentes internos, cores escuras).
Se está a tentar alcançar um preço-alvo para uma peça de PP em 2026, a forma mais rápida é partilhar:
- Volume anual
- Preço-alvo da peça
- Peso da peça (ou um ficheiro 3D aproximado)
- Quaisquer certificações/requisitos da indústria
A partir daí, normalmente consigo dizer-lhe em minutos se podemos atingir o seu orçamento ou o que precisa mudar (material, cavitação, ou design) para fazer a matemática funcionar.
Sustentabilidade e PP reciclado na moldagem por injecção
A moldagem por injecção de polipropileno é uma das formas mais fáceis de reduzir o custo da peça e a pegada de carbono ao mesmo tempo, especialmente quando usa PP reciclado da forma correta.
PCR vs PIR Polipropileno
Quando falamos de PP reciclado, usamos principalmente dois fluxos:
- PP reciclado pós-consumo (PCR)
- Vem de produtos usados: recipientes de alimento, tampas, embalagens.
- Melhor para marcas que visam Metas ESG, alegações de sustentabilidade no retalho e rotulagem de “conteúdo reciclado”.
- A variação de cor e o odor devem ser geridos com classificação, filtração e aditivos.
- PP reciclado pós-industrial (PIR)
- Vem de sucatas limpas de fábrica e de corredores de moldagem.
- Muito mais consistente e previsível do que o PCR.
- Ideal para automotivo, peças industriais e componentes não visuais.
Reciclagem mecânica vs Reciclagem química do PP
A maioria das peças de PP moldadas por injecção hoje depende de reciclagem mecânica:
- Reciclagem mecânica
- Etapas: trituração → lavagem → re-pelletização.
- Menor custo e amplamente disponível nos EUA.
- Ótimo para tampas, caixotes, paletes, peças automóveis e embalagens não alimentares.
- Reciclagem química
- Divide o PP em monómeros ou óleos, depois recomemarpolimerizado.
- Pode alcançar qualidade quase virgem e potencial de contacto alimentar.
- Ainda com custo mais elevado e menos disponível, mas a crescer rapidamente, especialmente para programas de sustentabilidade de proprietários de marcas.
Como Alcançar 30–100% Conteúdo Reciclado Sem Matar as Propriedades
Pode aumentar muito o conteúdo de PP reciclado se o desenhar desde o primeiro dia:
- Comece pela resina base certa
- Utilize modificado por impacto or polipropileno talcado para compensar a rigidez/perda de impacto devido ao PCR.
- Para peças visíveis, escolha especificações de cor restritas e adicione masterbatch para mascarar variação.
- Estratégia de mistura
- 30–50% PP reciclado: Faixa segura para a maioria de peças de consumo e industriais com compromisso mínimo de propriedades.
- 70–100% PP reciclado: Use for thicker, less critical parts (pallets, bins, non-structural automotive) and add:
- Impact modifiers
- UV stabilizers
- Antioxidants and processing aids
- Design for recycled PP behavior
- Adicionar slightly more draft e raios generosos to handle lower flow.
- Avoid ultra-thin ribs and sharp corners that amplify weakness.
- For tight-tolerance parts, run mold flow simulation and tighten process windows.
- Qualify and lock in suppliers
- Peça consistent MFI, color, and ash content lot by lot.
- Conduza mechanical tests (Izod, tensile) on recycled blends during qualification.
- For U.S. consumer brands, verify documentation for recycled content claims and chain-of-custody.
With a solid blend of PCR/PIR, tuned additives, and smart part design, we routinely run PP injection molding programs in the 50–100% faixa reciclada enquanto mantém o desempenho e a estética dentro das especificações.
Como Escolher um Parceiro Fiável de Injeção de PP em 2026
Escolher o parceiro certo de moldagem por injeção de polipropileno em 2026 resume-se à gestão de risco, certificações, e comprovação de que conseguem entregar em escala.
Sinais vermelhos vs Sinais verdes
Sinais vermelhos (afaste-se rapidamente):
- Sem rastreabilidade de material ou registos de lote
- Cotações vagas com detalhes de ferramentas em falta, sem DFM, sem indicações de tolerâncias
- Zero laboratório de qualidade interno (sem ensaio de tração, MFI, ou medição de cor)
- Apenas suporte por e-mail, respostas lentas, sem dados de processo partilhados
- “Podemos moldar qualquer coisa” mas sem estudos de caso reais de PP ou fotos
Sinais verdes (prestar atenção a estes):
- Relatório detalhado de DFM (gate, inclinação, nervuras, contração, fluxo de PP) antes do corte da ferramenta
- Janela de processo clara (temperatura de fusão, pressão de enchimento, tempo de arrefecimento) na cotação
- Oficina interna de moldes e plano de manutenção para uma vida útil longa da ferramenta de PP
- Fornecimento transparente de PP (nomes de grau, MFI, aprovações de contato alimentar ou automóvel)
- Disposição para realizar ensaios de moldagem de PP e enviar relatórios de inspeção completos
Certificações Essenciais (Por Aplicação)
| Tipo de Aplicação | Certificações Essenciais |
|---|---|
| Indústria geral / consumo | ISO 9001 (gestão de qualidade) |
| Peças de PP automotivas | IATF 16949, capacidade PPAP |
| Embalagem médica / farmacêutica | ISO 13485, procedimentos de manuseamento limpo |
| Embalagem de contacto alimentar | Conformidade com PP, testes de migração FDA & EU 10/2011 |
| Eléctrico / PP FR | Ficheiro UL para UL94 V0/V2 graus |
Se um fornecedor não consegue apresentar certificados e relatórios de ensaio atuais sobre o grau de PP que pretende usar, ficará responsável pela responsabilidade.
Por que os fabricantes chineses de moldagem por injeção de PP ainda dominam em 2026
Em 2026, as fábricas chinesas de moldagem por injeção de PP ainda detêm uma grande fatia do volume global porque:
- Escala e estrutura de custos – prensas de alto tonnage, ferramentas multicâmara, amortização mais rápida
- Vantagem de custo de tooling – moldes de PP multiaria com 30–50% menos face aos preços dos EUA/UE
- Maturidade do processo – décadas de experiência com PP com talco, PP modificado para impacto, embalagens de PP de paredes finas
- Serviço em toda a cadeia – desde o design da matriz à montagem, impressão e embalagem
Para compradores portugueses, a chave é escolher um parceiro chinês que seja verdadeiramente orientado por sistema, não apenas barato. Um bom ponto de partida é rever como está estruturada a fábrica de moldes por injecção de plástico e como controlam a qualidade no piso.
Por que a Jino Injection Moulding é a minha fábrica de eleição para projetos de PP
Como empreendedor na moldagem por injecção, eu: apoio-me a moldagem de injecção jino para programas com grande conteúdo de PP porque cumprem os requisitos que importam no mercado português:
- 20+ anos centrado na moldagem por injecção de plástico
- 300+ programas de PP bem-sucedidos em embalagens de paredes finas, remates automotivos e tampas/fechos
- Laboratório de materiais interno – verificações de MFI, correspondência de cor, ensaios mecânicos, verificação de encolhimento de PP
- DFM gratuito – incluindo fluxo de PP, localização da porta de injecção, risco de empenamento e layout de molde otimizado para custo
- Forte experiência com:
- Recipientes de PP com qualidade alimentar para marcas portuguesas
- PP controversos e talcados modificados para aplicações automotivas
- dobradiças vivas de PP e encaixes que sobrevivem a milhões de ciclos



 Portuguese
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Swedish
 Norwegian
 Belarusian
 Armenian