

Vad är en injektingsformningsport och varför den är viktig
Vad är en injektionsformningsport?
An injektionstenska slussen är den lilla, avsiktligt begränsade öppningen som kopplar samman dragarmssystemet med kammaren. Det är den sista “kontrollpunkten” som smältan passerar igenom innan den blir din del.
I praktiken är porten där du:
- Kontrollera hur snabbt och hur jämnt smältan fyller kammaren
- Kontrollera packning och krympning genom tryck och frysningsavstängning
- Lämna en synlig eller dold port-rest som påverkar kosmetisk kvalitet och trimning
Om porten är fel påverkas allt nedströms – styrka, utseende, cykeltid och kostnad.
Hur porten styr flöde, tryck och frysningsavstängning
Porten är den viktigaste begränsningen i flödesvägen, så den sätter direkt:
- Smältflödesmönster – För små och du får hög skjuvning, jetbildning och brännmärken; för stora förlorar du kontrollen över flödesfronter och packning.
- Tryckfall – Stormställningen är där största trycket förloras; dålig storlekning tvingar högre injektortryck, större maskiner, eller skapar korta skott.
- Frysningstid – Stormställningen är vanligen den första sektionen som fryser. När den fryser, stoppar packningen:
- Stormställningen fryser för tidigt → sjunker, porer, dålig dimensionell kontroll
- Stormställningen förblir öppen för länge → överpackning, krökning, längre cykel
Du balanserar alltid flödesarea, skjuvhastighet, och frysningstid runt stormställningen.
Påverkan på cykel tid och produktivitet
Stormställningsdesignen träffar din cykeltid hårdare än de flesta medger:
- Små stormställ: Snabb frysning → kortare hålltid men större risk för sjunk och korta skott
- Överdimensionerade stormställ: Lång frysning → förlängd håll och avkylning → långsammare cykler
- Väl utformade stormställMinimum gate size som fortfarande ger:
- Full packning
- Inga fickor i kritiska områden
- Stabila dimensioner
Detta påverkar direkt:
- Påkrevat klämmkraft och maskinstorlek
- Skrotningsfrekvens och omarbete
- Totalt OEE (maskinens tillgänglighet, prestanda, kvalitet)
Påverkan på delstyrka och strukturell prestanda
Grindposition och designform formar molekylär orientering och weldmall/knutdesignmönster i delen:
- Dålig styrgating kan skapa:
- Svag svets-/knutlinjer i högstressade zoner
- Hög orientering leder till anisotropisk krympning och krökning
- Goda avsmalgningsstöd:
- Balanserad flöde in i ribbor, utskjutningar och lastvägar
- Robust impactstyrka och trötthetsprestanda
- Konsekvent dimensionell stabilitet över hålrum och verktyg
För strukturella delar är gate-design en primär designdecision, inte en eftertanke i verktyget.
Gatans påverkan på kosmetik och ytkvalitet
Ur ett kosmetiskt perspektiv är gatan vanligtvis din mest synliga defektkälla:
- Gate-återstod: Höjd, form och plats avgör hur märket från gaten syns
- Flödessmönster: Dålig avsättning kan orsaka:
- Gate blush, halos, and flow marks
- Splay, burn marks, jetting trails near the gate
- Surface appearance:
- Incorrect gate type or size can ruin high‑gloss, textured, or lens‑grade surfaces
- Smart gating tucks visible marks into non‑cosmetic zones or hidden faces
For consumer‑facing parts, the gate is a cosmetic feature that must be designed, not just tolerated.
Post‑moulding, trimming, and automation
Gate design also decides how easy or painful your downstream operations are:
- Manual trimming: Large edge gates or sprue gates need operators, fixtures, and time
- Automatic degating: Submarine/tunnel gates, pin‑point gates, banana gates are designed to break off cleanly during ejection
- Robotic handling: Gate location dictates:
- Where grippers can grab
- How parts can be oriented for vision inspection or secondary ops
Smart gate design reduces:
- Labour per part
- Variabilitet i grindens avtryck och kosmetiska defekter
- Risk för skada under avgrening
Dold kostnad av dålig grinddesign
Ett ”billigt” grindbeslut i verktygsdesignstadiet blir ofta en permanent kostnad i produktionen:
- Högre skrot och omarbete från utsläpp, brännskador och misslyckade svetslinjer
- Längre cykler på grund av överförpackning eller förlängd kylning av kosmetiska skäl
- Ytterligare operatörer, trimningsstationer eller robotar bara för att hantera grinden
- Större maskintonnage på grund av onödig tryck- och klämmkrav
- Verktygmodifikationer och oplanerade ingenjörsändringar när problem uppstår i PPAP eller upptrappning
Min regel är enkel: behandla formsdesign som ett primärt ingenjörsämne, inte en sista minuten-verktygsdetalj. Ett bra sprutverk gör besparing varje cykel under livslängden för formen.
Snabbt sammanfattningar
- Gårdsfunktionerna styr flöde, tryck, frysnings‑ och packning – och därmed kvaliteten.
- Det påverkar direkt cykeltid, styrka, krympning och kosmetik.
- Bra formsdesign minskar arbete, avfall och energi; dålig formsdesign tänder tyst kontanterna i åratal.
Huvudtyper av sprutformningsdon
Att välja rätt typ av sprutformningsdon är ett av de snabbaste sätten att förbättra detaljkvalitet, cykeltid och kostnad. Nedan följer en rakt-på-sak-guide till de viktigaste donstilarna och när jag faktiskt använder dem i produktion.
kant-/sideskylt
- Vad det är: Enkel rektangulär öppning som matas från partilinjen in i delens kant.
- Bäst för: Allmänna delar, medelsvåra till tjocka väggar, enkelsprutverktyg, många råvaror.
- Fördelar: Lätt att maskinbearbeta, lätt att justera, bra flöde; utmärkt för snabbt verktyg.
- Nackdelar: Synlig rest på kanten, manuell eller semi-automatisk trimning.
- Kosmetik: Moderate – synligt men vanligtvis acceptabelt på icke‑utsatta ansikten.
- Typiska material: PP, PE, ABS, PS, PC/ABS, POM.
Nål‑punktflöde (inklusive 3‑delad & varmsprutning)
- Vad det är: Liten cirkulär öppning, vanligtvis i 3‑delade eller varmsprutningsverktyg.
- Bäst för: Flerkammarsverktyg, små delar, strikt kosmetiska krav.
- Fördelar: Mycket liten öppningstecken, bra automatutfräsning, bra för högvolymsarbete.
- Nackdelar: Känslig för skjuvning och fryssättning; mer komplexa verktyg.
- Kosmetik: Mycket bra – liten, snygg öppningsrest.
- Typiska material: ABS, PC, PMMA, PS, PA, många ingenjörsresiner.
Ubåts‑ / Tunnelöppning
- Vad det är: Vinklad tunnel som skärs under partilinjen; öppningen lossnar automatiskt.
- Bäst för: Volymobjekt som kräver automatisk avkammning, sidgated komponenter.
- Fördelar: Ingen manuell trimning, kompakta slagkanaler, bra för
Kritiska designparametrar för injektionsformning av öppningar
Få öppningsdesignen rätt, och de flesta av dina injektionsformningsproblem försvinner. Nedan följer kärnreglerna för öppningsdesign som jag håller mig till i varje nytt verktyg.
Grundläggande tumregler för öppningens storlek
För de flesta öppningstyper i injektionsformning (kant, nålpunkt, ubåt, etc.), börjar jag med enkla flödesarea-regler, sedan förfinar jag via simulering och prov.
Typiska startpunkter (termoplaster):
| Väggtjocklek (mm) | Gatetyp | Gatetjocklek (t₉) | Gatets storlek (w₉) (kant/fläns/flik) |
|---|---|---|---|
| 0.5 – 0.8 | Kant / Film | 0.6–0.8 × vägg | 2–4 × t₉ |
| 0.8 – 1.5 | Kant / Fläns | 0.6–0.8 × vägg | 2–5 × t₉ |
| 1.5 – 3.0 | Kant / Röv | 0.7–0.9 × vägg | 2–5 × t₉ |
| > 3.0 | Fläns / Flik | 0.6–0.8 × vägg | 3–8 × t₉ |
| Punktpunkt (kall) | Punktpunkt | Ø 0.8–1.2 mm (de flesta delar) | – |
Viktiga punkter:
- Behåll flödesytan i sprutporten ≥ 50–70% av sprutkanalens flödesyta för enkel fyllning.
- För viskösa material (PC, PVC, fyllda graders), översize porten i början.
Om du är ny inom formsdesign är det värt att förstå hela mallen designprocess så att portstorleken passar in i den större bilden.
Skjuvhastighetsgräns och regeln 50 000 s⁻¹
För mycket skjuv vid porten ger brännskador, nedbruten härd och dålig kosmetik.
- Som regel, håll portens skjuhastighet ≤ 50 000 s⁻¹ för de flesta härdarna.
- För skjuvkänsliga härdare (PVC, PC, POM, flamskyddsgrader): sikta på 30 000–40 000 s⁻¹.
- För tuffa, högflödeshärdare (PP, PE): 50 000–60 000 s⁻¹ är vanligtvis acceptabelt.
Om du tvingas till små portar (mikrodelar, nålpunkt), sänk insprutningshastigheten och använd en varmkörning eller ventilgata för att minska termiska/mekaniska påfrestningar.
Gate Land Length – Håll det kort
Gate land är den raka sektionen vid den minsta tvärsnittsarean. För lång leder du till tryckförlust och långsam avlägsning av sprut.
Riktlinjer:
| Gatetyp | Rekommenderad landlängd (L) |
|---|---|
| kant / fan / flik | 0.5 – 1.0 mm |
| uberman/funnels | 0.8 – 1.5 mm |
| Punktpunkt | 0.8 – 1.2 mm |
| Ventilgata (varm) | så kort som tillverkbart |
- Kort land = enklare fyllning, renare brott.
- Långt land är bara motiverat när du behöver mycket kontrollerad rester eller särskild skjuvuppvärmning.
Gatdjup kontra väggtjocklek
Gatdjupet är huvudvolymkontrollen. Ju mer du kväver det, desto svårare är fyllningen.
enkel regel:
- Gatedjup/diameter t₉ ≈ 0,6–0,8 × närmaste väggtjocklek för allmänna delar.
- För tunna väggförpackningar: t₉ ≈ 0,8–1,0 × vägg (för att undvika trycktoppar).
- För mycket kosmetiska delar: något mindre t₉ och använd fläkt- eller filmportar för att sprida flödet.
Materialspecifika portdimensioner
Olika plasttyper beter sig mycket olika vid porten.
| Material | Portstorleksbenägenhet | Anmärkningar |
|---|---|---|
| PP | Liten till medelstor | Flödar lätt, bra för nålpunkt, ubåtsportar. |
| PE (HD/LD) | Liten till medelstor | Liknar PP; var försiktig med trådar vid varmhärdare. |
| ABS | Medium | Undvik mycket små portar för att minska brännskador och blush. |
| PC | Större | Hög viskositet; behövs större port och lägre tvärbrytning. |
| PA66 | Medium | Semi‑kristallin; håll portar större för förpackning. |
| POM | Medel till stor | Känslig för degradering; övervaka shear rate. |
| TPE / TPU | Liten men kort land | Förebygg strängbildning; använd tunnel eller ventilstyrd port där det är möjligt. |
Typiska nål‑punkt diametrar:
- PP / PE: 0.8–1.0 mm
- ABS / PS: 1.0–1.2 mm
- PC / POM / PA66: 1,2–1,5 mm
Gates freeze‑off-tid, packning & krympslag
Gates freeze‑off styr hur länge du kan packa kaviteten och bekämpa krympmärken.
- Gaten bör förbli smält länge nog för att packa de tjockaste sektionerna fullt.
- För semi‑kristallina material (PP, PA, POM) behöver du ofta större portar för att hålla dem öppna längre.
- För litet gate = tidig freeze‑off → krympsmärken, porer, korta sprutor.
- För stor gate = lång avkylningsperiod och snabbare cykel.
Jag kör alltid gate freeze‑studier:
- Behållningstid vs delviktkurva.
- Välj behållningstid precis bortom “platån” där extra behållning inte ändrar vikt.
Balans Gate‑storlek: Cykeltid vs delkvalitet
Du gör alltid en avvägning:
- Mindre grind → snabbare cykel, lättare automatisk degradering, sämre paketering/kosmetik
- Större grind → bättre paketering, färre sjunkningar, längre cykel tid och större skatt
Praktiska tips:
- Börja något överdimensionerad, och minska sedan med EDM eller polering om cykel tiden är för lång
- Använd fläktgrindar, filmskivgrindar eller flera mindre grindar i stället för en enorm kantgrind när kosmetik är viktigt
Grindrestens höjd för automatisk degradering
För automatisk degradering (ubåt, tunnel, nålpunkt), måste grindrestens vara liten men stark nog att brytas rent
Restmål:
| Krav | Rekommenderad resthöjd |
|---|---|
| Standarddelar | 0,05 – 0,20 mm |
| Hög kosmetisk face | 0,02 – 0,10 mm, och lätt sandspoleras om det behövs |
| Funktionell icke-kosmetik | Upp till 0,30 mm |
- För dolda portar (banan, tunnel från baksidan), kan du acceptera lite mer rester men behåll den under 0,3 mm för säker hantering.
- Ventilportar kan ge nästan utjämning rest när de är fint inställda.
Bearbetningsperiode & Upprepbarhet
Portens prestanda beror starkt på hur exakt porten bearbetas och underhålls.
- Tolerans på portdimensioner: vanligtvis ±0,02–0,03 mm för normala verktyg, ±0,01–0,02 mm för precisionsdelar.
- Använd EDM + precisionsslipning för konsekvent portgeometri.
- För flerskumsverktyg, håll alla portmått matchade för att undvika obalans och fläckning i den lättast flytande kammaren.
- Planera för återpolering och åter-EDM – sprickor slit och växer långsamt större, ändrar delvikten och kosmetiken.
Om du fortfarande bekantar dig med verktygs konstruktion och var styrningarna sitter i stapeln, denna översikt över vad en sprutform görs av hjälper koppla samman styrdesignen med formbasen och insatserna.
Att designa en sprutformningsport är inte gissningsarbete. Följ dessa parametrar, bekräfta med flödesimulering och korta formprov, så undviker du 90% av de klassiska portrelaterade defekterna.
Portpositionering Strategi vid Sprutformning
Att få portens positionering rätt är halva kampen i portdesign för sprutformning. Det avgör hur smältan fylls, var spänningar byggs upp och hur den färdiga delen ser ut.
Hur Portpositionering Påverkar Flödeslängd och Tryckfall
- Ju längre flödeslängden är från porten, desto högre är det nödvändiga trycket och desto större är risken för kortsprutning.
- Placera portar som centralast möjligt för tjocka, strukturella delar, eller använd flera portar på långa, plana delar.
- För stora produkter där kostnaden tillåter, en varm körport nära kritiska områden hjälper till att hålla tryckfallet under kontroll och förbättrar pakning.
Hantera Racetrack-effekten i asymmetriska delar
På asymmetriska delar med varierande väggtjocklek kommer smältan att “racetracka” genom tjockare ribbor och sektioner, vilket orsakar obalanserad fyllning.
- Håll väggtjockleken så jämn som möjligt runt gratefulen.
- Flytta dörren eller lägg till flödesledare / fördröjningsfunktioner så att smältfronten förblir balanserad.
- Använd simulering för att verifiera att du inte överpackar ena sidan samtidigt som den andra svälter.
Minskar svets- och sticklinjer med smart placering av brickan
Svets- och sticklinjer är oundvikliga när flödesFronterna möts, men du kan välja var de dyker upp.
- Placera gates så att flödesfronter möts i lågspänningsområden, icke-kosmetiska områden (baksida, dolda ytor, under etiketter).
- Undvik att få gates direkt mittemot bossar, ribbor och hål som kommer tvinga flera flödesfronter att kollidera.
- För delar med hög tydlighet, överväg fläktportar eller diaphragmpartier för att få en mer enhetlig flödesfront och färre kritiska svetslinjer.
Hålla svetslinjer borta från kosmetiska och starkhetsområden
- För synliga klass-A-ytor, gategående från on-visible sidan och låt svetslinjer falla inuti fickor, under överhäng eller under trim.
- Runt snabb-fixar, genomlevande gångjärn, skruvbossar och belastningsvägar, håll svetslinjer minst några millimeter från högt stressområden.
Undvika luftfickor med placering av gate och ventil
Luftfällor inträffar vanligtvis vid slut-fyllningszonerna, särskilt när flödet kommer från flera riktningar.
- Styr så att smältan flödar mot bra ventileringspunkter, inte bort från dem.
- Para ihop varje kritisk spol med ventilering i de sista att fyllas-områdena.
- Om du ser brännmärken nära spolens plats, kan spolen vara för restriktiv eller ventilen för svag i den fjära änden.
Spolens plats och ventileringsstrategi hör ihop
Du kan inte åtgärda en dålig spol-layout med ventilerering ensam.
- Besluta spolens plats först, därefter utforma ventilering i linje med den förutsagda flytfronten.
- På verktyg med flera kammare, håll spolens platser konsekventa så att ventilerings- och fyllbeteende är uppreppbart kammare- till -kammare.
- För komplexa eller högvärdiga delar (som bil- och medicinteknik) bekräftar vi alltid detta med flödesanalys innan vi skär stål.
Balans mellan strukturella och kosmetiska prioriteringar
Du måste ofta välja mellan perfekt styrka och perfekt utseende.
- Strukturellt först för belastningsbärande delar: spol närmare revben, utskjutande och tjocka sektioner för att förbättra packning och minska krympning/syre.
- Kosmetiskt först för synliga lock och höljen: port bakpå, använd kant, film eller tunnelportar, och tryck svetslinjerna in i dolda områden.
- Om budgeten tillåter, en ventilportssystem kan ge både: stark försegling och ett mycket renare portrest.
Portplacering för tunnväggsförpackningar
Tunnväggsförpackningar har extremt flödeslängds-/tjockleksförhållanden, så tryck och hastighet spelar roll.
- Använd kantportar, fanportar eller hetkörportar rakt in i tjockare sektioner som fälgar eller flänsar.
- Håll flödesvägarna korta och symmetriska för att undvika krympning och avbrot.
- Tunnväggsdelar är mycket cykel-tidskänsliga; bra portplacering påverkar delen kostnad direkt, precis som övergripande injektionsformningskostnadsdrivare.
Portstrategier för fordonsoptikens linser och belysningsdelar
Optiska delar är okränkbara mot svetslinjer och portmärken.
- Port från icke-optiska ytor (kanter, bakre sida eller monteringsområden).
- Använd fanportar, diafragmportar eller ventilportar för att hålla flödesfronterna jämna och minska intern stress.
- Håll svetslinjerna borta från optiska zoner och ljusvägar när möjligt.
Portalternativ för medicinska höljen och delar med tajta toleranser
Medicinska höljen och precisionsdelar kräver både rena kosmetiska utseenden och dimensionell kontroll.
- Använd submarine (tunnel) ports or pin‑punktportar att dölja portspår och stödja automatisk avstängning.
- Gör en riktning mot områden som behöver de tightaste toleranserna för att förbättra packningskonsekvensen.
- För kritiska medicinska delar kombinerar vi ofta en bra portstrategi med dedikerade verktygslösningar liknande vårt arbete i medicinsk industri formblåsning.
Fallets stilexempel: Bra vs Dålig portplacering
Exempel 1 – Telefonliknande hus
- Dålig: Port på en sidovägg, svetslinje som löper över den synliga framsidan, sjunk nära bah
- Bra: Ubåtport på den inre flänsen, svetslinjer dolda runt interna ribbor, bättre packning vid skruvpelare, ren framsida.
Exempel 2 – Tyndväggbehållare
- Dålig: Ensidig port, lång asynkron flöde, bångstyrighet och kort skott på motsatt sida.
- Bra: Central varmkörport vid basen eller flera jämnt fördelade kantportar vid kanten, balanserat fyllning och lägre klämkraft.
En smart portplaceringstrategi sparar pengar, minskar defekter och låter dig köra snabbare cykler utan att kämpa med verktygen varje dag.
Portrelaterade defekter och praktiska åtgärder inom formblåsning
Till och med en bra form kan producera dåliga delar om formblåsningsporten är fel. De flesta kosmetiska och dimensionella problem jag ser i produktionen länkar tillbaka till porttyp, storlek eller plats. Här är hur jag ser på de viktigaste portrelaterade defekterna och hur man åtgärdar dem snabbt.
Jetning i formblåsning
Hur det ser ut:
Ormliknande, maskformade linjer nära porten, vanligtvis på plana ytor.
Portdrivna orsaker:
- Porten är för liten och restriktiv → hög hastighet, instabil jet.
- Porten föder in i öppen yta istället för en vägg eller funktion.
- Långt portområde ökar skjuvning och tryck.
Designfixar:
- Flytta porten så att flödet träffar en vägg eller ribba, inte fri luft.
- Öka portstorleken eller byt till fläktport or filmport för att sprida flödet.
- Förkorta portens längd (ofta räcker 0,5–1,0 mm).
- För varmljus, överväg ventilport styra för att sänka den initiala fyllningen.
Försjunkningar och hålrum mot porten
Hur det ser ut:
Fördjupningar eller interna hålrum i tjocka områden, ofta långt från porten.
Portdrivna orsaker:
- Porten fryser för tidigt → ingen effektiv packning.
- Porten är för liten för materialet eller väggsektionen.
- Porten är för långt från den tjocka sektionen.
Designfixar:
- Förstora porten eller lägg till en andra port för att minska flödeslängden.
- Byt till en portstil som packar bättre (t.ex. flikport, fläktport, eller membranport för ringar).
- Flytta luckan närmare det tjocka området eller omdesigna väggen / ribban så att den blir mer enhetlig.
- Optimera packningsprofilen med hjälp av vetenskapliga formningsmetoder.
För en bredare vy av hur dessa defekter uppför sig på riktiga delar kan du kolla denna guide om vanliga injektionsformningsdefekter och grundorsaker.
Svets- och sticklinjer från dålig styrning
Hur det ser ut:
Synliga linjer där två flödesfronter möts; kan vara svaga eller bara kosmetiska.
Portdrivna orsaker:
- Gates placerade så att flödet delar sig runt hål, stödpunkter eller fönster och möts på en synlig yta.
- Små portar eller låg smältningstemperatur minskar svetsens styrka.
- Flera små kantportar istället för en enda välplacerad port.
Designfixar:
- Flytta portar så att svetslinjer flyttas in i icke-kosmetiska, lågstressområden.
- Använd fladdrportar or spalltportar för att förbättra flödesfrontens enhetlighet.
- För kritiska delar (t.ex. genomskinliga linser), överväg varmkörning ventilport med sekvenserad fyllning.
- Öka smält- / forms- temperaturen inom materialgränserna för att förbättra bindningen.
Brännmärken och diesel-effekt vid porten
Hur det ser ut:
Mörka, brända fläckar eller silver/svarta streck nära porten eller ventilerna.
Portdrivna orsaker:
- Porten för restriktiv → hög shear, lokal överhettning.
- Dålig ventilering nära klärområdet → instängt luft komprimerad och bränts.
- Överdriven injektionshastighet genom en liten klämma.
Designfixar:
- Öka klämområdets kors‑sektion eller byt till typ med lägre svängning.
- Lägg till eller fördjupa ventiler nära kläminloppet.
- Minska uppstarten av injektionshastigheten vid början av fyllningen.
- För högtemperaturresiner, använd jämnare flödesvägar och polerade klämmområden för att minska friktion.
Korta slag från restriktiva gångar
Hur det ser ut:
Del inte helt ifylld; saknade hörn, tunna områden eller ofullständiga ribbor.
Portdrivna orsaker:
- Kläm för liten för flödeslängd och deltjocklek.
- Fel klämtyp för långa, tunna väggsektioner (t.ex. små kantklämmar på förpackningar).
- Missbalanserad multikammargjutning.
Designfixar:
- Öka klämhöjd/bredd eller byt till fläkt, film, eller membranport för tunna väggdelar.
- För multikammaverktyg, ombalansera klämstorlekar eller använd varmläggningssystem med exakt flödeskontroll.
- Förbättra ventileringen vid flödesändarna för att undvika luftfickor.
Gjutstöt vid klämmen
Hur det ser ut:
Tunna fenor eller överskott av material runt klämmen och delninglinjen.
Portdrivna orsaker:
- Klämområde överförpackat på grund av stor kläm eller aggressiv packning.
- Missanpassat spjällinlägg eller slitna spjällsläden.
- Hög injektionspressning för att övervinna ett begränsat spjäll.
Designfixar:
- Ändra storlek på spjället så att du kan reducera toppinjektion och packningspressning.
- Kontrollera stålförhållanden: omarbeta eller nykapera spjällinlägg och sammanfogningslinje.
- Optimera injektionsprofilen; lita inte på trycket för att pressa igenom en dålig spjälldesign.
Visuella defekter: Spjällblus, halo, spridning, flödesmärken
Hur de ser ut:
- Spjällblus / halo: mullrande ring eller ljus punkt runt spjället.
- Spridning (Splay): silverfärgade streck, vanligtvis från fukt eller fångad gas.
- Flödesmärken: synliga flödeslinjer som sträcker sig radiellt från spjället.
Portdrivna orsaker:
- Hög skjuvning vid ett litet spjäll → blus / halo.
- Spjäll för nära kosmetiska ytan.
- Ojämnt flödesfront från små kantspjäll på en bred panel.
Designfixar:
- Flytta spjället till ett icke-kosmetiskt område eller på delens kant.
- Öka spjällsomfånget eller byt till fläktport or filmport för breda, platta delar.
- Förbättra torkning och ventileringsförmåga för splay; polera flödesvägar nära spjället.
- For transparent parts and lenses, I normally prefer well‑designed ventilport eller stora filmport för att minimera märken.
Steg‑för‑steg problemhantering av gångjärn
När jag felsöker gångjärnsproblem i en igångsatt form följer jag denna enkla process:
-
Identifiera defektzonen
Kartlägg exakt var defekten visar sig i förhållande till sprutgången och flödesriktningen. -
Kontrollera bearbetningen först
- Minska fyllningshastighet/lokal skjuvning.
- Justera smält- och formtemperaturer.
- Justera packningstiden och trycket.
-
Bekräfta ventiler och klämning
Se till att ventiler runt sprutgången och de områden som fyller sist är rena och tillräckligt djupa; kontrollera klämkraft och formens inriktning. -
Granska sprutgångsdesign
- Är sprutgångstypen rätt för partens geometri och material?
- Är sprutgångsstorleken i linje med materialriktlinjerna (skjuvhastighet, fryspunkt)?
- Drar sprutgångens placering defekter till kosmetiska eller högspända zoner?
-
Planera ståltoleranser
Prioritera minimala förändringar: öppna befintlig sprutgång, förkorta land, flytta eller duplicera sprutgångar. För komplexa projekt kommer jag att köra simulering för att bekräfta innan jag kapar stål.
Genom att behandla injektionsgjutningssprutgången som en kärnkomponent i designen, inte bara ett litet hål i resistansen, minskar du spill, stabiliserar kvaliteten och undviker många klassiska defekter som bromsar produktionen.
Materialspecifika injektionsformningsrännsor försprång
Att få till rätt injektionsformningsränsa är kraftigt materialdriven. Jag utformar alltidränsan runt hur polymeren beter sig vid grinden: flöde, shear, fryseffekt och krympning.
Amorfisk vs semi-kristallina beteenden vid grinden
Amorf (ABS, PC, PS, PMMA, PSU, etc.)
- Bredare bearbetningsfönster, långsammare frysnings vid grinden
- Mindre volymkrympning → lägre skjuvgångsrisk
- Mer känslig för skjuvbränna, grindsprudling, flödesfläckar
- Föredra större, kortare grinds för att minska skjuv- och kosmetiska problem
Semi-kristallina (PP, PE, PA, POM, PBT, PEEK, etc.)
- Snabb kristallisation → grind fryser snabbare
- Högre, anisotrop krympning → mer skevhet
- Behöver god packning genom grinden för att kontrollera sjunk och hålrum
- Ofta använda något större grinds och strategiska platser för krympkontroll
Gatesdesign för högtemperaturhartser (PEEK, PSU, PPA, etc.)
Högtemperaturhartser är dyra och oförlåtande. Jag designar alltid deras stänger med:
- Balanserad shear: tillräckligt liten för bra blandning, stor nog för att undvika bränning
- uppvärmda eller varmröntgade stänger föredras för att bibehålla smälttemperaturen
- Polerad gatesland för att minska hängning och nedbrytning
- Kort landlängd (≈0,8–1,0 mm) för att hålla tryckfall under kontroll
Typiska val:
| Material | Vanliga gångdörrstyper | Anmärkningar |
|---|---|---|
| PEEK | Ventildörr, kant, fläkt | Använd varmkörning; strikt termisk kontroll |
| PSU/PEI | Kant, fläkt, ventildörr | Undvik ubåtsgate för kritiska delar |
| PPA | Edge, undergång, spjällport | Övervaka fukt och snabb upptining |
Gatet e strategier för glasfyllda och förstärkta material
Med glasfyllda sorter (GF‑PP, GF‑PA, GF‑PBT, etc.), påverkar gates design fiberorientering, styrka och yta
Viktiga punkter:
- Undvik mikro nålportar som orsakar överdriven verkan och fiberbrott
- Placera portar för att flyta längs huvudbelastningsvägen (fibrer riktade i spänningsriktningen)
- Använd robust stål och slitastrivna insatser runt portar
- Föredra:
- Edge / fan-portar för strukturella delar
- Ventilportar för stora eller multifackverktygsverktyg
Särskilda hänsyn för mjukt TPE och TPU gating
Mjuka TPE:er och TPU:er beter sig mer som tjocka vätskor:
- Känsliga för sprutning och flödesmärken från små, hög‑siffelande portar
- Drag nytta av bredare, lägre sifferspor (fläkt, film, stor ubåt)
- Portöverskott bör vara slät och låg för att undvika obehag på greppytor
- Behöver ofta längre packning genom en relativt generös port för att undvika sjunk och flytlinjer
Rekommenderade portstilar efter materialfamilj
Snabbguide jag vanligtvis använder:
| Materialfamilj | Rekommenderade porttyper | Undvik (där det är möjligt) |
|---|---|---|
| PP (ofylld) | kant, fan, ubåt, film | Mycket liten spets för kosmetiska delar |
| ABS | Rand, spets, flik, ventil | Små tunnelportar på glansiga ytor |
| PC / PC‑ABS | Rand, fläkt, flik, ventil | Högskjuvspetsportar → spänningssprickor |
| PA66 / PA6 | Rand, ubåt, ventil | Små spetsportar → snabb fryspunkt |
| POM | Rand, ubåt, spets | Långa landningar → termisk nedbrytning |
| TPE / TPU | Fläkt, film, stor ubåt | Skarpa spetsportar nära touch-ytor |
| PEEK / hög‑temp | Ventil, rand, fläkt | Kallt, tunna portar som orsakar brännskada |
Justera portstorlek och placering för krympning och krökning
Jag kopplar alltid portstorlek och placering till krympning och krökning
-
Högkrympmaterial (PP, POM, PA, PBT)
- Större portar eller flera portar för bättre packning
- Gång genomgång nära tjocka sektioner och avsatser för att minska sättning
- Placera portar för att symmetrisera flödet och minska skevhet
-
Låg‑sjunkmaterial (ABS, PC, PMMA)
- Mer flexibilitet när det gäller placering; fokusera på kosmetik och svetslinjer
- Gånga ur sikte när ytor är högblanka eller optiska
-
Vridkänsliga delar (platta lock, linser, långa ramar)
- Använd centrala gångar, fläkt-/filmgångar, eller flera balanserade gångar
- Verifiera med flödes- och skevhets-simulering före skärning av stål
Om du är ny till detta kan det hjälpa att först förstå det grundläggande plastinjektionsformningsprocessen så att dessa gångval blir mer meningsfulla i sammanhanget.
Hot Runner vs Cold Runner-injektionsformningsportar
När jag väljer mellan varmkörningssystem och kallkörningssystem för gångjärn, väljer jag egentligen hur jag vill hantera materialflöde, kostnad och konsekvens i varje slag.
Översikt: Varmkörningsport vs kallkörningsport
- Varmkörningsportar håll smältan varm inuti uppvärmda manifolder och munstycken, så det finns lite eller inget skräpflöde. Delar doseras direkt från en varm spets eller spärrventil.
- Kallkörningsportar använd en obehållad körning som kyls och utskjuts med delen. Köran används antingen som avfall eller återkrossas och återanvänds.
Om du är ny inom formsprutning kan det hjälpa att först förstå den grundläggande processen och smältflödet – du kan se en enkel uppdelning här: hur formgjutning av plast fungerar.
När ventilspakar är värda investeringen
Ventilspaksystem är premiumalternativ i varmkörningar. En stålpin mekaniskt öppnar och stänger porten.
De är vanligtvis värt det när du behöver:
- Bästa kosmetiska kvalitet: ingen trådbildning, mycket liten och ren portrester, minimal portblush.
- Stram dimensionskontroll: exakt packning eftersom porten stänger när du vill.
- Stora eller komplexa delar: bättre kontroll av tryckbalans och sprickbildning.
- Flerkammars eller familjevverktyg: lättare att balansera fyllning genom att sekvensplanera varje ventil.
Om dina delar är låga kostnader, icke‑ kosmetiska, eller volymerna är små, är en enkel kallrör eller het spetsinsats vanligtvis mer ekonomisk.
Termisk balans & färgändring
Hettskreamingsportar kräver god termisk balans:
- Dålig temperaturkontroll = brännmärken, strängbildning, färgstreck, eller materialförsämring.
- Frekventa färgändringar är långsammare och mer slöseri i heta rör eftersom gammal färg stannar kvar i manifolden.
- Kalla rör rensar färgändring snabbare men genererar mer återkrossning.
För korta utsläpp med många färger lutar jag åt kallt rör. För långsiktig, stabil produktion vinner varmt rör i effektivitet.
Ventil-/dörrsekvenseringsteknik
Modernt ventil‑dörrsekvensering tillåter dig att:
- Öppna/stänga portar i en programmerad ordning.
- Kontrollera flödesfronter för att undvika svetslinjer, minska luftfickor och hantera sjunk och warpage.
- Använd tryck- eller positionsbaserad kontroll för vetenskaplig formning.
Detta är ett kraftfullt verktyg inom bilindustrin, belysning, stora lock och flerkammartor där konsekvent fyllning är kritisk.
Energi, Skrot & Cykeltid
I verklig produktion ser jämförelsen ut så här:
- varm löpare
- mindre materialspill (ingen kallkavitets-skrot)
- vanligtvis kortare cykeltid (ingen tjock löpare som kyls)
- Högre energianvändning per form (värmare), men lägre energi per bra del vid volym
- kall löpare
- mer skrot eller återmilling
- längre kylningstid om löparen är tjock
- lägre verktygskostnad och enklare uppsättning
Enkelt kostnads–nyttoperspektiv
| Faktorer | Varmlöpare-kavitetsportar | Kalllöpare-kavitetsportar |
|---|---|---|
| Verktygskostnad | Hög | Låg |
| Materialspill | Mycket låg | Medelhög–hög (körningsskräp) |
| Cyklustid | Kortare (vanligtvis) | Längre om körningen är tjock |
| Färgändring | Sakter, mer utspädning | Snabbare, mindre utspädning |
| Kosmetisk kvalitet | Utmärkt med ventilportar | Bra men mer synlig formhållets minnesmärke |
| Bäst för | Hög volym, strikta specifikationer, premiumdelar | Låg/medelvolym, kostnadskänsliga verktyg |
För högvolym globala program där råpolymeren är dyr, motiverar jag normalt varma körkanaler snabbt. För kortare serier eller varuprodukter är kalla körkanaler ofta klokare.
Underhåll & Tillförlitlighet
-
varmkörningssystem
- Behöver regelbundna kontroller av värmare, termoelement, tätningar och ventilpinnar.
- Känsliga för kontaminering, fyllnadsmedel och dålig torkning.
- När de underhålls levererar de mycket stabil bearbetning och lägre delkostnad.
-
Kalla löpare-system
- Mekaniskt enkla och mycket robusta.
- Mindre stilleståndsrisk, enklare för mindre verkstäder att underhålla.
- Högre hanterings- och slipningsinsats om du återvinner körkanaler.
När jag designar en form balanserar jag alltid uppstartskostnad för verktyg, förväntad årlig volym, materialpris och kosmetiska behov innan jag låser in en varmkörnings- eller kallkörningsportstrategi.
Avancerade och framväxande tekniker inom sprutformningsportar
Sekventiell ventilstyrning för komplexa formar
För familj- och flerhålsverktyg använder jag sekventiell ventilstyrning för att kontrollera när varje port öppnas och stängs. Detta låter oss:
- Minska svetslinjer och flödesmärken på synliga ytor
- Jämna fyllningen över hålen med olika volymer
- Sänka klämkraft genom att skifta fyllningen
Med moderna ventilstyrningssystem och precisa kontroller kan vi fintrimma fyllningstiden skott-för-skott istället för att omdesigna verktyget.
3D-utskrivna konforma portar
Additiv tillverkning gör oss kapabla att bygga konforma-kylta portar och följsamma ruttblock som följer smältan och portgeometrin. Det betyder:
- Snabbare och jämnare portfrysning
- Mindre warpage kring porten
- Kortare, mer stabila cykeltider
I komplexa verktyg parar jag ofta dessa insatser med högprecision injektionsformverktyg så vi håller både kyla och toleranser under kontroll.
Mikroinjektionsformförsettningar
För mikroinjektionsformning och delar under några hundra milligram gör vi kanaler under 0,3 mm:
- Högskjuv mikrostiftgångar eller mikro tunnelkanaler
- Ultra-polishat formsäkerhet gapet för att undvika skjuvbränning och blockering
- Snygg temperaturkontroll kring öppningen för att hålla flyten stabil
Detta är kritiskt för globala kunder inom medicin, elektronik och mikrofluidiska delar där varje mikron räknas.
Data-driven kanaloptimering
Jag gissar inte på kanaldesign. Jag kombinerar mould-flow-simulering och produktionsdata för att ställa in den:
- Använd simulering (t.ex. Moldex3D, Moldflow) för att testa kanalplaceringar, shear rate och frysnings-tid
- Vals med hålrumstrycksensorer och vetenskapliga formsprutförsök
- Iterera kanalstorlek och ventiltiming med verklig cykeldata
Denna simuleringstyrda metod minskar verktygsbyten och påskyndar PPAP och kvalificering.
Automatiserad avkockning och robotik
Kanaldesignen måste nu fungera med automation från dag ett:
- Delar som är inriktade på automatiserad avkoppning (submarine / tunnelportar, ventilportar)
- Robotar eller EOAT för att flexa, trimma eller skära portar konsekvent
- Ren separation för kosmetiska delar och återvinningsbara körningar
I koppling till vår bredare precisionsformgivningsförmåga (framsteg inom precisionsformning), detta gör att vi kan köra storskaliga globala program med stabil kvalitet och låga arbetskostnader.
Professionell sprutformningsportdesignmetod i praktiken
En solid sprutformningsportdesign är inte gissningar – det är en strukturerad, data-drivande process. Så här närmar jag mig den i verkliga projekt.
Använd Vetenskaplig formning för att validera portstorlek och plats
Jag behandlar alltid porten som en kritisk processvariabel, inte bara ett verktyg detaljer.
Viktiga steg:
- Etablera ett robust processfönster (fyllningstid, injektionshastighet, hålltryck, smält/formtemperatur).
- Övervaka trycket vid nosseln och, i idealfallet, inuti formar-sensorer för att se hur väl porten matar delen.
- Korrelera portens prestanda med delkvalitet: dimensioner, sänkning, krympning, svetslinjens styrka och kosmetisk portrest.
- Justera portstorlek och plats endast med data – inte bara “det ser litet/stort ut”.
Det här kopplar direkt till övergripande processstabilitet och kostnad. Om du är ny inom strukturerad bearbetning, börja med en grundläggande förståelse för hur sprutformning görs och bygg vidare därifrån.
Simulera smältflöde och krökning innan skärning av stål
Jag förlitar mig på CAE-verktyg (t.ex. Moldex3D, Moldflow) för att få kg-designen nära innan någon bearbetning:
- Skadedetektering av gångplats: simulera olika gångplatsers placering för att jämföra tryckfall, fyllnadsbalans och svetslinjens positioner.
- Krökningsförutsägelse: se hur val av gång och packning påverkar distortion, särskilt för stora plana delar och glasfyllda material.
- Strykning och temperatur vid gången: kontrollera flödeshastighetsgränser och varma punkter som kan orsaka gångblänk eller brännmärken.
Målet är att gå in i verktyget med ett “validerat” gångkoncept, inte en gissning.
Kör Gate Freeze-studier och DOE-experiment
När formen är i pressen bekräftar jag gångens design med riktade experiment:
-
Gångfrusen studie
- Minska stegvis hållningstiden.
- Rita delvikten mot hållningstid.
- Punkten där vikten inte längre ökar = faktisk gångfrusen tid.
- Jämför detta med cykeltidmål och justera gångstorlek om packningen är otillräcklig.
-
Designade experiment (DOE)
- Variera formrelaterade faktorer (fyllningshastighet, hålltryck, smält-temperatur) i en strukturerad matris.
- Mät påverkan på krympning, flisor, svetslinjens styrka och kosmetiska defekter.
- Använd resultaten för att avgöra om en sprutkategoriändring verkligen behövs eller om bearbetningen kan åtgärda problemet.
Checkliststyrda DFM-Genomgångar fokuserade på sprutor
Innan jag åtar mig en verktygsdesign genomför jag en DFM-genomgång med en specifik sprutchecklista:
- Är spruttyp lämplig för material och delen geometri? (t.ex. tunnelgång vs kantport vs ventilsystem).
- Är sprutposition optimerad för flödeslängd, svetslinjer och venting?
- Uppfyller sprutstorlek skjuvgränser och förväntad flödeslängd?
- Is automatisk avkammning möjlig eller realistisk?
- Är sprutet tillgängligt för underhåll och polering?
En enkel DFM-checklista fokuserad på sprut sparar månader av omarbetning och dolda kostnader.
Samarbeta nära med verktygsmakarna och OEM:er
Bra sprutdesign för formsprutning är en lagidrott:
- Verktygsmakare: ger erfarenhet av bearbetningsgränser, forminsatser, konforma kylda formsatser och automatiska avgaspningsalternativ (ubåt/tunnel, ventilstyrningar, etc.).
- OEM / Produktdesigner: definierar kosmetiska zoner, kritiska dimensioner och belastningsvägar så att vi kan balansera styrka mot utseende.
- Smidesform/Processingenjör: ger verklig återkoppling från pressen, inklusive gånggods, formavfall och typiska defektmönster.
Jag låser alltid fast formbesluten först när alla skrivit under:
- Gentyper och placering
- Förväntad kosmetisk nivå och strategi för formmärke
- Plan B-alternativ (sekundära formplatser, enkla insatsändringar eller ventilssekvens)
När detta professionella, evidensbaserade tillvägagångssätt följs, blir resultatet stabil produktion, färre defekter och lägre totalkostnad per del – inte bara en ”säljare” av formen i förväg.
Injektionsformsguide
Vanligaste typerna av injektionsformar i produktion
I verklig produktion ser jag att dessa formtyper används mest:
- kant/side gates – allmän användning, lätt att bearbeta, mycket vanligt.
- ubåt (tunnel) gates – perfekt för automatisk avgaspning på små till medelstora delar.
- Pin‑point / direkt het hål-rör gates – populärt på fler-kammars och kosmetiska detaljer.
- Flikgates – används ofta när vi behöver kontrollera svetslinjer och skär?
För många standarddelar och material täcker dessa fyra 80–90% av dagliga projekt, särskilt när de paras ihop med rätt plast för injektionsformning.
Vilken spruttyp ger den bästa kosmetiska appearance?
Om du främst bryr dig om synlig ytkvalitet:
- Ventilfäste roter – vanligtvis det renaste utseendet, minimalt gate‑vestige, idealiskt för synliga klass‑A-ytor.
- Nålpunktgate (het rör) – mycket liten märka, kan döljas i logotyper eller icke-kritiska områden.
- Ubåt / tunnelgate från baksidan – bra när du kan hålla porten borta från någon synlig yta.
För linser, täckningar och höghållfasta höljen, föredrar jag vanligtvis ventilporter när budget tillåter.
Kan gatemärken avlägsnas eller döljas helt?
Du kommer alltid att ha något gate-vestige, men du kan minimera eller dölja det:
- Placera porten i icke‑synliga zoner: undersida, knopps bas, fläns, logoyta.
- Använd ventilporter or fina nål‑punktsgator för mycket små märken.
- Applicera sekundär finish: lätt slipning, härdning, eller textur för att blanda gångytan.
Helt osynlig är sällsynt, men vi kan göra avtryck från gångytan funktionellt och visuellt försumbar.
Minsta praktiska storlek för en nål‑punktsgång
Realistiska gränser beror på harts och verktygskvalitet, men som tumregel:
- Standardtermoplaster: 0,8–1,2 mm diameter är vanligt.
- Arbete med tight tolerans: 0,6–0,8 mm är möjligt med bra stål, riktning och processkontroll.
- Mikroinjektionformgivning: <0,3 mm är möjligt men mycket specialiserat.
Under ~0,8 mm, förvänta högre risk av blockeringar, härdbränning, och högre tryck.
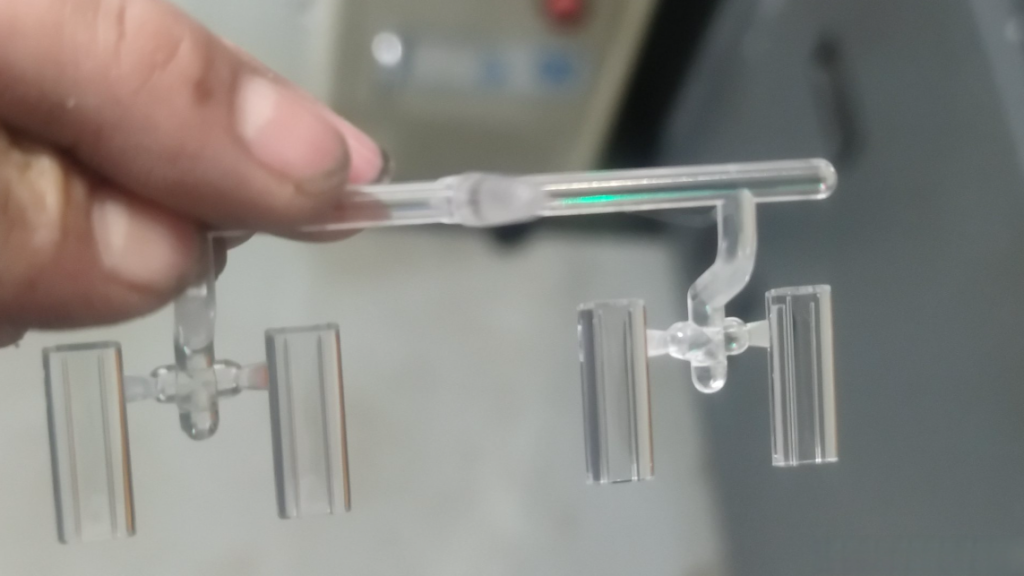
Varför undervattens- och tunnelportar används för automatisk avspärrning
Undervattens (tunnel)portar är utformade för att brytas av automatiskt när delen skjuts ut:
- porten löper i en vinkel och bryts av vid portens land under utkastningen.
- Ingen operatör behövs för att skära körkanaler – enorma besparingar i arbetskraft.
- Perfekt för storvolymsdelar som kapslar, små höljen och klämmor.
Vi använder dem när vi vill ha ett kallkörningssystem men fortfarande behöver automatisk avkammning utan robotar.
Snabba tumregler för att välja en injektionsformningsport
När jag väljer en injektionsformningsport, har jag dessa grunder i åtanke:
- Hög volym, bra kosmetik, högre budget → hetkörningsventil-gång.
- Medel–hög volym, dold gång, kallkörning → ubåt / tunnelgång.
- Enkla delar, lätt fräsning, låg–medel volym → kant / sida gång.
- Stora, tjocka delar → sprue / kantgång med generös tvärsnitt.
- Tunna, breda flödesfronter (förpackningar, brickor) → fläkt- eller filmgång.
- Runda eller tubulära delar → membran / skiva gång.
Match gångtyp + material + volym + kosmetisk nivå. Få de fyra i linje, så undviker du de flesta gångrelaterade problem från dag ett.



 Swedish
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Norwegian
 Belarusian
 Armenian