
Förstå grundorsakerna till defekter vid formsprutning
När jag felsöker injektionsformning defekter, börjar jag aldrig med gissningar. Jag börjar med att kontrollera de fyra grundläggande faktorerna: material, maskin, form och processparametrar. Nästan varje vanlig formningsproblem kan spåras tillbaka till en (eller en blandning) av dessa.
Viktiga faktorer som påverkar plastdelens kvalitet
För stabila, felfria delar fokuserar jag på:
- Material
- Resinens kvalitet och variationsgrad mellan sats
- Fukthalt och kontaminering
- Termisk stabilitet och rekommenderat smält temperaturefönster
- Maskin
- Skottstorlek vs. del + löpvolym
- Skruv, kolv och kontrollringar
- Injiceringsenhetens respons: tryck, hastighet, upprepbarhet
- Mould
- Gatans typ, storlek och plats
- Ventilering vid avstegslinjer, åsor, svetsområden
- Kyllayout, kanalkvotering och ytskikt
- Processparametrar
- Smält temperatur, formtemperatur
- Injiceringstryck och hastighet
- Packning/belastningspress och tid
- Kylningstid och backtryck
Om något av dessa är utanför intervallet, kommer du att se snabba sprickor, sidor, hål, krympning, brännmärken, flödeslinjer, spräs, tomrum, sprutning eller missfärgning visa sig snabbt.
Hur materialtorkning, smält temperatur och kylning driver defekter
Jag behandlar alltid materialförberedelse som första försvarslinje i felsökning inom formsprutning:
- Materialtorkning
- Otorkad eller under-torkad resin → spräckmärken, bubblor, tomrum, förlust av styrka
- Övertorkning → materialnedbrytning, missfärgning, spröda delar
- Åtgärd: Följ resinleverantörens torkningsspecifikationer (tid, temperatur, daggpunkt) och använd en torkare med takt, inte bara en matarskruvvarmare.
- Smält temperatur
- För låg smält temperatur → korta sprutor, dåliga svetslinjer, hög viskositet, flödeslinjer
- För hög smält temperatur → brännmärken, missfärgning, flash, överdrivet drool, nedbrutet material
- Åtgärd: Kontrollera faktisk smält temperatur med en prob, inte bara trumma inställningar.
- Kylning och verktygstemperatur
- Otillräcklig kylning → warping, sjunkmärken, mjuka delar, dimensionell drift
- Ojämn kylning → vridning, böjning, lokal warping, intern stress
- För kallt slag → dålig ytkvalitet, flödeslinjer, ofullständig fyllning
- Åtgärd:balansera kylkanaler, verifiera flöde och optimera kylningstid istället för att bara sträcka cykeln.
Varför tryck, hastighet och hålltryck orsakar vanliga problem
De flesta defektdiagnostik i injektionsformning Beror på hur formen fylls och packas. Det styrs av injiceringstryck, injektionshastighet och hålltryck:
- Spruttryck
- För lågt → korta sprutor, ofullständig fyllning, dåliga svetslinjer
- För högt → flash vid formsprutning, formskador, materialbränning på grund av hög skjuvhastighet
- Åtgärd: Justera trycket med delvikt och visuella defektfeedback, inte gissningar.
- Sprutninghastighet
- För långsamt → flödeslinjer, svetslinjer, dålig yta, tidig frysning vid portarna
- För snabbt → jettingdefekt, brännmärken, överdriven skjuvning, överpackning vid portarna
- Åtgärd: Använd en fyllningsprofil (långsamt–snabbt–långsamt) för att balansera ytkvalitet och formfyllning.
- Packning / Hålltryck och tid
- För lågt / för kort → sinkmärken, tomrum, bubblor, dimensionell krympning, korta skott nära sprutor
- För högt / för lång tid → flash, överfyllning, hög intern stress, warping
- Åtgärd: Optimera hållande tryck och hålltid genom att övervaka delvikten, sänkar och mått stabiliseras.
När jag optimerar präglingsprocessparametrar med den här inställningen, fiskavfall/skräpminskning, bättre plastdelkvalitet, och snabbare cykeloptimering följer naturligt.
Vanliga defekter vid injektionsformpressning och felsökning
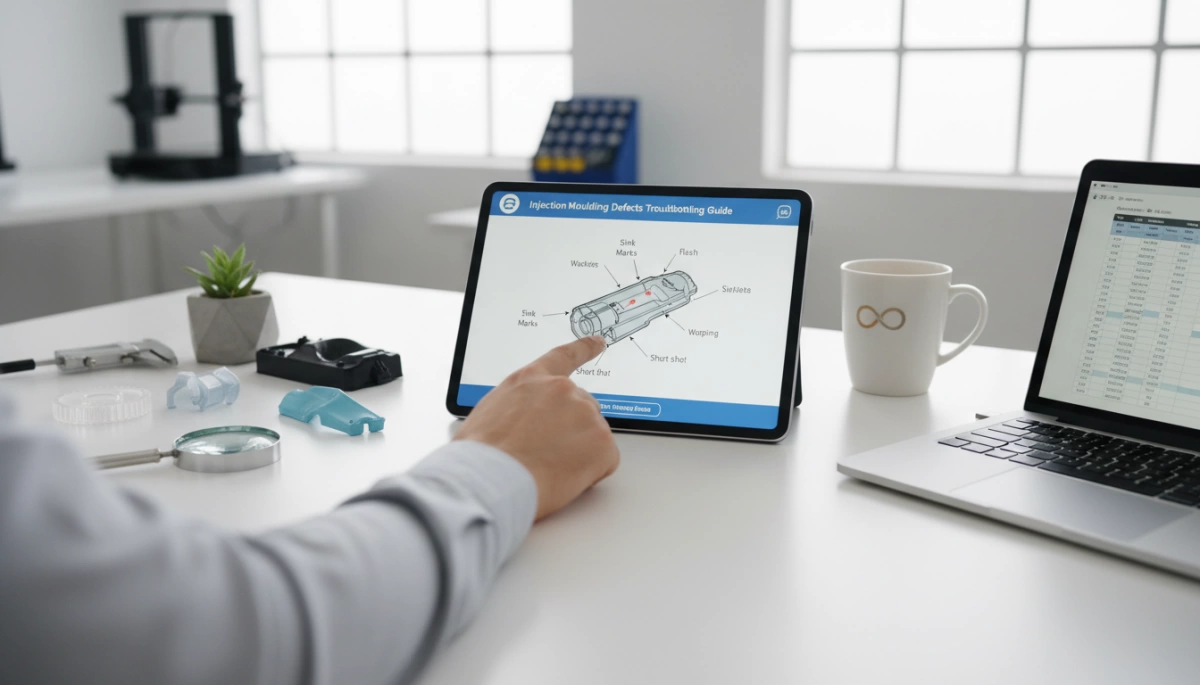
När jag felsöker injektionsformpressningsproblem grupperar jag defekter efter vad du kan se först, för att sedan koppla dem tillbaka till maskin, form, material och processinställningar. Här är hur jag hanterar de vanligaste formningsproblemen på verkstaden.
Kortflödes felsökning
Visuella tecken: Delar inte helt fyllda, saknade hörn, tunna ribbor eller ofullständiga flödesvägar.
Huvudorsaker:
- Låg injektionspressur eller hastighet
- Smält- eller moldtemperatur för låg
- Dålig ventilation eller tunna spår
- Materialet för viscöst eller förorakat
Snabba processjusteringar:
- Öka injektionspress och injektionshastighet
- Höja smält temperatur och mould temperature en liten
- Kontrollera blockeringar i formsprutan och rör, förbättra ventileringssystemet
- Använd en större mun eller flytta munnen till en tjockare sektion
Flash i formsprutning
Visuella tecken: Tunna fenor eller överskott av plast längs avtryckslinjen, runt utstötardynor eller ventiler.
Huvudorsaker:
- Överdriven insprutning eller underhållstryck
- Tryckkraft för låg
- Sliten eller skadad avtryckslinje, ventiler eller insatser
- Maskinens misalignment eller dålig passform
Hur jag åtgärdar flash:
- Minska injektionspress och packning/tryckhållning
- Öka käftkraft om tillgängligt
- Granska formsprutens inriktning, avtryckslinjen och ventdepth
- Åtgärda slitna områden eller lägg till stöd där formen böjs
Sinking i tjocka sektioner
Visuella tecken: Shallow depressions, dimples, or glossy spots on thick or ribbed areas.
Huvudorsaker:
- Otillräcklig packning/tryckhållning eller tid
- Mouldtemp är för hög eller kylningen är obalanserad
- Väggavsnitt för tjocka eller ribbor för tunga
Åtgärder:
- Öka packningstryck och hålltid
- Optimera kylningstid och kylkanalernas layout
- Minska väggtjocklek, bajsa ur tjocka sektioner, gör ribborna smalare
- Sänk smält temperaturen något för att minska krympning
Warping-kontroll vid formsprutning
Visuella tecken: Delar vrider sig, böjs eller ligger inte plant
Huvudorsaker:
- Ojämn kylning eller obalanserad väggtjocklek
- Hög restspänning från hög injektionhastighet/tryck
- Material krympning inte anpassad efter formdesign
Warping-förebyggande:
- Balans kylning och håll väggtjockleken jämn
- Minska injektionshastighet och tryck om spänningen är hög
- Justera mould temperature side-to-side för planhet
- Förbättra formdesign (ribbor, sprutor, kyllayout) – detta är där smarta formdesign för formsprutning löner sig.
Brännskade-felsökning
Visuella tecken: Bruna/svarta fläckar, vanligtvis nära slutet av fyllningen eller ventilområden; ibland en bränd lukt.
Huvudorsaker:
- Fångad luft eller gas som inte ventileras
- Injektionshastigheten är för hög i tunna sektioner
- Smälttemperatur eller skruvhastighet för hög
Fixa:
- Förbättra formventilation i slutet av fyllningen och ribbor
- Nedre injektionshastighet och något sänka smält-temperaturen
- Minska backtryck och skruvhastighet för att minska skjuvuppvärmning
Läcks- och svetslinjer
Visuella tecken: Vågliknande mönster (flytlinjer) eller hårstråsliknande märken där flöden möts (svets-/sticklinjer).
Huvudorsaker:
- Smält- eller moldtemperatur för låg
- Dålig gattetik eller för litet gates
- Långsam injektionshastighet eller obalanserad flöde
Hur jag förbättrar flödet och svetslinjer:
- Höja smält temperatur och mould temperature
- Öka injektionshastighet för en varmare, snabbare front
- Optimera gate-design och gate-position – korrekt gate-design i ingjutsformning löser oftast detta
- Lägg till överflödes-/böjna flikade områden där flöden möts i kritiska områden
Splay-märken (silverstreck)
Visuella tecken: Silverfärgade, ogenomskinliga streck längs flödesriktningen.
Huvudorsaker:
- Fukt i hygroskopiska material (t.ex. PA, PC, PET)
- Nedbrytning från hög skjuv eller hög smältpunkt
- Kontamination eller inkompatibel omålad återmatning
Torkningens bästa praxis:
- Korrekt materialtorkning (tid, temperatur, torktyp)
- Minska skruvhastigheten och mottrycket för att begränsa skjuvning
- Sänk smältpunkt om materialet är känsligt
- Håll materialet förseglat och undvik blandning av okänd återmatning
tomrum och bubblor i formsstämplade delar
Visuella tecken: Inre hål eller bubblor, ofta synliga vid skärning eller i genomskinliga delar.
Huvudorsaker:
- Gasfångning eller fuktavgasning
- Otillräcklig packning i tjocka sektioner
- Snabb avkylning på ytan, varm kärna inuti
felsökningsteg:
- Öka packning/tryckhållning och tid
- Justera kylningstid för att tillåta jämn avkylning
- Höj formen_temp något för tjocka delar
- Förbättra ventileringen och säkerställ ordentlig materialtorkning
- Öka baktryck måttligt för bättre smälts homogenitet
Jetdefekt vid formsprutning
Visuella tecken: Ormbakeliknande, ormlinjer nära fabriken; grov yta innan den slätas ut.
Huvudorsaker:
- Liten munstycke med mycket hög injektionshastighet
- Smälta skjuts rakt in i kammaren istället för att sprida sig jämnt
- Mycket låg formtemperatur
Hur jag åtgärdar jetting:
- Minska initialt injektionshastighet (använd en hastighetsprofil)
- Förstora munstycket eller byt till ett mer fläkt-/film-likt munstycke
- Öka mould temperature och smält temperatur något
- Omdirigera munstycket så att smältan träffar en vägg och sprider sig
Discolorationsproblem
Visuella tecken: Gult missfärgning, mörka fläckar, streck av en annan färg eller övergripande färgförändring.
Huvudorsaker:
- Materialnedbrytning (överhettning, lång vistelsetid)
- Förorening från tidigare material eller dålig utrullning
- Dålig färg-masterbatches- dispergation
Färgförändringsfixar:
- Nedre smält temperatur och skruvhastighet, förkorta vistelsetiden
- Använd rätt ursköljnings rutiner och ursköljningsmaterial
- Rengör hopper, kammare och varmkörningsenhet när färger byts
- Kontrollera materialförvaringen och undvik att blanda inkompatibla material
Solid, reproducierbar felsökning inom formsprutning handlar allt om att läsa defekten, koppla den till processen, form och material, och sedan göra små, kontrollerade förändringar—inte slumpmässiga.
Systematisk felsökning vid formsprutning
När jag felsöker defekter i formsprutning följer jag ett fast arbetsflöde. På så sätt löser vi problem snabbt, undviker slumpmässiga justeringar och håller avfallet under kontroller.
Steg-för-steg felsökningsarbetsflöde på verkstadsgolvet
När en defekt uppträder, ber jag teamet att gå i denna ordning:
- Bekräfta defekten tydligt
- Definiera: kort skott, flash, skevhet, sättning, bränning, etc.
- Kontrollera: är det slumpmässigt, vid varje skott, endast i en form
- Lås nuvarande uppsättning
- Spara hela formningsreceptet: temperaturer, hastigheter, tryck, tider.
- Registrera formnummer, materialparti, omgivningsvillkor.
- Börja med enkla kontroller
- Material: rätt sort, ordentligt torkat, ingen kontamination.
- Maskin: skruv/hyls-storlek matchar, inga larm, ingen uppenbar läckage.
- form: ren kavitetsyta, gänga-linje, ventilation, drejarmovement.
- ändra bara en sak åt gången
- justera en enda parameter i små steg.
- Kör minst 5–10 skott efter varje ändring och inspektera delarna.
- Dokumentera orsaken och åtgärden
- Notera: fel, rotorsak, parameterändringar, slutlig stabil uppsättning.
- Gör återkommande problem till en felsökningstabell för operatörer.
Om du tränar ny personal, gå igenom hur en sprutformmaskin fungerar hjälper dem förstå varför varje steg är viktigt.
Kontrollera och optimera nyckelparametrar i formsprocessen
Jag går alltid igenom processparametrar i en enkel sekvens, från fyllning till kylning:
- Injiceringshastighet
- För långsam → korta skott, svetslinjer, kallflyt.
- För snabb → brännmärken, flash, överdriven skjuvning.
- Tips: börja i mitten, justera sedan hastighetsprofilen i steg.
- Injiceringstryck
- För låg → ofullständig fyllning, flödeslinjer, tomrum.
- För hög → flash, formskador, stress i delarna.
- Använd tillräckligt med tryck för att fylla i din målsättningstakt.
- Packning / bibehållen tryck och tid
- För låg/kort → sinkmärken, tomrum, låg vikt.
- För hög/lång → flash, överfyllning, hög stress.
- Mål: stabil delvikt och minimala sjunkningar.
- Formkopp- och smält temperatur
- Smältning för låg → dåligt flöde, svetslinjer, korta skott.
- Smältning för hög → brännmärken, missfärgning, nedbrytning.
- Form för kall → warping, hög stress, dålig yta.
- Form för varm → lång cykeltid, möjlig flash, deformation.
- Kylningstid
- För kort → warping, deformation vid utstötning.
- För lång → slösad cykeltid utan kvalitetsförbättring.
- Använd delens styvhet och demold-temperatur som din guide.
Jag fokuserar på fyllning → packning → kylning i den här ordningen istället för slumpmässig ratning av rattar.
Inspektera form, maskin och material innan stora förändringar
Innan vi börjar skriva om processen vill jag vara säker på att inget “mekaniskt” är fel:
- Formens tillstånd
- Kontrollera ventiler, rörledningar, mynningar, delningslinje, utstötare, kylkanaler.
- Sök efter ansamling, slitage, skador eller blockerade ventiler.
- Dålig ventileringsförmåga, dålig vajdesdesign, eller fel mold konstruktion kommer aldrig att åtgärdas enbart genom inställningar.
- Maskinens tillstånd
- Verifiera skruv- och cylindertslitage, backventilfunktion, värmeband, termoelement.
- Bekräfta att injektionsenhetens storlek matchar skottstorleken (ingen över- eller underutnyttjande).
- Materialtillstånd
- Torkning: kontrollera faktisk torktorkens temperatur, tid och daggpunkt.
- Hantering: undvik blandning av återvinningsmaterial, kontaminering, nedbrutet eller gammalt material.
- Bekräfta kvalitet och leverantör i förhållande till processbladet.
Om något av dessa är fel, rättar jag till dem innan jag rör vid processfönstret i stor utsträckning.
Använder tryckövervakning, kortdumpstudier och inspektion
För allvarlig felsökning vid injektionsformning litar jag på data, inte gissningar:
- Kavitet / intryckningsövervakning
- Övervaka topp- och hållbarhetstryckstrender.
- Plötsliga förändringar pekar ofta på gate-blockering, ventileringsproblem eller maskindrift.
- Använd tryckkurvor för att se om delen är underpackad eller överpackad.
- Kortdumpstudier
- Avsiktligt stoppa fyllningen innan delen är full.
- Jämför den frysta flödesfronten med defektens plats.
- Detta visar exakt var flödet avtar, tvekar eller där luft är fångad.
- Systematisk delinspektion
- Använd checklista: dimensioner, vikt, yta, vridning, gjutningens område, svetslinjer.
- Mät delens vikt över skott för att se om processen är stabil.
- Inspektera flera kaviteter separat för att upptäcka kavitetspecifika problem.
Denna strukturerad felsökningsmetod håll teamet samordnat, gör kunskap från gruppen till standardpraxis och minskar spill och stillestånd över globala produktionslinjer.
Förebyggande bästa praxis för felfri formsprutning
Materialval, hantering och förtorkning
Om materialet är fel eller vått, kommer du att kämpa mot defekter hela dagen. För att minska spill och stabilisera kvaliteten:
- Matcha resin till delen: styrka, värmetålighet, kemikalietålighet, färg och finish måste passa slutanvändningen.
- Kontrollera fukten: följ alltid leverantörens torkningsspecifikation (tid, temperatur, daggpunkt). Använd hopper-torkare med rätt luftflöde.
- Standardisera hantering: förseglade påsar, märkta behållare, först-in-först-ut-användning och separata zoner för återgranulat för att undvika kontaminering.
Torkat, rent och korrekt specificerat material är det snabbaste sättet att undvika sprickmarkeringar, bubblor och missfärgning vid plastformning.
Formunderhåll, rengöring och venting
De flesta kroniska injektionsformningsdefekter kommer från försummade formar, inte maskinen:
- Rutinstö Jändning: rengör hålrum, löpare och kolvar enligt ett fast schema; kontrollera justering och slitage.
- Ventilationskontroller: håll ventilerna öppna och i rätt storlek för att förhindra brännmärken, korta sprut och instängt gas.
- Ytbehandling: undvik slipande rengöring som ändrar hålrummens textur och påverkar glans eller flödeslinjer.
En stabil, väl underhållen form gör felsökning inom in-moulding mycket lättare än konstant parameterjakter.
Cykelkonsekvens, kylkontroll och processoptimering
Konsekventa cykler skapar konsekventa delar:
- Sätt ett stabilt fönster: definiera och håll nyckelparametrar för formningsprocessen (smält temperatur, injektionstryck, hastighet, pack- och hålltryck, kylningstid, formtemperatur).
- Balansera kylningen: använd rätt kanallayout, flöde och temperaturkontroll för att begränsa krökning, variation i krympning och kärnproblem.
- Övervaka repeterbarhet: följ cykeltid, dämpning, topptryck och delvikt; reagera tidigt när trender driver iväg.
Bra processoptimering minskar inte bara vanliga formningsproblem, den stödjer även optimering av cykeltid utan att kompromissa med kvalitet.
Arbeta med erfarna partners inom injektionsformning
For complex tools or tight‑tolerance parts, the right partner matters more than one more machine setting:
- Få verktygsfeedback tidigt: involvera din smed i deldesign, gatingsval och ventlayout för att förhindra defekter innan stålsnitt.
- Använd beprövad utrustning: stable, well‑specified injektionsformmaskiner med exakt styrning gör processfönstren bredare och felsökningen enklare.
- Leverage their know‑how: en partner som är van vid grundorsaksanalys i sprutformen kommer att hjälpa dig minska avfall, förbättra kvalitetskontrollen av plastdelar och skala upp snabbare.



 Swedish
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Norwegian
 Belarusian
 Armenian