

Что такое клапан литейной формы и почему он важен
Что такое клапан литейной формы?
An распашной канал это небольшое, специально ограниченное отверстие, соединяющее систему питателей с полостью. Это последний “контрольный пункт”, через который проходит расплав перед тем, как стать вашей деталью.
На практике, именно в клапане вы:
- Контролируйте насколько быстро и насколько равномерно расплав заполняет полость
- Контролируйте упаковка и усадка через давление и застывание
- Оставьте видимый или скрытый след клапана который влияет на косметическое качество и обрезку
Если клапан выбран неправильно, все последующие этапы — прочность, внешний вид, цикл и стоимость — страдают.
Как клапан управляет потоком, давлением и застыванием
Клапан — это ключевое ограничение в траектории потока, поэтому он напрямую определяет:
- Модель течения расплава – Слишком маленький размер вызывает высокое сдвиговое напряжение, струйное вытекание и следы горения; слишком большой — вы теряете контроль над фронтами течения и упаковкой.
- Падение давления – Ворота — это место, где теряется большинство давления; неправильный размер заставляет использовать более высокое давление впрыска, большие машины или вызывает короткие заливки.
- Время застывания‑отказа – Ворот обычно первым замерзает. Как только он замерзает, упаковка останавливается:
- Ворот замерзает слишком рано → оседание, пустоты, плохой контроль размеров
- Ворот остается открытым слишком долго → переупаковка, деформация, увеличение цикла
Вы всегда балансируете площадь потока, скорость сдвига, и время застывания вокруг ворот.
Влияние на время цикла и производительность
Дизайн ворот влияет на ваш время цикла сложнее, чем большинство людей признают:
- Маленькие ворота: Быстрое застывание → короткое время удержания, но больше риск оседания и коротких заливок
- Завышенные ворота: Длительный заморозок → длительное удержание и охлаждение → более медленные циклы
- Хорошо спроектированные ворота: Минимальный размер ворот, который все еще обеспечивает:
- Полная упаковка
- Отсутствие провалов в критических областях
- Стабильные размеры
Это напрямую влияет на:
- Требуется зажимной тоннаж и размер машины
- Доля отходов и переделка
- Общий коэффициент эффективности оборудования (OEE) (доступность машины, производительность, качество)
Влияние на прочность детали и структурную устойчивость
Положение ворот и форма конструкции определяют молекулярную ориентацию и узор сварочной линии в детали:
- Плохое формовка может создать:
- Слабый швы сварки/швы швов в зонах высокого напряжения
- Высокая ориентация, ведущая к анизотропное усадка и деформация
- Хорошие поддержки для затвора:
- Сбалансированный поток в ребрах, выступах и нагрузочных путях
- Надежные ударная прочность и усталостные характеристики
- Последовательный размерный стабильность по всем полостям и инструментам
Для конструкционных деталей дизайн затвора является основным решением, а не дополнением к инструменту.
Влияние затвора на косметику и качество поверхности
С точки зрения косметики, затвор обычно является вашим самым заметным источником дефектов:
- След затвора: Высота, форма и расположение определяют, насколько заметна отметка от затвора
- Режимы течения: Плохое формовка может вызвать:
- Покраснение, ореолы и следы течения
- Расслоение, обгоревшие следы, струйные следы возле литника
- Внешний вид поверхности:
- Некорректный тип или размер литника может испортить поверхности с высокой глянцевостью, текстурированные или линзовые поверхности
- Умное размещение литников скрывает видимые следы в неэстетичных зонах или скрытых поверхностях
Для деталей, предназначенных для потребителя, литник — это косметическая особенность, которую нужно проектировать, а не просто терпеть.
После формовки, обрезки и автоматизации
Дизайн литника также определяет, насколько легко или трудно будут ваши последующие операции:
- Ручная обрезка: Большие кромочные или спрутовые литники требуют операторов, приспособлений и времени
- Автоматическая удаление литников: Подводные/туннельные литники, точечные литники, банановые литники спроектированы так, чтобы легко отрываться при извлечении
- Роботизированная обработка: Расположение литника определяет:
- Где могут захватывать захваты
- Как можно ориентировать детали для визуальной инспекции или вторичных операций
Проектирование умных ворот снижает:
- Трудозатраты на деталь
- Вариабельность в остатке ворот и косметических дефектах
- Риск повреждения при удалении ворот
Скрытые издержки плохого проектирования ворот
“Дешевое” решение по воротам на этапе проектирования инструмента часто превращается в постоянные издержки в производстве:
- Более высокая отходы и переделки из-за осечек, ожогов и отказов сварочной линии
- Более длительные циклы из-за перегрузки упаковки или расширенного охлаждения по косметическим причинам
- Дополнительные операторы, станции обрезки или роботы только для работы с воротами
- Больше мощность станка из-за ненужных требований к давлению и зажиму
- Модификации инструмента и незапланированные инженерные изменения как только проблемы возникают в PPAP или при запуске
Мое правило простое: рассматривайте конструкцию распашной формы как основной инженерный вопрос, а не как вопрос последней минуты по инструменту. Хороший распашной клапан экономит деньги на каждом цикле на протяжении всего срока службы формы.
Краткие выводы
- Управление распашным клапаном потоком, давлением, застыванием и упаковкой – и, следовательно, качеством.
- Он напрямую влияет на время цикла, прочность, деформацию и внешний вид.
- Правильный дизайн распашного клапана снижает затраты труда, брак и энергию; плохой дизайн распашного клапана тихо сжигает деньги годами.
Основные типы распашных клапанов для литья под давлением
Выбор правильного типа распашного клапана — один из самых быстрых способов улучшить качество детали, время цикла и стоимость. Ниже приведено краткое руководство по основным стилям распашных клапанов и ситуациям, в которых я их использую в производстве.
Край / Боковой клапан
- Что это: Простой прямоугольный клапан, подающий материал из линии раздела в край детали.
- Лучше всего подходит для: Общие части, средние и толстые стенки, однокамерные инструменты, множество товарных материалов.
- Плюсы: Легко обрабатывается, легко настраивается, хороший поток; отлично подходит для быстрого изготовления форм.
- Минусы: Видимый след на краю, ручная или полуавтоматическая обрезка.
- Косметика: Умеренная – видимая, но обычно приемлемая на невыставочных поверхностях.
- Типичные материалы: ПП, ПЭ, ABS, PS, PC/ABS, POM.
Клапан‑точечный расплав (включая 3‑плоскостной и горячий канал)
- Что это: Маленький круглый расплав, обычно в формах с 3‑плоскостным или горячим каналом.
- Лучше всего подходит для: Многокамерные инструменты, мелкие детали, строгие требования к косметике.
- Плюсы: Очень маленький след от расплава, хорошая автоматическая обрезка, подходит для массового производства.
- Минусы: Чувствителен к сдвигу и застыванию; более сложное оборудование.
- Косметика: Очень хорошо – крошечный, аккуратный след от расплава.
- Типичные материалы: ABS, PC, PMMA, PS, PA, многие инженерные смолы.
Подводной / туннельный расплав
- Что это: Подкошенный туннель под линией раздела; расплав автоматически отрывается.
- Лучше всего подходит для: Детали большого объема, требующие автоматической обрезки, компоненты с боковым управлением.
- Плюсы: Без ручной обрезки, компактные каналы, подходит для
Критические параметры проектирования управляющих каналов для литья под давлением
Правильное проектирование управляющего канала — и большинство проблем при литье под давлением исчезают. Ниже приведены основные правила проектирования управляющих каналов, которым я придерживаюсь при создании каждого нового инструмента.
Основные правила определения размера управляющего канала
Для большинства типов управляющих каналов при литье под давлением (краевой, точечный, подводный и т.д.) я начинаю с простых правил по площади потока, затем уточняю их с помощью моделирования и испытаний.
Типичные начальные точки (термопласты):
| Толщина стенки (мм) | Тип управляющего канала | Толщина управляющего канала (t₉) | Ширина управляющего канала (w₉) (краевой/фан/таб) |
|---|---|---|---|
| 0.5 – 0.8 | Край / Пленка | 0.6–0.8 × толщина стенки | 2–4 × t₉ |
| 0.8 – 1.5 | Край / Фан | 0.6–0.8 × толщина стенки | 2–5 × t₉ |
| 1.5 – 3.0 | Край / Подводный | 0.7–0.9 × стенка | 2–5 × t₉ |
| > 3.0 | Вентилятор / Таб | 0.6–0.8 × толщина стенки | 3–8 × t₉ |
| Точечное (холодное) | Точечное | Ø 0.8–1.2 мм (большинство деталей) | – |
Ключевые моменты:
- Сохраняйте площадь потока в вороте ≥ 50–70% площадь потока по лотку для легкого заполнения.
- Для вязких материалов (ПК, ПВХ, наполненные сорта), увеличьте размер ворот на начальном этапе.
Если вы новичок в проектировании форм, стоит понять весь процесс проектирования формы чтобы размер ворот вписывался в общую картину.
Ограничение скорости сдвига и правило 50 000 с⁻¹
Избыточный сдвиг у ворот вызывает обгорание, деградацию смолы и плохую косметику.
- Как правило, скорость среза ворот ≤ 50 000 с⁻¹ для большинства смол.
- Для чувствительных к сдвигу смол (ПВХ, ПК, ПММ, огнестойкие марки): стремитесь к 30 000–40 000 с⁻¹.
- Для жестких, с высоким расходом смол (ПП, ПЭ): обычно допустимо 50 000–60 000 с⁻¹.
Если приходится использовать крошечные отверстия (микроизделия, точечные), снизьте скорость впрыска и используйте горячий канал или клапанный канал для снижения теплового/механического напряжения.
Длина зоны ворот – держите её короткой
Зона ворот — это прямой участок с минимальным поперечным сечением. Слишком длинная — вызывает потерю давления и медленное отделение от формы.
Рекомендации:
| Тип управляющего канала | Рекомендуемая длина зоны (L) |
|---|---|
| Край / Вентилятор / Таб | 0,5 – 1,0 мм |
| Подвод / Туннель | 0,8 – 1,5 мм |
| Точечное | 0,8 – 1,2 мм |
| Клапанный канал (горячий) | Как можно короче, как позволяет производство |
- Короткая зона = более легкое заполнение, более чистое отделение.
- Длинная земля оправдана только тогда, когда это необходимо очень контролируемое наследие или специальное нагревание среза.
Глубина распашки против толщины стенки
Глубина распашки — основной контроль объема. Чем больше вы его сужаете, тем сложнее заливка.
Простое правило:
- Толщина/глубина распашки t₉ ≈ 0.6–0.8 × ближайшая толщина стенки для общих деталей.
- Для упаковки с тонкими стенками: t₉ ≈ 0.8–1.0 × стенка (чтобы избежать пиков давления).
- Для очень косметичных деталей: немного меньше t₉ и использовать распашки с вентилятором или пленкой для распределения потока.
Размеры распашки, специфичные для материала
Различные пластики ведут себя очень по‑разному у распашки.
| Материал | Тенденция размера воротника | Примечания |
|---|---|---|
| PP | Маленький до среднего | Легко течет, подходит для точечных и подводных воротников. |
| ПЭ (HD/LD) | Маленький до среднего | Похож на ПП; следите за образованием нитей при использовании горячих каналов. |
| ABS | Средний | Избегайте очень маленьких воротников, чтобы снизить ожог и blush. |
| PC | Больше | Высокая вязкость; требуется больший воротник и меньший сдвиг. |
| PA66 | Средний | Поликристаллический; держите воротники больше для упаковки. |
| POM | Средний до большого | Чувствителен к деградации; следите за скоростью сдвига. |
| TPE / TPU | Маленький, но короткий участок | Предотвращайте образование стрингинга; используйте туннель или клапанный затвор, где возможно. |
Типичные диаметры игл‑точек:
- PP / PE: 0.8–1.0 мм
- ABS / PS: 1.0–1.2 мм
- PC / POM / PA66: 1.2–1.5 мм
Время застывания затвора, упаковка и усадка
Застывание затвора регулирует, как долго вы можете упаковывать полость и бороться с усадочными дефектами.
- Затвор должен оставаться расплавленным достаточно долго, чтобы полностью заполнить самую толстую секцию.
- Для поликристаллических материалов (PP, PA, POM) часто требуется больше затворов чтобы держать их открытыми дольше.
- Слишком маленький затвор = раннее застывание → усадочные дефекты, пустоты, короткие заливки.
- Слишком большие ворота = длительное время охлаждения и более медленный цикл.
Я всегда запускаю исследования застывания ворот:
- Кривая времени удержания против веса детали.
- Выберите время удержания чуть за пределами “плато”, где дополнительное удержание не изменяет вес.
Балансировка размера ворот: время цикла против качества детали
Вы всегда делаете выбор:
- Меньшие ворота → более быстрый цикл, проще автоматическая разборка ворот, худшая упаковка/косметика.
- Больше ворот → лучшая упаковка, меньше провалов, более длинное время цикла и большее остаточное соединение.
Практические советы:
- Начинайте немного завышенными, размерами, затем уменьшайте с помощью EDM или полировки, если время цикла слишком долго.
- Используйте вентиляторные ворота, пленочные ворота или несколько меньших ворот вместо одного большого краевого ворота, когда важна косметика.
Высота остатка ворот для автоматической разборки ворот
Для автоматической разборки ворот (подводные, туннельные, точечные) высота остатка ворот должна быть небольшой, но достаточно прочной, чтобы ломаться чисто.
Цели остатков:
| Требование | Рекомендуемая высота остатка |
|---|---|
| Стандартные детали | 0,05 – 0,20 мм |
| Высококачественная косметическая поверхность | 0,02 – 0,10 мм, затем легкое шлифование/полировка при необходимости |
| Функциональные не косметические | До 0,30 мм |
- Для скрытых ворот (банан, туннель с обратной стороны), можно допустить немного больше остатка, но держите его ниже 0,3 мм для безопасной обработки.
- Клапанные ворота могут давать почти ровный остаток при правильной настройке.
Допуски обработки и повторяемость
Работоспособность ворот сильно зависит от точности их обработки и обслуживания.
- Допуск по размерам ворот: обычно ±0,02–0,03 мм для обычных инструментов, ±0.01–0.02 мм для прецизионных деталей.
- Используйте ЭДМ + прецизионная шлифовка для стабильной геометрии распылителя.
- Для многокамерных инструментов сохраняйте все размеры распылителей одинаковыми, чтобы избежать небалансировки и вспучивания в самой легкой по потоку камере.
- Планируйте повторную полировку и повторную ЭДМ – износ распылителей и их медленное увеличение, изменение веса детали и внешнего вида.
Если вы еще знакомитесь со структурой инструмента и расположением распылителей в сборке, этот обзор из чего состоит форма для литья поможет связать дизайн распылителя с основой формы и вставками.
Проектирование распылителя для литья под давлением — это не догадка. Следуйте этим параметрам, подтверждайте моделированием потока и короткими испытаниями формы, и вы избежите 90% классических дефектов, связанных с распылителями.
Стратегия расположения распылителей при литье под давлением
Правильное расположение распылителя — половина успеха в проектировании распылителя для литья. Оно определяет, как заполняется форма, где накапливается напряжение и как выглядит конечная деталь.
Как расположение распылителя влияет на длину потока и падение давления
- Чем дальше длина потока от распылителя, тем выше необходимое давление и выше риск короткого заполнения.
- Размещайте распылители так максимально центрально для толстых, конструктивных частей, или использования множественные ворота на длинных, плоских деталях.
- Для крупных изделий, где позволяет стоимость, горячий канал с воротом близко к критическим зонам помогает контролировать падение давления и улучшает упаковку.
Управление эффектом гоночной трассы в асимметричных деталях
На асимметричных деталях с разной толщиной стенок расплав будет “гоночной трассой” через более толстые ребра и секции, вызывая неравномерное заполнение.
- Держите толщину стенки как можно более однородной вокруг ворот.
- Переместите ворота или добавьте направляющие потока / функции задержки, чтобы фронт расплава оставался сбалансированным.
- Используйте моделирование, чтобы убедиться, что вы не переполняете одну сторону и не недоиспользуете другую.
Минимизация сварных и соединительных линий с помощью умного расположения ворот
Сварные и соединительные линии неизбежны, когда фронты потока встречаются, но вы можете выбрать где они появятся.
- Размещайте ворота так, чтобы фронты потока встречались в зонах с низким напряжением, не являющихся косметическими (задняя сторона, скрытые поверхности, под этикетками).
- Избегайте размещения ворот прямо напротив выступов, ребер и отверстий, которые заставят несколько фронтов потока столкнуться.
- Для деталей с высокой ясностью рассмотрите фан-ворота или диафрагменные ворота чтобы получить более равномерный фронт потока и меньше критических линий сварки.
Держите сварочные линии подальше от косметических и прочностных зон
- Для видимых поверхностей класса А, формуйте ворота с незаметной стороны и пусть сварочные линии окажутся внутри карманов, под навесами или под отделкой.
- Вокруг защелок, подвижных петель, креплений для винтов и нагрузочных путей держите сварочные линии как минимум на несколько миллиметров от зон максимальных напряжений.
Избегайте воздушных пробок с помощью правильного размещения ворот и вентиляции
Воздушные пробки обычно возникают в зонах окончания заполнения, особенно когда поток идет с нескольких направлений.
- Размещайте ворота так, чтобы расплав тек к хорошим точкам вентиляции, а не от них.
- Каждому критическому вороту сопутствуйте вентиляцию в зонах последнего заполнения.
- Если вы видите обгоревшие следы рядом с воротом, возможно, ворота слишком ограничены или вентиляция слишком слабая на дальнем конце.
Расположение ворот и стратегия вентиляции должны работать вместе
Нельзя исправить плохое расположение ворот только вентиляцией.
- Сначала определите расположение ворот, затем проектируйте вентиляция, выровненная с предполагаемым фронтом потока.
- На многекамерных инструментах держите расположение ворот последовательным, чтобы вентиляция и заполнение были повторяемыми из камеры в камеру.
- Для сложных или дорогостоящих деталей (например, автомобильных и медицинских) мы всегда подтверждаем это с помощью анализа потока, прежде чем начать изготовление из стали.
Балансировка структурных и косметических приоритетов
Часто приходится выбирать между идеальной прочностью и идеальным внешним видом.
- Сначала структурные для несущих деталей: ворот ближе к ребрам, выступам и толстым участкам для улучшения упаковки и снижения усадки.
- Сначала косметические для видимых крышек и корпусов: ворот сзади, используйте кромочные, пленочные или туннельные ворота, а линии сварки прячьте в скрытые области.
- Если бюджет позволяет, система клапанных ворот может обеспечить и прочную упаковку, и гораздо более чистое следы ворот.
Размещение ворот для тонкостенных упаковок
Тонкостенные упаковки имеют экстремальные соотношения длины потока к толщине, поэтому важны давление и скорость.
- Используйте краевые ворота, веерные ворота или клапанные ворота горячего канала прямо в более толстые участки, такие как обода или фланцы.
- Держите пути потока короткими и симметричными, чтобы избежать деформации и коротких затворов.
- Тонкостенные детали очень чувствительны к цикловому времени; правильное расположение ворот напрямую влияет на стоимость детали, так же как и на общие факторы стоимости литья под давлением.
Стратегии формирования для автомобильных линз и светотехнических деталей
Оптические детали не прощают линий сварки и следов от формовочных ворот.
- Ворота с неоптических поверхностей (краев, задней стороны или монтажных зон).
- Используйте ворота-вееры, диафрагменные ворота или клапанные ворота для равномерного течения и снижения внутренних напряжений.
- Избегайте расположения сварочных линий в оптических зонах и световых путях, когда это возможно.
Варианты формирования ворот для медицинских корпусов и деталей с точными допусками
Медицинские корпуса и прецизионные детали требуют как чистой эстетики, так и контроля размеров.
- Используйте подводные (туннельные) ворота or точечные ворота для скрытия следов от ворот и поддержки автоматической очистки от остатков формовки.
- Ворота в области, требующие самых строгих допусков, для повышения однородности упаковки.
- Для критически важных медицинских деталей мы часто сочетаем хорошую стратегию формирования с использованием специальных инструментов, аналогичных нашим работам в индустрии медицинского литья под давлением.
Примеры стилей корпуса: хорошие и плохие места расположения ворот
Пример 1 – корпус в стиле телефона
- Плохо: ворота на боковой стенке, сварочная линия через видимую переднюю часть, усадка возле выступов.
- Хорошо: подводной воротой на внутренней фланце, сварочные линии скрыты вокруг внутренних ребер, лучшее заполнение у винтовых опор, чистая передняя поверхность.
Пример 2 – контейнер с тонкими стенками
- Плохо: ворота с одной стороны, длинный асимметричный поток, деформация и короткий залив на дальней стороне.
- Хорошо: центральный горячий канал у основания или несколько равномерно расположенных краевых каналов по краю, сбалансированное заполнение и меньшая сила зажима.
Стратегия выбора места расположения канала экономит деньги, уменьшает дефекты и позволяет запускать более быстрые циклы без борьбы с инструментом каждый день.
Дефекты, связанные с каналом, и практические решения при литье под давлением
Даже хорошая форма может давать бракованные детали, если канал литья неправильный. Большинство косметических и размерных проблем, которые я вижу в производстве, связаны с типом, размером или расположением канала. Вот как я рассматриваю основные дефекты, связанные с каналом, и быстро их исправляю.
Образование струи при литье под давлением
Как это выглядит:
Змеиобразные, червеобразные линии возле канала, обычно на плоских поверхностях.
Причины, связанные с каналом:
- Канал слишком мал и ограничен → высокая скорость, нестабильная струя.
- Канал подает в открытое пространство вместо стены или выступа.
- Длина канала увеличивает срез и давление.
Конструктивные решения:
- Переместите канал так, чтобы поток попадал в стену или ребро, а не в свободный воздух.
- Увеличьте размер канала или переключитесь на фан-канал or фильм-канал для распределения потока.
- Укоротите длину канала (часто достаточно 0,5–1,0 мм).
- Для горячих каналов рассмотрите клапанный канал управление для замедления начального заполнения.
Отметки осадки и пустоты напротив расплава
Как это выглядит:
Впадины или внутренние пустоты в толстых участках, часто далеко от расплава.
Причины, связанные с каналом:
- Застывание расплава у расплава слишком рано → отсутствие эффективной упаковки.
- Расплав слишком мал для материала или сечения стенки.
- Расплав слишком далеко от толстого участка.
Конструктивные решения:
- Увеличьте размер расплава или добавьте второй расплав для уменьшения длины потока.
- Перейдите на стиль расплава, который лучше упаковывает (например,. расплав с вкладкой, фан-канал, или расплав диафрагмы для колец).
- Переместите расплав ближе к толстому участку или переработайте стенку / ребро для более равномерного распределения.
- Оптимизируйте профиль упаковки с использованием научных методов формовки.
Для более широкого обзора поведения этих дефектов на реальных деталях, вы можете ознакомиться с этим руководством по распространенным дефектам и причинам их возникновения при литье под давлением.
Швы сварки и вязальные линии из-за плохого расплава
Как это выглядит:
Видимые линии там, где встречаются два фронта потока; могут быть слабыми или просто косметическими.
Причины, связанные с каналом:
- Расплавы размещены так, что поток разделяется вокруг отверстий, выступов или окон и встречается на видимой поверхности.
- Маленькие расплавы или низкая температура плавления снижают прочность сварки.
- Несколько мелких краевых расплавов вместо одного хорошо расположенного расплава.
Конструктивные решения:
- Переместите ворота так, чтобы линии сварки переместились в неэстетичные, низконапряжённые области.
- Используйте вентиляторные затворы or ворота с вкладками для улучшения однородности фронта течения.
- Для критичных деталей (например, прозрачных линз) рассмотрите использование горячего канала клапанный канал с последовательным заполнением.
- Повышайте температуру расплава / формы в пределах допустимых значений для улучшения сцепления.
Обгорание и эффект дизеля у ворот
Как это выглядит:
Тёмные, обгоревшие пятна или серебристо-черные полосы возле ворот или вентиляционных отверстий.
Причины, связанные с каналом:
- Ворота слишком узкие → высокая сдвижка, локальное перегревание.
- Плохая вентиляция возле области ворот → зажатый воздух сжимается и обгорает.
- Избыточная скорость впрыска через маленькое ворота.
Конструктивные решения:
- Увеличьте поперечное сечение ворот или смените на ворота с меньшей сдвижкой.
- Добавьте или углубите вентиляционные отверстия рядом с входом в ворота.
- Уменьшите ускорение скорости впрыска в начале заполнения.
- Для высокотемпературных смол используйте более гладкие траектории течения и отполированные области ворот для снижения трения.
Короткие заливки из-за ограничительных ворот
Как это выглядит:
Деталь не полностью заполнена; отсутствуют углы, тонкие участки или неполные ребра.
Причины, связанные с каналом:
- Ворота слишком малы для длины течения и толщины детали.
- Неправильный тип ворот для длинных, тонкостенных секций (например, маленькие краевые ворота на упаковке).
- Несбалансированное многокамерное формование.
Конструктивные решения:
- Увеличьте высоту/ширину ворот или переключитесь на вентилятор, плёнка, или расплав диафрагмы для тонкостенных деталей.
- Для многокамерных инструментов перераспределите размеры ворот или используйте системы горячего канала с точным управлением потоком.
- Улучшите вентиляцию на концах потока, чтобы избежать воздушных пробок.
Облысение у ворот
Как это выглядит:
Тонкие ребра или излишний материал вокруг ворот и разделительной линии.
Причины, связанные с каналом:
- Переполнение области ворот из-за большого размера ворот или агрессивной упаковки.
- Несовпадение вставки ворот или изношенная поверхность ворот.
- Высокое давление впрыска для преодоления ограниченного ворот.
Конструктивные решения:
- Измените размер ворот, чтобы снизить пиковое давление впрыска и упаковки.
- Проверьте состояние стали: повторная установка или переработка вставки ворот и разделительной линии.
- Оптимизируйте профиль впрыска; не полагайтесь только на давление для прохождения через плохой дизайн ворот.
Визуальные дефекты: румянец ворот, ореол, расслоение, следы потока
Как они выглядят:
- Румянец / ореол ворот: мутное кольцо или яркое пятно вокруг ворот.
- Расслоение: серебристые полосы, обычно из-за влаги или захваченного газа.
- Метки потока: видимые линии потока, исходящие из распылителя.
Причины, связанные с каналом:
- Высокий сдвиг при маленьком распылителе → покраснение / ореол.
- Распылитель слишком близко к косметической поверхности.
- Неоднородный фронт потока от маленького бокового распылителя на широкой панели.
Конструктивные решения:
- Переместите распылитель в не косметическую область или на край детали.
- Увеличьте площадь распылителя или переключитесь на фан-канал or фильм-канал для широких, плоских деталей.
- Улучшите сушку и вентиляцию для расслоения; отполируйте пути потока возле распылителя.
- Для прозрачных деталей и линз я обычно предпочитаю хорошо‑спроектированные клапанный канал или большие фильм-канал чтобы минимизировать метки.
Пошаговая диагностика проблем с распылителем
Когда я устраняю проблемы с распылителем на работающей форме, я следую этому простому алгоритму:
-
Определите зону дефекта
Точно обозначьте место появления дефекта относительно распылителя и направления потока. -
Сначала проверьте обработку
- Уменьшите скорость заполнения/локальный сдвиг.
- Настройте температуру расплава и формы.
- Отрегулируйте время и давление упаковки.
-
Подтвердите вентиляцию и зажим
Убедитесь, что вентиляционные отверстия вокруг ворот и в зонах последнего заполнения чисты и достаточно глубокие; проверьте усилие зажима и выравнивание формы. -
Пересмотрите дизайн ворот
- Подходит ли тип ворот для геометрии детали и материала?
- Соответствует ли размер ворот рекомендациям по материалу (скорость среза, время застывания)?
- Расположение ворот вызывает дефекты в косметической или высоконагруженной зоне?
-
Планируйте изменения в стали
Приоритезируйте минимальные изменения: откройте существующие ворота, сократите длину, переместите или дублируйте ворота. Для сложных проектов я проведу моделирование для подтверждения перед резкой стали.
Рассматривая ворота литейной формы как ключевую конструктивную особенность, а не просто маленькое отверстие в питающей системе, вы сокращаете отходы, стабилизируете качество и избегаете многих классических дефектов, замедляющих производство.
Рекомендации по материалу для ворот литейной формы
Правильное проектирование ворот зависит от материала. Я всегда проектирую ворота с учетом поведения полимера: поток, срез, застывание и усадка.
Аморфное vs. поликристаллическое поведение у ворот
Аморфные (ABS, PC, PS, PMMA, PSU и др.)
- Более широкий диапазон обработки, медленное застывание у ворот
- Меньшая объемная усадка → меньший риск деформации
- Более чувствительны к перегреву среза, румянцу ворот, следам потока
- Предпочтительно большие, короткие ворота для снижения среза и косметических дефектов
Полукристаллический (PP, PE, PA, POM, PBT, PEEK и др.)
- Быстрое кристаллизация → заслонка застывает быстрее
- Более высокий, анизотропный усадка → больше деформации
- Требование хорошая упаковка через заслонку для контроля усадки и пустот
- Часто используют слегка большие заслонки и стратегические места для контроля усадки
Конструкция заслонки для высокотемпературных смол (PEEK, PSU, PPA и др.)
Высокотемпературные смолы дорогие и требовательные. Я всегда проектирую их заслонки с:
- Сбалансированным срезом: достаточно маленький для хорошего смешивания, достаточно большой, чтобы избежать пригорания
- Нагретые или горячие каналы заслонки предпочтительнее для поддержания температуры расплава
- Полированный участок заслонки для снижения заеданий и деградации
- Короткая длина участка (≈0,8–1,0 мм) для контроля падения давления
Типичные варианты выбора:
| Материал | Распространённые типы ворот | Примечания |
|---|---|---|
| PEEK | Клапанные ворота, край, вентилятор | Используйте горячий канал; точный тепловой контроль |
| PSU/PEI | Край, вентилятор, клапанный ворот | Избегайте подводных ворот для критичных деталей |
| PPA | Край, субворот, клапанный ворот | Следите за влажностью и быстрым охлаждением |
Стратегии формирования для материалов с наполнением стеклом и армированными материалами
При использовании гранул с наполнением стеклом (GF‑PP, GF‑PA, GF‑PBT и др.) дизайн ворот влияет на ориентацию волокон, прочность и поверхность.
Ключевые моменты:
- Избегайте микроворотов с иглой которые вызывают чрезмерное сдвиговое напряжение и разрыв волокон
- Размещайте ворота так, чтобы течь вдоль основного пути нагрузки (волокна выровнены по направлению напряжения)
- Используйте прочная сталь и изделия из износостойких вставок вокруг ворот
- Предпочитать:
- Кромка / вентиляторные ворота для конструкционных деталей
- Клапанные ворота для инструментов с большим или многокамерным формованием
Особые рекомендации для мягких TPE и TPU
Мягкие TPE и TPU ведут себя скорее как густые жидкости:
- Чувствительны к струйной формовке и следам потока от небольших, с высоким сдвигом ворот
- Преимущества имеют более широкие, с меньшим сдвигом ворота (вентилятор, пленка, крупная подводная часть)
- След от ворот должен быть гладким и низким чтобы избежать дискомфорта на поверхностях захвата
- Часто требуется более длительная упаковка через относительно щедрые ворота, чтобы избежать линий осадки и потока
Рекомендуемые стили ворот по семейству материалов
Быстрый гид, который я обычно использую:
| Семейство материалов | Рекомендуемые типы ворот | Избегайте (где возможно) |
|---|---|---|
| ПП (ненаполненный) | Кромка, веер, подводная, пленка | Очень маленький штифт для косметических деталей |
| ABS | Кромка, штифт, вкладка, клапан | Крошечные туннельные ворота на глянцевых поверхностях |
| PC / PC‑ABS | Кромка, веер, вкладка, клапан | Ворота с высоким сечением → трещины от напряжения |
| PA66 / PA6 | Кромка, подводная, клапан | Крошечные штифтовые ворота → быстрое застывание |
| POM | Кромка, подводная, штифт | Длинные участки → термическое разрушение |
| TPE / TPU | Веер, пленка, крупная подводная | Острые игольчатые ворота возле зон касания |
| PEEK / высокая температура | Клапан, край, вентилятор | Холодные тонкие ворота вызывают обжиг |
Настройка размера и положения ворот для усадки и деформации
Я всегда связываю размер и расположение ворот с поведением усадки и деформации:
-
Материалы с высокой усадкой (PP, POM, PA, PBT)
- Больше ворот или несколько ворот для лучшей упаковки
- Ворота рядом толстые секции и выступы для уменьшения усадки
- Размещайте ворота так, чтобы сбалансировать поток и снизить деформацию
-
Материалы с низкой усадкой (ABS, PC, PMMA)
- Больше гибкости в выборе места; сосредоточиться на косметике и линиях сварки
- Ворота вне поля зрения, когда поверхности имеют высокий блеск или оптические свойства
-
Детали, чувствительные к деформации (плоские крышки, линзы, длинные рамки)
- Используйте Центральные ворота, ворота / ворота для фильмов, или несколько сбалансированных ворот
- Подтверждение с помощью моделирование потока и деформации до резки стали
Если вы новичок в этом, полезно сначала понять основы процесс литья пластика под давлением так что эти выборы ворот более логичны в контексте.
Горячие ворота против холодных ворот для литья под давлением
Когда я выбираю между системами горячих и холодных ворот, я действительно выбираю, как управлять потоком материала, стоимостью и стабильностью при каждом цикле.
Обзор: ворота горячего и холодного типа
- Горячие ворота поддерживают расплавленный материал горячим внутри нагреваемых коллекторов и сопел, поэтому отходов или сброса практически нет. Детали получают через горячий наконечник или клапанный ворот.
- Холодные ворота используют не нагретый канал, который охлаждается и выбрасывается вместе с деталью. Канал либо утилизируется, либо перерабатывается и используется повторно.
Если вы новичок в литье пластика, полезно сначала понять основной процесс и поток расплава – вы можете увидеть простое объяснение здесь: как работает литье пластика под давлением.
Когда клапанные ворота оправданы для инвестиций
Системы клапанных ворот являются премиальным вариантом в горячих воротах. Стальной штифт механически открывает и закрывает ворота.
Обычно они окупаются, когда вам нужно:
- Высокое косметическое качество: отсутствие нитей, очень маленькое и чистое следовое отверстие, минимальный blush на отверстии.
- Точное контроль размеров: точная упаковка, потому что отверстие закрывается точно в нужное время.
- Большие или сложные детали: лучший контроль за балансом давления и деформацией.
- Многокамерные или семейные инструменты: проще сбалансировать заполнение, последовательным управлением каждым клапаном.
Если ваши детали недорогие, некосметические или объемы литья малы, обычно более экономично использовать простое холодное каналов или горячий наконечник с воротником.
Тепловой баланс и изменение цвета
Горячие каналы требуют хорошего теплового баланса:
- Плохой контроль температуры = следы обжига, нитки, цветовые полосы, или деградация материала.
- Частые смены цвета в горячих каналах происходят медленнее и более расточительны, потому что старый цвет остается в коллекторе.
- Холодные каналы быстрее очищаются при смене цвета, но создают больше переработанного материала.
Для коротких серий с множеством цветов я предпочитаю холодные каналы. Для долгого стабильного производства выигрывает горячий канал по эффективности.
Технология последовательности клапанных затворов
Современная последовательность клапанных затворов позволяет вам:
- Открывать/закрывать затворы в запрограммированном порядке.
- Контролировать фронты потока для предотвращения линий сварки, уменьшения воздушных пробок и управления усадкой и деформациями.
- Используйте управление на основе давления или положения для научного формования.
Это мощный инструмент в автомобильной промышленности, освещении, больших крышках и многокамерных инструментах, где критически важна равномерность заполнения.
Энергия, отходы и время цикла
В реальном производстве сравнение выглядит так:
- Горячий канал
- Меньше отходов материала (без отходов холодного канала)
- Обычно короче время цикла (отсутствие толстого канала для охлаждения)
- Более высокая использование энергии на форму (нагреватели), но меньшая энергия на хорошую деталь при объемном производстве
- Холодный канал
- Больше отходов или реgrind
- Более длительное время охлаждения, если канал толстый
- Меньшая стоимость формы и более простая настройка
Простая оценка затрат и выгод
| Фактор | Горячие каналы | Холодные каналы |
|---|---|---|
| Стоимость инструмента | Высокий | Низкий |
| Отходы материала | Очень низкий | Средне-высокий (отходы канала) |
| Цикловое время | Краткое (обычно) | Дольше, если канал толстый |
| Смена цвета | Медленнее, больше очистки | Быстрее, меньше очистки |
| Косметическое качество | Отлично с клапанными воротами | Хорошо, но более заметное следы ворот |
| Лучшее для | Высокий объем, строгие требования, премиальные детали | Низкий/средний объем, чувствительные к стоимости инструменты |
Для массовых глобальных программ, где смола дорогая, я обычно быстро оправдываю использование горячих каналов. Для коротких серий или стандартных деталей часто более разумно использовать холодные каналы.
Обслуживание и надежность
-
Системы горячих каналов
- Требуют регулярных проверок нагревателей, термопар, уплотнений и клапанных игл.
- Чувствительны к загрязнениям, наполнителям и плохой сушке.
- При правильном обслуживании обеспечивают очень стабильную обработку и снижают стоимость деталей.
-
Системы холодных каналов
- Механически просты и очень надежны.
- Меньший риск простоя, легче обслуживать для небольших мастерских.
- Больше усилий по обработке и измельчению при переработке каналов.
При проектировании формы я всегда балансирую начальную стоимость инструмента, ожидаемый годовой объем, цену материала и косметические требования перед выбором стратегии использования горячих или холодных каналов.
Передовые и новые технологии формирования с использованием каналов
Последовательное управление клапанами для сложных форм
Для семейных и многокамерных инструментов я использую последовательное управление клапанами для контроля времени открытия и закрытия каждого клапана. Это позволяет нам:
- Снижать количество сварных швов и следов потока на видимых участках
- Балансировать заполнение по камерам с разными объемами
- Снижать усилие зажима за счет ступенчатого заполнения
С помощью современных систем клапанных ворот и точного управления мы можем настраивать время заполнения порционно, а не переделывать инструмент.
3D-печать конформных вставок для ворот
Аддитивное производство позволяет нам создавать конформные охлаждаемые вставки для ворот и блоки каналов, повторяющие геометрию расплава и ворот. Это означает:
- Более быстрое и равномерное застывание ворот
- Меньше деформаций вокруг ворот
- Более короткие и стабильные циклы
На сложных инструментах я часто сочетаю эти вставки с высокоточной пресс-формовочной оснасткой чтобы контролировать как охлаждение, так и допуски.
Микроинжекционные ворота
Для микро‑прессование и детали массой менее нескольких сотен миллиграммов, мы используем каналы менее 0.3 мм:
- Микро‑игольчатые или микро‑туннельные каналы с высоким сдвигом
- Ультра‑отшлифованный канал для предотвращения shear burn и засоров
- Точное контроль температуры вокруг канала для поддержания стабильного потока
Это критично для глобальных клиентов в области медицины, электроники и микро‑гидродинамических деталей, где важен каждый микрон.
Оптимизация каналов на основе данных
Я не предполагаю дизайн канала. Я объединяю моделирование потока в форме и производственные данные для настройки:
- Используйте моделирование (например, Moldex3D, Moldflow) для тестирования расположения каналов, скорости сдвига и времени застывания
- Проверяйте с помощью датчиков давления в полости и научных испытаний формы
- Итеративно изменяйте размер канала и время работы клапана, используя реальные цикловые данные
Этот подход, основанный на моделировании, сокращает количество смен инструментов и ускоряет процесс одобрения и квалификации.
Автоматическая обработка каналов и робототехника
Дизайн каналов теперь должен работать с автоматизацией с первого дня:
- Детали ориентированы на автоматическую обработку каналов (подводные / туннельные каналы, клапанные каналы)
- Роботы или EOAT для последовательной обработки, обрезки или резки каналов
- Чистое разделение для косметических деталей и перерабатываемых каналов
Связано с нашим более широким точным формовочным потенциалом (прогрессом в области точного формования), это позволяет нам запускать крупномасштабные глобальные программы с стабильным качеством и низкими затратами на рабочую силу.
Профессиональный подход к проектированию формовочных каналов в практике
Надежное проектирование формовочного канала — это не догадка, а структурированный, основанный на данных процесс. Вот как я подхожу к этому в реальных проектах.
Используйте научное формование для проверки размера и расположения канала
Я всегда рассматриваю канал как критическую переменную процесса, а не просто как деталь инструмента.
Ключевые шаги:
- Создайте надежное окно процесса (время заполнения, скорость впрыска, давление удержания, температура расплава/формы).
- Контролируйте давление у сопла и, желательно, в датчиках внутри формы чтобы видеть, насколько хорошо канал подает материал в деталь.
- Соотносите работу канала с качеством детали: размеры, усадка, деформация, прочность сварных швов и косметический след от канала.
- Регулируйте размер и расположение канала только на основе данных — не просто по признакам “выглядит маленьким/большим”.
Это напрямую связано с общей стабильностью процесса и затратами. Если вы новичок в структурированном управлении процессом, начните с базового понимания как осуществляется формовка под давлением и строить оттуда.
Моделирование течения расплава и деформации перед резкой стали
Я использую CAE-инструменты (например, Moldex3D, Moldflow) для предварительной настройки конструкции распашки перед любой обработкой:
- Отбор местоположения распашки: моделировать разные расположения распашки для сравнения падения давления, баланса заполнения и положения сварных линий.
- Прогноз деформации: смотреть, как выбор распашки и упаковка влияют на искажения, особенно для больших плоских деталей и материалов с наполнителем из стекла.
- Срез и температура у распашки: проверять ограничения скорости среза распашки и горячие точки, которые могут вызвать появление blush или следы от горения распашки.
Цель — войти в производство с “подтвержденной” концепцией распашки, а не с догадками.
Проведение исследований застывания распашки и экспериментов DOE
После установки формы в пресс я подтверждаю дизайн распашки с помощью целевых экспериментов:
-
Исследование застывания распашки
- Постепенно сокращать время удержания.
- Построить график веса детали против времени удержания.
- Точка, где вес перестает увеличиваться = фактическое время застывания распашки.
- Сравнить это с целевым временем цикла и при необходимости скорректировать размер распашки, если упаковка недостаточна.
-
Запланированные эксперименты (DOE)
- Изменять факторы, связанные с распашкой (скорость заполнения, давление удержания, температура расплава) в структурированной матрице.
- Измерять влияние на усадку, деформацию, прочность сварных линий и косметические дефекты.
- Используйте результаты для определения, действительно ли необходима модификация ворот или проблему можно решить обработкой.
Используйте контрольные списки DFM, ориентированные на ворота
Перед принятием решения о конструкции инструмента я провожу обзор DFM с использованием конкретного контрольного списка ворот:
- Является ли тип ворот подходящим для материала и геометрии детали? (например, туннельные ворота против краевых ворот против системы клапанных ворот).
- Является ли расположение ворот оптимизированным для длины потока, линий сварки и вентиляции?
- Соответствует ли размер ворот предельным значениям среза
- Is автоматической обрезки и ожидаемой длине потока?
- возможно или реалистично? Доступны ли ворота для?
обслуживания и полировки.
Простой контрольный список DFM, ориентированный на ворота, экономит месяцы переделок и скрытых затрат.
Тесное сотрудничество с производителями инструментов и OEM
- Хороший дизайн ворот для литья под давлением — командная работа:Производитель инструмента.
- : обладает опытом в области ограничений обработки, вставок ворот, конструкций ворот с конформным охлаждением и автоматической очистки ворот (подводные/туннельные, клапанные ворота и т.д.).: определяет косметические зоны, критические размеры и пути нагрузки, чтобы сбалансировать прочность и внешний вид.
- Инженер по формовке / обработке: предоставляет реальные отзывы с пресса, включая износ ворот, остатки ворот и типичные паттерны дефектов.
Я всегда принимаю решения по воротам только после того, как все одобрят:
- Тип и расположение ворот
- Ожидаемый косметический уровень и стратегия отметок ворот
- Варианты плана Б (вторичные расположения ворот, легкие изменения вставок или последовательность клапанных ворот)
Когда этот профессиональный, основанный на данных подход применяется, результатом является стабильное производство, меньше дефектов и меньшие общие затраты на деталь – а не просто “дешевая” форма на начальном этапе.
Часто задаваемые вопросы о воротах при литье под давлением
Наиболее распространенные типы ворот при производстве литья под давлением
В реальной производственной практике я чаще всего использую эти типы ворот:
- Краевые / боковые ворота – универсальные, легко обрабатываемые, очень распространенные.
- Подводные (туннельные) ворота – идеально подходят для автоматического удаления ворот на мелких и средних деталях.
- Точечные / прямые горячие каналы – популярны на многокамерных и косметических деталях.
- Табличные ворота – часто используются, когда нужно контролировать сварочные швы и срезы.
Для многих стандартных деталей и материалов эти четыре типа покрывают 80–90% повседневных проектов, особенно в сочетании с правильным пластиком для литья под давлением.
Какой тип распашного отверстия обеспечивает лучший косметический вид?
Если вас в основном интересует качество видимой поверхности:
- Клапанный горячий канал – обычно самый чистый внешний вид, минимальный след от распашного отверстия, идеально подходит для видимых поверхностей класса‑A.
- Точечное распашное отверстие (горячий канал) – очень маленький след, может быть скрыт в логотипах или не критичных областях.
- Подводное / туннельное распашное отверстие с обратной стороны – хорошо, когда можно оставить распашное отверстие вне видимой поверхности.
Для линз, крышек и высококлассных корпусов я обычно предпочитаю клапанные горячие каналы при наличии бюджета.
Можно ли полностью удалить или скрыть следы от распашных отверстий?
У вас всегда останется небольшой след, но вы можете минимизировать или скрыть его:
- Разместите распашное отверстие в невидимых зонах: нижняя сторона, основание выступа, фланец, область логотипа.
- Используйте клапанные горячие каналы or тонкие точечные распашные отверстия для очень небольших царапин.
- Наносить вторичная отделка: легкая шлифовка, травление или текстура для смешивания области ворот.
Полностью невидимы редко, но мы можем сделать следы от ворот функционально и визуально незначительными.
Самый маленький практический размер для воротной точки
Реальные ограничения зависят от качества смолы и инструмента, но по общему правилу:
- Стандартные термопластыки: 0,8–1,2 мм диаметр является распространенным.
- Работа с точными допусками: 0,6–0,8 мм возможно при использовании хорошей стали, правильной выравнивания и контроле процесса.
- Микроинжекционное формование: <0,3 мм возможно, но очень специализировано.
Ниже ~0,8 мм, ожидайте повышенного риска засоров, горения среза, и повышенное давление.
Почему для автоматического разгрузки используют подводные и туннельные затворы
Подводные (туннельные) затворы предназначены для автоматического отключения когда деталь выбрасывается:
- Затвор движется под углом и защелкивается на затворной поверхности во время выброса.
- Не требуется оператор для обрезки каналов – значительная экономия труда.
- Идеально для детали большого объема такие как крышки, небольшие корпуса и зажимы.
Мы используем их, когда нам нужна система холодного канала но при этом требуется автоматической обрезки без использования роботов.
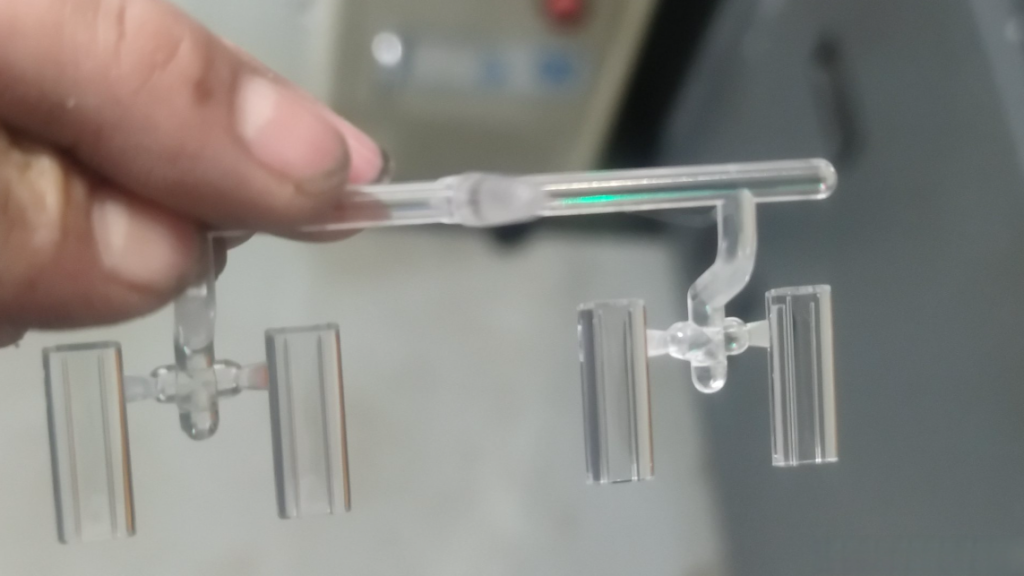
Быстрые правила выбора затвора для литья под давлением
Когда я выбираю затвор для литья под давлением, я учитываю эти основы:
- Большой объем, хорошая эстетика, более высокий бюджет → клапанный затвор с горячим каналом.
- Средне-высокий объем, скрытый затвор, холодный канал → подводная / туннельная дверь.
- Простые детали, легкая обрезка, низкий–средний объем → кромка / боковая дверь.
- Крупные, толстые детали → литник / кромка с щедрым поперечным сечением.
- Тонкие, широкие фронты потока (упаковка, лотки) → вентилятор или пленочная дверь.
- Круглые или трубчатые детали → диафрагма / дисковая дверь.
Совпадение тип двери + материал + объем + уровень косметики. Выравнивайте эти четыре параметра, и вы избежите большинства проблем с формовкой с первого дня.



 Russian
 English
 French
 German
 Spanish
 Italian
 Polish
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian