
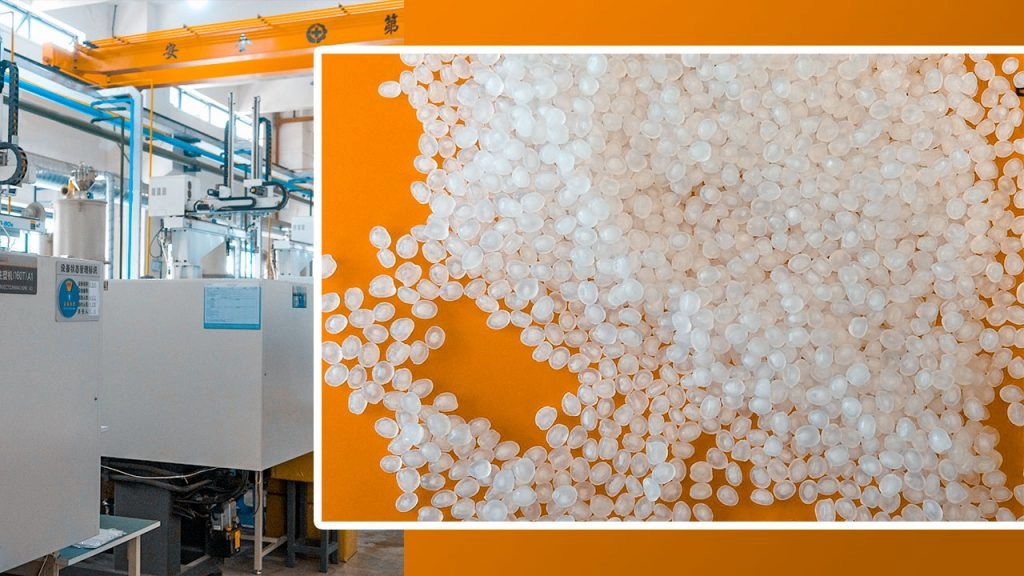
Что такое полипропилен (ПП) и почему он доминирует в литье под давлением
Полипропилен (ПП) — это поликристаллический термопластик, широко используемый в литье под давлением, потому что он обеспечивает низкую стоимость за объем, низкую плотность, и очень хорошую химическую стойкость и усталостную сопротивляемость. Для заданного объема детали ПП обычно является самым легким и экономичным вариантом, поэтому он доминирует в упаковке продуктов питания, крышках и пробках, потребительских товарах и во многих интерьерах автомобилей на рынке России.
ПП состоит из мономеров пропилена и может быть адаптирован в гомополимеры и кополимеры (случайные или блоковые), чтобы достичь различных балансов жесткости–усталости–прозрачности.
Гомополимер ПП против Кополимера ПП (случайный против блокового)
Ключевые различия
| Свойство / Тип | Гомополимер ПП (ПП-Г) | Случайный кополимер ПП (ПП-С) | Блочный кополимер ПП (ПП-Б / Ударный ПП) |
|---|---|---|---|
| Типичный пример использования | Жесткие детали, петли, крышки | Более прозрачные контейнеры для еды, медицинские | Автомобильная промышленность, бытовая техника, ударные детали |
| Удар при комнатной температуре | Средний | Средне–высокий | Высокий |
| Удар при низкой температуре (−20 °C) | Плохой–Средний | Средний | Высокий (лучший) |
| Жесткость (Модуль упругости) | Самый высокий | Средне–высокий | Средний |
| Прозрачность | Непрозрачный | Хорошо–Очень хорошо | Непрозрачный |
| Теплостойкость (HDT) | Самая высокая из трех | Немного ниже | снижения |
| Стоимость | Самая низкая | Немного выше | Выше чем гомо, все еще экономичный |
На практике:
- мы используем PP-H когда мы хотим жесткие, экономичные детали и живые петли.
- мы указываем ПП-Р для прозрачных или полупрозрачных пищевых и медицинских деталей.
- мы выбираем ПП-Б/ударный ПП для автомобильные и уличные детали, требующие морозостойкости.
Основные марки ПП для литья под давлением (с диапазонами МФИ)
МФИ (Индекс текучести расплава, г/10 мин, 230 °C/2.16 кг) — ключевой параметр обработки. Более высокий МФИ = легче течь = тонкие стенки, но меньшая ударная вязкость.
| Тип марки | Типичный диапазон МФИ (г/10 мин) | Области применения |
|---|---|---|
| Общий ПП-Х | 4–12 | Корпуса, крышки, технические детали |
| ПП с высоким течением (ПП-Х или ПП-Р) | 20–60 | Контейнеры для пищи с тонкими стенками, упаковка IML |
| Влияние PP (PP-B / гетеропазистый) | 5–25 | Автомобильный интерьер/экстерьер, бытовая техника |
| Минеральный/тальк-насыщенный PP | 5–20 | Автомобильная отделка, структурный интерьер |
| PP с армированием стекловолокном | 5–15 | Структурные кронштейны, детали подкапотного пространства |
| Медицинский / пищевой контактный PP | 8–25 | Шприцы, лабораторная посуда, крышки и пробки |
Для тонкостенных упаковок для продуктов питания в России обычно используют MFI 25–40. Для обычных крышек и пробок, MFI 8–20 является оптимальным диапазоном.
PP против других распространенных пластмасс для литья под давлением
Быстрое сравнение: PP против ABS, PC, HDPE, POM, PA6
Значения являются ориентировочными диапазонами для типичных, неполных коммерческих марок.
| Свойство | PP | ABS | PC | HDPE | POM (Ацеталь) | PA6 (Нейлон 6) |
|---|---|---|---|---|---|---|
| Плотность (г/см³) | 0.90–0.91 | 1.03–1.06 | 1.19–1.22 | 0.95 | 1.40–1.42 | 1.12–1.15 |
| Прочность на растяжение (МПа) | 25–35 | 40–50 | 55–70 | 20–30 | 60–70 | 60–80 |
| Модуль упругости при изгибе (ГПа) | 1.1–1.6 | 1.8–2.2 | 2.2–2.6 | 0.8–1.1 | 2.5–3.0 | 2.5–3.0 |
| Изод @ 23 °C | 3–8 кДж/м² | 15–40 кДж/м² | 60–80 кДж/м² | 3–10 кДж/м² | 6–10 кДж/м² | 5–10 кДж/м² |
| Температура изгиба при нагреве (°C) | 90–110 | 85–100 | 120–135 | 70–80 | 100–120 | 180–200 (сухой) |
| Температура непрерывной эксплуатации (°C) | ~80 | ~80 | 110–120 | 60–70 | 90–100 | 100–120 |
| Химическая стойкость | Отличные | Удовлетворительная–Хорошая | Удовлетворительная | Отличные | Хорошую | Удовлетворительная–Хорошая |
| Чувствительность к влаге | Очень низкий | Низкий | Низкая–Средняя | Очень низкий | Низкий | Высокая (абсорбция) |
| Относительная стоимость материала | Самая низкая | Средний | Высокий | Низкая–Средняя | Средне–высокий | Средне–высокий |
| Типичные применения в России | Упаковка, крышки, автомобильная отделка | Корпуса, товары для потребителей | Безопасность, линзы, высокая ударопрочность | Бутылки, резервуары | Шестерни, прецизионные | Подкапотное, механическое |
Где ПП побеждает решительно:
- Самая низкая плотность → самые легкие детали при одинаковом объеме.
- Очень конкурентоспособная цена смолы и быстрые циклы.
- Отличная химическая стойкость для моющих средств, кислот и многих растворителей.
- Группы, одобренные для контакта с пищевыми продуктами и медицинского назначения легко доступен для российского рынка.
Эта комбинация объясняет, почему мы предпочитаем полипропилен для многих программ литья под давлением с высоким объемом производства, прежде чем рассматривать более дорогие инженерные смолы.
Ключевые преимущества литья полипропилена
Возможность использования живого шарнира
Полипропилен — основной материал для живых шарниров — подумайте о крышках с откидной крышкой, крышках для контейнеров и закрытиях медицинских устройств.
- PP может сгибаться миллионы раз без трещин
- Шарниры могут быть сформированы в один элемент с деталью, что сокращает стоимость сборки
- Идеально подходит для крышек, закрытий и потребительской упаковки при массовом производстве
Химическая стойкость и безопасность при контакте с пищевыми продуктами
PP отлично сопротивляется маслам, жирам, моющим средствам и большинству бытовых химикатов, поэтому он доминирует в пищевой и потребительской упаковке.
- Обычно одобрен для контакта с пищевыми продуктами по стандартам FDA и ЕС
- Безопасный выбор для многоразовых контейнеров для пищи, посуды и кухонных изделий
- Высокая эффективность в моющих средствах, чистящих продуктах и упаковке для средств личной гигиены
Самая низкая плотность = самые легкие детали
Полипропилен обладает одной из самых низких плотностей среди распространенных смол для литья под давлением (около 0,90–0,91 г/см³).
- Легкие детали при том же объеме по сравнению с ABS, PC или PA6
- Меньшие расходы на транспортировку и лучшая эргономика для ручных изделий
- Больше деталей на фунт смолы → прямая экономия на стоимости одной детали
Отличная стойкость к усталости
ПП-ручки лучше большинства товарных пластиков выдерживают повторное сгибание, изгиб и использование с защелками.
- Идеально подходит для защелок, зажимов, вкладок и шарнирных крышек
- Отлично подходит для автомобильных внутренних деталей, компонентов бытовой техники и товаров для хранения
- Предотвращает трещины деталей при повседневном использовании и вибрациях
Преимущество перерабатываемости и стоимости за объем
Полипропилен широко перерабатывается в России и по всему миру, обеспечивая один из лучших соотношений цена-качество при литье под давлением.
- Принимается во многих муниципальных потоках переработки (обычно 1ТП5Т5 ПП)
- Легко смешивается с первичным и переработанным ПП для достижения целей по стоимости и устойчивости
- Меньший износ инструмента и эффективные циклы по сравнению со многими инженерными пластиками
Если вы ориентируетесь на массовое производство, низкую стоимость и долговечность деталей, литье ПП часто является наиболее экономичным вариантом. Поэтому мы активно используем его в наших программах и сочетаем с оптимизированным инструментом и циклами, что похоже на описанные здесь преимущества литья под давлением.
Выбор материала: правильный класс ПП для вашего проекта
Выбор правильного класса поли-пропилена для литья — это то, что определяет успех или неудачу большинства проектов. Я всегда начинаю с: что делает деталь, где она используется и что может пойти не так? Отсюда класс ПП почти выбирается сам собой.
Тонкостенные контейнеры для продуктов (ПП с высоким МФИ)
Для контейнеров на вынос, деликатесных чашек и закусочных пакетов вам нужен ПП с высоким потоком (высокий МФИ, обычно 25–60 г/10 мин) чтобы смола быстро и чисто заполняла тонкие секции.
Ключевые моменты:
- Полиолефин гомополимер or рандомный сополимер для ясности и жесткости
- Типичная толщина стенки: 0,4–0,8 мм для высокоскоростных упаковочных инструментов
- Требования Соответствие стандартам FDA / пищевой класс EU 10/2011 сертификация
- Идеально для: йогуртовых стаканов, микроволновых контейнеров, одноразовых упаковок для еды
Автомобильный интерьер и экстерьер (модифицированный ударопрочный, наполненный тальком ПП)
Для программ автопроизводства, предпочтительным является модифицированный ударопрочный и минералонаполненный ПП который балансирует прочность, жесткость и стабильность размеров.
Распространённые варианты:
- Тальконаполненный ПП (10–30%) для дверных панелей, облицовки стоек, приборных панелей
- Модифицированный ударопрочный сополимер ПП для бамперов, внешних облицовок, liners арок колес
- Преимущества: лучшая устойчивость к царапинам, меньшая деформация, стабильный зазор/стык
- Диапазон МФИ: обычно 5–20 г/10 мин в зависимости от размера и текстуры детали
Медицинские детали и крышки/крышки (продуктовый и медицинский класс ПП)
Для медицинских одноразовых изделий и крышек/крышек мы придерживаемся сертифицированных, прослеживаемых марок ПП с строгой однородностью.
Что мы используем:
- Полиолефин гомополимер для жестких крышек, корпусов шприцев, лабораторной посуды
- Случайный сополимер для прозрачных устройств, гибких защелок
- Должно быть:
- Соответствует требованиям FDA
- Одобрено для контакта с пищевыми продуктами по стандарту EU 10/2011
- Часто с ISO 10993 / USP Класс VI данные для медицинских контактных деталей
- Идеально для: компонентов для капельниц, диагностических деталей, крышек для водных бутылок, фармацевтических крышек
ПП с огнеупорными свойствами (UL94 V0/V2)
Для электрических корпусов и строительных изделий в
Критические руководства по проектированию для деталей из ПП методом впрыска
При проектировании деталей из полипропиленового литья под давлением мы фиксируем 80% качества (и стоимости) еще до того, как инструмент будет вырезан. Вот как я подхожу к проектированию деталей из ПП, чтобы они работали чисто и повторяемо на прессе.
Поддерживайте равномерную толщину стенки (1,2–3,5 мм)
ПП прост в использовании, но он все равно не любит большие колебания толщины.
- Типичный диапазон толщины стенки: 1,2–3,5 мм для большинства деталей из ПП методом литья под давлением
- Оставайтесь в пределах ±10–15% толщины по всей детали
- Для контейнеров с тонкими стенками: 0,6–1,2 мм возможно с высокопотоковыми марками
- Используйте сверление вместо сплошных масс для снижения веса и уменьшения усадки/деформации
Равномерные стенки лучше заполняются, равномерно охлаждаются и сокращают время цикла.
Уклоны, ребра жесткости и выступы
ПП усаживается на сталь, поэтому уклон не обсуждается.
- Уклоны
- Наружные стенки: ≥ 1° (2°+ безопаснее для текстурированных поверхностей)
- Глубокие ядра или тяжелая текстура: 2–3°
- Ребра
- Толщина ребра: 50–70% номинальной стенки
- Высота: до 3× стенка без проблем с устойчивостью
- Добавить скругления у оснований ребер для предотвращения напряженных концентраторов
- Выступы
- Стена выступа: 60–80% номинальной стенки
- Поддерживающие выступы с ребрами вместо цельных
- Избегайте изолированных толстых выступов – они притягивают усадку и деформацию
Хороший чертеж и сбалансированный дизайн ребер/выступов напрямую сокращают отходы и переделки инструмента.
Проектирование гибких петель из ПП
ПП — король гибких петель, но только если детали выполнены правильно.
- Используйте Полиолефин гомополимер или grade, оптимизированный для петель
- Типовая толщина петли: 0,25–0,4 мм
- Поток должен проходить через петлю, а не вдоль нее
- Сделайте плавный радиус соединения петли со стенкой, без острых углов
- Залейте область петли так, чтобы она заполнилась чисто, без задержек или линий сварки
Геометрия петли, настроенная точно, может выдержать десятки тысяч циклов сгиба без трещин.
Коэффициенты усадки полипропилена и способы компенсации
Усадка полипропилена значительна и зависит от марки:
- Типичная усадка: 1,2–2,5% линейная
- Заполненный полипропилен (тальк, стекло): ниже, более контролируемая (около 0,8–1,5%)
- Незаполненный гомополимер/кополимер: выше (около 1,5–2,5%)
Как мы компенсируем:
- Масштабируйте 3D-модель в соответствии с рекомендуемым усадочным коэффициентом поставщика смолы
- Рассмотрите текучесть против поперечной усадки для полипропилена с наполнением тальком и стекловолокном
- Добавляйте ребра и правильные каналы для предотвращения деформации плоских панелей
- Тесно сотрудничайте с формовщиком для тонкой настройки усадки в стали после T1
Избегайте усадочных дефектов, деформации и сварных швов
Это три наиболее распространенные проблемы в проектировании инжекционного формования полипропилена.
Чтобы избежать усадочных пятен:
- Контролируйте локальную толщину (без массивных выступов или подушек)
- Следуйте правилу 50–70% для ребер и выступов по сравнению с толщиной стенки
- Перемещайте каналы ближе к более толстым элементам, чтобы обеспечить правильную упаковку
Для уменьшения деформации:
- Проектируйте с сбалансированной толщиной стенки и симметричной геометрией
- Используйте полипропилен с наполнением тальком для более плоских, жестких панелей (автомобильная внутренняя отделка, корпуса бытовой техники)
- Размещайте ребра для поддержки широких, плоских поверхностей
- Выравнивайте траектории потока для снижения внутренних напряжений там, где это возможно
Чтобы минимизировать линии сварки:
- Избегайте конструктивных особенностей, которые без необходимости делят поток (отверстия, вкладки)
- Если отверстия необходимы, переместите их ближе к вороту или скорректируйте расположение ворот
- Повышайте температуру расплава и формы для улучшения прочности сцепления
- Используйте модифицированный ударом полипропилен когда прочность сварочной линии критична
Если вы хотите увидеть, как эти правила реализуются на прессе, ознакомьтесь с нашим разбором как работает машина для литья под давлением и как она заполняет и уплотняет полость в реальном времени на нашем сайте по адресу [jinoplastics.com](https://jinoplast
Процесс литья под давлением полипропилена шаг за шагом
Когда мы запускаем литье под давлением полипропилена в нашей мастерской, цель проста: быстрые циклы, стабильное качество, нулевые проблемы. Вот как мы обычно настраиваем и контролируем процесс PP.
1. Требования к сушке для PP
Большинство марок PP не требуют предварительной сушки, что является большим преимуществом по сравнению с такими материалами, как ПК или PA:
- PP не впитывает влагу, как нейлоны.
- Мы обычно используем его прямо из мешка или силоса.
- Исключения:
- Переработанный PP с загрязнениями
- Высокополненные или с особыми добавками марки
Если мы видим расслоение или пузыри и подозреваем влагу, мы высушим его при 80–90 °C (176–194 °F) на 1–2 часа в качестве меры предосторожности.
2. Типичный профиль температуры бочки ПП (190–240 °C)
Для литье под давлением из полипропилена, мы осуществляем постепенный профиль температуры по всей длине бочки:
- Зона подачи: 170–190 °C (338–374 °F)
- Средняя зона: 190–220 °C (374–428 °F)
- Передняя часть/форсунка: 210–240 °C (410–464 °F)
Ключевые моменты:
- Нижние температуры для высокого потока (высокий MFI) ПП и тонкостенные упаковки.
- Более высокие температуры для тальк-наполненного or импакт-модифицированного полипропилена марок.
- Сопло должно быть достаточно горячим, чтобы избежать застывания, но не настолько горячим, чтобы образовывались струи.
Если вы новичок в области процессов, полезно понять основные типы процессов литья под давлением чтобы стратегия температуры соответствовала вашему инструменту и дизайну детали.
3. Давление при впрыске, скорость и упаковка
Мы настраиваем давление и скорость в зависимости от геометрии детали и конструкции расплава:
- Давление при впрыске:
- Типичное: 600–1 200 бар (8 700–17 400 psi)
- Тонкостенные контейнеры из ПП: часто ближе к верхней границе
- Скорость впрыска:
- Быстрая, особенно для тонкостенных контейнеров из ПП, чтобы избежать коротких заливок и проблем с линиями сварки
- Медленнее вокруг деликатных особенностей или при риске джеттинга
- Упаковка / удержание:
- Начинайте с 50–70% от пикового давления при впрыске
- Регулируйте до стабилизации веса и размеров
- Поддерживайте до застывания расплава у расплава (часто 1–4 секунды для стандартных деталей)
Хорошее правило: используйте быструю заливку, умеренное давление и достаточную упаковку для контроля усадки и деформации без чрезмерной упаковки детали.
4. Время охлаждения доминирует в цикле
При использовании ПП охлаждение является основным фактором стоимости в цикле:
- Охлаждение обычно занимает 50–70% от общего времени цикла.
- Более толстые стенки и тальк-наполненный полипропилен требуют более длительного охлаждения, чтобы избежать деформации.
- Эффективный дизайн охлаждения формы (перегородки, конформное охлаждение, охлаждение холодной водой) — это место, где мы выигрываем или проигрываем по цене изделия.
Мы сосредотачиваем наш экспериментальный дизайн (DOE) на:
- Сокращении толщины стенок там, где это возможно
- Оптимизации расположения водяных каналов
- Балансировке охлаждения по камерам
Вот как мы поддерживаем короткие циклы ПП, точные размеры деталей и низкую стоимость в реальном производстве.
8 наиболее распространенных дефектов при литье ПП и способы их устранения
Когда я занимаюсь литьем полипропилена, я уделяю особое внимание предотвращению дефектов. Вот 8 проблем, которые чаще всего возникают с ПП, и как мы обычно их исправляем на производстве.
1. Выступы (флэш)
Что это: Тонкий лишний пластик вдоль линий разъема, вентиляционных отверстий или штамповочных пуговиц.
Основные причины:
- Слишком низкое усилие зажима
- Изношенная или повреждённая линия раздела формы
- Избыточное давление впрыска или переупаковка
Как я это исправляю:
- Увеличьте усилие зажима и уменьшите давление упаковки
- Отремонтируйте или переработайте линию раздела, вентиляционные отверстия и вставки
- Оптимизируйте размер распашки и профиль заполнения, чтобы избежать переупаковки
2. Короткие заливки
Что это: Деталь не заполняется полностью — отсутствуют участки, особенно в тонких стенках или ребрах.
Основные причины:
- Плавление полипропилена слишком холодное или скорость слишком низкая
- Распашка слишком мала или плохая вентиляция
- Недостаточный размер заливки или давление впрыска
Как я это исправляю:
- Повышайте температуру расплава и формы; увеличьте скорость впрыска
- Увеличьте распашку или добавьте/очистите вентиляционные отверстия
- Увеличьте размер заливки, удерживающее давление и время заполнения
3. Осадочные следы
Что это: Местные вмятины, обычно за ребрами, выступами или толстыми участками.
Основные причины:
- Толстые стенки или увеличенные ребра
- Низкое давление упаковки или слишком короткое время удержания
- Температура формы слишком высокая в толстых участках
Как я это исправляю:
- Переработайте дизайн, чтобы однородная толщина стенки и более тонкие ребра (40–60% толщиной стенки)
- Увеличьте давление в упаковке и время удержания
- Используйте правильную схему охлаждения под толстым зонам или добавьте опорные штифты
4. Литье струёй
Что это: Линии течения, похожие на змейку, от высокоскоростной расплавленной массы, входящей в холодную полость.
Основные причины:
- Скорость впрыска слишком высокая у распашки
- Распашка направлена прямо в открытое пространство
- Температура расплава слишком низкая
Как я это исправляю:
- Уменьшите начальную скорость впрыска, используйте многоступенчатое заполнение
- Перенаправьте распашку к стенке или особенностям, чтобы помочь распространению потока
- Немного увеличьте температуру расплава и формы для более плавного течения
5. Искривление
Что это: Деталь крутится, изгибается или скручивается после извлечения.
Основные причины:
- Неоднородная толщина стенки или неравномерное охлаждение
- Большие различия в усадке (например, наполненные тальком и ненаполненные участки)
- Переполнение с одной стороны детали
Как я это исправляю:
- Проектируйте для однородная толщина стенки и сбалансированные ребра
- Перебалансировать каналы охлаждения и профиль упаковки
- Для высокоточных деталей используйте наполненные полипропиленовые сорта с меньшим усадочным коэффициентом
6. Обгоревшие следы / серебристые полосы
Что это: Темные обгоревшие участки на конце заливки или тонкие серебристые полосы на поверхности.
Основные причины:
- Задержанный воздух и плохая вентиляция
- Чрезмерная скорость или давление впрыска
- Деградация полипропилена из-за слишком высокой температуры расплава или длительного времени нахождения в расплаве
Как я это исправляю:
- Добавляйте или углубляйте вентиляционные отверстия; регулярно очищайте вентиляционные зоны
- Уменьшайте скорость и давление впрыска ближе к концу заливки
- Снижайте температуру расплава, часто промывайте и избегайте длительного нахождения в бункере
Для более подробной информации о том, как мы устраняем эти проблемы в производстве, я разбил причины и решения в нашем руководстве по распространенным дефектам и решениям при литье под давлением.
7. Швы сварки
Что это: Слабые, заметные линии там, где встречаются два фронта расплава вокруг отверстий или ребер.
Основные причины:
- Низкая температура расплава или формы
- Фронты течения встречаются при низком давлении или низкой скорости
- Плохое расположение расплавного канала, вызывающее столкновение холодных фронтов течения
Как я это исправляю:
- Увеличьте температуру расплава и формы
- Настройте расположение расплавного канала, чтобы отодвинуть швы сварки от напряженных зон
- Увеличьте скорость/давление впрыска в зонах сварки
8. Расслоение (следы влаги)
Что это: Молочные, облачные полосы, похожие на паровые следы на поверхности.
Основные причины:
- Влага или загрязнение в смоле ПП
- Деградированный реgrind или смешанные материалы
- Слишком большое обратное давление или перегрев при сдвиге
Как я это исправляю:
- Используйте сухой, чистый ПП; контролируйте процент реgrind и источник
- Очистите цилиндр; избегайте смешивания несовместимых полимеров
- Уменьшите обратное давление и скорость шнека для снижения сдвиговых нагрузок
Когда мы правильно настраиваем литье под давлением из полипропилена — материал, форма и машина работают как единое целое — мы можем производить стабильные, повторяемые детали с минимальными дефектами и очень конкурентоспособными ценами для российских клиентов.
Факторы стоимости деталей из ПП методом впрыска в 2026 году
Когда я оцениваю стоимость литья из полипропилена в 2026 году, я рассматриваю четыре основных фактора: цену смолы, срок службы инструмента, цикл производства и требования вашего сектора по качеству и объему.
1. Цены на первичный и переработанный ПП (обзор 2026 года)
На рынке России и Азии в 2026 году типичные диапазоны цен:
| Тип ПП | Примерный диапазон цен* (USD / фунт) | Примечания |
|---|---|---|
| Первичный ПП гомополимер | $0.55 – $0.85 | Стандартные сорта для впрыска |
| Первичный ПП с ударопрочностью / наполненный тальком | $0.75 – $1.10 | Автомобильные/интерьерные, более прочные детали |
| Пищевой / медицинский ПП | $0.90 – $1.40 | Сертифицированные, прослеживаемые партии |
| Переработанный ПП (PIR/PCR, инжекционное) | $0.40 – $0.70 | Зависит в значительной степени от цвета и стабильности |
*Это типичные диапазоны 2026 года для спотовых/контрактных цен, взятые из основных индексов по ценам на смолы (например, PolymerUpdate, Plastics News, региональные дистрибьюторы).
Ключевые точки стоимости:
- Стоимость цвета и однородности дополнительно – натуральные или светлые цвета и стабильные сорта потока дороже, чем тёмный смешанный PCR.
- Сертификация увеличивает стоимость – одобрения FDA, EU 10/2011 или автомобильные имеют премию, но являются обязательными для этих рынков.
2. Стоимость инструментов: ПП против АБС / ПК
Для самой формы обычно проще и дешевле использовать полипропилен за весь срок службы чем АБС или ПК:
- Меньшее давление и температура инжекции
- ПП: ~190–240 °C температура экструдера
- ПК: часто 260–300 °C
- Меньшие температуры и давление = меньше износ формы → длительный срок службы инструмента.
- Выбор стали
- Для ПП мы часто можем использовать закалённую P20 или H13 с меньшим количеством экзотических покрытий.
- Для абразивного стекловолокнистого ПК нам нужны более прочные стали и покрытия, что увеличивает стоимость.
Конечный результат:
- Стоимость изготовления инструмента: аналогичная начальная точка по сравнению с ABS, ниже чем у PC при сопоставимой сложности.
- Стоимость за деталь за годы: ПП выигрывает, потому что инструмент обычно требует меньшего количества ремонтов и служит дольше.
Если хотите более подробный разбор стоимости формы и детали, я рассказываю об этом в моем руководстве о что на самом деле стоит инжекционная форма и почему.
3. Преимущество по времени цикла → Более низкая цена изделия
Полипропилен быстро охлаждается и легко течет, что напрямую снижает стоимость:
- Более короткие циклы
- Тонкостенные контейнеры из ПП: циклы 5–12 секунд.
- Аналогичная геометрия в ПК: часто на 20–30% медленнее.
- Меньший вес детали
- ПП имеет одну из самых низких плотностей (~0,90 г/см³).
- Тот же объем, меньший вес = меньшая стоимость смолы за деталь.
На инструменте с высокой кавитацией, резка всего 2–3 секунды за цикл может сэкономить тысячи долларов в месяц на производстве. Вот почему ПП доминирует в крышках, закрывающих элементах, тонкостенных упаковках и товарах массового потребления.
Для оценки общей стоимости одной детали с учетом времени цикла я обычно использую ту же методологию, которую описываю в своей статье о общей стоимости литья под давлением за деталь.
4. Типичные диапазоны цен на ПП-детали по отраслям (2026)
Это реалистичные FOB завод диапазоны для программ среднего и высокого объема (российские заказчики, покупающие из Азии/российских заводов) с использованием литья ПП:
| Отрасль / Тип детали | Типичный объем | Диапазон цен на ПП-деталь* (USD / штука) |
|---|---|---|
| Тонкостенные пищевые контейнеры, крышки | 200 тысяч – 10 миллионов+ / год | $0.02 – $0.18 |
| Крышки и закрывающие элементы (напитки, личная гигиена) | 1 миллион – 50 миллионов+ / год | $0.005 – $0.06 |
| Потребительские товары (контейнеры, органайзеры, корпуса) | 50k – 500k / год | $0.20 – $1.20 |
| Автомобильная внутренняя/внешняя отделка (тальк/удар) | 50k – 300k / год | $0.40 – $4.00 |
| Медицинские расходные материалы / корпуса устройств | 100k – 5M / год | $0.05 – $2.50 |
*Ценообразование предполагает стандартные цвета, нормальный контроль качества и отсутствие экстремальных косметических или вторичных операций. Тонкая косметика, чистая комната или сложная сборка могут увеличить верхний предел.
Как я обычно помогаю клиентам из России контролировать затраты
Когда я предлагаю проекты литья под давлением из ПП для российских брендов, я обычно:
- Выбираю максимально легкий дизайн без ущерба для производительности.
- Соответствую MFI и grade вашей детали и объему, чтобы мы достигли минимального безопасного времени цикла.
- Планирую количество полостей и автоматизацию в соответствии с вашим спросом на 1–3 года, а не только с первым заказом.
- Использую переработанный ПП там, где это не компрометирует ваш бренд (например, внутренние компоненты, темные цвета).
Если вы пытаетесь достичь целевой цены для детали из ПП в 2026 году, самый быстрый способ — поделиться:
- Годовой объем
- Целевая цена за штуку
- Вес детали (или примерный 3D-файл)
- Любые требования к сертификации/отраслевые требования
Оттуда я обычно могу сказать вам за несколько минут, можем ли мы уложиться в ваш бюджет или что нужно изменить (материал, кавитация или дизайн), чтобы сделать математику возможной.
Устойчивость и переработанный ПП в литье под давлением
Литье из полипропилена — один из самых простых способов снизить стоимость детали и углеродный след одновременно, особенно когда вы используете переработанный ПП правильным образом.
PCR против PIR полипропилена
Когда мы говорим о переработанном ПП, мы в основном используем два потока:
- Постпотребительский переработанный (PCR) ПП
- Происходит из использованных продуктов: пищевых контейнеров, крышек, упаковки.
- Лучше всего подходит для брендов, ориентированных на цели ESG, заявления о устойчивости в розничной торговле и маркировку “переработанный материал”.
- Цветовые вариации и запах необходимо контролировать с помощью сортировки, фильтрации и добавок.
- Промышленный переработанный (PIR) ПП
- Происходит из чистого заводского мусора и стержней.
- Значительно более последовательный и предсказуемый чем ПЦР.
- Идеально для автомобильные, промышленные детали и непроизводственные компоненты.
Механическая против химической переработки для ПП
Большинство деталей из ПП, формованных методом впрыска, сегодня полагаются на механической переработке:
- Механическую переработку
- Шаги: измельчение → промывка → повторное пеллетирование.
- Самая низкая стоимость и широко доступна в России.
- Отлично подходит для крышек, ящиков, поддонов, автозапчастей и непищевой упаковки.
- Химическая переработка
- Разлагает ПП до мономеров или масел, затем повторно полимеризует.
- Может достигать практически первичного качества и потенциала для контакта с пищевыми продуктами.
- Все еще более высокая стоимость и меньшая доступность, но быстро растет, особенно для программ устойчивого развития брендов.
Как достичь 30–100% переработанного материала без потери свойств
Вы можете значительно увеличить содержание переработанного ПП, если заложите это в дизайн с самого начала:
- Начинайте с правильной базовой смолы
- Используйте модифицированной ударной стойкостью or тальк-наполненный полипропилен для компенсации жесткости/потери ударной энергии от ПЦР.
- Для видимых частей выберите узкие цветовые спецификации и добавьте мастербатч для маскировки вариаций.
- Стратегия смешивания
- 30–50% переработанный ПП: Безопасный диапазон для большинства потребительских и промышленных деталей с минимальной потерей свойств.
- 70–100% переработанный ПП: Используйте для более толстых, менее критичных деталей (поддоны, контейнеры, неструктурные автомобильные части) и добавьте:
- Модификаторы ударной вязкости
- УФ-стабилизаторы
- Антиоксиданты и пластификаторы
- Проектирование для поведения переработанного ПП
- Добавить немного больше заделки и щедрые радиусы для обработки меньшего течения.
- Избегайте ультратонких ребер и острых углов, усиливающих слабость.
- Для деталей с точными допусками выполните модельное моделирование потока и сузьте параметры процесса.
- Квалификация и закрепление поставщиков
- Запросить последовательность MFI, цвет и содержание золы лот за лотом.
- Запуск механические испытания (Изод, растяжение) на переработанных смесях во время квалификации.
- Для российских потребительских брендов проверить документацию по заявлениям о переработанном содержании и цепочке поставок.
С надежной смесью PCR/PIR, настроенными добавками и умным дизайном деталей, мы регулярно запускаем программы литья под давлением из ПП в диапазоне 50–100% переработанных материалов при этом сохраняя характеристики и эстетику в пределах спецификаций.
Как выбрать надежного партнера по литью ПП в 2026 году
Выбор подходящего партнера по литью ПП в 2026 году сводится к контролю рисков, сертификациям и доказательствам их способности масштабировать производство.
Красные флаги против зеленых флагов
Красные флаги (быстро уходить):
- Отсутствие прослеживаемости материала или записей о партиях
- Неясные предложения с отсутствием деталей по инструменту, без DFM, без указаний допусков
- Отсутствие внутренней лаборатории качества (нет испытаний на растяжение, MFI или измерения цвета)
- Только поддержка по электронной почте, медленные ответы, не делятся данными о процессе
- “Мы можем сформировать что угодно”, но нет реальных кейсов или фотографий PP
Зеленые флаги (отметьте эти):
- Подробный отчет по DFM (гейтинги, чертеж, ребра, усадка, поток PP) перед изготовлением инструмента
- Четкое окно процесса (температура плавления, давление упаковки, время охлаждения) в коммерческом предложении
- Внутренняя мастерская по изготовлению форм и план обслуживания для долгого срока службы инструмента PP
- Прозрачное снабжение PP (наименования марок, MFI, одобрения для контакта с пищевыми продуктами или автомобильной промышленностью)
- Готовность проводить испытания форм PP и предоставлять полные отчеты о проверке
Обязательные сертификаты (по применению)
| Тип применения | Обязательные сертификаты |
|---|---|
| Общая промышленность / потребительский сектор | ISO 9001 (система менеджмента качества) |
| Автомобильные детали из PP | IATF 16949, возможность PPAP |
| Медицинская / фармацевтическая упаковка | ISO 13485, процедуры чистой обработки |
| Упаковка для контакта с пищевыми продуктами | Соответствие PP по стандартам FDA & EU 10/2011, тесты миграции |
| Электрический / огнестойкий PP | Файл UL для UL94 V0/V2 классы |
Если поставщик не может показать актуальные сертификаты и отчеты о тестировании по grade PP, который он хочет использовать, вы будете нести ответственность.
Почему китайские производители формованных пластиков из полипропилена все еще доминируют в 2026 году
В 2026 году китайские фабрики по литью из полипропилена все еще занимают значительную долю мирового объема, потому что:
- Масштаб и структура затрат – прессов высокой мощности, многокамерных инструментов, более быстрой амортизации
- Преимущество стоимости инструментария – многокамерные формы из полипропилена по цене на 30–50% ниже по сравнению с ценами в России и Европе
- Зрелость процесса – десятилетия опыта работы с тальк-наполненным полипропиленом, ударно-модифицированным полипропиленом, тонкостенными упаковками из полипропилена
- Полный цикл обслуживания – от проектирования формы до сборки, печати и упаковки
Для российских покупателей ключевым является выбор китайского партнера, который действительно ориентирован на систему, а не только на низкую цену. Хорошим началом является проверка того, как устроена их фабрика по литью пластика и как они контролируют качество на производственной площадке.
Почему Jino Injection Moulding — моя предпочтительная фабрика для проектов из полипропилена
Как предприниматель в области литья под давлением, я опираюсь на Jino Injection Moulding для программ, интенсивно использующих PP, потому что они соответствуют требованиям, важным на рынке России:
- 20+ лет с акцентом на литье пластмасс под давлением
- 300+ успешных PP программ включая тонкостенную упаковку, автомобильную отделку и крышки/затворы
- Собственная материаловедческая лаборатория – Проверка ПТР, подбор цвета, механические испытания, проверка усадки PP
- Бесплатный DFM – включая поток PP, расположение литника, риск деформации и оптимизированную по стоимости компоновку пресс-формы
- Большой опыт работы с:
- Контейнеры из PP для пищевых продуктов для российских брендов
- Ударопрочный и наполненный тальком полипропилен для автомобильной промышленности
- PP живые петли и защелки, выдерживающие миллионы циклов



 Russian
 English
 French
 German
 Spanish
 Italian
 Polish
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian