
Классическое литье под давлением
Конвенциональное литьё под давлением — самый широко используемый процесс производства пластмасс, идеально подходящий для средних и больших партий продукции. Процесс следует простому потоку: зажим половинок формы, впрыск расплавленного пластика, уплотнение для уменьшения усадки, охлаждение детали и окончательное извлечение. Этот метод подходит для деталей весом от 0,1 грамма до примерно 3 килограммов.
Типичные циклы занимают от 15 до 60 секунд, в зависимости от сложности детали и выбора материала. Распространённые пластики включают полипропилен (PP), акрилонитрилбутадиенстирол (ABS), поликарбонат (PC) и полиоксиметилен (POM). Вы найдете детали, изготовленные методом конвенционного литья под давлением, в повседневных потребительских товарах, компонентах интерьера автомобилей и электронных корпусах.
| Особенность | Преимущества | Недостатки |
|---|---|---|
| Толерантность | Хороший контроль размеров | Ограничено для ультратонких деталей |
| Отделка поверхности | Гладкая до умеренно текстурированной поверхность | Требует вторичной отделки для высокого блеска |
| Стоимость оснастки | Умеренные затраты на оснастку | Высокая начальная стоимость формы |
Конвенциональное литьё под давлением обеспечивает хороший баланс между стоимостью, качеством и скоростью, делая его надежным выбором для многих стандартных деталей.
Многократное впрыскивание (двухшотовое/овермолдинг)

Многократное впрыскивание, также называемое двухшотовым или овермолдингом, позволяет объединить два или более материала или цвета в одну деталь за один цикл. Есть два основных способа сделать это: последовательный впрыск, при котором один материал формуется первым, а затем вводится второй, и одновременный впрыск, при котором оба материала вводятся одновременно.
Процесс обычно основан на специальных машинах с ротационными плитами or или с механизмы. Вращающийся плоскодонный пресс вращает форму для совмещения каждого выстрела, в то время как машины с обратным сердечником смещают сердечники формы для создания пространства для второго выстрела.
Подбор материалов здесь играет ключевую роль. Распространённые комбинации включают TPE с PP для мягких рукояток на твердых пластиках или PC с ABS для многоцветных, долговечных деталей. Эти пары хорошо сцепляются, но необходимо учитывать различия в усадка что может вызывать деформацию или слабые места.
Типичные применения — мягкие рукоятки, многоцветные кнопки и уплотнительные детали, где требуется интеграция различных текстур или цветов без швов.
Советы по проектированию для многократного формования:
- Обеспечьте хорошую прочность сцепления между материалами, чтобы предотвратить расслоение.
- Управляйте различиями в усадке чтобы избежать искажения.
- Используйте совместимые полимеры, которые хорошо прилипают, или рассмотрите обработку поверхности для повышения адгезии.
Многократное формование предлагает универсальные дизайнерские решения в одном эффективном процессе, идеально подходит для сложных деталей с разными материалами или цветами.
Литье с закладными элементами
Вставное формование — отличный способ объединить металлические или пластиковые детали с формованным пластиком для более прочных и функциональных компонентов. Процесс включает размещение вставок — таких как металлические резьбы или соединители — в форму перед заливкой пластика вокруг них.
Методы загрузки
- Ручная загрузка: Лучшее для небольших объемов или сложных вставок, требующих аккуратного размещения.
- Роботизированная загрузка: Идеально подходит для больших объемов и стабильной точности.
Контроль качества
- Целостность инкапсуляции: Обеспечивает полное сцепление пластика с вставкой без зазоров.
- Испытание на силу вытягивания: Измеряет, какую силу может выдержать вставка, прежде чем она выйдет из строя, что важно для долговечности.
Распространенные применения
- Резьбовые вставки для винтов в потребительских и промышленных изделиях
- Электрические разъемы, требующие надежного пластикового формования
- Медицинские устройства, в которых встроенные компоненты улучшают функциональность
Особенности инструмента
- Скользящие ядра: Позволяют создавать вырезы и сложные формы вставок
- Вертикальные инжекционные модули: Часто используются для более легкого размещения вставок и лучшего контроля потока пластика
Литье с вставками добавляет прочности и функциональности, делая его предпочтительным выбором для деталей, требующих встроенных металлических или пластиковых вставок, без потери эффективности литья под давлением.
Литье под давлением с использованием газа
Газо-усиленное литье под давлением использует азотный газ, вводимый в расплавленный пластик для создания полых секций внутри детали. Этот процесс тщательно контролирует время впрыска азота и профили давления для формирования полых областей с толщиной стенок обычно от 3 до 8 мм.
Из-за этого полого дизайна он отлично подходит для изготовления трубчатые ручки, автомобильные педали и крупные панели, где важны прочность и снижение веса. Это также сокращает использование материала, экономя 20–401ТП3Т по сравнению с традиционным сплошным формованием. Это означает более низкие затраты и более легкие детали без потери прочности.
Этот метод идеально подходит, если вы хотите снизить затраты на материалы и время цикла, сохраняя при этом прочность и однородность детали.
Легкослойное литье под давлением

Легкослойное литье под давлением — это создание легких деталей с толщиной стенок от 0,3 до 1,0 мм. Для этого процесса используются скорости впрыска 500 мм/с и выше, в сочетании с точным контролем температуры формы. Это помогает расплавленному пластмассам быстро заполнять тонкие полости, пока он не остыл.
Популярные материалы для тонкостенных деталей включают полипропилен с высоким течением (PP), поликарбонат (PC) и полистирол (PS). Эти материалы обеспечивают правильный баланс текучести и прочности, необходимый для тонких секций.
Типичные области применения включают упаковочные изделия, одноразовую посуду и крышки для мобильных телефонов— в основном продуктов, где важны снижение веса и быстрая производительность.
Поскольку тонкие стенки быстро охлаждаются, деформация может стать проблемой. Чтобы снизить это, производители используют такие стратегии, как:
- Равномерный дизайн стенки
- Контролируемые каналы охлаждения в форме
- Оптимизированная скорость и давление впрыска
- Использование материалов с низкими показателями усадки
Этот подход делает тонкостенную формовку предпочтительным процессом для массового производства деталей с высокой стоимостью, которые при этом должны выглядеть аккуратно и хорошо функционировать.
Микроформовка
Микроформовка идеально подходит, когда нужны ультра-маленькие детали — обычно весом менее 1 грамма с очень точными допусками около ±0,005 мм. Этот процесс использует полностью электрические машины для точного контроля и вариотермное нагревание, которое быстро циклирует температуру формы для повышения качества изделия.
Области применения включают микрофлюидные устройства, крошечные шестерни часов и медицинские имплантаты, где важны детали и точность. Однако у этого метода есть сложности, такие как управление высокой вязкостью материала и обеспечение правильной вентиляции формы для предотвращения дефектов.
Если ваш проект требует высокой точности на микроуровне, микроформовка обеспечивает непревзойденную стабильность и качество в линейке процессов впрыска пластмасс.
Структурное пенное формование
Литьё с структурной пеной использует blowing-агенты — химические или физические — для создания ячеистого ядра внутри толстых пластиковых деталей. Этот процесс работает при более низком давлении впрыска (20–40 бар), что делает его идеальным для стенок толщиной от 6 до 25 мм. Полученные детали легче за счёт снижения плотности на 10–30%, при этом сохраняют хорошую прочность и жёсткость.
Области применения включают поддоны, крупные корпуса и компоненты для обработки материалов, где важна долговечность и снижение веса. Одним из больших преимуществ является устранение усадочных усадок благодаря балансировке усадки за счет пенистого ядра при охлаждении. Это делает структурную пеноформовку разумным выбором для больших, массивных деталей, требующих надежной работы без дополнительных затрат на материал.
Матрица сравнения видов формовки
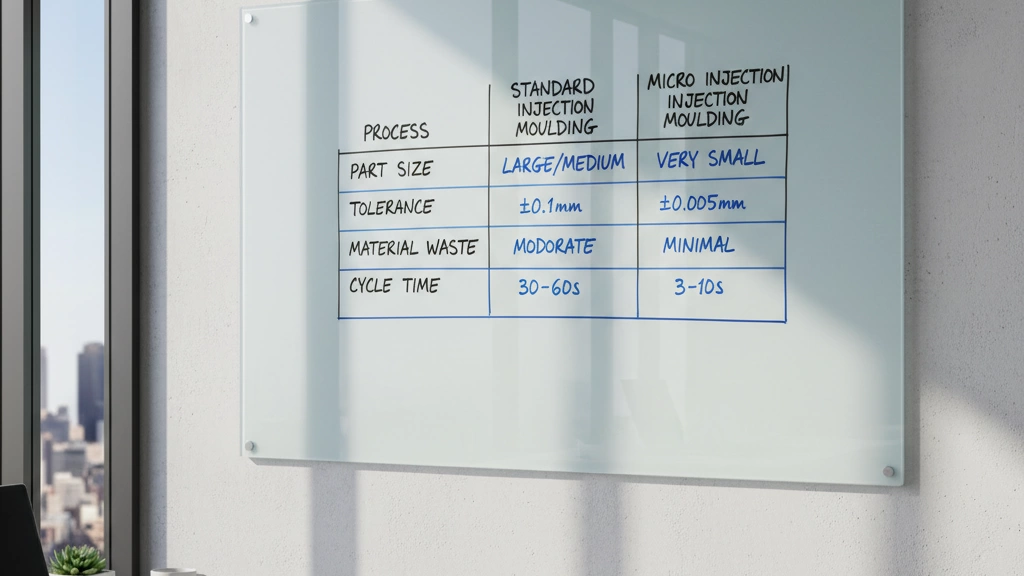
| Процесс | Минимальная толщина стенки | Время цикла | Стоимость оснастки | Типичный объем | Прочность |
|---|---|---|---|---|---|
| Обычная формовка | 0,8 мм | 15–60 сек | $$ | Средний до высокого | Хорошую |
| Многократный впрыск (двухшотный) | 0,8 мм | 30–90 сек | $$$ | Средний | Очень хорошо |
| Литье с закладными элементами | 1.0 мм | 40–90 сек | $$$ | Низкий до Среднего | Отлично (с вставками) |
| Газо-усиленная инъекция | 3–8 мм | 20–45 сек | $$$ | Средний до высокого | Хорошо до Отлично |
| Инъекция тонкостенных изделий | 0.3–1.0 мм | 10–30 сек | $$$$ | Высокий | Умеренная |
| Микроформовка | <0,3 мм | 8–20 сек | $$$$ | Низкий | Хорошо (точность) |
| Структурное пенное формование | 6–25 мм | 60–120 сек | $$$ | Средний | Умеренно до Хорошо |
Ключи иконок:
- Время цикла: ⏱️ (короткий) | ⏳ (средний) | 🕒 (длинный)
- Стоимость инструмента: 💲 (низкая) | 💲💲 (средняя) | 💲💲💲 (высокая) | 💲💲💲💲 (очень высокая)
- Прочность: 💪 (умеренно) | 🦾 (хорошо) | 🛡️ (отлично)
Быстрый визуальный осмотр
| Процесс | Время цикла | Стоимость оснастки | Прочность |
|---|---|---|---|
| Конвенциональный | ⏳ | 💲💲 | 🦾 |
| Мульти-выстрел | ⏳ | 💲💲💲 | 🛡️ |
| Литье с закладными элементами | ⏳ | 💲💲💲 | 🛡️ |
| Газо-усиленный | ⏱️ | 💲💲💲 | 🦾–🛡️ |
| Тонкостенная | ⏱️ | 💲💲💲💲 | 💪 |
| Микроинъекция | ⏱️ | 💲💲💲💲 | 🦾 |
| Структурная пена | 🕒 | 💲💲💲 | 💪–🦾 |
Это сравнение помогает быстро определить, какой процесс литья под давлением подходит для размера, бюджета и требований к производительности вашего продукта.
Как выбрать правильный процесс литья под давлением
Выбор лучшего процесса литья под давлением зависит от нескольких ключевых факторов. Вот простое дерево решений, которое поможет вам определиться:
| Шаг | Что учитывать | Почему это важно |
|---|---|---|
| 1. Объем | Маленький (100 000) | Влияет на стоимость инструмента и цикл производства |
| 2. Размер детали | Маленький, средний или большой | Определяет тип машины и формы |
| 3. Материал | Тип пластика и свойства | Влияет на совместимость процесса и качество |
| 4. Бюджет | Стоимость инструмента и производства | Баланс между первоначальными затратами и затратами на одну деталь |
Общие ошибки и как их избежать
- Выбор неправильного процесса для объема: Для небольших партий избегайте дорогих процессов изготовления форм.
- Игнорирование совместимости материалов: Не все пластики подходят для каждого типа формовки.
- Сложность дизайна: Сложные детали могут увеличить затраты и время цикла.
- Пропуск ранней консультации: Экономит время, деньги и переделки в долгосрочной перспективе.


 Russian
 English
 French
 German
 Spanish
 Italian
 Polish
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian