

Czym jest bramka do wtrysku i dlaczego ma znaczenie
Czym jest bramka do wtryskowego formowania?
An bramka do formowania wtryskowego jest to małe, celowo ograniczone otwarcie łączące system kanałów z komorą. To ostatni “punkt kontrolny”, przez który topią się nim przed stał się twoją częścią.
W praktyce bramka to miejsce, w którym:
- Kontrolujesz jak szybko oraz jak jednorodnie napełnia się formę
- Kontrolujesz zasklepienie oraz kurczeniu się przez ciśnienie i zamarzanie
- Pozostaw widoczny lub ukryty ślad odbramkowy który wpływa na jakość kosmetyczną i przycinanie
Jeśli bramka jest źle dobrana, wszystko co dalej – wytrzymałość, wygląd, czas cyklu i koszt – jest narażone na kompromis.
Jak bramka reguluje przepływ, ciśnienie i zamarzanie
Bramka jest kluczowym ograniczeniem w ścieżce przepływu, więc bezpośrednio ustala:
- Wzór przepływu roztopu – Zbyt mała powoduje wysoką ścinanie, jetowanie i ślady przypaleń; zbyt duża utrudnia kontrolę płaszczyzn przepływu i zasklepienia.
- Spadek ciśnienia – Zawór stanowi miejsce, w którym tracone jest najwięcej ciśnienia; źle dobrane rozmiary wymuszają wyższe ciśnienie wtrysku, większe maszyny lub powodują krótkie strzały.
- Czas zamarzania – Zawór zazwyczaj jest pierwszą sekcją, która zamarza. Gdy zamarza, pakowanie przestaje:
- Zawór zamarza zbyt wcześnie → opadają, powstają pustki, słaba kontrola wymiarowa
- Zawór pozostaje otwarty zbyt długo → nadpakuje, odkształcenie, dłuższy cykl
Zawsze trzeba znaleźć równowagę obszaru przepływu, szybkości ścinania, oraz czasu zamarzania wokół zaworu.
Wpływ na czas cyklu i wydajność
Projekt zaworu wpływa na twoje czas cyklu trudniej niż przyznaje większość osób:
- Małe zawory: Szybkie zamarzanie → krótszy czas utrzymywania, ale większe ryzyko zapadnięć i krótkich strzałów
- Zawory o dużych rozmiarach: Długie zamarzanie → wydłużone utrzymanie i schładzanie → wolniejsze cykle
- Dobrze zaprojektowane zawory: Minimalny rozmiar zaworu, który nadal zapewnia:
- Pełne pakowanie
- Brak zlewów w krytycznych obszarach
- Stabilne wymiary
To bezpośrednio wpływa na:
- Wymagane zacisk tonowy i rozmiar maszyny
- Wskaźnik odpadów i ponowny przerób
- Ogólny OEE (niezawodność maszyny, wydajność, jakość)
Wpływ na wytrzymałość części i wydajność konstrukcyjną
Pozycja bramki i kształtowanie geometrii określają orientację cząsteczkową oraz wzór linii spawu w części:
- Słabe formowanie może powodować:
- Słaby linie spawu/meszania w strefach wysokiego naprężenia
- Wysoka orientacja prowadząca do anizotropowe skurcze i odkształceń spowodowanych wygięciem
- Dobre wsporniki bramkowe:
- Zrównoważony przepływ w kierunku żeber, głowic i ścieżek obciążenia
- Solidny odporność na uderzenia i wytrzymałość na zmęczenie
- Spójny stabilność wymiarowa w całych komorach i narzędziach
Dla części konstrukcyjnych projekt formy stanowi decyzję projektową priorytetową, a nie dodatek narzędziowy.
Wpływ bramki na kosmetykę i jakość powierzchni
Z perspektywy kosmetycznej bramka zwykle jest twoim najbardziej widocznym źródłem defektów:
- Ślad bramki: Wysokość, kształt i lokalizacja wpływają na to, jak zauważalny jest znak bramki
- Przepływy: Złe formowanie może powodować:
- Gate blush, halos, and flow marks
- Splay, burn marks, jetting trails near the gate
- Surface appearance:
- Incorrect gate type or size can ruin high‑gloss, textured, or lens‑grade surfaces
- Smart gating tucks visible marks into non‑cosmetic zones or hidden faces
For consumer‑facing parts, the gate is a cosmetic feature that must be designed, not just tolerated.
Post‑moulding, trimming, and automation
Gate design also decides how easy or painful your downstream operations are:
- Ręczne przycinanie: Large edge gates or sprue gates need operators, fixtures, and time
- Automatic degating: Submarine/tunnel gates, pin‑point gates, banana gates are designed to break off cleanly during ejection
- Robotic handling: Gate location dictates:
- Where grippers can grab
- How parts can be oriented for vision inspection or secondary ops
Smart gate design reduces:
- Labour per part
- Variability in gate vestige and cosmetic defects
- Ryzyko uszkodzeń podczas degatingu
Ukryty koszt słabego projektowania bramki
Decyzja o “taniej” bramce na etapie projektowania narzędzia często staje się stałym kosztem w produkcji:
- Wyższy odpad i ponowna obróbka z powodu zatopień, przebarwień i awarii linii spawania
- Dłuższe cykle z powodu nadpakowania lub przedłużonego schładzania ze względów kosmetycznych
- Dodatkowe operatorki, stacje przycinania lub roboty, aby poradzić sobie z bramką
- Większa moc maszynowa z powodu niepotrzebnego ciśnienia i wymagań mocowania
- Modyfikacje narzędzi i nieplanowane zmiany konstrukcyjne gdy problemy pojawiają się w PPAP lub ramp-up
Moja zasada jest prosta: traktuj projekt zasuwny jako podstawowy temat inżynierii, nie jako szczegół narzędziowy na ostatnią chwilę. Dobra zasuwa oszczędza pieniądze w każdym cyklu przez cały okres życia formy.
Szybkie wnioski
- Zarządzanie zasuwną przepływ, ciśnienie, zamarzanie i pakowanie – a więc również jakość.
- Ma to bezpośredni wpływ czas cyklu, wytrzymałość, odkształcenia i kosmetyka.
- Dobrze zaprojektowana zasuwa zmniejsza pracę, odpad, i energię; źle zaprojektowana zasuwa po cichu pali gotówkę przez lata.
Główne typy zasuwn w wtryskiwaniu tworzyw
Wybór odpowiedniego typu zasuwy wtryskowej to jeden z najszybszych sposobów na poprawę jakości części, czasu cyklu i kosztów. Poniżej bezpośredni przewodnik po głównych stylach zasuły i kiedy faktycznie ich używam w produkcji.
Krawędziowa / Boczna zasuwa
- Co to jest: Prosta, prostokątna zasuwa doprowadzająca od linii podziału do krawędzi części.
- Najlepsze do: Ogólne części, średnie do grubych ścian, narzędzia jedno-kadłubkowe, wiele materiałów towarowych.
- Zalety: Łatwa w obrabianiu, łatwa do regulacji, dobry przepływ; świetna do szybkiego narzędziowania.
- Wady: Widoczny ślad na krawędzi, ręczne lub półautomatyczne wykańczanie.
- Kosmetyka: Umiarkowany – widoczny, ale zazwyczaj akceptowalny na twarzach nie będących pokazowymi.
- Typowe materiały: PP, PE, ABS, PS, PC/ABS, POM.
Guzik punktowy (w tym 3-plate i hot runner)
- Co to jest: Mały okrągły zawór, zwykle w formach 3‑płytowych lub z hot runnerem.
- Najlepsze do: Narzędzia wielokomorowe, małe części, rygorystyczne wymagania kosmetyczne.
- Zalety: Bardzo mały znak braku otworu, dobra automatyczna degating, odpowiednie do pracy o wysokim wolumenie.
- Wady: Wrażliwy na ścinanie i zamarzanie; bardziej złożone narzędzia.
- Kosmetyka: Bardzo dobry – maleńki, schludny ślad bramki.
- Typowe materiały: ABS, PC, PMMA, PS, PA, wiele tworzyw inżynieryjnych.
Bramka w formie okrążającej / bramka tunelowa
- Co to jest: Kątownikowy tunel pod linią rozdziału; bramka odłącza się automatycznie.
- Najlepsze do: Części o dużym wolumenie wymagające automatycznej degating, komponenty z boczną bramką.
- Zalety: Brak ręcznego przycinania, zwarte króćce, dobre dla
Krytyczne parametry projektowania bramki w formowaniu wtryskowym
Dobrze zaprojektuj bramkę, a większość problemów z formowaniem wtryskowym znika. Poniżej znajdują się podstawowe zasady projektowania bramki, do których stosuję się przy każdym nowym narzędziu.
Podstawowe zasady rozmiaru bramki – zasada kciuka
Dla większości typów bramki wtryskowej (krawędź, punktowa, tunelowa itp.), zaczynam od prostych zasad przepływowej powierzchni, a następnie dopracowuję za pomocą symulacji i prób.
Typowe punkty wyjścia (tworzywa termoplastyczne):
| Grubość ścian (mm) | Rodzaj wejścia | Grubość wejścia (t₉) | Szerokość wejścia (w₉) (brzeg/fan/karta) |
|---|---|---|---|
| 0.5 – 0.8 | Brzeg / Film | 0.6–0.8 × ściana | 2–4 × t₉ |
| 0.8 – 1.5 | Brzeg / Fan | 0.6–0.8 × ściana | 2–5 × t₉ |
| 1.5 – 3.0 | Brzeg / Podwodny | 0.7–0.9 × ściana | 2–5 × t₉ |
| > 3.0 | Fan / Karta | 0.6–0.8 × ściana | 3–8 × t₉ |
| Punktowe (zimne) | Punktowe | Ø 0.8–1.2 mm (większość części) | – |
Kluczowe punkty:
- Zachowaj strefę przepływu bramki ≥ 50–70% strefa przepływu rdzenia dla łatwego napełniania.
- Dla materiałów lepko‑chwytliwych (PC, PVC, wypełniane gatunki), przesyłowy/nadmiarowy brama na początku.
Jeśli dopiero zaczynasz projektowanie form, warto zrozumieć cały proces projektowania form aby dopasowanie rozmiaru bramy pasowało do szerszego obrazu.
Ograniczenie szybkości sheara i zasada 50 000 s⁻¹
Zbyt duża ścinanie przy bramie powoduje przypalenia, zestarzałą żywicę i kiepską estetykę.
- Jako reguła, utrzymuj szybkość sheara bramy ≤ 50 000 s⁻¹ dla większości żywic.
- Dla żywic wrażliwych na ścinanie (PVC, PC, POM, gatunki ognioodporne): celuj w 30 000–40 000 s⁻¹.
- Dla trudnych, wysokoprędkościowych żywic (PP, PE): zazwyczaj dopuszczalne jest 50 000–60 000 s⁻¹.
Jeśli jesteś zmuszony do malutkich bram (mikro części, punktowy), obniż prędkość wtrysku i użyj gorącego kanału lub zaworu bramowego aby zmniejszyć stres termiczny/mechaniczny.
Długość lands Gate – Zachowaj krótkość
Pole gate to prosty odcinek przy najmniejszym przekroju. Zbyt długi powoduje utratę ciśnienia i powolne odgazowywanie.
Wytyczne:
| Rodzaj wejścia | Zalecana długość lands (L) |
|---|---|
| Krawędź / Wir / Tab | 0,5 – 1,0 mm |
| Podmorski / Tunel | 0,8 – 1,5 mm |
| Punktowe | 0,8 – 1,2 mm |
| Zaworowe gate (gorące) | Tak krótka, jak możliwe do wykonania |
- Krótka land = łatwiejsze wypełnienie, czystsze pęknięcie.
- Długa land jest uzasadniona tylko wtedy, gdy potrzebujesz bardzo kontrolowanego pozostałości lub specjalnego podgrzewania shear.
Głębokość gatu vs grubość ściany
Głębokość gatu to główna kontrola objętości. Im bardziej ją ograniczysz, tym trudniejsze wypełnienie.
Prosta zasada:
- Grubość/głębokość gatu t₉ ≈ 0,6–0,8 × najbliższa grubość ściany dla ogólnych części.
- Dla cienkościennych opakowań: t₉ ≈ 0,8–1,0 × ściana (aby uniknąć wybuchów ciśnienia).
- Dla bardzo kosmetycznych części: nieco mniejsze t₉ i użyj bram lub folii aby rozłożyć przepływ.
Wymiary bram specyficzne dla materiału
Różne tworzywa zachowują się bardzo różnie przy bramie.
| Materiał | Skłonność rozmiaru bramy | Uwagi |
|---|---|---|
| PP | Małe do średnie | Płyną łatwo, dobre do bram punktowych, bram podwodnych. |
| PE (HD/LD) | Małe do średnie | Podobny do PP; uważaj na strzępienie przy gorących wtryskarkach. |
| ABS | Średni | Unikaj bardzo małych bram, aby zmniejszyć przypiekanie i zacieśnienie. |
| PC | Większe | Wysoka lepkość; wymaga większej bramy i niższy ścinanie. |
| PA66 | Średni | Półkrystaliczny; utrzymaj bramki większe do pakowania. |
| POM | Średnie do duże | Wrażliwy na degradację; obserwuj szybkość ścinania. |
| TPE / TPU | Małe, lecz krótkie lądowanie | Zapobiegaj nitkowaniu; użyj tunelu lub zaworu bramkowego tam, gdzie to możliwe. |
Typowe średnice punktowe:
- PP / PE: 0,8–1,0 mm
- ABS / PS: 1,0–1,2 mm
- PC / POM / PA66: 1,2–1,5 mm
Czas zamarzania bramki, pakowanie i opad
Zamrożenie bramki reguluje, jak długo możesz pakować jama i walkę z wybrzuszeniami dna.
- Guz powinien pozostawać w stanie roztopionym wystarczająco długo, aby zassać najgrubszy przekrój w pełni.
- Dla materiałów semi-krytycznych (PP, PA, POM) często trzeba większe zesty aby utrzymać je dłużej otwarte.
- Zbyt mały otwór = wczesne zamarzanie → wklęsłości, porowatość, krótkie strzały.
- Zbyt duży otwór = długi czas chłodzenia i wolniejszy cykl.
Zawsze przeprowadzam badania zamarzania gniazda:
- Krzywa czas-zatrzymania vs masa części.
- Wybierz czas zatrzymania tuż poza “płaskowyżem”, gdzie dodatkowy czas zatrzymania nie zmienia masy.
Równoważenie rozmiaru gniazda: czas cyklu vs jakość części
Zawsze dokonujesz wymiany:
- Mniejszy otwór → szybszy cykl, łatwiejsze automatyczne odłączanie, gorsze pakowanie/kosmetyka.
- Większy otwór → lepsze pakowanie, mniej wklęsłości, dłuższy czas cyklu i większa reszta.
Praktyczne wskazówki:
- Zacznij od lekko przesadnie dużego, a następnie zredukuj przez EDM lub polerowanie, jeśli czas cyklu jest zbyt długi.
- Zastosowanie bramki wentylacyjne, bramki filmowe lub wiele mniejszych bramek zamiast jednej ogromnej krawędziowej bramki, gdy liczy się wygląd zewnętrzny.
Wysokość pozostałości po bramce dla automatycznego odcinania
Dla automatycznego odcinania (podmorski, tunel, punktowy), pozostałość po bramce musi być mała, ale wystarczająco mocna, by złamać się czysto.
Cele pozostałości:
| Wymóg | Zalecana wysokość pozostałości |
|---|---|
| Standardowe części | 0,05 – 0,20 mm |
| Wysokie cosmeticzne wrażenie | 0,02 – 0,10 mm, a następnie lekko zeszlifować/polerować w razie potrzeby |
| Funkcjonalne nie-cosmeticzne | Do 0,30 mm |
- Dla ukrytych bramek (bananowa, tunel od tylnej strony), można zaakceptować nieco większą pozostałość, ale utrzymuj ją poniżej 0,3 mm dla bezpiecznej obsługi.
- Zawory zaworowe mogą dawać prawie flush pozostałość przy dobrze wyregulowanym ustawieniu.
Tolerancja obróbki i powtarzalność
Wydajność odlewu zależy w dużej mierze od tego, jak dokładnie zostanie wykonana i utrzymana zasuwa.
- Tolerancja wymiarów zasuwy: zwykle ±0.02–0.03 mm dla narzędzi normalnych, ±0.01–0.02 mm dla elementów precyzyjnych.
- Zastosowanie EDM + precyzyjne szlifowanie dla spójnej geometrii zasuwy.
- Dla narzędzi z wieloma komorami utrzymuj wszystkie wymiary zasuwy dopasowane, aby uniknąć nierównowagi i wybrzuszeń w najłatwiejszej do przepływu komorze.
- Zaplanuj ponowne polerowanie i ponowny EDM – zasuwy zużywają się i powoli rosną, zmieniając masę części i wygląd.
Jeśli nadal zapoznajesz się z konstrukcją narzędzi i miejscem zasuwy w stosie, ten przegląd z czego wykonana jest forma wtryskowa pomaga powiązać projekt wejścia z bazą formy i wkładkami.
Projektowanie wejścia do formy wtryskowej nie jest zgadywaniem. Postępuj zgodnie z tymi parametrami, potwierdzaj symulacją przepływu i krótkimi próbami formy, a unikniesz 90% klasycznych defektów związanych z wejściem.
Strategia lokalizacji wejścia w wtryskiwaniu
Dobrze dobrane położenie wejścia to połowa sukcesu w projektowaniu wejść do form wtryskowych. Decyduje o tym, jak płyn napełnia formę, gdzie gromadzi się naprężenie i jak wygląda finalny element.
Jak miejsce wejścia wpływa na długość przepływu i spadek ciśnienia
- Im dalej od wejścia znajduje się przebieg przepływu, tym wyższe jest potrzebne ciśnienie i tym większe ryzyko krótkiego wtrysku.
- Umieszczaj wejścia tak jak najbardziej centralnie w przypadku grubszych, konstrukcyjnych elementów, lub użyj wielu wejść na długich, płaskich elementach.
- Dla dużych produktów, gdzie koszty na to pozwalają, wejście z gorącym kanałem blisko obszarów krytycznych pomaga utrzymać kontrolę spadku ciśnienia i polepsza pakowanie.
Zarządzanie efektem toru wyścigowego w częściowo asymetrycznych
Na asymetrycznych elementach o różnej grubości ścianki stopi będzie “wyścigiwać” przez grubsze żebra i sekcje, powodując nierównomierne napełnianie.
- Utrzymuj grubość ścianki jak najrównomierniej wokół wejścia.
- Przesuń wejście lub dodaj przewodniki przepływu / cechy opóźniające, aby front topnienia pozostał zrównoważony.
- Użyj symulacji, aby zweryfikować, że nie przeładowujesz jedną stronę kosztem drugiej.
Minimalizacja linii spawów i knitów dzięki inteligentnemu położeniu zaworów wejściowych
Liniom spawów i knitów nie da się uniknąć, gdy spotykają się fronty przepływu, ale możesz wybrać gdzie się pojawiają.
- Umieść zawory tak, aby fronty przepływu łączyły się w niskostresowych, niekosmetycznych obszarach (tylny bok, ukryte powierzchnie, pod etykietami).
- Unikaj umieszczania zaworów naprzeciwko kołnierzy, żeber i otworów, które wymuszają kolizję wielu frontów przepływu.
- Dla elementów o wysokiej przejrzystości rozważ zawory wachowe lub zawory membranowe aby uzyskać bardziej jednolity front przepływu i mniej krytycznych linii spawów.
Utrzymywanie linii spawów z dala od obszarów kosmetycznych i wytrzymałościowych
- Dla widocznych powierzchni klasy A, zaworu od strony niewidocznej i pozwól, by linie spawów znalazły się w kieszeniach, pod występami lub pod listwami.
- Wokół punktów zatrzasków, zawiasów żywych, kołków i ścieżek obciążenia utrzymuj linie spawów co najmniej kilka milimetrów od szczytowych obszarów stresu.
Unikanie uchwytów powietrza poprzez rozmieszczenie zaworów i wentylacji
Zatrzymania powietrza zwykle występują w strefach końca napełniania, zwłaszcza gdy przepływ pochodzi z wielu kierunków.
- Brama tak, by topnienie płynęło w stronę dobrych punktów wentylacyjnych, nie od nich.
- Para każdej krytycznej bramki z wentylacją w obszarach ostatnich napełnianych.
- Jeśli widzisz plamy palenia w pobliżu bramki, bramka może być zbyt ograniczona lub wentylacja zbyt słaba na dalekim końcu.
Lokalizacja bramki i strategia wentylacji idą razem
Nie da się naprawić złego układu bramki samą wentylacją.
- Zdecyduj najpierw o lokalizacji bramki, następnie zaprojektuj wentylację zgodną z przewidywanym frontem przepływu.
- W narzędziach z wieloma komorami utrzymuj spójne lokalizacje bramek, aby wentylacja i napełnianie były powtarzalne od komory do komory.
- W przypadku złożonych lub wysokocennych elementów (jak motoryzacyjne i medyczne), zawsze potwierdzamy to analizą przepływu przed obrobą stali.
Równoważenie priorytetów strukturalnych a kosmetycznych
Często trzeba wybierać między doskonałą wytrzymałością a doskonałym wyglądem.
- Najpierw strukturalnie dla elementów nośnych: brama bliżej żeber, bolców i grubszych sekcji, aby poprawić pakowanie i zminimalizować osadzanie odlewu.
- Najpierw kosmetycznie dla widocznych pokryw i obudów: brama z tyłu, użycie bram krawędziowych, filmowych lub tunelowych oraz przesunięcie linii spawów w ukryte obszary.
- Jeśli budżet na to pozwala, system zaworu bramowego może zapewnić zarówno mocne pakowanie, jak i znacznie czystszy ślad z zaworu brzegowego.
Umieszczanie zasuwny dla pakowania cienkościennego
Cienkościenne opakowania mają skrajne stosunki długości przepływu do grubości, więc ciśnienie i prędkość mają znaczenie.
- Zastosowanie zawory krawędziowe, zawory wachlarzowe lub zawory rozpływu z gorącym kanałem prosto w grubsze sekcje, takie jak felgi lub kołnierze.
- Utrzymuj krótkie i symetryczne ścieżki przepływu, aby uniknąć odkształceń i krótkich wtrysków.
- Cienkościenne elementy są bardzo wrażliwe na czas cyklu; dobre umiejscowienie zaworu bezpośrednio wpływa na koszt części, podobnie jak czynniki wpływające na całkowity koszt wtrysku Czynniki kosztów wtryskiwania.
Strategie zaworów dla soczewek samochodowych i części oświetleniowych
Czeskie części optyczne nie wybaczają linii spawu i śladów po zaworach.
- Zawór z nieoptycznych powierzchni (krawędzi, tylnej strony lub obszarów montażowych).
- Zastosowanie zawory wachlarzowe, zawory membranowe lub zawory z zaworem aby utrzymać równomierny front przepływu i zredukować naprężenia wewnętrzne.
- Unikaj linii spawu w strefach optycznych i na ścieżkach światła, kiedy to możliwe.
Opcje zaworu dla obudów medycznych i części o bardzo małych tolerancjach
Obudowy medyczne i precyzyjne części wymagają zarówno czystej estetyki, jak i kontroli wymiarowej.
- Zastosowanie zawory tunelowe (podwodne) or zawory punktowe aby ukryć ślady zaworu i wspierać automatyczne odcięcie.
- Zawór w kierunku obszarów wymagających najściślejszych tolerancji w celu poprawy spójności pakowania.
- W krytycznych elementach medycznych często łączymy dobrą strategię osadzania z dedykowanymi podejściami do narzędzi, podobnie jak w naszej pracy w przemyśle wtryskowym na tworzywach medycznych.
Przykładowe Style przypadków: Dobre vs Złe Lokalizacje bram
Przykład 1 – obudowa w stylu telefonu
- Złe: brama na bocznej ścianie, linia spawania przebiega poprzecznie przedniej widocznej powierzchni, zarysowania przy cylindrze.
- Dobre: brama typu podwodnego na wewnętrznym kołnierzu, linie spawania ukryte wokół wewnętrznych żebrowań, lepsze pakowanie przy wspornikach śrubowych, czysta przednia powierzchnia.
Przykład 2 – Pojemnik o cienkich ściankach
- Złe: pojedyncza brama na jednej stronie, długi asymetryczny przepływ, odkształcenie i krótkie wtryski na dalekiej stronie.
- Dobre: centralna brama na gorącym kanale u podstawy lub kilka równomiernie rozmieszczonych bram na krawędzi na obrzeżu, zrównoważone napełnianie i niższe naciski na mocowanie.
Inteligentna strategia lokalizacji bram oszczędza pieniądze, redukuje wady i pozwala na szybsze cykle bez codziennego zmagania się z narzędziami.
Wady bram i praktyczne naprawy w wtrysku tworzyw
Nawet dobre formy mogą produkować złe elementy, jeśli brama wtrysku jest źle dobrana. Większość problemów kosmetycznych i wymiarowych, które widzę w produkcji, łączy się z typem bramy, rozmiarem lub lokalizacją. Oto jak patrzę na główne wady związane z bramą i jak szybko je naprawiać.
Jetting w wtrysku tworzyw
Jak to wygląda:
Gdy na bramie pojawiają się linie podobne do wężyka lub wężykowate na bliskiej powierzchni.
Przyczyny związane z bramą:
- Brama zbyt mała i ograniczająca → wysokie prędkości, niestabilny strumień.
- Zasilanie bramy do otwartej przestrzeni zamiast ściany lub cechy.
- Długie pole bramy zwiększa tarcie i ciśnienie.
Rozwiązania projektowe:
- Przesuń kran tak, aby przepływ uderzał w ścianę lub żebro, a nie w powietrze swobodne.
- Zwiększ rozmiar kranu lub przełącz na kran wentylowany or kran filmowy aby rozłożyć przepływ.
- Skróć długość lądowania kranu (często wystarcza 0,5–1,0 mm).
- W przypadku równiarek gorących rozważ kran zaworowy sterowanie w celu spowolnienia początkowego napełniania.
Wgniecenia i puste miejsca naprzeciwko kranu
Jak to wygląda:
Wgnębienia lub wewnętrzne puste miejsca w grubszych obszarach, często daleko od kranu.
Przyczyny związane z bramą:
- Kran zamarza zbyt wcześnie → brak efektywnego pakowania.
- Kran zbyt mały dla materiału lub sekcji ściany.
- Kran zbyt daleko od grubej sekcji.
Rozwiązania projektowe:
- Powiększ kran lub dodaj drugi kran, aby skrócić długość przepływu.
- Zmień na styl kranu, który lepiej pakują (np. kran na tablicy, kran wentylowany, lub kran membranowy dla pierścieni).
- Przenieś kran bliżej obszaru grubej ściany lub przeprojektuj ścianę/żebro, aby była bardziej jednolita.
- Optymalizuj profil pakowania za pomocą naukowych metod formowania.
Dla szerszego spojrzenia na to, jak te wady zachowują się na rzeczywistych częściach, możesz zapoznać się z tym przewodnikiem na temat powszechnych wad wtryskiwania i ich przyczyn źródłowych.
Spoiny i sploty z powodu złego zamykania formy
Jak to wygląda:
Widoczne linie tam, gdzie styka się dwa fronty płynięcia; mogą być słabe lub tylko kosmetyczne.
Przyczyny związane z bramą:
- Szyny wejściowe umieszczone tak, aby przepływ rozdzielał się wokół otworów, występów lub okien i spotkał się na widocznej powierzchni.
- Małe bramy lub niska temperatura topnienia zmniejszają wytrzymałość spawu.
- Wiele małych bram na krawędziach zamiast jednej dobrze położonej bramy.
Rozwiązania projektowe:
- Przenieś bramy tak, aby linie spawu przemieszczały się do obszarów niskiego naprężenia, nie kosmetycznych.
- Zastosowanie bramy wentylacyjne w kształcie wachlarza or bramy w kształcie listew w celu poprawy jednorodności frontu przepływu.
- Dla części krytycznych (np. przezroczyste soczewki), rozważ gorący korpus kran zaworowy z sekwencyjnym napełnianiem.
- Zwiększ temperaturę topnienia / formy w ograniczeniach materiałowych, aby poprawić adhezję.
Ślady przypalenia i efekt Diesla przy bramie
Jak to wygląda:
Ciemne, przypalone plamy lub srebrne/czarne smugi w pobliżu bramy lub wentylów.
Przyczyny związane z bramą:
- Zbyt restrykcyjna brama → wysokie ścinanie, miejscowe przegrzewanie.
- Słabe odpowietrzenie w rejonie bramy → uwięzione powietrze sprężone i przepalane.
- Zbyt duża prędkość wtrysku przez małą bramę.
Rozwiązania projektowe:
- Zwiększ przekrój bramy lub zmień na typ bramy o niższym ścinaniu.
- Dodaj lub pogłębiaj odpowietrzniki w pobliżu wejścia do wejścia formy.
- Zredukuj przyspieszanie prędkości wtrysku na początku napełniania.
- Dla żywic wysokotemperaturowych używaj płynniejszych ścieżek przepływu i wypolerowanych obszarów wejściowych, aby zmniejszyć tarcie.
Krótkie strzały z ograniczonych wejść
Jak to wygląda:
Część nie wypełniona w pełni; brakujące rogi, cienkie obszary lub niekompletne żebrowanie.
Przyczyny związane z bramą:
- Zbyt małe wejście dla długości przepływu i grubości części.
- Zły typ wejścia dla długich, cienkościennych sekcji (np. małe wejście krawędziowe w opakowaniach).
- Nierównoważone wejścia do wielu komór bocznych.
Rozwiązania projektowe:
- Zwiększ wysokość/szerokość wejścia lub przełącz na wentyl, film, lub kran membranowy dla części o cienkich ściankach.
- Dla narzędzi z wieloma komorami wyrównuj ponownie rozmiary wejść lub użyj systemów gorącego kanału z precyzyjną kontrolą przepływu.
- Ulepsz wentylację na zakończeniach przepływu, aby uniknąć zablokowania powietrza.
Wiór na wejściu
Jak to wygląda:
Cienkie żebro lub nadmiar materiału wokół wejścia i linii podziału.
Przyczyny związane z bramą:
- Obszar wejścia przepełniony z powodu dużego wejścia lub agresywnego pakowania.
- Niewyśrodkowane wstawienie wejścia lub zużyte pole wejścia.
- Wysokie ciśnienie wtrysku, aby pokonać ograniczające wejście.
Rozwiązania projektowe:
- Zmień rozmiar wejścia, aby możliwe było zmniejszenie szczytowego ciśnienia wtrysku i ciśnienia pakowania.
- Sprawdź warunki staliwa: ponownie dopasuj lub ponownie utnij wkładkę i linię podziału.
- Optymalizuj profil wtrysku; nie polegaj na ciśnieniu, aby przepchnąć przez zły projekt złącza.
Wizualne wady: Rumieniec zarażenia w łączeniu, Halogen, Rozprysk, Ślady przepływu
Jak wyglądają:
- Rumieniec złącza / halo: zamglony pierścień lub jasny punkt wokół złącza.
- Rozprysk: srebrne smugi, zazwyczaj z wilgoci lub uwięzionego gazu.
- Ślady przepływu: widoczne linie przepływu promieniujące z złącza.
Przyczyny związane z bramą:
- Wysokie tarcie przy bardzo małym złączu → rumieniec / halo.
- Złącze zbyt blisko powierzchówki kosmetycznej.
- Nieregularny front przepływu z małego złącza na szerokiej płycie.
Rozwiązania projektowe:
- Przenieś złącze na obszar nie kosmetyczny lub na krawędź części.
- Zwiększ powierzchnię złącza lub przejdź na kran wentylowany or kran filmowy dla szerokich, płaskich części.
- Ulepsz suszenie i wentylację dla rozprysku; poleruj ścieżki przepływu w pobliżu złącza.
- Dla przezroczystych części i soczewek zwykle preferuję dobrze zaprojektowane kran zaworowy lub duże kran filmowy aby zminimalizować ślady.
Krok po kroku diagnoza problemów z bramką
Kiedy diagnozuję problemy z bramką w uruchomionej formie, podążam za tym prostym przebiegiem:
-
Zidentyfikuj strefę defektu
Dokładnie zmapuj, gdzie defekt pojawia się w relacji do bramki i kierunku przepływu. -
Sprawdź proces najpierw
- Zredukować prędkość wypełniania/ lokalne ścinanie.
- Dostosuj temperatury stopu i formy.
- Wskaźnik czas pakowania i ciśnienie.
-
Potwierdź odpowietrzenie i zamknięcie
Upewnij się, że odpowietrzniki wokół bramki i regionów ostatnich wypełnień są czyste i wystarczająco głębokie; sprawdź tonę zamknięcia i osiowanie formy. -
Przejrzyj projekt bramki
- Czy typ bramki odpowiada geometrii części i materiałowi?
- Czy rozmiar bramki jest zgodny z wytycznymi materiałowymi (szybkość shearu, czas zamarzania)?
- Czy lokalizacja bramki przesuwa defekty na obszary kosmetyczne lub na strefy wysokiego napięcia?
-
Plan zmian stalowych
Priorytetuj minimalne zmiany: poszerz istniejącą bramkę, skróć land, przesun lub zduplikuj bramki. W przypadku skomplikowanych projektów przeprowadzę symulację, aby potwierdzić przed wycięciem stali.
Traktując bramkę wtryskową formy jako kluczową cechę projektu, a nie tylko małe otworki w gałęzi, redukujesz odpad, stabilizujesz jakość i unikasz wielu klasycznych defektów, które spowalniają produkcję.
Zalecenia dotyczące bramki wtryskowej materiałowo-zależne
Dopasowanie bramki wtryskowej do procesu zależy od materiału. Zawsze projektuję bramkę wokół zachowania polimeru na bramce: przepływ, ścinanie, zamarzanie i skurcz.
Amorficzny vs półkrystaliczny zachowanie na bramce
Bezwładne (ABS, PC, PS, PMMA, PSU, itp.)
- Szerzej okno przetwarzania, wolniejszy zamrożenie przy bramce
- Mniejsza objętościowa skurcz → mniejsze ryzyko odkształceń
- Bardziej wrażliwe na przypalenie tarczowe, zafarb bramki, ślady przepływu
- Preferować większe, krótsze bramki aby zredukować tarcie i problemy kosmetyczne
Półkrystaliczne (PP, PE, PA, POM, PBT, PEEK, itp.)
- Szybka krystalizacja → bramka zastyga szybciej
- Wyższe, anizotropowe skurcze → więcej odkształceń
- Potrzeba dobrego pakowania przez bramkę aby kontrolować wybrzuszenia i puste miejsca
- Często używane nieznacznie większe bramki oraz strategiczne lokalizacje dla kontroli skurczu
Projektowanie bramek dla żywic wysokotemperaturowych (PEEK, PSU, PPA, itp.)
Trudne w obróbce żywice wysokotemperaturowe są drogocenne i bezlitosne. Zawsze projektuję ich bramki tak, aby:
- Zrównoważone ścinanie: wystarczająco małe, by dobrze mieszać, wystarczająco duże, by uniknąć przypiekania
- Grony na gorących zasilaniach lub zimnych wejściach preferowane do utrzymania temperatury topnienia
- Wypolerowany teren bramki aby zredukować zaleganie i degradację
- Krótka długość terenu (≈0.8–1.0 mm) aby utrzymać spadek ciśnienia pod kontrolą
Typowe wybory:
| Materiał | Typy bramek | Uwagi |
|---|---|---|
| PEEK | Zawor, krawędź, wachlarz | Użyj gorącego zasilania; ścisła kontrola termiczna |
| PSU/PEI | Krawędź, wachlarz, zawór | Unikać bramek podwodnych dla krytycznych części |
| PPA | Krawędź, pod-bramka, zawór | Kontroluj wilgoć i szybkie zamarzanie |
Strategie bramkowania dla materiałów z włóknem szklanym i wzmocnionych
Z gatunkami wypełnionymi szkłem (GF‑PP, GF‑PA, GF‑PBT itp.), projekt formy wpływa na orientację włókien, wytrzymałość i powierzchnię.
Kluczowe punkty:
- Unikać mikrotrysków z kanałami które powodują nadmierne ścinanie i pękanie włókien
- Umieść kanały tak, aby płynąć wzdłuż głównej ścieżki obciążenia (włókna ustawione w kierunku naprężenia)
- Zastosowanie solidna stal oraz wkładki odporne na zużycie wokół kanałów
- Preferować:
- Krawędziowe / wachlarzowe kanały dla części konstrukcyjnych
- Zaworowe kanały dla dużych lub wielokomorowych narzędzi
Specjalne uwagi dotyczące formowania miękkich TPE i TPU
Miękkie TPE i TPU zachowują się bardziej jak gęłe płyny:
- Wrażliwe na strugi i ślady przepływu z małych, o wysokim ścinaniu kanałów
- Skorzystaj z szerszych, niższych zaworów o niskim tarciu (wentyl, film, duży okręt podwodny)
- Pozostałość po konstrukcji bramki powinna być gładka i niska aby wyeliminować dyskomfort na powierzchniach chwytających
- Często potrzebne dłuższa pakowność przez stosunkowo hojny otwór, aby zapobiec osunięciu i liniom przepływu
Zalecane style bramek według rodziny materiałów
Szybki przewodnik, którego zwykle używam:
| Rodzina materiałów | Zalecane rodzaje bramek | Unikać (Tam, gdzie to możliwe) |
|---|---|---|
| PP (niewypełniony) | Krawędź, wachlarz, okręt podwodny, film | Bardzo mały pin do części kosmetycznych |
| ABS | Krawędź, pin, tabliczka, zawór | Maleńkie bramy tunelowe na błyszczących powierzchniach |
| PC / PC‑ABS | Edge, fan, tab, valve | Szczegółowy ogon, zawór, ramka, wentyl |
| High‑shear pin gates → stress cracks | Gniazda igieł o dużej tnącej szybkości → pęknięcia pod wpływem naprężeń | PA66 / PA6 |
| POM | PA66 / PA6 | Edge, submarine, valve |
| TPE / TPU | Krawędź, podwodny, zawór | Tiny pin gates → fast freeze‑off |
| Drobne gniazda igieł → szybkie odparowanie | Edge, submarine, pin | Krawędź, podwodny, igła |
Long lands → thermal degradation
Długie krawędzie → degradacja termiczna
-
Fan, film, large submarine
- Wentylator, film, duży podwodny
- Sharp pin gates near touch areas Ostre gniazda igieł w pobliżu stref dotyku PEEK / high‑temp
- Umieść kanały tak, aby PEEK / wysokotemperaturowy i redukować odkształcenia
-
Materiały o niskiej skali skurczu (ABS, PC, PMMA)
- Więcej elastyczności w lokalizacji; skoncentruj się na kosmetyce i liniach spawalniczych
- Zablokuj bramkę poza widokiem, gdy powierzchnie są wysokiego połysku lub optyczne
-
Elementy wrażliwe na odkształcenie (płaskie pokrywy, soczewki, długie ramki)
- Zastosowanie centralne bramki, wentylator/ bramki filmowe, lub wiele zrównoważonych bramek
- Zweryfikuj razem z symulacja przepływu i odkształceń przed cięciem stali
Jeśli jesteś nowy w tym, pomocne jest najpierw zrozumienie podstaw proces wtrysku tworzyw sztucznych takie bramkowe wybory mają sens w kontekście.
Brama gorąca a brama zimnego kanału w wtrysku formierskim
Gdy wybieram między systemami bramkowymi z gorącą bramą a z zimnym kanałem, naprawdę wybieram, jak chcę zarządzać przepływem materiału, kosztem i spójnością przy każdym ujęciu.
Przegląd: Brama z gorącą bramą vs Brama z zimnym kanałem
- Bramy z gorącą bramą utrzymuj topnienie gorącą w nagrzanych rozdzielnicach i wtryskiwaczach, więc nie ma lub jest bardzo mało odpadów z kanału. Części są zaprasowywane bezpośrednio z gorącego czuba lub zaworu bramkowego.
- Brama zimnego prowadnika użyj prowadnika bezogniowego, który chłodzi się i wypycha razem z częścią. Prowadnik jest albo złomowany, albo ponownie mielony i ponownie używany.
Jeśli dopiero zaczynasz z wtryskiwaniem, pomocne jest najpierw zrozumienie podstawowego procesu i przepływu topiny – można zobaczyć prosty rozkład tutaj: jak działa wtrysk tworzyw sztucznych.
Kiedy bramki zaworowe są warte inwestycji
Systemy bramek zaworowych są opcją premium w grzejnych prowadnikach. Stalowy pin mechanicznie otwiera i zamyka bramkę.
Zwykle są warte swojej ceny, gdy potrzebujesz:
- Najwyższej jakości wykończenia: brak struny, bardzo mały i czysty pozostałości bramki, minimalne zabarwienie bramki.
- Ścisłej kontroli wymiarów: precyzyjne pakowanie, ponieważ bramka zamyka się dokładnie wtedy, gdy chcesz.
- Duże lub skomplikowane części: lepsza kontrola równowagi ciśnienia i odkształceń.
- Narzędzia wielokomorowe lub rodzinne: łatwiejsze zbalansowanie napełniania poprzez sekwencjonowanie każdej bramki.
Jeśli twoje części są niskokosztowe, niekosmetyczne lub ilości wtrysku są małe, prosty zimny prowadnik lub bramka z gorącą końcówką zwykle są bardziej ekonomiczne.
Równowaga temperaturowa a Zmiana koloru
Bramki w grzejnych prowadnikach wymagają dobrej równowagi termicznej:
- Zła kontrola temperatury = śladów przypalenia, nićowanie, przebarwienia kolorów, lub degradacja materiału.
- Częste zmiany koloru są wolniejsze i marnują więcej materiału w systemach z gorącymi wtryskami, ponieważ stary kolor pozostaje w kolektorze.
- Chłodne systemy opróżniają się szybciej przy zmianie koloru, ale generują więcej mielenia ponownego.
Przy krótkich seriach z wieloma kolorami preferuję system zimny. Dla długich, stabilnych produkcji system gorący wygrywa pod kątem wydajności.
Technologia sekwencjonowania zaworowego
Nowoczesny sekwencjonowanie zaworów pozwala:
- Otwiera/Zamyka zawory w zaprogramowanej kolejności.
- Kontroluje przedziały przepływu, aby unikać złącz spawalniczych, redukować pułapki powietrza i zarządzać opóźnieniami i odkształceniem.
- Zastosowanie kontrola oparta na ciśnieniu lub pozycji dla naukowego formowania wtryskowego.
To potężne narzędzie w motoryzacji, oświetleniu, dużych pokrywach i narzędziach z wieloma komorami, gdzie stałe napełnienie jest kluczowe.
Energia, Odpady i Czas Cyklu
W prawdziwej produkcji porównanie wygląda tak:
- Hot runner
- Mniej odpadów materiałowych (brak odpadów z zimnego kanału)
- Zwykle krótszy czas cyklu (brak grubego kanału do schłodzenia)
- Wyższy zużycie energii na formę (grzałki), lecz niższa energia na dobrą część przy dużej produkcji
- Zimny kanał
- Więcej odpadów lub ponowne przetworzenie
- Dłuższy czas chłodzenia, jeśli kanał jest gruby
- Niższy koszt narzędzia i prostsza konfiguracja
Prosty przegląd kosztów–korzyści
| Współczynnik | Gniazda z gorącym kanałem | Gniazda z zimnym kanałem |
|---|---|---|
| Koszt narzędzia | Wysoki | Niskie |
| Odpady materiałowe | Bardzo niska | Średnio-wysoki (odpad z kanału) |
| Czas cyklu | Krótszy (zwykle) | Dłuższy, jeśli kanał jest gruby |
| Zmiana koloru | Wolniejsze, więcej czystek | Szybsze, mniej oczyszczania |
| Jakość kosmetyczna | Wspaniały z zaworowymi oszczędzaczami | Dobry, ale bardziej widoczny ślad po zasuwniku |
| Najlepsze do | Wysoka objętość, surowe specyfikacje, premium części | Niska/średnia objętość, narzędzia wrażliwe na koszty |
Dla programów o wysokiej objętości na świecie, gdzie żywica jest droga, zazwyczaj szybko uzasadniam użycie gorących kanałów. Dla krótszych serii lub części przemysłowych zimne kanały często są mądrzejszym wyborem.
Konserwacja i niezawodność
-
Systemy z gorącymi kanałami
- Wymagają regularnych kontroli grzałek, termopar, uszczelek i igieł zaworowych.
- Wrażliwe na zanieczyszczenia, wypełniacze i złe osuszanie.
- Gdy są utrzymane, zapewniają bardzo stabilną obróbkę i niższy koszt partii.
-
Systemy z zimnymi kanałami
- Mechanicznie proste i bardzo solidne.
- Mniejsze ryzyko przestojów, łatwiejsze do utrzymania w mniejszych warsztatach.
- Wyższy nakład na obsługę i kruszenie, jeśli recyklingujemy kanały.
Gdy projektuję formę, zawsze wyważam koszt narzędzia z góry, przewidywaną roczną objętość, cenę materiału i potrzeby kosmetyczne przed ustaleniem strategii kanałów gorących lub zimnych.
Zaawansowane i rozwijające się technologie wtryskiwania z ration gate
Sekwencyjne sterowanie zaworami do złożonych form wtryskowych
Dla narzędzi rodzinnych i wielokomorowych używam sekwencyjnego sterowania zaworami aby kontrolować, kiedy każdy zawór się otwiera i zamyka. Dzięki temu możemy:
- Zredukować linie spawalnicze i ślady przepływu na widocznych obszarach
- wyrównać napełnianie między komorami o różnych objętościach
- zmniejszyć siłę zaciskania poprzez opóźnianie napełniania
Dzięki nowoczesnym systemom zaworowym i precyzyjnym sterowaniom możemy dostroić timing napełniania z wtrysku na wtrysk, zamiast przebudowywać narzędzie.
Wkładki bram konforemnych 3D
Druk 3D pozwala nam tworzyć wkładki bram konforemnie schładzane oraz bloki kanałów, które podążają za topieniem i geometrią bramy. To oznacza:
- Szybsze i równiejsze zastyganie bramy
- Mniejsze odkształcenia wokół bramy
- Krótsze, bardziej stabilne czasy cyklu
W skomplikowanych narzędziach często łączę te wkładki z precyzyjnymi narzędziami wtryskowymi aby utrzymać zarówno chłodzenie, jak i tolerancje pod kontrolą.
Bramki do mikro-wtrysku
Dla mikro-wtrysk i części poniżej kilku setek miligramów, prowadzimy bramy pod 0,3 mm:
- Gładkie mikrobryły o wysokim kącie tarcia lub mikrobramy tunelowe
- Ultra wypolerowany teren bramy, aby uniknąć tarcia i blokady
- Ścisła kontrola temperatury wokół bramy, aby utrzymać stały przepływ
To kluczowe dla klientów globalnych w medycynie, elektronice i mikrofluidycznych częściach, gdzie każdy mikrometr ma znaczenie.
Optymalizacja bram oparta na danych
Nie zgaduję projektowania bram. Łączę symulację przepływu formy i dane produkcyjne, aby to dopasować:
- Wykorzystaj symulację (np. Moldex3D, Moldflow) do testowania lokalizacji bram, szybkości tarcia i czasu zamrażania
- Zweryfikuj za pomocą czujników ciśnienia w komorze i naukowych testów formowania
- Iteruj rozmiar bramy i czas otwierania zaworu na podstawie rzeczywistych danych cyklu
To podejście prowadzone symulacją skraca zmiany narzędzi i przyspiesza PPAP i kwalifikację.
Zautomatyzowane odblokowywanie i robotyka
Projekt bram musi współpracować z automatyką od pierwszego dnia:
- Części zaprojektowane do automatycznego odblokowywania (bramy tunelowe / ukryte, bramy zaworowe)
- Roboty lub EOAT do elastycznego, wytrącania lub cięcia bram w sposób jednolity
- Czyste oddzielenie dla części kosmetycznych i recyklingowalnych prowadnic
Powiązane z naszą szerszą precyzyjną zdobniczkę odlewniczą (postępy w precyzyjnym odlewaniu form), to pozwala nam prowadzić wysokoseryjne programy globalne z stabilną jakością i niskimi kosztami pracy.
Profesjonalne podejście do projektowania bramek w odlewaniu w praktyce
Solidne projektowanie bramki do odlewu nie jest zgadywaniem – to ustrukturyzowany, oparty na danych proces. Oto, jak podchodzę do tego w rzeczywistych projektach.
Stosuj naukowe odlewanie do walidacji rozmiaru i lokalizacji bramki
Zawsze traktuję bramkę jako krytyczną zmienną procesu, a nie tylko szczegół narzędzia.
Kluczowe kroki:
- Ustal solidne okno procesu (czas napełniania, prędkość wtrysku, ciśnienie utrzymania, temperatura roztworu/wtryskiwacza).
- Monitoruj ciśnienie przy końcówce dyszy, a najlepiej czujniki w jamie formy aby zobaczyć, jak dobrze bramka zasila część.
- Korelacja wydajności bramki z jakością części: wymiary, skurcz, odkształcenie, wytrzymałość linii zgrzewu oraz estetyczna ślad bramki.
- Reguluj rozmiar i lokalizację bramki wyłącznie na podstawie danych – nie tylko “wygląda na małą/dużą”.
To bezpośrednio wiąże się z ogólną stabilnością procesu i kosztem. Jeśli dopiero zaczynasz przy strukturze procesów, zacznij od podstawowego zrozumienia jak przebiega/process tworzenia wtryskowego formowania i buduj od tego.
Symuluj przepływ stopu i odkształcenie przed cięciem stali
Polegam na narzędziach CAE (np. Moldex3D, Moldflow), aby doprowadzić projekt otworu do zbliżonego stanu przed jakimkolwiek skrawaniem:
- Selekcja lokalizacji otworu: symulacja różnych lokalizacji otworu w celu porównania spadku ciśnienia, równowagi napełniania i pozycji linii spawalniczej.
- Prognoza wypaczeń: zobacz, jak wybór otworu i pakowanie wpływają na zniekształcenia, szczególnie w dużych płaskich elementach i materiałach wzmacnianych szkłem.
- Suw i temperatura przy otworze: sprawdź limity szybkości przesyłu otworu i gorące punkty, które mogą powodować przebarwienia otworu lub plamy spalania.
Celem jest wejście do narzędziowni z “zweryfikowaną” koncepcją otworu, a nie zgadywanie.
Przeprowadź badania zamarzania otworu i eksperymenty DOE
Gdy wtryskówka jest w prasowaniu, potwierdzam projekt otworu za pomocą ukierunkowanych eksperymentów:
-
Badanie zamarzania otworu
- Stopniowo skracaj czas utrzymywania.
- Narysuj zależność masa części vs czas utrzymywania.
- punkt, w którym masa przestaje rosnąć = rzeczywisty czas zamarzania otworu.
- Porównaj to z celami cyklu i dostosuj wielkość otworu, jeśli pakowanie jest niewystarczające.
-
Projektowane eksperymenty (DOE)
- Różnicuj czynniki związane z otworem (prędkość napełniania, ciśnienie utrzymujące, temperatura topnika) w uporządkowanej macierzy.
- Zmierzyć wpływ na wklęśnienia, wypaczenia, wytrzymałość linii spawalniczej i defekty kosmetyczne.
- Wykorzystaj wyniki do decyzji, czy modyfikacja otworu jest naprawdę potrzebna, czy procesowanie może rozwiązać problem.
Użyj przeglądów DFM prowadzonych według listy kontrolnej skoncentrowanych na otworach
Zanim przystąpię do projektowania narzędzi, przeprowadzam przegląd DFM z konkretną listą kontrolną bram:
- Czy rodzaj bramy jest odpowiedni dla materiału i geometrii części? (np. brama tunelowa vs brama przy krawędzi vs system bramowy z zaworem).
- Czy lokalizację zaworu zoptymalizowana pod długość przepływu, linie spawów i odpowietrzanie?
- Czy rozmiar bramy spełnia ograniczenia poślizgu i oczekiwaną długość przepływu?
- Is automatycznej degating możliwy lub realistyczny?
- Czy brama jest dostępna do konserwacji i polerowania?
Prosty zestaw DFM skoncentrowany na bramie zaoszczędza miesiące poprawek i ukrytych kosztów.
Ściśle współpracuj z narzędziowniami i producentami OEM
Dobre projektowanie bram do wtryskiwania tworzyw sztucznych to sport drużynowy:
- Narzędziownik: wnosi doświadczenie w zakresie ograniczeń obróbki, wkładek bramowych, konforemnie chłodzonych projektów bram, oraz opcji automatycznego odcinania (podwodna/tunelowa, bramki zaworowe, itp.).
- OEM / projektant produktu: definiuje strefy kosmetyczne, krytyczne wymiary i ścieżki obciążeń, abyśmy mogli zrównoważyć wytrzymałość a wygląd.
- Grawerownik / inżynier procesu: dostarcza rzeczywiste informacje z pras, w tym zużycie bram, ślad bramy i typowe wzorce wad.
Zawsze zatwierdzam decyzje dotyczące bramek dopiero po tym, jak wszyscy wyrazili zgodę:
- Rodzaj bramki i lokalizacja
- Oczekiwany poziom estetyczny i strategia oznaczeń bramki
- Opcje planu B (wtórne lokalizacje bramek, łatwe zmiany wtrysku, lub sekwencjonowanie zaworów bramkowych)
Gdy stosuje się to profesjonalne, oparte na dowodach podejście, wynik to stabilna produkcja, mniej usterek i niższy całkowity koszt na część – a nie tylko tańszy formy na początku.
Najczęściej zadawane pytania dotyczące bramkowania wtryskarek
Najczęściej spotykane typy bramek w produkcji wtryskowej
W realnej produkcji widzę, że te typy bramek są używane najczęściej:
- Bramki krawędziowe / boczne – ogólnego przeznaczenia, łatwe do obróbki, bardzo powszechne.
- Bramki tunelowe (podwodne) – doskonałe do automatycznego odcinania na małych i średnich częściach.
- Bramki punktowe / bezpośrednie na gorączce – popularne w przypadku części wielokonstrukcyjnych i kosmetycznych.
- Brama ozdobna – często używana, gdy trzeba kontrolować linie zgrzewu i shearing.
Dla wielu standardowych części i materiałów te cztery obejmują 80–90% codziennych projektów, zwłaszcza gdy połączone są z odpowiednim tworzywem do wtrysku.
Który typ bramki zapewnia najlepszy efekt kosmetyczny?
Jeśli zależy Ci głównie na widocznej jakości powierzchni:
- Zawórowy wtryskowy napęd klapowy – zwykle najczystszy wygląd, minimalne resztki żłobka, idealny dla widocznych powierzchni klasy A.
- Wydrążony otwór z igły (napęd hot runner) – bardzo niewielka plama, może być ukryta w logotypach lub w obszarach niekrytycznych.
- Wylot podwodny / tunel od strony tylnej – dobry, gdy możesz utrzymać otwór z dala od widocznej powierzchni.
Dla soczewek, osłon i wysokiej klasy obudów, zazwyczaj preferuję zawory klapowe gdy budżet na to pozwala.
Czy ślady po wtrysku można usunąć lub całkowicie ukryć?
Zawsze będziesz miał pewne resztki po otworze, ale możesz zminimalizować lub ukryć je:
- Ustaw otwór w niewidocznych strefach: spodnia część, podstawa wypustki, flange, obszar logotypu.
- Zastosowanie zawory klapowe or delikatne otwory igłowe dla bardzo drobnych śladów.
- Zastosować drugorzędne wykończenie- wygładzenie powierzchni, obróbka wibracyjna lub tekstura w celu zblendowania obszaru bramki.
Całkowicie niewidoczne jest rzadkością, ale możemy uczynić ślady bramek funkcjonalnie i wizualnie znikającymi.
Najmniejszy praktyczny rozmiar dla bramki punktowej
Realistyczne granice zależą od żywicy i jakości narzędzi, ale ogólna zasada:
- Standardowe termoplastyczne: 0,8–1,2 mm średnica jest powszechna.
- Praca o ścisłym - tolerancji: 0,6–0,8 mm jest możliwa przy dobrym stali, ustawieniu i kontroli procesu.
- Mikroodlewanie wtryskowe: <0,3 mm jest możliwe, ale bardzo wyspecjalizowane.
Poniżej ~0,8 mm spodziewaj się wyższego ryzyka zatorów, przypaleń na skutek tarcia, oraz wyższe ciśnienie.
Dlaczego bramki okrętowe i tunelowe są używane do automatycznego degate’owania
Bramki okrętowe (tunelowe) są projektowane, aby odpadać automatycznie kiedy część odrywa się:
- brama porusza się pod kątem i pęka w brama lądowania podczas wypychania.
- nie potrzeba operatora do odcinania nicar.
- Idealne do części o wysokiej objętości jak kapsle, małe obudowy i klipsy.
Używamy ich, gdy chcemy mieć system zimnego kanału ale wciąż potrzebujemy automatycznej degating bez robotów.
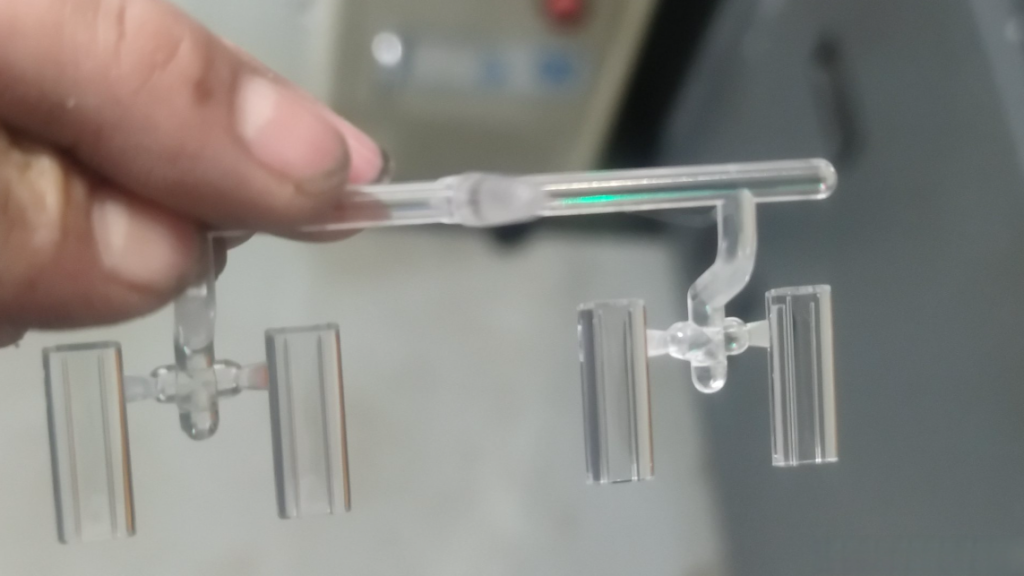
Szybkie zasady wyboru kanału wtryskowego w formowaniu wtryskowym
Gdy wybieram kanał wtryskowy w formowaniu wtryskowym, mam na uwadze te podstawy:
- Wysoka objętość, dobra estetyka, wyższy budżet → zawór hot runner.
- Średnio-wysoka objętość, ukryty kanał, zimny kanał → brama okrętowa / tunelowa.
- Proste części, łatwe przycinanie, niska–średnia objętość → brama krawędziowa / boczna.
- Duże, grube części → zapor/ostrza w formie wlewu z dużym przekrojem.
- Cienkie, szerokie fronty przepływu (opakowania, tacki) → zawór wentylacyjny lub zasilająco-przegrodowy.
- Części okrągłe lub cylindryczne → membranowy/ tarczowy zawór wlewu.
Dopasuj rodzaj zaworu + materiał + objętość + poziom kosmetyczny. Dopasuj te cztery elementy, a unikniesz większości problemów z formowaniem od samego początku.



 Polish
 English
 French
 German
 Spanish
 Italian
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian