
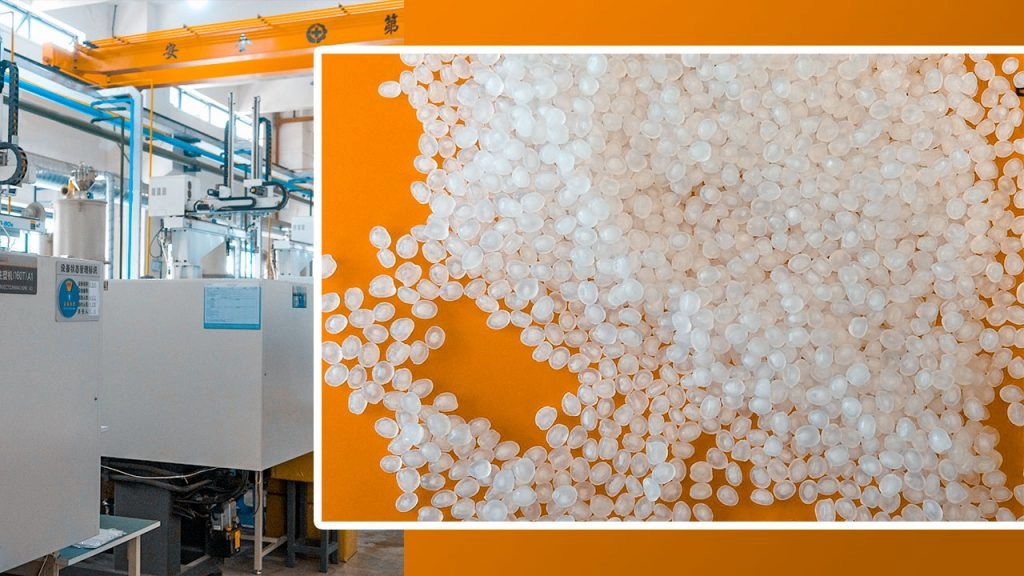
Wat Is Polypropyleen (PP) en waarom het injectiegieten domineert
Polypropyleen (PP) is een semi-kristallijne thermoplast die veel wordt gebruikt in injectiegieten omdat het levert lage kosten per volume, lage dichtheid, en zeer goede chemische- en vermoeidheidsbestendigheid. Voor een bepaalde deelinhoud is PP meestal de lichtste en meest economische optie, daarom domineert het voedselverpakkingen, doppen & afsluitingen, consumptiegoederen en vele interieurs in de automotive in de Nederlandse markt.
PP is opgebouwd uit propyleenmonomeren en kan worden afgestemd op homo-polymeren en co-polymeren (random of blok) om verschillende stijfheid-impact-clariteit-balansen te bereiken.
PP Homo-polymeer vs Co-polymeer (Random vs Blok)
Belangrijke Verschillen
| Eigenschap / Type | PP Homo-polymeer (PP-H) | PP Random Co-polymeer (PP-R) | PP Blok Co-polymeer (PP-B / Impact PP) |
|---|---|---|---|
| Typisch gebruik | Rigid parts, hinges, caps | Deregelmatige voedselcontainers, medisch | Automotive, apparaten, impactonderdelen |
| Impact op kamertemperatuur | Medium | Medium–Hoog | Hoog |
| Impact op lage temperatuur (−20 °C) | Slecht–Gemiddeld | Medium | Hoog (beste) |
| Stijfheid (Modulus) | Hoogste | Medium–Hoog | Medium |
| Helderheid | Ondoorzichtig | Goed–Zeer goed | Ondoorzichtig |
| Warmtebestendigheid (HDT) | Hoogste van de drie | Iets lager | Lower |
| Kosten | Laagste | Iets hoger | Hoger dan homo, toch economisch |
In de praktijk:
- Wij gebruiken PP-H wanneer we willen stijve, zuinige onderdelen en levende scharnieren.
- Wij specificeren PP-R voor transparante of doorzichtige voedselveilige en medische onderdelen.
- Wij kiezen PP-B/slagvast PP voor automotive en buitendelen die koudeflexibiliteit vereisen.
Belangrijkste PP-graden voor spuitgieten (met MFI-bereiken)
MFI (smeltvloeisnelheid, g/10 min, 230 °C/2,16 kg) is de belangrijkste verwerkingsparameter die we bekijken. Hogere MFI = gemakkelijker vloeien = dunnere wanden, maar lagere slagvastheid.
| Graadtype | Typisch MFI-bereik (g/10 min) | Algemene toepassingen |
|---|---|---|
| Algemeen gebruik PP-H | 4–12 | Behuizingen, doppen, technische onderdelen |
| Hoge doorvoer PP (PP-H of PP-R) | 20–60 | Dunne-wand voedselverpakkingen, IML-verpakking |
| Slagvast PP (PP-B / heterofasisch) | 5–25 | Auto interieur/exterieur, apparaten |
| Mineral/talk-gevuld PP | 5–20 | Autobekleding, structureel interieur |
| Glasvezelversterkt PP | 5–15 | Structurele beugels, onderdelen onder de motorkap |
| Medisch / voedselcontact PP | 8–25 | Spuiten, laboratoriummateriaal, doppen & sluitingen |
Voor dunwandige voedselverpakking in Nederland draaien we typisch MFI 25–40. Voor algemene doppen en sluitingen is, MFI 8–20 een gouden middenweg.
PP versus andere veelvoorkomende spuitgietkunststoffen
Snelle vergelijking: PP versus ABS, PC, HDPE, POM, PA6
Waarden zijn indicatieve reeksen voor typische, ongevulde commerciële gradaties.
| Eigenschap | PP | ABS | PC | HDPE | POM (Acetaat) | PA6 (Nylon 6) |
|---|---|---|---|---|---|---|
| Dichtheid (g/cm³) | 0,90–0,91 | 1,03–1,06 | 1,19–1,22 | 0.95 | 1,40–1,42 | 1,12–1,15 |
| Treksterkte (MPa) | 25–35 | 40–50 | 55–70 | 20–30 | 60–70 | 60–80 |
| Buigmodulus (GPa) | 1,1–1,6 | 1,8–2,2 | 2,2–2,6 | 0,8–1,1 | 2,5–3,0 | 2,5–3,0 |
| Geslepen Izod @ 23 °C | 3–8 kJ/m² | 15–40 kJ/m² | 60–80 kJ/m² | 3–10 kJ/m² | 6–10 kJ/m² | 5–10 kJ/m² |
| Warmtevervormingspunt (°C) | 90–110 | 85–100 | 120–135 | 70–80 | 100–120 | 180–200 (droog) |
| Continue Gebruik Temp (°C) | ~80 | ~80 | 110–120 | 60–70 | 90–100 | 100–120 |
| Chemische bestendigheid | Uitstekend | Redelijk–Goed | Redelijk | Uitstekend | Goed | Redelijk–Goed |
| Vochtigheidssensitiviteit | Zeer laag | Laag | Laag–Medium | Zeer laag | Laag | Hoog (absorbeert) |
| Relatieve materiaalkost | Laagste | Medium | Hoog | Laag–Medium | Medium–Hoog | Medium–Hoog |
| Typische toepassingen in de Verenigde Staten | Verpakking, doppen, auto-afwerking | Behuizingen, consumentengoederen | Veiligheid, lenzen, hoog belastingbestendig | Flessen, tanks | Tandwielen, precisie | Onder de motorkap, mechanisch |
Waar PP decisief wint:
- Laagste dichtheid → lichtste onderdelen voor hetzelfde volume.
- Zeer concurrerende harsprijs en snelle cycli.
- Uitstekende chemische weerstand voor detergenten, zuren en vele oplosmiddelen.
- Voedselcontact- en medisch goedgekeurde kwaliteiten beschikbaar voor de Nederlandse markt.
Die combinatie is waarom wij standaard voor PP kiezen bij veel hoog-volume spuitgietprogramma's voordat we duurdere engineering-verbindingen overwegen.
Belangrijkste voordelen van PP-spuitgieten
Levend scharnier-vermogen
Polypropyleen is het go-to materiaal voor levende scharnieren—denk aan keelopensluitingen met klep, deksels van opbergdozen, en afsluitingen van medische apparaten.
- PP kan miljoenen keren buigen zonder barsten
- Scharnieren kunnen in één stuk met het onderdeel worden gegoten, waardoor assemblagekosten dalen
- Ideaal voor doppen, afsluitingen en consumentenverpakkingen in hoog-volume productie in Nederland
Chemische bestendigheid & voedselcontactveiligheid
PP blijft extreem goed bestand tegen oliën, vetten, detergenten en de meeste huishoudelijke chemicaliën, wat de reden is dat het de voedsel- en consumentenverpakking domineert.
- Veelvoorkomend goedgekeurd voor FDA- en EU-voedselcontacttoepassingen
- Veilig keuze voor herbruikbare voedselcontainers, drinkgerei en keukenproducten
- Sterke prestaties in detergents, reinigingsproducten, en verpakkingen voor persoonlijke verzorging
Laagste dichtheid = lichtste onderdelen
Polypropyleen heeft één van de laagste dichtheden onder gangbare spuitgietkunststoffen (ongeveer 0,90–0,91 g/cm³).
- Lichtere onderdelen bij hetzelfde volume vergeleken met ABS, PC of PA6
- Lagere verzendkosten en betere ergonomie voor handgemaakte producten
- Meer onderdelen per pond hars → directe kostenbesparing per onderdeel
Uitstekende vermoeidheidsbestendigheid
PP gaat om met herhaald buigen, buigen en klik-veilig gebruik beter dan de meeste handelskunststoffen.
- Perfect voor klik-verschuivingen, clips, lipjes en scharnierdeksels
- Uitstekend voor automotive interieuronderdelen, apparatencomponenten en opslagproducten
- Voorkomt dat onderdelen barsten door dagelijks gebruik en trillingen
Recyclebaarheid & kost-per-volume voordeel
Polypropyleen wordt veel gerecycled in Nederland en wereldwijd, en het levert een van de beste kosten-prestatieverhoudingen in spuitgieten.
- Geaccepteerd in veel gemeentelijke recyclingstromen (typisch #5 PP)
- Gemakkelijk om nieuw en gerecycled PP te mengen voor kosten- en duurzaamheidsdoelen
- Lagere slijtage van gereedschap en efficiënte cyclustijden vergeleken met veel technische kunststoffen
Als je mikt op onderdelen met hoge volumes, lage kosten en duurzaamheid, is PP-spuitgieten vaak de meest economische optie. Daarom gebruiken wij het veel in onze programma's en combineren het met geoptimaliseerd gereedschap en cyclustijden, vergelijkbaar met de efficiëntiewinst beschreven in deze voordelen van spuitgieten.
Materiaalselectie: de juiste PP-kwaliteit kiezen voor je project
De juiste polypropylene injectiegietkwaliteit kiezen is waarbij de meeste projecten worden gewonnen of verloren. Ik begin altijd met: wat doet het onderdeel, waar wordt het gebruikt en wat kan er misgaan? Vanaf daar kiest de PP-kwaliteit zich bijna vanzelf.
Dunne-wand voedselcontainers (hoge MFI PP)
Voor afhaalbakjes, deli-bekers en snackverpakkingen wil je hoogvloeibaar PP (hoge MFI, typisch 25–60 g/10 min) zodat het hars snel en schoon vult in dunne delen.
Belangrijke punten:
- PP homopolymeer or random copolymeer voor helderheid en stijfheid
- Typische wanddikte: 0,4–0,8 mm voor hoge-snelheidsverpakkingsgereedschappen
- Behoeften FDA-conforme / EU 10/2011 voedselveilig certificering
- Ideaal voor: yoghurtbekers, magnetronbestendige houders, eenpersoons voedselverpakkingen
Automotive interieur & Exterieur (impact-vermenigvuldigd, toermalijn-gevuld PP)
Voor Amerikaanse automobielprogramma's is de go-to impact-vermenigvuldigd en minerale gevulde PP dat robuustheid, stijfheid en dimensionale stabiliteit balanceert.
Veelvoorkomende keuzes:
- Toermalijngevuld PP (10–30%) voor deurpanelen, kolomlijsten, instrumentpanelen
- Impact-vermenigvuldigd PP-copolymeer voor bumpers, exterieurlijsten, wielroepsbeschermers
- Voordelen: betere krasbestendigheid, minder vervorming, stabiele opening/uitlijning
- MFI-bereik: doorgaans 5–20 g/10 min afhankelijk van partaat grootte en textuur
Medische onderdelen & doppen/afsluitingen (Voedsel- & Medische kwaliteit PP)
Voor medische wegwerpartikelen en doppen/afsluitingen houden wij ons aan gecertificeerde, traceerbare PP-kwaliteiten met strikte consistentie.
Wat we gebruiken:
- PP homopolymeer voor vaste afsluitingen, spuitkoppen, laboratoriumartikelen
- Random copolymeer voor duidelijke apparaten, flexibele vergrendelingen
- Moet zijn:
- FDA-conform
- EU 10/2011 voedselcontact goedgekeurd
- Vaak met ISO 10993 / USP Class VI gegevens voor medische contactonderdelen
- Ideaal voor: IV-componenten, diagnostische onderdelen, waterflesdopjes, farmaceutische afsluitingen
Brandvertragend PP (UL94 V0/V2)
Voor elektrische behuizingen en bouwproducten in de
Kritieke ontwerprichtlijnen voor PP-injectiespuitgietonderdelen
Wanneer we polypropylene-injectiegietonderdelen ontwerpen, verankeren we 80% van de kwaliteit (en kosten) voordat de mal ooit wordt gesneden. Zo pak ik het ontwerp van PP-onderdelen aan zodat het schoon en herhaalbaar op de pers draait.
Houd de wanddikte uniform (1,2–3,5 mm)
PP is vergevingsgezind, maar het haat toch grote dikte-schommelingen.
- Typische wanddiktebereik: 1,2–3,5 mm voor de meeste PP-spuitgietdelen
- Blijf binnen ±10–15% dikte over het onderdeel
- Voor dunwandige containers: 0,6–1,2 mm is haalbaar met hoogvloeibare grades
- Gebruik ontkernen in plaats van massieve vlakken om gewicht te besparen en sink/vervorming te verminderen
Uniforme wanden vullen beter, koelen gelijkmatiger en houden cycluszeiten laag.
Afschuinhoeken, ribben en bussen
PP krimpt op het staal, dus afschuining is niet onderhandelbaar.
- Afbouwhoeken
- Buitenvlakken: ≥ 1° (2°+ is veiliger voor gestructureerde oppervlakken)
- Diepe kernen of zware structuur: 2–3°
- Ribben
- Ribbingsdikte: 50–70% van nominale wand
- Hoogte: tot 3× wand zonder stabiliteitsproblemen
- Voeg afrondingen bij ribbasis om spanningsconcentraties te vermijden
- Bosses
- Bosswand: 60–80% van nominale wand
- Ondersteun bossen met ribben in plaats van ze massief te maken
- Vermijd geïsoleerde dikke bosses – dit zijn zink- en vervormingsmagneten
Goed uitlopend ontwerp en evenwichtige rib/ boss-ontwerp direct snijdt afval en gereedschapsherwerking.
Ontwerpen van PP Living Hinges
PP is de koning van levende scharnieren, maar alleen als de details kloppen.
- Gebruik PP homopolymeer of een hinge-geoptimaliseerde soort
- Typische scharnierdikte: 0,25–0,4 mm
- Stroom moet lopen overheen de scharnier, niet langs het
- Meng het scharnier in de muur met soepele hoeken, geen scherpe hoeken
- Zet het deel zo af dat het scharniergebied schoon gevuld is, zonder aarzeling of lasnaden
Geselecteerde scharniergeometrie kan overleven tienduizenden flexcycli zonder scheuren.
Shrinking van PP en hoe te compenseren
Polypropyleen krimp is aanzienlijk en afhankelijk van het rangschikking:
- Typische krimp: 1,2–2,5 % lineair
- Gevulde PP (talc, glas): lager, beter onder controle (rond 0,8–1,5 %)
- Ongevulde homopolymeer/co-polymeer: hogere krimp (rond 1,5–2,5 %)
Hoe we compenseren:
- Schalen van het 3D-model volgens de door de harsleverancier aanbevolen krimp
- Overweeg stroom versus dwarskrimp voor talc-gevuld en glas-gevuld PP
- Voeg ribben en correcte positionering toe om te voorkomen dat vlakke panelen vervormen
- Werk nauw samen met de moulder om de krimp in staal na T1 fijner af te stemmen
Het vermijden van verzonken banen, vervorming en laslijnen
Dit zijn de drie meest voorkomende hoofdpijnpunten in het ontwerp van polypropyleen-injectiemallen.
Om verzonken banen te voorkomen:
- Houd de lokale dikte onder controle (geen enorme noppen of pads)
- Volg de 50–70%-regel voor ribben en noppen versus wanddikte
- Verplaats poorten dichter bij dikkere kenmerken zodat ze goed vullen
Om vervorming te verminderen:
- Ontwerp met evenwichtige wanddikte en symmetrische geometrie
- Gebruik talc-gevuld PP voor plattere, stijfere panelen (auto-interieur, apparaatbehuizingen)
- Plaats ribben zodat brede, vlakke oppervlakken worden ondersteund
- Stem stromingspaden af om interne spanningen waar mogelijk te verminderen
Om laslijnen te minimaliseren:
- Vermijd ontwerpfuncties die de stroming onnodig verdelen (gaten, tabbladen)
- Als gaten nodig zijn, verplaats ze dichter bij de poort of pas de poortlocaties aan
- Verhoog de smelt- en uitgesteld om de breistrength te verbeteren
- Gebruik impact-gecorrigeerde PP wanneer de sterkte van de laslijn kritisch is
Als je wilt zien hoe deze regels op de pers vertaald worden, bekijk onze uitsplitsing van hoe een spuitgietmachine werkt en hoe het de holte in realtime vult en verplaatst op onze site bij [jinoplastics.com](https://jinoplast
PP-injectie-molding proces stap voor stap
Wanneer we polypropyleen-injectie-molding in onze winkel draaien, is het doel eenvoudig: snelle cycli, stabiele kwaliteit, nul drama. Zo stellen we het PP-proces meestal in en controleren we het.
1. Droogvereisten voor PP
De meeste PP-soorten hoeven niet voor te drogen, wat een groot voordeel is ten opzichte van materialen zoals PC of PA:
- PP absorbeert geen vocht zoals nylons dat doen.
- We draaien het meestal rechtstreeks uit de zak of silo.
- Uitzonderingen:
- Gerecycled PP met verontreiniging
- Sterk gevulde of speciale additiefsoorten
Als we splay of belletjes zien en vocht vermoeden, drogen we op 80–90 °C (176–194 °F) voor 1–2 uur als voorzorg.
2. Typisch PP-buurgtemperatuurprofiel (190–240 °C)
Voor polypropyleen-injectie-molding, we volgen een geleidelijk temperatuursprofiel door de buis:
- Voedingszone: 170–190 °C (338–374 °F)
- Middenzone: 190–220 °C (374–428 °F)
- Voorkant/Nozzle: 210–240 °C (410–464 °F)
Belangrijke punten:
- Lagere temperaturen voor hoge stroming (hoge MFI) PP en verpakking met dunwandige wanden.
- Hogere temperaturen voor talc-gevuld or impact-gecorrigeerde polypropyleen gradaties.
- Nozzle moet heet genoeg zijn om bevriezen te voorkomen maar niet zo heet dat het stringt.
Als je nieuw bent met procesvensters, helpt het begrip van de basis types van injectieproces zodat de temperatuursstrategie aansluit bij je gereedschap en onderdeelontwerp.
3. Injectie Druk, Snelheid & Packing
We stemmen druk en snelheid af op onderdeelgeometrie en poortontwerp:
- Injectie druk:
- Typisch: 600–1.200 bar (8.700–17.400 psi)
- Dunne-wand PP-containers: vaak richting het hogere eind
- Injectiesnelheid:
- Snel, vooral voor dunne-wand PP-containers, om short shots en laslijnproblemen te voorkomen
- Langzamer rond delicate kenmerken of waar jetting een risico is
- Verpakken / vasthouden:
- Begin bij 50–70% van de piekinjectiedruk
- Pas aan totdat gewicht en afmetingen stabiel zijn
- Behoud totdat poort bevriezen (vaak 1–4 seconden voor standaardonderdelen)
Goede vuistregel: gebruik snelle vulling, matige druk, en genoeg verpakken om zink en kromtrek te beheersen zonder het onderdeel te oververpakken.
4. Koeltijd domineert de cyclus
Bij PP is koeling de belangrijkste kostendrivier in de cyclustijd:
- Koeling slikt doorgaans op 50–70% van de totale cyclustijd.
- Dikkere wanden en talc-vul polypropylene hebben langere koeling nodig om vervorming te voorkomen.
- Efficiënt ontwerp voor koelers van mallen (baffles, conformale koeling, gekoeld water) is waar wij winnen of verliezen op onderdeelprijs.
We richten onze DOE (design of experiments) op:
- Het verminderen van de wanddikte waar mogelijk
- Het optimaliseren van de indeling van waterkanalen
- Het in balans brengen van koeling over de holtes
Zo houden we PP-cyclustijden kort, de afmetingen van delen strak en de kosten laag in de echte productie.
8 meest voorkomende defecten in PP-injectiegieten & hoe ze te verhelpen
Wanneer ik polypropylene-injectiegieten uitvoer, let ik scherp op defectpreventie. Hier zijn de 8 problemen die PP het meest raken, en hoe we ze normaal op de werkvloer oplossen.
1. Uitstroom
Wat het is: Dunne extra plastic langs verdeelselijnen, ventielen, of uitwerppinnen.
Belangrijkste oorzaken:
- Klemkracht te laag
- Verdeellijn van de mal versleten of beschadigd
- Overmatige injectiedruk of over-pakken
Hoe ik het oplos:
- Verhoog de klemkracht en verlaag de stukdruk
- Repareer of herwerk de deelnaad, ventten en inserts
- Optimaliseer poortgrootte en vulprofiel om overvulling te voorkomen
2. Korte shots
Wat het is: Onderdeel vult zich niet volledig — ontbrekende secties, vooral in dunne wanden of ribben.
Belangrijkste oorzaken:
- PP-smelt te koud of snelheid te laag
- Poort te klein of slechte ventilatie
- Onvoldoende slag- of injectievolume
Hoe ik het oplos:
- Verhoog smelt- en maltemperatuur; verhoog de injectiesnelheid
- Vergroot de poort of voeg ventten toe/reinig ze
- Verhoog het slagvolume, houdingsdruk en vultijd
3. Zinkpunten
Wat het is: Lokale depressies, meestal achter ribben, bosses of dikke secties.
Belangrijkste oorzaken:
- Dikke wanddelen of oversized ribben
- Lage packing pressure of te korte hold-tijd
- Maltemperatuur te hoog in dikke gebieden
Hoe ik het oplos:
- Herontwerpen naar gelijke wanddikte en dunnere ribben (40–60% van wand)
- Verhoog packing pressure en hold-tijd
- Gebruik de juiste koelindeling onder dikke zones of voeg kernpinnen toe
4. Injectie
Wat het is: Slangachtige stromingslijnen van snelle smelttemperatuur die de koude holte binnenstroomt.
Belangrijkste oorzaken:
- Injectiesnelheid te hoog bij de poort
- Poort gericht rechtstreeks op open ruimte
- Smelttemperatuur te laag
Hoe ik het oplos:
- Verlaag de initiële injectiesnelheid, gebruik multi-staps vullen
- Leid de poort naar een muur of kenmerk om de stroming te helpen verspreiden
- Verhoog de smelt- en maltemperatuur lichtjes voor een soepelere stroming
5. Vervorming
Wat het is: Onderdeel draait, buigt of kromt na demping.
Belangrijkste oorzaken:
- Niet-uniforme wanddikte of ongelijkmatige afkoeling
- Grote krimpverschillen (bijv. met talk gevuld vs. ongevuld gebied)
- Overpakken aan één kant van het onderdeel
Hoe ik het oplos:
- Ontwerp voor consequente wanddikte en gebalanceerde ribben
- Herbalanceren van koelingskanalen en het vulprofiel
- Voor hoogprecisie-onderdelen, gebruik gevulde PP-grades met lagere krimp
6. Brandvlekken / Zilveren strepen
Wat het is: Donkere verbranding aan het einde van de vulcyclus, of fijne zilveren strepen op het oppervlak.
Belangrijkste oorzaken:
- Opgesloten lucht en slecht ventileren
- Overmatige injectiesnelheid of druk
- Gereduceerde PP door te hoge smelt-temperatuur of lange verblijftijd
Hoe ik het oplos:
- Voeg vents toe of vergroot ze; maak vent-gebieden regelmatig schoon
- Verminder de injectiesnelheid en druk nabij het einde van de vulcyclus
- Lagere smelt-temperatuur, spoel vaak door, en vermijd lange verblijftijd in de extruder
Voor meer detail over hoe we deze problemen in productie troubleshooten, heb ik de oorzaken en oplossingen opgesplitst in onze handleiding over veelvoorkomende defin falta injection molding defects en oplossingen.
7. Lasnaden
Wat het is: Zwakke, zichtbare lijnen waar twee smelttoppen elkaar ontmoeten rond gaten of ribben.
Belangrijkste oorzaken:
- Lage smelt- of maltemperatuur
- Stromen komen samen bij lage druk of lage snelheid
- Slechte toevoerpositie waardoor koude stroomfronten botsen
Hoe ik het oplos:
- Verhoog de smelt- en maltemperatuur
- Pas de poortlocatie aan om laslijnen weg te bewegen van gestresste gebieden
- Verhoog injectiesnelheid/druk bij laszones
8. Spreiding (Vochtvlekken)
Wat het is: Melkachtige, troebele strepen die eruit zien als stoomvlekken op het oppervlak.
Belangrijkste oorzaken:
- Vocht of verontreiniging in het PP‑polymeer
- Gereduceerde recyclage of gemengde materialen
- Te veel terugdruk of shear overheating
Hoe ik het oplos:
- Gebruik droge, schone PP; beheers de regranulatiepercentage en bron
- Spoel de kamer leeg; vermijd het mengen van incompatibele polymeren
- Verlaag terugdruk en schroef snelheid om shear te snijden
Wanneer we polypropylene spuitgietproces correct opzetten—materiaal, mal en machine die als één werken—kunnen we stabiele, reproduceerbare delen draaien met minimale defecten en zeer concurrerende prijzen voor klanten in Nederland.
Kostenfactoren van PP-injectiegietonderdelen in 2026
Wanneer ik polypropylene spuitgietwerk in 2026 aanbied, kijk ik eigenlijk naar vier grote hendels: harsprijs, gereedschaplevensduur, cyclustijd en de kwaliteits-/volumevereisten van jouw industrie.
1. Virgin vs Gerecycled PP-harsprijzen (2026-snapshot)
In de markten van Nederland en Azië in 2026 zijn typische bereiken:
| PP-type | Geschatte prijsklasse* (USD / lb) | Opmerkingen |
|---|---|---|
| Virgin PP homo-polymeer | $0.55 – $0.85 | Standaardige spuitgietkwaliteiten |
| Virgin PP impact / talc-gefed | $0.75 – $1.10 | Auto/interieur, taaier onderdelen |
| Voedselgetreide / medisch PP | $0.90 – $1.40 | Gecertificeerde, traceerbare partijen |
| Gerecycled PP (PIR/PCR, injectie) | $0.40 – $0.70 | Hangt sterk af van kleur en stabiliteit |
*Dit zijn typische spot-/contractreeksen voor 2026 afkomstig uit belangrijke resin-indexgegevens (bijv. PolymerUpdate, Resin-prijzen Plastics News, regionale distributeurs).
Belangrijke kostpunten:
- Kleur- en consistentiekosten extra – natuurlijke of lichte kleuren en stabiele stroomsoorten zijn duurder dan donkere gemengde PCR.
- Certificering verhoogt de kosten – FDA, EU 10/2011, of autovergunningen brengen een extra premie met zich mee maar zijn niet onderhandelbaar voor die markten.
2. Gereedschapskost: PP vs ABS / PC
Voor de mal zelf is polypropyleen doorgaans goedkoper om over zijn levensduur te draaien dan ABS of PC:
- Lagere inspuitdruk en temperatuur
- PP: ~190–240 °C extruder-temperaturen
- PC: vaak 260–300 °C
- Lagere temperaturen en druk = minder malslijtage → langere gereedschaplevensduur.
- Staalkeuze
- Voor PP kunnen we vaak hardened P20 of H13 gebruiken met minder exotische coatings.
- Voor schuurvaste met glas gevuld PC hebben we hardere stalen en coatings nodig, wat de kosten verhoogt.
Eindresultaat:
- Gereedschapsbouw Kosten: vergelijkbare startpunt versus ABS, lager dan PC voor vergelijkbare complexiteit.
- Kosten per onderdeel over jaren: PP wint omdat het gereedschap doorgaans minder onderhoud nodig heeft en een langer leven heeft.
Als je een diepere uitsplitsing wilt van matrijs- versus onderdeel kosten, bespreek ik dit in mijn gids over wat een spuitgietmatrijs eigenlijk kost en waarom.
3. Cyclustijd-Voordeel → Lagere Prijs per Stuk
Polypropyleen koelt snel en stroomt gemakkelijk, wat de kosten direct verlaagt:
- Korte cyclustijden
- Dunne-wand PP-containers: 5–12 sec cycli.
- Soortgelijke geometrie in PC: vaak 20–30% langzamer.
- Lagere gewicht van het onderdeel
- PP heeft een van de laagste dichtheden (~0,90 g/cm³).
- Zelfde volume, minder gewicht = minder hars kosten per onderdeel.
Bij een hoge-kaviteit gereedschap kan het snijden van slechts 2–3 seconden per cyclus duizenden dollars per maand aan productie besparen. Daarom domineert PP caps, closures, thin-wall packaging, and high-volume consumer goods.
Voor het schatten van de totale stukprijs inclusief cyclustijd verwijs ik meestal naar dezelfde methode die ik in mijn artikel uiteenzet over totale spuitgietkosten per onderdeel.
4. Typische PP-onderdeelkosten per industrie (2026)
Dit zijn realistische FOB-fabriek bereikt voor mid–hoog-volume programma's (Nederlandse klanten die kopen uit Azië/Nederlandse fabrieken) met PP-spuitgieten:
| Industrie / Onderdeeltype | Typisch Volume | PP-onderdeelkostenbereik* (USD / stuk) |
|---|---|---|
| Dunne-wand voedselcontainers, deksels | 200k – 10M+ / jaar | $0.02 – $0.18 |
| Kappen & afsluiters (drank, persoonlijke verzorging) | 1M – 50M+ / jaar | $0.005 – $0.06 |
| Consumentenproducten (bakken, organizers, housings) | 50k – 500k / jaar | $0.20 – $1.20 |
| Automotive interieur/exterieur sierlijst (talc/impact) | 50k – 300k / jaar | $0.40 – $4.00 |
| Medische wegwerpartikelen / behuizingen voor apparaten | 100k – 5M / jaar | $0.05 – $2.50 |
*Prijzen gaan uit van standaardkleuren, normale kwaliteitscontrole en geen extreme cosmetische of secundaire bewerkingen. Strenge cosmetica, cleanroom of complexe assemblage kunnen de bovengrens verhogen.
Hoe ik meestal klanten in Nederland help kosten te beheersen
Wanneer ik PP spuitgietprojecten offerte voor merken in Nederland, doe ik meestal:
- Kies het lichtste mogelijke ontwerp zonder prestatie te schaden.
- Stem MFI & kwaliteit af op uw onderdeel en volume zodat we de kortste veilige cyclus tijd halen.
- Plan aantal holtes en automatisering rond uw vraag van 1–3 jaar, niet alleen de eerste inkooporder.
- Gebruik gerecycled PP waar dit uw merk niet schaadt (bijv. interne componenten, donkere kleuren).
Als u een streefprijs voor een PP onderdeel in 2026 wilt halen, is de snelste manier om te delen:
- Jaarvolume
- Streefstukprijs
- Gewicht van het onderdeel (of een ruwe 3D-bestand)
- Eventuele certificerings- of industrienormen
Van daaruit kan ik meestal binnen enkele minuten aangeven of we binnen uw budget kunnen blijven of wat er moet veranderen (materiaal, holte-aantal, of ontwerp) om de rekensom kloppend te maken.
Duurzaamheid & Gerecycled PP in spuitgieten
Polypropyleen spuitgieten is een van de eenvoudigste manieren om de onderdeelkost en de CO2-voetafdruk tegelijk te verlagen, vooral wanneer je gerecycled PP op de juiste manier gebruikt.
PCR vs PIR Polypropyleen
Wanneer we het over gerecycled PP hebben, gebruiken we voornamelijk twee stromingen:
- Post-consumer recycled (PCR) PP
- Komt van gebruikte producten: voedselverpakkingen, doppen, verpakkingen.
- Beste voor merken die zich richten op ESG-doelstellingen, claims over duurzaamheid in de detailhandel en labeling van “gerecycled content”.
- Kleurvariatie en geur moeten beheerd worden met sortering, filtering en additieven.
- Post-industrial recycled (PIR) PP
- Komt van schoon fabriekssnijwerk en runs.
- Veel meer consistent en voorspelbaar dan PCR.
- Ideaal voor automotive, industriële onderdelen en niet-visuele componenten.
Mechanisch vs Chemische recycling voor PP
De meeste PP-spuitgietonderdelen vandaag de dag vertrouwen op mechanische recycling:
- Mechanische recycling
- Stappen: malen → wassen → opnieuw pelleteren.
- Laagste kosten en algemeen beschikbaar in Nederland.
- Geweldig voor doppen, kratten, pallets, auto-onderdelen en non-food verpakkingen.
- Chemische recycling
- Breekt PP af tot monomeren of oliën, die vervolgens opnieuw worden gepolymeriseerd.
- Kan bijna-virgine kwaliteit bereiken en voedselcontactpotentieel.
- Nog steeds hogere kosten en minder beschikbaar maar snel groeiend, vooral voor duurzaamheidsprogramma's van merk-eigenaren.
Hoe 30–100% gerecyclede inhoud te bereiken zonder eigenschappen te schaden
Je kunt het gerecyclede PP-gehalte zeer hoog duwen als je er vanaf dag één voor ontwerpt:
- Begin met de juiste basishars
- Gebruik impact-geoptimaliseerd or talc-vul polypropylene om stijfheid/impactverlies door PCR te compenseren.
- Voor zichtbare onderdelen, kies smalle kleurspecificaties en voeg toe masterbatch om variatie te maskeren.
- Mengstrategie
- 30–50 % gerecycled PP: Veilige range voor de meeste consument- en industriële onderdelen met minimale eigenschap-uitruil.
- 70–100 % gerecycled PP: Gebruik voor dikkere, minder kritische onderdelen (pallets, bakken, niet-structurele auto-onderdelen) en voeg toe:
- Kunststofslagopwekkers
- UV-stabilisatoren
- Antioxidanten en verwerkingshulpstoffen
- Ontwerp voor gedrag van gerecycled PP
- Voeg iets meer ontladinghoek en ruimhartige radiussen om lagere vloei te verwerken.
- Vermijd ultra-dunne ribben en scherpe hoeken die zwakte versterken.
- Voor onderdelen met nauwe toleranties, voer mold flow-simulatie en versmal procesvensters.
- Kwalificeer en vergrendel leveranciers
- Vraag om consistente MFI, kleur en asgehalte partij per partij.
- Voer mechanische tests (Izod, trek) over gerecycleerde blends tijdens kwalificatie.
- Voor consumentenmerken uit Nederland, verifieer documentatie voor verzoeken om gerecycled materiaalinhoud en keten van toelevering.
Met een stevige mix van PCR/PIR, afgestelde additieven en slim onderdeelontwerp, draaien we routinematig PP-injectiegietprogramma's in de 50–100% gerecycleerde range terwijl prestaties en esthetiek binnen de specificatie blijven.
Hoe kies je een betrouwbare PP-injectiegietpartner in 2026
Het kiezen van de juiste polypropyleen-injectiegietpartner in 2026 komt neer op risicobeheersing, certificeringen en bewijs dat ze op grote schaal kunnen leveren.
Rode vlaggen vs Groene vlaggen
Rode vlaggen (ga snel weg):
- Geen materiaalkenners of batchregistraties
- Vage offertes met ontbrekende gereedschapdetails, geen DFM, geen tolerantiespecificaties
- Geen interne kwaliteitslaboratorium (geen trekproeven, MFI of kleurmeting)
- Alleen e-mailondersteuning, trage reacties, geen procesgegevens gedeeld
- “We kunnen alles gieten” maar geen echte PP-casestudy's of foto's
Groene vlaggen (kandidatenlijsten):
- Uitgebreid DFM-rapport (verzegeling, dubbele, ribben, krimp, PP-stroom) vóór gereedschapscut
- Duidelijk procesvenster (smelttemperatuur, pakdruk, koeltijd) in de offerte
- In-house matrijzenwerkplaats en onderhoudsplan voor een lange levensduur van het PP-gereedschap
- Transparante PP-bronnen (soortnamen, MFI, voedselcontact- of auto-goedkeuringen)
- Bereid om PP-mengsels te testen en volledige inspectierapporten te verzenden
Must-Have Certifications (Per Toepassing)
| Toepassings Type | Must-Have Certifications |
|---|---|
| Algemene industrie / consument | ISO 9001 (kwaliteitsbeheer) |
| Automotive PP-onderdelen | of medisch gerelateerde kunststof onderdelen, PPAP-capaciteit |
| Medische / farmaceutische verpakkingen | Voor strengere eisen, kijk ook naar:, schone hanteringsprocedures |
| Voedselcontactverpakking | FDA- en EU 10/2011-naleving PP, migratietests |
| Elektrisch / FR PP | UL-bestand voor UL94 V0/V2 gradaties |
Als een leverancier huidige certificaten en testrapporten voor het PP-merk dat ze willen gebruiken niet kan tonen, draag jij de aansprakelijkheid.
Waarom Chinese PP-sproei-mallenfabrieken in 2026 nog steeds domineren
In 2026 behouden Chinese PP-injectie-mallenfabrieken nog steeds een enorm aandeel in het wereldwijde volume omdat:
- Schaal- en kostenstructuur – hogetoon-moppen, multi-kamers gereedschappen, snellere amortisatie
- Voordeel in gereedschapkosten – multi-kamer PP-mallen bij 30–50% minder vergeleken met prijzen in Nederland/ Europese Unie
- Procesvolwassenheid – decennia aan ervaring met talk-gevulde PP, slagvaste PP, dunwandige PP-verpakkingen
- Volledig keten service – van malontwerp tot montage, printing en verpakking
Voor Nederlandse kopers is de sleutel het kiezen van een Chinese partner die echt systeemgestuurd is, niet alleen goedkoop. Een goed startpunt is om te bekijken hoe hun plastic injectie-molfabriek is opgezet en hoe zij op de vloer de kwaliteit controleren.
Waarom Jino Injection Moulding mijn go-to fabriek is voor PP-projecten
Als een injektievormer-ondernemer leun ik op jino injectiemallen voor PP-rijke programma’s omdat zij de boxen aankruisen die ertoe doen op de Nederlandse markt:
- 20+ jaar gericht op plastic injection molding
- 300+ succesvolle PP-programma’s over dunwandige verpakkingen, autotoebehoren, en doppen/afdichtingen
- In-house materiaallab – MFI-controles, kleuraanpassing, mechanische tests, PP-schrinking-verificatie
- Gratis DFM – inclusief PP-stroom, poortlocatie, kromtrekrisico en kostengeoptimaliseerd malontwerp
- Sterke ervaring met:
- Voedingsklasse PP-containers voor merken uit Nederland
- Impact-gecorrigeerde en toermix gevulde polypropyleen voor automotive
- PP-levende scharnieren en klik-verbindingen die miljoenen cycli doorstaan



 Dutch
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian