

Sliter du med feil, deformasjoner eller uklare overflater i produksjonen?
Mastering PC-injeksjonsstøping er beryktet vanskelig—dens høye smelteviskositet og stramme prosesseringsvindu gir null rom for feil.
Etter å ha brukt år på å optimalisere ingeniørplast på produksjonsgulvet, vet jeg nøyaktig hva som kreves for å oppnå høypresisjons, krystallklare polykarbonatdeler. I denne guiden vil du lære de nøyaktige temperaturinnstillingene, designprinsippene for former og feilsøkingstipsene som er nødvendige for å eliminere feil og effektivisere produksjonsprosessen din.
La oss dykke rett inn.
Hvorfor PC er vanskelig å støpe
Polykarbonat gir enestående optisk klarhet og strukturell motstandskraft, men det er lett å være en av de mest ubøyelige harpiksene å bruke på produksjonsgulvet. Som en profesjonell produsent og leverandør av injeksjonsstøping vet vi av egen erfaring at prosessering av PC krever et smalt driftsvindu. Miss dine tall med en liten margin, og du vil støte på alvorlige kosmetiske feil eller strukturelle svikt før delen forlater verktøyet.
Høy smelteviskositet og flyterestriksjoner
I motsetning til semicrystalline polymerer som polypropylen eller nylon, har polykarbonat en amorf molekylstruktur med stive polymerrygger. Denne strukturen skaper massiv intern motstand under flyt.
- Lav skjærsensitivitet: PC opprettholder høy smelteviskositet selv under aggressive injeksjonshastigheter. Å øke skjærhastigheten tynner knapt ut materialet.
- Høyt trykkbehov: Fylling av tynne vegger eller lange flytstier krever betydelig høyere injeksjonstrykk og stiv maskinmontering for å forhindre kortskudd og tidlig frysing.
- Termisk følsomhet: Å tvinge viskøs harpiks gjennom restriktive porter forårsaker lokal friksjonsoppvarming, noe som umiddelbart forringer polymermatrisen.
Hygroskopisk natur og fuktighetsfølsomhet
Polykarbonat absorberer raskt omgivende fuktighet direkte fra posen eller siloen.
- Risiko for hydrolyse: PC reagerer med fuktighet ved smeltetemperaturer over 260°C (500°F). Vannmolekyler bryter ned karbontilknytningene i polymerkjeden.
- Irreversibel nedbrytning: Fuktighet forårsaker ikke bare kosmetiske sølvstriper; den forårsaker kjemisk nedbrytning som permanent reduserer molekylvekten og mekanisk seighet.
- Streng toleranse: Pellets må opprettholde et fuktighetsinnhold under 0.02% (helst under 0,015%) før de går inn i mateåpningen.
Høy slagstyrke vs. Notch-sensitivitet
PC er kjent for å være praktisk talt umulig å knekke, men deler sprekker ofte i felt på grunn av notch-sensitivitet.
| Egenskapsfaktor | Virkeligheten på produksjonsgulvet | Design- og prosesseringsregel |
|---|---|---|
| Bulk slagmotstand | Enestående energidemping i jevne vegger. | Oppretthold konsistente veggoverganger over hele delen. |
| Notch-sensitivitet | Skarpe hjørner konsentrerer stress og forårsaker katastrofal sprø svikt. | Påfør en innvendig hjørneradius som er lik minst 50% til 60% veggtykkelse. |
| Innstøpt stress | Rask frysing etterlater høye residualspenninger rundt porter og støtter. | Bruk forhøyede moldtemperaturer for å minimere molekylær orientering. |
Forhåndstørking av polykarbonatresin for PC-sprøytestøping
Fuktighet er den viktigste fienden for polykarbonat på verkstedet. Å hoppe over eller haste gjennom tørkeprosessen kompromitterer direkte integriteten og estetikken til delene dine før resinet engang når skruen.
Hvorfor fuktighet ødelegger PC-deler
Polykarbonat er iboende hygroskopisk. Når våt resin kommer inn i en oppvarmet sylinder, reagerer vannmolekyler med den smeltede polymerkjeden i en prosess som kalles hydrolyse i PC-støping.
- Kjedesplitting: Varme og vann bryter ned polymerkjernen, noe som drastisk reduserer molekylvekten.
- Tap av seighet: Støttholdenheten faller drastisk. Deler blir sprø og sprekker under minimal belastning.
- Kosmetisk feil: Fordampet vann skaper spredning, uklarhet og sølvstriper over klare overflater.
- Irreversibel skade: I motsetning til enkle overfladiske kosmetiske feil, kan hydrolysert PC ikke reddes eller resirkuleres til høykvalitetsdeler.
Samarbeid med en erfaren injektionsstøpresinleverandør sikrer at du mottar råmateriale pakket i fuktighetsbarriereposer, men riktig håndtering på gulvet er fortsatt kritisk.
Anbefalte tørketemperaturer og duggpunkter
For å forhindre termisk nedbrytning og sikre støttholdenhet, bør et endelig fuktighetsinnhold under 0.02% (ideelt under 0,015% for optiske grader) oppnås. Standard varm luft-ovner vil ikke fungere; bruk alltid en tørketrommel med desiccant eller vakuum.
| Parameter | Anbefalt innstilling |
|---|---|
| Tørketemperatur for PC-Resin | 120°C – 125°C (248°F – 257°F) |
| Tørketid | 3 til 4 timer (minimum) |
| Duggpunkt for luft | -40°C (-40°F) eller lavere |
| Maksimal oppholdstid i sylinderen | < 15 minutter ved behandling av varme |
Ikke over-tørk over 130°C i lange skift, da dette misfarger naturlig harpiks og forårsaker klumping av pellets i tørkekassen.
Tegn på under-tørket harpiks på verkstedet
Tidlig oppdagelse av vått materiale sparer timer med rensing og forhindrer avfallsbunker under resin injection molding kjøringer:
- Fjæret rensingspuddle: Når du utfører en luftstøt, skummer, skummer eller knitrer rensepuddelen med synlige poppende bobler.
- Sølvstriper og spredning: Klare vifteformede striper dukker opp og stråler ut fra porten.
- Siling ved dysen: Smeltetettheten faller uventet, noe som fører til overdreven tråding og dysesøl mellom syklusene.
- Mika-lignende flak: Overflaten på delen viser skinnende, avflakede flekker under sterkt inspeksjonslys.
Mold- og verktøydesignregler for PC-sprøytestøping
Polykarbonat er beryktet stivt og ubøyelig inne i et verktøy. Når vi kutter stål for PC-sprøytestøping, må molddesignen ta hensyn til høyt viskositetsplaststøping, høye utfyllingstrykk og følsomme optiske overflater. Å spare på skråvinkler, løpere eller ventiler fører direkte til avfallsdeler, spredning og intern spenning.
Krav til skråvinkel for klare deler
Polerte optiske overflater fester seg hardt til moldvegger. Uten tilstrekkelig skråvinkel vil utstøtingspinner presse vitneskapsmerker rett gjennom delen, eller du vil ripe opp overflaten ved frigjøring.
- Standard polerte klare overflater: Minimum 1,5° til 2° per side.
- Optiske områder med stor dybde: Bruk 2° til 3° for å sikre en ren utløsning uten strekkmerker.
- Teksturerte overflater: Legg til en ekstra 1° formhelling for hver 0,025 mm (0,001 tommer) av teksturdjupne.
- Ribber og bossene: Bruk minst 1° til 1,5° for å unngå klebing, og hold ribbeheltykkelsen på 40 % til 50 % av den nominelle veggen for å unngå synkemerker.
Portdimensjonering og løpstyper for høyt viskøs plast
PC motstår flyt, så små punktporter kveler fyllingen og skaper massiv skjærindusert spenning.
- Runner-design: Spesifiser alltid fullrunde løpere med en diameter mellom 6 mm og 10 mm. Unngå halvrunde løpere; de begrenser flyten og forårsaker tidlig frysing.
- Gatetjukkelse: Størrelsesgater til 60% til 70% av den nominelle veggtykkelsen. Tab-gater, vifte-gater og kant-gater fungerer best.
- Varmeløpere: Internt oppvarmede varm-løpere fungerer godt, men du trenger presise ventil-gatetupper med individuelle PID-tempereringssløyfer. Når du kjører høykavitetsverktøy, bør du kombinere verktøyet med en stiv, høytrykk sprøytestøpemaskin til salgs som sikrer at du leverer de høye injeksjonstrykkene PC krever uten å blåse ut delingslinjen.
Korrekt utluftingsdybde for å unngå brennemerker og fanget gass
Fordi PC krever raske injeksjonshastigheter og høye smeltetemperaturer, antennes fanget luft raskt, noe som forårsaker dieselbrenner og korte sprøyter.
- Utluftingsdybde: Maskin utluftingsområder til 0,038 mm til 0,050 mm (0,0015" til 0,0020"). PC har en høy smelteviskositet, så den vil ikke flash ved denne dybden.
- Utluftingslandlengde: Hold utluftingslandet kort ved 1,2 mm til 1,5 mm, deretter rett ut i en avlastningskanal ventiler til atmosfæren som er minst 0,8 mm til 1,0 mm dypt.
- Plassering av luftekanaler: Plasser ventiler rundt hele omkretsen, rett overfor porter, og ved enden av hver sveisesnor og blind ribbe.
Kjølekanalplassering for jevn krymping
Polykarbonat har en relativt lav støpekrympingsrate (0,5% til 0,7%), men ujevn kjøling skaper enorme resterende spenninger i støpen som fører til sprekkdannelse etter støpingen.
- Pitch og dybde: Plasser kjølelinjer 1,5 til 2 ganger kanalens diameter borte fra hulromoverflaten, med en pitch-avstand på 2 til 3 diametre.
- Kjerne- og hulrombalanse: Kjør dedikerte kjølesirkler for kjerne- og hulromhalvdelene. Kjerne-siden krever vanligvis høyere strømnivåer eller litt høyere kjølevæsketemperaturer for å balansere varmeuttrekk og forhindre bøying av delen etter utkast.
- Turbulent strømning: Oppretthold en Reynolds-tall over 4 000 i alle kanaler for å sikre rask, jevn varmeutveksling.
| Verktøyparameter | Anbefalt spesifikasjon | Primærfeil forhindret |
|---|---|---|
| Ryddig delutkast | 1,5° – 2,0° minimum | Dragmerker, tåke, utstøtingsforvrengning |
| Portland Land Lengde | 0,75 mm – 1,0 mm | Overdreven skjærspenning, innsatsfarge |
| Ventdybde | 0,038 mm – 0,050 mm | Diesling, korte sprøyter, brente kanter |
| Løperdiameter | 6,0 mm – 10,0 mm (Full sirkel) | Høyt trykkfall, kalde slugs |
| Kjølelijnedistance | 1,5x – 2,0x kanaldiameter fra hulrommet | Ujevn krymping, delforvrengning |
Innstilling av maskinen for PC-sprøytestøping
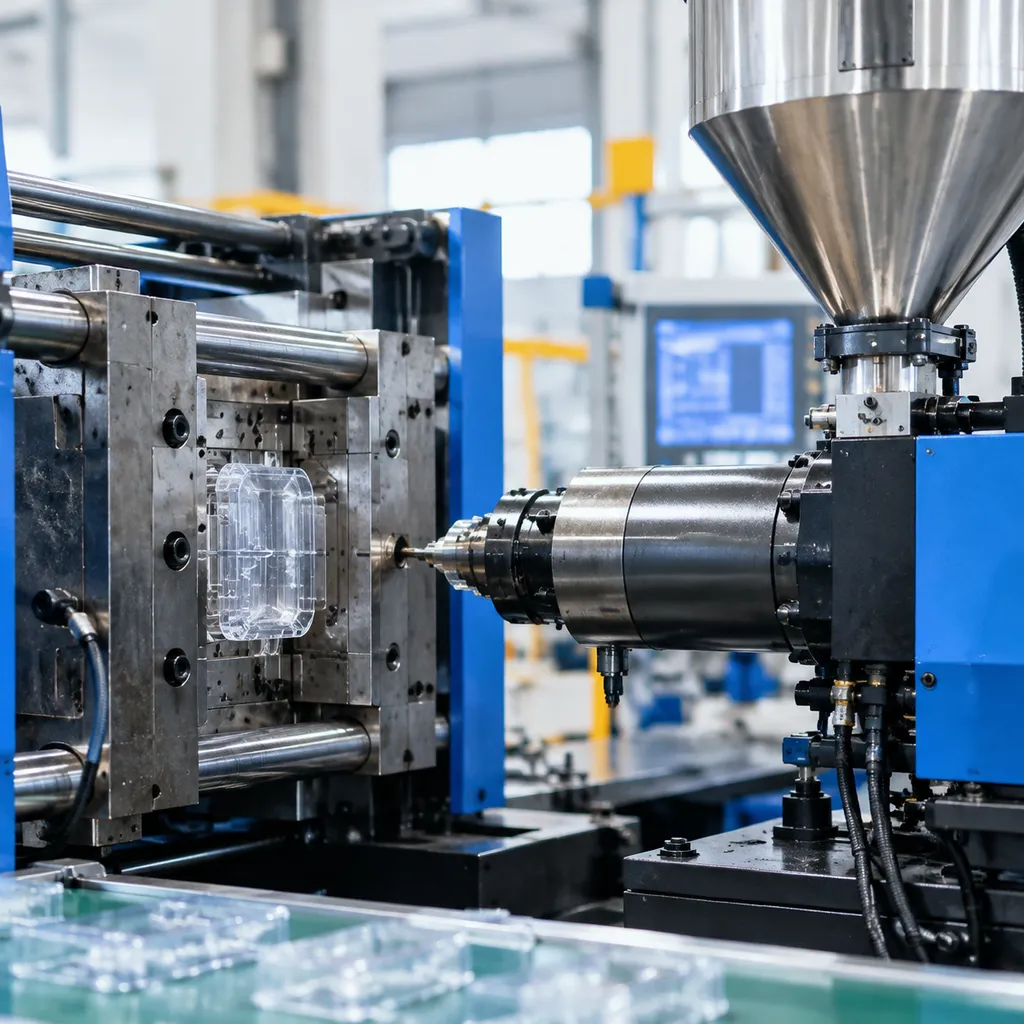
Oppsett av en presse for polykarbonat gir null rom for gjetning. På grunn av dens stive flyt og følsomhet for varme, krever stabil drift PC-injeksjonsstøping krever en balansert termisk profil, konsekvent pakking og kontrollert skjær. Justering av prosessparametrene dine riktig fra starten beskytter deler mot indre spenning, tidlig sprekking og strukturell svikt.
| Parameterområde | Anbefalt område | Formål |
|---|---|---|
| Bakre sone (Mate) | 260°C – 280°C (500°F – 535°F) | Forhindrer tidlig smelting og skruestabling |
| Midt- / Frontsoner | 280°C – 310°C (535°F – 590°F) | Etablerer jevn smelteviskositet |
| Dyse-spiss | 275°C – 305°C (525°F – 580°F) | Stopper drypping samtidig som den forhindrer kalde slugs |
| Gemittemperatur | 80°C – 120°C (175°F – 250°F) | Minimerer innstøpte spenninger og forbedrer overflaten |
| Holdetrykk | 50% – 70% av injeksjonspress | Klemmer smelten for å forhindre synkemerker |
| Baktrykk | 0,5 – 1,0 MPa (70 – 145 psi) | Sikrer homogenisering av smelten uten skjærvarme |
Sylindertemperatursoner og dyseoppsett
Vi har alltid som mål å oppnå en flat-til-oppadstigende varmeprofil langs sylinderen. Polykarbonat krever mye energi for å smelte, men å la materialet bake i sylinderen fører til alvorlig termisk nedbrytning.
- Dysekontroll: Hold dysen omtrent 5°C til 10°C kjøligere enn frontsonen for å eliminere drypp. Bruk alltid omvendt-taper eller stengningsdyser hvis stramming vedvarer.
- Oppholdstid: Hold syklustidene stramme slik at resin ikke blir værende i sylinderen i mer enn 5 til 8 minutter. Stillestående smeltet materiale forringes, mister molekylvekt, og reduserer slagfastheten.
Temperaturkontroll av formen for strukturell integritet
Kalde verktøy er fienden til sterke polykarbonatdeler. Når PC treffer en kald formflate, fryser den ytre overflaten umiddelbart, og låser massive residualspenninger inne i delveggene.
- Kjør varmt vann eller oljenheter for å holde formen mellom 85°C og 115°C.
- Høye verktøytemperaturer fremmer riktig krystallavslapning, øker overflateglans og eliminerer tidlig svikt i sveiselinjer.
- Ubalanserte temperaturer mellom kjernen og hulromsdelene vil forårsake umiddelbar deformasjon av delen ettersom tykke seksjoner avkjøles ujevnt.
Sprøytestyrke og høyt trykk under holdfasen
Polykarbonat fryser raskt, så injeksjonshastigheten må være aggressiv nok til å fylle hulrommet før porten fryser, men nøye profilert for å unngå skjæreskader.
- Hastighetsprofilering: Start med en moderat injeksjonshastighet gjennom porten for å forhindre jetting, øk til høy hastighet gjennom hovedhulrommet, og reduser rett før overgangen for å unngå sprøytesøl.
- Pakking og hold: Skift til hold ved 95% av hulrommet fylt. Påfør solid holdetrykk—vanligvis 60% til 80 MPa—for å kompensere for volumetrisk krymping. Feil overgang kan ofte utløse kosmetiske og strukturelle feil; å oppdage disse tidlig krever forståelse av vanlige defekter i sprøytestøping og deres feilsøking for å stabilisere produksjonen raskt.
Skruens gjenopprettingshastighet og baktrykkinnstillinger
Over-skjæring av PC under plastifisering genererer overdreven friksjonell varme, som ødelegger optisk klarhet og forringes av polymerkjeder.
- Skruhastighet (RPM): Hold perifer skruhastighet under 0,2 m/s (omtrent 30 til 60 RPM avhengig av skruens diameter). Langsom, jevn rotasjon holder smelten ensartet.
- Tilbakeslagstrykk: Bruk lav til moderat baktrykk. Sett bare nok trykk til å sikre jevn vekt på skuddet og eliminere fanget luft i smelten. For mye baktrykk skaper friksjonshotspots som direkte fører til gulning og sprøytemerker.
Feilsøking av vanlige PC-sprøytestøpefeil
Når du bearbeider polykarbonat, er det vanlig å støte på kosmetiske eller strukturelle feil i det daglige arbeidet. Som en profesjonell produsent og leverandør av sprøytestøping, ser vi disse problemene konstant på produksjonsgulvet. De fleste problemer skyldes viskositetsendringer, fangede gasser eller termisk nedbrytning. Her er hvordan vi diagnostiserer og løser disse problemene i sanntid under produksjon. Du kan gjennomgå vår bredere guide om defekter i sprøytestøping og deres feilsøking for grunnleggende maskinrutiner.
Løsning av sølvstriper og fuktighets-splay
Sølvstriper peker vanligvis på en av to syndere: fanget fuktighet eller skjær-overoppheting.
- Fuktighets-splay: Ser ut som fjær-lignende spor over overflaten. Sjekk hopper-tørkeren umiddelbart. Polykarbonat trenger et fuktighetsinnhold under 0.02%. Sørg for at tørkeren din når 120°C (250°F) med et duggpunkt på -40°C.
- Skjæringssprekk: Viser seg nær porter. Senk injeksjonshastigheten over port-inngangssonen, reduser tilbakepresset, og forstør restriktive dyser eller sprøytehull for å lette skjæringsfriksjonen.
Eliminering av bobler, hulrom og synkemerker
Tykke vegg-PC-deler krymper ujevnt, og skaper indre vakuumhulrom eller ytre synkemerker.
- Vakuumhulrom (klare deler): Øk holdetrykket og forleng pakketiden. Øk putestørrelsen til 3–5 mm for å sikre at trykket overføres fullstendig gjennom porten før frysing.
- Gassbobler: Fangede luftbobler inne i smelten betyr at avlastning (sug tilbake) er for høy, noe som trekker luft forbi dysehodet. Reduser sug tilbake-avstanden og hastigheten.
- solutions tailored for high-volume success. Senke smelttemperaturen litt, øke portstørrelsene for å forhindre tidlig portfrysing, og senke moldtemperaturen på den ikke-utseende siden.
Forebygge flytemerker og jetting
Polykarbonat fryser raskt på grunn av høy smelteviskositet. Hvis flytefronten stopper opp eller skytes ukontrollert inn i hulrommet, oppstår synlige merker umiddelbart.
| Feil | Rotårsak | Praktisk reparasjon på verkstedet |
|---|---|---|
| Flytemerker / Haloer | Hesiterer ved kald smeltevfront | Øk moldtemperaturen med 10–15°C, øk primær injeksjonshastighet, og optimaliser varme i hot runner-nålspissen. |
| Sprøyting | Smelt skyter gjennom port uten kontakt med vegg | Bruk en profilert injeksjonshastighet (langsom-rask overgang), bytt til en kant- eller vifteport, eller vri porten mot en hulromspinne eller vegg. |
Stopper for tidlig sprekker forårsaket av innvendig stress
Polykarbonat har beryktet hakkfølsomhet og beholder høyt indre stress hvis det pakkes for hardt eller avkjøles ujevnt. Dette fører til sprekker under montering, løsemiddeleksponering eller generell håndtering.
- Reduser overdreven pakking: Reduser pakk- og holdetrykk til det minimale nivået som er nødvendig for å forhindre synking.
- Øk moldtemperaturen: Kjørende moldtemperaturer mellom 85°C og 120°C lar polymerkjeder slappe av naturlig, noe som dramatisk reduserer residualspenning.
- Radius skarpe hjørner: Skarpe indre hjørner fungerer som direkte spenningskilder. Legg til en minimum radius på 0,5 mm til 0,6 ganger veggtykkelsen på alle overganger.
Fikse gulning og termisk nedbrytning
Gule toner og sprø kanter betyr at PC-harpiks har vært for varm for lenge inne i sylinderen, noe som bryter ned polymerkjedene.
- Senke sylindertemperaturene: Hold temperaturene strengt innenfor 280°C til 310°C vinduet, avhengig av kvaliteten.
- Tilpass støtkapasiteten: Støtvekten bør bruke 35% til 65% av maskinens totale sylindervolum. Hvis sylinderen er for stor, overskrider resinens oppholdstid den sikre 5-minutters grensen, noe som direkte fører til misfarging og redusert slagstyrke.
- Rengjør varmeførere: Fjern nedbrutt harpiks og forkullet oppbygging ved å skylle med høy-viskositets akryl eller en dedikert polykarbonat-rensingsmiddel.
Annealing og Etterformingsstressavlastning
Indre spenninger er en uunngåelig realitet i PC-sprøytestøping. Høy smeltviskositet kombinert med rask kjøling av formen låser fast alvorlig molekylær orientering i delen. Hvis dette ikke håndteres, fører disse frosne spenningene til forsinket deformasjon, mikrosprekker og katastrofale sprekker under daglig belastning eller kjemisk eksponering.
Når dine PC-deler trenger annealing
Vi annealerer ikke hver del som forlater våre presseverktøy, men spesifikke deldesign og bruksforhold gjør stressavlastning uunngåelig:
- Tunge eller ujevne veggseksjoner: Tykke veggkomponenter avkjøles ujevn, noe som konsentrerer spenning rett ved grensen mellom kjerne og overflate.
- Sekundære operasjoner: Deler som krever boring, tapping, ultralydsveising eller klikkmontering.
- Eksponering for kjemisk miljø: Komponenter utsatt for olje, fett, rengjøringsmidler eller bondinglim.
- Optisk kritiske linser: Gjennomsiktige deler hvor innstøpt birefringens forvrenger lysbanene.
Selv når man skaffer pålitelig bulk plastic pellet for injection molding, aggressive sprøytestøingshastigheter og høye pakketrykk kan låse ekstreme spenninger inn i kjernen. Annealing gir disse polymerkjedene den termiske mobiliteten de trenger for å slappe av.
Ovn Temperatursykluser og avkjølingshastigheter
Annealing av polykarbonat krever streng termisk disiplin. Oppvarming for raskt forårsaker deformasjon av delen, mens avkjøling for raskt bare reintroduserer de nøyaktige spenningene du prøver å eliminere.
| Trinn | Prosessmål | Retningslinjer |
|---|---|---|
| Forvarming | Øk gradvis | Øk til temperaturen på 10°C til 15°C per time for å forhindre termisk sjokk. |
| Bløtleggingstemperatur | 120°C – 130°C (248°F – 266°F) | Hold det omtrent 10°C til 15°C under varmebøyningstemperaturen (HDT) for å forhindre at deler synker sammen. |
| Bløtleggingstid | 1 time per 5 mm veggtykkelse | Start timeret først etter at hele ovnskammeret og delens kjerne har nådd den innstilte temperaturen. Minimum bløtlegging: 2 timer. |
| Kjøle syklus | Langsom, jevn nedkjøling | Kjøl inn i ovnen med en hastighet på 8°C til 10°C per time til delene faller under 60°C (140°F) før fjerning. |
Rask løsemiddeldipptest for inspeksjon av residualspenning
Du kan ikke oppdage låst innspenning med en visuell sjekk under normalt romlys. Vi bruker enkle løsemiddeldipptester på verkstedet for å verifisere spenningsnivåer innen minutter:
- Forbered reagenset: Bland en standardløsning av 1:1 n-propanol og toluen, eller bruk ren etylacetat for en aggressiv vurdering.
- Dypp komponenten: Senke den rene, romtempererte PC-formen i badet i 1 til 3 minutter.
- Undersøk for crazing: Fjern, skyll grundig, og sjekk umiddelbart komponenten under fokusert LED-belysning.
- Bestått: Overflaten forblir jevn, klar og uten sprekker.
- Mislykket: Øyeblikkelig uklarhet, synlige mikrosprekker eller dyp crazing rundt portinnganger, ribber og skruemøster indikerer farlig innstøpt stress som krever umiddelbar ovnsherding eller verktøyjustering.
Tips for materialvalg og produksjonskostnader i PC-sprøytestøping
Å balansere delens ytelse med resinutgifter og presssyklustider styrer direkte dine marginer. Vi produserer millioner av polykarbonatkomponenter hvert år, og kontroll av produksjonskostnader handler alltid om å velge riktig resingrad, håndtere regrind ryddig, og kutte kritiske sekunder i tykke seksjoner. Som vår fasilitet utvider produksjonskapasiteten for forming, bruker vi disse felttestede retningslinjene for å holde utbyttet høyt og enhetskostnadene konkurransedyktige.
Standard vs. Optisk vs. Flammehemmende PC-grader
Å velge feil resingrad øker umiddelbart syklustidene og avfallsraten. Vi vurderer grader basert på smeltestrøm (MFR), krav til gjennomsiktighet og samsvar med myndigheter:
| PC-grad | Typisk smeltestrøm (g/10 min) | Primære egenskaper | Vanlige anvendelser |
|---|---|---|---|
| Standard / Allsidig bruk | 6 – 15 | Høy slagmotstand, balansert stivhet, god dimensjonsstabilitet. | Kapslinger, strukturelle rammer, industrielle deksler |
| Optisk Kvalitet | 10 – 30 | Ultra-ren smelt, minimal molekylær variasjon, >89% lysgjennomgang, lavt dis. | LED-linser, lyspiper, sensorvinduer, briller |
| Flammehemmende (UL94 V-0) | 5 – 12 | Formulert med ikke-halogen eller brominerte tilsetningsstoffer; reduserer slagmotstanden litt. | Elektriske innkapslinger, koblingsbokser, EV-komponenter |
Regrind-grenser og blandingsregler uten å miste klarhet
Polykarbonat lider av termisk og hydrolyttisk nedbrytning hver gang det passerer gjennom sylinderen. For å beskytte mekanisk styrke og gjennomsiktighet:
- Optiske og klare komponenter: Begrens regrind til 0% til 5%. Alt utover 5% introduserer gultone, mikro-geler og uklarhet som ødelegger lysgjennomgang.
- Opaque og svarte deler: Bland opp til 15% til 20% regrind med ny resin. Sørg for at regrind har passert gjennom kun én varmehistorie.
- Avgassing er obligatorisk: Filtrer ut fint støv og uregelmessige regrind-flak. Ujevn flakstørrelse forårsaker erratisk skruerecovery og inkonsistente smeltebassenger.
- Tørk grundig på nytt: Behandle regrind som mettet resin. Tørk den ved 120°C (250°F) i minst 4 timer før blanding med tørkede ny pellets.
Strategier for reduksjon av syklustid for tykke vegg-deler
Tykke veggseksjoner i PC-sprøytestøping holder på varmen sta, ofte drar syklustiden over 60 til 90 sekunder. Vi bruker disse taktikkene på verkstedet for å kutte syklustider uten å forårsake hulrom eller synkemerker:
- Kjerne ut tunge vegger: Omdesign tykke støtter og ribber til jevne nominelle vegger (ideelt 2,5 mm til 3,5 mm) med kjernepinner.
- Installer høy-ledningsevne-insert: Bytt verktøystål i varme kjerneområder med beryllium kobber eller AMPCO-leger for å overføre varme til kjølekantene 3 til 4 ganger raskere.
- Profilholdetrykk i stadier: Påfør høyt initialt pakketrykk for å komprimere smelten, og reduser deretter trykket med 30% til 40% når porten fryser for å forkorte holdetiden uten å utløse synkemerker.
- Sikre turbulent kjølevannsstrøm: Kjør høytflytende kjølere for å opprettholde en Reynolds-tall over 4 000 i dine former. Raskt bevegende vann trekker varme langt mer aggressivt enn kaldt, stillestående vann.
FAQ om PC-sprøytestøping
Å kjøre polykarbonat på verkstedet fører ofte til gjentakende utfordringer rundt varme, klarhet og strukturell tretthet. Som en profesjonell produsent og leverandør av sprøytestøping, ser vi disse spørsmålene hele tiden på produksjonslinjer over hele verden. Her er direkte svar basert på daglig erfaring fra verkstedet.
Hva er den ideelle formtemperaturen for PC?
For standard PC-injeksjonsstøping, er målformtemperaturen vanligvis mellom 80°C og 120°C (176°F til 248°F).
- Tynnevegget eller standard tekniske deler: Kjør mellom 85°C og 95°C for å balansere syklustid og riktig formfylling.
- Tykke seksjoner, optiske komponenter eller deler med høyt stress: Øk til 100°C til 120°C ved bruk av oljefyr eller trykkpåført vannenhet.
Å kjøre verktøyet kaldt fryser den høyt viskøse smelten for tidlig, noe som skaper alvorlig restspenning og matte overflater. Hvis du oppgraderer verktøyoppsettet ditt eller søker pålitelig produksjonsutstyr, bør du kombinere riktig formvarmer med en stiv brukt plastinjeksjonsmaskin til salgs hjelper med å opprettholde klemstyrken og den termiske stabiliteten som er nødvendig for tøffe ingeniørharpikser.
Hvorfor ser mine gjennomsiktige PC-deler ut som de er uklar?
Disighet eller uklarhet i klare polykarbonatdeler skyldes vanligvis tre hovedårsaker:
- Fuktinneslutning (Hydrolyse): Urtørket harpiks forårsaker mikro-foam og kjemisk nedbrytning i smelten. Tørk alltid råpellets til et fuktighetsnivå under 0.02% ved bruk av en tørk med desiccant.
- Lav formoverflatetemperatur: Hvis hulromveggen er for kald, fryser huden umiddelbart uten å replikere den høypolerte finishen av hulrommet, og sprer lyset.
- Smelteforringelse eller forurensning: Forurensning fra inkompatible harpikser (som akryl eller allsidig polystyren) eller for lang oppholdstid i sylinderen bryter polymerkjeden, noe som resulterer i melkaktig eller gulaktig utseende.
Kan jeg bruke resirkulert polykarbonat til optiske deler?
Vi fraråder sterkt å bruke regrind til linser, lysguider, lysspredere eller medisinske hus som krever strengt optisk klarhet injeksjonsstøping standarder.
- Termisk historie forårsaker termisk nedbrytning hver gang resinen passerer gjennom skruen, noe som reduserer molekylvekten.
- Regrind introduserer mikroskopisk støv, ujevn pelletstørrelse og lokal karbonisering som sprer lys og reduserer den totale lysgjennomstrømningen.
- For ikke-kritiske, ugjennomsiktige eller svarte hus, kan en ren regrind-blanding av 10% til 15% håndteres, men optikk-kvalitetsproduksjoner bør forbli 100% uforurenset resin.
Hvordan stopper jeg PC-deler fra å få spenningssprekker rundt skruelokker?
Skruelokker er prime soner for spenningssprekker i polykarbonat på grunn av skarpe hjørner, knit-linjer og bøyestress fra festemidler. For å eliminere sprekker i disse områdene:
- Øk rotradiusene: Legg alltid til generøse filéer (minst 25% til 50% av veggtykkelsen) ved bunnen av lokket for å forhindre sprekker som er følsomme for notcher.
- Juster veggtykkelsen: Hold veggtykkelsen rundt 60% av den nominelle veggtykkelsen for å forhindre synkemerker, hulrom og lokal innstøpt stress.
- Øk moldtemperaturen: Å kjøre verktøyet varmere lar molekylene slappe av når verktøyet pakker, noe som betydelig reduserer restspenning nær strikkelinjer.
- Bytt låsetyper: Unngå standard selvskruende skruer for metallplater. Bruk gjengeformende skruer spesielt designet for plast, eller gå over til ultralyd messinginnsatser for å eliminere kontinuerlig ringspenning.


 Norwegian
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Belarusian
 Armenian