
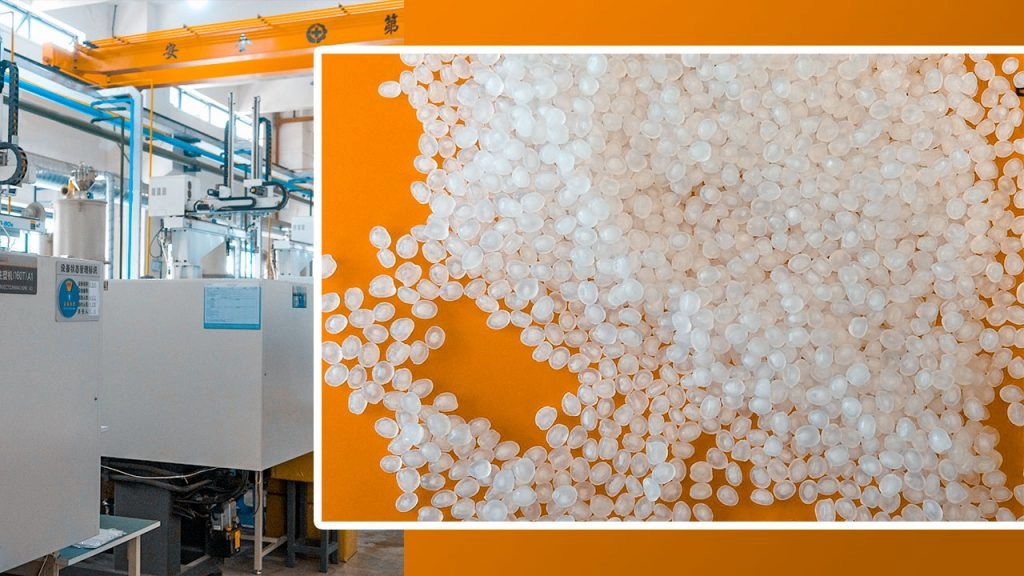
Cos'è il polipropilene (PP) e perché domina l'iniezione di stampaggio
Il polipropilene (PP) è un thermoplastico semicristallino ampiamente utilizzato nello stampaggio ad iniezione perché offre costo per volume basso, bassa densità, e eccellente resistenza chimica e alle fatica. Per un volume di pezzo dato, il PP è di solito l'opzione più leggera ed economica ed è per questo che domina imballaggi alimentari, tappi e chiusure, beni di consumo e molti interni automobilistici nel mercato italiano.
Il PP è costruito da monomeri di propilene e può essere modellato in omo-polimeri e co-polimeri (casuali o a blocchi) per ottenere diversi equilibri tra rigidità–impatto–trasparenza.
PP Omopolimero vs Co-polimero (Casuale vs A Blocco)
Differenze chiave
| Proprietà / Tipo | PP Omopolimero (PP-H) | Co-polimero casuale di PP (PP-R) | Co-polimero a blocchi di PP (PP-B / PP ad impatto) |
|---|---|---|---|
| Utilizzo tipico | Parti rigide, cerniere, tappi | Contenitori alimentari più trasparenti, medicali | Automobilistico, elettrodomestici, parti d'impatto |
| Impatto a temperatura ambiente | Medio | Medio–Alto | Alto |
| Impatto a bassa temperatura (−20 °C) | Scarso–Medio | Medio | Alta (migliore) |
| Rigidità (Modulo) | Più alta | Medio–Alto | Medio |
| Trasparenza | Opaco | Buono–Molto buono | Opaco |
| Resistenza al calore (HDT) | La più alta tra le tre | Leggermente inferiore | Più basso |
| Costo | La più bassa | Leggermente superiore | Più alta del materiale omos, comunque economica |
Nella pratica:
- Usiamo PP-H quando vogliamo componenti rigidi, economici e cerniere vive.
- Specifichiamo PP-R per parti alimentari e medicali trasparenti o translucide, di grado alimentare.
- Scegliamo PP-B/PP cristallino a impatto per parti automotive e per esterno che richiedono robustezza in condizioni di freddo.
Principali gradi di PP per stampaggio ad iniezione (con intervalli di MFI)
MFI (Melt Flow Index, g/10 min, 230 °C/2,16 kg) è il parametro di lavorabilità chiave che osserviamo. MFI più alto = flusso più facile = pareti più sottili, ma minore resistenza all'impatto.
| Tipo di grado | Intervallo tipico di MFI (g/10 min) | Usi comuni |
|---|---|---|
| PP-H generico | 4–12 | Alloggiamenti, tappi, parti tecniche |
| PP ad alto flusso (PP-H o PP-R) | 20–60 | Contenitori alimentari a parete sottile, confezioni IML |
| Impact PP (PP-B / eterophasico) | 5–25 | Interni/esterni automobilistici, elettrodomestici |
| PP riempito minerale/talco | 5–20 | Interior tecnico automobilistico, strutturale |
| PP rinforzato con fibra di vetro | 5–15 | Supporti strutturali, componenti sotto cofano |
| PP medicale / contatto alimentare | 8–25 | Siringhe, vetreria, tappi e chiusure |
Per imballaggi alimentari a parete sottile, tipicamente eseguiamo MFI 25–40. Per tappi e chiusure generici, MFI 8–20 è un punto di riferimento.
PP vs Altri Polimeri di Stampaggio a Iniezione comuni
Confronto rapido: PP vs ABS, PC, HDPE, POM, PA6
I valori sono intervalli indicativi per grade commerciali tipici non rinforzati.
| Proprietà | PP | ABS | PC | HDPE | POM (Acetal) | PA6 (Nylon 6) |
|---|---|---|---|---|---|---|
| Densità (g/cm³) | 0,90–0,91 | 1.03–1.06 | 1.19–1.22 | 0.95 | 1.40–1.42 | 1.12–1.15 |
| Resistenza a trazione (MPa) | 25–35 | 40–50 | 55–70 | 20–30 | 60–70 | 60–80 |
| Modulo di flessione (GPa) | 1,1–1,6 | 1,8–2,2 | 2,2–2,6 | 0,8–1,1 | 2,5–3,0 | 2,5–3,0 |
| Izod non notched a 23 °C | 3–8 kJ/m² | 15–40 kJ/m² | 60–80 kJ/m² | 3–10 kJ/m² | 6–10 kJ/m² | 5–10 kJ/m² |
| Temperatura di Deflessione al Calore (°C) | 90–110 | 85–100 | 120–135 | 70–80 | 100–120 | 180–200 (asciutto) |
| Temperatura di Uso Continuo (°C) | ~80 | ~80 | 110–120 | 60–70 | 90–100 | 100–120 |
| Resistenza chimica | Eccellente | Equo–Buono | Discreto | Eccellente | Buono | Equo–Buono |
| Sensibilità all’Umidità | Molto bassa | Basso | Bassa–Media | Molto bassa | Basso | Alta (assorbe) |
| Costo Relativo del Materiale | La più bassa | Medio | Alto | Bassa–Media | Medio–Alto | Medio–Alto |
| Applicazioni Tipiche negli Stati Uniti | Confezionamento, coperchi, rifiniture automobilistiche | Alloggi, beni di consumo | Sicurezza, lenti, alto impatto | Bottiglie, serbatoi | Ingranaggi, precisione | Sotto-cofano, meccanico |
Dove PP vince decisamente:
- La densità più bassa → parti più leggere per lo stesso volume.
- Prezzo della resina molto competitivo e cicli veloci.
- Eccellente resistenza chimica per detergenti, acidi e molti solventi.
- Gradi idonei al contatto con alimenti e approvati per uso medico facilmente disponibili per il mercato italiano.
Quella combinazione è il motivo per cui preferiamo il PP per molti programmi di stampaggio ad iniezione ad alto volume prima di considerare resine ingegneristiche più costose.
Vantaggi chiave dell'iniezione di PP
Capacità di cerniera vivente
Il polipropilene è il materiale di riferimento per le cerniere viventi—pensa tappi a ribalta, coperchi di scatole di conservazione e chiusure di dispositivi medici.
- Il PP può flettersi milioni di volte senza creparsi
- Le cerniere possono essere stampate in un pezzo con il pezzo, tagliando i costi di assemblaggio
- Ideale per tappi, chiusure e imballaggi di consumo in produzione ad alto volume in Italia
Resistenza chimica e sicurezza per contatto alimentare
PP resiste estremamente bene a oli, grassi, detergenti e alla maggior parte delle sostanze chimiche domestiche, motivo per cui domina i imballaggi alimentari e dei consumatori.
- Comunemente approvato per applicazioni di contatto alimentare FDA ed EU
- Scelta sicura per contenitori alimentari riutilizzabili, bicchieri e prodotti da cucina
- Prestazioni elevate in detergenti, prodotti per la pulizia e imballaggi per prodotti per la persona
Densità più bassa = parti più leggere
Il polipropilene ha una delle densità più basse tra le resine comuni per stampaggio ad iniezione (circa 0,90–0,91 g/cm³).
- Parti più leggere nello stesso volume rispetto a ABS, PC o PA6
- Costi di spedizione inferiori e migliore ergonomia per prodotti maneggiabili
- Più pezzi per chilo di resina → risparmi diretti sul costo per pezzo
Eccellente resistenza alla fatica
PP gestisce flessione, piegatura e montaggio a snap-fit ripetuti meglio della maggior parte delle plastiche di base.
- Perfetto per snap-fit, clip, linguette e coperchi con cerniera
- Ottimo per parti interne automobilistiche, componenti di elettrodomestici e prodotti di stoccaggio
- Previene la formazione di crepe nelle parti durante l'uso quotidiano e le vibrazioni
Punto di riciclabilità e vantaggio costo-per-volume
Il polipropilene è ampiamente riciclabile negli USA e globalmente, offrendo uno dei migliori rapporti costo-perfomance nella stampaggio ad iniezione.
- Accettato in molte correnti di riciclo municipali (tipicamente #5 PP)
- Facile da mescolare PP vergine e riciclato per obiettivi di costo e sostenibilità
- Usura degli utensili inferiore e cicli efficienti rispetto a molte plastiche ingegneristiche
Se il tuo obiettivo è parti ad alto volume, basso costo e durevoli, lo stampaggio a iniezione del PP è spesso l'opzione più economica. Per questo lo utilizziamo intensamente nei nostri programmi e lo abbiniamo a utensili e cicli ottimizzati, simili ai guadagni di efficienza descritti in questi vantaggi dello stampaggio ad iniezione.
Selezione del materiale: scegliere la giusta grade di PP per il tuo progetto
Scegliere la giusta grade di polipropilene per stampaggio ad iniezione è dove la maggior parte dei progetti si decide vincere o perdere. Comincio sempre con: cosa fa il pezzo, dove vive e cosa può andare storto? Da lì, la grade di PP si sceglie quasi da sola.
Contenitori alimentari a parete sottile (PP ad alto MFI)
Per contenitori da asporto, coppette per del cameri, confezioni per snack, si desidera PP ad alto flusso (alto MFI, tipicamente 25–60 g/10 min) così la resina si riempie rapidamente e in modo pulito in sezioni sottili.
Punti chiave:
- PP omopolimero or copolimero casuale per chiarezza e rigidità
- Parete tipica: 0,4–0,8 mm per strumenti di confezionamento ad alta velocità
- Necessita conformità FDA / alimentare EU 10/2011 certificazione
- Ideale per: coppette yogurt, contenitori ad impiego al forno a microonde, confezioni alimentari monoporzione
Interni ed esterni dell'auto (PP modificato per impatto, riempito con talco)
Per i programmi automobilistici statunitensi, la scelta è PP modificato all'impatto e riempito di minerali che bilancia robustezza, rigidità e stabilità dimensionale.
Scelte comuni:
- PP riempito di talco (10–30%) per pannelli delle porte, rifiniture delle colonne, cruscotti
- PP copolimero modificato all'impatto per paraurti, rifiniture esterne, rivestimenti degli archi delle ruote
- Vantaggi: migliore resistenza ai graffi, minore deformazione, spazio/gap stabile
- Gamma MFI: tipicamente 5–20 g/10 min a seconda delle dimensioni e della texture del pezzo
Parti mediche e tappi/chiusure (PP per uso medico e alimentare/medico)
Per dispositivi medici usa e getta e tappi/chiusure, ci atteniamo a classi di PP certificate e tracciabili con coerenza rigorosa.
Cosa utilizziamo:
- PP omopolimero per chiusure rigide, corpi di siringa, contenitori da laboratorio
- Random copolimero per dispositivi trasparenti, adattamenti flessibili a snap
- Deve essere:
- conformi FDA
- approvato per contatto alimentare EU 10/2011
- Spesso con ISO 10993 / USP Classe VI dati per parti a contatto medico
- Ideale per: componenti IV, parti diagnostiche, tappi per bottiglie d'acqua, chiusure farmaceutiche
PP ignifugo (UL94 V0/V2)
Per alloggi elettrici e prodotti da costruzione nel
Linee guida essenziali di progettazione per parti in stampaggio a iniezione PP
Quando progetti parti in polipropilene stampate per iniezione, blocchi la qualità (e i costi) a 80% prima che lo stampo sia mai tagliato. Ecco come affronto la progettazione delle parti PP in modo che funzioni pulito e ripetibile sulla pressa.
Mantenere lo spessore della parete uniforme (1,2–3,5 mm)
Il PP è indulgente, ma odia ancora grandi fluttuazioni di spessore.
- Gamma tipica di pareti: 1,2–3,5 mm per la maggior parte delle parti in stampaggio ad iniezione PP
- Restare entro ±10–15% spessore lungo la parte
- Per contenitori a parete sottile: 0,6–1,2 mm è realizzabile con gradi ad alto flusso
- Usa foratura al core invece di masse solide per ridurre il peso e ridurre affondamento/deformazione
Muri uniformi si riempiono meglio, si raffreddano in modo uniforme e mantengono bassi i tempi di ciclo.
-angoli di pescaggio, nervature e bossi
Il PP si restringe sull'acciaio, quindi l'angolo di pescaggio è non negoziabile.
- Angoli di inclinazione
- Muri esterni: ≥ 1° (2°+ è più sicuro per superfici strutturate)
- Nuclei profondi o texture pesante: 2–3°
- Nervature
- Spessore della nervatura: 50–70% di parete nominale
- Altezza: fino a 3× parete senza problemi di stabilità
- Aggiungi filettature alle basi delle nervature per evitare punti di stress elevati
- Capi
- Parete del coperchio: 60–80% di parete nominale
- Sostieni i capi con costole al posto di renderli solidi
- Evitare capi sporgenti isolati – sono magneti di assorbimento e deformazione
Buon progetto e bilanciamento tra costa/capore riducono direttamente scarti e rifili utensili.
Progettare cerniere vive PP
PP è il re delle cerniere vive, ma solo se i dettagli sono corretti.
- Usa PP omopolimero o una classe ottimizzata per cerniere
- Spessore tipico della cerniera: 0,25–0,4 mm
- Il flusso dovrebbe correre orizzontale alla cerniera, non lungo di essa
- Introdurre la cerniera nella parete con raggi morbidi, niente angoli vivi
- Evadere la parte in modo che l'area della cerniera si riempia pulita, senza esitazione o linee di saldatura
La geometria della cerniera accuratamente impostata può sopravvivere diecimila cicli di flessione senza crepe.
Tassi di contrazione PP e come compensarli
Ritiro del polipropilene è significativo e dipende dalla grade.
- Ritiro tipico: 1,2–2,5 % linearmente
- PP riempito (talc, vetro): più basso, più controllato (circa 0,8–1,5 %)
- Omopolimero/co-polimero non riempito: più alto (circa 1,5–2,5 %)
Come compensiamo:
- Scala il modello 3D in base al ritiro raccomandato dal fornitore della resina
- Considera flusso vs ritiro trasversale per PP riempito di talco e riempito di vetro
- Aggiungi nervature e adeguato action gating per evitare deformazioni dei pannelli piatti
- Lavora a stretto contatto con lo stampatore per rifinire il ritiro nel acciaio dopo T1
Evitare segni di trabocco, neliling e linee di saldatura
Questi sono i tre mal di testa più comuni nel design di stampaggio a iniezione di polipropilene.
Per evitare segni di trabocco:
- Mantieni controllata lo spessore locale (nessuna grossa protuberanze o pad)
- Segui la regola 50–70% per costole e guide contro lo spessore della parete
- Avvicina le porte alle caratteristiche più spesse in modo che si impacchettino correttamente
Per ridurre la deformazione:
- Progettare con spessore della parete bilanciato e geometria simmetrica
- Usa PP riempito di talco per pannelli più piatti e rigidi (interni auto, alloggiamenti di elettrodomestici)
- Posizionare le nervature per sostenere superfici ampie e piatte
- Allineare i percorsi di flusso per ridurre gli stress interni quando possibile
Per minimizzare le linee di saldatura:
- Evitare caratteristiche di progettazione che dividono inutilmente il flusso (fori, linguette)
- Se i fori sono necessari, spostarli più vicino al portone o regolare le posizioni dei portoni
- Aumentare la temperatura di fusione e della stampante per migliorare la resistenza della maglia
- Usa PP modificato per impatto quando la resistenza della linea di saldatura è critica
Se vuoi vedere come si traducono queste regole sulla pressa, dai un'occhiata al nostro approfondimento su come funziona una macchina per stampaggio a iniezione e come riempie e impacchetta la cavità in tempo reale sul nostro sito in [jinoplastics.com](https://jinoplast
Processo di stampaggio a o iniezione PP Passo-passo
Quando esegui lo stampaggio a iniezione di polipropilene nel nostro reparto, l'obiettivo è semplice: cicli veloci, qualità stabile, zero problemi. Ecco come impostiamo e controlliamo tipicamente il processo PP.
Requisiti di essiccazione per PP
La maggior parte delle grade di PP non richiede pre-essiccazione, un grande vantaggio rispetto a materiali come PC o PA:
- Il PP non assorbe umidità come le nylon.
- Di solito lo eseguiamo direttamente dalla busta o dal silo.
- Eccezioni:
- PP riciclato con contaminanti
- Grade altamente riempite o con additivi particolari
Se osserviamo splay o bolle e sospettiamo umidità, essicchiamo a 80–90 °C (176–194 °F) per 1–2 ore come precauzione.
2. Tipica curva di temperatura del barile PP (190–240 °C)
Per stampaggio a iniezione di polipropilene, eseguiamo una curva di temperatura graduata lungo il barile:
- Zona di alimentazione: 170–190 °C (338–374 °F)
- Zona centrale: 190–220 °C (374–428 °F)
- Parte anteriore/prima della boccola: 210–240 °C (410–464 °F)
Punti chiave:
- temperature più basse per alta flusso (alto MFI) PP e imballaggi a parete sottile.
- temperature più alte per talcato or polipropilene modificato all'impatto vettori.
- L'ugello deve essere abbastanza caldo da evitare il congelamento ma non così caldo da creare filamenti.
Se sei nuovo alle finestre di processo, è utile comprendere i concetti di base tipi di processi di stampaggio ad iniezione in modo che la strategia di temperatura corrisponda agli utensili e al design del pezzo.
3. Pressione di iniezione, velocità e riempimento
Regoliamo pressione e velocità in base alla geometria del pezzo e al design dello spruzzo:
- Pressione di iniezione:
- Tipico: 600–1.200 bar (8.700–17.400 psi)
- Contenitori in PP a parete sottile: spesso verso l'estremità superiore
- Velocità di iniezione:
- Veloce, soprattutto per contenitori PP a parete sottile, per evitare scatti brevi e problemi con le linee di saldatura
- Più lento attorno a caratteristiche delicate o dove il getto è un rischio
- Confezionamento / mantenimento:
- Iniziare a 50–70% di pressione massima di iniezione
- Regolare finché il peso e le dimensioni si stabilizzano
- Mantenere finché non si verifica il congelamento del gate (spesso 1–4 secondi per pezzi standard)
Buon principio di base: utilizzare riempimento rapido, pressione moderata e sufficiente confezionamento per controllare l'insetto e la controcurvatura senza sovraconfezionare il pezzo.
4. Il tempo di raffreddamento domina il ciclo
Con PP, il raffreddamento è il principale fattore di costo nel tempo di ciclo:
- Il raffreddamento tipicamente consuma 50–70% del tempo totale del ciclo.
- Pareti più spesse e polipropilene riempito di talco richiedono un raffreddamento più lungo per evitare deformazioni.
- Un design di raffreddamento dello stampo efficiente (paratie, raffreddamento conformale, acqua raffreddata) è dove si vince o si perde sul prezzo dell'oggetto.
Incentramo la nostra DOE (design of experiments) su:
- Ridurre lo spessore della parete dove possibile
- Ottimizzazione della disposizione dei canali d'acqua
- Equilibrio del raffreddamento tra cavità
Questo è il modo in cui teniamo brevi i tempi di ciclo PP, dimensioni dei pezzi strette e costi bassi nella produzione reale.
8 difetti più comuni nella stampaggio a iniezione di PP e come correggerli
Quando eseguo lo stampaggio a iniezione di polipropilene, mi concentro molto sulla prevenzione dei difetti. Ecco i 8 problemi che colpiscono PP di più e come li correggiamo di solito sul pavimento della fabbrica.
1. Rilievi (Flash)
Cos'è: Plastica extra sottile lungo le linee di separazione, i recessi o i puntoni di estrusione.
Cause principali:
- Forza di chiusura troppo bassa
- Linea di separazione dello stampo usurata o danneggiata
- Pressione di iniezione eccessiva o sovrappaccatura
Come lo risolvo:
- Aumentare la forza di serraggio e ridurre la pressione di riempimento
- Riparare o riprogrammare linea di separazione, recessi e inserti
- Ottimizzare la dimensione del canale e il profilo di riempimento per evitare sovrappaccatura
2. Scalette/Scariche false
Cos'è: La parte non si riempie completamente—aree mancanti, soprattutto in pareti sottili o nervature.
Cause principali:
- La fusione PP è troppo fredda o velocità troppo bassa
- Canale troppo piccolo o ventilazione carente
- Dimensione di colata o pressione di iniezione insufficiente
Come lo risolvo:
- Aumentare la temperatura di fusione e dello stampo; aumentare la velocità di iniezione
- Aumentare l'apertura della porta o aggiungere/pulire prese d'aria
- Aumentare la dimensione del getto, mantenere la pressione e il tempo di riempimento
3. Segni di ritiro
Cos'è: Depressioni locali, di solito dietro costole, boss e sezioni spesse.
Cause principali:
- Sezioni di parete spesse o costole sovradimensionate
- Bassa pressione di riempimento o tempo di tenuta troppo breve
- temperatura dello stampo troppo alta nelle aree spesse
Come lo risolvo:
- Riprogettare a spessore uniforme della parete e costole più sottili (40–60% della parete)
- Aumentare la pressione di confezionamento e il tempo di tenuta
- Usare una corretta disposizione di raffreddamento sotto le zone spesse o aggiungere inserimenti
4. Getto
Cos'è: Linee di flusso simili a serpenti dovute al melt ad alta velocità che entra in una cavità fredda.
Cause principali:
- Velocità di iniezione troppo alta al gate
- Gate puntato direttamente verso uno spazio aperto
- Temperatura del materiale fuso troppo bassa
Come lo risolvo:
- Ridurre la velocità iniziale di iniezione, utilizzare riempimento a più stadi
- Reindirizzare il gate verso una parete o una caratteristica per aiutare la diffusione del flusso
- Aumentare leggermente la temperatura del melt e dello stampo per un flusso più regolare
5. Distorsione
Cos'è: Il pezzo perde torsione, arcuature o arricciamenti dopo l'espulsione.
Cause principali:
- Spessore della parete non uniforme o raffreddamento non omogeneo
- Grandi differenze di retrazione (ad es. talco riempito vs aree non riempite)
- Sovraccarico su un lato del pezzo
Come lo risolvo:
- Design per spessore parete costante e nervature bilanciate
- Ribilanciare i canali di raffreddamento e il profilo di stampaggio
- Per pezzi ad alta precisione, utilizzare leghe PP riempite con retrazione inferiore
6. Segni di bruciatura / Linee d'argento
Cos'è: Bruciature scure alla fine del riempimento, o sottili linee d'argento sulla superficie.
Cause principali:
- aria intrappolata e scarso sfiato
- Velocità o pressione di iniezione eccessive
- PP degradato a causa di una temperatura di fusione troppo alta o di una lunga permanenza
Come lo risolvo:
- Aggiungere o approfondire gli sfiati; pulire regolarmente le aree di sfiato
- Ridurre la velocità di iniezione e la pressione vicino alla fine del riempimento
- Ridurre la temperatura di fusione, purgare frequentemente e evitare lunghe permanenze nel bariletto
Per ulteriori dettagli su come risolviamo questi problemi in produzione, ho suddiviso cause radice e soluzioni nella nostra guida su difetti comuni di stampaggio ad iniezione e soluzioni.
7. Linee di saldatura
Cos'è: Linee deboli e visibili dove due fronti di fusione si incontrano intorno a fori o nervature.
Cause principali:
- Bassa temperatura dello scioglimento o dello stampo
- Fronti di flusso che si incontrano a bassa pressione o bassa velocità
- Posizione del cancellino povera che fa collidere fronti di flusione freddi
Come lo risolvo:
- Aumentare la temperatura di fusione e di stampaggio
- Regolare la posizione dello spruzzo per spostare le linee di giunto lontano dalle aree soggette a tensione
- Aumentare la velocità/pressione di iniezione intorno alle zone di giunto
8. Splay (Segni di Umidità)
Cos'è: strisce opalescenti lattee che sembrano marchi di vapore sulla superficie.
Cause principali:
- Umidità o contaminazione nella resina PP
- Ri-sminuzzamento degradato o materiali miscelati
- Troppa contropressione o surriscaldamento da taglio
Come lo risolvo:
- Usare PP asciutto e pulito; controllare la percentuale di ri-sminuzzamento e la fonte
- Purga del barile; evitare la miscelazione di polimeri incompatibili
- Ridurre la contropressione e la velocità della vite per ridurre lo sforzo di taglio
Quando impostiamo correttamente la stampaggio a iniezione del polipropilene—materiale, stampo e macchina che lavorano come uno—possiamo produrre pezzi stabili e ripetibili con difetti minimi e prezzi molto competitivi per i clienti italiani.
Responsabili dei costi dei pezzi stampati a iniezione PP nel 2026
Quando offro una quotazione per lo stampaggio a iniezione di polipropilene nel 2026, in realtà guardo a quattro leve principali: prezzo della resina, vita degli stampi, tempo di ciclo e requisiti di qualità/volume della tua industria.
1. Prezzi della resina PP vergine vs riciclata (Anteprima 2026)
Nel mercato USA e Asia del 2026, gli intervalli tipici sono:
| Tipo di PP | Intervallo di prezzo approssimativo* (USD / lb) | Note |
|---|---|---|
| PP vergine omopolimero | $0.55 – $0.85 | Gradi standard di injection |
| PP vergine impatto / riempito di talco | $0.75 – $1.10 | Automotive/interiore, parti più dure |
| PP alimentare / medico | $0.90 – $1.40 | Lotti certificati, tracciabili |
| PP riciclato (PIR/PCR, iniezione) | $0.40 – $0.70 | Dipende fortemente dal colore e dalla stabilità |
*Questi sono intervalli tipici spot/contratto 2026 tratti da dati principali degli indici di resina (ad es. PolymerUpdate, prezzi resina Plastics News, distributori regionali).
Punti chiave dei costi:
- Costo di colore e consistenza extra – colori naturali o chiari e gradazioni di flusso stabili sono più costosi rispetto al PCR scuro miscelato.
- La certificazione aggiunge costo – approvazioni FDA, EU 10/2011 o automotive comportano un premio ma sono non negoziabili per quei mercati.
2. Costo degli stampi: PP vs ABS / PC
Per lo stampo stesso, il polipropilene è di solito più economico da gestire nel suo ciclo di vita rispetto ad ABS o PC:
- Bassa pressione di iniezione e temperatura
- PP: ~190–240 °C temperature dell'estrusore
- PC: spesso 260–300 °C
- Temperature e pressione più basse = minor usura della stampo → vita dello strumento più lunga.
- Scelta dell'acciaio
- Per il PP, spesso possiamo utilizzare P20 temprato o H13 con meno rivestimenti exotic.
- Per PC riempito di vetro abrasivo, servono acciai più robusti e rivestimenti, che aumentano il costo.
Risultato finale:
- Costo di costruzione dello stampo: punto di partenza simile rispetto all'ABS, inferiore rispetto al PC per complessità comparabile.
- Costo per pezzo nel tempo: il PP vince perché lo stampo tipicamente richiede meno riparazioni e ha una vita più lunga.
Se vuoi un'analisi più approfondita del costo stampo vs pezzo, lo spiego nella mia guida su quanto costa davvero uno stampo di iniezione e perché.
3. Vantaggio del tempo di ciclo → Prezzo pezzo inferiore
Il polipropilene si raffredda rapidamente e fluideggia facilmente, il che riduce direttamente i costi:
- Tempi di ciclo più brevi
- Contenitori PP a parete sottile: cicli da 5–12 sec.
- Géometria simile nel PC: spesso 20–30% più lenta.
- Peso della parte inferiore
- PP ha una delle densità più basse (~0,90 g/cm³).
- Stesso volume, meno peso = meno costo di resina per pezzo.
Su uno strumento ad alta cavità, tagliare solo 2–3 secondi per ciclo può far risparmiare migliaia di dollari al mese nella produzione. Ecco perché il PP domina tappi, chiusure, imballaggi a parete sottile e beni di consumo ad alta quota di produzione.
Per stimare il prezzo totale del pezzo includendo il tempo di ciclo, di solito faccio riferimento alla stessa metodologia che espongo nel mio articolo su costo complessivo di stampaggio ad iniezione per pezzo.
4. Fasce di prezzo tipiche per parti in PP (2026)
Queste sono realistiche FOB fabbrica intervalli per programmi a volume medio-alto (clienti in Italia che acquistano da impianti in Asia/Italia) usando stampaggio ad iniezione PP:
| Industria / Tipo di parte | Volume tipico | Intervallo di prezzo PP per pezzo* (USD) |
|---|---|---|
| Contenitori alimentari a parete sottile, coperchi | 200k – 10M+ / anno | $0.02 – $0.18 |
| Caps & chiusure (bevande, cura personale) | 1M – 50M+ / year | $0.005 – $0.06 |
| Prodotti di consumo (case, organizer, housings) | 50k – 500k / year | $0.20 – $0.20 |
| rifiniture per interni/esterni automobilistici (talc/impact) | 50k – 300k / year | $0.40 – $4.00 |
| Dispositivi medici usa e getta / involucri dei dispositivi | 100k – 5M / year | $0.05 – $2.50 |
*I prezzi assumono colori standard, controllo qualità normale, e nessuna operazione cosmetica estrema o secondaria. Finiture cosmetiche rigorose, camere pulite, o assemblaggio complesso possono spingere la parte superiore della gamma.
Come aiuto di solito i clienti italiani a controllare i costi
Quando cito progetti di stampaggio ad iniezione PP per marchi italiani, normalmente:
- Scegliere il design più leggero possibile senza compromettere le prestazioni.
- Allineare MFI e grado al tuo pezzo e al volume in modo da raggiungere il ciclo più breve sicuro.
- Pianificare il numero di cavità e l'automazione attorno alla tua domanda 1–3 anni, non solo al primo ordine.
- Usa PP riciclato dove non comprometta il tuo marchio (ad es. componenti interni, colori scuri).
Se stai cercando di raggiungere un prezzo obiettivo per un pezzo in PP nel 2026, il modo più rapido è condividere:
- Volume annuo
- Prezzo obiettivo al pezzo
- Peso del pezzo (o un file 3D approssimativo)
- Qualsiasi certificazione/esigenza di settore
Da lì di solito posso dirti in minuti se possiamo rispettare il tuo budget o cosa deve cambiare (materiale, cavitazione o design) per far quadrare i conti.
Sostenibilità & PP riciclato nell'iniezione
La stampaggio ad iniezione del polipropilene è uno dei modi più semplici per abbassare sia il costo del pezzo sia l'impronta di carbonio, soprattutto quando si utilizza il PP riciclato nel modo giusto.
PCR vs PIR Polipropilene
Quando parliamo di PP riciclato, utilizziamo principalmente due flussi:
- PP riciclato post-consumo (PCR)
- Proviene da prodotti usati: contenitori alimentari, tappi, imballaggi.
- Ideale per marchi che mirano a obiettivi ESG, affermazioni di sostenibilità al dettaglio e etichettatura “contenuto riciclato”.
- La variazione di colore e l'odore devono essere gestiti con selezione, filtrazione e additivi.
- PP riciclato post-industriale (PIR)
- Proviene da scarti di fabbrica puliti e dagli spruzzi.
- Molto di più più coerente e prevedibile rispetto al PCR.
- Ideale per settore automobilistico, componenti industriali e componenti non visivi.
Riciclo meccanico vs chimico per PP
La maggior parte delle parti stampate ad iniezione in PP oggi si affidano a riciclo meccanico:
- Riciclo meccanico
- Fasi: triturare → lavare → ri-pelletizzare.
- Costo più basso e ampiamente disponibile negli Stati Uniti.
- Ottimo per tappi, cassette, pallet, parti auto e imballaggi non alimentari.
- Riciclo chimico
- Riduce il PP a monomeri o oli, quindi polimerizzato di nuovo.
- Raggiunge qualità quasi vergine e potenziale per contatto alimentare.
- Ancora costo superiore e meno disponibile ma in rapida crescita, soprattutto per programmi di sostenibilità dei proprietari dei marchi.
Come raggiungere 30–100% contenuto riciclato senza compromettere le proprietà
È possibile aumentare notevolmente il contenuto riciclato di PP se lo si progetta fin dal primo giorno:
- Iniziare con la resina di base giusta
- Usa modificata per impatto or polipropilene riempito di talco per compensare la rigidità/la perdita di impatto dovuta al PCR.
- Per parti visibili, scegliere specifiche di colore strette e aggiungere masterbatch per mascherare la variazione.
- Strategia di miscelazione
- 30–50% PP riciclato: Intervallo sicuro per la maggior parte delle parti di consumo e industriali con minimo compromesso di proprietà.
- 70–100% PP riciclato: Usare per parti più spesse e meno critiche (paletti, contenitori, automotive non strutturale) e aggiungere:
- Modificatori d'impatto
- Stabilizzatori UV
- Antiossidanti e ausiliari di lavorazione
- Progettare il comportamento del PP riciclato
- Aggiungi leggermente più estruso e raggi generosi per gestire una flusso minore.
- Evita costole ultrafini e angoli acuti che amplificano la debolezza.
- Per parti con tolleranze strette, esegui simulazione di flusso dello stampo e restringi le finestre di processo.
- Qualifica e blocca fornitori
- Chiedi coerenti MFI, colore e contenuto di cenere latta per latta.
- Esegui test meccanici (Izod, trazione) su miscele riciclate durante la qualificazione.
- Per marchi consumer italiani, verifica la documentazione per dichiarazioni di contenuto riciclato e catena di custodia.
Con una mix ben bilanciato di PCR/PIR, additivi tarati e progettazione intelligente dei pezzi, eseguiamo regolarmente programmi di stampaggio ad iniezione PP nel range di riciclato 50–100% mantenendo prestazioni ed estetica entro le specifiche.
Come scegliere un partner affidabile per lo stampaggio a iniezione PP nel 2026
Scegliere il giusto partner di stampaggio a iniezione di polipropilene nel 2026 si riduce al controllo del rischio, alle certificazioni e alle prove che possa effettivamente fornire su larga scala.
Segnali di allerta vs Segnali positivi
Segnali di allarme (allontanarsi rapidamente):
- Nessuna tracciabilità del materiale o registri di lotto
- Citazioni vaghe con dettagli di tooling mancanti, nessun DFM, nessuna segnalazione di tolleranze
- Nessun laboratorio interno di controllo qualità (nessun test di trazione, MFI, o misurazione del colore)
- Solo supporto via email, risposte lente, nessuna condivisione di dati di processo
- “Possiamo modellare qualsiasi cosa” ma nessun vero caso studio PP o foto
Bandierine verdi (includere in lista ristretta):
- Rapporto DFM dettagliato (gate, draft, nervature, restringimento, flusso PP) prima del taglio dello stampo
- Finestra di processo chiara (temperatura di fusione, pressione di confezionamento, tempo di raffreddamento) nel preventivo
- Officina stampi interna e piano di manutenzione per una lunga vita dello stampo PP
- Fornitura PP trasparente (nomi delle grade, MFI, approvazioni per uso alimentare o automotive)
- Disponibilità a eseguire prove di stampaggio PP e inviare rapporti di ispezione completi
Certificazioni indispensabili (Per Applicazione)
| Tipo di Applicazione | Certificazioni indispensabili |
|---|---|
| Industria generale / consumatori | ISO 9001 (gestione della qualità) |
| Componenti automotive in PP | IATF 16949, capacità PPAP |
| Imballaggi medicali / farmaceutici | ISO 13485, procedure di maneggio pulite |
| Imballaggi a contatto con alimenti | PP conforme FDA & EU 10/2011, test di migrazione |
| Elettrico / FR PP | file UL per UL94 V0/V2 classi |
Se un fornitore non può mostrare certificati e rapporti di prova aggiornati sulla classe PP che vuole utilizzare, si assumerà la responsabilità.
Perché i produttori cinesi di stampaggio a iniezione PP dominano ancora nel 2026
Nel 2026, le fabbriche cinesi di stampaggio ad iniezione PP mantengono ancora una quota enorme del volume globale perché:
- Scala e struttura dei costi – presse ad alto tonnellaggio, strumenti a cavità multiple, ammortamento più rapido
- Vantaggio sui costi di utensili – stampi PP a cavità multiple a 30–50% in meno rispetto ai prezzi USA/EU
- Maturità del processo – decenni di esperienza con PP riempito di talco, PP modificato per impatto, imballaggi PP a parete sottile
- Servizio a catena completa – dalla progettazione della stampatrice all’assemblaggio, stampa e confezionamento
Per gli acquirenti italiani, la chiave è scegliere un partner cinese che sia realmente guidato dal sistema, non solo economico. Un buon punto di partenza è esaminare come è impostata la loro fabbrica di stampaggio ad iniezione plastica e come controllano la qualità sul piano produttivo.
Perché Jino Injection Moulding è la mia fabbrica di riferimento per progetti PP
Come imprenditore della stampaggio a iniezione, conto su jino injection moulding per programmi PP-heavy perché soddisfano i requisiti che contano sul mercato italiano:
- Più di 20 anni focalizzato sull'iniezione di plastica e stampaggio
- 300+ programmi PP di successo in confezioni a parete sottile, rifiniture automobilistiche e tappi/chiusure
- Laboratorio interno di materiali controlli MFI, abbinamento colore, test meccanici, verifica restringimento PP
- Free DFM – inclusi flusso PP, posizione del portello, rischio di warpage e layout dello stampo ottimizzato per i costi
- Ampia esperienza con:
- contenitori in PP alimentare per marchi italiani
- Polipropilene modificato all’impatto e riempito di talco per automotive
- Cerniere vive PP e fissaggi a incastro che sopravvivono a milioni di cicli



 Italian
 English
 French
 German
 Spanish
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian