
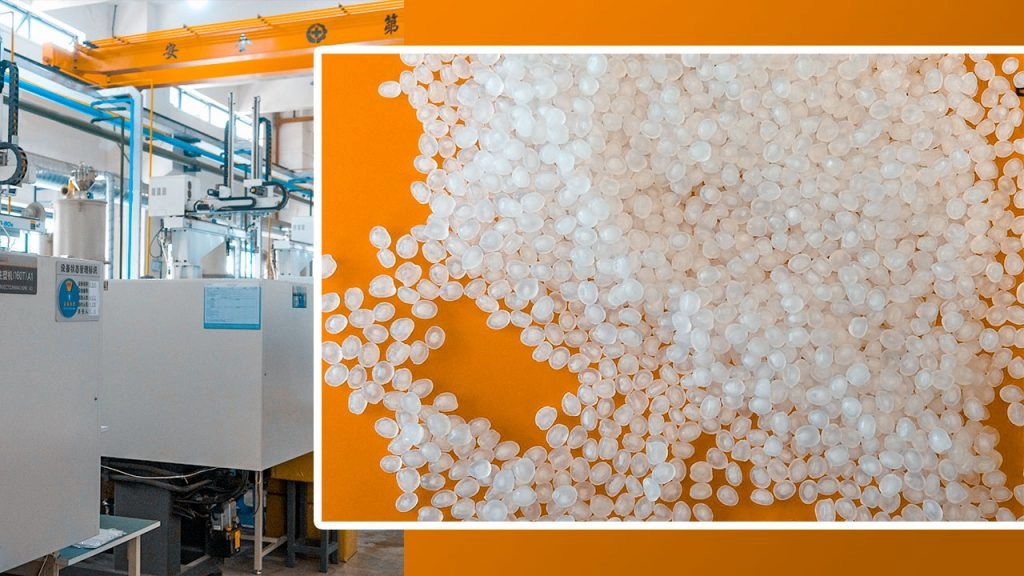
Qu'est-ce que le Polypropylène (PP) et pourquoi il domine le moulage par injection
Le polypropylène (PP) est un thermoplastique semi-cristallin largement utilisé dans le moulage par injection car il offre un coût faible par volume, une faible densité, et une très bonne résistance chimique et à la fatigue. Pour un volume de pièce donné, le PP est généralement le plus léger et l'option la plus économique ce qui explique sa domination dans l'emballage alimentaire, les bouchons et fermetures, les biens de consommation, et de nombreux intérieurs automobiles sur le marché français.
Le PP est fabriqué à partir de monomères de propylène et peut être adapté en homo-polymères et co-polymères (aléatoires ou blocs) pour atteindre différents équilibres rigidité–impact–clarté.
PP Homo-Polymère vs Co-Polymère (Aléatoire vs Bloc)
Principales différences
| Propriété / Type | PP Homo-Polymère (PP-H) | PP Co-Polymère Aléatoire (PP-R) | PP Co-Polymère Bloc (PP-B / Impact PP) |
|---|---|---|---|
| Utilisation typique | Pièces rigides, charnières, bouchons | Contenants alimentaires plus transparents, médical | Automobile, appareils électroménagers, pièces d’impact |
| Impact à température ambiante | Moyen | Moyen–Élevé | Élevé |
| Impact à basse température (−20 °C) | Pauvre–Moyen | Moyen | Élevé (meilleur) |
| Rigidité (Module) | Le plus élevé | Moyen–Élevé | Moyen |
| Clarté | Opaque | Bon–Très bon | Opaque |
| Résistance à la chaleur (HDT) | Le plus élevé des trois | Légèrement inférieur | Plus faible |
| Coût | Le plus bas | Légèrement plus élevé | Plus élevé que l'homo, toujours économique |
En pratique :
- Nous utilisons PP-H lorsque nous voulons pièces rigides, économiques et charnières vivantes.
- Nous spécifions PP-R pour pièces alimentaires de qualité alimentaire et médicales transparentes ou translucides.
- Nous choisissons PP-B/PP impact pour pièces automobiles et extérieures nécessitant une résistance au froid.
Principaux grades de PP pour le moulage par injection (avec plages de MFI)
L'Indice de Flux de Fusion (MFI, g/10 min, 230 °C/2,16 kg) est le paramètre clé de traitement que nous considérons. MFI plus élevé = flux plus facile = parois plus fines, mais résistance à l'impact moindre.
| Type de grade | Plage typique de MFI (g/10 min) | Utilisations courantes |
|---|---|---|
| PP-H à usage général | 4–12 | Boîtiers, bouchons, pièces techniques |
| PP à haut flux (PP-H ou PP-R) | 20–60 | Contenants alimentaires à parois fines, emballages IML |
| PP impact (PP-B / hétérophasique) | 5–25 | Intérieur/extérieur automobile, appareils électroménagers |
| PP rempli de minéraux/talc | 5–20 | Joints de garniture automobiles, intérieur structurel |
| PP renforcé de fibres de verre | 5–15 | Supports structurels, pièces sous capot |
| PP médical / en contact avec les aliments | 8–25 | Seringues, verrerie de laboratoire, bouchons et fermetures |
Pour les emballages alimentaires à paroi fine, nous utilisons généralement MFI 25–40. Pour les bouchons et fermetures généraux, MFI 8–20 est un compromis idéal.
PP vs Autres plastiques couramment utilisés en injection
Comparaison rapide : PP vs ABS, PC, PEHD, POM, PA6
Les valeurs sont des plages indicatives pour des grades commerciaux typiques non remplis.
| Propriété | PP | ABS | PC | PEHD | POM (Acétal) | PA6 (nylon 6) |
|---|---|---|---|---|---|---|
| Densité (g/cm³) | 0,90–0,91 | 1,03–1,06 | 1,19–1,22 | 0.95 | 1,40–1,42 | 1,12–1,15 |
| Résistance à la traction (MPa) | 25–35 | 40–50 | 55–70 | 20–30 | 60–70 | 60–80 |
| Module de flexion (GPa) | 1,1–1,6 | 1,8–2,2 | 2,2–2,6 | 0,8–1,1 | 2,5–3,0 | 2,5–3,0 |
| Izod à entaille @ 23 °C | 3–8 kJ/m² | 15–40 kJ/m² | 60–80 kJ/m² | 3–10 kJ/m² | 6–10 kJ/m² | 5–10 kJ/m² |
| Température de déformation sous chaleur (°C) | 90–110 | 85–100 | 120–135 | 70–80 | 100–120 | 180–200 (sec) |
| Température d'utilisation continue (°C) | ~80 | ~80 | 110–120 | 60–70 | 90–100 | 100–120 |
| Résistance chimique | Excellent | Moyen–Bon | Passable | Excellent | Bon | Moyen–Bon |
| Sensibilité à l'humidité | Très faible | Faible | Faible–Moyenne | Très faible | Faible | Élevée (absorbe) |
| Coût relatif du matériau | Le plus bas | Moyen | Élevé | Faible–Moyenne | Moyen–Élevé | Moyen–Élevé |
| Applications typiques en France | Emballages, bouchons, garnitures automobiles | Boîtiers, biens de consommation | Sécurité, lentilles, haute résistance aux chocs | Bouteilles, réservoirs | Engrenages, précision | Sous le capot, mécanique |
Où le PP gagne de manière décisive :
- Plus faible densité → pièces les plus légères pour le même volume.
- Prix de résine très compétitif et cycles rapides.
- Excellente résistance chimique aux détergents, acides et nombreux solvants.
- Grades approuvés pour le contact alimentaire et médical facilement disponibles sur le marché français.
Cette combinaison explique pourquoi nous privilégions le PP pour de nombreux programmes de moulage par injection à volume élevé avant d’envisager des résines techniques plus coûteuses.
Avantages clés du moulage par injection de PP
Capacité de charnière vivante
Le polypropylène est le matériau de référence pour les charnières vivantes — pensez aux bouchons à clapet, aux couvercles de boîtes de rangement et aux fermetures d’appareils médicaux.
- Le PP peut se plier des millions de fois sans se fissurer
- Les charnières peuvent être moulées en une seule pièce avec la pièce, réduisant ainsi le coût d’assemblage
- Idéal pour les bouchons, fermetures et emballages grand volume en production française
Résistance chimique & sécurité au contact alimentaire
Le PP résiste extrêmement bien aux huiles, graisses, détergents et à la plupart des produits chimiques ménagers, ce qui explique sa domination dans l’emballage alimentaire et grand public.
- Couramment approuvé pour les applications de contact alimentaire selon la FDA et l’UE
- Choix sûr pour les contenants alimentaires réutilisables, la vaisselle et les produits de cuisine
- Performance solide dans les détergents, produits de nettoyage et emballages de soins personnels
Densité la plus faible = pièces les plus légères
Le polypropylène a l'une des densités les plus faibles parmi les résines de moulage par injection courantes (environ 0,90–0,91 g/cm³).
- Pièces plus légères pour le même volume par rapport à l'ABS, au PC ou au PA6
- Coût d'expédition réduit et meilleure ergonomie pour les produits portables
- Plus de pièces par livre de résine → économies directes sur le coût par pièce
Excellente résistance à la fatigue
Le PP supporte mieux la flexion répétée, la flexion et l'utilisation en encliquetage que la plupart des plastiques de consommation.
- Parfait pour les encliquetages, clips, onglets et couvercles à charnière
- Idéal pour les pièces intérieures automobiles, composants d'appareils électroménagers et produits de stockage
- Empêche les pièces de se fissurer lors d'une utilisation quotidienne et sous vibration
Avantage en recyclabilité et coût par volume
Le polypropylène est largement recyclé en France et dans le monde, et offre l'un des meilleurs rapports coût-performance en moulage par injection.
- Accepté dans de nombreux flux de recyclage municipaux (typiquement #5 PP)
- Facile à mélanger avec du PP vierge et recyclé pour atteindre des objectifs de coût et de durabilité
- Moins d'usure des outils et cycles plus efficaces comparé à de nombreux plastiques techniques
Si vous visez des pièces en grande quantité, à faible coût et durables, le moulage par injection de PP est souvent l'option la plus économique. C’est pourquoi nous l’utilisons intensément dans nos programmes et le combinons avec un outillage et des cycles optimisés, similaires aux gains d’efficacité décrits dans ces avantages du moulage par injection.
Choix du matériau : sélectionner la bonne grade de PP pour votre projet
Choisir la bonne grade de moulage par injection de polypropylène est souvent déterminant pour la réussite ou l’échec d’un projet. Je commence toujours par : À quoi sert la pièce, où se trouve-t-elle, et qu'est-ce qui peut mal tourner ? À partir de là, la note PP s'impose presque d'elle-même.
Contenants alimentaires à paroi fine (PP à MFI élevé)
Pour les pots à emporter, les coupes de charcuterie et les emballages à snacks, vous souhaitez du PP à flux élevé (MFI élevé, généralement 25–60 g/10 min) afin que la résine se remplisse rapidement et proprement dans des sections fines.
Points clés :
- Homopolymère de PP or copolymère aléatoire pour la clarté et la rigidité
- Paroi typique : 0,4–0,8 mm pour les outils d'emballage à grande vitesse
- Besoins certification alimentaire conforme à la FDA / EU 10/2011 certification
- Idéal pour : pots à yaourt, contenants micro-ondables, emballages alimentaires à portion individuelle
Intérieur et extérieur automobile (PP modifié pour l'impact, PP rempli de talc)
Pour les programmes automobiles, la référence est le PP modifié pour l'impact et rempli de minéraux qui équilibre robustesse, rigidité et stabilité dimensionnelle.
Choix courants :
- PP rempli de talc (10–30%) pour panneaux de porte, garnitures de pilier, tableaux de bord
- Copolymer de PP modifié à l'impact pour pare-chocs, garnitures extérieures, protections d'arches de roue
- Avantages : meilleure résistance aux rayures, moindre déformation, écart/finition stable
- Gamme MFI : généralement 5–20 g/10 min selon la taille et la texture de la pièce
Pièces médicales & bouchons/fermetures (PP de qualité alimentaire et médicale)
Pour les dispositifs jetables médicaux et bouchons/fermetures, nous utilisons des grades de PP certifiés, traçables avec une cohérence stricte.
Ce que nous utilisons :
- Homopolymère de PP pour fermetures rigides, corps de seringues, verrerie de laboratoire
- Copolymer aléatoire pour dispositifs transparents, ajustements flexibles à clic
- Doit être :
- conforme à la FDA
- approuvé pour le contact alimentaire selon la directive EU 10/2011
- Souvent avec ISO 10993 / USP Classe VI données pour les pièces en contact médical
- Idéal pour : composants IV, pièces de diagnostic, bouchons de bouteilles d'eau, fermetures pharmaceutiques
PP ignifuge (UL94 V0/V2)
Pour les boîtiers électriques et les produits de construction dans le
Lignes directrices critiques de conception pour les pièces en injection de PP
Lorsque nous concevons des pièces en polypropylène injecté, nous verrouillons la qualité (et le coût) à 80% avant même que l'outil ne soit coupé. Voici comment j'aborde la conception des pièces en PP pour qu'elles fonctionnent proprement et de manière répétée sur la presse.
Garder une épaisseur de paroi uniforme (1,2–3,5 mm)
Le PP est indulgent, mais il déteste encore les grands écarts d'épaisseur.
- Gamme typique de paroi : 1,2–3,5 mm pour la plupart des pièces en injection de PP
- Restez dans ±10–15% d'épaisseur à travers la pièce
- Pour les contenants à parois fines : 0,6–1,2 mm est réalisable avec des grades à haut débit
- Utilisez cavage au lieu de masses pleines pour réduire le poids et diminuer le retrait/déformation
Les murs uniformes remplissent mieux, refroidissent uniformément et maintiennent les temps de cycle faibles.
Angles de tirage, nervures et bossages
Le PP se rétracte sur l'acier, donc le tirage est non négociable.
- Angles de tirage
- Murs extérieurs : ≥ 1° (2°+ est plus sûr pour les surfaces texturées)
- Cœurs profonds ou textures lourdes : 2–3°
- Nervures
- Épaisseur de la nervure : 50–70% de mur nominal
- Hauteur : jusqu'à 3× mur sans problèmes de stabilité
- Ajouter filets aux bases des nervures pour éviter les concentrations de contrainte
- Bossages
- Mur du bossage : 60–80% de mur nominal
- Supportez les bossages avec des nervures plutôt que de les rendre pleins
- Évitez les bossages épais isolés – ils attirent les retassures et les déformations
Une bonne dépouille et une conception équilibrée des nervures/bossages réduisent directement les rebuts et les retouches d'outillage.
Conception de charnières intégrées en PP
Le PP est le roi des charnières intégrées, mais seulement si les détails sont corrects.
- Utilisez Homopolymère de PP ou une qualité optimisée pour les charnières
- Épaisseur typique de la charnière : 0,25–0,4 mm
- Le flux doit s'écouler à travers la charnière, et non le long de celle-ci
- Intégrez la charnière au mur avec des rayons lisses, sans angles vifs
- Positionnez la carotte d'injection de la pièce de manière à ce que la zone de la charnière se remplisse proprement, sans hésitation ni lignes de soudure
Une géométrie de charnière bien réglée peut survivre à des dizaines de milliers de cycles de flexion sans se fissurer.
Taux de retrait du PP et comment compenser
Le retrait du polypropylène est important et dépend de la qualité :
- Retrait typique : 1,2–2,5 % linéairement
- PP rempli (talc, verre) : inférieur, plus contrôlé (environ 0,8–1,5%)
- Homopolymère/co-polymère non rempli : plus élevé (environ 1,5–2,5%)
Comment nous compensons :
- Augmenter l’échelle du modèle 3D selon la contraction recommandée par le fournisseur de résine
- Considérez débit vs contraction transversale pour le PP rempli de talc et de verre
- Ajouter des nervures et une injection appropriée pour éviter que les panneaux plats ne déforment
- Travailler en étroite collaboration avec le mouleur pour ajuster la contraction en acier après T1
Éviter les marques de retrait, la déformation et les lignes de soudure
Ce sont les trois problèmes les plus courants en conception de moulage par injection de polypropylène.
Pour éviter les marques de retrait :
- Contrôler l’épaisseur locale (pas de bosses ou de coussins massifs)
- Suivre la règle des 50–70% pour les nervures et les bosses par rapport à l’épaisseur de la paroi
- Déplacer les portes plus près des caractéristiques plus épaisses pour qu’elles se remplissent correctement
Pour réduire la déformation :
- Concevoir avec épaisseur de paroi équilibrée et géométrie symétrique
- Utilisez PP chargé en talc pour des panneaux plus plats et plus rigides (intérieur automobile, boîtiers d'appareils)
- Placez des nervures pour soutenir les surfaces larges et plates
- Alignez les chemins d'écoulement pour réduire les contraintes internes lorsque c'est possible
Pour minimiser les lignes de soudure :
- Évitez les caractéristiques de conception qui divisent inutilement l'écoulement (trous, languettes)
- Si des trous sont nécessaires, rapprochez-les de la porte ou ajustez l'emplacement des portes
- Augmentez la température de la matière fondue et du moule pour améliorer la résistance du joint
- Utilisez PP modifié par impact lorsque la résistance des lignes de soudure est critique
Si vous voulez voir comment ces règles se traduisent sur la presse, consultez notre analyse de comment fonctionne une machine de moulage par injection et comment elle remplit et compacte la cavité en temps réel sur notre site à [jinoplastics.com](https://jinoplast
Processus de moulage par injection PP étape par étape
Lorsque nous réalisons du moulage par injection de polypropylène dans notre atelier, l'objectif est simple : cycles rapides, qualité stable, zéro problème. Voici comment nous configurons et contrôlons généralement le processus PP.
1. Exigences de séchage pour le PP
La plupart des grades de PP ne nécessitent pas de pré-séchage, ce qui est un grand avantage par rapport à des matériaux comme le PC ou le PA :
- Le PP n'absorbe pas l'humidité comme le font les nylons.
- Nous le faisons généralement fonctionner directement depuis le sac ou le silo.
- Exceptions :
- PP recyclé avec contamination
- Grades fortement remplis ou avec des additifs spéciaux
Si nous voyons des déformations ou des bulles et suspectons de l'humidité, nous sécherons à 80–90 °C (176–194 °F) pendant 1 à 2 heures en précaution.
2. Profil de température typique du baril de PP (190–240 °C)
Pour moulage par injection de polypropylène, nous appliquons un profil de température progressif sur le baril :
- Zone d'alimentation : 170–190 °C (338–374 °F)
- Zone centrale : 190–220 °C (374–428 °F)
- Avant/embout : 210–240 °C (410–464 °F)
Points clés :
- Températures plus basses pour PP à haut débit (MFI élevé) et emballages à parois fines.
- Températures plus élevées pour talc rempli or polypropylène à impact modifié notes de cours.
- La buse doit être suffisamment chaude pour éviter le gel mais pas tellement chaude qu'elle forme des fils.
Si vous êtes nouveau dans les fenêtres de processus, il est utile de comprendre les bases des types de processus de moulage par injection afin que la stratégie de température corresponde à votre outillage et à la conception de la pièce.
3. Pression d'injection, vitesse et maintien
Nous ajustons la pression et la vitesse en fonction de la géométrie de la pièce et de la conception du noyau:
- Pression d'injection :
- Typique : 600–1 200 bars (8 700–17 400 psi)
- Contenants en PP à paroi fine : souvent vers le haut de la plage
- Vitesse d'injection :
- Rapide, en particulier pour les contenants en PP à paroi fine, pour éviter les courts-circuits et les problèmes de ligne de soudure
- Plus lent autour de caractéristiques délicates ou en cas de risque de jetage
- Packing / maintien :
- Commencez à 50–70 % de la pression d'injection maximale
- Ajustez jusqu'à ce que le poids et les dimensions se stabilisent
- Maintenez jusqu'à la solidification du noyau (souvent 1–4 secondes pour les pièces standard)
Bonne règle empirique : utiliser remplissage rapide, pression modérée et suffisamment d'emballage pour contrôler le retrait et la déformation sans sur-remplir la pièce.
4. Le temps de refroidissement domine le cycle
Avec le PP, le refroidissement est le principal facteur de coût dans le cycle :
- Le refroidissement représente généralement 50 à 70 % du temps total du cycle.
- Des parois plus épaisses et le polypropylène rempli de talc nécessitent un refroidissement plus long pour éviter la déformation.
- Une conception efficace du refroidissement du moule (baffles, refroidissement conformes, eau glacée) est là où nous gagnons ou perdons sur le prix de la pièce.
Nous concentrons notre DOE (conception d'expériences) sur :
- Réduire l'épaisseur des parois lorsque cela est possible
- Optimiser la disposition des canaux d'eau
- Équilibrer le refroidissement entre les cavités
C’est ainsi que nous maintenons des temps de cycle PP courts, des dimensions de pièce précises et des coûts faibles en production réelle.
8 défauts les plus courants dans le moulage par injection de PP et comment les réparer
Lorsque je réalise le moulage par injection de polypropylène, je me concentre intensément sur la prévention des défauts. Voici les 8 problèmes qui touchent le plus le PP, et comment nous les réparons généralement sur le site de production.
1. Débordement
Ce que c'est : Fine plastique supplémentaire le long des lignes de séparation, des évents ou des broches d'éjection.
Principales causes :
- Force de serrage trop faible
- Ligne de séparation du moule usée ou endommagée
- Pression d'injection excessive ou sur-remplissage
Comment je le répare :
- Augmenter la force de serrage et réduire la pression de maintien
- Réparer ou retravailler la ligne de séparation, les évents et les inserts
- Optimiser la taille de la porte et le profil de remplissage pour éviter le sur-remplissage
2. Manques de matière
Ce que c'est : La pièce ne se remplit pas complètement — sections manquantes, surtout dans les parois fines ou les nervures.
Principales causes :
- Fusion de PP trop froide ou vitesse trop faible
- Porte trop petite ou mauvaise ventilation
- Taille de tirage ou pression d'injection insuffisantes
Comment je le répare :
- Augmenter la température de la fusion et du moule ; augmenter la vitesse d'injection
- Agrandir la porte ou ajouter/nettoyer les évents
- Augmenter la taille du tirage, la pression de maintien et le temps de remplissage
3. Marques d'empreinte
Ce que c'est : Dépressions locales, généralement derrière les nervures, les bossages ou les sections épaisses.
Principales causes :
- Sections épaisses ou nervures surdimensionnées
- Pression de packing trop faible ou temps de maintien trop court
- Température du moule trop élevée dans les zones épaisses
Comment je le répare :
- Reconcevoir pour épaisseur de paroi uniforme et nervures plus fines (40–60% de paroi)
- Augmenter la pression d'emballage et le temps de maintien
- Utiliser une disposition de refroidissement appropriée sous les zones épaisses ou ajouter des noyaux
4. Jetage
Ce que c'est : Lignes de flux en forme de serpent provenant du melt à haute vitesse entrant dans une cavité froide.
Principales causes :
- Vitesse d'injection trop élevée à la porte
- Porte dirigée directement vers un espace ouvert
- Température du melt trop basse
Comment je le répare :
- Réduire la vitesse d'injection initiale, utiliser un remplissage en plusieurs étapes
- Rediriger la porte vers un mur ou une caractéristique pour aider la répartition du flux
- Augmenter légèrement la température du melt et du moule pour un flux plus fluide
5. Déformation
Ce que c'est : Pièce qui se tord, se courbe ou se plie après l'éjection.
Principales causes :
- Épaisseur de paroi non uniforme ou refroidissement irrégulier
- Différences de retrait importantes (par exemple, zones remplies de talc vs non remplies)
- Surchargement d'un côté de la pièce
Comment je le répare :
- Concevoir pour Épaisseur de paroi cohérente et nervures équilibrées
- Rééquilibrer les canaux de refroidissement et le profil d'emballage
- Pour les pièces de haute précision, utiliser des grades de PP remplis avec un retrait inférieur
6. Marques de brûlure / Rayures argentées
Ce que c'est : Brûlures sombres en fin de remplissage, ou fines rayures argentées à la surface.
Principales causes :
- Air emprisonné et mauvaise ventilation
- Vitesse ou pression d'injection excessive
- PP dégradé par une température de fusion trop élevée ou un temps de résidence prolongé
Comment je le répare :
- Ajouter ou approfondir les évents ; nettoyer régulièrement les zones d'évent
- Réduire la vitesse et la pression d'injection près de la fin du remplissage
- Réduire la température de fusion, purger fréquemment, et éviter un long temps de résidence dans le baril
Pour plus de détails sur la façon dont nous résolvons ces problèmes en production, j'ai détaillé les causes profondes et les solutions dans notre guide sur les défauts courants du moulage par injection et leurs solutions.
7. Lignes de soudure
Ce que c'est : Lignes faibles et visibles où deux fronts de fusion se rencontrent autour des trous ou nervures.
Principales causes :
- Température de fusion ou de moule basse
- Fronts de flux se rencontrant à basse pression ou faible vitesse
- Mauvaise position du noyau provoquant la collision de fronts de flux froids
Comment je le répare :
- Augmenter la température de fusion et de moule
- Ajuster l'emplacement du noyau pour éloigner les lignes de soudure des zones stressées
- Augmenter la vitesse/pression d'injection autour des zones de soudure
8. Déformation (Marques d'humidité)
Ce que c'est : Stries laiteuses et troubles ressemblant à des marques de vapeur à la surface.
Principales causes :
- Humidité ou contamination dans la résine de PP
- Regranulé dégradé ou matériaux mélangés
- Trop de contre-pression ou surchauffe par cisaillement
Comment je le répare :
- Utilisez du PP sec et propre ; contrôlez le pourcentage de regranulé et la source
- Purgez le cylindre ; évitez de mélanger des polymères incompatibles
- Réduisez la contre-pression et la vitesse de l'extrudeuse pour diminuer le cisaillement
Lorsque nous configurons correctement le moulage par injection de polypropylène — matériau, moule et machine fonctionnant en harmonie — nous pouvons produire des pièces stables, reproductibles, avec un minimum de défauts et des prix très compétitifs pour les clients en France.
Facteurs de coût des pièces moulées par injection de PP en 2026
Lorsque je propose un devis pour le moulage par injection de polypropylène en 2026, je considère principalement quatre leviers : prix de la résine, durée de vie des outils, temps de cycle et exigences de qualité/volume de votre secteur.
1. Prix du PP vierge vs recyclé (instantané 2026)
Sur le marché en France et en Asie en 2026, les plages typiques sont :
| Type de PP | Fourchette de prix approximative* (USD / lb) | Remarques |
|---|---|---|
| PP vierge homo-polypropylène | $0.55 – $0.85 | Grades d'injection standard |
| PP vierge à impact / rempli de talc | $0.75 – $1.10 | Auto/interieur, pièces plus résistantes |
| PP de qualité alimentaire / médical | $0.90 – $1.40 | Lots certifiés et traçables |
| PP recyclé (PIR/PCR, injection) | $0.40 – $0.70 | Dépend fortement de la couleur et de la stabilité |
*Ce sont des plages typiques de contrats/spot pour 2026 extraites des principaux indices de résine (par exemple, PolymerUpdate, Plastics News, prix des résines, distributeurs régionaux).
Points clés de coût :
- Couleur et cohérence coûtent en supplément – les couleurs naturelles ou claires et les grades à flux stable sont plus chers que le PCR foncé mélangé.
- La certification augmente le coût – les approbations FDA, UE 10/2011 ou automobiles entraînent une prime mais sont non négociables pour ces marchés.
2. Coût de fabrication : PP vs ABS / PC
Pour le moule lui-même, le polypropylène est généralement moins cher à utiliser sur sa durée de vie que l'ABS ou le PC :
- Pression d'injection et température plus basses
- PP : environ 190–240 °C en température de baril
- PC : souvent 260–300 °C
- Température et pression plus basses = moins d'usure de l'outil → durée de vie de l'outil plus longue.
- Choix de l'acier
- Pour le PP, nous pouvons souvent utiliser du P20 ou H13 trempé avec moins de revêtements exotiques.
- Pour le PC rempli de verre abrasif, nous aurions besoin d'aciers et de revêtements plus résistants, ce qui augmente le coût.
Résultat final :
- Coût de fabrication de l'outil: point de départ similaire par rapport à l'ABS, inférieur à celui du PC pour une complexité comparable.
- Coût par pièce sur plusieurs années: le PP l'emporte car l'outil nécessite généralement moins de réparations et a une durée de vie plus longue.
Si vous souhaitez une analyse plus approfondie du coût de l'outil par rapport au coût de la pièce, je l'explique dans mon guide sur ce qu'un moule d'injection coûte réellement et pourquoi.
3. Avantage du temps de cycle → Prix de la pièce plus bas
Le polypropylène refroidit rapidement et s'écoule facilement, ce qui réduit directement le coût :
- Temps de cycle plus courts
- Contenants en PP à paroi fine : cycles de 5 à 12 secondes.
- Géométrie similaire en PC : souvent 20 à 30 % plus lent.
- Poids de la pièce inférieur
- Le PP a l'une des densités les plus faibles (~0,90 g/cm³).
- Même volume, moins de poids = coût de résine inférieur par pièce.
Sur un outil à haute cavitation, couper juste 2–3 secondes par cycle peut économiser des milliers d'euros par mois en production. C’est pourquoi le PP domine les bouchons, fermetures, emballages à parois fines et biens de consommation à volume élevé.
Pour estimer le prix total de la pièce incluant le temps de cycle, je me réfère généralement à la même méthodologie que celle que je décris dans mon article sur le coût global de l'injection par pièce.
4. Gammes de prix typiques des pièces en PP par secteur (2026)
Ce sont des FOB usine gammes pour des programmes à volume moyen–élevé (clients en France achetant auprès d'usines en Asie/France) utilisant l'injection de PP :
| Secteur / Type de pièce | Volume typique | Fourchette de prix des pièces en PP* (USD / pièce) |
|---|---|---|
| Contenants alimentaires à parois fines, couvercles | 200k – 10M+ / an | $0.02 – $0.18 |
| Bouchons & fermetures (boissons, soins personnels) | 1M – 50M+ / an | $0.005 – $0.06 |
| Produits de consommation (bacs, organisateurs, boîtiers) | 50k – 500k / an | $0.20 – $1.20 |
| Joints intérieurs/extérieurs automobiles (talc/impact) | 50k – 300k / an | $0.40 – $4.00 |
| Dispositifs jetables / boîtiers de dispositifs médicaux | 100k – 5M / an | $0.05 – $2.50 |
*Les prix supposent des couleurs standard, un contrôle qualité normal, et aucune opération cosmétique extrême ou secondaire. Une finition cosmétique serrée, une salle blanche ou un assemblage complexe peuvent faire monter la fourchette supérieure.
Comment j’aide habituellement les clients en France à maîtriser leurs coûts
Lorsque je propose des devis pour des projets d’injection de PP pour des marques françaises, je normally:
- Choisir le design le plus léger possible sans nuire à la performance.
- Adapter la MFI & la grade à votre pièce et volume pour atteindre le cycle le plus court possible en toute sécurité.
- Planifier le nombre de cavités et l’automatisation en fonction de votre demande sur 1 à 3 ans, pas seulement pour la première commande.
- Utiliser du PP recyclé lorsque cela ne compromet pas votre image de marque (par exemple, composants internes, couleurs foncées).
Si vous essayez d’atteindre un prix cible pour une pièce en PP en 2026, la façon la plus rapide est de partager :
- Volume annuel
- Prix par pièce cible
- Poids de la pièce (ou un fichier 3D approximatif)
- Toute certification/exigences industrielles
À partir de là, je peux généralement vous dire en quelques minutes si nous pouvons respecter votre budget ou ce qui doit changer (matériau, cavitation ou conception) pour faire fonctionner les calculs.
Durabilité & PP recyclé en injection plastique
L'injection de polypropylène est l'une des façons les plus simples de réduire le coût de la pièce et l'empreinte carbone en même temps, surtout lorsque vous utilisez du PP recyclé de la bonne manière.
PP PCR vs PIR
Lorsque nous parlons de PP recyclé, nous utilisons principalement deux flux :
- PP recyclé post-consommation (PCR)
- Provient de produits usagés : contenants alimentaires, bouchons, emballages.
- Idéal pour les marques ciblant les objectifs ESG, les revendications de durabilité au détail, et l’étiquetage “ contenu recyclé ”.
- La variation de couleur et l’odeur doivent être gérées avec le tri, la filtration et les additifs.
- PP recyclé post-industriel (PIR)
- Provient de rebuts propres d’usine et de canaux de moulage.
- Bien plus cohérent et prévisible que le PCR.
- Idéal pour composants automobiles, industriels et non-visuels.
Recyclage mécanique vs chimique pour le PP
La plupart des pièces moulées par injection en PP aujourd'hui dépendent de le recyclage mécanique:
- Recyclage mécanique
- Étapes : broyage → lavage → re-pelletisation.
- Coût le plus bas et largement disponible en France.
- Idéal pour capsules, caisses, palettes, pièces automobiles et emballages non alimentaires.
- Recyclage chimique
- Décompose le PP en monomères ou huiles, puis re-polymérisé.
- Peut atteindre une qualité proche de la vierge et un potentiel de contact alimentaire.
- Encore plus coûteux et moins disponible mais en croissance rapide, notamment pour les programmes de durabilité des marques.
Comment atteindre 30–100% de contenu recyclé sans compromettre les propriétés
Vous pouvez augmenter considérablement la teneur en PP recyclé si vous le concevez dès le départ :
- Commencez avec la résine de base appropriée
- Utilisez modifiée à l'impact or le polypropylène rempli de talc pour compenser la perte de rigidité/d'impact due au PCR.
- Pour les parties visibles, choisissez les spécifications de couleur étroites et ajoutez un masterbatch pour masquer la variation.
- Stratégie de mélange
- PP recyclé 30–50%: Plage sûre pour la plupart des pièces grand public et industrielles avec un compromis minimal sur les propriétés.
- PP recyclé 70–100%: Utiliser pour des pièces plus épaisses, moins critiques (palettes, bacs, automobiles non structurels) et ajouter :
- Modificateurs d'impact
- Stabilisateurs UV
- Antioxydants et agents de traitement
- Conception pour le comportement du PP recyclé
- Ajouter légèrement plus de tirage et rayons généreux pour gérer un flux inférieur.
- Évitez les nervures ultra-fines et les coins aigus qui amplifient la faiblesse.
- Pour les pièces à tolérance serrée, exécutez une simulation de flux de moule et resserrez les fenêtres de processus.
- Qualifiez et verrouillez les fournisseurs
- Demandez MFI, couleur et teneur en cendres cohérents lot par lot.
- Cycle tests mécaniques (Izod, traction) sur des mélanges recyclés lors de la qualification.
- Pour les marques de consommation françaises, vérifier la documentation pour les revendications de contenu recyclé et la traçabilité.
Avec un mélange solide de PCR/PIR, des additifs ajustés et une conception intelligente des pièces, nous réalisons régulièrement des programmes de moulage par injection de PP dans la gamme recyclée de 50–100% tout en maintenant la performance et l'esthétique conformes aux spécifications.
Comment choisir un partenaire fiable pour le moulage par injection de PP en 2026
Le choix du bon partenaire de moulage par injection de polypropylène en 2026 repose sur la maîtrise des risques, les certifications et la preuve qu'ils peuvent réellement produire à grande échelle.
Signaux d’alerte vs Signaux positifs
Signes d'alerte (fuir rapidement) :
- Aucune traçabilité du matériau ou dossiers de lot
- Devis vagues avec des détails d'outillage manquants, pas de DFM, pas d'indications de tolérance
- Aucun laboratoire qualité interne (pas de test de traction, MFI ou mesure de couleur)
- Support uniquement par email, réponses lentes, aucune donnée de processus partagée
- “ Nous pouvons mouler n'importe quoi ” mais pas d'études de cas ou de photos réelles de PP
Signes positifs (à mettre en shortlist) :
- Rapport DFM détaillé (gating, brouillon, nervures, retrait, flux de PP) avant la découpe de l'outil
- Fenêtre de processus claire (température de fusion, pression d'emballage, temps de refroidissement) dans le devis
- Atelier de moulage interne et plan de maintenance pour une longue durée de vie des outils en PP
- Approvisionnement transparent en PP (noms des grades, MFI, approbations pour contact alimentaire ou automobile)
- Disposé à réaliser des essais de moulage en PP et à envoyer des rapports d'inspection complets
Certifications indispensables (par application)
| Type d'application | Certifications indispensables |
|---|---|
| Industriel / grand public général | ISO 9001 (gestion de la qualité) |
| Pièces en PP pour l'automobile | IATF 16949, capacité PPAP |
| Emballage médical / pharmaceutique | ISO 13485, procédures de manipulation propres |
| Emballage pour contact alimentaire | PP conforme à la FDA & EU 10/2011, tests de migration |
| PP électrique / FR | Dossier UL pour UL94 V0/V2 grades |
Si un fournisseur ne peut pas présenter les certificats et rapports d'essai actuels sur la qualité PP qu'il souhaite utiliser, vous assumerez la responsabilité.
Pourquoi les fabricants chinois de moulage par injection PP dominent encore en 2026
En 2026, les usines chinoises de moulage par injection PP détiennent toujours une part importante du volume mondial parce que :
- Échelle et structure des coûts – presses de haute capacité, outils multi-cavités, amortissement plus rapide
- Avantage en coût des outillages – moules PP multi-cavités à 30–50 % moins chers par rapport aux prix des États-Unis/UE
- Maturité du processus – des décennies d'expérience avec le PP rempli de talc, le PP modifié pour l'impact, l'emballage en PP à parois fines
- Service en chaîne complète – de la conception du moule à l'assemblage, l'impression et l'emballage
Pour les acheteurs en France, l'essentiel est de choisir un partenaire français qui est véritablement axé sur le système, pas simplement bon marché. Un bon point de départ est d'examiner comment leur usine de moulage par injection plastique est organisée et comment ils contrôlent la qualité sur le site.
Pourquoi Jino Injection Moulding est mon usine de référence pour les projets PP
En tant qu'entrepreneur en moulage par injection, je m'appuie sur jino injection moulage pour les programmes fortement axés sur le PP parce qu'ils cochent les cases qui comptent sur le marché français :
- 20+ années axé sur le moulage par injection plastique
- 300+ programmes PP réussis pour les emballages à parois fines, les garnitures automobiles et les bouchons/fermetures
- Laboratoire de matériaux interne – Contrôles MFI, correspondance des couleurs, essais mécaniques, vérification du retrait du PP
- DFM gratuit – y compris le flux de PP, l'emplacement de la carotte d'injection, le risque de gauchissement et la disposition optimisée des moules en termes de coûts
- Forte expérience avec :
- Conteneurs en PP de qualité alimentaire pour les marques françaises
- Polypropylène modifié choc et chargé de talc pour l'automobile
- Charnières intégrées en PP et encliquetages qui survivent à des millions de cycles



 French
 English
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian