
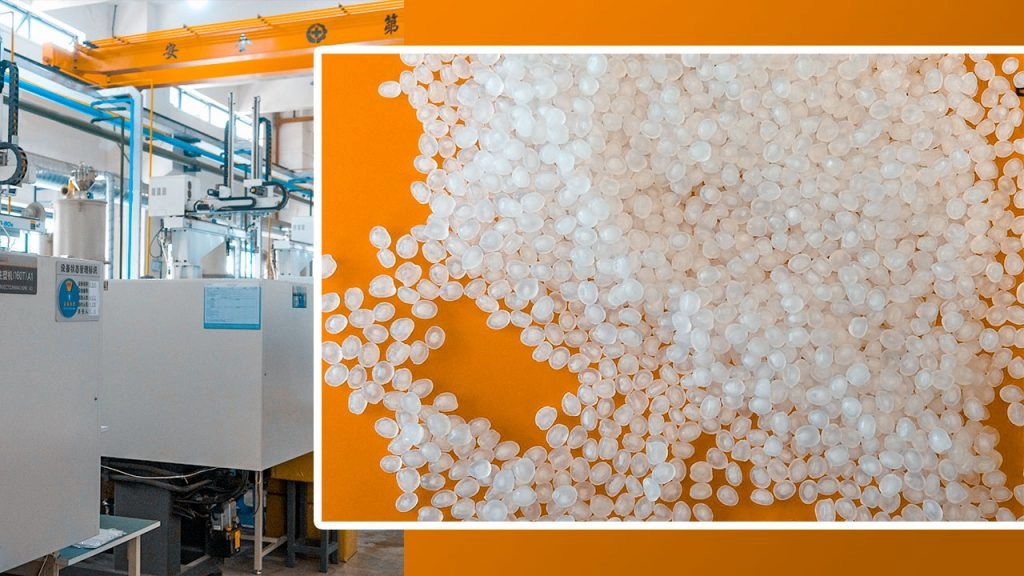
Vad är polypropen (PP) och varför dominerar det vid injektionsformning
Polypropen (PP) är en halvkristallin termoplast som används i injektionsformning eftersom det levererar lågt kostnad per volymenhet, låg densitet, och mycket bra kemisk och töjningstolerans. För en given delvolym är PP vanligtvis den lättaste och mest kostnadseffektiva alternativet, vilket är varför det dominerar livsmedelsförpackningar, kapslar & öppningar, konsumentprodukter och många bilinteriörer på den svenska marknaden.
PP byggs upp av propylene-enheter och kan anpassas till homopolymerer och kopolymerer (slumpmässiga eller block) för att uppnå olika styvhets–slagstyrka–klarhet balans.
PP Homo-Polymer vs Co-Polymer (Slumpmässig vs Block)
Viktiga skillnader
| Egenskap / Typ | PP Homo-Polymer (PP-H) | PP Random Co-Polymer (PP-R) | PP Block Co-Polymer (PP-B / Impact PP) |
|---|---|---|---|
| Typisk användning | Stela delar, gångjärn, kapslar | Klarare livsmedelsbehållare, medicinska | Fordon, hushållsapparater, påverkade delar |
| Påverkan vid rumstemperatur | Medium | Medium–Högt | Hög |
| Påverkan vid låg temperatur (−20 °C) | Poor–Medium | Medium | Högsta (bäst) |
| Styvhet (Modulus) | Högsta | Medium–Högt | Medium |
| Klarhet | Ogenomskinlig | Bra–Mycket bra | Ogenomskinlig |
| Hållfasthet mot värme (HDT) | Högsta av de tre | Lätt något lägre | Nedre |
| Kostnad | lägsta | Lindrigare högre | Högre än homo, fortfarande ekonomiskt |
I praktiken:
- Vi använder PP-H när vi vill styva, ekonomiska delar och livliga gångleder.
- Vi specificerar PP-R för transparenta eller genomskinliga livsmedels- och medicinska delar.
- Vi väljer PP-B/impact PP för fordons- och utomhusdelar som behöver kyla vinterstyrka.
Huvud PP-klassningar för injektionsformning (med MFI-omfång)
MFI (Smältflödesindex, g/10 min, 230 °C/2,16 kg) är den nyckelbearbetningsparametern vi tittar på. Högre MFI = enklare flöde = tunnare väggar, men lägre slagmotstånd.
| Typ av betyg | Typiskt MFI-omfång (g/10 min) | Vanliga användningar |
|---|---|---|
| Allround-PP-H | 4–12 | Höljen, lock, tekniska delar |
| Högflödes-PP (PP-H eller PP-R) | 20–60 | Tunna väggar livsmedelsförpackningar, IML-packningar |
| Slag-PP (PP-B / heterophasisk) | 5–25 | Automobilinredning/inredning, vitvaror |
| Mineral/talckmineraltillförd PP | 5–20 | Bildelar inom fordonsinredning, strukturell interiör |
| Glasfiberförstärkt PP | 5–15 | Strukturella bracketar, under-hood-delar |
| Medicin / livsmedelskontakt PP | 8–25 | Sprutor, laboratorieutrustning, lock och kapslar |
För tunnväggig USA‑livsmedelsförpackning kör vi vanligtvis MFI 25–40. För allmänna lock och kapslar, MFI 8–20 är en söt plats.
PP jämfört med andra vanliga sprutingsformingsplaster
Snabb jämförelse: PP vs ABS, PC, HDPE, POM, PA6
Värden är indikativa intervall för typiska, obarade kommersiella kvaliteter.
| Egenskap | PP | ABS | PC | HDPE | POM (Acetal) | PA6 (Nylon 6) |
|---|---|---|---|---|---|---|
| Täthet (g/cm³) | 0,90–0,91 | 1,03–1,06 | 1,19–1,22 | 0.95 | 1,40–1,42 | 1,12–1,15 |
| Tensilstyrka (MPa) | 25–35 | 40–50 | 55–70 | 20–30 | 60–70 | 60–80 |
| Flexural Modulus (GPa) | 1.1–1.6 | 1.8–2.2 | 2.2–2.6 | 0.8–1.1 | 2.5–3.0 | 2.5–3.0 |
| Notched Izod @ 23 °C | 3–8 kJ/m² | 15–40 kJ/m² | 60–80 kJ/m² | 3–10 kJ/m² | 6–10 kJ/m² | 5–10 kJ/m² |
| Heat Deflection Temp (°C) | 90–110 | 85–100 | 120–135 | 70–80 | 100–120 | 180–200 (torkar) |
| Kontinuerlig användningstemperatur (°C) | ~80 | ~80 | 110–120 | 60–70 | 90–100 | 100–120 |
| Kemisk resistens | Utmärkt | Rättvist–Bra | Ganska | Utmärkt | Bra | Rättvist–Bra |
| Fuktkänslighet | Mycket låg | Låg | Låg–Medium | Mycket låg | Låg | Hög (absorberar) |
| Relativ materialkostnad | lägsta | Medium | Hög | Låg–Medium | Medium–Högt | Medium–Högt |
| Typiska applikationer i Sverige | Förpackningar, lock, biltrim | Kåpor, konsumentvaror | Säkerhet, linser, hög slagmotstånd | Flaskor, tankar | Växlar, precision | Under huven, mekanisk |
Where PP wins decisively:
- Lägsta densitet → ljusaste delar för samma volym.
- Mycket konkurrenskraftigt resinpris och snabba cykler.
- Utmärkt kemisk resistens för rengöringsmedel, syror och många lösningsmedel.
- Livsmedelskontakt- och medicinalgodkända kvaliteter tillgängliga för marknaden i Sverige.
Denna kombination är anledningen till att vi ofta väljer PP för många volymdrivna formsprutningsprogram innan vi överväger dyrare verktygsresiner.
Viktiga fördelar med PP-sprutning
Levande gångjärnsförmåga
Polypropen är standardmaterialet för levande gångjärn—tänk skruvlösa topplock, förvaringslådor och medicintekniska enhetslock.
- PP kan böjas miljontals gånger utan att spricka
- Gångjärn kan formas i ett stycke med delen, vilket sänker monteringskostnaden
- Perfekt för lock, tätningar och konsumentförpackningar i högvolymproduktion i Sverige
Kemisk resistens och livsmedelskontaktssäkerhet
PP står emot oljor, fetter, rengöringsmedel och de flesta hushållskemikalier mycket väl, vilket gör att det dominerar livsmedels- och konsumentförpackningar.
- Vanligtvis godkänd för FDA och EU-livmedelskontaktapplikationer
- Säker val för återanvändbara livsmedelsbehållare, dricksglas och köksprodukter
- Starka prestanda i rengöringsmedel, städprodukter och personlig vårdförpackningar
Lägsta densitet = lättaste delar
Polypropen har en av de lägsta densiteterna bland vanliga sprutgjutningsråvaror (ungefär 0,90–0,91 g/cm³).
- Lättare delar vid samma volym jämfört med ABS, PC eller PA6
- Lägre fraktkostnad och bättre ergonomi för handhållna produkter
- Fler delar per pund råvara → direkta kostnadsbesparingar per del
Utmärkt trötthetsmotstånd
PP klarar upprepad böjning, vickning och snap-fit bättre än de flesta handelsplaster.
- Perfekt för snap-fits, klämmor, flikar och skjutbara lock
- Bra för bilens interiördelar, apparatkomponenter och förvaringsprodukter
- Förhindrar att delar spricker vid vardaglig användning och vibrationer
Återvinningsbarhet & kostnad-per-volym fördel
Polypropen är allmänt återvinningsbart i Sverige och globalt, och det levererar ett av de bästa kostnad-till-prestanda-förhållandena vid formsprutning.
- Accepterad i många kommunala återvinningsströmmar (vanligtvis #5 PP)
- Lätt att blanda jungfru- och återvunnen PP för kostnads- och hållbarhetsmål
- Lägre verktygsslitage och effektiva cykeltider jämfört med många teknikplaster
Om du siktar på hög volym, låga kostnader och hållbara delar, är PP-sprutning ofta det mest ekonomiska alternativet. Det är därför vi använder det i stor utsträckning i våra program och parar det med optimerad verktyg- och cykeltid, liknande de effektivitetsvinster som beskrivs i dessa fördelarna med injektionsformning.
Materialval: Att välja rätt PP-kvalitet för ditt projekt
Att välja rätt polypropen-sprutningskvalitet är där de flesta projekt vinner eller förlorar. Jag börjar alltid med: vad gör delen, var vistas den, och vad kan gå fel? Därifrån väljer nästan betyget PP nästan av sig själv.
Tunnväggiga matbehållare (PP med högt MFI)
För take-away-koppar, delikatesstoppar och snackförpackningar vill du ha högt flöde PP (högt MFI, vanligtvis 25–60 g/10 min) så att härden fylls snabbt och rent i tunna sektioner.
Viktiga punkter:
- PP-homopolymer or slumpmässigt kopolym för klarhet och styvhet
- Typisk vägg: 0,4–0,8 mm för verktyg för hög hastighet i förpackning
- Behov FDA-kompatibel / EU 10/2011 livsmedelsklass certifiering
- Perfekt för: yoghurtkoppar, mikrovågsbeständiga behållare, månatliga matportioner
Bilinredning & exteriör (påverkningsmodifierad, talkfylld PP)
För amerikanska bilprogram är valet påverkad avslag och mineralfylld PP som balanserar tuffhet, styvhet och dimensionell stabilitet.
Vanliga val
- Talc-fylld PP (10–30%) för dörrpaneler, pelartrimningar, instrumentbrädor
- Impact-modifierad PP-kopolymer för bumperar, exteriöra trimningar, hjulhusinsatser
- Fördelar: bättre reptålighet, lägre värkningar/avsvällning, stabilt glapp/flush
- MFI-område: vanligtvis 5–20 g/10 min beroende på delstorlek och textur
Medicinska delar och kapslar/förslutningar (livsmedels- & medicinskt PP)
För medicinska engångsprodukter och kapslar/förslutningar håller vi oss till certifierade, spårbara PP-grader med tät konsekvens.
Vad vi använder:
- PP-homopolymer för styva förslutningar, sprutkroppar, laboratorieutrustning
- Randomkopolymer för klara enheter, flexibla snap-fit
- Måste vara:
- FDA-kompatibel
- EU 10/2011 livsmedelskontakt godkänd
- Ofta med ISO 10993 / USP Class VI data för medicinsk kontaktdelar
- Idealiskt för: IV-komponenter, diagnostikdelar, vattensflasklock, läkemedelsförslutningar
Flamhållbar PP (UL94 V0/V2)
För elektriska kapslingar och byggprodukter i
Kritiska designriktlinjer för PP-injiceringsformningsdelar
När vi utformar polypropen-injektionsformsdelar låser vi in 80% av kvaliteten (och kostnaden) innan verktyget ens skäres. Så här närmar jag mig PP-deldesign så att den går rent och upprepbart i pressen.
Håll väggtjockleken jämt (1.2–3.5 mm)
PP är förlåtande, men det hatar fortfarande stora tjockleks-svängningar.
- Typisk väggfångst: 1.2–3.5 mm för de flesta PP-injekteringsformsdelar
- Håll dig inom ±10–15% tjocklek över hela delen
- För tunna väggbehållare: 0.6–1.2 mm är möjligt med högflödessgrader
- Använd kärning istället för solidmassa för att minska vikt och reducera krymp/warp
Enhetliga väggar fyller bättre, kyls jämnt och håller cykeltiderna nere.
Gjuttvinklar, ribbor och Bossar
PP krymper på stålet, så gjutning är icke förhandlingsbar.
- Gjutvinklar
- Exteriöra väggar: ≥ 1° (2°+ är säkrare för texturerade ytor)
- Djupa kärnor eller tunga texturer: 2–3°
- Ribbor
- Ribbtjocklek: 50–70% av nominell vägg
- Höjd: upp till 3× vägg utan stabilitetsproblem
- Lägg till Rundningar vid ribbbaser för att undvika spänningspunkter
- Bossar
- Bossvägg: 60–80% av nominell vägg
- Stöd för spännringar med revben istället för att vara solida
- Undvik isolerade tjocka spännringar – de är magnetiska för att sjunka och förvränga
Bra flöde och balanserad rev/boss-design direkt skär skrot och verktygsomarbete
Design av PP Living Hinges
PP är konungen av levande gångjärn, men bara om detaljerna blir rätt.
- Använd PP-homopolymer eller en gångjärn-optimiserad klass
- Typisk gångjärnsjocklek: 0,25–0,4 mm
- Flödet bör gå tvärs över gångjärnet, inte längs det
- Smält in gångjärnet i väggen med mjuka radier, inga skarpa hörn
- Gör delen i sprutan så att gångjärnsområdet fylls rent, utan tvekan eller svetslinjer
Påkörningsoptimerad gångjärnsgeometri kan överleva tusentals böjningscykler utan sprickor.
PP-krökningshastigheter och hur man kompenserar
Propylenskrympning är betydande och graderna beror:
- Typisk krympning: 1,2–2,5 linjärt
- Fylld PP (talc, glas): lägre, mer kontrollerat (kring 0,8–1,5%)
- O fylld homopolymere/ko-polymer: högre (kring 1,5–2,5%)
Hur vi kompenserar:
- Skala upp 3D-modellen enligt den resinsleverantörens rekommenderade krympning
- Överväg flöde vs genomgående krympning för talc-fylld och glasfylld PP
- Lägg till ribbor och korrekt stängning för att förhindra att plana paneler warpar
- Arbeta nära formaren för att finjustera krympning i stålet efter T1
Undvik hålskador, warp och svetslinjer
Detta är de tre vanligaste huvudvärken i formgivning av polypropeninjektionsgjutning.
För att undvika hålskador:
- Håll lokal tjocklek under kontroll (inga massiva skruvar eller kuddar)
- Följ 50–70%-regeln för ribbor och sköldar mot väggtjocklek
- Flytta körningar närmare tjockare funktioner så att de packas korrekt
För att minska skevhet:
- Designa med balanserad väggtjocklek och symmetrisk geometri
- Använd talc-fylld PP för jämnare, styvare paneler (bilinredning, hushållsprodukter)
- Placera ribbor för att stödja breda, platta ytor
- Justera flödesvägarna för att minska interna spänningar där det är möjligt
För att minimera svetslinjer:
- Undvik designfunktioner som delar flödet onödigt (hål, flikar)
- Om hål är nödvändiga, flytta dem närmare porten eller justera portplaceringar
- Öka smält- och forms temperatur för att förbättra sammanfogningens styrka
- Använd impact-modifierad PP när svetslinjestyrkan är kritisk
Om du vill se hur dessa regler översätts på pressen, kolla in vår uppdelning av hur en sprutgjutningsmaskin fungerar och hur den fyller och packar hålrummet i realtid på vår sida hos [jinoplastics.com](https://jinoplast
PP-sprutnogtillverkningsprocess steg för steg
När vi kör polypropen-sprutning i vårt verkstad, är målet enkelt: snabba cykler, stabil kvalitet, noll drama. Så här brukar vi ställa in och kontrollera PP-processen.
1. Torkningskrav för PP
De flesta PP-klassningar behöver inte förtorkas, vilket är en stor fördel jämfört med material som PC eller PA:
- PP absorberar inte fukt som nyloner gör.
- Vi kör det vanligtvis direkt från påsen eller silo.
- Undantag:
- Återvunnen PP med kontaminering
- Högt fyllt eller specialtillsattsgrad
Om vi ser sprickor eller bubblor och misstänker fukt, torkar vi vid 80–90 °C (176–194 °F) i 1–2 timmar som en åtgärdsförsäkring.
2. Typisk PP-tunnbehållarens temperaturprofil (190–240 °C)
För polypropen-formsprutning, vi kör en gradvis temperaturprofil över trumma/se
- Matningszonen: 170–190 °C (338–374 °F)
- Mittenzonen: 190–220 °C (374–428 °F)
- Fram/munstycke: 210–240 °C (410–464 °F)
Viktiga punkter:
- Lägre temperaturer för hög flöde (hög MFI) PP och tunnväggsförpackning.
- Högre temperaturer för talc-fylld or impact-modifierad polypropen kvaliteter.
- nålningsmunstycket bör vara tillräckligt varmt för att undvika frysning men inte så varmt att det strängar sig.
Om du är ny inom processfönster, är det bra att förstå grundläggande typer av sprutformningsprocesser så att temperaturstrategin matchar din verktygssats och deldesign.
3. Injektionstryck, hastighet & packning
Vi justerar tryck och hastighet kring delgeometri och portdesign:
- Spruttryck:
- Typiskt: 600–1 200 bar (8 700–17 400 psi)
- Tunna vägger PP-behållare: ofta mot den högre delen
- Injektionshastighet:
- Snabbt, särskilt för tunna väggar PP-behållare, för att undvika korta skott och svetslinjeproblem
- Långsammare runt känsliga funktioner eller där jetslagning är en risk
- Packning / hållande:
- Börja vid 50–70% av peak injektionstryck
- Justera tills vikt och dimensioner stabiliseras
- Behåll tills fräning av öppning fryser (ofta 1–4 sekunder för standarddelar)
Bra tumregel: använd snabb fyllning, måttlig tryck och tillräcklig packning för att kontrollera krympning och warping utan att överpacka delen.
4. Nedkylningstiden dominerar cykeln
Med PP är nedkylning den största kostnadsgivaren i cykeltiden:
- Nedkylning äter vanligtvis upp 50–70% av den totala cykeltiden.
- Tjockare väggar och torkat fyllt polypropen behöver längre nedkylning för att undvika warp.
- Effektiv formkyldesign (slussar, konformig kylning, kylt vatten) är där vi vinner eller förlorar på styckepriset.
Vi fokuserar vår DOE (design of experiments) på:
- Minska väggtjocklek där det är möjligt
- Optimera layouten av vattenkanaler
- Balansera kylningen över formar
Det är så vi håller PP-cykeltiderna korta, delarnas dimensioner strama och kostnaderna låga i verklig produktion.
8 vanligaste defekterna i PP-injektionstillverkning och hur man åtgärdar dem
När jag kör polypropen-injiceringsformning fokuserar jag starkt på defektförebyggande. Här är de 8 frågorna som drabbar PP mest, och hur vi normalt åtgärdar dem på verkstadsgolvet.
1. Flash
Vad det är: Tunna extra plast längs delningslinjer, ventiler eller utkastningsstift.
Huvudorsaker:
- Tryckkraft för låg
- Sliten eller skadad formdelningslinje
- Överdrivet injektionstryck eller överpackning
Hur jag åtgärdar det:
- Öka klämkraft och minska packtrycket
- Reparera eller omarbeta delningslinje, ventiler och inlägg
- Optimera slagstorlek och fyllningsprofil för att undvika överpackning
2. Short Shots
Vad det är: Ämnet fylls inte helt—saknade sektioner, särskilt i tunna väggar eller ribbor.
Huvudorsaker:
- PP-smältan är för kall eller hastigheten för låg
- Slåstorlek för liten eller dålig venting
- Otillräcklig slagstorlek eller injektionstryck
Hur jag åtgärdar det:
- Öka smält- och formar-temperatur; öka injektionshastigheten
- Förstor hämta eller lägg till/rensa ventiler
- Öka slagstorlek, hålltryck och fyllningstid
3. Sänkningar (Sink marks)
Vad det är: Lokala nedbrytningar, vanligtvis bakom ribbor, fästen eller tjocka sektioner.
Huvudorsaker:
- Tjockväggiga sektioner eller överstorade ribbor
- Lågt packtryck eller för kort hålltid
- Formtemperatur för mold är för hög i tjocka områden
Hur jag åtgärdar det:
- Omdesigna till ensidig väggtjocklek och smalare ribbor (40–60% av vägg)
- Öka packtryck och hålltid
- Använd rätt kylelayout under tjocka zoner eller lägg till kärstift
4. Sprutning
Vad det är: Ormar-liknande flödeslinjer från snabbsmältan som går in i en kall kammare.
Huvudorsaker:
- Insugningshastighet för hög vid ventilen
- Ventil riktad direkt mot öppet utrymme
- Smält temperatur för låg
Hur jag åtgärdar det:
- Minska initial sprutninghastighet, använd multistadsfyllning
- Omdirigera ventilen mot en vägg eller funktion för att hjälpa flödet att spridas
- Öka smält- och forms temperatur något för mjukare flöde
5. Krökning/Deformation
Vad det är: Delen vrider sig, bockar eller spricker efter utkastning.
Huvudorsaker:
- Icke-jämn väggtjocklek eller ojämn kylning
- Höga krympskillnader (t.ex. talc-fylld jämfört med ofylld
- Överpackning på en sida av delen
Hur jag åtgärdar det:
- Design för konsekvent väggtjocklek och balanserade ribbor
- Ombalansering av kylkanaler och packningsprofil
- För högprecisionsdelar, använd fyllda PP-grader med lägre krympning
6. Brännskador / Silverstreck
Vad det är: Mörka brännskador i slutet av fyllningen, eller fina silverstreck på ytan.
Huvudorsaker:
- Fångad luft och dålig ventilerad luft
- Alltför hög injektionshastighet eller tryck
- Nedbruten PP från för hög smält-temperatur eller lång vistelsetid
Hur jag åtgärdar det:
- Lägg till eller fördjupa ventiler; rengör ventzonen regelbundet
- Minska injektionshastigheten och trycket nära slutet av fyllningen
- Lägre smält-temperatur, spolning ofta, och undvik lång barresidens
För mer detaljer om hur vi felsöker dessa problem i produktionen har jag delat upp rotorsaker och åtgärder i vår guide om vanliga injektionsformningsdefekter och lösningar.
7. Svetslinjer
Vad det är: Svaga, synliga linjer där två smältfronter möts runt hål eller ribbor.
Huvudorsaker:
- Låg smält- eller formtemperatur
- Flödesfronter möts vid låg tryck eller låg hastighet
- Dålig matningsposition som får kalla flödesfronter att kollidera
Hur jag åtgärdar det:
- Öka smält- och formtemperatur
- Justera matningen för att flytta svetslinjerna bort från utsatta områden
- Öka injektionshastighet/tryck runt svetszonerna
8. Spärrar (fuktmärken)
Vad det är: Mjölkiga, ogenomskinliga streck som ser ut som ångmärken på ytan.
Huvudorsaker:
- Fukt eller kontaminering i PP-resinet
- Nedbruten omkvarn eller blandade material
- För mycket baktryck eller shear-överhettning
Hur jag åtgärdar det:
- Använd torrt, rent PP; kontrollera omkvarnsandelen och källan
- Rensa femman; undvik att blanda inkompatibla polymerer
- Minska baktryck och skruvhastighet för att sänka shear
När vi installerar polypropeninjektion formar korrekt—material, form och maskin som en enhet—kan vi köra stabila, repeterbara delar med minimala defekter och mycket konkurrenskraftig prissättning för Sverige-baserade kunder.
Kostnadsdrivare för PP-injektionsmonterade delar 2026
När jag lämnar offert för polypropylene-injektion i 2026 ser jag verkligen på fyra stora hävstänger: resinprajs, verktygslivslängd, cykeltid och din bransch kvalitets/volymkrav.
1. Virgin vs Recycled PP-resinpriser (2026-översikt)
På marknaden 2026 i Sverige och Asien är typiska intervall:
| PP-typ | Ungefärligt prisintervall* (USD / lb) | Anmärkningar |
|---|---|---|
| Virgin PP homo-polymer | $0.55 – $0.85 | Standard injektionsgrader |
| Virgin PP impact / talc-fylld | $0.75 – $1.10 | Auto/interiör, tuffare delar |
| Livsmedelsklass / medicinskt PP | $0.90 – $1.40 | Certifierade, spårbara batcher |
| Återvunnet PP (PIR/PCR, injektion) | $0.40 – $0.70 | Beror mycket på färg och stabilitet |
*Dessa är typiska spot-/kontraktsintervaller för 2026 hämtade från större resinindexdata (t.ex. PolymerUpdate, Plastics News resin pricing, regionala återförsäljare).
Nyckelkostnader:
- Färg- och konsekvenskostnad tillkommer – naturliga eller ljusa färger och stabila flödesgrader är dyrare än mörk blandad PCR.
- Certifiering tillkommer kostnad – FDA, EU 10/2011 eller fordonsgodkännanden medför en premie men är icke förhandlingsbart för de marknaderna.
2. Verktygskostnad: PP vs ABS / PC
För formen i sig är polypropen vanligtvis billigare att köra under sin livstid än ABS eller PC:
- Säker lägre injiceringsstryck & temperatur
- PP: ~190–240 °C cylindertemperatur
- PC: ofta 260–300 °C
- Lägre temperaturer och tryck = mindre formslitage → längre verktygsliv.
- Stålval
- För PP kan vi ofta använda härdat P20 eller H13 med färre exotiska beläggningar.
- För slipande glasfylld PC skulle vi behöva tuffare stål och beläggningar, vilket ökar kostnaden.
Slutsats:
- Verktygsbyggkostnad: liknande utgångspunkt jämfört med ABS, lägre än PC för jämförbar komplexitet.
- Kostnad per del över åren: PP vinner eftersom verktyget vanligtvis behöver färre reparationer och har längre livslängd.
Om du vill ha en djupare uppdelning av forms- vs. kostnad per del, går jag igenom detta i min guide om vad en formsprutningsform faktiskt kostar och varför.
3. Cykeltidsfördel → Lägre styckpris
Polypropen kyls snabbt och flödar lätt, vilket direkt sänker kostnaden:
- Kortare cykeltider
- Tunna väggar PP-behållare: 5–12 sekunders cykler.
- Liknande geometri i PC: ofta 20–30% långsammare.
- Lägre delvikt
- PP har en av de lägsta densiteterna (~0,90 g/cm³).
- Samma volym, mindre vikt = mindre härdningskostnad per del.
På ett högkavitetsverktyg, sågar bara 2–3 sekunder per cykel kan spara tusentals dollar per månad i produktion. Det är därför PP dominerar kapslar, förslutningar, väldäcka förpackningar och högvolym konsumentvaror.
För att uppskatta total styckepris inklusive cykeltid refererar jag vanligtvis till samma metodik som jag beskriver i min artikel om totala injektionsgjutningskostnaden per del.
4. Typiska PP-delpriserintervall efter bransch (2026)
Dessa är realistiska FOB fabrik intervall för medel–hög volymprogram (kunder i Sverige som köper från Asien/Sverige-verk i Sverige) som använder PP-injek tionsgjutning:
| Bransch / Del Typ | Typiskt volym | PP-delpriserintervall* (USD / styck) |
|---|---|---|
| Tunnväggiga livsmedelsbehållare, lock | 200k – 10M+ / år | $0.02 – $0.18 |
| Kapslar & förslutningar (dryck, personlig vård) | 1M – 50M+ / år | $0.005 – $0.06 |
| Konsumentprodukter (behållare, organisatörer, höljen) | 50k – 500k / år | $0.20 – $1.20 |
| Bilinredning/utvändiga trimdelar (talc/impact) | 50k – 300k / år | $0.40 – $4.00 |
| Medicinska engångsartiklar / enhetshus | 100k – 5M / år | $0.05 – $2.50 |
*Prissättning förutsätter standardfärger, normal QC och inga extrema kosmetiska eller sekundära operationer. Tight kosmetik, renrum eller komplicerad montering kan skjuta upp övre intervallet.
Hur jag vanligtvis hjälper svenska kunder att kontrollera kostnader
När jag lämnar offert för PP-sprutformningsprojekt till svenska varumärken, gör jag vanligtvis:
- Välj den lättaste möjliga designen utan att försämra prestandan.
- Match MFI & grad till din del och volym så når vi den kortaste säkracykeln.
- Planera kammantal och automation kring din 1–3 års efterfrågan, inte bara den första inköpsordern.
- Använd återvunnen PP där det inte komprometterar ditt varumärke (t.ex. interna komponenter, mörka färger).
Om du försöker nå ett målpris för en PP-del år 2026, snabbaste sättet är att dela:
- Årligt volym
- Målpacetspris
- Delvikt (eller en grov 3D-fil)
- Alla certifierings-/branschkrav
Därifrån kan jag vanligtvis säga dig på några minuter om vi kan nå din budget eller vad som måste ändras (material, kavitation eller design) för att få matematiken att gå ihop.
Hållbarhet & återvunnet PP i formsprutning
Polypropenformsprutning är ett av de enklaste sätten att sänka delens kostnad och koldioxidavtryck samtidigt, särskilt när du använder återvunnet PP på rätt sätt.
PCR vs PIR Polypropen
När vi pratar återvunnet PP använder vi i huvudsak två flöden:
- Post-consumer recycled (PCR) PP
- Kommer från använda produkter: livsmedelsbehållare, kapslar, förpackningar.
- Bäst för varumärken som siktar på ESG-mål, hållbarhetsanspråk inom detaljhandel och märkning av “återvunnet innehåll”.
- Färgvariation och lukt måste hanteras med sortering, filtrering och tillsatser.
- Post-industrial recycled (PIR) PP
- Kommer från ren fabriksspill och runners.
- Mycket mer konsekvent och förutsägbart än PCR.
- Perfekt för bilindustrin, industriella komponenter och icke-visuella delar.
Mekanisk vs Kemisk återvinning för PP
De flesta PP-injiceringsdelar idag förlitar sig på mekanisk återvinning:
- Mekanisk återvinning
- Steg: krossa → tvätta → återpellettera.
- Lägst kostnad och brett tillgänglig i Sverige.
- Perfekt för lock, lådor, pallar, billkomponenter och icke–livsmedelsförpackningar.
- Kemisk återvinning
- Bryter ner PP till monomerer eller oljor, för att sedan återpolymeriseras.
- Kan uppnå nära jungfrukvalitet och livsmedelskontaktpotential.
- Fortfarande högre kostnad och mindre tillgänglig men växer snabbt, särskilt för varumärkesägarens hållbarhetsprogram.
Hur man når 30–100% återvunnet innehåll utan att äventyra egenskaper
Du kan höja andelen återvunnet PP mycket om du designar för det från dag ett:
- Börja med rätt basresin
- Använd impact-modifierad or torkat fyllt polypropen för att kompensera stelhets-/impactförlust från PCR.
- För synliga delar, välj snäva färgspecifikationer och tillsätt masterbatch för masking av variation.
- Blandningsstrategi
- 30–50% återvunnen PP: Säker räckvidd för de flesta konsument- och industriella delar med minimalt egenskapsutbyte.
- 70–100% återvunnen PP: Använd för tjockare, mindre kritiska delar (pallar, behållare, icke-strukturella fordonsdelar) och lägg till:
- Impaktmodifierare
- UV-stabilisatorer
- Antioxidanter och bearbetningshjälpmedel
- Design för återvunnen PPs beteende
- Lägg till lättare dragning och generösa radier för att hantera lägre flöde.
- Undvik ultra-tunna ribbor och skarpa hörn som förstärker svaghet.
- För delar med mycket tight tolerans, kör formsflödes simulering och försnabba processfönster.
- Kvalificera och lås in leverantörer
- Begär konsekvent MFI, färg och ashhalt parti för parti.
- Kör mekaniska tester (Izod, dragprov) på återvunna blandningar under kvalificeringen.
- För svenska konsumentmärken, verifiera dokumentationen för återvunnen innehålls påståenden och spårbarhet genom kedjan.
Med en solid blandning av PCR/PIR, justerade tillsatser och smart komponentdesign kör vi regelbundet PP-sprutformningsprogram i 50–100% återvinningsområdet medan prestanda och estetik hålls inom specifikationen.
Hur man väljer en pålitlig PP-sprutningsverktygsleverantör 2026
Att välja rätt polymed ska injekteringspartner 2026 handlar om riskkontroll, certifieringar och bevis på att de verkligen kan leverera i stor skala.
Varningstecken kontra gröna tecken
Varningstecken (gå därifrån snabbt):
- Ingen materialspårbarhet eller batchregistreringar
- Vagmålade offerter med saknade verktygsdetaljer, inget DFM, inga toleransangivelser
- Inget internt kvalitetslaboratorium (ingen dragprov, MFI eller färgmätning)
- Endast e-postsupport, långsamma svar, inga processdata delade
- “Vi kan forma vad som helst” men inga riktiga PP-fallstudier eller foton
Gröna tecken (väl i urvalet):
- Detaljerad DFM-rapport (gradering, utkast, ribbor, krympning, PP-flöde) före verktygskärning
- Tydligt processfönster (smält temperatur, packningstryck, kylningstid) i offerten
- Eget verktygsverkstad och underhållsplan för lång livslängd på PP-verktyget
- Transparent PP sourcing (grade names, MFI, food-contact or automotive approvals)
- Vill att köra PP-formverkstadstester och skicka fullständiga inspektionsrapporter
Must-Have Certifications (By Application)
| Ansökanstyp | Must-Have Certifications |
|---|---|
| Allmän industri / konsument | ISO 9001 (kvalitetsstyrning) |
| Automotive PP-delar | IATF 16949, PPAP-förmåga |
| Medicinsk / pharmaförpackning | ISO 13485, ren hanteringsprocedurer |
| Livsmedelskontaktförpackning | FDA- & EU 10/2011-överensstämmande PP, migreringsprov |
| Elektriska / FR PP | UL-fil för UL94 V0/V2 grader |
Om en leverantör inte kan visa aktuella certifikat och testresultat för den PP-grad de vill använda, kommer du att bära ansvaret.
Varför kinesiska PP-formtillverkare fortfarande dominerar 2026
År 2026 innehar kinesiska PP-sprutformningsfabriker fortfarande en enorm andel av den globala volymen eftersom:
- Skal- och kostnadsstruktur – högkapacitetspressar, spröt med flera hålrum, snabbare avskrivning
- Verktygsfördel i kostnad – flerhåls PP-formar till 30–50% lägre än priset i Sverige/ EU
- Processmognad – decennier av erfarenhet med talkfylld PP, slagförtjockad PP, tunnvägg PP-packaging
- Fullkedjetjänst – från formdesign till montering, tryckning och förpackning
För svenska köpare är nyckeln att välja en kinesisk partner som verkligen är systemdriven, inte bara billig. En bra utgångspunkt är att granska hur deras plastinjektionstillverkningsfabrik är uppbyggd och hur de kontrollerar kvaliteten på golvet.
Varför Jino Injection Moulding är min go-to-fabrik för PP-projekt
Som en entreprenör inom formsprutning lutar jag mig mot jino injection moulding för PP-tung programvara eftersom de uppfyller kriterierna som är viktiga på den svenska marknaden:
- 20+ år inriktad på plastinjektion
- 300+ framgångsrika PP-program över tunnväggsförpackningar, fordonslister och kapslar/låss
- Eget materiallaboratorium – MFI-kontroller, färgmatchning, mekanisk testning, PP-schrinkverifikation
- Gratis DFM – inklusive PP-flöde, ventilläge, risk för warp och kostnadseffektiv formkonstruktion
- Stark erfarenhet av:
- Livsmedelsklassade PP- behållare för varumärken i Sverige
- Impact-modifierad och talkfylld polypropen för bilindustrin
- PP-gångjärn som lever längre än miljoner cykler och snabbspännen



 Swedish
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Norwegian
 Belarusian
 Armenian