

Har du problem med defekter, warping eller molniga ytskikt i din produktionsserie?
Mastering PC-injiceringsformning är ökänd för att vara svår—dess höga smälttjocklek och snäva bearbetningsfönster lämnar inget utrymme för fel.
Efter att ha tillbringat år med att optimera ingenjörsplast på verkstadsgolvet, vet jag exakt vad som krävs för att uppnå högprecisions, kristallklara polykarbonatdelar. I denna guide kommer du att lära dig de exakta temperaturinställningarna, formdesignprinciperna och felsökningstipsen som behövs för att eliminera defekter och effektivisera din tillverkningsprocess.
Låt oss dyka direkt in.
Varför PC är svårt att forma
Polykarbonat ger oöverträffad optisk klarhet och strukturell motståndskraft, men det är lätt att bli en av de mest otåliga hartser att bearbeta på produktionsgolvet. Som en professionell tillverkare och leverantör av injiceringsformning vet vi av egen erfarenhet att bearbetning av PC kräver ett smalt driftfönster. Missa dina siffror med en liten marginal, och du kommer att stöta på allvarliga kosmetiska fel eller strukturella misslyckanden innan delen lämnar verktyget.
Hög smälttjocklek och flödesmotstånd
Till skillnad från semicrystalline polymerer som polypropylen eller nylon, har polykarbonat en amorf molekylär struktur med styva polymerryggar. Denna struktur skapar enormt internt motstånd under flödet.
- Låg skjuvsensitivitet: PC behåller hög smälttjocklek även under aggressiva injektionstakter. Att öka skjuvhastigheten tunnar knappt ut materialet.
- Högt tryckkrav: Fyllning av tunna väggar eller långa flödesbanor kräver avsevärt högre injektionstryck och rigid maskinklämkraft för att förhindra korta skott och för tidig frysning.
- Termisk känslighet: Att tvinga viskös resin genom restriktiva portar orsakar lokal friktionell överhettning, vilket omedelbart försämrar polymermatrisen.
Hygroskopisk natur och fuktkänslighet
Polykarbonat absorberar snabbt omgivande fukt direkt från påsen eller silon.
- Hydrolysrisk: PC reagerar med fukt vid smält temperaturer över 260°C (500°F). Vattenmolekyler klyver karbonatbindningarna i polymerkedjorna.
- Oåterkallelig nedbrytning: Fukt orsakar inte bara kosmetiska silverstreck; den orsakar kemisk nedbrytning som permanent minskar molekylvikten och den mekaniska hållfastheten.
- Strikt tolerans: Pellets måste behålla ett fuktnivå under 0.02% (helst under 0,015%) innan de går in i matningsröret.
Hög slagstyrka vs. Notch-känslighet
PC är känt för att vara nästintill oavbrutet, men delar spricker ofta i fält på grund av notch-känslighet.
| Egenskapsfaktor | Verklighet på verkstadsgolvet | Design- och bearbetningsregel |
|---|---|---|
| Bulk slagmotstånd | Enastående energidämpning i jämna väggar. | Bibehåll konsekventa väggövergångar över hela delen. |
| Notch-känslighet | Skarpa hörn koncentrerar stress och orsakar katastrofal spröd brott. | Använd en inre hörnradie som är lika stor som minst 50% till 60% väggtjocklek. |
| Inbäddad Spänning | Snabbfrysning lämnar höga residualspänningar runt portar och bultar. | Använd förhöjda formtemperaturer för att minimera molekylär orientering. |
För-torkning av polykarbonatråvara för PC-injektionsgjutning
Fukt är den främsta fienden för polykarbonat på verkstadsgolvet. Att hoppa över eller skynda på torkcykeln äventyrar direkt integriteten och estetik av dina delar innan råvaran ens når skruven.
Varför fukt förstör PC-delar
Polykarbonat är i grunden hygroskopiskt. När våt råvara kommer in i en uppvärmd cylindervärmare reagerar vattenmolekyler med den smälta polymerkedjan i en process som kallas hydrolys i PC-formgivning.
- Kedjeskärning: Värme och vatten bryter ner polymerens ryggrad, vilket drastiskt minskar molekylvikten.
- Förlust av Seghet: Impactmotståndet rasar. Delar blir spröda och spricker under minimal belastning.
- Kosmetiskt fel: Ångad vatten skapar spridning, grumlighet och silverstreck över klara ytor.
- Oåterkallelig skada: Till skillnad från enkla ytkosmetiska defekter kan hydrolyserad PC inte räddas eller återföras till högkvalitativa delar.
Att samarbeta med en erfaren injiceringsformningsresinleverantör säkerställer att du får råmaterial förpackat i fuktspärrpåsar, men korrekt hantering på golvet är fortfarande avgörande.
Rekommenderade torktemperaturer och daggpunkter
För att förhindra termisk nedbrytning och garantera slagstyrka, sikta på ett slutligt fukthalt under 0.02% (helst under 0,015% för optiska grader). Standard varmluftsugnar fungerar inte; använd alltid en torktumlare med torkmedel eller vakuumtork.
| Parameter | Rekommenderad inställning |
|---|---|
| Torktemperatur för PC-harts | 120°C – 125°C (248°F – 257°F) |
| Torktid | 3 till 4 timmar (minst) |
| Daggpunkt för luft | -40°C (-40°F) eller lägre |
| Maximal residensstid i extruder | < 15 minuter vid bearbetningstemperatur |
Övertorka inte över 130°C under längre skift, eftersom detta missfärgar naturligt harts och orsakar pelletklumpar i torkhopen.
Tecken på undertorkat harts på verkstadsgolvet
Att upptäcka vått material tidigt sparar timmar av rensning och förhindrar skräpberg under resin injection molding körningar:
- Skummande rensningspöl: När du utför en luftstöt, skummar, skummar eller knastrar renspölpen med synliga poppande bubblor.
- Silverstreck och spridning: Tydliga fläktformade streck syns som strålar ut från sprutporten.
- Dregling vid munstycket: Smältviskositeten sjunker oväntat, vilket leder till överdriven trådning och dregling från munstycket mellan cykler.
- Mika-liknande flarn: Ytan på delen visar glänsande, delamineringar under stark inspektionsbelysning.
Mönster- och verktygsdesignregler för PC-injiceringsformning
Polykarbonat är känt för att vara styvt och oförlåtande inuti ett verktyg. När vi skär stål för PC-injiceringsformning måste vår formdesign ta hänsyn till högviskös plastformning, höga fyllnadstryck och känsliga optiska ytor. Att skära ner på dragvinklar, kanaler eller ventiler leder direkt till skräpdelar, spridning och intern stress.
Krav på dragvinkel för klara delar
Polerade optiska ytor fäster hårt mot formväggarna. Utan tillräcklig dragvinkel kommer utstötarstift att trycka utmärkningar rakt igenom delen, eller så repas ytan vid frigöring.
- Standardpolerade klara ytor: Minsta 1,5° till 2° per sida.
- Optiska områden med hög djup: Använd 2° till 3° för att säkerställa en ren frigöring utan draglinjer.
- Texturerade ytor: Lägg till ett extra 1° av dragning för varje 0,025 mm (0,001 tum) av texturens djup.
- ribbor och ankar Använd minst 1° till 1,5° för att undvika fastklämning, håll ribbtjockleken vid 40% till 50% av den nominella väggtjockleken för att undvika sjunkmärken.
Gatesstorlek och rörtyper för högviskös resin
PC motstår flöde, så små pinpoint-gates begränsar fyllningen och skapar massiv skjuvinducerad stress.
- Runner design: Ange alltid fulla rundgångs-kanaler med en diameter mellan 6 mm och 10 mm. Undvik halvrunda kanaler; de begränsar flödet och orsakar för tidig avkylning.
- Gatetjocklek: Storlek på gate till 60% till 70% av den nominella väggtjockleken. Tab-gates, fan-gates och kantgates fungerar bäst.
- Värmekanaler: Internt uppvärmda värmekanaler fungerar bra, men du behöver precisa ventilgatsprickor med individuella PID-temperaturloopar. När du använder högkavitationverktyg, kombinera ditt verktyg med en rigid, högtrycks injektionsformningsmaskin till salu för att säkerställa att du levererar de höga injektionstrycken som PC kräver utan att spräcka delningslinjen.
Korrekt ventileringsdjup för att undvika brännmärken och fångad gas
Eftersom PC kräver snabba injektionshastigheter och höga smält temperaturer, tänds fångad luft snabbt, vilket orsakar dieselbrännmärken och korta sprut.
- Ventileringsdjup: Maskinens ventilland till 0,038 mm till 0,050 mm (0,0015" till 0,0020"). PC har hög smältviskositet, så den kommer inte att flashas vid detta djup.
- Ventillandslängd: Håll ventillandet kort vid 1,2 mm till 1,5 mm, dumpa sedan direkt i en reliefkanal ventilerad till atmosfären som är minst 0,8 mm till 1,0 mm djup.
- Ventilationsplacering: Placera ventiler runt hela perimeteren, direkt mittemot grindarna, och i slutet av varje svetslinje och blind ribba.
Placering av kylkanaler för jämn krympning
Polykarbonat har en relativt låg krympningshastighet i formverktyg (0,5% till 0,7%), men ojämn kylning skapar enorma inbäddade residualspänningar som leder till sprickor efter formning.
- Steg och djup: Placera kylrör 1,5 till 2 gånger kanalens diameter bort från formhålets yta, med ett stegavstånd på 2 till 3 diametrar.
- Kärn- och formbalans: Kör dedikerade kylkretsar för kärn- och formhalvorna. Kärnsidan kräver vanligtvis högre flödeshastigheter eller något högre kylmedelstemperaturer för att balansera värmeutvinningen och förhindra att delen böjer sig efter utstötning.
- Turbulent flöde: Upprätthåll ett Reynolds-tal över 4 000 i alla kanaler för att säkerställa snabb, jämn värmeväxling.
| Verktygsparameter | Rekommenderad specifikation | Primär defekt förhindrad |
|---|---|---|
| Klar delutkast | 1,5° – 2,0° minimum | Dragmärken, dimma, utstötning distortion |
| Gatet Landlängd | 0,75 mm – 1,0 mm | Överdriven skjuvspänning, portblush |
| Ventdjup | 0,038 mm – 0,050 mm | Diesling, korta skott, brända kanter |
| Gångdiameter | 6,0 mm – 10,0 mm (Full rund) | Högt tryckfall, kalla slugs |
| Kyllinjens avstånd | 1,5x – 2,0x kanalens diameter från kavitets | Ojämn krympning, delböjning |
Anpassning av maskinställningar för PC-injiceringsformning
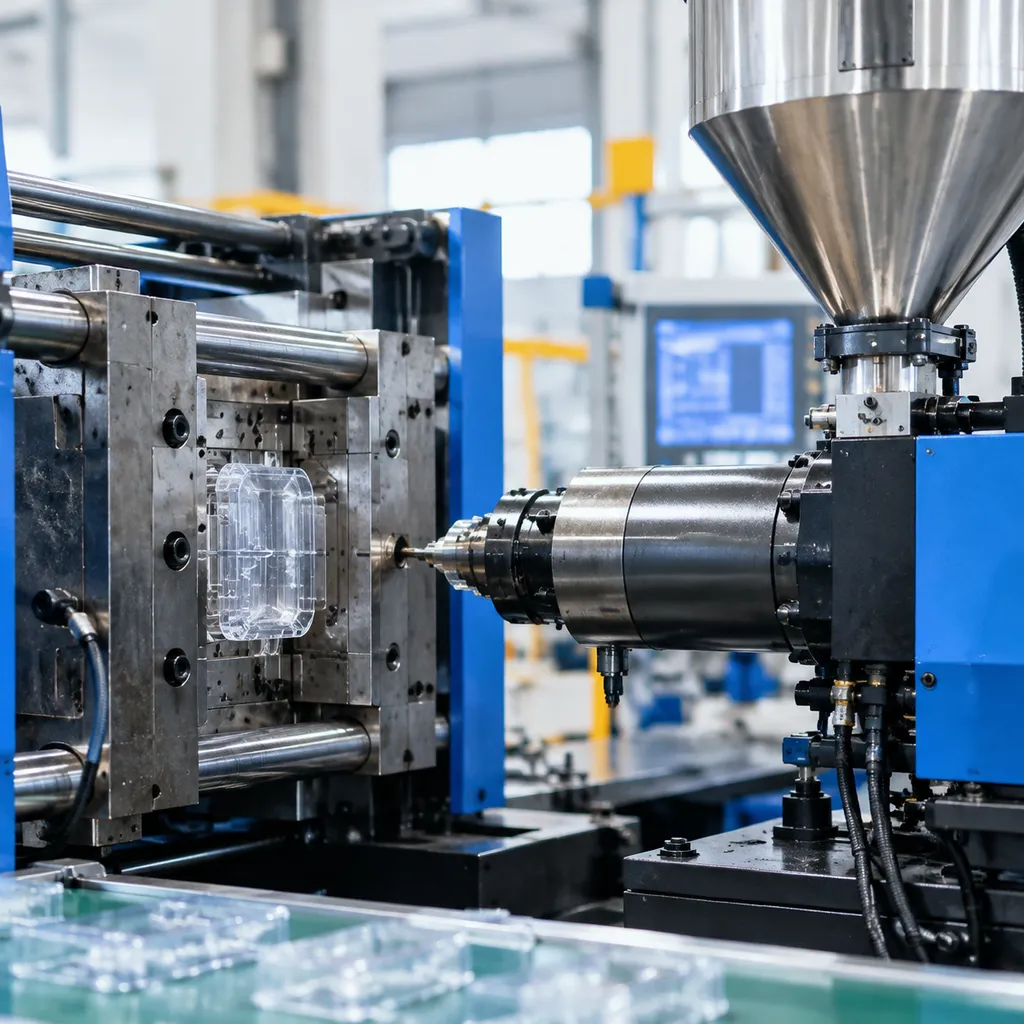
Att ställa in en press för polykarbonat lämnar inget utrymme för gissningar. På grund av dess styva flöde och känslighet för värme krävs en stabil drift PC-injiceringsformning kräver en balanserad termisk profil, konsekvent packning och kontrollerad skjuvning. Att justera processparametrarna rätt från början skyddar delar mot inre stress, för tidig sprickbildning och strukturellt fel.
| Parameterzon | Rekommenderat intervall | Syfte |
|---|---|---|
| Bakre zon (matning) | 260°C – 280°C (500°F – 535°F) | Förhindrar för tidig smältning och skruvbrott |
| Mellan / Främre zoner | 280°C – 310°C (535°F – 590°F) | Etablerar en enhetlig smältviskositet |
| Sprutmunstycke | 275°C – 305°C (525°F – 580°F) | Stoppar drooling samtidigt som det förhindrar kalla slugs |
| Formtemperatur | 80°C – 120°C (175°F – 250°F) | Minimerar inre stress i formade delar och förbättrar ytan |
| Hålkraft | 50% – 70% av injektionstryck | Komprimerar smältan för att förhindra sänkskador |
| Återtryck | 0,5 – 1,0 MPa (70 – 145 psi) | Säkerställer homogenisering av smältan utan skjuvuppvärmning |
Tunningszoner för barrel och munstyckeinställning
Vi strävar alltid efter en platt till stigande värmeprofil längs röret. Polykarbonat kräver mycket energi för att smälta, men att låta materialet baka i röret leder till allvarlig termisk nedbrytning.
- Munstycke kontroll: Håll munstycket ungefär 5°C till 10°C svalare än frontzonen för att eliminera dropp. Använd alltid omvänd avsmalnande eller avstängningsmunstycken om strängning kvarstår.
- Bostid: Håll cykeltiderna snäva så att resin inte ligger i röret mer än 5 till 8 minuter. Stagnant smältning bryts ner, förlorar molekylvikt och minskar slagsegheten.
Kylning av formtemperatur för strukturell integritet
Kalla verktyg är fienden till starka polykarbonatdelar. När PC träffar en kall formyta fryser ytskiktet omedelbart, vilket låser in stora residualspänningar i delväggarna.
- Kör varmt vatten eller oljekretsar för att hålla formen mellan 85°C och 115°C.
- Höga verktygstemperaturer främjar korrekt kristallavslappning, ökar ytskiktets glans och eliminerar för tidigt svetslinjefel.
- Obalanserade temperaturer mellan kärn- och formhalvor orsakar omedelbar deformation av delen eftersom tjocka sektioner kyls ojämnt.
Injiceringstakt och högtrycksbevarande steg
Polykarbonat fryser snabbt, så injektionstakten måste vara tillräckligt aggressiv för att fylla formen innan portfrysning, men noggrant profilerad för att undvika shear-brännskador.
- Profilering av hastighet: Börja med en måttlig injektionshastighet genom porten för att förhindra jetbildning, öka till hög hastighet genom huvudkaviteten och sänk sedan precis innan övergångspunkten för att undvika flash.
- Packning och hållning: Byt till hållning vid 95% av kavitetfyllning. Använd solid hålltryck—vanligtvis 60% till 80 MPa—för att tillgodose volymetrisk krympning. Felaktiga övergångar utlöser ofta kosmetiska och strukturella brister; att upptäcka dessa tidigt kräver förståelse för vanliga defekter i sprutformning och deras felsökning för att stabilisera produktionen snabbt.
Skruvåterhämtningshastighet och backtrycksinställningar
Över-shearing av PC under plastifiering genererar överdriven friktionsvärme, vilket förstör den optiska klarheten och försämrar polymerkedjorna.
- Skruvhastighet (RPM): Håll perifer skruvhastighet under 0,2 m/s (ungefär 30 till 60 RPM beroende på skruvdiameter). Långsam, stadig rotation håller smältan jämn.
- Backtryck: Använd låg till måttlig backtryck. Ställ in tillräckligt med tryck för att säkerställa konsekvent skottvikt och eliminera fångad luft i smältan. För mycket backtryck skapar friktionshotspots som direkt leder till gulning och sprickmärken.
Felsökning av vanliga PC-injektionsformningsdefekter
När du bearbetar polykarbonat är det vanligt att stöta på kosmetiska eller strukturella brister. Som en professionell tillverkare och leverantör av formsprutning ser vi dessa problem ständigt på golvet. De flesta problem beror på viskositetsförändringar, fångade gaser eller termisk nedbrytning. Här är hur vi diagnostiserar och åtgärdar dessa problem i realtid under produktionen. Du kan läsa vår bredare guide om defekter i sprutformning och deras felsökning för grundläggande maskinrutiner.
Åtgärda silverstreck och fuktighetssplay
Silverstrimmor pekar vanligtvis på en av två orsaker: fångad fukt eller skjuvöverhettning.
- Fuktutbredning: Ser ut som fjäderlika spår över ytan. Kontrollera hopperskylaren omedelbart. Polykarbonat behöver ett fuktnivå under 0.02%. Se till att din torkare når 120°C (250°F) med en daggpunkt på -40°C.
- Skjuvutbredning: Visar sig nära portar. Sänk injektionshastigheten över portens ingångszone, minska backtrycket och förstora restriktiva munstycken eller sprutöppningar för att underlätta skjuvfriktion.
Eliminering av bubblor, tomrum och sjunkmärken
Tjockväggiga PC-delar krymper ojämnt, vilket skapar inre vakuumtömningar eller yttre sjunkmärken.
- Vakuumtömningar (klara delar): Öka hålltrycket och förläng packningstiden. Öka kuddens storlek till 3–5 mm för att säkerställa att trycket överförs helt genom porten innan fryspunkt.
- Gaskuddar: Fångade luftbubblor inuti smältan betyder att avlastningen (sugning tillbaka) är för hög, vilket drar luft förbi munstyckets spets. Minska sugbackavståndet och hastigheten.
- Sjunkmärken: Sänk smält temperatur något, öka portstorlekar för att förhindra tidig portfrysning, och sänk formtemperaturen på den icke-utseende sidan.
Förebygga flödesmärken och jetbildning
Polykarbonat fryser snabbt på grund av hög smälttjocklek. Om flödesfronten stannar eller skjuter okontrollerat in i formen, uppstår visuella skavanker omedelbart.
| Defekt | Grundorsak | Praktisk reparation på verkstadsgolvet |
|---|---|---|
| Flödesmärken / Halos | Kall smältningsfront tvekan | Öka formtemperaturen med 10–15°C, öka primär injektionshastighet och optimera värmen i varmkanalens munstycke. |
| Sprutning | Smältan skjuter genom ventilen utan väggkontakt | Använd en profilerad injektionshastighet (långsam-snabb övergång), byt till en kant- eller flänsventil, eller vinkla ventilen mot en formstift eller vägg. |
Stoppa för tidig sprickbildning orsakad av inbyggd stress
Polykarbonat är känt för sin känslighet för skåror och behåller hög intern stress om det packas för hårt eller kyls ojämnt. Detta leder till sprickor under montering, solventexponering eller allmän hantering.
- Sänk överdriven packning: Minska pack- och hålltryck till den minsta nivå som krävs för att förhindra sjunkmärken.
- Öka formtemperaturen: Kör formtemperaturer mellan 85°C och 120°C vilket tillåter polymerkedjor att slappna av naturligt, vilket dramatiskt minskar residualstress.
- Runda av skarpa hörn: Skarpa interna hörn fungerar som direkta stresshöjare. Lägg till en minsta radie av 0,5 mm till 0,6 gånger väggtjockleken på alla övergångar.
Fixering av gulning och termisk nedbrytning
Gula nyanser och spröda kanter betyder att PC-resinet förblev för varmt för länge inuti cylindern, vilket bryter ner polymerkedjorna.
- Lägre cylindertemperaturer: Håll temperaturerna strikt inom 280°C till 310°C fönstret, beroende på grad.
- Anpassa skottkapaciteten: Skottvikten bör använda 35% till 65% av maskinens totala cylindervolym. Om cylindern är för stor överskrider resinens vistelsetid den säkra 5-minutersgränsen, vilket direkt leder till missfärgning och minskad slagstyrka.
- Rengör varma kanaler: Avlägsna nedbruten harts och förkolnade avlagringar genom att spola med högviskös akryl eller en särskild polykarbonat-renssammansättning.
Glödgning och spänningsavlastning efter formgjutning
Interna spänningar är en oundviklig verklighet vid formsprutning av PC. Hög smältviskositet i kombination med snabb formkylning låser fast svår molekylär orientering i detaljen. Om de lämnas åt sig själva leder dessa inbystade spänningar till fördröjd formförändring, mikrokrakelering och katastrofal sprickbildning under vardaglig belastning eller kemikalieexponering.
När dina PC-detaljer behöver glödgas
Vi glödgar inte varje detalj som lämnar våra pressar, men specifika detaljkonstruktioner och driftsförhållanden gör spänningsavlastning icke-förhandlingsbar:
- Tunga eller ojämna väggtjocklekar: Tjockväggiga komponenter kyls ned ojämnt och koncentrerar spänningen precis vid gränsen mellan kärna och skinn.
- Sekundära bearbetningssteg: Detaljer som kräver borrning, gängning, ultraljudssvetsning eller snäppmontering.
- Exponering för kemisk miljö: Komponenter som exponeras för oljor, fetter, rengöringsmedel eller lim.
- Optiskt kritiska linser: Transparenta detaljer där formsprutad dubbelbrytning förvränger ljusbanor.
Även vid inköp från tillförlitliga bulk plastic pellet for injection molding, kan aggressiva insprutningshastigheter och höga packningstryck låsa in extrema spänningar i kärnan. Glödgning ger dessa polymerkedjor den termiska rörlighet de behöver för att slappna av.
Ugnstemperaturcykler och avsvalningshastigheter
Glödgning av polykarbonat kräver strikt termisk disciplin. Att värma upp för snabbt orsakar detaljdeformering, medan avsvalning för snabbt helt enkelt återintroducerar just den spänning du försöker eliminera.
| Steg | Processmål | Riktlinjer |
|---|---|---|
| Förvärmning | Trappa upp gradvis | Trappa upp till temperatur med 10°C till 15°C per timme för att förhindra termisk chock. |
| Blötläggningstemperatur | 120°C – 130°C (248°F – 266°F) | Håll den ungefär 10°C till 15°C under värmeavböjningstemperaturen (HDT) för att förhindra att delar sjunker ihop. |
| Blötläggningstid | 1 timme per 5 mm väggtjocklek | Starta timern först efter att hela ugnskammaren och detaljens kärna har nått den inställda temperaturen. Minsta blötläggningstid: 2 timmar. |
| Kylcykel | Långsam, enhetlig avkylning | Kyl inuti ugnen med en hastighet av 8°C till 10°C per timme tills delarna sjunker under 60°C (140°F) före uttagning. |
Snabba lösningsmedelsdopptester för inspektion av restspänningar
Du kan inte upptäcka innesluten spänning med en visuell kontroll under normal rumsbelysning. Vi använder enkla lösningsmedelsdopptester på verkstadsgolvet för att verifiera spänningsnivåerna inom några minuter:
- Förbered reagenset: Blanda en standardlösning av 1:1 n-propanol och toluen, eller använd ren etylacetat för en aggressiv utvärdering.
- Sänk ned komponenten: Doppa den rena, rumstempererade PC-gjutformen i badet i 1 till 3 minuter.
- Inspektera med avseende på krackelering: Ta bort, skölj noggrant och kontrollera omedelbart komponenten under fokuserad LED-belysning.
- Godkänd: Ytan förblir slät, klar och sprickfri.
- Misslyckande: Omedelbar grumlighet, synliga mikrosprickor eller djup krackelering runt ingjutningspunkter, ribbor och skruvtorn tyder på farliga inneslutna spänningar som kräver omedelbar glödgning i ugn eller verktygsjustering.
Tips för materialval och produktionskostnader vid formsprutning av PC
Att balansera detaljens prestanda med hartskostnader och presscykeltider styr direkt dina marginaler. Vi tillverkar miljoner polykarbonatdetaljer varje år, och att kontrollera produktionskostnaderna handlar alltid om att välja rätt hartsvalitet, hantera malet spill rent och kapa kritiska sekunder från tjocka väggar. Som vår anläggning utökas tillverkningen av formning, använder vi dessa fältproverade riktlinjer för att hålla utbytet högt och enhetskostnaderna konkurrenskraftiga.
Standard- vs. optiska vs. flamskyddade PC-kvaliteter
Att välja fel hartsvalitet driver omedelbart upp cykeltider och kasseringsgrader. Vi utvärderar kvaliteter baserat på smältflytindex (MFR), krav på transparens och myndighetsefterlevnad:
| PC-kvalitet | Typiskt smältflyt (g/10 min) | Primära egenskaper | Vanliga tillämpningar |
|---|---|---|---|
| Standard / Allmän användning | 6 – 15 | Hög slagseghet, balanserad styvhet, god formstabilitet. | Kapslingar, strukturella ramar, industriella kåpor |
| Optisk kvalitet | 10 – 30 | Ultrapur smälta, minimal molekylär variation, >89% ljusgenomsläpplighet, låg dimmighet. | LED-linser, ljusledare, sensorfönster, glasögon |
| Flamskyddsmedel (UL94 V-0) | 5 – 12 | Formulerad med icke-halogenhaltiga eller bromerade tillsatser; sänker slagsegheten något. | Elskåp, kopplingsdosor, elfordonskomponenter |
Återvinningsgränser och inblandningsregler utan att förlora klarhet
Polykarbonat drabbas av termisk och hydrolytisk nedbrytning varje gång det passerar genom cylindern. För att skydda mekanisk styrka och transparens:
- Optiska och klara komponenter: Begränsa återvunnet material till 0% till 5%. Allt som överstiger 5% ger en gul ton, mikrogeler och grumlighet som förstör ljusgenom släppningen.
- Opaqa och svarta delar: Blanda upp till 15% till 20% återvunnet material med jungfrulig råvara. Se till att det återvunna materialet endast har genomgått en värme historik.
- Dammutsug är obligatoriskt: Sila bort fint damm och ojämna flingor av återvunnet material. Ojämn storlek på flingorna orsakar oregelbunden skruvåtergång och inkonsekventa smältbad.
- Torka om noggrant: Behandla återvunnet material som mättad råvara. Torka det i 120 °C (250 °F) i minst 4 timmar innan det blandas med torkade jungfruliga pellets.
Strategier för cykeltidsreduktion för godset med tjocka väggar
Tjockväggiga detaljer vid PC-sprutgjutning håller kvar värmen envist och drar ofta ut cykeltiderna till över 60 till 90 sekunder. Vi tillämpar dessa verkstadstaktiker för the att korta cykeltiderna utan att orsaka blåsor eller sjunkmärken:
- Kärna ur tunga väggar: Omgör tjocka bossar och ribbor till enhetliga nominella väggar (helst 2,5 mm till 3,5 mm) med kärnstift.
- Installera insatser med hög värmeledningsförmåga: Byt ut verktygsstål i heta kärnområden mot berylliumkoppar eller AMPCO-legeringar för att överföra värme till kylkanalerna 3 till 4 gånger snabbare.
- Profilera eftertrycket i etapper: Applicera ett högt initialt packtryck för att komprimera smältan, sänk sedan trycket med 30% till 40% när grinden fryser för att förkorta kothållningstiden utan att utlösa sjunkmärken.
- Säkerställ turbulent kylvattenflöde: Kör kylaggregat med högt flöde för att upprätthålla ett Reynoldstal över 4 000 i dina mögelkretsar. Snabbrörliga vatten drar bort värme mycket mer aggressivt än kallt, stillastående vatten.
Vanliga frågor om PC-sprutgjutning
Att köra polykarbonat på verkstadsgolvet medför ofta återkommande utmaningar kring värme, klarhet och strukturell utmattning. Som en professionell formsprutningstillverkare och leverantör ser vi dessa frågor hela tiden över produktionslinjer över hela världen. Här är direkta svar baserade på daglig bearbetningserfarenhet från verkstadsgolvet.
Vilken är den idealiska formtemperaturen för PC?
För standard PC-injiceringsformning, ligger måltemperaturen för formen generellt mellan 80°C och 120°C (176°F till 248°F).
- Tunnväggiga eller standardtekniska delar: Kör mellan 85°C och 95°C för att balansera cykeltid och korrekt formfyllning.
- Tjocka sektioner, optiska komponenter eller hårt belastade delar: Öka till 100°C till 120°C med hjälp av en oljevärmare eller tryckvattensenhet.
Om verktyget körs kallt stelnar smältan med hög viskositet i förtid, vilket skapar svåra restspänningar och matt yta. Om du uppgraderar din verktygsuppsättning eller söker pålitlig produktionsutrustning, hjälper det till att kombinera rätt formvärmare med en styv begagnad plastsprutningsmaskin till försäljning att upprätthålla den klämstyvhet och termiska stabilitet som krävs för tuffa konstruktionsresiner.
Varför ser mina transparenta PC-delar molniga ut?
Dis eller grumlighet i klara polykarbonatdelar beror oftast på tre grundorsaker:
- Fuktinfångning (hydrolys): Under-torkad resin orsakar mikroskumnings- och kemisk nedbrytning i smältan. Torka alltid råa pellets till en fuktnivå under 0.02% med hjälp av en torkmedeltork.
- Låg formytetemperatur: Om kavitetsväggen är för kall fryser huden omedelbart utan att replikera kavitetens högglansiga ytfinish, vilket sprider ljuset.
- Smältnedbrytning eller kontaminering: Kontaminering från inkompatibla hartser (som akryl eller allmän polystyren) eller för lång uppehållstid i cylindern bryter ner polymerkedjorna, vilket resulterar i mjölkighet eller guln kan.
Kan jag använda krossat polykarbonat för optiska delar?
Vi avråder starkt från att använda krossat material för linser, ljusledare, ljusdiffusorer eller medicinska höljen som kräver strikt optisk klarhet formsprutning standarder.
- Termisk historik orsakar termisk nedbrytning varje gång hartset passerar genom skruven, vilket sänker molekylvikten.
- Krossat material tillför mikroskopiskt damm, ojämn granulatstorlek och lokaliserad förkolning som sprider ljuset och minskar den totala ljusgenomsläppningen.
- För icke-kritiska, opaka eller svarta höljen kan en ren inblandning av krossat material på 10 % till 15 % hanteras, men körningar med optisk kvalitet bör förbli 100 % jungfruligt harts.
Hur förhindrar jag att PC-detaljer spricker på grund av spänningar runt skruvtorn?
Skruvtorn är zoner som är utsatta för spänningssprickor i polykarbonat på grund av vassa hörn, flytlinjer och ringpåkänningar från fästelement. För att eliminera sprickbildning i dessa områden:
- Öka rotens radier: Infoga alltid generösa rundningar (minst 25 % till 50 % av väggtjockleken) vid basen av tornet för att förhindra spårkänslig sprickfortplantning.
- Justera väggtjockleken: Håll bossväggen på omkring 60% av den nominella väggtjockleken för att förhindra sjunkmärken, blåsor och lokaliserad inbyggd spänning.
- Öka formtemperaturen: Att köra verktyget varmare gör att molekylerna kan slappna av när verktyget packas, vilket avsevärt minskar restspänningen nära sammanfogungslinjer.
- Byt fästelementstyp: Undvik vanliga självborrande plåtskruvar. Använd gängbildande skruvar som är särskilt utformade för plast, eller gå över till ultraljudsmonterade mässingsinsatser för att eliminera kontinuerlig ringspänning.


 Swedish
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Norwegian
 Belarusian
 Armenian