

Вы сталкиваетесь с дефектами, деформациями или мутными покрытиями в вашей производственной серии?
Mastering Литье под давлением из ПК известно своей сложностью — высокая вязкость расплава и узкое окно обработки оставляют мало места для ошибок.
Проведя годы оптимизации инженерных пластиков на производственной площадке, я точно знаю, что нужно для достижения высокоточных, кристально чистых деталей из поликарбоната. В этом руководстве вы узнаете точные настройки температуры, принципы проектирования форм и советы по устранению неисправностей, необходимые для устранения дефектов и оптимизации вашего производственного процесса.
Давайте начнем.
Почему литье из ПК сложно
Поликарбонат обеспечивает непревзойденную оптическую прозрачность и структурную устойчивость, но он легко считается одним из самых требовательных к обработке смол. Как производитель и поставщик литья под давлением, мы знаем из собственного опыта, что обработка ПК требует узкого рабочего окна. Промахнетесь хотя бы на долю, и столкнетесь с серьезными косметическими дефектами или структурными повреждениями еще до выхода детали из формы.
Высокая вязкость расплава и сопротивление течению
В отличие от поликристаллических полимеров, таких как полипропилен или нейлон, поликарбонат имеет аморфную молекулярную структуру с жесткими полимерными основами. Эта структура создает значительное внутреннее сопротивление при течении.
- Чувствительность к сдвигу: ПК сохраняет высокую вязкость расплава даже при агрессивных скоростях впрыска. Увеличение скорости сдвига практически не разжижает материал.
- Высокое давление: Заполнение тонких стенок или длинных каналов требует значительно более высокого давления впрыска и жесткого зажима машины, чтобы избежать коротких заливок и преждевременного застывания.
- Термическая чувствительность: Принудительное прохождение вязкой смолы через ограничительные каналы вызывает локальное трение и нагрев, мгновенно ухудшая структуру полимера.
Гигроскопическая природа и чувствительность к влаге
Поликарбонат быстро поглощает окружающую влагу прямо из пакета или бункера.
- Риск гидролиза: PC реагирует с влагой при температурах плавления выше 260°C (500°F). Молекулы воды разрывают карбонатные связи в полимерных цепях.
- Непреодолимое разрушение: Влага не вызывает только косметические серебристые полосы; она вызывает химическое разрушение, которое постоянно снижает молекулярную массу и механическую прочность.
- Строгий допуск: Пеллеты должны сохранять содержание влаги ниже 0.02% (желательно менее 0,015%) перед входом в загрузочную горловину.
Высокая ударная вязкость против чувствительности к вырезам
PC славится своей практически несокрушимостью, однако детали часто трескаются на месте из-за чувствительности к вырезам.
| Фактор свойства | Реальность на производственной площадке | Правило проектирования и обработки |
|---|---|---|
| Общая ударная стойкость | Выдающаяся поглощающая энергия в однородных стенках. | Поддерживайте постоянные переходы стенок по всему изделию. |
| Чувствительность к вырезам | Острые углы концентрируют напряжение и вызывают катастрофический хрупкий отказ. | Применяйте радиус внутреннего угла, равный не менее 50% до 60% толщины стенки. |
| Напряжение, заложенное при формовке | Быстрое замораживание оставляет высокое остаточное напряжение вокруг ворот и выступов. | Используйте повышенные температуры формы для минимизации молекулярной ориентации. |
Предварительная сушка поликарбонатной смолы для литья под давлением ПК
Влага является главным врагом поликарбоната на производственной площадке. Пропуск или спешка в цикле сушки напрямую ухудшают целостность и эстетический вид ваших деталей до того, как смола попадет в винт.
Почему влага портит детали из ПК
Поликарбонат по своей природе гигроскопичен. Когда влажная смола попадает в нагретую цилиндрическую камеру, молекулы воды реагируют с расплавленной полимерной цепью в процессе, называемом гидролиз в формовании ПК.
- Разрыв цепи: Тепло и вода разрушают полимерную основу, значительно снижая молекулярную массу.
- Потеря прочности: Ударная вязкость резко падает. Детали становятся хрупкими и трескаются при минимической нагрузке.
- Косметические дефекты: Испаренная вода создает разлет, мутность и серебристые полосы на прозрачных поверхностях.
- Несовместимый ущерб: В отличие от простых косметических дефектов поверхности, гидролизованный ПК нельзя восстановить или переработать в высококачественные детали.
Сотрудничество с опытным поставщик смол для литья под давлением обеспечивает получение сырья, упакованного в влагонепроницаемые пакеты, но правильное обращение на полу остается критичным.
Рекомендуемые температуры сушки и точки росы
Чтобы предотвратить термическое разрушение и обеспечить ударную прочность, целевое содержание влаги должно быть ниже 0.02% (желательно менее 0.015% для оптических сортов). Стандартные горячие воздушные печи не подходят; всегда используйте осушитель или вакуумную сушилку.
| Параметр | Рекомендуемая установка |
|---|---|
| Температура сушки поликарбонатной смолы | 120°C – 125°C (248°F – 257°F) |
| Время сушки | от 3 до 4 часов (минимум) |
| Точка росы воздуха | -40°C (-40°F) или ниже |
| Максимальное время пребывания в бочке | < 15 минут при обработочной температуре |
Не пересушивайте выше 130°C длительное время, так как это окрашивает натуральную смолу и вызывает комкование гранул в бункере сушилки.
Признаки недосушенной смолы на производственной площадке
Раннее обнаружение влажного материала экономит часы на очистку и предотвращает образование отходов во время литье под давлением смолы запусков:
- Пена в зоне очистки: При выполнении воздушного удара очистительная лужа пенится, образует пены или трещит с видимыми пузырями.
- Серебристые полосы и расслоение: Появляются отчетливые веерообразные полосы, расходящиеся от воротка.
- Текучесть у сопла: Вязкость расплава неожиданно снижается, что приводит к чрезмерному образованию нитей и выделению жидкости из сопла между циклами.
- Микаподобные хлопья: Поверхность детали показывает блестящие, отслаивающиеся хлопья при ярком освещении инспекции.
Правила проектирования форм и инструментов для литья ПК:
Поликарбонат notoriously жесткий и неуступчивый внутри формы. При обработке стали для литья ПК наш дизайн формы должен учитывать высокую вязкость пластика, высокое давление заполнения и чувствительные оптические поверхности. Недостаточное использование уклонов, каналов или вентиляционных отверстий напрямую приводит к браку, расслоению и внутренним напряжениям.
Требования к уклонам для прозрачных деталей:
Отполированные оптические поверхности плотно прилипают к стенкам формы. Без достаточного уклона, направляющие иглы выбьют следы прямо через деталь, или вы поцарапаете поверхность при извлечении.
- Стандартные отполированные прозрачные поверхности: Минимум 1,5° до 2° с каждой стороны.
- Области с высокой глубиной оптики: Используйте 2° до 3° для обеспечения чистого выпуска без линий натяжения.
- Текстурированные поверхности: Добавьте дополнительно 1° наклона на каждые 0,025 мм (0,001 дюйма) глубины текстуры.
- Ребра и выступы: Используйте как минимум 1° до 1,5° чтобы избежать прилипания, поддерживая толщину ребра в пределах 40% до 50% от номинальной стенки, чтобы избежать следов усадки.
Размеры распашных ворот и типы питающих каналов для резины высокой вязкости
PC сопротивляется течению, поэтому маленькие точечные ворота ограничивают заполнение и создают сильное напряжение, вызванное сдвигом.
- Дизайн питающих каналов: Всегда указывайте полностью круглые питающие каналы диаметром от 6 мм и 10 мм. Избегайте полукруглых каналов; они ограничивают поток и вызывают преждевременное застывание.
- Толщина ворот: Настройте размеры ворот на 60% до 70% от номинальной толщины стенки. Табачные ворота, веерные ворота и крайние ворота работают лучше всего.
- Горячие каналы: Внутренне нагреваемые горячие каналы работают хорошо, но вам нужны точные наконечники клапанных каналов с индивидуальными PID-контроллерами температуры. При использовании инструментов с высокой кавитацией, сочетание вашего инструмента с жестким, высоким давлением литейной машины с непрерывной подачей под давлением обеспечит вам доставку высоких инжекционных давлений, необходимых для PC, без разрыва линии разделения.
Правильная глубина вентиляции для предотвращения ожогов и захваченного газа
Поскольку PC требует быстрых скоростей впрыска и высоких температур расплава, захваченный воздух быстро загорается, вызывая дизельные ожоги и короткие заливки.
- Глубина вентиляции: Обеспечьте вентиляцию на 0.038 мм до 0.050 мм (0.0015\. PC обладает высокой вязкостью расплава, поэтому он не будет вспыхивать на этой глубине.
- Длина вентиляционного канала: Держите длину вентиляционного канала короткой — 1.2 мм до 1.5 мм, затем прямо сбросьте в канал-отвод, вентилируемый в атмосферу, длиной не менее 0,8 мм до 1,0 мм глубоко.
- Размещение вентиляционных отверстий: Размещайте вентиляционные отверстия по всему периметру, прямо напротив ворот, а также в конце каждой сварочной линии и слепого ребра.
Размещение охлаждающих каналов для равномерного усадки
Поликарбонат имеет относительно низкий коэффициент усадки формы (от 0,5% до 0,7%), но неравномерное охлаждение создает огромные остаточные напряжения внутри изделия, что приводит к трещинам после формовки.
- Шаг и глубина: Размещайте охлаждающие линии в 1,5–2 раза больше диаметра канала на расстоянии от поверхности полости, с шагом в 2–3 диаметра.
- Баланс ядра и полости: Запускайте отдельные охлаждающие контуры для половинок ядра и полости. Обычно сторона ядра требует более высокого расхода или немного более высокой температуры охлаждающей жидкости для балансировки отвода тепла и предотвращения деформации детали после извлечения.
- Турбулентный поток: Поддерживайте число Рейнольдса выше 4000 во всех каналах для обеспечения быстрого и равномерного теплообмена.
| Параметр инструмента | Рекомендуемая спецификация | Основной предотвращенный дефект |
|---|---|---|
| Очистка уклона детали | минимум 1,5° – 2,0° | Следы тяг, дымка, искажение выброса |
| Длина землиной зоны | 0.75 мм – 1.0 мм | Чрезмерное сдвиговое напряжение, покраснение на вороте |
| Глубина вентиляции | 0.038 мм – 0.050 мм | Дизельное зажигание, короткие заливки, обгоревшие края |
| Диаметр канала | 6.0 мм – 10.0 мм (полностью круглый) | Высокий перепад давления, холодные пробки |
| Расстояние до линии охлаждения | 1.5x – 2.0x диаметр канала от полости | Неравномерная усадка, коробление детали |
Настройка параметров литьевой машины для литья поликарбоната под давлением
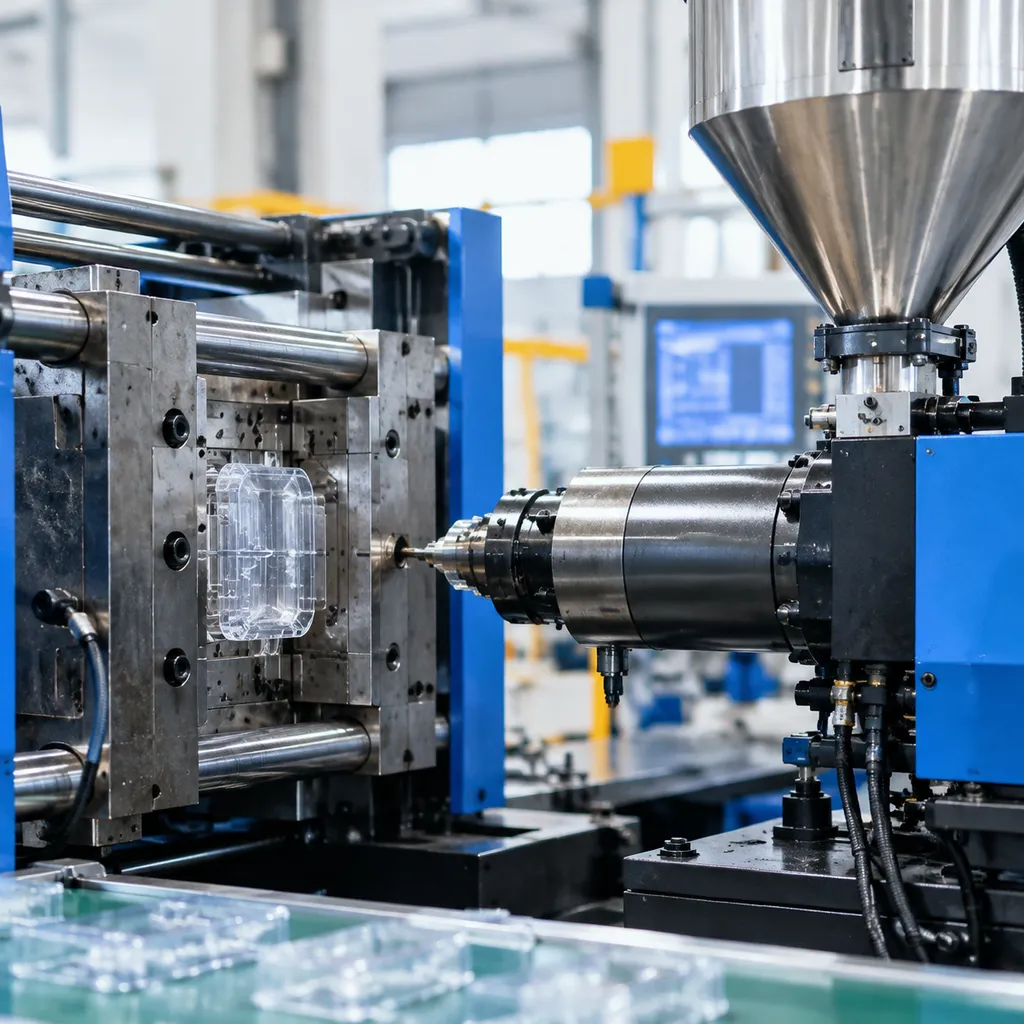
Настройка термопластавтомата для поликарбоната не терпит приблизительности. Из-за его жесткого течения и чувствительности к нагреву стабильная работа Литье под давлением из ПК требует сбалансированного температурного профиля, стабильного уплотнения и контролируемого сдвига. Точная настройка технологических параметров с самого начала защищает детали от внутренних напряжений, преждевременного растрескивания и структурных разрушений.
| Зона параметров | Рекомендуемый диапазон | Цель |
|---|---|---|
| Задняя зона (загрузка) | 260°C – 280°C (500°F – 535°F) | Предотвращает преждевременное плавление и зависание материала на шнеке |
| Средняя / передняя зоны | 280°C – 310°C (535°F – 590°F) | Обеспечивает однородную вязкость расплава |
| Мундштук сопла | 275°C – 305°C (525°F – 580°F) | Предотвращает вытекание материала и образование холодных заусенцев |
| Температура формы | 80°C – 120°C (175°F – 250°F) | Минимизирует внутренние напряжения в отливке и улучшает качество поверхности |
| Давление удержания | 50% – 70% от давления впрыска | Уплотняет расплав для предотвращения утяжин |
| Обратное давление | 0.5 – 1.0 МПа (70 – 145 psi) | Обеспечивает однородность расплава без теплового воздействия сдвигом |
Зоны температуры в цилиндре и настройка сопла
Мы всегда стремимся к равномерному или постепенно повышающемуся тепловому профилю вдоль цилиндра. Поликарбонат требует высокой энергии для плавления, но длительное пребывание материала в цилиндре приводит к сильному термическому разрушению.
- Управление соплом: Держите сопло примерно на 5°C-10°C холоднее передней зоны, чтобы исключить капание. Всегда используйте сопла с обратным сужением или закрывающие сопла, если продолжается вытекание нити.
- Время пребывания: Держите циклы короткими, чтобы смола не находилась в цилиндре более 5-8 минут. Стоячий расплав деградирует, теряет молекулярную массу и снижает ударопрочность.
Контроль температуры формы для обеспечения структурной целостности
Холодные инструменты — враг прочных деталей из поликарбоната. Когда ПК попадает на холодную поверхность формы, внешняя оболочка мгновенно замерзает, запирая внутри значительные остаточные напряжения в стенках детали.
- Используйте горячую воду или масляные устройства, чтобы поддерживать температуру формы в диапазоне 85°C и 115°C.
- Высокие температуры инструмента способствуют правильной релаксации кристаллов, повышают глянец поверхности и предотвращают преждевременное разрушение сварных швов.
- Несбалансированные температуры между ядром и половинами полости вызовут немедленное деформирование детали из-за неравномерного охлаждения толстых участков.
Скорость впрыска и этапы удержания под высоким давлением
Поликарбонат быстро застывает, поэтому скорость впрыска должна быть достаточно высокой, чтобы заполнить полость до застывания расплава у затвора, но при этом аккуратно профилирована, чтобы избежать сгорания сдвигом.
- Профилирование скорости: Начинайте с умеренной скорости впрыска через затвор, чтобы избежать струйного наплыва, увеличивайте до высокой скорости по основной части полости и снижайте перед переключением, чтобы избежать образования наплывов.
- Заполнение и удержание: Переключайтесь на удержание при 95% заполнения полости. Применяйте стабильное удерживающее давление — обычно 60% до 80 МПа—для подачи объемного усадки. Неправильные переходы часто вызывают косметические и структурные дефекты; выявление их на ранних стадиях требует понимания распространенных дефектов в литье под давлением и их устранение для быстрого стабилизации производства.
Скорость восстановления винта и настройки обратного давления
Пересечение PC при пластиковании вызывает избыточное трение, что приводит к образованию тепла, разрушая оптическую прозрачность и ухудшая цепи полимера.
- Скорость вращения винта (об/мин): Держите периферийную скорость винта ниже 0,2 м/с (примерно 30-60 об/мин в зависимости от диаметра винта). Медленное, равномерное вращение поддерживает однородность расплава.
- Обратное давление: Используйте низкое или умеренное обратное давление. Устанавливайте его достаточно низко, чтобы обеспечить постоянный вес порции и устранить захваченный воздух в расплаве. Чрезмерное обратное давление создает горячие точки трения, что напрямую приводит к пожелтению и появлению разводов.
Диагностика распространенных дефектов при литье PC
При обработке поликарбоната столкновение с косметическими или структурными дефектами — это часть повседневной работы. Как профессиональный производитель и поставщик литейных форм, мы постоянно сталкиваемся с этими проблемами на производственной площадке. Большинство проблем связаны с изменениями вязкости, захвачёнными газами или тепловым разрушением. Вот как мы диагностируем и устраняем эти проблемы в реальном времени производства. Вы можете ознакомиться с нашим более подробным руководством по дефектов в литье под давлением и их устранение для базовых процедур машин.
Исправление серебряных полос и влажного расслоения
Серебряные полосы обычно указывают на одного из двух виновников: захваченная влага или перегрев при сдвиге.
- Влажное расслоение: Похоже на перьевые следы по поверхности. Немедленно проверьте сушильный бункер. Поликарбонат требует влажности ниже 0.02%. Убедитесь, что ваш сушильный аппарат достигает 120°C (250°F) с точкой росы -40°C.
- Расслоение при сдвиге: Появляется возле ворот. Уменьшите скорость впрыска в зоне входа в ворот, снизьте обратное давление и увеличьте диаметр ограничительных сопел или отверстий в шприце, чтобы снизить трение при сдвиге.
Устранение пузырей, пустот и усадочных следов
Толстостенные детали из ПК усаживаются неравномерно, создавая внутренние вакуумные пустоты или внешние усадочные следы.
- Вакуумные пустоты (прозрачные детали): Увеличьте давление удержания и продлите время упаковки. Увеличьте подушку до 3–5 мм для полного переноса давления через ворот перед застыванием.
- Газовые пузыри: Загрязнённые пузырьки воздуха внутри расплава означают, что декомпрессия (обратное всасывание) слишком высока, что вытягивает воздух за пределы наконечника сопла. Уменьшите расстояние и скорость обратного всасывания.
- Следы усадки: Немного снизьте температуру расплава, увеличьте размеры впускных каналов, чтобы предотвратить раннее застывание канала, и понизьте температуру формы на стороне без появления изделия.
Предотвращение следов потока и струйных дефектов
Поликарбонат быстро застывает из-за высокой вязкости расплава. Если фронт течения останавливается или бесконтрольно выбрасывается в полость, сразу появляются визуальные дефекты.
| Дефект | Причина | Практическое решение на производстве |
|---|---|---|
| Следы потока / ореолы | Задержка холодного фронта расплава | Повысить температуру формы на 10–15°C, увеличить основную скорость впрыска и оптимизировать нагрев наконечника горячего канала. |
| Струйное напыление (джетинг) | Расплав выстреливает через канал без контакта со стенкой | Используйте профильную скорость впрыска (переход от медленной к быстрой), смените на торцевой или веерообразный канал, или наклоните канал в сторону шпильки или стенки полости. |
Предотвращение преждевременного трещинообразования, вызванного внутренним напряжением
Поликарбонат известен своей чувствительностью к зазубринам и сохраняет высокое внутреннее напряжение, если его слишком плотно упаковать или охлаждать неравномерно. Это приводит к трещинам при сборке, воздействии растворителей или при общем обращении.
- Уменьшите избыточную упаковку: Снизьте давление упаковки и удержания до минимального уровня, необходимого для предотвращения усадок.
- Повысить температуру формы: Рабочие температуры формы в диапазоне 85°C и 120°C позволяет полимерным цепям расслабляться естественным образом, значительно снижая остаточное напряжение.
- Радиус острых углов: Острые внутренние углы служат прямыми усилителями напряжения. Добавьте минимальный радиус 0,5 мм до 0,6 раза толщины стенки на все переходы.
Исправление пожелтения и термического разрушения
Желтые оттенки и хрупкие края означают, что смола ПК оставалась слишком горячей внутри экструдера слишком долго, разрушая полимерные цепи.
- Снизьте температуру экструдера: Держите температуру строго в диапазоне 280°C до 310°C в зависимости от марки.
- Оптимизируйте объем заливки: Масса выстрела должна использоваться 35% до 65% от общей емкости ствола машины. Если ствол слишком большой, время пребывания смолы превышает безопасный лимит в 5 минут, что напрямую приводит к обесцвечиванию и снижению ударной прочности.
- Чистые горячие каналы: Удалите деградировавшую смолу и обгоревшие отложения путём промывки высоковязким акрилом или специальной промывочной смесью для поликарбоната.
Отжиг и снятие внутреннего напряжения после формовки
Внутренние напряжения — неизбежная реальность при литье ПК. Высокая вязкость расплава в сочетании с быстрым охлаждением формы закрепляет сильную молекулярную ориентацию в детали. Если их не устранять, эти зафиксированные напряжения вызывают задержки деформации, микротрещины и катастрофические трещины под воздействием повседневных нагрузок или химических веществ.
Когда вашим деталям из ПК требуется отжиг
Мы не отжигаем каждую деталь, выходящую из наших прессов, но определённые конструкции и условия эксплуатации делают снятие напряжений обязательным:
- Тяжёлые или неравномерные стенки: Толстостенные компоненты охлаждаются неравномерно, сосредотачивая напряжения прямо у границы между ядром и поверхностью.
- Вторичные операции: Детали, требующие сверления, нарезания резьбы, ультразвуковой сварки или сборки с защёлками.
- Воздействие химической среды: Компоненты, подвергающиеся воздействию масел, смазок, чистящих средств или клеящихся веществ.
- Оптические критичные линзы: Прозрачные детали, в которых встроенная двулучепреломляемость искажают световые пути.
Даже при использовании надёжных bulk plastic pellet for injection molding, агрессивные скорости впрыска и высокие давления упаковки могут зафиксировать экстремальные напряжения внутри ядра. Отжиг позволяет этим полимерным цепям обрести тепловую мобильность, необходимую для релаксации.
Циклы температуры печи и скорости охлаждения
Отжиг поликарбоната требует строгой термической дисциплины. Быстрый нагрев вызывает деформацию детали, а слишком быстрое охлаждение просто возвращает те же напряжения, которые вы пытаетесь устранить.
| Этап | Цель процесса | Руководство |
|---|---|---|
| Предварительный нагрев | Постепенно увеличивайте температуру | Доведите до температуры при 10°C до 15°C в час чтобы предотвратить термический шок. |
| Температура выдержки | 120°C – 130°C (248°F – 266°F) | Держите примерно на 10°C до 15°C ниже температуры теплового изгиба (HDT), чтобы избежать провисания деталей. |
| Время выдержки | 1 час на каждые 5 мм толщины стенки | Начинайте таймер только после того, как вся камера печи и ядро детали достигнут заданной температуры. Минимальное время выдержки: 2 часа. |
| Цикл охлаждения | Медленное, равномерное охлаждение | Охлаждайте внутри печи со скоростью 8°C до 10°C в час до тех пор, пока детали не опустятся ниже 60°C (140°F) до удаления. |
Быстрые тесты погружения растворителя для проверки остаточного напряжения
Вы не можете обнаружить зафиксированное напряжение визуальной проверкой при обычном освещении. Мы используем простые тесты погружения растворителя на производственной площадке для проверки уровней напряжения за считанные минуты:
- Подготовьте реагент: Смешайте стандартный раствор из 1:1 н-пропанола и толуола, или используйте чистый этиловый эфир для агрессивной оценки.
- Погрузите компонент: Погрузите чистую, комнатной температуры форму из ПК в ванну на 1-3 минуты.
- Проверьте на трещины: Удалите, тщательно промойте и немедленно проверьте компонент под фокусированным светодиодным освещением.
- Прошло: Поверхность остается гладкой, прозрачной и без трещин.
- Не прошло: Мгновенная помутнение, видимые микротрещины или глубокие трещины вокруг входов в форму, ребер и крепежных отверстий указывают на опасное внутреннее напряжение, требующее немедленной отжиговки в печи или настройки инструмента.
Советы по выбору материала и затратам на производство при литье под давлением PC
Баланс между характеристиками деталей, стоимостью полимера и временем цикла пресса напрямую определяет вашу норму прибыли. Мы ежегодно производим миллионы поликарбонатных компонентов, и контроль производственных затрат всегда сводится к выбору правильной марки смолы, грамотному управлению вторичным сырьем и сокращению критических секунд на толстостенных участках. На нашем предприятии расширяет производственные возможности литья, мы используем эти проверенные на практике рекомендации для поддержания высокого выхода годной продукции и конкурентоспособной себестоимости единицы изделия.
Стандартные, оптические и огнестойкие марки ПК
Выбор неправильной марки полимера мгновенно увеличивает время цикла и уровень брака. Мы оцениваем марки на основе показателя текучести расплава (ПТР), требований к прозрачности и соответствия нормативным требованиям:
| Марка ПК | Типичный показатель текучести (г/10 мин) | Основные характеристики | Распространенные применения |
|---|---|---|---|
| Стандартная / общего назначения | 6 – 15 | Высокая ударопрочность, сбалансированная жесткость, хорошая стабильность размеров. | Корпуса, конструкционные рамы, промышленные крышки |
| Оптическая марка | 10 – 30 | Высокочистое расплавление, минимальные молекулярные вариации, >89% пропускание света, низкая мутность. | LED-линзы, световые трубы, окна датчиков, очки |
| Огнестойкий (UL94 V-0) | 5 – 12 | Сформулировано с использованием безгалогенных или бромированных добавок; немного снижает ударную вязкость по вырезу. | Электрические корпуса, распределительные коробки, компоненты для электромобилей |
Ограничения на переработку и правила смешивания без потери прозрачности
Поликарбонат страдает от термического и гидролитического разрушения каждый раз, когда проходит через цилиндр. Для защиты механической прочности и прозрачности:
- Оптические и прозрачные компоненты: Ограничить переработку до 0% до 5%. Всё, что превышает 5%, вводит желтый оттенок, микрогели и помутнение, ухудшающие пропускание света.
- Непрозрачные и черные детали: Смешивать до 15% до 20% переработанного материала с первичным сырьем. Убедитесь, что переработанный материал прошел только один цикл нагрева.
- Обязательная установка системы удаления пыли: Удалять мелкую пыль и неровные хлопья переработанного материала. Неравномерные размеры хлопьев вызывают сбои в работе винтов и нестабильные расплавы.
- Тщательно повторно высушить: Обрабатывать повторный гранулат как насыщенную смолу. Высушить его при 120°C (250°F) не менее 4 часов перед смешиванием с высушенными первичными гранулами.
Стратегии сокращения времени цикла для толстостенных деталей
Толстостенные секции в литье под давлением из ПК устойчиво удерживают тепло, часто увеличивая время цикла до 60–90 секунд. Мы применяем эти тактики на производственной площадке, чтобы сократить время цикла без возникновения пустот или усадочных пятен:
- Удалите внутренние стенки: Переработайте толстые опоры и ребра в однородные номинальные стенки (желательно 2,5 мм до 3,5 мм) с помощью корирующих штифтов.
- Установите вставки с высокой теплопроводностью: Замените инструментальную сталь в горячих зонах ядра на бериллиево-медные или сплавы AMPCO для передачи тепла в охлаждающие каналы в 3–4 раза быстрее.
- Профилируйте удерживающее давление по этапам: Применяйте высокое начальное давление для уплотнения расплава, затем понижайте давление на 30–40% по мере затвердения расплава у расплава, чтобы сократить время удержания без возникновения усадочных пятен.
- Обеспечьте турбулентный поток охлаждающей воды: Используйте мощные охладители с высоким расходом для поддержания числа Рейнольдса выше 4000 в ваших формационных цепях. Быстро движущаяся вода значительно эффективнее удаляет тепло, чем холодная застойная вода.
Часто задаваемые вопросы о литье из ПК
Работа с поликарбонатом на производственной площадке часто вызывает повторяющиеся проблемы, связанные с теплом, прозрачностью и структурной усталостью. Как профессиональный производитель и поставщик литья под давлением, мы сталкиваемся с этими вопросами постоянно на линиях производства по всему миру. Вот прямые ответы, основанные на ежедневном опыте обработки на производстве.
Какова идеальная температура формы для ПК?
Для стандартных Литье под давлением из ПК, температура формы обычно колеблется в диапазоне 80°C и 120°C (176°F до 248°F).
- Тонкостенные или стандартные технические детали: Работайте при температуре 85°C и 95°C для балансировки времени цикла и правильного заполнения формы.
- Толстые секции, оптические компоненты или детали с высоким напряжением: Увеличьте до 100°C до 120°C используя масляный нагреватель или нагреватель с под давлением водой.
Работа инструмента в холодном состоянии замораживает высоковязкую расплаву преждевременно, создавая сильное остаточное напряжение и тусклую поверхность. Если вы обновляете свою настройку инструмента или ищете надежное оборудование для производства, сочетание правильного нагревателя формы с жестким использованную машину для литья пластика для продажи помогает поддерживать жесткость зажима и тепловую стабильность, необходимые для сложных инженерных смол.
Почему мои прозрачные детали из ПК выглядят мутными?
Туман или помутнение в прозрачных деталях из поликарбоната обычно обусловлены тремя основными причинами:
- Задержка влаги (гидролиз): Недосушенная смола вызывает микропену и химическое разрушение в расплаве. Всегда сушите сырье в дегидраторе до уровня влажности ниже 0.02% используя осушитель-сушильник.
- Низкая температура поверхности формы: Если стенка полости слишком холодная, кожа мгновенно замерзает, не воспроизводя высокополированное покрытие полости, рассеивая свет.
- Деградация расплава или загрязнение: Загрязнение несовместимыми смолами (например, акриловыми или универсальными полистиролами) или чрезмерное время пребывания в цилиндре разрушает полимерные цепи, что приводит к молочности или пожелтению.
Могу ли я использовать переработанный поликарбонат для оптических деталей?
Настоятельно не рекомендуется использовать переработанный материал для линз, световодов, диффузоров света или медицинских корпусов, требующих строгой оптической прозрачности при литье под давлением стандартам.
- Тепловая история вызывает термическую деградацию каждый раз, когда смола проходит через винт, снижая молекулярную массу.
- Переработанный материал вводит микроскопическую пыль, неровный размер гранул и локализованный обгоревший материал, рассеивающий свет и уменьшающий общую пропускную способность света.
- Для не критичных, непрозрачных или черных корпусов можно управлять смесью переработанного материала из 10% до 15% но для оптических изделий рекомендуется использовать только первичный материал 100%.
Как предотвратить трещины под напряжением вокруг винтовых опор в деталях из ПК?
Винтовые опоры — основные зоны для трещин под напряжением в поликарбонате из-за острых углов, нитевидных линий и растягивающих напряжений от крепежных элементов. Чтобы устранить трещины в этих областях:
- Увеличьте радиусы у корней: Всегда добавляйте щедрые скругления (не менее 25% до 50% толщины стенки) у основания выступа, чтобы предотвратить распространение трещин, чувствительных к вырезанию.
- Регулируйте толщину стенки: Держите стенку выступа около 60% номинальной толщины стенки чтобы предотвратить появление отпечатков усадки, пустот и локальных напряжений при формовании.
- Повысить температуру формы: Работа инструмента при более высокой температуре позволяет молекулам расслабляться по мере упаковки инструмента, значительно снижая остаточные напряжения возле линий соединения.
- Переключите тип крепежа: Избегайте стандартных самонарезающих винтов для металла. Используйте винты, формирующие резьбу, специально предназначенные для пластмасс, или переходите на ультразвуковые латунные вставки, чтобы устранить постоянное кольцевое напряжение.


 Russian
 English
 French
 German
 Spanish
 Italian
 Polish
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian