

Czy masz trudności z defektami, odkształceniami lub mętnymi wykończeniami w swojej produkcji?
Mastering Wtrysk tworzyw sztucznych PC jest znany z tego, że jest niezwykle trudny—jego wysoka lepkość topnienia i wąskie okno obróbki nie pozostawiają miejsca na błędy.
Po latach optymalizacji inżynieryjnych tworzyw sztucznych na hali produkcyjnej, wiem dokładnie, co jest potrzebne, aby osiągnąć wysoką precyzję i krystalicznie czyste części z poliwęglanu. W tym przewodniku poznasz precyzyjne ustawienia temperatury, zasady projektowania form i wskazówki dotyczące rozwiązywania problemów, które pomogą wyeliminować defekty i usprawnić proces produkcji.
Zaczynajmy od razu.
Dlaczego PC jest trudny do formowania
Poliwęglan zapewnia niezrównaną przejrzystość optyczną i odporność na uszkodzenia, ale jest jednym z najbardziej wymagających żywic do przetwarzania na hali produkcyjnej. Jako profesjonalny producent i dostawca wtryskarek wiemy z własnego doświadczenia, że obróbka PC wymaga wąskiego okna operacyjnego. Jeśli nie trafisz w parametry, możesz napotkać poważne defekty kosmetyczne lub awarie strukturalne, zanim część opuści formę.
Wysoka lepkość topnienia i opór przepływu
W przeciwieństwie do polimerów półkrystalicznych, takich jak polipropylen czy nylon, poliwęglan ma amorficzną strukturę molekularną z sztywnymi łańcuchami polimerowymi. Ta struktura tworzy ogromny opór wewnętrzny podczas przepływu.
- Niska wrażliwość na ścinanie: PC utrzymuje wysoką lepkość topnienia nawet przy agresywnych prędkościach wtrysku. Zwiększanie szybkości ścinania prawie nie rozrzedza materiału.
- Wysokie wymagania ciśnieniowe: Wypełnianie cienkich ścianek lub długich kanałów przepływowych wymaga znacznie wyższych ciśnień wtrysku i sztywnej siły zacisku maszyny, aby zapobiec krótkim wtryskowi i przedwczesnemu zamarzaniu.
- Wrażliwość termiczna: Wymuszanie viscous resin przez ograniczone kanały powoduje lokalne przegrzewanie się na skutek tarcia, co natychmiast degraduje matrycę polimerową.
Higroskopijna natura i wrażliwość na wilgoć
Poliwęglan szybko absorbuje wilgoć z otoczenia bezpośrednio z worka lub zasobnika.
- Ryzyko hydrolizy: PC reaguje z wilgocią w temperaturach topnienia powyżej 260°C (500°F). Cząsteczki wody rozszczepiają wiązania węglanowe w łańcuchach polimeru.
- Nieodwracalna degradacja: Wilgoć nie powoduje tylko kosmetycznych smug srebrnych; powoduje chemiczną degradację, która na stałe obniża masę cząsteczkową i wytrzymałość mechaniczną.
- Ścisła tolerancja: Granulaty muszą utrzymywać zawartość wilgoci poniżej 0.02% (najlepiej poniżej 0,015%) przed wejściem do gardła podającego.
Wysoka wytrzymałość na uderzenia vs. wrażliwość na nacięcia
PC jest znany z tego, że jest praktycznie niezłomny, jednak części często pękają w terenie z powodu wrażliwości na nacięcia.
| Współczynnik właściwości | Rzeczywistość na hali produkcyjnej | Zasada projektowania i obróbki |
|---|---|---|
| Wytrzymałość na uderzenia w masie | Doskonała absorpcja energii w jednolitych ścianach. | Utrzymuj spójne przejścia ścian na całej długości elementu. |
| Wrażliwość na nacięcia | Ostre naroża skupiają naprężenia i powodują katastrofalne, kruche pęknięcia. | Zastosuj promień naroża wewnętrznego równy co najmniej 50% do 60% grubości ściany. |
| Naprężenia wtryskiwane w formie | Szybkie zamrażanie pozostawia wysokie naprężenia resztkowe wokół bramek i głowic. | Używaj podwyższonych temperatur formy, aby zminimalizować orientację cząsteczek. |
Wstępne suszenie żywicy poliwęglanowej do wtrysku PC
Wilgoć jest głównym wrogiem poliwęglanu na hali produkcyjnej. Pomijanie lub przyspieszanie cyklu suszenia bezpośrednio zagraża integralności i estetyce Twoich elementów, zanim żywica trafi na śrubę.
Dlaczego wilgoć psuje części PC
Poliwęglan jest z natury higroskopijny. Gdy wilgotna żywica trafia do podgrzewanej cylindra, cząsteczki wody reagują z roztopionym łańcuchem polimeru w procesie zwanym hydrolizą w formowaniu PC.
- Przecięcie łańcucha: Ciepło i woda rozkładają szkielet polimeru, drastycznie obniżając masę cząsteczkową.
- Utrata wytrzymałości: Odporność na uderzenia gwałtownie spada. Elementy stają się kruche i pękają pod minimalnym obciążeniem.
- Uszkodzenie kosmetyczne: Para wodna tworzy rozszczepienia, mętność i srebrne smugi na przezroczystych powierzchniach.
- Uszkodzenie nieodwracalne: W przeciwieństwie do prostych defektów kosmetycznych na powierzchni, hydrolizowany PC nie może być uratowany ani ponownie przetworzony na wysokiej jakości części.
Współpraca z doświadczonym dostawca żywic do wtrysku zapewnia, że otrzymujesz surowiec zapakowany w worki z barierą wilgoci, ale właściwa obsługa na hali jest nadal kluczowa.
Zalecane temperatury suszenia i punkty rosy
Aby zapobiec degradacji termicznej i zapewnić wytrzymałość na uderzenia, celuj w końcową zawartość wilgoci poniżej 0.02% (najlepiej poniżej 0,015% dla gatunków optycznych). Standardowe piekarniki z gorącym powietrzem nie będą działać; zawsze używaj osuszacza lub suszarki próżniowej.
| Parametr | Sugerowane ustawienie |
|---|---|
| Temperatura suszenia żywicy PC | 120°C – 125°C (248°F – 257°F) |
| Czas suszenia | 3 do 4 godzin (minimum) |
| Wilgotność powietrza na punkt rosy | -40°C (-40°F) lub niżej |
| Maksymalny czas przebywania w cylindrze | < 15 minut w obróbce cieplnej |
Nie przesuszaj nad 130°C przez dłuższy czas pracy, ponieważ to odbarwia naturalną żywicę i powoduje zbijanie się pelletów w zasobniku suszarki.
Oznaki niedosuszonej żywicy na podłodze produkcyjnej
Wczesne wykrycie mokrego materiału oszczędza godziny płukania i zapobiega gromadzeniu odpadów podczas wtryskiwanie żywicy serii:
- Piana z płukanki: Podczas wykonywania strzału powietrzem, kałuża płukanki pienią się, tworzy pianę lub trzaska z widocznymi bąbelkami pękającymi.
- Srebrne smugi i rozprzestrzenianie się: Wyraźne, wentylatorowate smugi pojawiają się promieniście od bramki.
- Ślinienie się przy dyszy: Wiskozność topnienia nagle spada, co prowadzi do nadmiernego ciągnięcia i ślinienia dyszy między cyklami.
- Płytki podobne do miki: Powierzchnia elementu wykazuje błyszczące, odwarstwione plamki pod jasnym oświetleniem inspekcyjnym.
Zasady projektowania form i narzędzi do wtrysku PC
Poliwęglan jest znany z tego, że jest sztywny i nieprzyjazny wewnątrz narzędzia. Przy cięciu stali do formowania wtryskowego PC, nasz projekt formy musi uwzględniać wysoką lepkość plastiku, wysokie ciśnienia napełniania i wrażliwe powierzchnie optyczne. Oszczędzanie na kątach nachylenia, kanałach i odpowietrzeniach prowadzi bezpośrednio do odpadów, rozpryskiwań i naprężeń wewnętrznych.
Wymagania dotyczące kąta nachylenia dla przezroczystych elementów
Wypolerowane powierzchnie optyczne mocno przylegają do ścian formy. Bez odpowiedniego kąta nachylenia, igły wypychające pozostawią ślady na powierzchni lub zarysują ją podczas wyjmowania.
- Standardowe wypolerowane powierzchnie przezroczyste: Minimum 1,5° do 2° za stronę.
- Obszary optyczne o dużej głębokości: Zastosowanie 2° do 3° aby zapewnić czyste uwolnienie bez linii ciągnących.
- Teksturowane powierzchnie: Dodaj dodatkowe 1° pochylenia formierskiego na każde 0,025 mm (0,001 cala) głębokości tekstury.
- Żebra i wypustki: Używaj co najmniej 1° do 1,5° aby uniknąć przyklejania się, utrzymując grubość żeber na poziomie 40% do 50% ściany nominalnej, aby uniknąć śladów osiadania.
Rozmiar złącza i rodzaje kanałów dla wysokowiskoznych żywic
PC opiera się na przepływie, więc małe złącza punktowe zatykają napełnianie i tworzą ogromne naprężenia wywołane tarciem.
- Projekt kanałów: Zawsze określaj pełne kanały okrągłe o średnicy między 6 mm a 10 mm. Unikaj kanałów półokrągłych; ograniczają one przepływ i powodują przedczesne zamarzanie.
- Grubość wlewu: Dobierz rozmiar wlewów do 60% do 70% nominalnej grubości ścianki. Wlewy zaczepowe, wachlarzowe i krawędziowe sprawdzają się najlepiej.
- Gorące kanały: Wewnętrznie ogrzewane kanały gorące sprawdzają się dobrze, ale potrzebujesz precyzyjnych końcówek z zaworem iglicowym z indywidualnymi pętlami temperatury PID. Podczas pracy z narzędziami wielogniazdowymi, połączenie formy ze sztywnym, wysokociśnieniem maszyny do wtryskowego formowania na sprzedaż zapewnia dostarczenie wysokich ciśnień wtrysku, jakich wymaga PC, bez wypływek na linii podziału.
Właściwa głębokość odpowietrzania w celu uniknięcia przypaleń i uwięzionego gazu
Ponieważ poliwęglan (PC) wymaga dużych prędkości wtrysku i wysokich temperatur stopu, uwięzione powietrze szybko ulega zapłonowi, powodując przypalenia diesla i niedopraski.
- Głębokość odpowietrznika: Wykonaj powierzchnię odpowietrzającą o długości prowadzącej do 0,038 mm do 0,050 mm (0,0015" do 0,0020"). PC ma wysoką lepkość stopu, więc nie wypłynie przy tej głębokości.
- Długość powierzchni odpowietrzającej: Utrzymuj powierzchnię odpowietrzającą na krótkim odcinku 1,2 mm do 1,5 mm, a następnie skieruj bezpośrednio do kanału ulgi odpowietrzonego do atmosfery, który ma co najmniej 0,8 mm do 1,0 mm głębokie.
- Ustawienie otworów wentylacyjnych: Umieść otwory wentylacyjne wokół całego obwodu, bezpośrednio naprzeciwko bram, oraz na końcu każdej linii spawu i niewidocznej żeberka.
Ustawienie kanałów chłodzących dla jednolitego kurczenia się
Poliwęglan ma stosunkowo niską wartość kurczenia się formy (0,5% do 0,7%), ale nierównomierne chłodzenie powoduje ogromny wbudowany stres resztkowy, który prowadzi do pęknięć po formowaniu.
- Rozstaw i głębokość: Umieść linie chłodzące 1,5 do 2 razy średnicę kanału z dala od powierzchni wkładu, z odstępem rozstawu 2 do 3 średnic.
- Równowaga rdzenia i formy: Uruchom dedykowane obwody chłodzące dla połówek rdzenia i formy. Strona rdzenia zwykle wymaga wyższych przepływów lub nieco wyższych temperatur chłodziwa, aby zrównoważyć odprowadzanie ciepła i zapobiec odkształceniom elementu po wyrzuceniu.
- Przepływ turbulentny: Utrzymuj liczbę Reynoldsa powyżej 4 000 we wszystkich kanałach, aby zapewnić szybkie i jednolite wymiany ciepła.
| Parametr narzędzia | Zalecana Specyfikacja | Zapobiegnięto głównemu defektowi |
|---|---|---|
| Czysty skos części | Minimum 1,5° – 2,0° | Ślady przeciągnięcia, mgła, odkształcenia podczas wyrzutu |
| Długość bramki na ziemi | 0.75 mm – 1.0 mm | Nadmierne naprężenie ścinające, odbarwienie bramki |
| Głębokość odpowietrznika | 0,038 mm – 0,050 mm | Działanie na rozruch, krótkie wtryski, przypalone krawędzie |
| Średnica kanału | 6,0 mm – 10,0 mm (pełny promień) | Wysoki spadek ciśnienia, zimne strugi |
| Odległość od linii chłodzącej | 1,5x – 2,0x średnica kanału od gniazda | Nierównomierne kurczenie się, odkształcenie elementu |
Dobieranie ustawień wtryskarki do wtrysku poliwęglanu (PC)
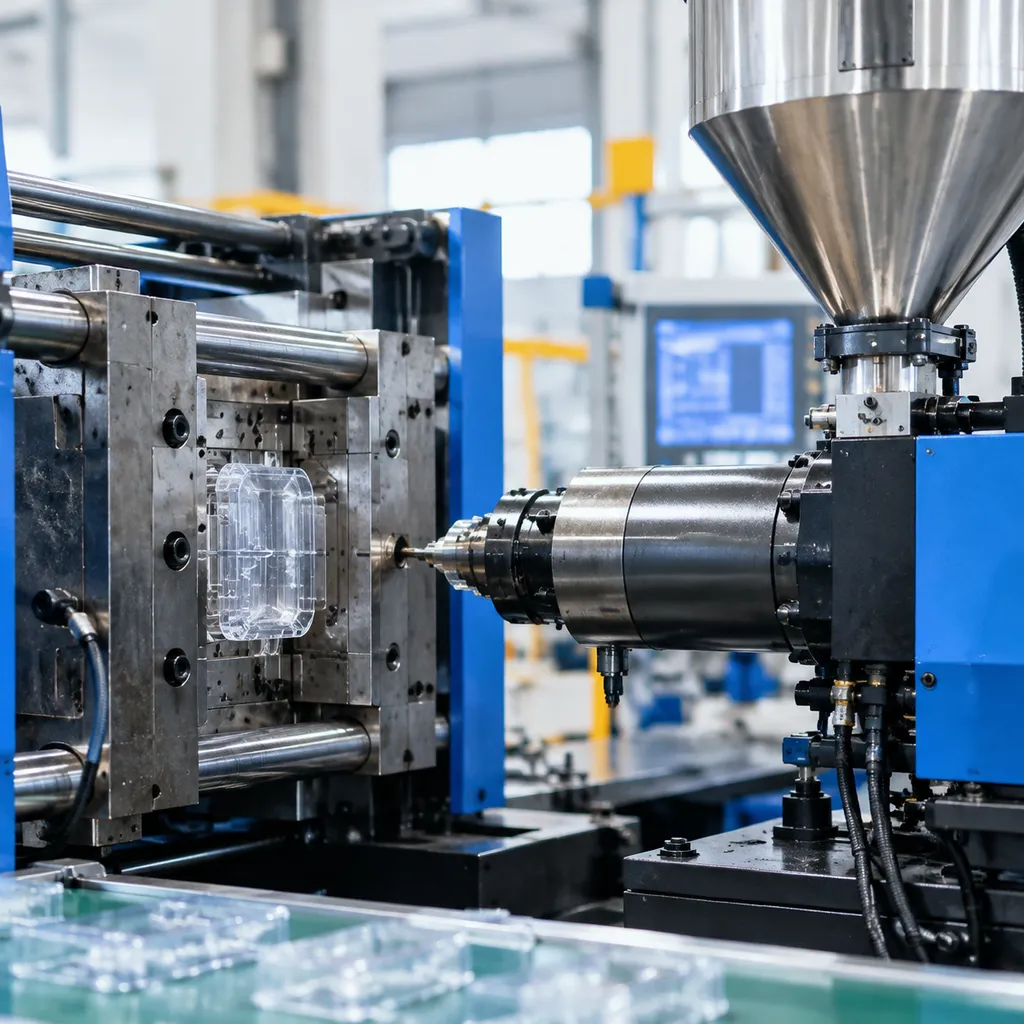
Konfiguracja prasy do poliwęglanu nie pozostawia miejsca na domysły. Ze względu na sztywny przepływ i wrażliwość na ciepło, praca w warunkach stabilnych Wtrysk tworzyw sztucznych PC wymaga zrównoważonego profilu termicznego, spójnego docisku i kontrolowanego ścinania. Precyzyjne dostrojenie parametrów procesu już od samego początku chroni części przed naprężeniami wewnętrznymi, przedwczesnym pękanie i awarią strukturalną.
| Strefa parametrów | Zalecany zakres | Cel |
|---|---|---|
| Strefa tylna (załadunek) | 260°C – 280°C (500°F – 535°F) | Zapobiega przedwczesnemu topnieniu i zakleszczaniu tworzywa na ślimaku |
| Strefy środkowa / przednia | 280°C – 310°C (535°F – 590°F) | Ustanawia jednolitą lepkość topnienia |
| Dysza | 275°C – 305°C (525°F – 580°F) | Zapobiega kapanie i jednocześnie chroni przed zimnymi zatorami |
| Temperatura formy | 80°C – 120°C (175°F – 250°F) | Minimalizuje naprężenia wytłoczone i poprawia wykończenie powierzchni |
| Siła utrzymująca (Holding Pressure) | 50% – 70% ciśnienia wtrysku | Kompresuje stop, aby zapobiec powstawaniu śladów osadów |
| Ciśnienie zwrotne | 0,5 – 1,0 MPa (70 – 145 psi) | Zapewnia homogeniczność topnienia bez przegrzewania tarciem |
Strefy temperatury cylindra i ustawienie dyszy
Zawsze dążymy do płaskiego lub rosnącego profilu temperaturowego wzdłuż cylindra. Poliwęglan wymaga dużej energii do stopienia, ale długotrwałe nagrzewanie materiału w cylindrze prowadzi do poważnej degradacji termicznej.
- Sterowanie dyszą: Utrzymuj dyszę w temperaturze około 5°C do 10°C chłodniejszą niż przednia strefa, aby wyeliminować kapanie. Zawsze używaj dysz z odwróconym stożkiem lub zamknięcia, jeśli problem z kapanie się utrzymuje.
- Czas przebywania: Utrzymuj krótkie czasy cyklu, aby żywica nie pozostawała w cylindrze dłużej niż 5 do 8 minut. Zastygnięty top ulega degradacji, traci masę cząsteczkową i obniża odporność na uderzenia.
Sterowanie temperaturą formy dla integralności strukturalnej
Zimne narzędzia są wrogiem mocnych elementów z poliwęglanu. Gdy PC styka się z zimną powierzchnią formy, zewnętrzna warstwa natychmiast zamarza, zamykając wewnątrz znaczne naprężenia residualne w ścianach elementu.
- Używaj gorącej wody lub oleju, aby utrzymać formę w temperaturze 85°C i 115°C.
- Wysokie temperatury narzędzi sprzyjają odpowiedniemu relaksowi kryształów, zwiększają połysk powierzchni i eliminują przedwczesną awarię linii spawu.
- Nierównowaga temperatur między połowami rdzenia i formy spowoduje natychmiastowe odkształcenie elementu, ponieważ grube sekcje chłodzą się nierównomiernie.
Prędkość wtrysku i etapy utrzymania wysokiego ciśnienia
Poliwęglan zamarza szybko, więc prędkość wtrysku musi być wystarczająco agresywna, aby wypełnić formę przed zamarznięciem bramki, ale jednocześnie starannie profilowana, aby uniknąć przegrzewania tarcia.
- Profilowanie prędkości: Rozpocznij od umiarkowanej prędkości wtrysku przez bramkę, aby zapobiec strugi, zwiększ do wysokiej prędkości przez główną część formy, a następnie obniż przed punktem przełączenia, aby uniknąć nadmiaru materiału.
- Pakowanie i utrzymanie: Przełącz na utrzymanie przy 95% wypełnienia formy. Zastosuj solidne ciśnienie utrzymujące — zazwyczaj 60% do 80 MPa— aby zrekompensować kurczenie objętościowe. Nieprawidłowe przejścia często wywołują defekty kosmetyczne i strukturalne; wczesne wykrycie tych problemów wymaga zrozumienia typowych wad w formowaniu wtryskowym i ich rozwiązań w celu szybkiego ustabilizowania produkcji.
Ustawienia prędkości odzyskiwania ślimaka i ciśnienia wstecznego
Zbyt duże ścinanie poliwęglanu (PC) podczas uplastyczniania generuje nadmierne ciepło tarcia, niszcząc przejrzystość optyczną i degradując łańcuchy polimerowe.
- Prędkość śruby (obr./min): Utrzymuj obwodową prędkość ślimaka poniżej 0,2 m/s (w przybliżeniu 30 do 60 obr./min w zależności od średnicy ślimaka). Wolny, równomierny obrót utrzymuje jednorodność stopu.
- Ciśnienie zwrotne: Stosuj niskie lub umiarkowane ciśnienie wsteczne. Ustaw ciśnienie dokładnie na takim poziomie, aby zapewnić powtarzalną masę wypraski i wyeliminować uwięzione powietrze w stopie. Nadmierne ciśnienie wsteczne tworzy punkty przegrzania od tarcia, co prowadzi bezpośrednio do żółknięcia i smug.
Rozwiązywanie typowych problemów przy wtryskiwaniu poliwęglanu
Podczas przetwarzania poliwęglanu napotykanie wad estetycznych lub strukturalnych jest częścią codziennej pracy. Jako profesjonalny producent i dostawca form wtryskowych stale obserwujemy te problemy na hali produkcyjnej. Większość problemów wynika ze zmian lepkości, uwięzionych gazów lub rozkładu termicznego. Oto jak diagnozujemy i naprawiamy te problemy w produkcji w czasie rzeczywistym. Możesz zapoznać się z naszym szerszym przewodnikiem na temat wad w formowaniu wtryskowym i ich rozwiązań dotyczącym standardowych procedur maszynowych.
Usuwanie smug (srebrzenia) i śladów wilgoci
Srebrne smugi zazwyczaj wskazują na jednego z dwóch winowajców: uwięzioną wilgoć lub przegrzewanie się shear.
- Rozproszenie wilgoci: Wygląda jak piórkowe ścieżki na powierzchni. Natychmiast sprawdź suszarkę do silosów. Poliwęglan wymaga zawartości wilgoci poniżej 0.02%. Upewnij się, że Twoja suszarka osiąga 120°C (250°F) z punktu rosy -40°C.
- Rozproszenie shear: Występuje w pobliżu bramek. Zmniejsz prędkość wtrysku w strefie wejścia do bramki, zmniejsz ciśnienie powrotne oraz powiększ dysze ograniczające lub otwory na sprue, aby złagodzić tarcie shear.
Eliminacja pęcherzyków, pustek i śladów osiadania
Części z grubymi ścianami PC kurczą się nierównomiernie, tworząc wewnętrzne pustki próżniowe lub zewnętrzne ślady osiadania.
- Pustki próżniowe (części przezroczyste): Zwiększ ciśnienie utrzymujące i wydłuż czas pakowania. Zwiększ rozmiar poduszki, aby 3–5 mm zapewnić pełne przenikanie ciśnienia przez bramkę przed zamrożeniem.
- Pęcherzyki gazowe: Uwięzione pęcherzyki powietrza wewnątrz stopu oznaczają, że dekompresja (cofanie) jest zbyt wysoka, co powoduje zasysanie powietrza za końcówką dyszy. Zmniejsz odległość i prędkość cofania.
- Wgniecenia (sink marks): Nieznacznie obniż temperaturę stopu, powiększ rozmiary bramek, aby zapobiec wczesnemu zamrożeniu bramki, oraz obniż temperaturę formy po stronie nie widocznej.
Zapobieganie śladom przepływu i strugom
Poliwęglan szybko krzepnie z powodu wysokiej lepkości stopu. Jeśli czoło przepływu zatrzyma się lub wtryśnie do gniazda bez kontroli, natychmiast pojawiają się wady wizualne.
| Wada | Przyczyna źródłowa | Praktyczne rozwiązanie na hali produkcyjnej |
|---|---|---|
| Ślady płynięcia / Halos | Zatrzymanie zimnego czoła stopu | Podnieś temperaturę formy o 10–15°C, zwiększ prędkość wtrysku głównego i zoptymalizuj nagrzewanie końcówki dyszy gorącokanałowej. |
| Jetting | Stop przepływa przez wlew bez kontaktu ze ścianką | Zastosuj profilowaną prędkość wtrysku (przejście wolno-szybko), zmień wlew na krawędziowy lub wachlarzowy albo skieruj wlew pod kątem w stronę kołka lub ścianki gniazda. |
Zatrzymanie przedwczesnego pękania spowodowanego naprężeniami w wyprasce
Poliwęglan cechuje się wysoką wrażliwością na karb i zachowuje duże naprężenia wewnętrzne w przypadku zbyt mocnego docisku lub nierównomiernego chłodzenia. Prowadzi to do pękania podczas montażu, kontaktu z rozpuszczalnikami lub ogólnej obróbki.
- Zmniejsz nadmierny docisk: Zmniejsz ciśnienie pakowania i utrzymania do minimalnego poziomu koniecznego, aby zapobiec osiadaniu.
- Podnieś temperaturę formy: Temperatury formy podczas pracy w zakresie 85°C i 120°C pozwalają łańcuchom polimerowym na naturalne rozluźnienie, znacznie redukując resztkowe naprężenia.
- Zaokrąglaj ostre narożniki: Ostre wewnętrzne narożniki działają jako bezpośrednie punkty naprężeń. Dodaj minimalny promień 0,5 mm do 0,6 razy grubości ściany we wszystkich przejściach.
Naprawa żółknięcia i degradacji termicznej
Żółte odcienie i kruche krawędzie oznaczają, że żywica PC pozostawała zbyt gorąca przez zbyt długi czas w cylindrze, rozkładając łańcuchy polimerowe.
- Obniż temperatury cylindra: Utrzymuj temperatury ściśle w zakresie 280°C do 310°C w zależności od gatunku.
- Dopasuj pojemność wtrysku: Waga wtrysku powinna wynosić 35% do 65% całkowitej pojemności cylindra maszyny. Jeśli cylinder jest zbyt duży, czas przebywania żywicy przekracza bezpieczną granicę 5 minut, co bezpośrednio prowadzi do odbarwienia i obniżenia wytrzymałości na uderzenia.
- Czyszczenie gorących kanałów: Usuń zdegenerowaną żywicę i przypalony osad, przepuszczając je przez wysokociężką akrylową lub dedykowaną poliwęglanową masę do przepłukiwania.
Anieling i relaksacja naprężeń po formowaniu
Naprężenia wewnętrzne są nieuniknioną rzeczywistością w wtrysku poliwęglanu. Wysoka lepkość topnienia w połączeniu z szybkim chłodzeniem formy utrwala poważną orientację molekularną w części. Jeśli nie zostaną odpowiednio zneutralizowane, te zamrożone naprężenia prowadzą do opóźnionego odkształcania, mikrozarysowań i katastrofalnych pęknięć pod codziennym obciążeniem lub w kontakcie z chemikaliami.
Kiedy Twoje części z poliwęglanu potrzebują anielingu
Nie anielujemy każdej części opuszczającej nasze prasy, ale określone projekty części i warunki użytkowania sprawiają, że relaksacja naprężeń jest koniecznością:
- Ciężkie lub nierównomierne sekcje ścianek: Części o grubej ściance chłodzą się nierównomiernie, skupiając naprężenia dokładnie na granicy rdzenia i powierzchni.
- Operacje wtórne: Części wymagające wiercenia, gwintowania, ultradźwiękowego zgrzewania lub montażu na zatrzaskach.
- Ekspozycja na środowisko chemiczne: Części narażone na oleje, smary, środki czyszczące lub kleje wiążące.
- Obiekty optycznie krytyczne: Przezroczyste części, w których wtryskiwana birefringencja zniekształca ścieżki światła.
Nawet gdy korzystasz z niezawodnych duże granulki plastiku do wtrysku, agresywne prędkości wtrysku i wysokie ciśnienia pakowania mogą utrwalić ekstremalne naprężenia w rdzeniu. Anieling zapewnia tym polimerowym łańcuchom termiczną mobilność, której potrzebują do relaksacji.
Cykl temperatury piekarnika i szybkości chłodzenia
Anieling poliwęglanu wymaga ścisłej dyscypliny termicznej. Zbyt szybkie nagrzewanie powoduje odkształcenia części, podczas gdy zbyt szybkie chłodzenie po prostu ponownie wprowadza dokładnie te naprężenia, które próbujesz wyeliminować.
| Etap | Cel procesu | Wytyczne |
|---|---|---|
| Wstępne podgrzewanie | Stopniowo zwiększaj moc | Podgrzewaj do temperatury na 10°C do 15°C na godzinę aby zapobiec szokowi termicznemu. |
| Temperatura namaczania | 120°C – 130°C (248°F – 266°F) | Trzymaj to mniej więcej 10°C do 15°C poniżej temperatury odkształcenia pod wpływem ciepła (HDT), aby zapobiec opadaniu elementów. |
| Czas namaczania | 1 godzina na 5 mm grubości ściany | Rozpocznij odliczanie czasu dopiero po osiągnięciu przez całą komorę pieca i rdzeń elementu ustawionej temperatury. Minimalny czas namaczania: 2 godziny. |
| Cykl chłodzenia | Powolne, równomierne schładzanie | Chłodzenie wewnątrz piekarnika w tempie 8°C do 10°C na godzinę aż części spadną poniżej 60°C (140°F) przed usunięciem. |
Szybkie testy zanurzeniowe rozpuszczalnika do inspekcji naprężeń residualnych
Nie można wykryć naprężeń zakleszczonych wizualnie przy normalnym oświetleniu pomieszczenia. Używamy prostych testów zanurzeniowych rozpuszczalnika na hali produkcyjnej, aby zweryfikować poziom naprężeń w ciągu kilku minut:
- Przygotuj odczynnik: Wymieszaj standardowe roztwory 1:1 n-propanolu i toluenu, lub użyj czystego octanu etylu do agresywnej oceny.
- Zanurz element: Zanurz czystą, pokojową temperaturę formy PC w kąpieli na 1 do 3 minut.
- Sprawdź na pęknięcia: Wyjmij, dokładnie spłucz i natychmiast sprawdź element pod skupionym światłem LED.
- Pozytywny: Powierzchnia pozostaje gładka, przejrzysta i bez pęknięć.
- Negatywny: Natychmiastowa chropowatość, widoczne mikropęknięcia lub głębokie pęknięcia wokół wejść do bram, żeber i główek śrub wskazują na niebezpieczne naprężenia wtryskiwane, które wymagają natychmiastowego wyżarzania w piecu lub strojenia narzędzi.
Wskazówki dotyczące doboru materiałów i kosztów produkcji w wtrysku PC
Zrównoważenie wydajności części z kosztami żywicy i czasami cyklu prasy bezpośrednio kontroluje Twoje marże. Rocznie produkujemy miliony elementów z poliwęglanu, a kontrola kosztów produkcji zawsze sprowadza się do wyboru odpowiedniej klasy żywicy, czystego zarządzania regranulatem i skracania krytycznych sekund w grubych sekcjach. Jako nasze zakłady zwiększa moce produkcyjne odlewów, korzystamy z tych sprawdzonych wytycznych, aby utrzymać wysoką wydajność i konkurencyjne koszty jednostkowe.
Standardowe vs. optyczne vs. ognioodporne klasy PC
Wybór niewłaściwej klasy żywicy natychmiast zwiększa czas cyklu i wskaźniki odpadów. Oceniamy klasy na podstawie wskaźnika przepływu topnienia (MFR), wymagań dotyczących przezroczystości oraz zgodności z normami:
| Klasa PC | Typowy wskaźnik przepływu topnienia (g/10 min) | Podstawowe cechy | Typowe zastosowania |
|---|---|---|---|
| Standardowa / Uniwersalna | 6 – 15 | Wysoka odporność na uderzenia, zrównoważona sztywność, dobra stabilność wymiarowa. | Obudowy, ramy konstrukcyjne, pokrycia przemysłowe |
| Klasa optyczna | 10 – 30 | Bardzo czyste topnienie, minimalne zróżnicowanie molekularne, >89% przepuszczalność światła, niska mgła. | Soczewki LED, rury świetlne, okna czujników, okulary |
| Ognioodporna (UL94 V-0) | 5 – 12 | Formułowana z dodatkami bezhalogenowymi lub bromowanymi; nieznacznie obniża odporność na uderzenia w nacięciu. | Obudowy elektryczne, skrzynki przyłączeniowe, komponenty EV |
Limity regranulatu i zasady mieszania bez utraty przejrzystości
Poliwęglan ulega termicznemu i hydrofilowemu rozkładowi za każdym razem, gdy przechodzi przez lufę. Aby chronić wytrzymałość mechaniczną i przezroczystość:
- Przezroczyste i optyczne komponenty: Ogranicz regranulat do 0% do 5%. Wszystko powyżej 5% wprowadza żółtawy odcień, mikro-gęsy i mętność, które psują przepuszczalność światła.
- Nieprzezroczyste i czarne elementy: Mieszaj do 15% do 20% regranulatu z surowcem pierwotnym. Upewnij się, że regranulat przeszedł tylko przez jedną historię obróbki cieplnej.
- Usuwanie pyłu jest obowiązkowe: Filtruj drobny pył i nieregularne płatki regranulatu. Nierówne rozmiary płatków powodują niestabilne odzyskiwanie śruby i niespójne baseny stopu.
- Dokładnie ponownie susz: Traktuj przetworzony materiał jako nasyconą żywicę. Osusz go w temperaturze 120°C (250°F) przez co najmniej 4 godziny przed mieszaniem z wysuszonymi pelletami surowymi.
Strategie skracania cyklu dla części o grubych ścianach
Grube sekcje w formowaniu wtryskowym PC długo utrzymują ciepło, często wydłużając czas cyklu powyżej 60 do 90 sekund. Stosujemy te taktyki na hali produkcyjnej, aby skrócić czasy cyklu bez powodowania pustek lub śladów osiadania:
- Wydrąż ciężkie ściany: Przebuduj grube kołki i żebra na jednolite nominalne ściany (najlepiej 2,5 mm do 3,5 mm) z użyciem pinów do wyciskania.
- Zainstaluj wkładki o wysokiej przewodności cieplnej: Zamień stal narzędziową w gorących obszarach rdzenia na miedź berylową lub stopy AMPCO, aby szybciej przenosić ciepło do kanałów chłodzących, nawet 3 do 4 razy szybciej.
- Ustal profil ciśnienia utrzymania w etapach: Zastosuj wysokie początkowe ciśnienie pakowania, aby skompresować stop, a następnie stopniowo obniżaj ciśnienie o 30 do 40 barów, gdy bramka zamarza, aby skrócić czas utrzymania bez wywoływania śladów osiadania.
- Zapewnij turbulentny przepływ wody chłodzącej: Używaj chłodnic o wysokim przepływie, aby utrzymać liczbę Reynoldsa powyżej 4000 w obwodach formy. Szybko płynąca woda odprowadza ciepło znacznie skuteczniej niż zimna, stojąca woda.
Najczęściej zadawane pytania o formowanie wtryskowe PC
Praca z poliwęglanem na hali produkcyjnej często wiąże się z powtarzającymi się wyzwaniami dotyczącymi ciepła, przejrzystości i zmęczenia strukturalnego. Jako profesjonalny producent i dostawca form wtryskowych, często spotykamy się z tymi pytaniami na liniach produkcyjnych na całym świecie. Oto bezpośrednie odpowiedzi oparte na codziennym doświadczeniu z procesu na hali.
Jaka jest optymalna temperatura formy dla PC?
Dla standardowych Wtrysk tworzyw sztucznych PC, docelowa temperatura formy zazwyczaj mieści się w zakresie 80°C i 120°C (176°F do 248°F).
- Cienkościenne lub standardowe części techniczne: Przeprowadzać pomiędzy 85°C i 95°C w celu zrównoważenia czasu cyklu i prawidłowego wypełnienia formy.
- Grube sekcje, elementy optyczne lub części o dużym naprężeniu: Zwiększyć do 100°C do 120°C za pomocą grzałki olejowej lub jednostki z podgrzewaną wodą pod ciśnieniem.
Praca narzędzia na zimno powoduje przedwczesne zamrożenie wysokowiskozowego stopu, co tworzy poważne naprężenia resztkowe i matowe wykończenie powierzchni. Jeśli ulepszasz swój zestaw narzędzi lub szukasz niezawodnego sprzętu produkcyjnego, połączenie odpowiedniej grzałki do formy z sztywnym używanej maszyny do wtrysku plastiku na sprzedaż pomaga utrzymać sztywność zacisku i stabilność termiczną niezbędną dla trudnych żywic inżynieryjnych.
Dlaczego moje przezroczyste części z PC wyglądają na mętne?
Zamglenie lub mętność w przezroczystych częściach z poliwęglanu zwykle wynika z trzech głównych przyczyn:
- Uwięzienie wilgoci (Hydroliza): Niedosuszone żywice powodują mikro-piany i chemiczne rozkłady w stopie. Zawsze susz surowe granulki do poziomu wilgotności poniżej 0.02% za pomocą osuszacza z pochłaniaczem wilgoci.
- Niska temperatura powierzchni formy: Jeśli ściana komory jest zbyt zimna, skóra zamarza natychmiast bez odtworzenia wysokiego połysku powierzchni komory, rozpraszając światło.
- Degradacja lub zanieczyszczenie stopu: Zanieczyszczenie z niekompatybilnych żywic (takich jak akryl czy polistyren uniwersalny) lub nadmierny czas przebywania w cylindrze powoduje łamanie łańcuchów polimerowych, co skutkuje mlecznością lub żółknięciem.
Czy mogę używać regranulatu poliwęglanu do elementów optycznych?
Zdecydowanie odradzamy używanie regranulatu do soczewek, przewodów świetlnych, dyfuzorów światła lub obudów medycznych wymagających ścisłej przez wtryskowe formowanie optyczne .
- Historia termiczna powoduje degradację termiczną za każdym razem, gdy żywica przechodzi przez śrubę, obniżając jej masę cząsteczkową.
- Regranulat wprowadza mikroskopijne pyły, nierówną wielkość granulatu oraz miejscowe zwęglanie, które rozpraszają światło i zmniejszają ogólną transmisję światła.
- Dla niekrytycznych, nieprzezroczystych lub czarnych obudów, czysty mieszany regranulat 10% do 15% może być zarządzany, ale produkcje o jakości optycznej powinny pozostać przy 100% żywicy virgin.
Jak zapobiec pękaniu pod wpływem naprężeń częściom PC wokół wsporników śrub?
Wsporniki śrub są głównymi obszarami dla pęknięć pod wpływem naprężeń poliwęglanu z powodu ostrych kątów, linii dziania i naprężeń od obręczy od mocowań. Aby wyeliminować pęknięcia w tych obszarach:
- Zwiększ promień korzenia: Zawsze dodawaj hojne fazowania (co najmniej 25% do 50% grubości ściany) u podstawy główki, aby zapobiec rozwojowi pęknięć wrażliwych na nacięcie.
- Dostosuj grubość ściany: Utrzymuj ścianę główki wokół 60% nominalnej grubości ściany aby zapobiec odciskom, pustkom i lokalnym naprężeniom wtryskowym.
- Podnieś temperaturę formy: Przygrzewanie narzędzia pozwala cząsteczkom się rozluźnić podczas zamknięcia narzędzia, znacznie obniżając pozostałe naprężenia w pobliżu linii złącza.
- Zmień typ mocowania: Unikaj standardowych wkrętów samogwintujących do blachy. Używaj śrub formujących gwint specjalnie zaprojektowanych do tworzyw sztucznych lub przejdź na ultradźwiękowe wkładki mosiężne, aby wyeliminować ciągłe naprężenia pierścieniowe.


 Polish
 English
 French
 German
 Spanish
 Italian
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian