
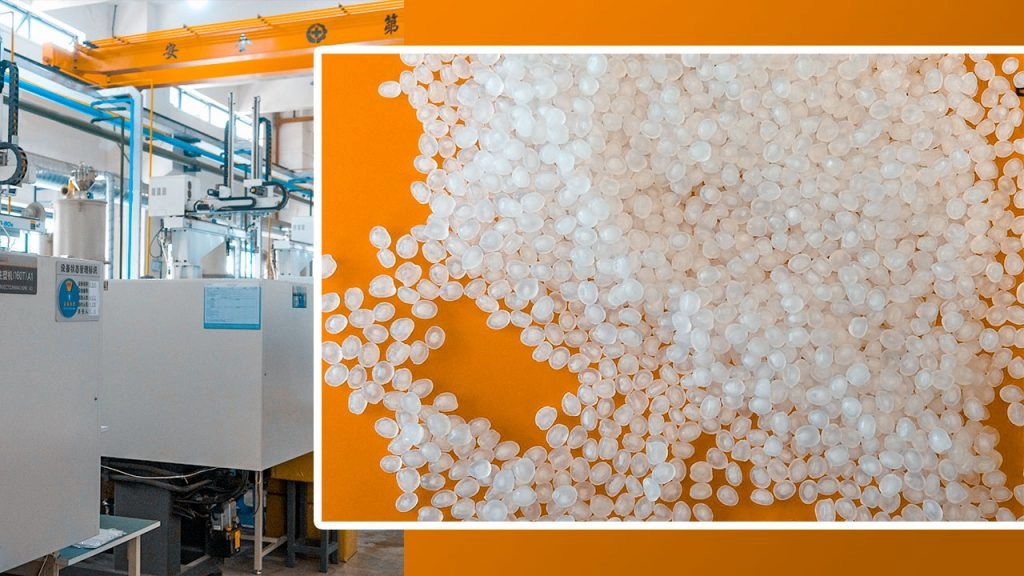
폴리프로필렌(PP)이란 무엇이며 왜 사출성형에서 지배적 위치를 차지하는가
폴리프로필렌(PP)은 널리 사출 성형에 사용되는 반결정질 열가소성 수지로, 다음과 같은 이점을 제공합니다 용적당 비용이 낮고, 밀도, 및 화학적 저항성과 피로 저항이 매우 우수하며. 주어진 부피에서 PP는 일반적으로 가장 가볍고 가장 경제적인 선택지이기 때문에 미국 시장에서 식품 포장, 뚜껑 및 마감재, 소비재, 그리고 많은 자동차 인테리어 분야를 지배합니다.
PP는 프로필렌 단량체로 구성되며 호모폴리머로 3D CAD(STEP, IGES) 코폴리머로 (무작위 또는 블록)로 다양한 강성–충격–투명성 균형을 달성하도록 맞춤형으로 설계될 수 있습니다.
PP 호모폴리머 대 코폴리머(무작위 대 블록)
주요 차이점
| 특성 / 유형 | PP 호모폴리머(PP-H) | PP 무작위 코폴리머(PP-R) | PP 블록 코폴리머(PP-B / 임팩트 PP) |
|---|---|---|---|
| 일반 사용 | 강성 부품, 힌지, 뚜껑 | 더 투명한 식품 용기, 의료 | 자동차, 가전, 충격 부품 |
| 실온에서의 충격 | 중간 | 중–높음 | 높음 |
| 저온에서의 충격(−20 °C) | Poor–Medium | 중간 | 높음(최상) |
| 경도(모듈러스) | 최고 | 중–높음 | 중간 |
| 투명도 | 불투명 | 좋음–매우 좋음 | 불투명 |
| 내열성(HDT) | 세 가지 중 최고 | 약간 낮음 | 더 낮은 |
| 비용 | 최저 | 약간 더 높음 | 동형 폴리머보다 높으나 여전히 경제적 |
실무에서:
- 우리는 사용합니다 PP-H 원할 때 단단하고 경제적인 부품과 라이빙 힌지.
- 다음과 같이 명시합니다 PP-R 를 위해 투명 또는 반투명 식품 등급 및 의학 부품.
- 우리는 선택합니다 PP-B/충격 PP 를 위해 자동차 및 한랭 기후에 견딜 수 있는 내충격성 부품.
사출 성형용 주요 PP 등급(몰용점수 범위 포함)
MFI(용융류 흐름 지수, g/10분, 230 °C/2.16 kg)은 우리가 주로 보는 핵심 가공 매개변수입니다. MFI가 높으면 흐름이 쉽고 벽 두께가 얇아지지만 충격 강도는 낮아집니다.
| 등급 유형 | 전형적 MFI 범위(g/10분) | 일반 용도 |
|---|---|---|
| 일반 용도 PP-H | 4–12 | 하우징, 캡, 기술 부품 |
| 고흐름 PP(PP-H 또는 PP-R) | 20–60 | 얇은 벽 식품 용기, IML 포장 |
| 충격 PP(PP-B / 이질상적) | 5–25 | 자동차 실내/외, 가전 |
| 무기질/탈크 충전 PP | 5–20 | 자동차 트림, 인테리어 구조 |
| 유리섬유 강화 PP | 5–15 | 구조용 브래킷, 엔진룸 하부 부품 |
| 의약/식품 접촉 PP | 8–25 | 주사기, 실험실용 용기, 뚜껑 및 마개 |
얇은 벽 두께의 미국 식품 포장용으로, 일반적으로 다음 수치를 사용합니다 MFI 25–40. 일반 뚜껑 및 마개에 대해, MFI 8–20 은 최적의 지점입니다.
PP 대 기타 일반 사출성형 플라스틱
간편 비교: PP 대 ABS, PC, HDPE, POM, PA6
값은 일반적이고 채워지지 않은 상업 등급에 대한 지시 범위입니다.
| 특성 | PP | ABS | PC | HDPE | POM (아세탈) | PA6 (나일론 6) |
|---|---|---|---|---|---|---|
| 밀도 (g/cm³) | 0.90–0.91 | 1.03–1.06 | 1.19–1.22 | 0.95 | 1.40–1.42 | 1.12–1.15 |
| 인장 강도(MPa) | 25–35 | 40–50 | 55–70 | 20–30 | 60–70 | 60–80 |
| bend 강성 (GPa) | 1.1–1.6 | 1.8–2.2 | 2.2–2.6 | 0.8–1.1 | 2.5–3.0 | 2.5–3.0 |
| Notched Izod @ 23 °C | 3–8 kJ/m² | 15–40 kJ/m² | 60–80 kJ/m² | 3–10 kJ/m² | 6–10 kJ/m² | 5–10 kJ/m² |
| 열변형온도 (°C) | 90–110 | 85–100 | 120–135 | 70–80 | 100–120 | 건조 상태 180–200 |
| 연속 사용 온도 (°C) | ~80 | ~80 | 110–120 | 60–70 | 90–100 | 100–120 |
| 화학 저항성 | 뛰어남 | 보통–좋음 | 공정함 | 뛰어남 | 좋은 | 보통–좋음 |
| 수분 민감도 | 매우 낮음 | 낮음 | 저–중 | 매우 낮음 | 낮음 | 높음 (흡수) |
| 상대 재료 원가 | 최저 | 중간 | 높음 | 저–중 | 중–높음 | 중–높음 |
| 일반적인 미국 적용 분야 | 팩AGING, 뚜껑, 자동차 트림 | 하우징, 소비재 | 안전, 렌즈, 고충격 | 병, 탱크 | 기어, 정밀 | 보닛 아래, 기계적 |
PP가 결정적으로 이기는 곳:
- 가장 낮은 밀도 → 같은 부피의 가장 가벼운 부품.
- 매우 경쟁력 있는 수지 가격 빠른 사이클.
- Excellent chemical resistance 세제, 산, 및 다수의 용제에 대한 탁월한 내화학성.
- 식품접촉 및 의학 승인 등급 한국 시장에서 readily available.
그 조합 때문에 우리는 더 비싼 공학 수지보다 고용량 사출 성형 프로그램에서 기본적으로 PP를 선택합니다.
PP 사출 성형의 핵심 장점
리빙 경첩 능력
폴리프로필렌은 리빙 힌지의 기본 재료입니다—플립-탑 뚜껑, 저장 상자 뚜껑, 의료 기기 커버를 생각해 보세요.
- PP는 수백만 번 구부려도 크랙이 생기지 않습니다
- 힌지는 부품과 함께 한 조각으로 몰드되어 조립 비용을 절감합니다
- 대량 생산 미국 시장에서의 병뚜껑, 커버, 소비자 포장에 이상적
화학 저항력 및 식품접촉 안전
PP는 기름, 지방, 세제 및 대부분의 가정용 화학물질에 대해 매우 잘 견디며, 이것이 식품 및 소비자 포장의 지배적인 재료인 이유입니다.
- FDA 및 EU 식품접촉 적용에 일반적으로 승인되어 있습니다
- 다회 사용 가능한 식품 용기, 음용기 및 주방 용품에 안전한 선택
- 세제, 세정제 및 퍼스널 케어 포장재에서의 강한 성능
최저 밀도 = 가장 가벼운 부품
폴리프로필렌은 일반적인 사출 성형 수지 중 하나로 밀도가 가장 낮은 편에 속합니다(약 0.90–0.91 g/cm³).
- 동일 부피에서 ABS, PC, 또는 PA6보다 가벼운 부품
- 운송 비용 감소 및 핸드헬드 제품의 인체공학적 설계 우수
- resin당 더 많은 부품 → 직접 비용-당 절감
뛰어난 피로 저항성
PP는 반복 굽힘, 휨, 스냅-핏 사용을 대부분의 일반 플라스틱보다 잘 견딥니다.
- 스냅-핏, 클립, 탭, 경첩 뚜껑에 이상적
- 자동차 인테리어 부품, 가전 구성품, 수납 제품에 적합
- 일상적 사용 및 진동으로 인한 파손으로부터 부품을 보호
재활용성 및 용량당 비용 우위
폴리프로필렌은 미국을 비롯한 전 세계에서 널리 재활용되며 사출 성형에서 비용-성능 비율이 가장 우수한 것 중 하나를 제공합니다.
- 다수의 지방자치단체 재활용 스트림에서 수용(일반적으로 #5 PP)
- 순수 재생 PP와 재생 PP를 비용 및 지속 가능성 목표에 맞춰 쉽게 혼합
- 다수의 엔지니어링 플라스틱에 비해 도구 마모 감소 및 사이클 시간 효율 향상
대량 생산, 저비용, 내구성 있는 부품을 목표로 한다면 PP 사출성형이 대개 가장 경제적 옵션입니다. 이것이 우리가 프로그램에 PP를 널리 사용하고 최적화된 도구 및 사이클 시간과 함께 사용하는 이유이며, 이와 유사한 효율성 향상을 이 문서에서도 확인할 수 있습니다 사출성형의 이점.
재료 선택: 프로젝트에 맞는 PP 등급 고르기
적합한 폴리프로필렌 사출성형 등급을 선택하는 것이 대부분의 프로젝트가 승리하거나 패배하는 지점입니다. 저는 항상 다음으로 시작합니다: 부품이 무엇을 하는지, 어디에 놓여 있는지 그리고 무엇이 잘못될 수 있는지? 그때부터는 PP 등급이 거의 스스로 선택됩니다.
얇은 벽 식품 용기(높은 MFI PP)
테이크아웃 용기, 델리 컵, 스낵 팩의 경우, 원하는 것은 고유량 PP(높은 MFI, 일반적으로 25–60 g/10분) 그래서 수지가 얇은 단면에서 빠르고 깔끔하게 채워지도록 하는 것.
핵심 포인트:
- PP 단량체 or 무작위 공중합체 선명도와 경도를 위한
- 일반 벽면: 0.4–0.8 mm 고속 포장 도구를 위한
- 필요 FDA 준수 / EU 10/2011 식품 등급 인증
- 이상적 용도: 요거트 컵, 전자레인지 가능 용기, 1인용 식품 포장
자동차 인테리어 및 익스테리어(충격 개질, 활석 충전 PP)
미주 자동차 프로그램의 경우, 기본 선택은 충격 개질 및 무활석 충전 PP 강인성, 강성 및 치수 안정성을 균형 있게 제공합니다.
일반적인 선택:
- 활석 충전 PP (10–30%) 도어 패널, 파일럿 트림, 대시보드용
- 충격 개질 PP 공중합체 범퍼, 외장 트림, 휠 아치 라이너용
- 혜택: 긁힘 저항성 증가, 뒤틀림 감소, 안정적인 갭/플러시
- MFI 범위: 일반적으로 5–20 g/10분 부품 크기와 질감에 따라
의료 부품 및 캡/클로저(식품 및 의료 등급 PP)
의료 소모품 및 캡/클로저에는 우리는 고수준의 인증된, 추적 가능한 PP 등급 일관성 있는 고품질로 유지합니다.
우리가 사용하는 것:
- PP 단량체 강성 클로저, 주사기 바디, 실험실 용품에 적합
- 랜덤 공중합체 투명 기기, 유연한 스냅핏에 적합
- 다음과 같아야 함:
- FDA 준수
- EU 10/2011 식품 접촉 승인
- 종종 포함되어 ISO 10993 / USP Class VI 의료 접촉 부품에 대한 데이터
- 적합 용도: IV 부품, 진단 부품, 물병 뚜껑, 제약 포클로저
난연성 PP (UL94 V0/V2)
전기 하우징 및 건축 자재에 대한
PP 성형 파트에 대한 핵심 설계 지침
플라스틱 사출 성형 부품을 설계할 때, 도구가 절단되기 전에 품질(및 비용)의 80%을 확정합니다. 프레스에서 원활하고 반복적으로 작동하도록 PP 부품 설계에 어떻게 접근하는지 아래와 같습니다.
벽 두께를 균일하게 유지하기 (1.2–3.5 mm)
PP는 관대하지만 두께 편차가 큰 것은 여전히 싫어합니다.
- 일반적인 벽 두께 범위: 1.2–3.5 mm 대부분의 PP 사출 성형 부품에 해당
- 다음 범위 내에서 유지 ±10–15% 부품 전체 두께
- 얇은 두께 용기의 경우: 0.6–1.2 mm 고유량 등급으로 가능
- 사용 코어링 무게를 줄이고 싱크/워프를 줄이기 위해 고체 덩어리 대신 구멍을 사용
균일한 벽은 더 잘 채워지고, 고르게 식으며, 사이클 시간을 단축합니다.
드래프트 각도, 리브, 보스
PP는 강철에 수축되므로 드래프트는 비 negotiable(양보 불가)입니다.
- 드래프트 각도
- 외벽: ≥ 1° (텍스처가 있는 표면의 경우 안전을 위해 2°+)
- 깊은 코어 또는 무거운 질감: 2–3°
- 리브
- 리브 두께: 50–70%의 명목 두께
- 높이: 최대 3× 벽 안정성 문제 없음
- 추가 필렛 리브 기저부에서 스트레스 집중을 피하기 위해
- 볼스
- 볼스 벽: 60–80%의 명목 벽
- 리브로 받침대를 지지하고 솔리드로 만들지 말 것
- 고립된 두꺼운 볼스는 침강 및 뒤틀림 자석이므로 피할 것
좋은 드래프트 및 균형 잡힌 리브/볼스 설계는 자재 절단 쓰레기 및 공구 재가공을 직접 감소시킵니다.
PP 리빙 힌지 설계
PP는 리빙 힌지의 제왕이지만 세부 사항이 정확해야만 그 가능성이 있습니다.
- 사용 PP 단량체 또는 힌지 최적화 등급
- 일반적인 힌지 두께: 0.25–0.4 mm
- 유량은 흐르게 해야 합니다 가로지르며 경첩을 따라 흐르게 하지 말고
- 매끄러운 반경으로 벽에 경첩을 블렌딩하고 날카로운 모서리 없도록
- 주름 부위를 깨끗하고 망설임이나 용접선 없이 채우도록 파트를 게이트 형성
맞춤형 경첩 기하학은 살아남을 수 있습니다 수만 번의 굽힘 사이클을 균열 없이.
PP 수축률 및 보상 방법
폴리프로필렌의 수축은 상당하고 등급에 따라 다릅니다:
- 일반적인 수축: 1.2–2.5% TP3T 선형으로
- 필 filled PP (탁, 글래스): 낮고 더 제어된(약 0.8–1.5% TP3T)
- 무충전 동결중합체/공중합체: 더 높음(약 1.5–2.5% TP3T)
보상 방법:
- 수지 공급업체의 권장 수축에 따라 3D 모델을 확대
- 고려할 것 flow vs transverse shrink 타crylic filled 및 glass-filled PP가 아닌 talc‑filled와 함께
- 시트가 뒤틀리는 것을 방지하기 위해 보강 리브와 적절한 게이팅을 추가
- T1 이후 스틸 수축을 미세 조정하기 위해 금형사와 긴밀히 협력
sink marks, warpage, and weld lines를 피하기
이들은 폴리프로필렌 사출성형 설계에서 가장 흔한 세 가지 두통입니다.
sinking marks를 피하기 위해:
- 국소 두께를 관리한다(대형 보스나 패드 없음)
- Follow the 50–70% 규칙 리브 및 보스 대 벽 두께 비교
- 더 두꺼운 특징에 게이트를 더 가깝게 이동시켜 잘 포장되도록
변형을 줄이려면:
- 디자인과 함께 균형된 벽 두께 그리고 대칭 기하학
- 사용 talc-filled PP 더 평탄하고 뻣뻗은 패널을 위한(자동 인테리어, 가전 하우징)
- 넓고 평평한 표면을 지지하도록 리브 배치
- 가능한 곳에서 내부 응력을 줄이려면 흐름 경로를 맞추기
용접선을 최소화하려면:
- 유동을 불필요하게 나누는 설계 기능(구멍, 탭)을 피하십시오
- 구멍이 필요하면 게이트에 더 가깝게 옮기거나 게이트 위치를 조정하십시오
- 용융 점도와 금형 온도를 높여 직조 강도를 향상시키십시오
- 사용 충격 개질 PP 용접선 강도가 중요한 경우
이 규칙이 프레스에서 어떻게 적용되는지 보고 싶다면 아래 분석을 확인하십시오 사출 성형 기계의 작동 방식 그리고 real time으로 용융 및 캐비티를 채우는 모습을 우리 사이트 [jinoplastics.com]에서 확인하십시오(https://jinoplast
PP 사출 성형 공정의 단계별 설명
저희가 PP 사출 성형을 작업장에서 수행할 때 목표는 간단합니다: 짧은 사이클, 안정적인 품질, 문제 없는 생산. 아래는 일반적으로 PP 공정을 설정하고 제어하는 방법입니다.
1. PP의 건조 요건
대부분의 PP 등급은 사전 건조가 필요하지 않으며, 이는 PC나 PA와 같은 재료에 비해 큰 이점입니다:
- PP는 나일론처럼 수분을 흡수하지 않습니다.
- 우리는 보통 백이나 저장용 실로에서 바로 사용합니다.
- 예외:
- 오염이 있는 재활용 PP
- 고부자재 또는 특수 첨가제 등급
펴짐(splay)이나 기포가 보이고 수분이 의심되면 아래로 건조합니다 80–90 °C (176–194 °F) 1–2시간 동안 안전장치로 건조합니다.
2. Typical PP Barrel Temperature Profile (190–240 °C)
For 폴리프로필렌 사출성형, we run a gradual temperature profile across the barrel:
- 이송 구역: 170–190 °C (338–374 °F)
- 중간 구역: 190–220 °C (374–428 °F)
- 전면/노즐: 210–240 °C (410–464 °F)
핵심 포인트:
- 낮은 온도는 고유동성(높은 MFI) PP 및 얇은 두께 포장재.
- 더 높은 온도는 탈크 충전 or 충격 개질 폴리프로필렌 등급.
- 노즐은 얼지 않을 만큼 충분히 뜨겁되 너무 뜨거워 띠를 형성하지 않을 정도로만 해야 한다.
공정 창에 익숙하지 않다면 기본을 이해하는 데 도움이 된다 사출 성형 공정의 유형 따라서 온도 전략이 금형 설계 및 부품 설계와 일치한다.
3. 주입 압력, 속도 및 포장
우리는 부품 형상과 게이트 설계에 따라 압력과 속도를 미세 조정합니다:
- 주입 압력:
- Typical: 600–1,200 바 (8,700–17,400 psi)
- 얇은 벽의 PP 용기: 종종 상위 쪽으로 향함
- 주사 속도:
- 빠르고, 특히 두께가 얇은 벽의 PP 용기들, 짧은 샷과 용접 라인 문제를 피하기 위해
- 연약한 부위나 제트가 위험한 곳에서 느려짐
- 포장 / 보관
- 피크 주입 압력 50–70%에서 시작
- 무게가 안정될 때까지 조정하십시오
- 게이트가 얼음처럼 얼 때까지 유지하십시오 (종종) 1–4초 표준 부품용)
좋은 규칙 요령: 사용하세요 빠른 충전, 중간 압력, 그리고 충분한 포장 부품을 과포장하지 않고 싱크 및 뒤틀림을 제어하기 위해.
4. 냉각 시간이 사이클을 지배하다
PP를 사용하면 냉각이 사이클 시간의 주요 비용 원인입니다:
- 쿨링은 일반적으로 소모합니다 전체 사이클 시간의 50–70%.
- 벽이 더 두껍고 점토가 들어간 폴리프로필렌 수축을 피하기 위해 더 긴 냉각이 필요합니다.
- 효율적인 금형 냉각 설계(방열판, 적합 냉각, 냉각수)에서 부품 단가를 좌우합니다.
우리는 DOE(실험 설계) 를 다음에 집중합니다:
- 가능한 두께를 줄이는 것
- 수로 배치 최적화
- 캐비티 간 냉각 균형 맞추기
이렇게 해야 실제 생산에서 PP 사이클 시간은 짧고, 부품 치수는 타이트하며, 비용은 낮게 유지됩니다.
PP 사출 성형의 8가지 가장 일반적인 불량 및 수정 방법
폴리프로필렌 사출 성형을 할 때, 저는 불량 예방에 집중합니다. PP에 가장 많이 생기는 8가지 문제와 보통 현장에서 이를 해결하는 방법은 다음과 같습니다.
1. 플래시
무엇인가: 분리면, 환기구 또는 이젝터 핀을 따라 얇은 추가 플라스틱.
주요 원인:
- 클램프 힘이 너무 낮음
- 손상되었거나 마모된 몰드 분리면
- 과도한 사출 압력 또는 과주입
수정 방법:
- 클램프 힘을 높이고 팩 압력을 줄이기
- 분리면, 환기구 및 인서트를 수리하거나 재가공
- 게이트 크기와 필 프로필을 최적화하여 과주입 방지
2. 쇼트 샷
무엇인가: 부품이 완전히 채워지지 않음—얇은 벽 또는 리브에서 특히 누락된 부분.
주요 원인:
- PP가 너무 차갑게 녹거나 속도가 너무 느림
- 게이트가 너무 작거나 통풍이 좋지 않음
- 샷 사이즈 또는 사출 압력이 충분하지 않음
수정 방법:
- 용융 및 금형 온도를 높이고; 사출 속도 증가
- 게이트를 확장하거나 벤트 청소/추가
- 샷 사이즈 증가, 보압 유지 및 충전 시간 증가
3. 움푹 들어간 자국
무엇인가: 리브 뒤나 보스, 두꺼운 부분에서 발생하는 국부 침하.
주요 원인:
- 벽 두께가 두껍거나 리브가 과도하게 큼
- 포장 압력이 낮거나 유지 시간이 너무 짧음
- 두꺼운 영역에서 금형 온도가 너무 높음
수정 방법:
- 다시 설계하여 일정한 벽 두께 더 얇고 슬림한 리브(벽의 40–60% TP3T)
- 포장 압력과 유지 시간 증가
- 두꺼운 영역 아래 적절한 냉각 배치 사용 또는 코어 핀 추가
4. 제트 현상
무엇인가: 차갑지 Cavity로 들어오는 고속 용융의 뱀처럼 구부러진 흐름.
주요 원인:
- 게이트에서 사출 속도가 너무 높음
- 게이트가 열린 공간으로 직접 향하도록 설계
- 용융 온도가 너무 낮아
수정 방법:
- 초기 사출 속도 감소, 다단 충전 사용
- 흐름 확산을 돕기 위해 벽이나 특징으로 게이트 방향 재설정
- 용융 및 금형 온도 약간 상승으로 더 매끄러운 흐름 확보
5. 뒤틀림
무엇인가: 부품이 분출 후 꼬임, 굽음 또는 곡선.
주요 원인:
- 두께 불균일 및 비균일한 냉각
- 큰 수축 차이(예: 점토 충전 vs 무충전 영역)
- 부품의 한쪽 면 과다 충전
수정 방법:
- 디자인을 위한 일관된 벽 두께 그리고 균형 잡힌 리브
- 냉각 채널 및 포장 프로필 재균형
- 고정밀 부품의 경우 수축이 낮은 충전 PP 등급 사용
6. 탄화 흔적 / 실버 스트릭
무엇인가: 충전 끝에 어두운 탄화 흔적이나 표면의 미세한 실버 스트리즈.
주요 원인:
- 갇힌 공기 및 불량한 배출
- 주입 속도나 압력 과다
- 용융 온도가 너무 높거나 체류 시간이 길어 PP 열화
수정 방법:
- 배출구를 추가하거나 깊게 배출구를 만들고 배출구 영역을 정기적으로 청소
- 충전 끝 가까이 주입 속도와 압력 감소
- 용융 온도 낮추고 자주 purging하며 긴 바렐 체류 피하기
생산에서 이러한 문제를 해결하는 방법에 대한 자세한 내용은 우리 가이드의 루트 원인과 해결책에 대해 일반적인 사출성형 결함 및 해결책.
7. Weld Lines
무엇인가: 두 구멍이나 리브 주위에서 두 용융 전면이 만날 때 보이는 약한 얇은 선.
주요 원인:
- 저온의 용융 또는 금형 온도
- 저압 또는 저속에서 만나는 흐름 전면
- 게이트 위치 불량으로 차가운 흐름 전면이 충돌
수정 방법:
- 용융 및 금형 온도 증가
- 게이트 위치를 조정하여 용접선이 스트레스가 있는 영역에서 멀어지도록
- 용접 구역 근처에서 사출 속도/압력 증가
8. 스플레이(수분 자국)
무엇인가: 표면에 수증기 자국처럼 보이는 흐릿하고 흐린 줄무늬.
주요 원인:
- PP 수지의 수분이나 오염
- 열화된 재가공분말 또는 혼합 재료
- 과도한 역압 또는 전단 과열
수정 방법:
- 건조하고 청결한 PP 사용; 재가공 비율 및 공급원 관리
- 배럴 퍼지; 서로 호환되지 않는 폴리머 혼합 금지
- 역압 및 나사 속도 감소로 전단 감소
PP 수지 주입 성형을 올바르게 설정하면—재료, 금형, 기계가 하나로 작동—안정적이고 재현 가능한 부품을 매우 경쟁력 있는 가격으로 생산할 수 있습니다.
2026년 PP 주입 성형 부품의 비용 동인
2026년 PP 주입 성형 견적 시, 제가 실제로 바라보는 네 가지 큰 레버는: 수지 가격, 도구 수명, 사이클 시간, 그리고 업계의 품질/볼륨 요구사항입니다.
1. 버진 PP 수지 vs 재생 PP 수지 가격(2026년 스냅샷)
미국 및 아시아 2026년 시장에서 일반적인 범위는 다음과 같습니다:
| PP 유형 | 대략적 가격 범위* (USD / lb) | 참고 사항 |
|---|---|---|
| 버진 PP 동질 폴리머 | $0.55 – $0.85 | 표준 사출 등급 |
| 버진 PP 충격성 / 탈크 충전 | $0.75 – $1.10 | 자동차/실내, 더 견고한 부품 |
| 식품용 / 의료용 PP | $0.90 – $1.40 | 인증된, 추적 가능한 로트 |
| 재생 PP (PIR/PCR, 사출) | $0.40 – $0.70 | 색상과 안정성에 크게 좌우 |
*이것은 주요 수지 지수 데이터(예: PolymerUpdate, Plastics News 수지 가격, 지역 유통업체)에서 가져온 2026년 일반 현물/계약 범위입니다.
주요 비용 포인트:
- 색상 및 일관성 비용 추가 – 자연색 또는 연한 색상과 안정된 흐름 등급은 어두운 혼합 PCR보다 가격이 높습니다.
- 인증 비용 증가 – FDA, EU 10/2011, 또는 자동차 승인 관련 프리미엄이 있으나 해당 시장에서는 비협상적입니다.
2. 금형 비용: PP 대 ABS / PC
금형 자체에 관해서는 폴리프로필렌이 보통 수명 동안 운용 비용이 더 저렴 ABS나 PC보다
- 주입 압력 및 온도 낮춤
- PP: 약 190–240 °C 바렐 온도
- PC: 대개 260–300 °C
- 낮은 온도와 압력 = 마모 감소 → 툴 수명 증가.
- 강재 선택
- PP의 경우, 경도 처리된 P20 또는 H13을 더 적은 이국적 코팅으로도 자주 사용할 수 있습니다.
- 연마가 필요한 유리섬유 강화 PC의 경우는 더 강한 강재와 코팅이 필요하며, 이는 비용을 증가시킵니다.
최종 결과:
- 툴 제작비: ABS 대비 유사 시작점, PC보다 낮음 유사한 복잡성인 경우.
- 년간 파트당 비용:PP가 이깁니다. 도구가 보통 더 적은 수리로 더 긴 수명을 가지기 때문입니다.
금형 대 파트 비용의 더 깊은 분석을 원하시면 제가 다루는 가이드에서 사출 금형의 실제 비용과 그 이유를 설명합니다.
사이클 타임 이점 → 더 낮은 부품 가격
폴리프로필렌은 빠르게 냉각되고 쉽게 흐르며, 이는 직접적으로 비용을 낮춥니다:
- 짧은 사이클 시간
- 얇은 벽 PP 용기: 5–12초 사이클.
- PC의 유사 기하학은 종종 20–30% 더 느립니다.
- 부분 무게 감소
- PP는 밀도가 가장 낮은 편에 속합니다 (~0.90 g/cm³).
- 같은 부피, 더 가벼움 = 부품당 원자재 비용 절감.
고충전 도구에서 잘리는 경우 사이클당 2–3초 생산 비용을 매월 수천 달러 절감할 수 있습니다. 그래서 PP가 지배적입니다 캡, 뚜껑, 얇은 벽 포장, 대용량 소비재.
사이클 타임을 포함한 총 부품 가격 추정은 제 기사에서 개요한 동일한 방법론을 보통 reference로 삼습니다 부품당 전체 사출성형 비용.
4. 산업별 일반 PP 부품 가격 범위(2026)
다음은 현실적입니다 공장 FOB 중대형 볼륨 프로그램의 범위(미국 고객이 아시아/미국 공장으로부터 PP 사출성형을 구매하는 경우)
| 산업 / 부품 유형 | 일반 체적 | PP 부품 가격 범위* (USD / 부품) |
|---|---|---|
| 얇은 벽식 식품 용기, 뚜껑 | 200k – 10M+ / year | $0.02 – $0.18 |
| 캡 및 마개(음료, 퍼스널 케어) | 1M – 50M+ / year | $0.005 – $0.06 |
| 소비재(쓰레기통, 정리함, 하우징) | 50k – 500k / year | $0.20 – $1.20 |
| 자동차 내부/외부 트림(탈크/충격) | 50k – 300k / year | $0.40 – $4.00 |
| 의료 일회용품 / 기기 하우징 | 100k – 5M / year | $0.05 – $2.50 |
*가격은 표준 색상, 일반 품질관리 및 극단적인 외관 또는 2차 작업이 없음을 전제로 합니다. 엄격한 외관 요구, 클린룸, 복잡한 조립은 상한가를 올릴 수 있습니다.
제가 보통 한국 고객의 비용을 관리하는 방법
제가 한국 브랜드의 PP 사출 성형 프로젝트를 견적할 때 보통:
- 성능을 해치지 않으면서 가능한 한 가벼운 설계를 선택합니다.
- MFI 및 등급 맞추기 당신의 부분과 용량에 맞춰 가장 짧고 안전한 사이클 타임을 달성합니다.
- 캐비티 수와 자동화를 계획하세요 첫 번째 PO 뿐만 아니라 1–3년 수요를 반영하세요.
- 재활용 PP를 사용하세요 브랜드를 해치지 않는 범위에서(예: 내부 부품, 어두운 색상) 사용.
2026년 PP 부품의 목표 가격을 맞추려면 가장 빠른 방법은 다음을 공유하는 것입니다:
- 연간 생산량
- 목표 부품 가격
- 부품 무게(또는 대략적인 3D 파일)
- 모든 인증/산업 요구 사항
거기서 보통 멈춤 없이 예산 달성 여부나 무엇이 바뀌어야 하는지(재료, 캐비테이션, 또는 설계) 몇 분 안에 알려드릴 수 있습니다.
사출 성형에서의 지속 가능성 및 재활용 PP
폴리프로필렌 사출 성형은 부품 비용과 탄소 발자국을 동시에 낮추는 가장 쉽고 효과적인 방법 중 하나이며, 특히 재활용 PP를 올바르게 사용할 때 그렇습니다.
PCR 대 PIR 폴리프로필렌
재활용 PP를 말할 때, 우리는 주로 두 가지 흐름을 사용합니다:
- 포스트 컨슈머 재활용(PCR) PP
- 사용된 제품에서 나옵니다: 식품 용기, 뚜껑, 포장재.
- 브랜드를 대상으로 하는 것이 가장 좋은 ESG 목표, 소매 지속 가능성 주장, 그리고 “재활용 함량” 라벨링.
- 색상 차이와 냄새는 선별, 여과 및 첨가제로 관리해야 합니다.
- 후처리 재활용 PP (PIR)
- 깨끗한 공장 폐기물과 러너에서 나온 것임.
- 훨씬 더 많음 일관되고 예측 가능함 다음으로 PCR보다.
- 이상적인 대상 자동차, 산업 부품, 비시각 구성품.
PP의 기계적 재활용 대 화학적 재활용
오늘날 대부분의 PP 사출 성형 부품은 의존합니다 기계적 재활용:
- 기계적 재활용
- 단계: 분쇄 → 세척 → 재펠렛화.
- 가장 저렴하고 한국에서 널리 이용 가능.
- 훌륭한 캡스, 상자, 팔레트, 자동차 부품, 비식품 포장재.
- 화학적 재활용
- PP를 모노머나 오일로 분해한 후 재 중합합니다.
- 도달할 수 있습니다 거의 순수에 가까운 품질 그리고 식품 접촉 가능성.
- 아직 비용이 더 높고 이용 가능성도 낮지만 빠르게 증가하고 있으며, 특히 for" 브랜드-오너 지속가능성 프로그램들.
속성을 손상시키지 않고 30–100% 재활용 함량에 도달하는 방법
처음부터 설계에 반영하면 재활용 PP 함량을 매우 높게 밀어붙일 수 있습니다:
- 다음과 같이 시작합니다. 기본 수지로 시작하십시오.
- 사용 임팩트-수정된 or 점토가 들어간 폴리프로필렌 PCR로 인한 강직/충격 흡수력 저하를 보완하기 위해.
- 보이는 부분에 대해 선택하십시오 좁은 색상 규격 번역 및 추가를 수행합니다. 마스터배치 변 variation를 마스크하기 위해.
- 블렌드 전략
- 30–50% 재활용 PP일반 소비재 및 산업용 부품에 대한 안전한 범위로, 최소한의 특성 손실이伴합니다.
- 70–100% 재생 PP두꺼운 부품에 사용하고 덜 중요하며 구조적이지 않은 부품(팔레트, 상자, 비구조적 자동차 부품)에 사용하며 다음을 추가하십시오:
- 충격 개질제
- 자외선 안정제
- 항산화제 및 가공 보조제
- 재활용된 PP 동작을 위한 설계
- 추가 조금 더 초안으로 3D CAD(STEP, IGES) 더 큰 반경들 저유량을 처리하기 위해.
- 약하고 취약점을 키우는 날카로운 모서리와 초박형 리브를 피하십시오.
- 정밀 공차 부품의 경우, 실행하십시오 금형 흐름 시뮬레이션 프로세스 윈도우를 조정하고 단단하게 만드세요.
- 공급업체를 자격 부여하고 확보하세요
- 요청 일관된 MFI, 색상, 재색소 함량 벌크 단위로.
- 실행 기계적 시험(이지드, 인장) 자격 부여 과정 중 재활용 혼합물에 대해.
- 미국 소비자 브랜드의 경우 문서를 확인하십시오 재활용 함량 주장 그리고 공급망 추적성.
PCR/PIR의 견고한 혼합물, 조정된 첨가제, 스마트 부품 설계로, 우리는 정기적으로 PP 사출 성형 프로그램을 50–100% 재활용 범위 성능과 미학을 규격 내에서 유지하면서.
2026년 Reliable PP Injection Moulding 파트너 선택 방법
2026년에 적합한 폴리프로필렌 사출 성형 파트너를 선택하는 것은 위험 관리, 인증, 그리고 실제로 대규모로 납품할 수 있다는 증거에 달려 있습니다.
적합하지 않음 신호 대 확실한 신호
주의 표시(빠르게 떠나십시오):
- 재료 추적성이나 배치 기록이 없음
- 도구 상세 정보 누락, DFM 부재, 공차 표기가 없는 모호한 견적
- 사내 품질 실험실 없음(인장, MFI, 색상 측정 없음)
- 이메일 지원만 가능하고 응답이 느리며 데이터 공유가 없음
- “무엇이든 성형 가능합니다'라고 하지만 실제 PP 사례 연구나 사진이 없음
녹색 신호 등급(선정 목록에 넣으세요):
- 자세한 DFM 보고서(게이팅, 초안, 리브, 수축, PP 흐름) 도구 절단 전
- 견적서의 명확한 공정 창(용융 온도, 포장 압력, 냉각 시간)
- 장기 PP 도구 수명을 위한 내부 금형 shop 및 유지 보수 계획
- 투명한 PP 조달(등급명, MFI, 식품 접촉 또는 자동차 승인)
- PP 금형 시험 주행을 실행하고 전체 검사 보고서를 보낼 의향
필수 인증(적용 분야별)
| 적용 유형 | 필수 인증 |
|---|---|
| 일반 산업 / 소비자 | ISO 9001 (품질 관리) |
| 자동차용 PP 부품 | IATF 16949, PPAP 역량 |
| 의료 / 제약 포장 | ISO 13485, 청결 취급 절차 |
| 식품 접촉 포장 | FDA 및 EU 10/2011 준수 PP, 이동성 시험 |
| 전기 / FR PP | UL 파일 UL94 V0/V2 성적 |
공급업체가 사용하려는 PP 등급에 대한 현재 인증서와 시험성적을 제시하지 못하면 귀하가 책임을 지게 됩니다.
2026년에도 중국 PP 성형 제조업체가 여전히 지배하는 이유
2026년, 중국 PP 사출성형 공장이 글로벌 물량의 큰 부분을 여전히 차지하는 이유는:
- 규모 및 비용 구조 – 고용량 프레스, 다단 공정 도구, 더 빠른 감가상각
- 금형 비용 우위 – 미국/EU 가격 대비 30–50%의 다단 PP 금형
- 공정 성숙도 – 활석 분말 첨가 PP, 충격 개질 PP, 얇은 벽 PP 포장재의 수십 년 경험
- 풀 체인 서비스 – 금형 설계에서 조립, 인쇄, 포장까지
미국 바이어를 위해서는 실제로 시스템 주도적인 중국 파트너를 고르는 것이 핵심이지, 단순히 저렴한 것만이 아니라. 좋은 시작점은 그들의 플라스틱 사출 성형 공장이 어떻게 구성되어 있는지 그리고 제조 현장에서 품질을 어떻게 관리하는지.
제노 사출 성형이 PP 프로젝트에 내가 찾는 공장인 이유
사출 성형 기업가로서, 나는 의지하는 지노 사출성형 PP 중심 프로그램에 대해 왜냐하면 그들이 미국 시장에서 중요한 항목을 충족시키기 때문입니다:
- 20년+ 플라스틱 사출 성형에 focused
- 300+ 성공적인 PP 프로그램 얇은 벽 포장재, 자동차 트림 및 뚜껑/개폐부 Across
- 사내 재료 연구소 – MFI 검사, 색상 매칭, 기계적 시험, PP 수축 확인
- 무료 DFM – PP 흐름, 게이트 위치, 뒤틀림 위험, 비용 최적화 금형 배치 포함
- 강력한 경험:
- 미국 브랜드용 식품 등급 PP 용기
- 자동차용 충격 개질 및 활석 함유 폴리프로필렌
- 수백만 사이클을 견디는 PP 리빙 힌지 및 스냅 핏



 Korean
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian