

生産ラインで欠陥、歪み、曇り仕上げに悩んでいませんか?
Mastering PC射出成形 は非常に難しいとされており、高い溶融粘度と厳しい加工範囲のため、誤りの余地がほとんどありません。.
工場でエンジニアリングプラスチックの最適化に長年取り組んできた経験から、高精度でクリアなポリカーボネート部品を実現するために必要なことを正確に理解しています。このガイドでは、欠陥を排除し、製造工程を効率化するための正確な温度設定、金型設計の原則、トラブルシューティングのヒントを学べます。.
さっそく始めましょう。.
なぜPCは成形が難しいのか
ポリカーボネートは比類のない光学的透明性と構造的耐性を提供しますが、製造現場で最も扱いにくい樹脂の一つです。射出成形の専門メーカーおよびサプライヤーとして、PCの加工には狭い作業範囲が必要であることを実感しています。数値を少しでも外すと、完成品が見た目の欠陥や構造的な破損に直面します。.
高い溶融粘度と流動抵抗
ポリプロピレンやナイロンなどの半結晶性ポリマーとは異なり、ポリカーボネートは硬い高分子骨格を持つ非晶質の分子構造をしています。この構造により、流動中に内部抵抗が非常に大きくなります。.
- 剪断感受性が低い: PCは、激しい射出速度下でも高い溶融粘度を維持します。剪断速度を上げても、材料はほとんど薄くなりません。.
- 高圧力の必要性: 薄い壁や長い流路を充填するには、はるかに高い射出圧力と堅牢な金型クランプ力が必要であり、ショートショットや早期冷却を防ぎます。.
- 熱感受性: 粘性の高い樹脂を制限されたゲートを通して押し出すと、局所的な摩擦熱が発生し、ポリマー基質が即座に劣化します。.
吸湿性と湿気感受性
ポリカーボネートは、バッグやホッパーから直接周囲の湿気を急速に吸収します。.
- 加水分解リスク: PCは溶融温度が260°C(500°F)を超えると湿気と反応します。水分子がポリマー鎖の炭酸エステル結合を切断します。.
- 不可逆的な劣化: 湿気は外観上の銀色の筋だけでなく、化学的な劣化を引き起こし、分子量と機械的靭性を永久に低下させます。.
- 厳格な許容範囲: ペレットは給餌口に入る前に湿度を以下に保つ必要があります。 0.02% (理想的には0.015%未満)。.
高衝撃強度とノッチ感度の比較
PCはほぼ壊れないことで有名ですが、現場ではノッチ感度のために部品が頻繁に割れることがあります。.
| 特性係数 | 工場現場の現実 | 設計・加工のルール |
|---|---|---|
| バルク衝撃耐性 | 均一な壁面で優れたエネルギー吸収性。. | 全体の部品にわたって一貫した壁の遷移を維持する。. |
| ノッチ感度 | 鋭角は応力を集中させ、破壊的な脆性破壊を引き起こす。. | 内角の半径を次の値に設定してください。 壁厚さが少なくとも50%から60%まで. |
| 成形時の内部応力 | 急速冷却はゲートやボス周辺に高い残留応力を残す。. | 分子配向を最小限に抑えるために高温の金型温度を使用する。. |
ポリカーボネート樹脂の予備乾燥によるPC射出成形
湿気は工場内のポリカーボネートの最大の敵です。乾燥サイクルを省略または急いで行うと、樹脂がスクリューに到達する前に部品の完全性と外観が直接損なわれます。.
なぜ湿気がPC部品を台無しにするのか
ポリカーボネートは本質的に吸湿性があります。湿った樹脂が加熱されたバレルに入ると、水分子が溶融ポリマー鎖と反応し、 PC成形における加水分解.
- 鎖切断: 熱と水がポリマーの骨格を分解し、分子量を大幅に低下させる。.
- 靭性の喪失: 耐衝撃性が急落します。部品は脆くなり、最小限の荷重で割れます。.
- 外観不良: 蒸発した水がスプレー、曇り、銀色の筋を透明な表面に作り出します。.
- 不可逆的な損傷: 単純な表面の外観欠陥とは異なり、加水分解されたPCは救済できず、高級部品に再ペレット化もできません。.
経験豊富なパートナーと提携する 射出成形樹脂の供給業者 湿気遮断袋に梱包された原料を確実に受け取れるようにしますが、適切な床上取り扱いも重要です。.
推奨乾燥温度と露点温度
衝撃強度を保証し、熱劣化を防ぐために、最終的な含水率を以下の値以下に設定してください 0.02% (理想的には光学等級で0.015%以下)。標準の熱風炉は使用できません。常に乾燥剤または真空乾燥機を使用してください。.
| パラメータ | 推奨設定 |
|---|---|
| PC樹脂乾燥温度 | 120°C – 125°C(248°F – 257°F) |
| 乾燥時間 | 最小3〜4時間 (最低限) |
| 空気露点 | -40°C(-40°F) またはそれ以下 |
| 最大バレル滞留時間 | 15分未満 加工熱において |
天然樹脂の変色や乾燥機ホッパー内でのペレットの固着の原因となるため、130°Cを超える温度で長時間過剰乾燥させないでください。.
現場における乾燥不足樹脂の兆候
湿った材料を早期に発見することで、何時間ものパージ作業を省き、以下におけるスクラップの山を防ぐことができます 樹脂注射成形 製造ラン:
- 発泡するパージ溜まり: エアーショットを行うと、パージ溜まりが泡立ち、発泡し、または目に見える破裂する気泡を伴ってパチパチと音がします。.
- シルバースリークとスプレイ: ゲートから外側に向かって放射状に広がる、明確な扇状のスリーク(筋)が現れます。.
- ノズルでのドローリング: 溶融粘度が予期せぬ低下を示し、サイクル間の過度な糸引きやノズルのドローリングにつながります。.
- マイカ(雲母)状のフレーク: 明るい検査照明の下で、成形品表面に光沢のある層状剥離の小片が見られます。.
PC射出成形のための金型およびツール設計ルール
ポリカーボネートは、金型内において非常に硬く、許容範囲が狭いことで悪名高いです。PC射出成形用の鋼材を切削加工する際、金型設計は高粘度プラスチック成形、高充填圧力、および繊細な光学表面を考慮しなければなりません。抜き勾配、ランナー、またはベントをケチると、不良品の発生、スプレイ、および内部応力に直結します。.
透明成形品の抜き勾配要件
研磨された光学面は金型壁面に強く固着します。十分な抜き勾配がないと、エジェクターピンが成形品を突き抜けてウイットネスマーク(押し出し跡)を残すか、離型時に表面を擦り傷だらけにしてしまいます。.
- 標準的な研磨透明表面: Minimum 1.5°〜2° 片側あたり。.
- 高深度光学領域: 使用 2°から3° ドラックラインなしでクリーンなリリースを確保するために。.
- テクスチャードフェース: 追加の 0.025 mm(0.001インチ)ごとに1°のドラフトを追加 質感の深さ。
- リブとボス: 少なくとも 1°から1.5° スリットマークを避けるために、リブの厚さを公称壁厚の40%から50%に保ち、粘着を防ぐ。.
高粘度樹脂のゲートサイズとランナータイプ
PCは流れに抵抗するため、小さなピンポイントゲートは充填を妨げ、巨大な剪断誘起ストレスを生じさせる。.
- ランナー設計: 直径が 6 mmから10 mm. のフルラウンドランナーを必ず指定してください。ハーフラウンドランナーは避けてください。流れが制限され、早期の固化を引き起こします。.
- ゲートの厚さ: ゲートのサイズは 60%から70% (公称壁厚の)に設定します。タブゲート、ファンゲート、エッジゲートが最適です。.
- ホットランナー: 内部加熱式のホットランナーが適していますが、個別のPID温度ループを備えた精密なバルブゲートチップが必要です。多個取り金型を使用する場合、剛性の高い高圧仕様の金型と組み合わせることで、 販売用の注塑成形機を探すことは パーティングラインを破損させることなく、PC(ポリカーボネート)に必要な高い射出圧力を確実に供給できます。.
焼け跡やガスの閉じ込めを防ぐための適切なベント深さ
PCは速い射出速度と高い溶融温度を必要とするため、閉じ込められた空気が急速に発火し、ディーゼル焼けやショートショットを引き起こします。.
- ベントの深さ: マシンのベントランドを 0.038 mm〜0.050 mm(0.0015インチ〜0.0020インチ). に加工します。PCは溶融粘度が高いため、この深さではバリ(フラッシュ)が発生しません。.
- ベントランドの長さ: ベントランドは短く保ち、 1.2 mm から 1.5 mm, 次に、少なくとも大気に排気されたリリーフチャネルベントにまっすぐ排出します 0.8 mm から 1.0 mm 深さ。.
- ベントの配置: ゲートの正対する位置や、すべての溶接線とブラインドリブの端にベントを配置します。.
均一な収縮のための冷却チャネル配置
ポリカーボネートは比較的低い金型収縮率(0.5% から 0.7%)を持ちますが、不均一な冷却は大きな残留応力を生じさせ、成形後の亀裂の原因となります。.
- ピッチと深さ: 冷却ラインを配置します チャネル径の1.5倍から2倍 キャビティ表面から離れた位置に、ピッチ間隔を 2から3径分.
- コアとキャビティのバランス: コア側とキャビティ側の両方に専用の冷却回路を設けます。コア側は通常、より高い流量ややや高い冷却水温度を必要とし、熱抽出をバランスさせ、射出後の部品の反りを防ぎます。.
- 乱流流: すべてのチャネルでレイノルズ数を4,000以上に保ち、迅速で均一な熱交換を確保します。.
| 金型パラメータ | 推奨仕様 | 防止される主な欠陥 |
|---|---|---|
| パーツのクリアなドラフト | 最低1.5° – 2.0° | ドラッグマーク、ヘイズ、射出歪み |
| ゲートランド長さ | 0.75 mm – 1.0 mm | 過度のせん断応力、ゲートブラッシュ |
| ベント深さ | 0.038 mm – 0.050 mm | ディーゼリング、ショートショット、焼き付きエッジ |
| ランナー径 | 6.0 mm – 10.0 mm(フルラウンド) | 高圧降下、冷却スラッグ |
| 冷却ライン距離 | キャビティからチャネル径の1.5倍~2.0倍 | 不均一な収縮、部品の反り |
PC射出成形のための機械設定調整
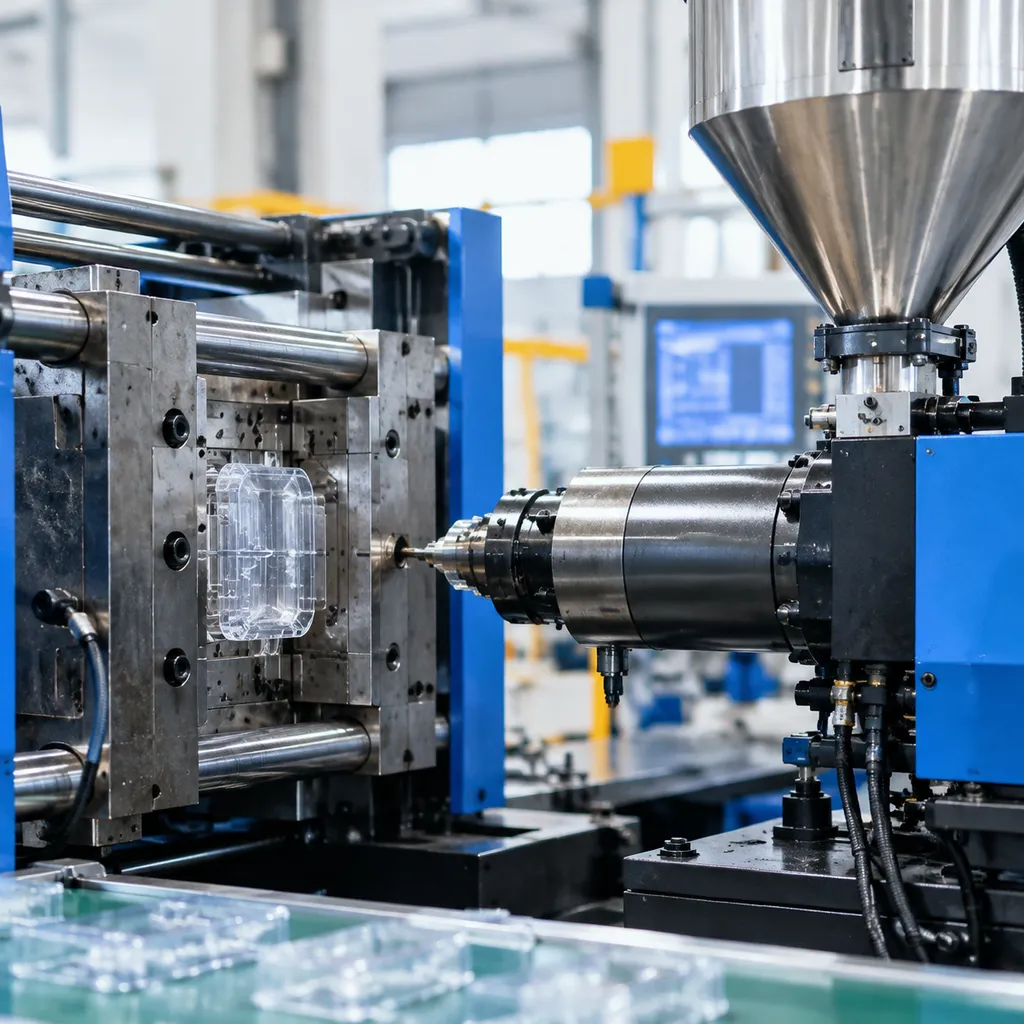
ポリカーボネート用プレスの設定は推測の余地を全く残さない。流動性が硬く、熱に敏感なため、安定した運転には PC射出成形 バランスの取れた熱プロファイル、一貫した充填、制御された剪断が必要です。最初からプロセスパラメータを調整することで、内部応力や早期亀裂、構造的な破損から部品を保護します。.
| パラメータゾーン | 推奨範囲 | 目的 |
|---|---|---|
| リアゾーン(フィード) | 260°C – 280°C (500°F – 535°F) | 早期の溶融やスクリューの橋渡しを防止 |
| 中間 / 前方ゾーン | 280°C – 310°C (535°F – 590°F) | 均一な溶融粘度を確立します |
| ノズル先端 | 275°C – 305°C (525°F – 580°F) | 垂れを防ぎながら冷たいスラグを防止します |
| 金型温度 | 80°C – 120°C (175°F – 250°F) | 成形時の内部応力を最小限に抑え、仕上がりを向上させます |
| ホールド圧力 | 注射圧力の50% – 70% | 溶融物を圧縮して沈み痕を防ぎます |
| バックプレッシャー | 0.5 – 1.0 MPa (70 – 145 psi) | 剪断加熱を伴わずに溶融物の均質化を保証します |
シリンダー温度ゾーンとノズル設定
常にシリンダーに沿った平坦から上昇する温度プロファイルを目指します。ポリカーボネートは高エネルギーを必要としますが、シリンダー内で材料を焼き続けると熱分解が著しく進行します。.
- ノズル制御: ノズルは前面ゾーンより約5°Cから10°C低く保ち、滴りを防止します。ストリングが続く場合は逆テーパーまたはシャットオフノズルを常に使用してください。.
- 滞留時間: サイクルタイムを短く保ち、樹脂がシリンダー内に5〜8分以上滞留しないようにします。停滞した溶融物は劣化し、分子量が低下し、衝撃強度が落ちます。.
構造的完全性のための金型温度制御
冷たい金型は強力なポリカーボネート部品の敵です。PCが冷たい金型表面に触れると、外皮が瞬時に凍結し、内部の残留応力を大量に閉じ込めてしまいます。.
- 金型を適切な温度に保つために温水または油を使用してください 85°Cと115°C.
- 高温の工具温度は適切な結晶のリラクゼーションを促進し、表面の光沢を向上させ、早期の溶接線の故障を防ぎます。.
- コアとキャビティの温度バランスが取れていないと、厚い部分が不均一に冷却されるため、即座に部品の歪みが生じます。.
射出速度と高圧保持段階
ポリカーボネートは急速に凍結するため、ゲートの凍結前にキャビティを満たすのに十分な攻撃的な射出速度が必要ですが、剪断焼けを避けるために慎重にプロファイル設定します。.
- 速度プロファイリング: ジェット流れを防ぐためにゲートを通じて適度な射出速度で開始し、主要なキャビティ本体を高速で進行させ、フラッシュを避けるために切り替え点の直前に速度を落とします。.
- パッキングとホールド: キャビティ充填の95%でホールドに切り替えます。通常、固体保持圧力を適用します。 60%から80 MPaの固体ホールド圧を適用し、体積収縮を補います。不適切な遷移はしばしば外観や構造の欠陥を引き起こすため、これらを早期に検出するには、一般的な理解が必要です。 射出成形の欠陥とそのトラブルシューティング 生産を迅速に安定させるために理解しておくこと。.
スクリューの回復速度とバックプレス設定
プラスチック化中の過剰せん断によるPCの過剰摩擦熱は、光学的透明性を破壊し、ポリマー鎖を劣化させる。.
- スクリュ回転数(RPM): 周辺スクリュー速度を以下に保つ 0.2 m/s (スクリュー径によりおおよそ30〜60 RPM)。遅くて一定の回転は、溶融物を均一に保つ。.
- 背圧: 低から中程度のバックプレスを使用する。一定の射出量を確保し、溶融物内の空気を排除するために必要な圧力だけを設定してください。過剰なバックプレスは摩擦熱のホットスポットを生み出し、黄変やスプレー痕の原因となる。.
一般的なPC射出成形欠陥のトラブルシューティング
ポリカーボネートの加工中に、外観や構造上の欠陥に遭遇することは日常茶飯事です。専門の射出成形メーカーおよびサプライヤーとして、これらの問題を現場で頻繁に目にします。ほとんどの問題は粘度の変動、ガスの閉じ込め、または熱分解に起因します。これらの問題をリアルタイムの生産で診断し、解決する方法を紹介します。より詳細なガイドは 射出成形の欠陥とそのトラブルシューティング の基本的な機械ルーチンについてご覧ください。.
シルバーストリーと湿気スプレーの修正
シルバーストリーは通常、二つの原因のいずれかを示しています:閉じ込められた湿気またはせん断過熱。.
- 湿気スプレー: 表面に羽毛のような跡が見える。ホッパードライヤーを直ちに確認してください。ポリカーボネートは湿気含有量が低い必要があります。 0.02%. ドライヤーの温度を 120°C (250°F) に設定し、露点を -40°C.
- 以下に保つことを確認してください。 せん断スプレー:.
気泡、空洞、沈み跡の除去
厚壁のPC部品は不均一に収縮し、内部に真空空洞や外部の沈み跡を生じさせる。.
- 真空空洞(クリアパーツ): ホールド圧を上げ、パック時間を延長します。クッションのサイズを 3–5 mm に増やし、ゲートを通じて圧力が完全に伝わるようにします。冷却停止前に。.
- ガス気泡: 溶融物内部に閉じ込められた空気泡は、減圧(サックバック)が高すぎることを意味し、ノズル先端を通じて空気を引き込む原因となる。サックバック距離と速度を減らす。.
- シンクマーク: 溶融温度をわずかに下げ、ゲートサイズを大きくして早期ゲート凍結を防ぎ、非外観側の金型温度を下げる。.
流動跡やジェッティングの防止
ポリカーボネートは高い溶融粘度のため素早く凍結します。流動前線が停止したり、無制御にキャビティに射出されると、即座に外観の傷が現れます。.
| 欠陥 | 根本原因 | 実用的な工場現場での対策 |
|---|---|---|
| 流動跡 / ハロー | 冷たい溶融前線のためのためらい | 金型温度を 10–15°C, 上げ、主要射出速度を増やし、ホットランナーノズル先端の熱を最適化します。. |
| ジェット流 | 溶融物が壁に接触せずにゲートを通過する | プロファイルされた射出速度(遅い→速いの切り替え)を使用するか、エッジまたはファンゲートに変更するか、キャビティピンや壁に向けてゲートを角度付けします。. |
成形残留応力による早期割れの防止
ポリカーボネートはノッチ感度が非常に高く、過剰な充填や不均一な冷却を行うと、高い内部応力が残留します。これにより、組み立て時、溶剤への暴露時、あるいは通常の取り扱い時に割れが発生しやすくなります。.
- 過剰な充填の低減: ヒケを防ぐために必要な最小限のレベルまで、射出および保圧力を下げます。.
- 金型温度の向上: 金型温度を 85°Cと120°C に設定することで、ポリマー鎖が自然に緩和され、残留応力が大幅に削減されます。.
- 鋭角なコーナーへのR(丸み)の付与: 鋭い内部コーナーは直接的な応力集中源となります。すべての移行部に、 0.5 mmから肉厚の0.6倍 以上の最小半径(R)を追加してください。.
黄ばみと熱劣化の修正
黄みがかった色調や脆いエッジは、PC樹脂が長時間バレル内に高温のまま留まったため、ポリマー鎖が分解されたことを意味します。.
- バレル温度を下げる: 温度を厳密に次の範囲内に保つ 280°Cから310°C 窓、グレードに応じて。.
- ショット容量を適切なサイズに調整してください: ショット重量は使用すべきです 35%から65%まで 機械の総バレル容量の割合です。バレルが過大な場合、樹脂の滞留時間が安全な5分の制限を超え、変色や衝撃強度の低下を直接引き起こします。.
- ホットランナーの清掃: 高粘度アクリルや専用のポリカーボネート排出剤を用いて、劣化した樹脂や焦げ付きを排出します。.
アニーリングと成形後の応力緩和
内部応力はPC射出成形において避けられない現実です。高い溶融粘度と急速な金型冷却により、深刻な分子配向が部品に固定されます。これを放置すると、遅延した反り、微細亀裂、日常荷重や化学物質への曝露による破壊的な亀裂につながります。.
PC部品のアニーリングが必要な場合
すべての部品をアニーリングするわけではありませんが、特定の部品設計や使用条件により、応力緩和は不可欠です:
- 厚みのあるまたは不均一な壁面セクション: 厚肉の部品は非均一に冷却され、コアと表面の境界に応力が集中します。.
- 二次加工: 穴あけ、タップ加工、超音波溶接、スナップフィット組み立てを必要とする部品。.
- 化学環境への曝露: 油脂、洗浄剤、接着剤に曝される部品。.
- 光学的に重要なレンズ: 成形時に生じる二色性が光の経路を歪める透明部品。.
信頼できる供給源であっても 注入成形用バルク樹脂ペレット, 、攻撃的な注入速度と高い充填圧力は、極端な応力をコアに固定することがあります。アニーリングは、これらのポリマー鎖に必要な熱的可動性を与え、リラックスさせます。.
オーブン温度サイクルと冷却速度
ポリカーボネートのアニーリングには厳格な熱管理が必要です。急激な加熱は部品の歪みを引き起こし、冷却を早くしすぎると、除去しようとしている正確な応力を再導入してしまいます。.
| Stage | プロセス目標 | ガイドライン |
|---|---|---|
| 予熱 | 徐々に上げる | 温度まで上げる 1時間あたり10°Cから15°C 熱ショックを防ぐために。. |
| 保持温度 | 120°C – 130°C (248°F – 266°F) | 部品のたわみを防ぐために、耐熱変形温度(HDT)よりおよそ10°Cから15°C低い温度を維持してください。. |
| 浸漬時間 | 壁厚5mmあたり1時間 | オーブン全体と部品のコアが設定温度に達した後にタイマーを開始します。最小浸漬時間:2時間。. |
| 冷却サイクル | ゆっくりと均一に冷却 | オーブン内で冷却速度は 8°Cから10°C毎時 まで冷やし続けてください 部品が 60°C(140°F). |
以下に下がるまで
取り出し前に。
- 残留応力検査のための迅速溶媒浸漬試験 通常の室内照明下では、目視だけでは内部に固定された応力を検出できません。簡単な工場での溶媒浸漬試験を用いて、数分以内に応力レベルを確認します: 試薬の準備:, 標準溶液を混合します:.
- 1:1のn-プロパノールとトルエン 清潔で室温のPC成形品を浴槽に浸します 1〜3分間.
- クレージングの検査: 取り出して、十分にすすぎ、すぐに焦点を合わせたLED照明の下で部品を確認します。.
- 合格: 表面は滑らかで透明、ひび割れがありません。.
- 不合格: 瞬間的な曇り、微細な亀裂、ゲートエントリー、リブ、ネジボス周辺の深いクレージングは、危険な成形内応力を示し、即座にオーブン焼きなじみや金型調整が必要です。.
PC射出成形における材料選択と生産コストのヒント
部品の性能と樹脂コスト、プレスサイクル時間のバランスは、直接的に利益率を左右します。私たちは年間何百万ものポリカーボネート部品を生産しており、生産コストの管理は常に適切な樹脂グレードの選択、リグラインドの清浄管理、厚肉部分の秒数短縮にかかっています。私たちの工場では 成形生産能力を拡大する, 、これらの現場で試験されたガイドラインを使用して、歩留まりを高め、単位コストを競争力のあるものに保っています。.
標準グレードと光学グレード、難燃性PCグレードの比較
誤った樹脂グレードの選択は、サイクルタイムとスクラップ率を即座に引き上げます。私たちは、溶融流動速度(MFR)、透明性の要件、規制適合性に基づいてグレードを評価します:
| PCグレード | 一般的な溶融流動速度(g/10分) | 主な特徴 | 一般的な用途 |
|---|---|---|---|
| 標準 / 一般用途 | 6 – 15 | 高い耐衝撃性、バランスの取れた剛性、良好な寸法安定性。. | エンクロージャー、構造フレーム、工業用カバー |
| 光学グレード | 10 – 30 | 超純度溶融、最小限の分子変動、>89%の光透過率、低ハ haze。. | LEDレンズ、ライトパイプ、センサーウィンドウ、アイウェア |
| 難燃性(UL94 V-0) | 5 – 12 | ハロゲンまたは臭素系添加剤を使用せずに調合;切欠き衝撃性をわずかに低下させる。. | 電気ハウジング、ジャンクションボックス、電気自動車部品 |
透明性を失わずにリグラインド制限とブレンドルール
ポリカーボネートは、バレルを通過するたびに熱的および加水分解的劣化を受ける。機械的強度と透明性を保護するために:
- 光学的および透明なコンポーネント: 粉砕材の使用上限は 3%から5%. これを超える配合は、黄色み、マイクロゲル、および光線透過率を損なう白濁を引き起こします。.
- 不透明品および黒色品: 最大で 15%から20% の粉砕材をバージン樹脂にブレンドします。粉砕材の熱履歴が1回のみであることを確認してください。.
- 集塵処理は必須です: 微粉や不規則な粉砕フレークを取り除きます。フレークのサイズが不均一だと、不安定なスクリューリカバリーや不均一な溶融プールを引き起こします。.
- 十分に再乾燥させてください: 粉砕材は水分を含んだ樹脂として扱います。乾燥済みのバージンペレットとブレンドする前に、120°C(250°F)で少なくとも4時間乾燥させてください。.
厚肉成形品におけるサイクルタイム短縮の戦略
PC射出成形における厚肉部は熱を逃がしにくく、サイクルタイムが60〜90秒を超えることがよくあります。ボイドやヒケを発生させずにサイクルタイムを短縮するために、現場では以下の戦術を適用します:
- 厚肉部の肉抜き: コアピンを使用して、厚肉のボスやリブを均一な公称肉厚(理想的には2.5mm〜3.5mm)に再設計します。.
- 高熱伝導率インサートの設置: 高温になるコア部分の金型鋼を、ベリリウム銅またはAMPCO合金に置き換え、冷却回路への熱移動を3〜4倍速くします。.
- 段階的な保圧プロファイル: 高い初期保持圧力をかけて溶融樹脂を圧縮し、ゲートが固化するにつれて圧力を30%から40%下げ、ヒケを引き起こすことなく保持時間を短縮します。.
- 乱流冷却水流を確保する: 高流量のチラーを運転して、金型回路のレイノルズ数を4,000以上に保ちます。高速で流れる水は、冷たく停滞した水よりもはるかに熱を積極的に取り除きます。.
PC射出成形に関するよくある質問
工場でポリカーボネートを使用する際には、熱、透明度、構造疲労に関する繰り返しの課題がしばしば浮上します。私たちは、プロの射出成形メーカーおよびサプライヤーとして、世界中の生産ラインでこれらの質問を頻繁に目にします。以下は、日々の工場現場の経験に基づく直接的な回答です。.
PCの理想的な金型温度は何ですか?
標準の場合 PC射出成形, 、目標の金型温度は一般的に 80°Cから120°C(176°Fから248°F).
- の範囲です。 薄肉または標準的な技術部品: サイクルタイムと適切な金型充填のバランスを取るために 85°Cから95°C.
- の範囲で運転します。 厚肉部品、光学部品、または高ストレス部品: 油ヒーターや加圧水ユニットを使用して 100°Cから120°C.
に上げます。 販売用の中古プラスチック射出成形機 工具を冷たい状態で運転すると、高粘度の溶融物が早期に固まり、深刻な残留応力や表面仕上げの鈍化を引き起こします。工具のアップグレードや信頼性の高い生産設備を求める場合は、適切な金型ヒーターと剛性の高い装置を組み合わせることが重要です。.
これにより、堅牢なエンジニアリング樹脂に必要なクランプ剛性と熱的安定性を維持できます。
透明ポリカーボネート部品の曇りや白濁は、主に以下の3つの根本的な原因に起因します:
- 水分の閉じ込め(加水分解): 乾燥不足の樹脂は、溶融時に微小発泡や化学分解を引き起こします。生ペレットは必ず水分レベルを以下まで乾燥させてください 0.02% 乾燥剤乾燥機を使用してください。.
- 金型表面温度の低さ: キャビティ壁が冷たすぎると、樹脂層が瞬時に固化し、キャビティの高光沢仕上げが転写されずに光が散乱します。.
- 溶融劣化またはコンタミネーション(異物混入): 非互換樹脂(アクリルや汎用ポリスチレンなど)の混入や、バレル内での過度な滞留時間はポリマー鎖を切断し、白濁や黄変を引き起こします。.
光学部品に粉砕材(リグラインド)のポリカーボネートを使用できますか?
厳格な品質が求められるレンズ、ライトガイド、光拡散板、または医療用ハウジングには、粉砕材の使用を強くお勧めしません 光学透明度射出成形 基準を満たすことができます。.
- 熱履歴により、樹脂がスクリューを通過するたびに熱劣化が生じ、分子量が低下します。.
- 再生材(リグランド)は、微細な粉塵、不均一なペレットサイズ、局所的な焦げを引き起こし、これらが光を乱反射させて全体的な光線透過率を低下させます。.
- 重要性の低い部品、不透明な部品、または黒色のハウジングの場合は、以下のクリーンな再生材ブレンドで管理できます: 10%〜15% ただし、光学グレードの製造では100%バージン樹脂を使用する必要があります。.
PC(ポリカーボネート)部品のスクリューボス周辺の応力割れを防ぐにはどうすればよいですか?
スクリューボスは、以下の原因により ポリカーボネートの応力割れ が発生しやすい主要な箇所です(鋭い角、ウェルドール、および締結具によるフープ応力)。これらの領域での亀裂をなくすには:
- 根元のR(半径)を大きくする: ボス(突起)の根元には常に十分なフィレット(肉厚の少なくとも 25%〜50%)を設け、ノッチ感受性による亀裂の伝播を防ぎます。.
- 肉厚を調整する: ボスの肉厚を公称肉厚の約 60% に維持し、ヒケ、ボイド、および局所的な成形残留応力を防ぎます。.
- 金型温度の向上: 金型温度を高くして成形すると、金型のパッキング時に分子が緩和され、ウェルドライン付近の残留応力が大幅に低下します。.
- 締結具の種類を変更する: 標準的なタッピングビスの使用は避けてください。プラスチック専用に設計されたねじ成形用ネジを使用するか、超音波熱埋め込み式の真鍮インサートに切り替えて継続的なフープ応力を解消してください。.


 Japanese
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian