
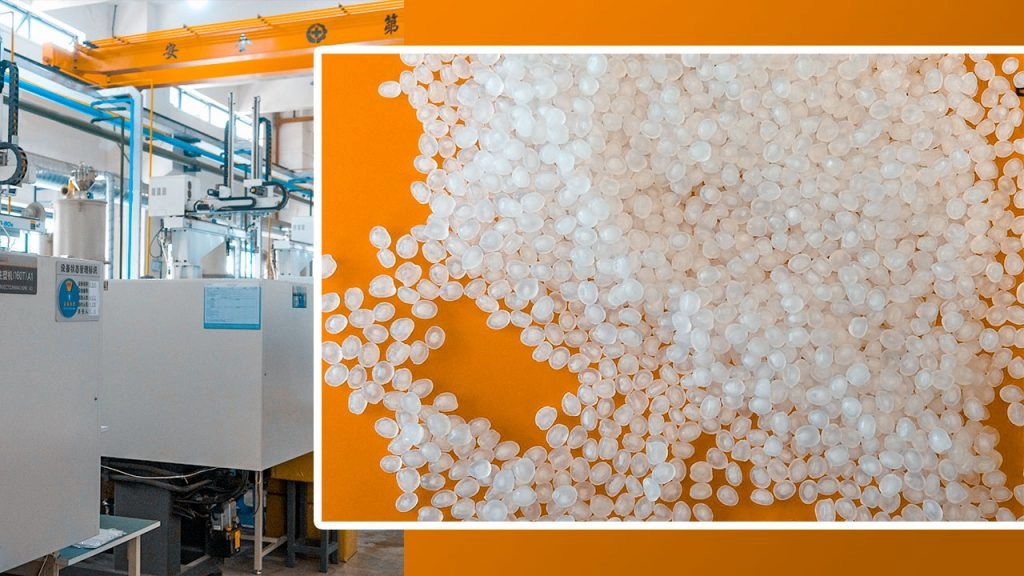
Ինչ է Պոլիպրոֆիլենը (PP) և কেন այն գերիշխում է ինմիրկաձրող մաղթման մեջ
Պոլիպրոֆիլենը (PP) հարգված գերհորպես ձուլական դեղատիպեր է, որն առավել տարածված է ինմիրկմամբ, քանի որ այն տրամադրում է վերապահված ծախսով մեկ ծավալի հաշվով, չափազանց ցածր խտությամբ, և շատ լավ քիմիական և հոգնածության դիմադրություն. Ձևավորված մասի ծավալի համար, PP-ը սովորաբար կլինի համապատասխանաբար տարբերակող և ամենաշատը արտահայտող ընտրությունը, որն է թե այն գերիշխում է ֆուդիի պարկավորումներում, ծածկույթներ և փակողներ, սպառողական ապրանքներ, և բազմաթիվ ավտոմոբիլային ինտերիեր ԱՄՆ շուկայում։
PP-ը կառուցված է համապատասխան մոնոմերներից և կարող է տարբերվել՝ հոմո-պոլիմերներ և կո-պոլիմերներ (վարագի կամ արգելված) որպեսզի հասնեն տարբեր խոշորացումների–հարվածի–ուղղվածության հավասարակշռություններ։
PP Հոմո-Պոլիմերը ընդդեմ Կո-Պոլիմեր (Արագորեն կամ Բլոկային)
ՀիմնականՏարբերություններ
| Ինձ / Տեսակ | PP Հոմո-Պոլիմեր (PP-H) | PP Արևանց Կո-Պոլիմեր (PP-R) | PP Բլոկ Կո-Պոլիմեր (PP-B / Հարվածային PP) |
|---|---|---|---|
| Տարբերակ օգտագործման Typical Use | Արդյունավետ մասեր, դռներ/հենաշարժիչներ | Տարբերակող սննդային կոնտեյներներ, բժշկական | Ավտոմեքենաներ, սարքավորումներ, հարվածային մասեր |
| ՏԱՐՎԱԳՐԵՏԻՄ ՄՈՏԵՔՈՒՄ | Իմաստավոր | Միջին–Բարձր | Բարձր |
| ՏԵՄԱՏ ՀԵՏԵԼՔՈՒՄ Արտարկ Չափով (−20 °C) | Եւրո–Միջին | Իմաստավոր | Բարձր (անոթի մակարդակ) |
| Կիրթություն (Մոդուլ) | Նախորդագույն | Միջին–Բարձր | Իմաստավոր |
| Թափանցելիություն | Ոսկորավոր | Լավ–Հիանալի | Ոսկորավոր |
| Heat Resistance (HDT) | Եղած երեքից բարձրագույնը | Մոտավորապես ավելի ցածր | Արագ |
| Արժեք | Ավելի ցածր | Անհրաժեշտ փոքր բարձրացում | Արևի հիգիենային ավելի բարձր քան հոմո, բայց դեռ տնտեսական |
Տեղի ունենալով ժողովրդականորեն՝
- Մենք օգտագործում ենք PP-H երբ մենք ուզում ենք խցանված, տնտեսական մասեր և կենսաբանական հողակառույցներ.
- Մենք նշում ենք PP-R համար պարզ կամ թափանցող սննդային դասի և բժշկության մասեր.
- Մենք ենք ընտրում PP-B/impact PP համար ավտոմեքենաները և դրսում օգտագործման մասեր, որոնք պահանջում են ցրտադիմի դիմացկունություն.
Injection Molding के համար Main PP Grades (MFI Արագությունների շրջանակներով)
MFI (Melt Flow Index, g/10 min, 230 °C/2.16 kg) ենք հիմնական մշակումային պարամետրերը, որոնցին ենք ուշադրություն դարձնում. Ավելի բարձր MFI = ավելի հոսում, ավելի բարակ պատեր, բայց նվազած ազդեցության ուժի մեջ:
| Տեսակ գրաֆ | Տիպիկ MFI խումբ (g/10 min) | Common Uses |
|---|---|---|
| Gen միգրած PP-H | 4–12 | housings, cap, տեխնիկական հատվածներ |
| High-flow PP (PP-H կամ PP-R) | 20–60 | Թավ ֆայլ-թափանի տարա էակներ, IML պարկացման |
| Impact PP (PP-B / heterophasic) | 5–25 | Ավտոմոբիլային ներքին/արտաքին մասեր, սարքավորումներ |
| Mineral/talc- լցված PP | 5–20 | Օպտիմ հիշողություն ավտոմեքենայի տարբերակներ, կառուցվածքային ներքին մասեր |
| Glass-fiber reinforced PP | 5–15 | Կառուցվածքային bracket-ներ, անիվի ներքև մասեր |
| Medical / food-contact PP | 8–25 | Սիրված նյութեր, լաբորարդարումներ, կփերը և փակագծերը |
Տուրբային փաթեթավորման համար ԱՄՆ-ի բարակ պատի պլաստիկների դեպքում մենք սովորաբար աշխատում ենք MFI 25–40. Համերակային կափիչներ և փակագծեր համար MFI 8–20 ջերմաստեղծություն բավականաչափ է:
PP بمեր այլ հաճախակի ձևավորող պլաստմասեր
Արդյունքային համեմատություն. PP ընդդեմ ABS, PC, HDPE, POM, PA6
Արժեքները indicative ranges են տիպական, անկաթված առևտրային կարգերից.
| ԳՈՒՇԱԿԵՐ | PP | ABS | PC | HDPE | ընտրվում է երբ բարձր խստություն, ցածր խոտակալ, և օպտիմալ դիսպերսիոն կայունություն անխախտելի է: Այն հաճախ կոչվում է սպառների փոխարինող հարթ մեխանիկական բաղադրիչների համար, այդպիսիքը Bearings, Clips, Valves, և Fasteners: այլ փոշի նյութերից տարբեր, POM- ը չի կլանում խոնավություն, ինչը ապահովում է խիտ չափսեր խոնավ միջավայրերում կամ միլիոնավոր գործող ցիկլերի հետո: | PA6 (nylon 6) |
|---|---|---|---|---|---|---|
| Density (g/cm³) | 0.90–0.91 | 1.03–1.06 | 1.19–1.22 | 0.95 | 1.40–1.42 | 1.12–1.15 |
| ՏԵՍԱԿԱԴՐՈՒԹՅՈՒՆ (MPa) | 25–35 | 40–50 | 55–70 | 20–30 | 60–70 | 60–80 |
| Ֆլեքսուալի տենչողություն (GPa) | 1.1–1.6 | 1.8–2.2 | 2.2–2.6 | 0.8–1.1 | 2.5–3.0 | 2.5–3.0 |
| Notched Izod @ 23 °C | 3–8 կՃ/մ² | 15–40 կՃ/մ² | 60–80 կՃ/մ² | 3–10 կՃ/մ² | 6–10 կՃ/մ² | 5–10 կՃ/մ² |
| Տոֆ նյութի ջերմային դեֆորմացիա տաքոզիս (°C) | 90–110 | 85–100 | 120–135 | 70–80 | 100–120 | 180–200 (թողի) |
| Շարունակական օգտագործման տ temps (°C) | ~80 | ~80 | 110–120 | 60–70 | 90–100 | 100–120 |
| Քիմիական դիմադրություն | Հիանալի | Հարմար–Լավ | Արդար | Հիանալի | Լավ | Հարմար–Լավ |
| Դրորոշման խոնավության զգայունություն | Աներքեւեկ շատ քիչ | Տույլ | Աչքահսկող-Դեղին | Աներքեւեկ շատ քիչ | Տույլ | Բարձր (սեղմում) |
| Համեմատական նյութերի արժեքը | Ավելի ցածր | Իմաստավոր | Բարձր | Աչքահսկող-Դեղին | Միջին–Բարձր | Միջին–Բարձր |
| Տիպիկ ԱՄՆ-ների կիրառումները | Որակ, ծալքեր, ինքնամփոփում | Տնակներ, սպառողական ապրանքներ | Ապահովություն, լենզեր, բարձր ազդեցություն | Պատվ Incluso, տարա | gears, ճշգրտություն | Ուրեմն-հիմնի ներքին մասեր, մեխանիկական |
Որտեղ PP-ը հաղթում decisively:
- Երկարագույն քայլի-density եք → նույն ծավալի համար ամենախոշոր մասեր:
- աճազանց մրցակցային ռեզինի գին և արագ ցիկլեր.
- Ուզոնային քիմիական դիմադրություն գերազանցող հիմնված Detergents, acids, և բազմաթիվ լուծիչների համար.
- Սննդամթերքի կապի և բժշկական-հաստատված միավորներ Ցանց Հայաստանում շուկայի համար հագեցված հասանելի.
Այս համադրությունը սա է պատճառը, որ մենք նախանշում ենք PP-ը շատ բարձր ծավալի ինջեկցիոն մոլդավորման ծրագրերում` հաշվի առնենք ոչ թե ավելի արժեկցող ինժեներական ռեզիններ.
PP ինջեկցիոն մոլդավորման հիմնական առավելությունները
Կե՞ղծող ճկունության դաշտ
Պոլիպրահիիանը գյուղական համար օժանդակ կծությունները ունի—մտիկ _flip-Top cap-երը, պահեստային տուփերի պատուհաններ, և բժշկական սարքերի փակափողերը.
- PP կարող է միլիոնավոր անգամ ճկվել առանց ճաքելու
- Ճաքարները կարող են միասնական մասով ձեաղվել՝ մասի հետ միավորելով ծախսը խնայողությամբ
- Օպտիմալ ապագա գլխարկներ, փակողներ և սպառողական փաթեթավորում բարձր ծավալի ԱՄՆ արտադրության համար
Քիմիական դիմադրություն և սննդի կապի անվտանգություն
PP अत्यंत լավ է դիմանում յուղերին, ճարպերին, լվասի և գրեթե բոլոր խոհանոցի քիմիքություններին, ինչի պատճառով նա տիրապետում է սննդի և սպառողական փաթեթավորմանը.
- Տնտեսված FDA և EU սննդի-կապի կիրառություններից ընդունված
- Ապաստնական ընտրություն կրկնակի օգտագործման սննդի տարաների, խմիչքների և խոհանոցի ապրանքների համար
- Ուժեղ կատարողականություն լվայելի, մաքրման արտադրանքների և անձնական հիգիենայի փաթեթավորման մեջ
Առավելագույն densities = լայթք մասեր
Պոլիպրոպիլը ունի ինժեկցիոն մոլդավորման ռեզինների մեջ ամենափնդ density-ներից մեկը (մոտ 0.90–0.91 գ/ծմ³):
- Լուցիկի մասերը միևնույն ծավալով ընդդեմ ABS, PC, կամ PA6
- Փոքր է բեռնափոխադրումների արժեքը և ավելի լավ կառավարման ergonomics ձեռքի գործիքների համար
- Հաջորդող մասերի քանակը յուրաքանչյուր տպիչ մոխրից → ուղղակի արժեք մասի համար խնայողություն
excellент Fatigue դիմադրություն
PP-ը դիմանում է կրկնվող ճկելուն, ճողվածքին և snap-fit օգտագործմանը ավելի լավ քան շատ առարկայական պլաստիկներ
- Որոտի snap-fits, clips, tabs և hinged lids մթնեցող
- Անձնական ինտերիերի մասեր ավտոմեքենաների համար, սարքավորումների միավորականների մասեր և պահեստավորման արտադրանքներ
- Կրկին չստացվի մասերը ճաքել օրը կյանքում և դողին ազդեցությամբ
Ռեцикլաբելիություն և ծավալի արժեքի առավելություն
Պոլիպրոպիլենը լայնորեն ռեцикլավորվում է ԱՄՆ-ում և աշխարհում, և այն տալիս է լավագույն արժեք-արդյունավետության հարաբերությունը ներարկային թուլացման ժամանակ
- Համարվում է բազմաթիվ քաղաքային ռեцикլացվող հոսքերում (հիմնականում #5 PP)
- Պարզությամբ խառնել virgin և ռեcycled PP-ը արժեքի և կայունության նպատակների համար
- Փոխանցող գործիքների կնիքների տերացումը նվազ ու արդյունավետ ցիկլային ժամանակների համեմատությամբ բարդ ճարտարագիտական պլաստիկների
Եթե էֆեկտիվ մեծածավարէ, նվազ արժեքի և տևական մասերիներ եք նախատեսում, PP ներարկային ձևավորումը հաճախ է ամենատարբերակային տարբերակ: Դրա համար մենք շատ օգտագործում ենք դրա մեջ ծրագրերում և զուգահեռում ենք օպտիմացված գործիքավորմամբ և ցիկլային ժամանակներով, ինչպես նշված է այս փաստերում injection moulding- ի առավելությունները.
ՄATERIAL ԸՆտրություն: Որ ճիշտ PP դասը ձեր նախագծի համար
ճիշտ polypropylene ներարկման դասի ընտրությունը հաղթող կամ պարտվող պատճառների մեծ մասը է: Ես միշտ սկսում եմ հետևյալով՝ ինչ է մասի գործառույթը, որտեղ հասնի, և ինչ կարող է սխալվել؟ Այդ ժամանակ PP դասը գրեթե ինքներդ իրեն ընտրում է
Թափանցող-հյութեր պարունակող ծոցաները (Բարձր MFI PP)
Տրված առաքման տուբերների, դելի դիմացկունների և մուրաբաների համար դուք ցանկանում եք մեծ հոսքային PP (բարձր MFI, սովորաբար 25–60 գ/10 րոպե) հետևաբար ռեզինը արագ և մաքուր լցվում է բարակ հատվածներում:
Կարևոր կետի համար՝
- PP հոմոպոլիմեր or համադրված պոլիմեր հ clarity և խոռոչելիության համար
- Տիպիկ պատի: 0.4–0.8 մմ վերաբերմունքային արագությամբ պակագավորման գործիքների համար
- պահանջներ FDA համարդարկված / EU 10/2011 սննդային հավասարակշռություն հաստատվում
- Ideald է: յոգուրտի խմորներ, միկրոալիքային տուփեր, միակ ծառայող սննդային փաթեթներ
Ավտոմոբիլային ներքև և արտաքին (ազդման-մոդիֆիկացված, talc-լցված PP)
Ամենափորձառական ծրագրերի համար ԱՄՆ-ում, դիմացը ազդման-մոդիֆիկացված և բնական լիցքավոր PP որը համատեղում է խիզախությունը, ամրությունը և չափման կայունությունը:
Ընդհանուր ընտրություններ՝
- Talc լցված PP (10–30%) դռնաձորների մասերից, խոռոչի մասերից, պարագաների խաչքներից
- Ազդման-մոդիֆիկացված PP կոպոլիմեր վերանշանների համար, արտաքին զարդարանքներ, դնելու խոզանակների կափարիչներ
- Օգուտներ: καλύτεր scratches-ի դիմադրություն, ավելի ցածր warp-ություն, կայուն դատարկություն/համապատասխանություն
- MFI շարք՝ սովորաբար 5–20 գ/10 կմնտ կախված մասի չափից և մակերեսից
Բժշկական մասեր և գլխարկներ/պեստեր ( սննդի և բժշկական դասի PP)
Բժշկական դիսպոզացիաների և գլխարկների/պեստերի համար մենք պահպանենք ճիրհայնված, տրեյսողունակ PP դասեր համակարգված համամատասխանությամբ:
ինչ ենք օգտագործում ենք՝
- PP հոմոպոլիմեր հետապնդման տիեզերքները, խոշոր փակողներ, լաբորատոր սարքեր
- Ռանդոմ հեղադրում հնարավոր սարքերի համար, հակումային գիծեր
- պահանջվում է լինել՝
- FDA-բավարար
- EU 10/2011 սննդի հետ շփվելու հաստատված
- հաճախով հետ ISO 10993 / USP Class VI հիվանդական շփման մասերի տվյալներ
- Ideալ է: IV բաղադրիչներ, դիագնոստիկ մասեր, ջրի բաշքերի գլխարկներ, դեղագործական փակուղիներ
Flame-Retardant PP (UL94 V0/V2)
For electrical housings and building products in the
Critical Design Guidelines for PP Injection Moulding Parts
When we design polypropylene injection molding parts, we lock in 80% of the quality (and cost) before the tool is ever cut. Here’s how I approach PP part design so it runs clean and repeatable on the press.
Keep Wall Thickness Uniform (1.2–3.5 mm)
PP is forgiving, but it still hates big thickness swings.
- Typical wall range: 1.2–3.5 mm for most PP injection molding parts
- Stay within ±10–15% thickness across the part
- For thin-wall containers: 0.6–1.2 mm is doable with high-flow grades
- Օգտագործել coring instead of solid masses to cut weight and reduce sink/warp
Uniform walls fill better, cool evenly, and keep cycle times down.
Draft Angles, Ribs, and Bosses
PP shrinks onto the steel, so draft is non‑negotiable.
- Դրաֆտային անկյուններ
- Ելակետային պատեր՝ ≥ 1° (2°+ ավելի անվտանգ է բարդված մակերևույթների համար)
- Գոհաբաշխիչ խորը կենտրոններ կամ ծանր տեքստուրա: 2–3°
- Ռիբները
- Ռիբի հաստությունը՝ 50–70% մատնանշված պատի կլանում
- Բարձրությունը. մինչև 3× պատ անվտանգությունների խնդիրներ չունի
- Ավելացրեք Ֆիլետներ ռիբի հիմքի վրա մինչև լարվածության ռիզերների თავიდან ապահովելու համար
- Bosses
- Բոսս պատ՝ 60–80% մատնանշված պատի կլանում
- Տորիբ բրենիքների հետ միասին աջակցող բոսսերը՝ ոչ միայն ամբողջացնելով
- Աշխարհարած խտացրած բոսսերը հրաժարվեք – դրանք սուզվելու և warpedման մագնիտներ են
Լավ ड्रաֆտ և հավասարակշռված ռիբ/բոսս դիզայն անմիջապես կկրճատի մնացորդի կտրումը և գործիք վերամշակումը.
PP հետակայվող դիզայններ
PP-ն կենաց լեղովLiving hinges-ների, բայց միայն եթե մանրամասները ճիշտ լինեն:
- Օգտագործել PP հոմոպոլիմեր կեցվածքի համար ոգված արկղի կարգավորող դաս
- Տիպիկ դռնափթթող հաստությունը կամ դուռը 0.25–0.4 մմ
- Հոսքը պետք է անցնի անցուդ դուռի շրջանցիչով, ոչ դրա կողմով
- Խառնել դուռը պատի մեջ հարթ ¾ կեցվածքով, առանց խոշոր անկյունների
- Փակեք մասի դուռը այնպես, որ դուռային տարածությունը լցվի մաքուր, առանց համարձակ կամ կարի գծերի
Ներդրված դուռի հաշվարկված մասը կարող է survive տասնյակ հազարավոր ճկվելիս ցիկլեր չի դառնալ ճաք
PP սեղմման արագություններն ու դրանց փոխհատուցումը
Պոլիպրապիլին սեղմումը կարևոր է և դասի վրա կախված է.
- Տիպիկ սեղմում: 1.2–2.5% ուղղահայացորեն
- Լրացված PP (թալք, ծագա glas): վերաբերում, ավելի վերահսկելի (շրջանցում մոտ 0.8–1.5%)
- Չլրացված համոպոլիմեր/կո-պոլիմեր: արդար (շուրջ 1.5–2.5%)
Ինչպես ենք փոխհատուցում կատարում:
- Այս ռեզինի մատակարարի ներկայացված կրճատմանը համապատասխան մեծացնել 3D մոդելը
- Կախված հոսքի և ճեղքված շրջանակի միջև տարբերությունը հայտի մեջ talc‑ով լրացված և glass‑ով լրացված PP-ի համար
- ավելացնել խարիսխներ և համապատասխան դարպասներ՝ անշեղ վերբերման կանխարգելման համար
- մուլտիոր դիսմանի հետ սերտ համագործակցության միջոցով շիկակել կրճատումը steel‑ում T1-ից հետո
Sink Marks, Warpage, և Weld Lines արտահերք քիչացնել
Սրանք polypropylene ձուլման դիզայնի երեք ամենանարքային գլխացավերն են
sink marks թույլ չտալու համար՝
- տեղական հաստությունը վերահսկել (ոչ մեծ bosses կամ pads)
- Հետևել 50–70% կանոնին խ_ann ներկայացված գմբեթների և boss‑ների դեմ և պատի հաստությանը համապատասխան
- անցքերը տեղափոխել ավելի հաստ հատկությունների մոտ, որպեսզի նրանք համապատասխան հավաքվեն
Warpage նվազեցնելու համար:
- դիզայն անել համամասնված պատի հաստությամբ և ամինոգեոգիմետրիկան symmetry
- Օգտագործել talc‑ով լրացված PP կլոր, ավելի խոշոր պանելներ (auto interior, appliance housings)
- Տեվախներ տեղադրեք լայն, հարթ մակերեսներին աջակցելու համար
- Հերթագրվեք հոսքի սուղումները նվազեցնելու համար հնարավորինդ ներքին լարվածությունները կարգավորելու համար
Կրճատելու համար երանգի գծերը՝
- Ավելի քիչ հոսքի տարանջատման դետալներ թույլ չտաք (թվեր, ատամներ)
- Եթե անհրաժեշտ է отверстություններ, դրանք տեղաշարժեք դարպասի մոտ կամ փոփոխեք դարպասի տեղաբաշխումը
- Հալման և մասի պլաստիկայի ջերմաստկությունը բարձրացրեք՝ knit ուժեղությունը բարելավելու համար
- Օգտագործել հարվածով փոխված PP երբ կիսել ուժը կարեւոր է
Եթե ուզում եք տեսնել, թե ինչպես են այս կանոնները արտահայտվում մամուլի վրա, նայեք մեր վերլուծությանը ինչպես է աշխատում ներարկման ձուլման մեքենան և ինչպես այն կլցնի և փաթեթավորի լաբիրինթը իրական ժամանակում մեր साइटում [jinoplastics.com](https://jinoplast
PP ինքի մոլդավորման գործընթացը քայլ առ քայլ
երբ մենք ընկերացնում ենք պոլիպրոպիլենային ինքի մոլդավորումը մեր խանութում, նպատակն պարզ է՝ արագ ցիկլեր, կայուն որակ, զրո դրամա: Այստեղ է, ինչպես մենք սովորաբար պատրաստում ենք և վերահսկում PP գործընթացը
1. PP- ի չորացման պահանջներ
Երկարաշատ PP հագուստները çoւչչան_PRE-չորացում անհրաժեշտ չեն, ինչը մեծ առավելություն է PC կամ PA նյութերի նկատմամբ
- PP չի կանխում խոնավությունը ինչպես նիլոններն են
- Հաճախ մենք այն գործածում ենք պայուսակից կամ սիլոգից ուղղակիորեն
- ԱԿնկրասություններ՝
- Վերամշակված PP կոռուպցիայի հետ
- Բարձր լրացված կամ հատուկ հավելումային հագուստներ
Եթե մենք տեսնենք սփլեյ կամ пузырներ և կասկածենք խոնավությանը, ապա չորացնում ենք 80–90 °C (176–194 °F) 1–2 ժամ պահպանող կարգավիճակում
2. Typacal PP Barrels Temperature Profile (190–240 °C)
Այն համար պոլիպրոպիլի ինექցիոն ձուլում, մենք անցնում ենք աստիճանական ջերմաստիճանի պրոֆիլ այս բարակաձևերով երկարությամբ:
- Սննդի զոնա: 170–190 °C (338–374 °F)
- Միջին զոնա: 190–220 °C (374–428 °F)
- Աջակցի/բուրվելքի: 210–240 °C (410–464 °F)
Կարևոր կետի համար՝
- Երկարայինները ցածր ջերմաստիճաններ համար ձկյան հոսք (բարձր MFI) PP և խիտ բանջարորտոցված փաթեթավորում
- Բարձր ջերմաստիճաններ համար թալքով լրացված or ազդեցված polypropylene grade-երը.
- Բուրգաշի պետք է տաք լինի խոցից խուսափելու համար, բայց այնքան էլ տաք չէ որ կպչի շաղ
Եթե նոր եք պրոցեսի պատուհաններին, դա օգնում է հասկանալու էական զգանի ճկելման գործընթացների տեսակները այդպիսին է ջերմաստիճանային ռազմավարությունը համապատասխանում է ձեր գործնական սարքերի և մասի կայծկրկության дизайնին:
3. ներարկման ճնշում, արագություն և սեղմում
մենք ճնշումն ու արագությունը հարմարեցնում ենք մասի եզրագծի գեոմետրիային և դուռի նախագծմանը
- Ընկման ճնշումը՝
- Տիպիկ՝ 600–1,200 բար (8,700–17,400 psi)
- पतրկա-թիթեղ PP տարայներ: հաճախ ավելի բարձր ազդակին
- Ներարկման արագություն՝
- Արդարացված जल्दी, հատկապես թիթեղ PP տարաների համար, որպեսզի կանխվի կարճ խորը և կծկման գծի խնդիրներ
- դանդաղ ավելի զգայուն հատույթների կամ ուրեմն արշավի ռիսկի դեպքում
- Պահպարման/հաշվարկում․
- սկիզբը 50–70% փոխադրանքի Peak injection pressure
- Կարգավորեք մինչև քաշը և չափերը կայունանան
- Պահպանեք դարպասի սառեցում մինչ հասնի (սովորաբար 1–4 վայրկյան ստանդարտ մասերի համար)
Լավ հարակից կանոն. օգտագործեք ճեղք արտահայտված լրացում, չափավոր ճնշում և բավարար սեղմում հասկացվեք սողանքն ու warp-երը վերահսկելու համար առանց մասի շատ սեղմելու
4. Կրկի ժամանակը գերիշխում է ցիկլի վրա
PP-ով սառեցումն է ցիկլային ժամանակի հիմնական ծախսի դրդող գործոնը
- Սառեցումն սովորաբար սպառում է 50–70% ընդհանուր ցիկլային ժամանակի.
- Աղեղների հաստ պատերը և տալքով լցված պրոպիլենը պետք է ավելի երկար սառեցում ունենա warp-ից խուսափելու համար
- արդյունավետ ձուլման խոռոչների սառեցման դիզայնը (բաֆլերներ, համաչափ սառեցում, սառեցված ջուր) է այն տեղը, որտեղ մենք获 կամ կորսենք մասի արժեքը
Մենք կենտրոնացնում ենք մեր DOE-ն (թեստերի դիզայն) այդպիսի վրա
- քայքի հաստությունը հնարավորինս կրճատելը
- ջրի գզգզման խողովակների տիպի խնամքի խթանումը
- սառեցման հավասարակշռությունը խոռոչների միջև
Այդպես ենք մենք պահում PP ցիկլային ժամանակները կարճ, մասերի չափերը նեղ, և ծախսերը ցածր իրական արտադրությունում
8 առավել տարածված դժվարություններ PP ներարկքի մոլդինգում և ինչպես դրանք լուծել
Երբ ես աշխատում եմ պոլիպրոփիլենի ներարկման մոլդինգով, ես խիստ կենտրոնանում եմ անփոխարինելի խոչընդոտների կանխարգելմանը: ահա 8 խնդիրները, որոնք առավել շատ հասնում են PP-ը, և ինչպես մենք սովորաբար նայում ենք օպերատիվ դաշտում
1. Շքեղություն
Ինչ է դա: Դիմակավոր մասի գծերը, վենտերը կամ միահարթիչgaand հարվածային կոորդինատների սեղմվածում
Հիմնաբառերը:
- Քաշման ուժ շատ ցածր է
- Պատռված կամ վնասված մոլդի մասի գիծ
- Ավելացուցիչ ինժեկցիոն ճնշում կամ գերագնացման packing
Ինչպես եմ ես դա լուծում:
- Աճեցրեք պատվի ճնշումը և նվազեցրեք հավաքագրման ճնշումը
- Կարգավորել մասի ճեղքի վերանորոգում կամ փոփոխում, վարդակներ և ներդիրներ
- Օպտիմալացրեք դարպասի չափը և լցոնման պրոֆիլի խուսափելու համար ամբողջությունը
2. Կարճ հարվածներ
Ինչ է դա: Մասը չի լցվում ամբողջությամբ—հաշված հատվածներ, հատկապես թափանց միջանցքների կամ խողովակների վրա:
Հիմնաբառերը:
- PP հալումը շատ սառը է կամ արագությունը շատ ցածր է
- Դարպասը շատ փոքր է կամ վենտիլացումը վատ է
- Մարտկոցի չափը բավարար չէ կամ ինտեկցիոների ճնշումը
Ինչպես եմ ես դա լուծում:
- Վերցրեք հալքերը և ձուլման տեմպերը; բարձրացրեք ինտեկցիոների արագությունը
- Բարձրացրեք դարպասը կամ ավելացրեք/մաքրեք վենտերը
- Աճեցրեք հարվածի չափը, պահելու ճնշումը և լցոնման ժամանակը
3. Sink Marks
Ինչ է դա: Տեղային դադարումներ, սովորաբար կողքով գտնվող խոշոր ռոբոտների կամ խոռոչների ետևում
Հիմնաբառերը:
- Աճերը պատյանների հաստ կտորների մեծ գլաններ
- 低 packing ճնշումը կամ կարճ պահի ժամանակը
- Ցերածի տաքությունը շատ բարձր է խոշոր հատվածներում
Ինչպես եմ ես դա լուծում:
- Վերաձևավորեք որպեսզի եղունի պատի հաստությունը և ավելի նիհար ռոբոտներ (40–60% բլոկի պատի)
- Աճեցրեք pack ճնշումը և պահման ժամանակը
- Օգտագործեք պատշաճ սառեցման դասավորություն խոշոր գոտիների տակ կամ ավելացրեք բովանդակային կոտրիչներ
4. Jetting
Ինչ է դա: Կենտ-ծրող հոսքի գծեր արագ տաքացվող հեղուկի մուտքից դեպի սառյալ խոռոչ
Հիմնաբառերը:
- Պորտի վրա ստուգող արագությունը չափազանց բարձր է
- Դարակի նշվածը ուղղակի բաց տարածք ներշնչվում է
- պայթած սեղմման ճնշումը շատ ցածր է
Ինչպես եմ ես դա լուծում:
- Նվազեցրեք սկզբնական ներմուծման արագությունը, օգտագործեք բազմակողմ լցում
- Փոխանցեք դուռը դեպի ծխի պատ կամ գիծ, որպեսզի հոսքը տարածվի
- Կազմի և ձուլելու ջերմաստիճանը փոքր-ինչ բարձրացրեք հարթ հոսքի համար
5. Warp-ներ
Ինչ է դա: Պարտույթի կամ շրջված մասերը դուրս բերումից հետո
Հիմնաբառերը:
- Անհարթ պատի հաստություն կամ անհավասար սառեցում
- Բարձր փոքրացումների տարբերություններ (օր., տալիք-ով լի մասերի դեմ անլրացված հատվածներ)
- Երկրորդ կողմից ավել լցում
Ինչպես եմ ես դա լուծում:
- Դիզայնի համար համապատասխան պատի հաստություն ընդհանուր դռներ
- Հավասարակշռեք սառեցման չանցքերն ու լցման պրոֆիլը
- Կարգավորողի բարձր կայուն մասերի համար օգտագործեք լիարժեք PP դասավորություններ նվազած փոքրացմամբ
6. Բորբոքի նշաններ / Բացառիկ արաքներ
Ինչ է դա: Ամբողջ լցման վերջի վրա խամենաշին այրվող մասիկներ, կամ մակերևույթին մանր արծաթյա շղթաներ
Հիմնաբառերը:
- Ծրքերախած օդի կիպ հատվածներ և վատ վենտավորում
- Ավելացված ներմուծման արագություն կամ ճնշում
- Բարդի պայմաններից բարձր հալածողության կամ երկար կեցության ժամանակի պատճառով մշակած PP
Ինչպես եմ ես դա լուծում:
- Ավելացրեք կամ խորացրեք վենտերը; սարկանդակ թողարկող վենտերի մաքրում սարքերը պարբերաբար
- Տվատվաբերության նվազեցումը ըստ լրացման ավարտին մոտ պահն ու ճնշումը
- Լրացնելու ժամանակ հալման ջերմաստիճանի նվազեցումը, հաճախ purge-ը, և երկար փականի գտնողությունը խուսափեն
Ավելացրեք մանրամասներ այն մասին, թե ինչպես ենք մենք բարդություններում հարթում այս խնդիրները արտադրության մեջ, ես կոտրել եմ հիմնական պատճառները և կառուցվածքը մեր ուղեցույցում ընդհանուր ինման միջմուտ կնիքներ և լուծումներ.
7. Վոլդի գծեր
Ինչ է դա: 弱, տեսանելի գծեր որտեղ երկու հալման ճակատները հանդիպում են խholes around holes or ribs
Հիմնաբառերը:
- Նվազ աղմկային կամ տարրի ջերմաստիճանը
- Հալման ճակատները հանդիպում են ցածր ճնշման կամ դանդաղ արագության դեպքում
- Կարկած պատի քաշի տեղը, որը թույլ է տալիս սառեցված հալման ճակատների բախում
Ինչպես եմ ես դա լուծում:
- Հավելել հալման և սաղմի ջերմաստիճանը
- Կարգավորել դարպի տեղը, որպեսզի ապառնում գծերը տեղաշարժի stressed տարածքներից
- Ուստի գոտիի հատվածների շուրջ ինժեկցիոն արագությունը/ճնշումը բարձրացնել
8. Splay (Moisture Marks)
Ինչ է դա: Աստղիողական, մարշաստան կցված կծիկներ, որոնք տեսանելի են մակերեսի վրայով ստիմի նշաններ նման
Հիմնաբառերը:
- Սառեցված կամ աղտոտված միմյանց մեջ PP պոլիմերի մեջ
- Նվազեցված ռեգրանդ կամ մասշտաբ նյութեր
- Շատ մեծ ետ ճնշում կամ սեղմում է սեղմումը
Ինչպես եմ ես դա լուծում:
- Օգտագործեք خشک, մաքուր PP; վերահսկեք ռեգրանդի տոկոսը և աղբյուրը
- Պ purge բաքը; խուսափեք անհամատեղելի պոլիմերների խառնման
- Նվազեցրեք հետհատույց ճնշումը և սկավերային արագությունը՝ սեղմման նվազեցման համար
Երբ մենք polypropylene ինքը ներմուծում ենք ճիշտ ձևերով՝ նյութը, սեղանը և մեքենան աշխատում են որպես մի ամբողջ, կարող ենք վարել կայուն, կրկնելի մասեր՝ նվազագույն երանգներով և շատ մրցունակ գներով ԱՄՆ գնորդների համար.
PP ինիֆիրման մասերի արժեքի որոշիչ գործոններ 2026 թվականին
Երբ ես 2026 թվականին ներկայացնում եմ պոլիէթիլենային պոլիպրոփիլենային ներդրման մասնիկների մոդելավորման գինը, ես ամամիսը իրականում նայում եմ չորս մեծ լեվերին: ռեզինի գինն, գործիքավորման կյանքը, ցիկլի ժամանակը և ձեր երկրի համեստության/մագիստրատի պահանջները.
1. Virgin vs Recycled PP Resin Prices (2026 Snapshot)
Արդյունքներում ԱՄՆ-ը և Ասիայում 2026 մարքեթում սովորական մարզերը՝
| PP Type | Ուղղակի գիների միջակայք* (USD / lb) | Նոտաններ |
|---|---|---|
| Virgin PP homo-polymer | $0.55 – $0.85 | Standards ստեղծված ներդրման դասեր |
| Virgin PP impact / talc-filled | $0.75 – $1.10 | Auto/interior, tougher parts |
| Food-grade / medical PP | $0.90 – $1.40 | Certified, traceable lots |
| Recycled PP (PIR/PCR, injection) | $0.40 – $0.70 | Անդրկրկեն միայն գույնի և կայունության վրա մեծապես դրված |
*Այսերը 2026 թվականի սովորական spot/contract միջակայքներ են, որոնք տարվում են մեծ ռեզինի ինդեքսների տվյալներից (օր., PolymerUpdate, Plastics News ռեզինի գների հրապարակումներ, տարածաշրջանային դիստրիբյուտորներ):
Հիմնական ծախսային կետեր:
- Գույնը և կայունությունը հավելված գին – բնական կամ լուսավոր գույներ և կայուն հոսքի դասեր pricier, քան խառնած խավար PCR-ից։
- Արտոնագիրը ավելացնում է արժեքը – FDA, EU 10/2011, կամ ավտոմոբիլային հավաստագումները մունի են բարձր գնի, բայց ոչ փոխանակելի այն շուկաների համար, որոնք Armenia‑ում չեն փոխանակելի։
2. Հարթոցոտման արժեքը: PP बन Vargas / ABS / PC
Մոլդի իր համար, պոլիպրոֆիլենը սովորաբար շնորհք է գործել իր ողջ կյանքի ընթացքում շատ բարձր ոչ ABS կամ PC-ը՝
- Ներքին ճնշումը և ջերմաստիճանը ավելի փոքր են
- PP: մոտ 190–240 °C բառի տաքացումներ
- PC: հաճախ 260–300 °C
- Տարբեր ջերմաստիճաններ և ճնշումներ = ավելի քիչ խոռոչի վնաս → երրորդող գործի կյանքի երկարացում.
- արագ ասարկում
- PP–ի համար մենք հաճախ կարող ենք կիրառել հարթ պրոցեսավորած P20 կամ H13 ավելի քիչ արտահայտված կափարիչներով.
- ABՍ չափի խիտ PC–ին համար մենք կզորացնենք tougher steels և այլ ծածկույթներ, որոնք ավելացնում են արժեքը.
Վերջնական արդյունք:
- Հիմնադրման գործընթացի արժեք: նման ելք ABS–ի դեմ համեմատելի է, փոքր քան PC համընկած բարդության համար.
- Արժեք մասի համար տարիներով: PP-ը հաղթում է, որովհետև գործիքը սովորաբար ավելիFew repairs չի պահանջում և ավելի երկար կյանք ունի.
Եթե ցանկանում եք ստանալ խորը բեկվածություն մոլդի այլ մասի արժեքի միջև, ես դա անցում եմ իմ ուղեցույցում ինչ է իսկապես ներարկման մոլդը տարբերվում արժեքից և 왜.
3. Չափով ժամանակի առավելություն → Փոխարինող կտորի գին
Պոլիպրոֆիլենը արագ է սառչում և հոսում է հեշտ, ինչը ուղղակիորեն իջեցնում է արժեքը:
- Փոքր ժամանակի շրջաններ
- Թափանց նոր տեսք ունեցող PP արցունքներ: 5–12 վայրկյան տևողությամբ մոտեցումներ.
- PC-ում նման գոմերոտոնություն հաճախ հստակ է 20–30% հետաձգվում է կրկին.
- Որակվող մասի քաշը նվազում է
- PP-ը ունի աշխարհի մեկ այլ նվազագույն խտություններ (~0.90 g/cm³).
- Նույն ծավալ, ավելի քիչ քաշ = մասի համար ավելի քիչ ռեզինի արժեք.
Վերադառնում է բարձր-հարթակ գործիքին, կտրելով պարզապես 2–3 վայրկյան մի շրջանով կարող է խնայել հազարներ դոլարներ ամիսներով արտադրությունում: Derfor PP-ը գերիշխում է caps, closures,薄-շերտ տուփեր, և բարձր ծավալի սպառողական ապրանքներ.
Տպավորությունների ամբողջ մասի գինը որոշելու համար ներառված շրջանային ժամանակը, ես սովորաբար հղվում եմ նույն մեթոդաբանությամբ, որը ներկայացնում եմ իմ հոդվածում ընդհանուր ներարկման մոլдинг արժեքը մասի համար.
4. Typical PP Part Price Ranges by Industry (2026)
Այսերը իրականանալի են FOB գործարան միջին – բարձր ծավալի ծրագրերի համար տիրույթներ (ՀԱՅՏԱՐԱՐԵԼԻՑ գնորդներ դեպի Ասիա/Հայաստան հիմնադրման գործարաններ) PP պարկի ձուլման օգտագործմամբ:
| Տարածաշրջան / մասի տեսակ | Տիպական ծավալ | PP մասի գնի տիրույթ* (USD / կտոր) |
|---|---|---|
| ներքաշ-պայուսակներ սպառիչներ բաշխիչներ, ծածկոցներ | 200k – 10M+ / տարի | $0.02 – $0.18 |
| Տուփեր & փակագծեր (ձվաբերվող խմիչքներ, անձնական խնամք) | 1M – 50M+ / տարի | $0.005 – $0.06 |
| Լավագույն ապրանքներ (տեսակներ) (բաքեր, կազմակերպիչներ, կառավարման տուփեր) | 50k – 500k / տարի | $0.20 – $1.20 |
| Օգուդային ներքին/ընտրանքային երեսպատումների հարդարում (տալկ/հարված) | 50k – 300k / տարի | $0.40 – $4.00 |
| Բժշկական տարրեր / սարքի տներնիշներ | 100k – 5M / տարի | $0.05 – $2.50 |
*Գիները ենթադրություններ են ստանդարտ գույների, սովորական QC-ի և ոչ մի խիստ տեսողական կամ երկրորդական աշխատանքների դեպքում: Մագիստրային տեսողական, ստանդիլի սենյակային կամ խարդախ հավաքման դեպքում կարող է բարձրացնել վերին տիրույթը.
Ինչպես عامին օգնում եմ Armenia-based ՀԻՑօրյա հաճախորդներին ԳՈՒԴՈՒԹՅԱՆ ԿՈՉՈՒԹՅՈՒՆ
Երբ երկուաշերտ PP ઇ injection moulding նախագծերը ներկայացնում եմ Armenia-based բրենդերի համար, սովորաբար ես:
- Նվազագույն հնարավոր դիզայնը բռնիր չզրկելով կատարողականությունից:
- Համապատասխանեցրեք MFI-ն և դասը ձեր մասի և ծավալի հետ այնպես, որ մենք հասնենք նվազագույն անվտանգ ցիկլի ժամանակի
- Պլանավորել դեմատներ և ավտոմատացում ձեր 1–3 տարվա պահանջի շրջանակներում, ոչ միայն առաջին PO-ի համար
- Օգտագործել վերամշակված PP որտեղ դա չի վնասում ձեր բրենդին (օր., ներքին բաղադրիչներ, խավար երանգներ)
Եթե փորձում եք հասնել նպատակային գնի PP մասի համար 2026 թվականին, ամենաուրունձ ճանապարհը է կիսվել:
- Տարվա ծավալ
- Նպատակային կտորի գին
- Մասնի կշիռը (կամ պարզ 3D ֆայլ)
- Որևէ սերտիֆիկացում/արդյունաբերական պահանջներ
Այդտեղից ես սովորաբար կարող եմ մի քանի րոպեում ասել ձեզ արդյոք մեր բյուջեն կարող ենք հասնել, կամ ինչ փոփոխություններ անհրաժեշտ են (բացառելով նյութը, միջուկացումը կամ դիզայնը), որպեսզի հաշվարկը աշխատի:
Տ್ಪրաշանքի և վերամշակված PP-ը Injection Molding-ում
Պոլիպրիպիլենային ինջեքցիոն մոլդինգը یکی է առավել հեշտ եղանակներից մասի արժեքը և ածխածնի կուտակումն միաժամանակ նվազեցնելուն, հատկապես երբ ճիշտ ձևով օգտագործում եք վերամշակված PP-ն
PCR ընդդեմ PIR Polypropylene
երբ մենք խոսում ենք վերամշակված PP-ի մասին, հիմնականում օգտագործում ենք երկու հոսքեր.
- Օգտագործված արտադրանքից դուրս գալով (PCR) PP
- Դա գալիս է օգտագործված ապրանքներից։ սննդամթերքների կոնթեյներներ, շրջանաձգական կապիկներ, փաթեթավորում
- Բրենդների համար լավագույնը նպատակներ ունեցող ESG նպատակներ, առևտրի կայունության պնդումներ և “վերօգտագործված պարագաների” պիտակավորում.
- Քաշային տարբերությունը և հոտը կառավարելու պահանջն է վերլուծություն, զտում և հավելանյութեր.
- Post-industrial մվելացված PIR PP
- Այն գալիս է մաքուր գործարանի կտորներից և շարքերըներից.
- Արևելապես շատ ավելի հաղթանակային և կանխատեսելի քան PCR-ը.
- Իդեալական համար մեքենա, արդյունաբերական մասեր և ոչ տեսանելի կոմպոնենտներ.
Mechanical vs Chemical Recycling for PP
오늘յան PP հետ լցված մասերը այսօր հենվում են մեխանիկական համամիջոցների վրա:
- Mechanical recycling
- Կիրառական քայլեր: կիսել → լվանալ → կրկին pelletize անել.
- Պարզագույն արժեք և լայնորեն հասանելի ԱՄՆ-ում
- ափսոս տանող պատշաճի համար cap-ներ, կարղներ, սայլակներ, ավտոմեքենայի մասեր և ոչ սննդային պարկարմաններ.
- Chemical recycling
- Հալեցում PP- ը մոնոմերների կամ օՅलों տարանջատման և հետո նոր պոլիմերավորում.
- Կարող է հասնել նուրբ-պարկի որակը և սննդի կապի պոտենցիալը
- Իսկ բարձր արժեք և ոչ այնքան մատչելի բայց արագ աճող, մասնավորապես համար բրենդ-վերցող կայունության ծրագրերը.
Կենտրոնացեք 30–100% ապակողմ սպառման բովանդակությանը առանց հատկությունների սպանելու
Դուք կարող եք բարձրացնել ապակողմ սուբստան ցածր պարունակությունը, եթե նախագծեք դրան առաջին օրվանից հետո
- Սկսեք ճիշտ բազային ռեզինի հետ
- Օգտագործել հարվածային փոփոխված or տալքով լցված պրոպիլենը PCR–ի դեֆորմացիայի կտրուկության համար
- տեսանելի մասերի համար ընտրեք պակաս լայն գունային սեղաններ և ավելացրեք մաստերբաշ արտասահումների դեմ փոփոխությունները
- Խառնուրդի ռազմավարություն
- 30–50% ապացուցված PP: Համընդհանուր բազանների համար ապահով հատվածներ սպառողական և արդյունաբերական մասերի միջև նվազագույն հատկությունների փոխշարժումով
- 70–100% ապացուցված PP: Օգտագործեք խոշոր, ոչ ցուցադրական մասերի համար (պալեթներ, դերակաբի տակ, ոչ կառուցվածքային ավտոմոտիվ) և ավելացրեք
- Հարվածի փոփոխիչներ
- UV կայունացուցիչներ
- Արհեստական ինդուստրիայում Աnxթիդոքնիններ և մշակումների օգնականներ
- Քան նույնականացնել ցածր արդյունավետություն ունեցող PP գործելակերպը
- Ավելացրեք تھ slightly more draft և համարձակ radii հաշվի առնելով ցածր հոսքը։
- Մի՛ պատրաստեք ultra-thin բրոնզերը և sharp corners որոնք ուժաբեկը մեծացնում են.
- Կապելի մասերի խիստ տիրույթների համար, գործարկել mold flow simulation և սեղմել գործընթացների պատուհանները.
- Պատվիրանցիների դասավորում և բանալային մատակարարները
- հաշվի առնել համարձակ MFI, գույն և լիսենթ content միավորով ըստ լոտի.
- գործել վերահաշվարկային փորձեր (Izod, ձգողական) հաշվի առ հոգած փաթեթների խառնուրդները վերականգնման ընթացքում:
- For U.S. consumer brands, verify documentation for վերածված համ պարունակության պահանջները և ստուգման շղթա մասնատմամբ.
Ուղիղ խառնուրդ PCR/PIR-ով, հարմարված հավելումները, և միաոր մասի դիզայնով, մենք կանոնավորորեն անցնում ենք PP ներարկման ման արդադրության ծրագրեր 50–100% վերակազմավորումների գոտի հաշվի առնելով արտադրողականությունը և սեռավորման տեսակը համապատասխանությամբ.
Ինչպես ընտրել վավեր PP ներարկման մասի գործընկեր 2026-ում
Ճանապարհորդելով ճիշտ polypropylene ներարկման գործընկեր 2026-ում, կախված է ռիսկերու կառավարման, սերտիֆիկացումներից և ապացույցներից, որ նրանք կարող են իրականացնել ֆարման լայն հարթակով։
Կարմիր ցուցանիշներ ընդդեմ կանաչ ցուցանիշների
Կարմիր ցուցանիշներ (վազից հեռացը):
- Կմների նյութական տրանրլոն կամ խմբի գրառումներ
- Հստակ թրենդեր՝ նշված գործիքավորման մանրամասների բացակայությամբ, DFM չկան, հանդուրժող զգալի փոփոխություններ չեն նշվում
- Ինչի մեջ չի լինի տեղային որակավորություն լաբորատորիա (չի լինի թանկագին պայմաններ), ոչ լարային չափումներ
- Միայն էլեկտրոնային աջակցություն, դանդաղ պատասխաններ, չի կիսվում գործընթացային տվյալներ
- «Մենք կարող ենք ձուլել ցանկացածը» բայց իրական PP գործնական ուսումնասիրություններ կամ լուսանկարներ չկան
Կանաչ ցուցանիշներ (երևակայելի են այդպես պետք է ընտրվել).
- Խիստ DFM հաշվետուղղություն (gate, draft, ribs, shrinkage, PP flow) գործիքից առաջ
- Լուծումների խիստ գործընթացային պատուհան (մելտ ջերմություն, խաչային ճնշում, սառեցման ժամանակ) արժեքային ներկայացում
- In-house խոշոր գործիքագործություն եւ սպասարկման պլան երկար PP գործիքային կյանքի համար
- Փաստորեն պարզ արտահանում PP աղբյուրագրում (դասի անուններ, MFI, կամ կերակրման կամ ավտոմոբիլային հաստատումներով)
- Ստանալու պատրաստակամություն՝ անցկացնել PP գործիքատիպի փորձություններ եւ ուղարկել ամբողջ տեսակի զննման հաշվետվություններ
Լրացվող Պատվերի Պաշտոնական Հայաստանի Տրամադրում
| Դիմումի տեսակ | Լրացվող Պաշտոնական Համապատասխանություններ |
|---|---|
| Ընդհանուր արդյունաբերական / սպառողական | Ուրախացեք հավաստագրեր, այդ թվում՝ (որակի կառավարում) |
| Ավտոմոբիլային PP մասեր | ISO 9001, PPAP կարողություն |
| Բժշկական / դեղագործական ծածգի փաթեթավորում | ISO 13485, մաքուր մշակման procedure-ներ |
| Արտադրանքի-հանդեպ ծածկոց փաթեթավորում | FDA & EU 10/2011 համապատասխան PP, միգրացիոն փորձություններ |
| Էլեկտրական / FR PP | UL ֆայլ համար UL94 V0/V2 درجة |
Եթե մատակարանը չի կարող ցույց տալ արդի վկայականները և փորձերի հաշվետվությունները PP դասի վրա, որ նրանք ուզում են օգտագործել, դուք կկրեք պատասխանատվությունը
Ինչու՞ Չինաստանի PP ձևավորիչներ Հիմա դեռ գերակշռում են 2026 թվականին
2026 թվականին Չինաստանի PP ինજեկցիոն ձևավորող գործարանները դեռ մեծ մասնաբաժին ունեն համաշխարհային ծավալում, որովհետև՝
- Համարագիծ և ծախսային կառուցվածք – բարձր տոննական պարագաներ, բազմապահի գործիքներ, արագ ամորտիզացիա
- Տեխնիկայի արժեքի առավելություն – բազմապահի PP ձևшաններ 30–50%-ով քիչ են ԱՄՆ/EU գներից
- Կատարողական հասունություն – տասնյակներ տալիքի հետ տալքով լրացված PP, ազդեցության փոփոխված PP, жұիքի միջուկ փաթեթավորում
- Ամբողջ-շղթայական ծառայություն – ձևի նախագծումից մինչև հավաքում, տպագրություն և փաթեթավորում
Ամերիկացի գնորդների համար հիմնականը կայանում է Չինաստան գործընկեր ընտրելով, որը իսկապես համակարգային-ժամանակ չի լինի միայն սԽԱլ էժան լինելու միջոցով: Հիմնական սկսող կետի է վերանայել, թե ինչպես են դրանք պլաստիկի ներարկման ձուլման գործարանն գումարած է և ինչպես նրանք կուսումնասիրեն որակը գործունեության դաշտում:
Ինչու է Jino Injection Moulding-ը իմ գնացք նոր գործարան PP ծրագրերի համար
ինչպես ձեռնարկություն գնդակավորող դեղաշեղի համար, ես հենվում եմ jino injection moulding PP-հաշվառ ծրագրերի վրա, քանի որ նրանք համապատասխանում են Ամերիկայի շուկայում կարևոր մի շարք կետերին
- 20+ տարի կենտրոնավորված պլաստիկ ներարկման ձուլման վրա
- 300+ հաջողված PP ծրագրեր հաշվի առնելով հիվանդաբանումների ու դեղարանային պարկերի ճկուն պատերի, ավտոմոբիլային մասեր, կափիկներ/փակիչներ
- տեղի վրա նյութերի լաբորատորիա – MFI ստուգումներ, գունավորակի համընկնում, մեխանիկական փորձարկում, PP խոնավության ստուգում
- Ազատ DFM – ներառյալ PP դիֆուզիա, դարպիքի տեղաշարժ, քայքայման ռիսկը և արժեք-կատարող ձուլման դասավորությունը
- ուժեղ փորձառություն
- Քաշային PP կոնտեյնիեր Ամերիկյան բրենդների համար
- Տարկածված-մոդիфицирован և տաքի լիցքավորում ունեցող պոլիպրոպիլեն համար ավտոշարքի
- PP բացվող դռներ և սեղմվածներ, որոնք ապրում են միլիոնավոր ցիկլերով



 Armenian
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian