

Դու պայքարում ես թերությունների,Warping կամ մթնոլորտային ավարտների հետ արտադրական ռնգեղում՞
Մասնագիտացված PC ինժեկցիոն ձևավորում բարդ է՝ նրա բարձր հալման վիսկոզությունը և խիտ մշակման պատուհանը թողնում են սխալի համար զրոյական տարածք։.
Տարիներ շարունակ արտադրական պոլիմերների օպտիմալացման ընթացքում, ես գիտեմ իդեալական բարձր-ճշտության, ք Crystal-պարզ պոլիկարբոնատ մասեր ստանալու համար անհրաժեշտը։ Այս ուղեցույցում դուք կսովորեք ճշգրիտ ջերմաստիճանի կարգավորումները, ձևավորման նախագծման սկզբունքները և սխալների վերացման խորհուրդները՝ թերությունները վերացնելու և ձեր արտադրական գործընթացը հեշտացնելու համար։.
Եկեք անմիջապես սկսենք։.
Ինչու է PC-ը դժվար ձևավորվում
Պոլիկարբոնատը ապահովում է անհամեմատ օպտիկական պարզություն և կառուցվածքային դիմացկունություն, բայց այն հեշտությամբ է ամենավտանգավոր ռեզիններից մեկը՝ արտադրական դաշտում։ Որպես պրոֆեսիոնալ ինժեկցիոն ձևավորման արտադրող և մատակարար, մենք գիտենք, որ PC մշակելը պահանջում է նեղ գործարկման պատուհան։ Եթե ձեր թվերը մի փոքր սխալ լինեն, դուք կհայտնվեք խիստ տեսողական թերությունների կամ կառուցվածքային ձախողումների առաջ, նախքան մասի դուրս գալը գործիքից։.
Բարձր հալման վիսկոզություն և հոսքի դիմադրություն
Ի տարբերություն սեմկրիստալային պոլիմերների՝ ինչպիսիք են polypropylene կամ nylon-ը, պոլիկարբոնատը ունի ամորֆ մոլեկուլային կառուցվածք՝ խստիվ պոլիմերային բեկոններով։ Այս կառուցվածքը ստեղծում է մեծ ներքին դիմադրություն հոսքի ժամանակ։.
- Նվազ շեղման զգայունություն՝ PC-ն պահպանում է բարձր հալման վիսկոզությունը նույնիսկ ագրեսիվ ինժեկցիոն արագությունների դեպքում։ Շեղման արագության բարձրացումը գրեթե չի թեթևացնում նյութը։.
- Բարձր ճնշման պահանջ՝ աղբյուրների կամ երկար հոսքի ուղիների լցնումը պահանջում է զգալիորեն բարձր ինժեկցիոն ճնշումներ և խիստ մեքենայի ամրացման ուժ՝ կարճ շտապումներ և վաղաժամ սառեցում կանխելու համար։.
- Թերմալ զգայունություն՝ Անհատականորեն ռեզինային նյութը սեղմելով սահմանափակ դարպասներով՝ առաջացնում է տեղական մխոցային ջերմահաղորդում, որը անմիջապես քայքայում է պոլիմերային մատրիցը։.
Հիգրոսկոպիկ բնույթ և ջերմային զգայունություն
Պոլիկարբոնատը արագորեն ներծծում է շրջակա խոնավությունը անմիջապես պայուսակից կամ հոպերից։.
- Հիդրոլիզի ռիսկը՝ PC-ն արձագանքում է խոնավության հետ հալման ջերմաստիճանների վրա՝ ավելի քան 260°C (500°F): Ջրային մոլեկուլները կտրում են կարբոնատ կապերը պոլիմերային շղթաներում։.
- Անվերադարձ կորստի ռիսկը՝ Խոնավությունը չի միայն առաջացնում տեսողական սև գծեր; այն առաջացնում է քիմիական կորստի, որը մշտապես նվազեցնում է մոլեկուլային զանգվածը և մեխանիկական դիմացկունությունը։.
- Կոշտ հանդուրժողականություն՝ Գնդիկները պետք է պահեն խոնավության պարունակությունը ցածր՝ 0.02% ( Idealy՝ ցածր 0.015% ) նախքան մատակարարման թունել մտնելը։.
Բարձր ազդեցության դիմացկունություն vs. Նշանի զգայունություն
PC-ն հայտնի է որպես գրեթե անխափան, սակայն մասերը հաճախ ճաքում են դաշտում նշանի զգայունության պատճառով։.
| Նպատակային գործոն՝ | Աշխատավայրի իրականություն՝ | Դիզայնի և մշակման կանոն՝ |
|---|---|---|
| Համախմբային ազդեցության դիմացկունություն՝ | Հատուկ էներգիայի ներծծում անընդհատ պատերին։. | Պահպանել կայուն պատի անցումները ամբողջ մասի վրա։. |
| Նշանի զգայունություն՝ | Արագ անկյունները կենտրոնացնում են լարվածությունը և հանգեցնում կործանարար փխրուն կոտրումների։. | Կիրառել ներսի անկյունի շեղբի շառավիղը, որը հավասար է कम से कम 50%-ից 60% պատի հաստությամբ. |
| Մոդելային ճնշում | Արագ սառեցումը թողնում է բարձր մնում ճնշում դռների և բոսսերի շուրջ:. | Օգտագործեք բարձրացված ձևավորման ջերմաստիճաններ մոլեկուլային ուղղորդումը նվազեցնելու համար:. |
Նախապես չորացրեք պոլիկարբոնատային ռեզին PC ներգրավման ձևավորման համար
Արhumidityրությունը հիմնական թշնամին է պոլիկարբոնատին գործարանի հարկում: Չորացման ցիկլը բաց թողնելը կամ արագացնելը անմիջապես վտանգում է ձեր մասերի ամբողջականությունը և տեսողականությունը, նախքան ռեզինը նույնիսկ հասնի սրունքին:.
Ինչու է արhumidityրությունը վնասում PC մասերին
Պոլիկարբոնատը բնության մեջ հիգրոսկոպիկ է: Երբ թրջված ռեզինը մտնում է տաք բաք, ջրի մոլեկուլները ռեակցիա են գործում պոլիմերային շղթայի հետ, գործընթաց կոչվում է հիդրոլիզը PC ձևավորման մեջ.
- Շղթայի կտրում՝ Ջերմությունն ու ջուրը քայքայում են պոլիմերի հիմքը, զգալիորեն նվազեցնելով մոլեկուլային քաշը:.
- Համարձակության կորուստ՝ Ազդեցության դիմադրողականությունը նվազում է։ Կոմպոնենտները դառնում են ճաքճքած և ճաքում են նվազագույն բեռի տակ։.
- Կոսմետիկ թերություն՝ Արագած ջուրը ստեղծում է ցանց, ամպամածություն և արծաթյա շերտեր մաքուր մակերեսների վրա։.
- Անվերադարձելի վնաս՝ Ի տարբերություն պարզ մակերեսային կոսմետիկ թերությունների, հիդրոլիզացված PC-ն չի կարող վերականգնվել կամ վերամշակվել բարձրորակ մասերի։.
Համագործակցելով փորձառու մատակարարման ռեզինի մատակարար, ներմուծող ապահովում է, որ դուք ստանում եք չոր նյութը փաթեթավորված խոնավության մաքրման պայուսակներում, բայց ճիշտ հատակային մշակումը մնում է կարևոր։.
Առաջարկվող չորացման ջերմաստիճաններ և խոնավության կետեր՝
Կանխելու համար ջերմային քայքայումը և ապահովելու ազդեցության ուժը, նպատակահարմար է վերջնական խոնավության պարունակությունը նվազեցնել մինչև 0.02% ( Idealy տակ 0.015% օպտիկական դասերի համար )։ Ստանդարտ տաք օդային վառարանները չեն աշխատի; միշտ օգտագործեք դեսիկանտ կամ վակուումային չորանոց։.
| Պարամետր | Խորհուրդ տրված կարգավորում |
|---|---|
| PC ռեզինայի չորացման ջերմաստիճան՝ | 120°C – 125°C (248°F – 257°F) |
| Չորացման ժամանակը՝ | 3-ից 4 ժամ (գոնե) |
| Օդային խոնավության կետ՝ | -40°C (-40°F) կամ ցածր |
| Առավելագույն բաքի մնացորդային ժամանակ՝ | < 15 րոպե գործընթացային ջերմության ժամանակ |
Մի գերազանցեք 130°C բարձր ջերմաստիճանում երկարաժամկետ շտապում, քանի որ դա բնական ռեզինի գույնը փոխում է և փայտիկների կպչունությունը դյուրակիր hopper-ում առաջացնում:.
Նշաններ անբավարար չոր ռեզինի վրա խանութի հարկում
Երիտասարդ նյութի վաղ հայտնաբերումն խնայում է ժամեր մաքրում և կանխում թափոնների կուտակումները ռնգեղջյուրների ժամանակ resin injection molding գործընթացներ:
- Ֆրոթինգ Փորկի պուդլը: Երբ դուք կատարում եք օդային կրակոց, փորկի պուդլը փրփրում է, փրփրոտում է կամ ճեղքում է տեսանելի փուչիկներով:.
- արծաթագույն շերտեր և սփլեյ: Հստակ փամփուշտաձև շերտեր հայտնվում են դռան շրջակայքում արտացոլվող լույսի տակ:.
- Դեղնուցի վրա լցվելը: Մեղրի հոսքը անսպասելիորեն նվազում է, ինչը հանգեցնում է ավելորդ լարումների և դեղնուցի լցվածության միջև ցիկլերի ժամանակ:.
- Միկա-պես տիպի փայլեր: Հատակի մակերեսը ցույց է տալիս շողշողացող, դելամինացված կտորներ լուսավոր տեսչական լույսի տակ:.
Մոլդ և գործիքավորման նախագծման կանոններ PC ներարկման մոլդինգի համար
Պոլիկարբոնատը հայտնի է որպես խիստ և անտարբեր նյութ մոլդի ներսում: Երբ մենք կտրում ենք պողպատը PC ներարկման մոլդինգի համար, մեր մոլդի դիզայնը պետք է հաշվի առնի բարձր հյուսվածքի պլաստիկ մոլդինգը, բարձր լցման ճնշումները և զգայուն օպտիկական մակերեսները: Դրոֆտային անկյունների, ռնգեղջյուրների կամ վենտերի կրճատումը անմիջապես հանգեցնում է թափոնների մասերի, սփլեյի և ներքին լարվածության:.
Անբավարար դրոֆտ անկյունների պահանջներ պարզ մասերի համար
Փայլուն օպտիկական մակերեսները խիստ կպչում են մոլդի պատերին: Անբավարար դրոֆտի դեպքում, արտաքնոցային պինները կխեղդեն վկայակոչման նշանները անմիջապես մասի վրա, կամ դուք կվնասեք մակերեսը արձակման ժամանակ:.
- Ստանդարտ փայլուն պարզ մակերեսներ՝ Նվազագույն 1.5°-ից 2° կողմից։.
- Բարձր խորության օպտիկական տարածքներ՝ Օգտագործել 2°-ից 3° անհատուկ մաքուր արձակման համար առանց քաշքշուկների։.
- Տեքստուրացված դեմքեր՝ Ավելացրեք լրացուցիչ 1° նախագծում յուրաքանչյուր 0.025 մմ (0.001 դյույմ) 1° to 1.5° for every 0.025mm (0.001 inch)
- Բոկոսներ և փոշխներ՝ Օգտագործեք առնվազն 1°-ից 1.5° խուսափելու համար կպչելուց, պահելով ռիբի հաստությունը 40%-ից մինչև 50% նոմինալ պատի համար՝ խուսափելու սուզման նշաններից։.
Դարպասի չափաբաժին և ռնգեղջյուրի տեսակներ բարձր վիսկոզության ռեզինների համար
PC դիմադրում է հոսքին, այդ պատճառով փոքր կետային դարպասները փակում են լցոնումը և ստեղծում մեծ սթրես, որը առաջանում է սթրեսից։.
- Աշխատողի դիզայնը՝ Միշտ նշեք ամբողջական ռուններ՝ տրամագծով միջակայքով 6 մմ և 10 մմ. Աշխատեք կես-շրջանաձև ռուններից խուսափել; դրանք սահմանափակում են հոսքը և առաջացնում վաղաժամ սառեցում։.
- Դարպասի հաստություն՝ Նշեք դարպասները՝ 60%-ից մինչև 70% նորմալ պատյան հաստության չափով։ Թաբ դարպասները, փամփուշտ դարպասները և եզրային դարպասները լավագույնն են։.
- Տաք ռուններ՝ Ներքին տաքացվող տաք ռունները լավ աշխատում են, բայց ձեզ անհրաժեշտ են ճշգրիտ վալվե-դարպասի ծայրամասեր՝ անհատական PID ջերմաստիճանի շղթաներով։ Երբ աշխատում եք բարձր կավիտացիայի գործիքներով, ձեր գործիքը համատեղելով ամուր, բարձր ճնշման հետ՝ հատկացման մաշկի ինքի լիմիտների ինիֆուկցիով ապահովում է բարձր ներգրավման ճնշումները, որոնք պահանջում է PC-ն, առանց մասի բացթողման։.
Հարմար օդափոխության խորություն՝ այրվածքի նշաններից և փակված գազից խուսափելու համար
Քանի որ PC-ն պահանջում է արագ ներգրավման արագություններ և բարձր հալման ջերմաստիճաններ, փակված օդը արագ վառվում է, առաջացնելով դիզելային այրվածքներ և կարճ շտապումներ։.
- Օդափոխության խորություն՝ Մեքենայի օդափոխության տարածքները՝ 0.038 մմ-ից մինչև 0.050 մմ (0.0015"-ից 0.0020"). PC-ն ունի բարձր հալման խտություն, այնպես որ այն չի պայթի այս խորության վրա։.
- Օդափոխության տարածքի երկարություն՝ Պահեք օդափոխության տարածքը կարճ՝ 1.2 մմ-ից 1.5 մմ, այնուհետև լցրեք անմիջապետ ազատվող մթնոլորտային օդանցքի ալիքի մեջ, որը առնվազն 0.8 մմ-ից 1.0 մմ խորությամբ:.
- Օդանցքի տեղադրում. Տեղադրեք օդանցքներ ողջ պարագծով, դարպասներին ուղղակիորեն հակառակ և յուրաքանչյուր եռակցման գծի ու կույր կողոսկրի վերջում:.
Հովացման ալիքի տեղադրում միատեսակ նստեցման համար
Պոլիկարבոնատն ունի կաղապարի նստեցման համեմատաբար ցածր արագություն (0.5%-ից 0.7%), սակայն անհավասար հովացումն առաջացնում է հսկայական կաղապարված մնացորդային լարվածություն, որը հանգեցնում է կաղապարումից հետո ճաքերի առաջացմանը:.
- Քայլ և խորություն. Տեղադրեք հովացման խողովակները ալիքի տրամագծից 1.5-ից 2 անգամ խոռոչի մակերեսից հեռու, որոնց միջև հեռավորությունը կազմում է 2-ից 3 տրամագիծ.
- Միջուկի և խոռոչի հավասարակշռություն. Գործարկեք նվիրված հովացման շղթաներ միջուկի և խոռոչի կեսերի համար: Միջուկի կողմը սովորաբար պահանջում է հոսքի ավելի բարձր արագություն կամ հովացուցիչ նյութի փոքր-ինչ բարձր ջերմաստիճան՝ ջերմության հեռացումը հավասարակշռելու և դուրսմղումից հետո մասի ծռմռոցը կանխելու համար:.
- Փոթորկային հոսք. Պահպանեք Ռեյնոլդսի 4,000-ից բարձր թիվ բոլոր ալիքներում՝ ապահովելու արագ, միատեսակ ջերմափոխանակություն:.
| Գործիքավորման պարամետր | Առաջարկվող բնութագիր | Կանխարգelվող հիմնական թերություն |
|---|---|---|
| Ափսեի մասի նախագծի մաքրում | 1.5° – 2.0° նվազագույնը | Տարածման նշաններ, մառախուղ, արտաքսման խեղաթյուրում |
| Դարպասի Երկարության Լայնություն | 0.75 մմ – 1.0 մմ | Ավելի շատ կտրուկ ճնշում, դարպասի բծեր |
| Վենտի խորությունը | 0.038 մմ – 0.050 մմ | Դիզելինգ, կարճ կրակոցներ, այրված եզրեր |
| Աշխատանքի ռաներ տրամագիծ | 6.0 մմ – 10.0 մմ (լրիվ շրջանաձև) | Բարձր ճնշման անկում, սառը սլագներ |
| Թափանցիկ գծի հեռավորություն | 1.5x – 2.0x ճեղքի տրամագիծը գծից | Անհավասար կրճատում, մասիWarping |
Մեքենայի կարգավորումների ճշգրտում պոլիկարբոնատի ներարկման ձուլման համար
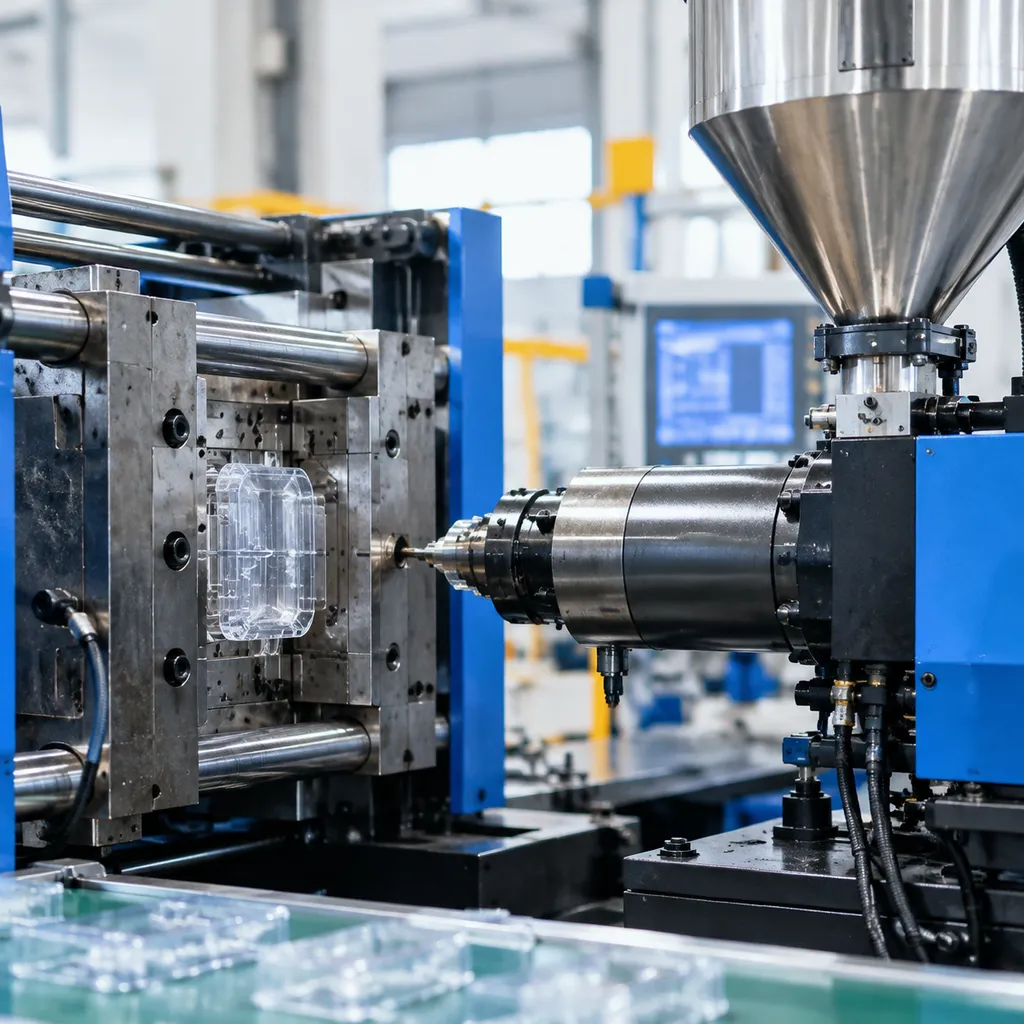
Պոլիկարբոնատի համար մամլիչի կարգավորումը տեղ չի թողնում ենթադրությունների համար: Իր կոշտ հոսքի և ջերմության նկատմամբ զգայունության պատճառով, կայուն աշխատանքը PC ինժեկցիոն ձևավորում պահանջում է հավասարակշռված ջերմային պրոֆիլ, հետևողական խտացում և վերահսկվող կտրվածք: Ձեր գործընթացի պարամետրերի ճշգրիտ կարգավորումը հենց սկզբից պաշտպանում է մասերը ներքին լարվածությունից, վաղաժամ ճաքերից և կառուցվածքային խափանումներից:.
| Պարամետրերի գոտի | Առաջարկվող դասավորություն | Տիրույթ |
|---|---|---|
| Հետին գոտի (հագեցում) | 260°C – 280°C (500°F – 535°F) | Կանխում է վաղաժամ հալումը և խցանման կամուրջների առաջացումը |
| Միջին / Առջևի գոտիներ | 280°C – 310°C (535°F – 590°F) | Ստեղծում է հալոցքի միատեսակ մածուցիկություն |
| Վարդակի ծայր | 275°C – 305°C (525°F – 580°F) | Կանխում է հոսքը՝ միաժամանակ արգելակելով սառը խցանումները |
| Մոլդի ջերմաստիճան | 80°C – 120°C (175°F – 250°F) | Նվազագույնի է հասցնում ձուլման ընթացքում առաջացող լարվածությունը և բարելավում հարդարումը |
| Հետաձգումի Պրեսուր | Ներարկման ճնշման 50% – 70% | Սեղմում է հալոցքը՝ խոռոչների առաջացումը կանխելու համար |
| Հետ գործիքավորած ճնշում | 0.5 – 1.0 ՄՊա (70 – 145 psi) | Ապահովում է հալոցքի համասեռացումն առանց կտրող ջեռուցման |
Գլանի ջերմաստիճանային գոտիներ և վարդակի կարգավորում
Մենք միշտ նպատակ ենք դրել բալոնից բարձրացող և հարթ տաքության պրոֆիլ ունենալու համար: Պոլիկարբոնատը բարձր էներգիա է պահանջում հալելու համար, բայց նյութը բալոնում եփելն առաջացնում է խիստ տաքային դեգրադացիա:.
- Նոզլի կառավարում՝ Համոզվեք, որ նոզլը մոտ 5°C-ից 10°C Cooler է, քան առջևի գոտին՝ թափանցիկությունը վերացնելու համար: Միշտ օգտագործեք հակառակ թափանցիկ կամ փակող նոզլեր, եթե շղթան շարունակվում է:.
- Բնակարանային ժամանակ՝ Կատարեք ցիկլի ժամանակները սեղմ, որպեսզի ռեզինը չմնա բալոնում ավելի քան 5-ից 8 րոպե: Ստագնանտ հալումը դեգրադացնում է, կորցնում մոլեկուլային քաշը և նվազեցնում ազդեցության դիմադրությունը:.
Մոլդի ջերմաստիճանի կառավարում՝ կառուցվածքային ամբողջականության համար
Թաց գործիքները ուժեղ պոլիկարբոնատ մասերի թշնամին են: Երբ PC-ն հարվածում է սառը մոլդի մակերեսին, արտաքին շերտը անմիջապես սառչում է, փակելով մեծ մնացորդային լարվածությունները մասի պատերի ներսում:.
- Եղեք ջերմային ջրային կամ յուղային միավորներ, որպեսզի պահեք մոլդը միջեւ 85°C և 115°C.
- Բարձր գործիքային ջերմաստիճանները նպաստում են ճիշտ քրիստալների հանգստացմանը, բարձրացնում մակերեսային փայլը և վերացնում վաղաժամ վելդ գծի անհաջողությունները:.
- Կենտրոնի և պատյանի կեսերի անհամապատասխան ջերմաստիճանները կհանգեցնեն անմիջական մասիWarping-ի, քանի որ հաստ հատվածները սառչում են անհավասար կերպով:.
Մարմարի արագություն և բարձր ճնշման պահպանում՝
Պոլիկարբոնատը արագ սառչում է, այնպես որ ներգրավման արագությունը պետք է լինի բավականին ագրեսիվ, որպեսզի լրացնի խոռոչը նախքան դարպասի սառչելը, բայց նաև զգուշորեն պլանավորել՝ խուսափելու սեղմման այրվածքներից:.
- Արագության պրոֆիլավորում՝ Սկսեք միջին արագությամբ ներգրավմամբ դարպասով, որպեսզի կանխեք ջետինգը, բարձրացրեք բարձր արագություն հիմնական խոռոչի մարմնի մեջ, և նվազեցրեք հենց սվիտչի առաջ՝ խուսափելու փայլից:.
- Փաթեթավորում և պահպանում՝ Փոխեք պահպանումը 95%-ի վրա խոռոչի լրացման ժամանակ: Հաստատուն պահպանումային ճնշում կիրառեք՝ սովորաբար 60%-ից մինչև 80 MPa— որպեսզի ապահովեք ծավալային սեղմում: ԱնճշտTransitions հաճախ առաջացնում են տեսողական և կառուցվածքային թերություններ; դրանց վաղ հայտնաբերումն պահանջում է ընդհանուր հասկացողություն: հագածային ճնշման թերությունների արտադրական միկրոպարկարների և դրանց բարդացնելը ապահովել արտադրության արագ կայունացում։.
Սկրուի վերականգնման արագություն և հակասեղմման կարգավորումներ
Ավելորդ սեղմում պլաստիկացման ժամանակ առաջացնում է չափազանց մեծ ֆրիկցիոն ջերմություն, որը ոչնչացնում է օպտիկական մաքրությունը և վատնում պոլիմերային շղթաները։.
- Պտուտակի արագություն (RPM): Պահպանել շրջակա սկրուի արագությունը ցածրից 0.2 մ/վ (մոտավորապես 30-ից 60 ռոպ/րոպ կախված սկրուի տրամագծից): Աշխատանքային, կայուն պտտումը պահում է հալածածկը համաչափ։.
- Հետադարձ ճնշում՝ Օգտագործել ցածր մինչև միջին հակասեղմում։ Կարգավորեք այնքան ճնշում, որքան անհրաժեշտ է կայուն շիթի քաշը ապահովելու և օդը հալածածկից դուրս մղելու համար։ Ավելորդ հակասեղմումը առաջացնում է ֆրիկցիոն կետեր, որոնք ուղղակիորեն հանգեցնում են դեղնավունության և սփլեյի նշանների։.
Հաճախակի խնդիրների լուծում պոլիկարբոնատային ինժեկցիոն ձևավորման թերությունների դեպքում
Երբ մշակվում է պոլիկարբոնատը, կոսմետիկ կամ կառուցվածքային թերությունների հանդիպումը օրական ռեժիմի մաս է։ Որպես պրոֆեսիոնալ ինժեկցիոն ձևավորման արտադրող և մատակարար, մենք մշտապես տեսնում ենք այս խնդիրները գործարանում։ Ամենաշատը դրանք առաջանում են վիսկոսիտության փոփոխություններից, օդային գազերի կուտակումից կամ ջերմային քայքայումից։ Ահա ինչպես ենք մենք ախտորոշում և շտկում այս խնդիրները իրական ժամանակի արտադրության ընթացքում։ Դուք կարող եք դիտել մեր լայնածավալ ուղեցույցը հագածային ճնշման թերությունների արտադրական միկրոպարկարների և դրանց բարդացնելը հիմնային մեքենայի ռեժիմների համար։.
Արծաթագույն գծերի և խոնավության սփլեյի շտկում
Արծաթագույն գծերը սովորաբար ցույց են տալիս երկու մեղադրողներից մեկը՝ օդային գազերի կուտակում կամ սեղմման ավելցուկային ջերմահաղորդում։.
- Մշակույթի սփլայնում՝ Նայում է թևավոր նման հետքեր մակերեսի վրա: Փորձեք անմիջապես ստուգել Hopper չորանոցը: Պոլիկարբոնատը պահանջում է մաշկի պարունակություն ցածր լինել 0.02%. Համոզվեք, որ ձեր չորանոցը հասնի 120°C (250°F) հետեւող ցուրտ կետով -40°C.
- Կտրուկ սփլայնում՝ Նշվում է դարպասների մոտ: Կրճատել ներգրավման արագությունը դարպասի մուտքի գոտում, նվազեցնել հետ ճնշումը, և մեծացնել սահմանափակող նոուզլեր կամ սպրու կամ բացվածքների չափը՝ հեշտացնելու կտրուկ ֆրիկցիան:.
Բուդբուլների, դատարկությունների և սինկ նշանների վերացում
Ամուր պատերով PC մասերը անհավասար կերպով փոքրանում են, ստեղծելով ներքին վակուումային դատարկություններ կամ արտաքին սինկ նշաններ:.
- Վակուումային դատարկություններ (մաքուր մասեր): Բարձրացնել պահող ճնշումը և երկարացնել փաթեթավորման ժամանակը: Գտնել գորգի չափը՝ 3–5 մմ ապահովելու համար, որ ճնշումը ամբողջությամբ փոխանցվի դարպասով անցնելուց առաջ, մինչև սառեցում:.
- Գազի բուդբուլներ՝ Մատիտում պատահած օդային բուդբուլները նշանակում են, որ դեֆորմացիան (սուքի-բեք) շատ բարձր է, քաշելով օդը անցնելով նոուզլերի ծայրով: Կրճատել սուքի-բեք հեռավորությունը և արագությունը:.
- Սնկ նշաններ՝ Թեթևացնել մելտ ջերմաստիճանը փոքր-ինչ, մեծացնել դարպասների չափը՝ վաղ դարպասի սառեցումը կանխելու համար, և նվազեցնել ձևի ջերմաստիճանը այն կողմում, որտեղ չի երևում։.
Ավտոմատ հոսքի նշանների և գնդիկների կանխարգելում
Պոլիկարբոնատը արագ սառչում է բարձր հալման վազկության պատճառով: Եթե հոսքի առաջխաղացումը կանգ առնի կամ անխափանորեն կրակվի խոռոչի մեջ, անմիջապես հայտնվում են տեսողական թերություններ։.
| Սխալ | Օգտագործող պատճառ | Практический ремонт на цехе |
|---|---|---|
| Հոսքի նշաններ / Հալոներ | Սառը հալման առաջխաղացման դանդաղում | Բարձրացրեք մոլդի ջերմաստիճանը 10–15°C, ավելացրեք հիմնական ներգրավման արագությունը և օպտիմալացրեք տաք ռնգեղջյուրի նոզլի ծայրի ջերմությունը։. |
| Ջեթինգ | Հալումը կրակվում է դարպասով առանց պատերի շփման | Օգտագործեք պրոֆիլավորված ներգրավման արագություն (հանդիսավոր-արագ փոխարկում), փոխեք եզրային կամ փամփուշտ դարպասը, կամ անկյունացրեք դարպասը դեպի խոռոչի պին կամ պատը։. |
Կանգնեցրեք վաղաժամ ճաքերի առաջացումը մոլդի ներսի լարվածության պատճառով
Պոլիկարբոնատը հայտնի է իր նշանավոր նշանավորության զգայունությամբ և պահպանում է բարձր ներքին լարվածություն, եթե շատ ուժեղ փաթեթավորվի կամ անհավասարաբար սառչի։ Սա հանգեցնում է ճաքերի առաջացման հավաքման ժամանակ, լուծույթի ազդեցության կամ ընդհանուր կառավարման ժամանակ։.
- Նվազեցրեք չափազանց շատ խտացումը. Նվազեցրեք մամլման և պահման ճնշումները մինչև նվազագույն մակարդակ, որն անհրաժեշտ է փոս ընկնելը կանխելու համար:.
- Բարձրացրեք կաղապարի ջերմաստիճանը. Կաղապարի աշխատանքային ջերմաստիճանը պահելով 85°C և 120°C թույլ է տալիս պոլիմերային շղթաներին բնականոն կերպով թուլանալ՝ կտրուկ նվազեցնելով մնացորդային լարումը:.
- Կլորացրեք սուր անկյունները. Սուր ներքին անկյունները հանդիսանում են որպես լարումների ուղղակի կենտրոնացման վայրեր: Ավելացրեք նվազագույնը 0.5 մմ-ից մինչև պատի հաստության 0.6 անգամ շառավիղ բոլոր անցումների վրա:.
Դեղնության և ջերմային քայքայման շտկում
Դեղնավուն երանգները և փխրուն եզրերը նշանակում են, որ PC խեժը չափազանց երկար է մնացել տակառի ներսում շատ տաք վիճակում, ինչի հետևանքով պոլիմերային շղթաները քայքայվել են:.
- Նվազեցրեք տակառի ջերմաստիճանը. Ջերմաստիճանը խստորեն պահպանեք 280°C-ից մինչև 310°C միջակայքում՝ կախված մակնիշից:.
- Ճիշտ ընտրեք ներարկման ծավալը. Ներարկման զանգվածը պետք է կազմի 35%-ից մինչև 65% Մեքենայի գλանափողի (բարելի) ընդհանուր տարողության: Եթե գլանափողը չափազանց մեծ է, խեժի գտնվելու տևողությունը գերազանցում է անվտանգ 5-րդրոպեանոց սահմանը, ինչն ուղղակիորեն հանգեցնում է գունաթափման և հարվածային ամրության նվազման:.
- Մաքրել տաք հոսksուղիները (hot runners). Հեռացրեք քայքայված խեժը և ածխացած կուտակումները՝ մաքրելով բարձր մածուցիկության ակրիլով կամ պոլիկարբոնատի համար նախատեսված հատուկ մաքրող միջոցով:.
Կոփում և ձուլումից հետո լարումների թուլացում
Ներքին լարումները PC (պոլիկարբոնատային) ներարկման ձևավորման անխուսափելի իրողությունն են: Հալքի բարձր մածուցիկությունը՝ արագ ձևաչափի (մատրիցայի) սառեցման հետ համատեղ, մասի մեջ ամրացնում է մոլեկուլային խիստ կողմնորոշումը: Եթե դրանք անհետևանք թողնվեն, այս սառեցված լարումները կհանգեցնեն ուշացած ոլորման, միկրոճաքերի և սարսափելի ճաքերի՝ առօրյա բեռների կամ քիմիական ազդեցության տակ:.
Երբ ձեր PC մասերին կոփում է հարկավոր
Մենք չենք կոփում մեր մամլիչներից դուրս եկող յուրաքանչյուր մաս, սակայն մասերի կոնկրետ դիզայնը և շահագործման պայմանները լարումների թուլացումը դարձնում են անքննարկելի.
- Ծանր կամ անհավասար պատերով հատվածներ. Հաստ պատերով բաղադրիչները սառչում են ոչ միատեսակ՝ կենտրոնացնելով լարումը հենց միջուկի և կեղևի սահմանին:.
- Երկրորդային գործողություններ. Մասեր, որոնք պահանջում են հորատում, պարուրակում, ուլտրաձայնային եռակցում կամ կցորդիչ հավաքույթներ:.
- Քիմիական միջավայրի ազդեցություն. Յուղերի, քսուքների, մաքրող միջոցների կամ կպչուն սոսինձների ազդեցության տակ գտնվող բաղադրիչներ:.
- Օպտիկական տեսանկյունից կարևոր ոսպնյակներ. Թափանցիկ մասեր, որտեղ ձևավորված երկբեկումը աղավաղում է լույսի ուղիները:.
Նույնիսկ հուսալի մատակարարների ընտրության դեպքում, համակարգված պոլիեստրոլ հյութի համար ինքծանոթ մոլորակային խթանման համար, ագրեսիվ ներարկման արագությունները և բարձր սեղմման ճնշումները կարող են ծայրահեղ լարումներ ամրացնել միջուկում: Կոփումն այդ պոլիմերային շղթաներին տալիս է այն ջերմային շարժունակությունը, որն անհրաժեշտ է թուլանալու համար:.
Վառարանի ջերմաստիճանային ցիկլեր և սառեցման արագություններ
Պոլիկարբոնատի կոփումը պահանջում է խիստ ջերմային կարգապահություն: Չափազանց արագ տաքացումն առաջացնում է մասի աղավաղում, մինչդեռ չափազանց արագ սառեցումը պարզապես նորից առաջացնում է հենց այն լարվածությունը, որը դուք փորձում եք վերացնել:.
| Փուլ | Տարբերակման գործընթաց | Նշանակագրություններ |
|---|---|---|
| Նախագծում | Աճել աստիճանաբար | Աճել ջերմաստիճանին մինչև 10°C-ից մինչև 15°C ժամում թերմալ շոկից խուսափելու համար։. |
| Միջատաքացման ջերմաստիճան | 120°C – 130°C (248°F – 266°F) | Պահեք մոտավորապես 10°C-ից 15°C ցածր ջերմության դեֆլեկցիայի տեմպերատուրայից (HDT), որպեսզի մասերը չմնան թեքված։. |
| Միջատաքացման ժամանակ | 1 ժամ յուրաքանչյուր 5 մմ պատի հաստության համար | Սկսեք ժամաչափը միայն այն ժամանակ, երբ ամբողջ ջեռոցային խցանավորումը և մասի միջուկը հասնեն սահմանված ջերմաստիճանին։ Ամենափոքր սոքը: 2 ժամ։. |
| Թացքարային ցիկլ | Արագ, համաչափ սառեցում | Սառեցրեք ջեռոցում ներսից այն արագությամբ, որ 8°C-ից մինչև 10°C ժամում մինչև մասերը ընկնեն ցածր 60°C (140°F) մինչև հեռացում։. |
Արագ լուծողականային թրջման փորձեր՝ մնացորդային ճնշման ստուգման համար
Դուք չեք կարող հայտնաբերել փակված ճնշումը տեսողական ստուգմամբ նորմալ սենյակային լուսավորության տակ։ Մենք օգտագործում ենք պարզ գործարանի լուծողականային թրջման փորձեր՝ ճնշման մակարդակները վավերացնելու համար մի քանի րոպեում։
- Պատրաստել ռեագենտը՝ Խառնել ստանդարտ լուծույթը՝ 1:1 ն-պրոպանոլ և տոլուեն, կամ օգտագործել մաքուր էթիլ աէցետատ՝ ագրեսիվ գնահատման համար։.
- Նվազեցնել բաղադրիչը՝ Նվազեցնել մաքուր, սենյակային ջերմաստիճանի PC ձևավորումը լողավազանում՝ 1-ից 3 րոպե.
- Ստուգել ճաքերի համար՝ Հանել, լավ լվանալ, և անմիջապես ստուգել բաղադրիչը կենտրոնացված LED լուսավորության տակ։.
- Հաջողություն՝ Մակերեսը մնում է հարթ, մաքուր և ճաքեր չունեցող։.
- Ազդեցություն՝ Ամենայն մառախուղություն, տեսանելի միկրո ճաքեր կամ խորը ճաքեր գեյթների մուտքերում, ռիբերում և սրունքի բոսսերում ցույց են տալիս վտանգավոր ձևավորված ճնշում, որը պահանջում է անմիջական վառարանային ամրացում կամ գործիքների կարգավորում։.
Մատերիալի ընտրություն և արտադրական արժեքների խորհուրդներ PC ինյեկցիոն ձևավորման մեջ՝
Բալանսավորելով մասի կատարողականությունը ռեզինային ծախսերի և ճնշման ցիկլի ժամանակների հետ՝ դուք ուղղակիորեն վերահսկում եք ձեր շահույթը։ Մենք տարեկան արտադրում ենք միլիոնավոր պոլիկարբոնատային բաղադրիչներ, և արտադրական ծախսերի վերահսկումը միշտ էլ կապված է ճիշտ ռեզինային դասի ընտրության, ռեգրանդի մաքուր կառավարում և հաստ հատվածների վրա կարևոր վայրկյանների կրճատման հետ։ Ինչպես մեր գործարանը՝ հեռացրել է Ձևավորող արտադրությունը, մենք օգտագործում ենք այս փորձարկված ուղեցույցները՝ բարձր եկամտաբերություն և մրցակցային միավորային արժեքներ պահպանելու համար։.
Ստանդարտ ընդդեմ օպտիկական ընդդեմ կրակակայուն PC դասերի՝
Սխալ ռեզինային դասի ընտրությունը արագորեն բարձրացնում է ցիկլի ժամանակներն ու թափոնների մակարդակը։ Մենք գնահատում ենք դասերը մելտ ֆլոու ռեյթ (MFR), թափանցիկության պահանջները և գործակալության համապատասխանությունը՝
| PC Դաս | Տիպիկ հալման հոսքի արագություն (գ/10 րոպե) | Հիմնական հատկանիշներ | Common Applications |
|---|---|---|---|
| Ստանդարտ / Ընդհանուր նպատակների համար | 6 – 15 | Բարձր ազդեցության դիմադրություն, հավասարակշռված խտություն, լավ չափչափային կայունություն։. | Կափարիչներ, կառուցվածքային շրջանակներ, արդյունաբերական ծածկոցներ |
| Օպտիկական դասարան | 10 – 30 | Անմիջապես մաքուր հալում, նվազագույն մոլեկուլային տարբերություն, >89% լույսի անցանելիություն, ցածր մառախուղ։. | LED լենսերներ, լույսի խողովակներ, սենսորային պատուհաններ, ակնոցներ |
| Արագ բռնկվող (UL94 V-0) | 5 – 12 | Անհալոգեն կամ բրոմադեղ additives-ով ձևակերպված; փոքր-ինչ նվազեցնում է նշաձողի ազդեցությունը։. | Հաղորդիչներ, միակցիչ տուփեր, EV բաղադրիչներ |
Regrind սահմանափակումներ և խառնման կանոններ առանց պարզության կորուստի
Պոլիկարբոնատը յուրաքանչյուր անցում բ Barrel-ով ենթարկվում է տաքային և հիդրոլիտային դեգրադացիայի։ Մեկնաբանելու համար մեխանիկական ուժը և թափանցիկությունը՝
- Օպտիկական և թափանցիկ բաղադրիչներ: սահմանափակել regrind-ը մինչև 0%-ից 5%. Ամեն ինչ, որ անցնում է 5%-ից, ավելացնում է դեղնավուն երանգ, միկրոգելեր և ամպամածություն, որոնք վնասում են լույսի փոխանցումը։.
- Ափսե և սև մասեր: խառնեք մինչև 15%-ից 20% regrind միայն մաքուր ռեզինով։ Համոզվեք, որ regrind-ը անցել է միայն մեկ տաքացման պատմություն։.
- Աղտոտման հեռացում պարտադիր է: մաքրեք մանր աղտոտվածությունը և անհավասար regrind կտորները։ Անհավասար կտորների չափերը հանգեցնում են սխալ screw-ի վերականգնման և անհամապատասխան հալման պուլերի։.
- Կրկնակի չորացրեք մանրամասն: վերաբերմունք արեք regrind-ին որպես գերհագեցած ռեզին։ Չորացրեք այն 120°C (250°F)-ում առնվազն 4 ժամ՝ նախքան խառնել մաքուր պելետների հետ։.
Տարողության ժամանակի կրճատման ռազմավարություններ հաստ պատյանային մասերի համար
Հաստ պատյանային հատվածները PC ինյեկցիոն ձուլման մեջ պահում են ջերմությունը կարծր, հաճախ տանում են ցիկլի ժամանակը 60-ից 90 վայրկյան։ Մենք կիրառում ենք այս գործարանի մեթոդները՝ ցիկլի ժամանակը կրճատելու համար առանց բացթողումների կամ սինկ նշանների առաջացման՝
- հաստ պատյանները հանեք: Կրկնապատկել հաստ բոսսերներն ու ռիբերը միատեսակ նոմինալ պատյանների (գոյականորեն 2.5 մմ-ից 3.5 մմ) հետ՝ կորինգ պիններով։.
- Տեղադրել բարձր հոսքային ներդիրներ: Փոխարինել տաք կենտրոնական հատվածներում գործիքական պողպատը բերիլիում կոպեր կամ AMPCO մետաղական խառնուրդներով՝ ջերմությունը փոխանցելու համար սառեցման ճեղքերին 3-ից 4 անգամ արագ։.
- Պրոֆիլի պահման ճնշումը փուլերով: Կիրառել բարձր սկզբնական փաթեթավորման ճնշում՝ հալվածը ճնշելու համար, ապա աստիճանաբար նվազեցնել ճնշումը 30%-ից մինչև 40%՝ երբ դարպասը սառչում է, որպեսզի կարճացվի պահման ժամանակը առանց սուզման նշանների առաջացման։.
- Համոզվել տուրբուլենտ սառեցման ջրի հոսքի մասին: Օգտագործել բարձր հոսքային սառեցուցիչներ՝ պահելու համար ռենոլդսի թիվը 4,000-ից բարձր ձեր ձևավորման շղթաներում։ Արագ հոսող ջուրը ջերմությունը հեռացնում է շատ ավելի ակտիվ կերպով, քան սառը, անշարժ ջուրը։.
ՀՏՀ ՊՍ ինժեկցիոն ձևավորման մասին
Աշխատանքային տարածքում պոլիկարբոնատ օգտագործելը հաճախ բերում է կրկնվող մարտահրավերներ՝ ջերմության, թափանցիկության և կառուցվածքային հոգնածության շուրջ։ Որպես պրոֆեսիոնալ ինժեկցիոն ձևավորման արտադրող և մատակարար, մենք այս հարցերը տեսնում ենք մշտապես ամբողջ աշխարհում արտադրական գծերում։ Ահա ուղիղ պատասխաններ՝ հիմնված օրական գործարանի փորձառության վրա։.
Ի՞նչ է պոլիկարբոնատի իդեալական ձևավորման ջերմաստիճանը։
Ստանդարտի համար PC ինժեկցիոն ձևավորում, հիմնականում ձևավորման ջերմաստիճանը տատանվում է 80°C-ից մինչև 120°C (176°F-ից մինչև 248°F).
- Թափանցիկ կամ ստանդարտ տեխնիկական մասերի համար՝ գործարկվում է միջեւ 85°C-ից մինչև 95°C որպեսզի հավասարակշռել ցիկլի ժամանակը և ճիշտ ձևավորման լրացումը։.
- Մեծ հատվածներ, օպտիկական բաղադրիչներ կամ բարձր ճնշման մասեր՝ ավելացնել մինչև 100°C-ից 120°C օգտագործելով յուղային ջեռուցիչ կամ ճնշված ջրի միավոր:.
Տեխնիկայի սառեցումը ցուրտ վիճակում prematurely սառեցնում է բարձր հյուսված մածուկը, ստեղծելով ծանր մնացորդային ճնշում և մթնոլորտային մակերեսային ավարտներ: Եթե դուք բարելավում եք ձեր գործիքային համակարգը կամ փնտրում եք հուսալի արտադրական սարքավորումներ, համատեղելով ճիշտ ձևի ջեռուցիչը ամուր օգտագործված պլաստմասի տեղադրման մեքենա վաճառքի համար օգնում է պահպանել ամրության և ջերմային կայունության անհրաժեշտությունը խիստ ինժեներական ռեզինների համար:.
Ինչու են իմ թափանցիկ PC մասերը տեսանելի մթնոլորտային տեսք ունենալու?
Մթնոլորտային կամ ամպային տեսք թափանցիկ պոլիկարբոնատ մասերում սովորաբար առաջանում է երեք հիմնական պատճառներից՝
- Մշակույթի կպչում (Հիդրոլիզ). Անբավարար չորացված ռեզինը առաջացնում է միկրո-բոցեր և քիմիական խզում մածուկում: Միշտ չորացրեք կեղտոտ պելետները միկրո-մակարդակով ցածր խոնավության մակարդակով 0.02% օգտագործելով դեսիկանտ չորիչ:.
- Նվազագույն ձևի մակերեսային ջերմաստիճան: Եթե խոռոչի պատը շատ ցուրտ է, ապա մաշկը անմիջապես սառչում է՝ առանց կրկնօրինակելու խոռոչի բարձր փայլը, տարածելով լույսը:.
- Մածուկի խզում կամ աղտոտում: Անհամատեղելի խեժերից (ինչպիսիք են ակրիլը կամ ընդհանուր նշանակության պոլիստիրոլը) առաջացած աղտոտվածությունը կամ տակառում գտնվելու չափազանց երկար ժամանակը քայքայում են պոլիմերային շղթաները՝ հանգեցնելով պղտորության կամ դեղնության:.
Կարող եմ արդյոք օգտագործել մանրացված պոլիկարբոնատ օպտիկական մասերի համար:
Մենք խիստ խորհուրդ չենք տալիս օգտագործել մանրացված հումք ոսպնյակների, լույս ուղղորդիչների, լույսի դիֆուզորների կամ խիստ պահանջներ ներկայացնող բժշկական իրերի պատյանների համար օպտիկական պարզության ներարկման ձուլում որոշումների համապատասխանությունը
- Ջերմային պատմությունը առաջացնում է ջերմային քայքայում ամեն անգամ, երբ խեժն անցնում է պտուտակով՝ նվազեցնելով մոլեկուլային զանգվածը:.
- Մանրացված հումքը ներմուծում է մանրադիտակային փոշի, հատիկների անհավասար չափեր և տեղային խանձված մասնիկներ, որոնք ցրում են լույսը և նվազեցնում լույսի ընդհանուր անցանելիությունը:.
- Ոչ կրիտիկական, անթափանց կամ սև պատյանների համար մաքուր մանրացված հումքի խառնուրդը 10%-ից մինչև 15% կարող է օգտագործվել, սակայն օպտիկական կարգի արտադրությունը պետք է բաղկացած լինի 100% առաջնային (վիրջին) խեժից:.
Ինչպե՞ս կանխել ՊԿ (PC) մասերի լարվածային ճաքերի առաջացումը պտուտակային ելուստների շուրջ:
Պտուտակային ելուստները հիմնական գոտիներն են պոլիկարբոնատի լարվածային ճաքերի համար՝ պայմանավորված սուր անկյուններով, միաձուլման գծերով և ամրակների առաջացրած օղակաձև լարումներով: Այս տարածքներում ճաքերը վերացնելու համար՝
- Մեծացրեք հիմքի շառավիղը. Միշտ ավելացրեք մեծ շառավղով կլորացումներ (առնվազն պատի հաստության 25%-ից մինչև 50%) ելուստի հիմքում՝ կանխելու խորշերի նկատմամբ զգայուն ճաքերի տարածումը:.
- Կարգավորեք պատի հաստությունը. Պահպանեք ելուստի պատի հաստությունը մոտավորապես 60% նոմինալ պատի հաստության ցանկանալու համար խուսափել սուզման նշաններից, դատարկություններից և տեղական մոլդինգ-միացված ճնշումից։.
- Բարձրացրեք կաղապարի ջերմաստիճանը. Աշխատանքային գործիքը ավելի տաք աշխատացնելը թույլ է տալիս մոլեկուլներին հանգստանալ, երբ գործիքը հավաքում է, ինչը զգալիորեն նվազեցնում է մնացորդային ճնշումը նեղ գծերի մոտ։.
- Փոխել ամրացման տեսակները՝ Աշխատեք խուսափել ստանդարտ ինքնագլանվող թիթեղյա մետաղական սղոցներից։ Օգտագործեք պլաստմասսայի համար հատուկ նախագծված թելաձև ձևավորող սղոցներ կամ անցեք ուլտրաձայնային բրազ սեղմակների, որպեսզի վերացնեք շարունակական օղակաձև ճնշումը։.


 Armenian
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian