

Forstå sprøytestøping og prosessen bak
Plastsprøytestøping er fundamentet for moderne storskala-produksjon. Denne svært effektive produksjonsmetoden gjør om råplastgranulat til presise, komplekse komponenter med en enestående konsistens og hastighet.
Forklaring av plastsprøytestøpingsprosessen
Sprøytestøpingsprosessen baserer seg på automatisert presisjon for å omdanne råpolymerer til ferdige deler gjennom fire viktige trinn:
-
- Lukking og mating: Råplastpellets kommer inn i en oppvarmet sylinder via en trakt, samtidig som formhalvdelene klemmes godt sammen under høyt trykk.
- Smelting og innsprøyting: En roterende skrue smelter granulatet ved hjelp av utvendige varmebånd og mekanisk skjæring, og presser den smeltede plasten inn i formhulen ved regulert trykk.
- Kjøling og herding: Den flytende plasten kjøles raskt ned i den temperaturkontrollerte formen, og stivner til den nøyaktige formen av hulrommet.
- Utsparking: Formen åpner seg, og utstøterpinner frigjør den ferdige komponent, slik at syklusen tilbakestilles umiddelbart for kontinuerlig masseproduksjon.
Vanlige materialer som brukes i tradisjonell støping
Tradisjonell sprøytestøping benytter et bredt spekter av syntetiske termoplastiske polymerer som er valgt for sin mekaniske holdbarhet, termiske stabilitet og kostnadseffektivitet:
| Materiale | Nøkkelkvalifikasjoner | Typiske anvendelser |
|---|---|---|
| Polypropylen (PP) | Høy bøyetretthetsstyrke, fuktmotstand | Bilinteriør, matbeholdere, emballasje |
| ABS | Enestående slagfasthet, strukturell stivhet | Elektronikkbokser, verktøykasser |
| Polyetylén (HDPE/LDPE) | Høy duktilitet, utmerket kjemikaliebestandighet | Industrielle beholdere, fleksible slanger |
| Polykarbonat (PC) | Overlegen optisk klarhet, ekstrem seighet | Medisinsk utstyr, verneutstyr |
Er sprøytestøping dårlig for miljøet?
Når man vurderer om sprøytestøping er dårlig for miljøet, er realiteten at tradisjonell plastbehandling har et merkbart økologisk fotavtrykk. Som produsent erkjenner vi at bearbeiding av råpolymerer i stor skala utgjør ekte miljøutfordringer. Den virkelige påvirkningen avhenger imidlertid i svært stor grad av energikildene som brukes, maskineffektiviteten og avfallshåndteringsprotokollene.
Høyt energiforbruk i produksjonen
Den primære miljøbekymringen ved plaststøping i store volum er det høye energibruk. Å omdanne faste harpikssekker til smeltet væske og klemme sammen tunge stålformer krever betydelig kraft, noe som direkte øker karbonfotavtrykket til produksjonsanleggene.
-
- Høye termiske krav: Å varme opp sylindersonene til smeltetemperaturer krever vedvarende elektrisk energi.
- Hydrauliske trykksystemer: Eldre maskiner bruker kraftkrevende hydrauliske pumper for å opprettholde kontinuerlige lukkekrefter.
- Kjølesykluser: Å avkjøle formene raskt for å størkne ferdige deler krever kjølesystemer med høy belastning.
Råmaterialavfall og plastskrap
Selv om støping er vesentlig mer effektivt enn subtraktive maskineringsmetoder, gjenstår råmaterialavfall som en kritisk utfordring. Akkumulering av plastskrap under oppstartskjøringer, fargeskifter og produkttesting risikerer å bidra til søppelfyllinger hvis materialer ikke gjenvinnes umiddelbart.
-
- Innsuiter og kalde kanaler: Konvensjonelle kanalspor produserer ikke-funksjonell, fast plast ved hver syklus.
- Defekte deler: Maskininstabilitet eller urettede defekter i sprøytestøping genererer vrakdeler under innledende oppsett.
- Utspylingsmateriale: Bytte av harpikser krever utspyling av gjenværende smelte ut av sylinderen, noe som genererer solide plastklumper.
Kjemiske utslipp og miljøforurensning
Uten strengt prosesskontroll kan plastbehandlingsanlegg bidra til miljøforurensning gjennom atmosfæriske utslipp og rå resinlekkasjer.
-
- Flyktige utslipp (VOC): Overoppheting av polymerer eller behandling av varmefølsomme resiner frigjør spor av VOC og røyk uten riktig luftfiltrering.
- Kjemiske tilsetningsstoffer: Behandling av flammehemmere, myknere og syntetiske fargestoffer under høy varme krever lokal utsuging.
- Pelletlekkasjer: Dårlig håndtering av rå resinpellets under pneumatiske lasting fører til tap av mikroplast i gulvavløp og lokale vannveier.
De miljømessige fordelene med sprøytestøping
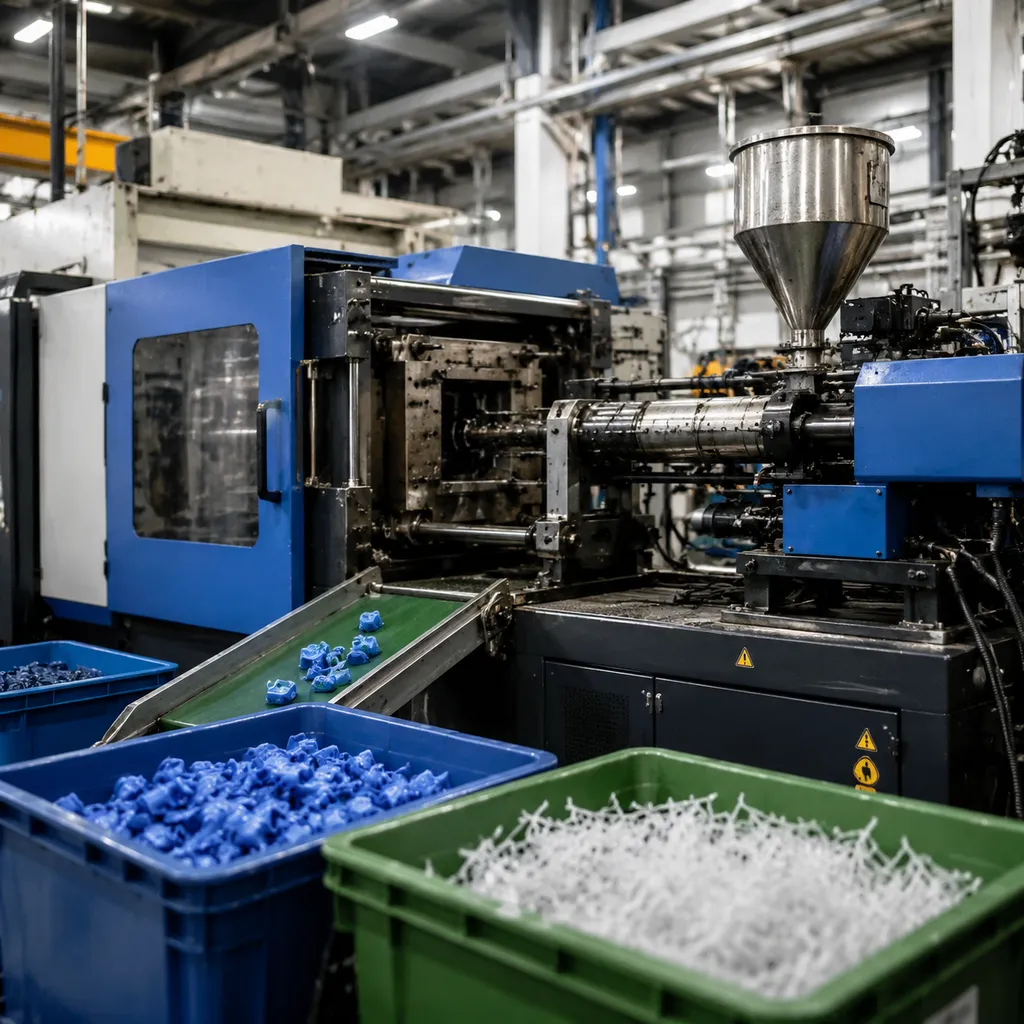
Effektivitet i masseproduksjon og lav miljøpåvirkning per enhet
Når man vurderer om sprøytestøping er dårlig for miljøet, spiller skala en kritisk rolle. Selv om oppstart av maskiner krever initial energi, reduserer kontinuerlig masseproduksjon den totale energiforbruket per del dramatisk. Etter hvert som vi kontinuerlig oppgraderer utstyret og utvide formingskapasiteten, høykapasitets produksjonskjøringer reduserer det netto karbonavtrykket per enhet sammenlignet med kortkjøringer eller tradisjonell produksjon.
-
- Lavere energi per enhet: Kontinuerlige produksjonssykluser maksimerer termisk effektivitet og minimerer energitap under inaktivitet.
- Optimalisert logistikk: Høy tetthet i produksjonen reduserer materialhåndtering og fraktfrekvens, noe som kutter transportutslipp.
- Konsistent kvalitet: Automatisert behandling minimerer feil og forhindrer energitap fra unødvendige omkjøringer.
Presisjonsforming med minimale avfallsrater
Moderne støping av injeksjon avhenger av datastyrte verktøy for å maksimere materialeffektiviteten. I motsetning til subtraktive teknikker som skjærer bort råmateriale og genererer overdreven plastavfall, mater injeksjonsstøping nøyaktige resinvolumer inn i lukkede former.
-
- Net-Shape Produksjon: Produkter fremstår som fullt dannet med minimal etterbehandling eller sekundær bearbeiding nødvendig.
- Direkte Regrind: Rene sprues og løp kan umiddelbart males opp og gjeninnføres i produksjonskretsløpet for å støtte bærekraftig produksjon.
- Høy Presisjon Toleranser: Nøyaktig prosesskontroll holder avfallsraten nær null, og beskytter verdifulle råmaterialer.
Produktets Levetid og Materialets Holdbarhet
Høytrykks injeksjonsstøping produserer robuste, langvarige komponenter. Å lage holdbare varer adresserer direkte langsiktige miljøhensyn ved å forsinke produktavfall og minimere avfallsfylling.
-
- Høy Strukturell Integritet: Injeksjonsstøpte komponenter motstår slitasje, kjemisk eksponering og mekanisk stress.
- Vektreduserende Fordeler: Erstatte tunge metallkomponenter med holdbare, lette polymerer reduserer drivstoffbruk i bil- og luftfartsapplikasjoner.
- Forlenget Tjenesteliv: Lengre produktlivssykluser reduserer den totale etterspørselen etter konstant råmaterialutvinning og omproduksjon.
Nøkkelstrategier for å Gjøre Injeksjonsstøping Grønnere
Mange spør, "er injeksjonsstøping dårlig for miljøet?" Sannheten er at prosessen stadig utvikler seg. Som en profesjonell produsent og leverandør av injeksjonsstøping, fokuserer vi på handlingsrettede miljøvennlige praksiser som dramatisk reduserer energiforbruket og vårt karbonavtrykk.
Bytte til Helelektriske Støpemaskiner
Tradisjonelle hydrauliske presse krever konstant strøm for å holde oljen under trykk, noe som øker energikostnadene. full-elektrisk sprøytestøpemaskin endrer spillet ved å kutte energibruken med opptil 70%.
-
- Strøm etter behov: Servomotorer trekker bare strøm når maskinen aktivt beveger seg.
- Olje-fri drift: Eliminerer lekkasjer av hydraulikkvæske, og skaper et renere produksjonsmiljø.
- Høyere gjentakbarhet: Eksepsjonell presisjon reduserer betydelig feil og avfallsrater.
Optimalisering av produktdesign for å redusere materialbruk
Grønnere produksjon begynner lenge før resin når sylinderen. Smarte designvalg maksimerer materialeffektiviteten uten å gå på bekostning av delens integritet.
-
- Tynnveggsingeniørkunst: Reduserer total resinvolumet samtidig som kjøletidene økes.
- Ribbet strukturer: Holder delene stive samtidig som det brukes betydelig mindre råplast.
- Hot runner-systemer: Dirigerer smeltet plast rett inn i formen, eliminerer tunge løpere og minimerer plastavfall.
Implementering av lukkede resirkuleringssystemer
Avfall plast tilhører ikke en søppelfylling. Lukkede resirkuleringssystemer fanger opp rent avfall direkte ved pressen og gjeninnfører det i produksjonskretsløpet.
-
- Umiddelbar resirkulering: På stedet granulatorer forvandler sprues og løpere til brukbare granulater umiddelbart.
- Automatisert dosering: Blendere blander resirkulert materiale med ny plast i nøyaktige forhold for å opprettholde produktets styrke.
- Effektive operasjoner: Kombinasjon av lukket løkke-automatisering med høyeffektivitet utstyr for injeksjonsstøping holder materialavfall nær null og optimaliserer total ressursbruk.
Bærekraftige materialer for injeksjonsstøping
Spørsmålet om hvorvidt er injeksjonsstøping dårlig for miljøet avhenger ofte av valg av råmaterialer. Som en profesjonell produsent av injeksjonsstøping, erstatter vi aktivt tradisjonelle fossile resiner med bærekraftige alternativer for å redusere vårt totale karbonavtrykk. Evaluering av disse materialvalgene hjelper med å balansere høyytelsesproduksjon med miljøvennlige praksiser, spesielt når man vurderer det bredere fordelene og ulempene ved innsprøytningsforming for høykapasitets forsyningskjeder.
Bio-baserte og biologisk nedbrytbare polymerer
Bio-baserte polymerer tilbyr en direkte erstatning for konvensjonelle petroleumsplast uten å ofre strukturell ytelse.
-
- Fornybare råvarer: Laget av landbruksressurser som maisstivelse, sukkerrør eller cellulose i stedet for råolje.
- Utslippsreduksjon: Produksjon av plantebaserte harpiks absorberer karbondioksid under plantevekstfasen, noe som reduserer totale utslipp.
- Deponidivisjon: Sertifiserte biologisk nedbrytbare polymerer brytes ned trygt under industrielle komposteringsforhold, noe som bidrar til å forhindre langvarig avfall på deponi.
Resirkulerte plasttyper etter forbruk (PCR)
Bruk av PCR-harpiks gjør at vi kan lede industri- og forbruksavfall direkte tilbake til høykvalitets kommersielle produkter.
-
- Ressursbesparelse: Bearbeiding av eksisterende plastavfall til PCR-harpiks krever betydelig mindre energi enn å raffinere ny plast.
- Sirkulær økonomi: Holder verdifulle polymerer i omløp, og reduserer behovet for ny utvinning av fossile brensler.
- Konstant holdbarhet: Moderne behandling gir PCR-harpiks som er sterke nok for strukturelle, bil- og forbruksvarer.
Regrind-harpiks og miljøvennlige tilsetningsstoffer
Internt avfallshåndtering og avanserte bio-tilsetningsstoffer sikrer maksimal materialeffektivitet i hver produksjonsrunde.
-
- Regrind-nyttiggjøring: Vi samler inn sprues, løp, og avkapp, male dem til jevne granulater, og gjeninnfører dem direkte i støpeprosessen for å oppnå nesten null materialavfall.
- Bio-baserte fargestoffer: Naturlige fargestoffpigmenter fjerner tungmetaller og giftige kjemikalier fra produksjonsprosessen.
- Skumteknologier: Spesialiserte skummidler utvider resin-kjernen, noe som reduserer det totale plastforbruket per del uten å gå på bekostning av stivhet.
Innovasjoner som driver miljøvennlig injeksjonsstøping
Vi tar i bruk moderne produksjonsteknologier som reduserer energibruk og minimerer miljøpåvirkningen. Innovasjon omformer hvordan vi håndterer plast, og gjør tradisjonell produksjon til en renere, mer effektiv operasjon.
Smart produksjon og Industry 4.0 energiovervåkning
Smart fabrikkteknologi gir oss presis kontroll over strømforbruket på alle produksjonslinjer. Ved å integrere IoT-sensorer og automatiserte overvåkingssystemer optimaliserer vi maskinbruken og kutter unødvendig strømforbruk.
-
- Sanntids energiovervåkning: Oppdager strømspisser umiddelbart, og opprettholder et optimalisert karbonavtrykk.
- Automatisert syklustuning: Justerer trykk og varmeelementer dynamisk for å maksimere materialeffektiviteten.
- Forutsigende vedlikehold: Forhindrer uventet nedetid og reduserer energitap under maskinens inaktive perioder.
Oppgradering til smart utstyr holder produksjonskostnadene konkurransedyktige samtidig som det driver bærekraftig produksjon. Når man vurderer driftsbudsjetter, viser konkurransekostnader for sprøytestøping og ikke-sprøytestøping demonstrerer hvordan smart energistyring betydelig reduserer langsiktige produksjonskostnader.
Avanserte mekaniske og kjemiske resirkuleringsteknikker
Moderne resirkuleringsmetoder gjør det mulig å behandle plastavfall mye mer effektivt enn tidligere, og forhindrer verdifulle polymerer i å ende opp som avfall på fyllinger.
-
- Avansert mekanisk regrinding: Resirkulerer sprues og løp direkte på verkstedet uten å forringe viktige plastegenskaper.
- Kjemisk resirkulering: Bryter ned komplekse eller forurensede polymerer til deres molekylære grunnlag, og skaper resin av høy kvalitet for høyspekkonfigurasjoner.
- Renhetssorteringsteknologi: Automatiserte optiske sorteringsmaskiner isolerer rene regrind-materialer for å forhindre krysskontaminering under produksjonskjøringer.
Hvordan velge en bærekraftig injeksjonsformingspartner
Å velge riktig produksjonspartner avgjør om produktlinjen din bidrar til avfallsfyllinger eller fremmer dine karbonreduksjonsmål. Som en profesjonell produsent og leverandør av injeksjonsforming, hjelper vi merker med å balansere kostnadseffektivitet med bærekraftige produksjonsstandarder. Når man vurderer om injeksjonsforming er skadelig for miljøet, avhenger ofte svaret av operasjonspraksisene til din leverandør.
Miljøsertifiseringer og bransjestandarder
En leverandørs forpliktelse til miljøvennlig praksis bør støttes av anerkjente tredjepartscertifikater. Samarbeid med fasiliteter som opprettholder verifiserte ledelsesrammer:
-
- ISO 14001-sertifisering: Garanterer et aktivt, revidert miljøstyringssystem (EMS) for å begrense operasjonens fotavtrykk.
- ISO 50001-sertifisering: Viser systematisk sporing og reduksjon av energiforbruket i hele anlegget.
- Regulatorisk overholdelse: Nødvendig for produksjon i renrom, som spesialiserte medisinske injeksjonsformingsapplikasjoner, hvor materialets renhet og avfallsforebygging må oppfylle strenge globale krav.
Avfallshåndtering og energirevisjonspraksis
Ledende leverandører kontrollerer miljøpåvirkningen gjennom grundige energivurderinger og kontinuerlig materialgjenbruk.
| Operasjonelt fokus | Beste praksis-standard | Miljøfordel |
|---|---|---|
| Energisporing | Full-elektrisk maskineri & smart energiovervåkning | Reduserer den totale karbonavtrykket og energiforbruket |
| Avfallsreduksjon | Lukket sløyfe regrind & automatisert sprøytestøping | Forhindrer at råplastavfall når deponier |
| Process Control | Full livssyklusanalyse av råharpiks | Optimaliserer materialbrukseffektivitet per produksjonsrunde |



 Norwegian
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Belarusian
 Armenian