
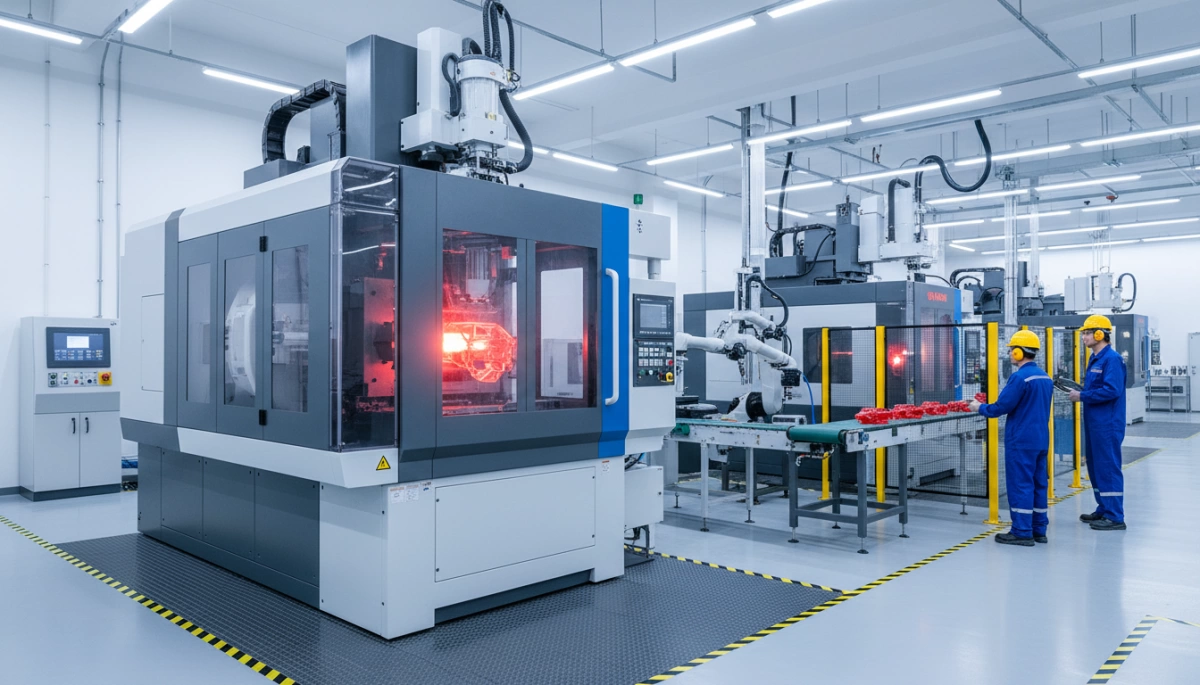
Hva er et injeksjonsformemaskinprodukt?
Grunnleggende definisjon: Plastinjeksjonsformemaskin
A plastinjeksjonsformemaskin (også kalt en plastsprøytestøpeutstyr or plastdelproduksjonsmaskin) er en industrimaskin som:
- Smelter plastpellets
- Injiserer den smeltede plasten i en form
- Kjøler og støper automatisk en ferdig plastdel
Kort sagt, det er et fullt automatisk system som gjør rå plastpellets inn i repeterbare, høykvantitets plastdeler.
Kjernefunksjon i produksjon av plastdeler
Hovedoppgaven til en sprøytestøpemaskinprodukt er:
- Produsere høye volumer av identiske deler
- Opprettholde stramme toleranser og stabile dimensjoner
- Kjør 24/7 med kontrollert syklustid og energibruk
Dette er grunnen til at sprøytestøping er det foretrukne valget for:
- Biltykke, klips og kontakter
- Pakkehett, lukninger og beholdere
- Medisinske, elektroniske og forbrukerprodukter
Hovedkomponenter i en sprøytestøpemaskinprodukt
| Komponent | Hva den gjør (enkelt språk) |
|---|---|
| Hopper | Holder og mater plastpellets inn i maskinen |
| Tønne | Varmer plasten og opprettholder den ved riktig smelte-temperatur |
| Skru | Roterer for å smelte, blande og presse plast framover |
| Injeksjonsenhet | Måler (skuddstørrelse) og injiserer smeltet plast inn i støpeformen |
| Klemmemekanisme/enhet | Åpner/lukker formen og sørger for klemmkraft (tonn) |
| Feste/limiting stenger og platen | Støtter formen og holder den i riktig posisjon under trykk |
| Kontroller | “Hjernen” – setter temperatur, trykk, hastighet, syklus og alarmer |
Disse kjernekomponentene definerer ytelsen og påliteligheten til enhver industriell støpeautomat.
Hvordan injeksjonsstøpeprosessen fungerer
Her er den trinn-for-trinn injeksjonsformingsprosessen i enkle termer:
- fôring
Plastpellets faller fra hurstøren inn i tønna. - Smelting og blanding
Varmere og skruen smelter pelletene til en jevn smelt. - Måling ( Shot Build-Up )
Skruen flytter seg tilbake og forbereder en definert skuddstørrelse (volumet for en del eller sett av deler). - Injeksjon
The klemmerenhet lukker formen.
Skruen beveger seg fremover og injiserer plast ved kontrollert innsprøytningstrykk inn i hulrommet. - Pakking og Holding
Ekstra trykk kompenserer for krymping og holder hulrommet pakket for god overflate og dimensjoner. - Nedkjøling
Delen kjøles inne i støpeformen med innebygde avkjølingskanaler. - Støpeformåpning og ejection
Klemmen åpner, utstøt pins skyver delen ut, og syklusen gjentar seg.
Denne automatisk sprøytestøpemaskin-prosess er det som gir deg høyt produksjonsnivå og konsekvent kvalitet.
Hvordan sprøytestøpemaskiner skiller seg fra annet plastbearbeidingsutstyr
Ikke alle plastmaskiner gjør den samme jobben. Her er hvordan en sprøytestøpemaskinprodukt sammenlignes:
| Utstyrs Type | Hovedbruk | Nøkkelforskjell vs Sprøytestøpemaskin |
|---|---|---|
| Sprøytestøpemaskin | Komplekse 3D-deler med høy produksjonsvolum | Bruker en mould og klemkraft for presisjon |
| Ekstruderingslinje | Kontinuerlige profiler, rør, filmer | Ingen formhulrom; kontinuerlig produkt, ingen sykluser |
| Blåseformeringsmaskin | Hule deler (flasker, tanker) | Bruker luft til å blåse plastformet |
| Termoformingsmaskin | Brett, tynne ark formet av varme og vakuum | Starter fra ark, ikke pellets og skru prosess |
| Rotasjonsformeringsmaskin | Store hulede deler (tanker, kajakker) | Sakte sykluser, pulverisert harpiks, roterende former |
Hvis du trenger tilgjengelig, dimensjonalt presise plastdeler med stramme toleranser og rask syklustid, en plastinjeksjonsformemaskinprodukt er nesten alltid det riktige valget.
Produkstyper for injeksjonsformeringsmaskin
Når du velger en sprøytestøpemaskinprodukt, typen kjøretøystype, oppsett og tonnasje vil avgjøre din delkvalitet, hastighet og driftskostnad. Slik ser jeg det i virkelige prosjekter.
Hydraulisk sprøytestøpemaskinprodukter
Hydrauliske sprøytestøjemaskiner er tøffe, pålitelige og tilgivende mot røffe fabrikkforhold.
Beste tilpasning:
- Tykke vegg-deler, bilkomponenter, pallene, trekratek
- Jobber hvor høyt klemkraft og robusthet er viktigere enn svært lavt energiforbruk
- Anlegg med operatører som allerede er kjent med hydrauliske systemer
Nøkkelpunkter:
- Sterk og pålitelig for stor tonnasje sprøytestøpemaskin behov
- Lettere å service i mange regioner på grunn av felles hydrauliske deler
- Litt høyere energibruk vs alle elektriske, men billigere i innkjøp
All Electric Sprøytestøpemaskin Produkter
An all-electric sprøytestøyingmaskin handler om presisjon, ren drift og energisparing.
Beste tilpasning:
- Medisinsk plastinjisering utstyr, forbrukerelektronikk, presisjonskontakter
- Cleanroom or low‑noise environments
- Høy-kavitasjonstøpegods der støt-til-støt repeterbarhet er kritisk
Nøkkelpunkter:
- Høy nøyaktighet på posisjon, trykk og fart
- Sterk energieffektiv tøyemaskin ytelse, lavere driftskostnader
- Høyere innledende pris men bedre langsiktig avkastning for høyvolumproduksjon
Hybrid injeksjonsformmaskinprodukter
A hybrid injeksjonsformemaskin kombinerer elektriske drivverk med hydraulisk kraft der det gir mening.
Beste tilpasning:
- Automotive, emballasje og tekniske deler som trenger både hastighet og styrke
- Brukere som ønsker en balanse mellom hydraulisk injeksjonsstøymaskin robusthet og elektrisk effektivitet
Nøkkelpunkter:
- Elektrisk servo for injeksjon/plastifisering, hydraulikk for klips eller kjerneuttak
- God blanding av hastighet, kraft og energisparing
- Fleksibelt alternativ når du kjører mange forskjellige former og materialer
Horisontal vs Vertikal injeksjonsformemaskinprodukter
Horisonale injeksjonsformeringsmaskiner:
- Standardvalg for de fleste plastdelproduksjonsmaskiner
- Rask syklus og enkel å automatisere med roboter og transportører
- Ideell for høy-volum, helt automatiske produksjonslinjer
Vertikale sprøytestøpemaskiner:
- Store fordeler for overmolding-sprøytestøremaskin bruksområder med innstøp, metalldeler eller kabler
- Plassbesparende design i noen oppsett
- Enklere manuell eller semi-automatisk lasting av innstøp
Liten tonnasje vs stor tonnasje sprøytestøpemaskiner
Å velge mellom en liten sprøytestøpemaskin og en stor tonnasje sprøytestøpemaskin handler hovedsakelig om delstørrelse og formområde.
- Liten tonnasje (f.eks. 30–200T)
- Presisjonsdeler, elektronikk, kapsler, medisinske engangsprodukter
- Raskere sykluser, mindre energi, mindre fotavtrykk
- Mellomstor til stor tonnasje (f.eks. 250–2000T+)
- Bilindustrins støtfangere, bøtter, kasser, møbler, huse til hvitevarer
- Tåler større former og høyere klemmer uten flash
Hvis du vil få en rask følelse av hvordan ulike maskintyper fungerer og hvor hver passer inn i en produksjonslinje, går jeg gjennom typiske oppsett på vår sprøytestøpemaskin-produktoversiktsside, inkludert hydrauliske, elektriske og hybride alternativer.
Nøkkelspesifikasjoner for en sprøytestøpemaskinprodukt
Når jeg spesifiserer en sprøytestøpemaskinprodukt, fokuserer jeg på noen få kjerne tall. Disse avgjør om maskinen faktisk vil kjøre delene dine jevnt og lønnsomt.
Klemmkraft (tonnasje)
Klemmkraft holder formen lukket mot injeksjonstrykk.
| Spesifisering | Hva det betyr | En enkel tommelfingerregel |
|---|---|---|
| Klemmkraft | Pressekraft på formen (kN / tonnasje) | Samsvar med delens projiserte areal × hulantall |
| Typisk rekkevidde | 30T – 3000T+ | Smådeler: 30–200T / Bil-deler: 500T+ |
- Hvis tonnasjen er for lav → flash, ustabil pressing.
- Hvis tonnasjen er for høy → bortkastede kostnader, høyere energibruk.
- For det grunnleggende om deler vs. formdesign, se denne veiledningen om plastinjeksjonsformgivning produkter.
Spesifikasjoner for injeksjonsenhet
Disse definerer hvor mye materiale du kan injisere, og hvor presist.
| Spesifisering | Beskrivelse | Hvorfor det betyr noe |
|---|---|---|
| Bildestørrelse | Maks plast per kutt (cm³ / g) | Må dekke del + løpe + sikkerhetsmargin |
| Injeksjonstrykk | Krefter skyver smelte inn i hulrommet | Nødvendig for tyntveggede / kompleks geometrie |
| Skruediameter | Størrelse på plastifiseringsskruen | Påvirker plastifiseringshastighet & kuttstabilitet |
| L/D-forhold | Skruelengde-/diameter-forhold | Påvirker blanding, smeltkvalitet, fargeendring |
- Alltid beregn skuddstørrelse fra din tyngste del (inkludert løpe, sprue, kaldslugg).
Skjøtestavavstand, platenes størrelse, formenes dimensjoner
formen må fysisk passe plastinjeksjonsutstyret.
| Spesifisering | Rolle |
|---|---|
| Skjøtestavavstand | Maks mold bredde/høyde mellom skjøtstengene |
| Platenes størrelse | Monteringsflate for formen |
| Gevindhøyde for formen | Min/Max formtykkelse maskinen kan akseptere |
| Lysdag | Maks åpningsavstand ( for utstøting og robot ) |
- En vanlig feil: trykk tonnas er OK, men formen passer ikke mellom boltebjelkene.
Syklustid og tørkesyklusfart
Disse tallene driver produksjonen og kostnaden per del.
| Spesifisering | Betydning |
|---|---|
| Syklustid | Full formsyklus (sek) |
| Tørkesyklusfart | Åpne/lukke hastighet uten belastning |
- Raskere tørkesyklus + optimalisert kjøling = lavere delkostnad.
- For høyt volumprosjekter gir selv 1–2 sekunder spart per syklus stor effekt.
Energiforbruk og drivsystem
Energi er en stor del av livsløpskostnaden for industripressformingsmaskiner.
| Systemtype | Nøkkelfordel |
|---|---|
| Hydraulisk sprøytestøping | Sterk, robust, lavere innledende kostnad |
| Servohydraulisk | Lavere strømforbruk sammenlignet med standard hydraulikk |
| All elektrisk støping | Høy presisjon, beste energieffektivitet |
- Se på kWh/kg eller kWh/slag, ikke bare motorstørrelse.
- Energisparende støpemaskiner lønner seg raskt i 24/7 produksjon.
Kontrollsystem og automasjon
Moderne kontrollsystemer gjør en maskin til en stabil plaststøpeproduksjonslinje.
Nøkkelfunksjoner jeg alltid insisterer på:
- Lukk-sløyfe kontroll for trykk, hastighet og temperatur
- Oppskriftlagring for ulike former / materialer
- Realtidsregistrering: alarmer, trender, grunnleggende dataregistrering
- Konnektivitet for Industry 4.0 / MES (Ethernet, OPC UA, etc.)
Dette gjør at du kan kjøre mer konsistente sykluser og støtte Datadrevet produksjon.
Valgfrie konfigurasjoner og spesialiteter
Avhengig av produktsortimentet ditt, kan riktige alternativer spare deg verktøy, arbeid og avfall:
- Hot runner-systemer – Mindre avfall, raskere sykluser, bedre tilgangsstyring
- Flertrinn / dobbelt-sprøyte injeksjonsforming – To materialer eller farger i én syklus (se hvordan vi bruker det i vår dobbeltinjeksjon-forming oppsett)
- Overmolded injeksjonsmaskin – Hardt + mykt materiale, innsats, metallkjerner
- Gassassistert – Tykk partier med lavere vekt og færre synkemerker
- Kjernetrekk, skruing, innsatser – For gjenger, underkutninger og komplekse former
Når du velger en plastinjeksjonsmaskin, koble alltid disse spesifikasjonene tilbake til dine faktiske deler, volumer og langsiktige driftskostnader – ikke bare til slagvolumet.
Nøkkelfunksjoner kjøpere ser etter i injeksjonsformeringsmaskinprodukter
Når jeg velger eller anbefaler et injeksjonsformingsmaskinprodukt, fokuserer jeg alltid på noen få kjernefunksjoner som virkelig avgjør delenes kvalitet, driftskostnader og langsiktig ROI.
1. Presisjon og gjentakbarhet
En plastinjeksjonsmaskin lever og dør av konsistensen.
Hva som er viktig:
- Stabil innsynkningstrykk og hastighet
- Høyoppløst kontroll av skruens posisjon og tilbakestrøm
- Rigid pressing for å holde formen riktig justert
- Nøyaktig temperaturkontroll på cylinder og form
Hvorfor det er viktig:
Du får stramme toleranser, mindre avfall og pålitelig kvalitet ved gjentatte bestillinger – kritisk for bil, medisinsk og forbrukerelektronikk-deler.
2. Energieffektivitet og driftskostnader
Energi er en av de største løpende kostnadene i produksjon av plastdeler.
Nøkkelpunkter kjøpere ser på:
- Servo-hydrauliske eller helt elektriske injeksjonsmaskindrift
- Optimalisert syklusstid og tørksyklusshastighet
- Intelligente ventemodus og strømsparingsmoduser
- Bekreftet kWh per kg plast behandlet
Veldefinerte energieffektive formemaskiner kan kutte total livsløpskostnad mer enn en billig maskin noensinne kunne.
3. Stabilitet, stivhet og holdbarhet
Rammen og platenes system i en industriell sprøytestøpemaskin må forbli stive under høy klemmkraft.
Kjerne strukturelle trekk:
- Tungramme med lav avbøyning
- Robuste kileretter og platenere
- Lang levetid skrue, løpehjul og kulelager
- Korrosjonsbestandige og slitasjebestandige materialer
Dette er hva som holder avdelingslinjene tette, reduserer sprut og forlenger maskinens liv
4. Brukervennlig kontrollsystem
Moderne automatiske sprøytestøpemaskiner trenger smarte, men enkle kontroller
Hva jeg forventer:
- Intuitivt berøringsskjerm-HMI
- Klar innstillingssider for temperatur, trykk, hastighet, tidsinnstilling
- Oppbevaring av oppskrifter for form- og materialoppsett
- Sanntids trendgrafer og alarmer
- Dataregistrering for prosessovervåking og sporbarhet
Et godt kontrollsystem for sprøytemaskiner gjør det enklere å fininnstille stabile prosesser og støtte Industry 4.0-integrasjon.
5. Sikkerhet og samsvar
Sikkerhet er ikke til forhandling med høytrykks plastinjeksjonsutstyr.
Kjerne sikkerhetsfunksjoner:
- Doble sikkerhetsporter og låsesystemer
- Lyssperrer eller områdeskannere på store tonnaget sprøytestøpemaskiner
- Nødstopp-kretser med kategori-klassifiserte komponenter
- Overholdelse av CE, ISO eller lokale sikkerhetsstandarder
Du beskytter operatører og unngår kostbar nedetid og juridiske problemer.
6. Automatisering og integrasjon
De fleste kjøpere planlegger nå en komplett plastforming produksjonslinje, ikke bare en frittstående maskin.
Integrasjonsmøter:
- Standardgrensesnitt for roboter, plukk-og-plasser og IML-systemer
- Inngangs-/utgangsforbindelser og kommunikasjon for transportbånd, støpegodt temp-styrere og tørkere
- OPC UA / Euromap eller tilsvarende protokoll for Industry 4.0-tilkobling av injeksjonsformeringsmaskiner
Slik bygger du en stabil, automatisert celle som kan kjøre høyvolumsjobber lønnsomt.
Rask sammenligningstabell
| Funksjon | Hvorfor kjøpere bryr seg | Hva en god maskin tilbyr |
|---|---|---|
| Presisjon og gjentakbarhet | Dimensjonal nøyaktighet, lavt avfall | Servokontroll, rigid klembøyle, stabil smelte-temperatur |
| Energieffektivitet | Lavere kwh-kostnad, grønnere produksjon | Servo-drevet injeksjonsmaskin eller helt elektrisk |
| Ramme-stabilitet og holdbarhet | Lang levetid, minimalt flash, mindre nedetid | Tung ramme, sterke platene, kvalitetsmaterialer |
| Brukervennlig kontrollsystem | Raskere oppsett, færre feil | Berørskjerm HMI, oppskrifter, datalogging |
| Sikkerhet og samsvar med standarder | Operatørsikkerhet, lovlig overholdelse | Låsemekanismer, beskyttelser, CE/ISO-samsvar |
| Automatiseringsintegrasjon | høyere produksjon, lavere arbeidskostnader | Robotgrensesnitt, konvektor og tilknyttede koblinger |
Hvis du dimensjonerer en maskin og planlegger verktøying samtidig, er det verdt å sjekke detaljerte guider for begge injeksjonssmøleverktøy og full innsprøytningsveivingsprisanalyser slik passer maskinvalg, formdesign og kostnadsmål fra første dag.
Applikasjoner av produkter for sprøytestøping
Vårt sprøytestøpemaskinprodukter er bygget for å dekke nesten alle plastapplikasjoner du ser i det globale markedet i dag. Her er hvor de har størst effekt.
Bilindustrien - plastkomponenter
For plaststøping i bilbransjen, stabilitet og gjentakbarhet er kritisk. Vi bruker servohydrauliske og helt elektriske støpeverktøyemaskiner for å produsere:
- Interiørlistverk, klips, braketter, koblinger
- Under-the-hood deler som må håndtere varme og vibrasjon
- Funksjonelle komponenter som viftehus og væsketanker
Konsistent klemkraft og tett innsprøytningsenhetsspesifikasjoner holde deler i spesifikasjon selv ved lange produksjonsrunder
Emballasje: kapsler, lukkinger og tynnvægts
I emballasje, er fart penger. Vårt plastinjeksjonsstøpegjennom maskiner er tilpasset for:
- Kapsler og lukker
- Matbeholdere og bøtter
- Tyvn.ve plastemballasje som trenger ultrahurtige sykluser
Med høyhastighets horisontale injeksjonsstøpegjennommaskiner, optimert syklustid, og energi-effektive servo-styringer, bistår vi emballasjonsanlegg med å nå volummål og redusere kostnad per del.
Medisinsk og helseteknisk plast
Medisinske kunder trenger ren, stabil og sporbar produksjon. For medisinsk plastinjeksjonutstyr, vi fokuserer på:
- Engangsprodukter (sprøyter, tips, husings)
- Enhetskomponenter og kontakter
- Presisjonsdeler for diagnostisk utstyr
Maskinene våre fungerer godt med verifisert verktøy og kan parres med renromoppsett, prosessovervåking og dataregistrering. For høypresisjons medisinske arbeid anbefaler vi ofte våre all-electric sprøytestøyingmaskin oppsett eller strengt kontrollerte servo-driven sprøytestøpemaskiner.
Hvis du ønsker å outsource produksjonen, våre presisjons plastinjeksjonsformgivingstjenester er allerede tilrettelagt for medisinske, elektroniske og industrielle deler.
Forbrukerelektronikk og presisjonsdeler
For forbrukerelektronikkhousings og små presisjonsdeler, dimensjonstilnærming og overflatefinish er alt. Vår automatisk sprøytestøpemaskiner er mye brukt til:
- Telefon- og nettbrettinnlegg
- Fjernkontroller, ladestrømmere, kontakter
- Små gir og tekniske komponenter
Her utnytter vi hybrid sprøytestøpemaskiner og flerkammerverktøy for å balansere fart, presisjon og kostnad.
Husholdningsvarer, leker og plastartikler til daglig bruk
Vårt industrielle sprøytestøpemaskiner og også kjøre høyvolums forbrukerdeler:
- oppbevaringsbokser, kjøkkenutstyr, husholdningsorganisatorer
- Leker og pedagogiske produkter
- Hverdagsartikler som håndtak, knotter, klips
Kunder i dette segmentet starter ofte med en liten sprøytestøpemaskin og skalerer opp etter hvert som etterspørselen vokser, så vi designer maskiner som er enkle å kjøre og vedlikeholde, selv for effektive team.
Tilpassede og nisje plastdeler
For nisjeindustrier støtter vi tilpasset plastdelproduksjon ved bruk av:
- Multi-shot sprøytestøpemaskiner for 2K/3K-deler
- Overmolding-sprøytestøymaskiner for metallinnlegg, myke gripepunkter
- Spesialmaterialer (engineering plastics, resirkulerte materialer, tilsetninger)
Vi samarbeider tett med kundene for å matche klemmkraft tonnasje, skuddstørrelse, og støpegod maskinenergiforbruk til den virkelige produksjonsbehovet, ikke bare katalogspesifikasjonen.
Hvis du trenger både verktøy og produksjonsstøtte, vår fabrikant av sprøytestøpeformer i plast og fabrikkens kapasitet kan ta deg fra idé til masseproduksjon med et enkelt team.
Hvordan matche en sprøytestøpemaskinprodukt med prosjektet ditt
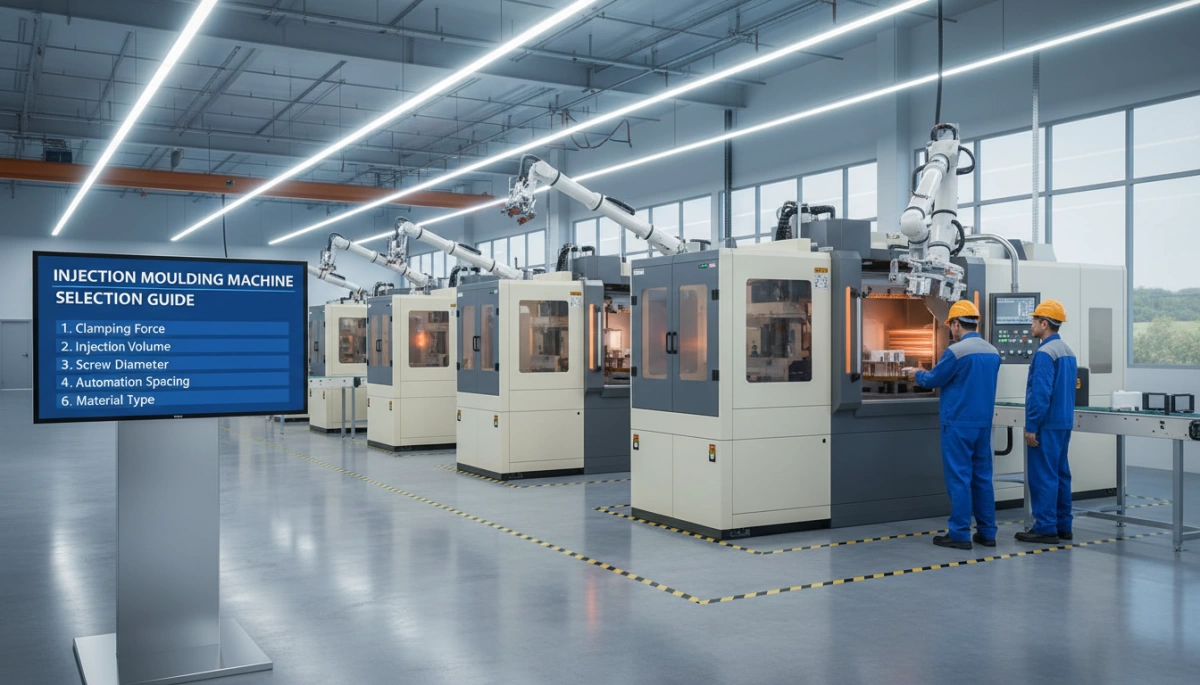
Du starter ikke med maskinen; du begynner med delen. Når delen er klar, blir den «riktige» sprøytestøpemaskinen opplagt.
1. Lås inn delstørrelse, vekt og geometri
Først, definer plastdelen tydelig:
| Hva du definerer | Hvorfor det betyr noe for maskinen |
|---|---|
| Maks lengde, bredde, høyde | Setter platenes størrelse, avstandsforhold mellom tie-bars, mold-størrelse |
| Delervekt (i gram) | Driver utvalg av støtvolum og skruediameter |
| veggtykkelse og ribber | Påvirker injeksjonstrykk og materialstrømkrav |
| Antall formkasser | Påvirker klampekreft og støtvolum |
Tips: Totalt støtvolum (del + løpe) bør vanligvis være 30–80% av maskinens maksimale sprøytekapasitet for stabil formgiving.
2. Estimer volum og mål syklustid
Produksjonsplanen din bestemmer hvor “stor” og hvor “fort” maskinen må være:
| Prosjekttype | Typisk behov |
|---|---|
| Prototyping / lavt volum | Liten sprøytestøpemaskin, fleksibel oppsett |
| Middels volumbunter | Stabil, mellomstor trykkautomatisk sprøytestøpemaskin |
| Høyt volum masseproduksjon | Høyhastighets-, energieffektive støpemaskiner |
Definer:
- Årlig volum (stk/år)
- Syklustidsmål (sek/sprøyt)
- Krevd OEE (totaleffektivitet)
Deretter bak-kalkuler hvor mange kjørehull og hvilken maskinhastighet du virkelig trenger.
3. Velg klemkraft og sprøytestørrelse riktig
Klemkraft (tonn)
Grunnregel å holde seg til:
Tonnage (tonn) ≈ Prosjektert delområde (cm²) × antall hull × 0,35–0,5
- Tynnveggsinnpakning / høyt trykk → bruk høyere faktor
- Enkle, tykke vegger deler → lavere faktor fungerer ofte
Sprutstørrelse:
- Totalt sprøytevolum (del + løpe) = 30–80% av maskinens maksimale sprøytestørrelse
- For presisjonsdeler, hold deg nærmere 30–60% for bedre prosesskontroll
Hvis du vil ha dypere matematikk for hvordan innsprøytningsprosessen trinn påvirker fylling og trykk, er denne nedbrytningen av hvordan plastinjeksjonsforming fungerer et solid referansepunkt når du spesifiser maskinen.
4. Matching av plastmateriale og smelteegenskaper
Ikke alle plastinjeksjonsutstyr håndterer alle harpiks like godt. Sjekk:
- Materialtype: PP, PE, ABS, PC, PA, POM, TPU, osv.
- Smeltetemperaturområde → varmeelement og ekstrudervariasjon
- Viskositet / flytindeks → skruvdesign, inntrykkskraft
- Fiberfylt / forsterket → sterkere skru, slitasjerettet kropp
- Bruk av resirkulert materiale → stabil plastisering, god blanding
For krevende materialer pleier jeg å matche en spesifikk skruvdesign (L/D og kompresjonsforhold) og et stabilt temperaturkontrollsystem.
5. Sjekk gulvareal, kraft og kjøling
Før du signerer for en plastinjeksjonsmaskin, bekreft at fabrikken din kan støtte den:
| Faktor | Hva som må sjekkes |
|---|---|
| Gulvareal | Maskinens fotavtrykk + skifte av form + robot-/transportområde |
| Strømforsyning | Spenning, fase, tilgjengelig kW vs maskinbehov |
| Kjølesystem | Kjølingsevne, kjølevannflyt og temperatur |
| Lufttilførsel | Kompressorstørrelse for ventiler, kjerneuttak, luftblåsing |
Vannrette sprøytestøbemaskiner trenger vanligvis mer lengde; vertikale sprøytestøbemaskiner trenger mer høyde men mindre fotavtrykk.
6. Balanser budsjett, ytelse og skalerbarhet
Du kjøper ikke bare et sprøytestøpemaskinprodukt for i dag; du kjøper det for de neste 8–12 årene.
Viktige avveininger:
- Hydraulisk vs hele elektrisk vs hybrid
- Hydraulisk: lavere startkostnad, sterk for generelle deler
- Hele elektrisk: høyere presisjon, lavere energiomsetning
- Hybrid / servo hydraulikk: god balanse mellom kraft og effektivitet
- Nåværende behov vs fremtidige behov
- Litt oversizing av tonnasje og slag kan la deg vokse med nye former
- Å velge en maskin med automatiseringsklare grensesnitt (roboter, transportbånd, MES) gjør oppgraderinger billigere senere
- Totalkostnad, ikke bare pris
- Energibruk
- Vedlikehold og deler
- Nedetid-risiko
- Operatørtid
Hvis du planlegger former med varmegang, flerkammer eller avanserte innsprøytningsmaskintyper (som overmolding eller flerstabb), sørg for at kontrollsystemet og hydrauliske/servo-kretser er klare fra første dag.
Når jeg spesifiserer en plastforming produksjonslinje for globale kunder, kjører jeg alltid en rask ROI-utregning: maskinpris + verktøy + utilities vs produksjon, svinnrate og arbeidskraft. Det er den eneste måten å se hvilken sprøytestøpemaskin som virkelig passer ditt prosjekt, ikke bare budsjettet ditt denne måneden.
Kjøpsguide for sprøytestøpemaskinprodukter
Å velge riktig sprøytestøpemaskinprodukt er en langsiktig beslutning. Slik ville jeg brutt det ned hvis jeg kjøpte for mitt eget anlegg.
Nye vs Brukte sprøytestøpemaskiner
Nye maskiner – Fordeler:
- Siste teknologi (servo, alt-elektrisk, Industry 4.0-klar)
- Lavere energiforbruk og bedre prosesskontroll
- Full garanti, opplæring og OEM-service
Nye maskiner – Ulemper:
- Høyere innledende pris
- Lenger leveringstid i noen regioner
Brukte maskiner – Fordeler:
- Ganske lavere kapitalkostnad
- Raskere levering og oppstart
- Godt alternativ for å teste et nytt prosjekt eller et nisjeprodukt
Brukte maskiner – Ulemper:
- Høyere slitasjerisiko (skru/barrel, pumper, ventiler)
- Kan være mindre energieffektive
- Begrenset eller ingen garanti; vanskeligere å skaffe reservedeler
Hvis du ser spesielt på brukte injeksjonspreget maskin til salgs, anbefaler jeg alltid å gå gjennom en spesialistforhandler som kan tilby inspeksjon, prøverapporter og støtte. For eksempel en plattform som seksjonen for brukt injeksjonspressemaskiner hos Jino Plastics er utformet nettopp for det.
Nøkkelspørsmål å stille leverandøren din
Før du kjøper noen plastinjeksjonsformemaskin, spør:
- Hva er den virkelige skuddstørrelse og brukbare klemkraft for formen min?
- Hvilke materialer har denne maskinen tidligere bearbeidet (for brukt)?
- Hva inkluderes: opplæring, installasjon, starterreservedeler, olje, garantivilkår?
- Kan du vise energiforbruksdata for syklusen min og materialet?
- Hvor raskt kan du levere kritiske reservedeler og service?
- Kan jeg se maskinen som kjører mynten eller en lignende form?
Hvordan sammenligne pristilbud og tekniske tilbud
Når du sammenligner sprøytestøpemaskinprodukter fra forskjellige merker, ikke bare se på pris:
- Spesifikasjoner: klemkraft, sprøytevolum, injeksjonshastighet, avstand mellom stagene, platestørrelse
- Drivtype: hydraulisk, servo-hydraulisk, helt elektrisk, hybrid
- Kontrollsystem: skjermstørrelse, dataregistrering, ekstern støtte, integrasjonsmuligheter
- Energibruk: kWh per kg plast eller per syklus
- Service/etatnettverk: lokal ingeniørtilgjengelighet og responstid
Lag en enkel sammenligningstabell og gjør alt nøytralt i forhold til din delvekt, materiale og mål syklustid.
Skjulte kostnader å være oppmerksom på
Disse rammer ofte kjøpere etter PO:
- Verktøy/utstyrs (mold) kostnad – vanligvis den største enkeltkostnaden
- Kjølesystem: kjøler, kjøletårn, rør
- Komprimert luft: kompressorstørrelse og luftbehandling
- Tilbehør: tørker, arbeidsport, mixer, granulator, robot, transportbånd
- Vedlikehold: hydraulikkolje, filtre, varmeelementer, tetninger, reservedel skru/ kabinett
- Installasjon: rigging, elektrisk arbeid, fundamenter, sikkerhetsgjerde
Be alltid om en full systemtilbud, ikke bare injeksjonsformeringsmaskinens pris.
Hvordan teste en injeksjonsformasjonsmaskin
Før du forplikter deg, vil du se ekte plastdeler:
- Kjør din egen form om mulig, ellers en form som er tett i størrelse og materiale
- Sjekk oppstartstid, syklustid, og gjentakelsesnøyaktighet over minst 1–2 timer
- Mål vektvariasjon i delen over flere bilder
- Søk etter feil: korte skudd, brennmerker, flash, underskudd, bøyning
- Overvåk trykk- og hastighetsstabilitet i kontrollørenes trendgrafer
Hvis du kjøper brukt, krev en live prøvekjøring eller en video av maskinen som går, ideelt med dokumenterte parametere. En kuratert kilde som Jino’s brukt injeksjonsformutstyr oppføringer gir vanligvis denne typen åpenhet.
Beregn langsiktig ROI og tilbakebetaling
For å bedømme om en industriell støpeautomat er verdt det, kjør grunnleggende tall:
- Totalt investeringsbeløp
- Maskin + tilleggsutstyr + masseformer + installasjon
- Driftskostnad per time
- Energi + arbeidskraft + materiell tap + vedlikehold
- Deler produsert per time
- Kavitasjon × 3600 / syklustid (sekunder)
- Kostnad per del
- Driftskostnad per time ÷ deler per time
- Fortjeneste per del
- Salgspris – totale kostnader per del (inkludert amortisert verktøy)
- Tilbakebetalingsperiode
- Total investment ÷ annual net profit from that machine
Ofte, en dyrere energieffektiv tøyemaskin (servo eller helt elektrisk) lønner seg raskere på grunn av lavere strømregninger og høyere oppetid. Tenk alltid i termer av levetidskostnad, ikke bare maskinprisen.
Topp Merker og Markeds Trender i Innstøpningsmaskiner
Globale Produsenter av Innstøpningsmaskiner
markedet for plastinnstøpningsmaskiner domineres av få sterke aktører som setter tempoet for teknologi og pålitelighet. Navn som Engel, Arburg, KraussMMAffei, Sumitomo (SHI) Demag, Husky, Haitian, Milacron og Nissei er godt kjente for industrielle innstøpningsmaskiner som dekker alt fra små presisjonsdeler til store bilpaneler. Disse merkene konkurrerer tungt på servohydrauliske systemer, hel-elektrisk teknologi, energieffektive støppeemaskiner og integrert automasjon for å redusere syklus tid og total kostnad per del.
Posisjonering av JINO Innstøpingsmaskin i markedet
JINO innstøpingsmaskin befinner seg i verdifokusert segment: solid ytelse, konkurransedyktig prising, og sterk støtte for globale kunder som trenger pålitelig plastinnstøpningsutstyr uten å betale «premium europeisk» prisfastsettelse. Vi fokuserer på servohydrauliske innsprøytningsmaskiner og energieffektive støpmaskiner som leverer stabilt klemmekrefter, konstant slagvolum og smarte kontroller. For kjøpere som også trenger en stabil injeksjonsformingsprodusent i Kina, posisjonerer vi JINO som en one-stop partner for både maskiner og støtte til produksjonslinje for plastforming, inkludert formoptimalisering og materialvalg.
Skifte til hel-elektriske og servo-drevne maskiner
På tvers av alle regioner går etterspørselen fra grunnleggende hydrauliske innstøpningsmaskiner til servo-drevne innsprøytningsmaskiner og hel-elektriske innstøpningsmaskiner. Hovedårsakene er:
- Lavere energiforbruk og redusert varmeoppbygging
- Høyere presisjon og gjentakbarhet for tynnvegg og medisinske deler
- Raskere respons på innsprøytingshastighet og holdetrykk
- Renere drift, ideell for medisinsk plastinjeksjonsutstyr og elektronikk
Hybrid formsprøytningsmaskiner som kombinerer hydraulisk kraft med servo-elektriske drivverk fortsetter å vokse, spesielt der høyt tonnvolum og høy presisjon er nødvendig.
Industrien 4.0, Smart Overvåking og Data-drevet Produksjon
Moderne plastinjeksjonsmaskiner blir raskt til connectede eiendeler. Kjøpere forventer nå:
- Sanntids overvåking av syklustid, injeksjonstrykk og energiforbruk
- Automatisk dataregistrering for sporbarhet og prosessvalidering
- Fjerndiagnostikk og programvareoppdateringer
- Integrasjon med MES/ERP for full produksjonsovervåking
Vår kontrollsystem for injeksjonsmaskiner er utviklet for Industri 4.0, og gjør det lettere å spore delkvalitet, optimalisere prosessvinduer og håndtere flere maskiner som én koblet plastformerproduksjonslinje.
Bærekraft og energiredusering
Bærekraft er nå en kjernekjøpsdriver for hvert produkt innen injeksjonsforming:
- Resirkulerte materialer: Maskiner må håndtere regrind og resirkulerte Polymere med stabil plastifisering. Å pare riktig maskin med riktig injeksjonsformingsmateriale er avgjørende for å holde kvaliteten høy når man bruker resirkulerte materialer.
- Lavere energibruk: Servohydrauliske og helt elektriske maskiner kan redusere energibruken med 30–60% sammenlignet med eldre hydraulikk.
- Redusert avfall: Mer nøyaktig kontroll av temperatur, injeksjonshastighet og trykk reduserer avfallsraten direkte og forbedrer avkastningen.
Merker som viser klare besparelser i kWh per kg plast og lavere avfallsrater vinner flere prosjekter.
Regionale forskjeller i etterspørselen etter sprøytestøpemaskiner
Etterspørselen etter sprøytestøpemaskinprodukter ser forskjellig ut avhengig av region:
- Europa og Japan: Sterk preferanse for helt elektriske sprøytestøpemaskiner, høy automatisering og full Industry 4.0-integrasjon. FOKUS på medisinsk, avansert emballasje og presisjons tekniske deler.
- Nord-Amerika: Blandede store sprøytestøpemaskiner for bilbransjen og logistikk, i tillegg til mellomstore presse for emballasje og forbruksgoder. Sterk interesse for hybrid- og servohydrauliske maskiner for balansert kostnad og ytelse.
- Kina og større Asia: Veldig dynamisk marked, med høy volum etterspørsel etter kostnadseffektive automatiske sprøytestøpemaskiner, pluss rask vekst i servo-drevne støpemaskiner og Industry 4.0-klare systemer ettersom fabrikker oppgraderes.
- Fremvoksende markeder (Sørøst-Asia, Latin-Amerika, Afrika): Raskt voksende behov for robuste, enkle å vedlikeholde plastsprøytestøpemaskiner med lavere initial investering og enkel operasjon, men økende forventninger til energieffektivitet og pålitelighet.
Som leverandør av utstyr designer og posisjonerer jeg våre sprøytestøpemaskinprodukter for å passe disse regionale behovene: konkurransedyktige priser, stabil kvalitet, energieffektivitet og smarte funksjoner som faktisk betyr noe på produksjonsgulvet.
Vedlikehold for sprøytestøpemaskinprodukter
Å holde et sprøytestøpemaskinprodukt i topp stand er ikke til å forhandle hvis du bryr deg om delkvalitet, driftstid og energikostnader. Enten du kjører en liten sprøytestøpegemaskin eller en helt plaststøpeproduksjonslinje, vil en klar vedlikeholdsrutine betale seg raskt.
Daglige, ukentlige og månedlige vedlikeholdssjekklister
Jeg deler alltid vedlikeholdet opp i enkle, gjentakbare sjekklister:
Daglige sjekker:
- Sjekk oljenivå, temperatur og eventuelle lekkasjer rundt det hydrauliske systemet
- Inspiser dysen, området rundt skrue-spissen og muggrensesnittet for materialebuild‑up
- Bekreft at sikkerhetsdører, lyssperrer og låser fungerer
- Lytt etter unormal vibrasjon eller støy fra pumper, motorer eller skruedriften
Ukentlige kontroller:
- Undersøk klempebånd, muttere og platen for sprekker, rust eller feiljustering
- Sjekk slangeforbindelser, varmeelementer og termoelementer for skader
- Test konsistens i klemkraft og grunnleggende stabilitet i injeksjonstrykk
Månedlige kontroller:
- Sjekk justering av injeksjonsenheten og klemeenheten
- Undersøk elektrisk skap: løse terminaler, støv, viftefilter
- Gå gjennom alarmer og produksjonsdata fra kontrollsystemet for å oppdage tendenser
Rengjøring, smøring og aktivering av skru/dal
Rengjøring av maskinene gir mer stabile sykluser og færre formfeil.
- Rengjøring: Rengjør jevnlig matarhuset, halsen og området rundt kammeret og dysen for å hindre forurensning og svarte flekker.
- Smøring: Følg smøreplanen for retningsskinner, bryterledd og bevegelige platen. Bruk anbefalt fett/olje, ikke bland typer.
- Skru- og bolt-omsorg:
- Spyling ved materialskifte eller farge
- Unngå drift ved ekstreme baktrykk eller overshastighet
- Ikke la materialet sitte og bake ved høye temperaturer under lange stopp
Korrekt skru/bolt-omsorg reduserer direkte problemer som svidde flekker og svarte prikker, som diskutert i mange feilsøkingsguider om kontroll av sprut og andre injeksjonsstøpefeil.
Hydraulikkoljehåndtering og filterbytte
På hydrauliske og servo hydrauliske innsprøytingsmaskiner er olje «blodet» i systemet ditt.
- Bruk riktig oljekvalitet og hold den innenfor det anbefalte temperaturområdet
- Overvåk oljeklarhet med filtre og partikkelsindikatorer hvis tilgjengelig
- Bytt filtre i henhold til planen eller tidligere hvis du ser trykkfall eller forurensningsalarm
- Bytt olje når den blir mørk, lukter brent, eller laboratorietester viser høy forurensning
God oljeforvaltning forlenge pumpens levetid og holde hydraulikkinnsprøytningsmaskinen stabil.
Kalibrering av sensorer, filtre og styringssystemer
For en automatisk innsprøytingsmaskin er kontrollnøyaktighet alt
- Temperatursensorer og varmelementer: Kontroller tønne-, dyse- og formtemperaturmålinger mot en ekstern termometer; kalibrer om det er avdrift
- Trykk- og posisjonssensorer: Kalibrer innsprøytningstrykk, tilbakestrøm og skrueposisjonssensorer regelmessig
- Kontrollsystem:
- Ta backup av parametere og oppskrifter
- Oppdater fastvare/programvare som anbefalt
- Verifiser sikkerhets- og alarmlogikk etter enhver service
Nøyaktig kalibrering er nøkkelen til gjentakbare prosessvinduer og konsekvent slagstørrelse.
Preventivt vedlikehold for å redusere nedetid
Forebyggende vedlikehold er betydelig billigere enn akutte reparasjoner.
- Planlegg PM-stopp basert på kjøretimer, ikke bare kalenderdatoer
- Kombiner PM med muggendringer eller planlagt linjeskifte
- Følg vanlige feil, energiforbruk og sykluskonsistens for å se tidlige varselsignaler
- Bruk Industry 4.0 / dataregistreringsfunksjoner på moderne sprøytestøpeutstyr for å planlegge service i stedet for å reagere på driftsstans
Tegn på at du trenger reparasjon, overhaling eller oppgraderinger
Ikke vent til maskinen feiler på en nøkkelordre.
Du trenger sannsynligvis reparasjon eller en overhaling hvis du ser:
- Økende avfall: sprøtt, korte skudd, brennemerker, vridning knyttet til maskininkonsekvens
- Store avvik i innsprøytningstrykk, skuddvekt eller pute til tross for samme innstillinger
- Langsom respons fra pumpen, forsinket klammebevegelse eller ustabil syklusstid
- Hyppige alarmer for temperatur, trykk eller sikkerhetskretser
Du bør vurdere en oppgradering når:
- Energiforbruket er for høyt i forhold til moderne energibesparende støpemaskiner
- Syklustider kan ikke møte dagens markedsbehov
- Du ønsker bedre automatisering, overvåking eller integrasjon med roboter
En godt vedlikeholdt plastsprøytestøpemaskin vil levere stabil kvalitet, lavere avfall og mer forutsigbar output, noe som er akkurat hva du ønsker hvis du er seriøs med effektiv, høyvolum sprøytestøping.
Vanlige problemer med sprøytestøpemaskinprodukter
Til og med det beste sprøytestøpemaskinprodukter kan volde problemer hvis oppsett, vedlikehold eller prosesskontroll ikke er riktig. Jeg holder det rett fram og praktisk slik at du raskt kan koble maskinatferd til emnevalgkvalitet.
Typiske defekter koblet til maskinproblemer
De fleste kvalitetsproblemer skyldes maskinen, ikke bare formen eller materialet. Vanlige defekter knyttet til plastsprøytestøpeutstyr inkludere:
- Short shots – ofte forårsaket av lav injeksjonstrykk, underskalert injeksjonsenhet, slitt tilbakeslagsventil eller luftlekkasjer.
- Flash – vanligvis fra utilstrekkelig klemmekraft, dårlig platenes parallellitet, eller slitte bindere og bussinger.
- Brannmerker – koblet til fanget luft fra lav utlufting kombinert med for høy injeksjonshastighet eller varmerens overskridelse.
- Senkemerk / hulrom – lav pakketrykk, for kort holdetid, eller en maskin som ikke kan opprettholde konstant trykk.
Hvis du kjemper med tilbakekomne feil, er det verdt å gjennomgå hele listen over injektjonsstøpeskader og rotårsaker i denne praktiske feilsøkingguiden for feil.
Feilsøking av inkonsekvent skuddstørrelse og trykk
Inksonsekvent skuddstørrelse og trykk er klassiske sprøytestøpemaskinprodukt problemer:
- Sjekk skruekontrollring / slitasje på tilbakeslagsventil – hvis den lekker, vil skuddet ditt variere.
- Bekreft tilbakeslag, skru gjenopprettingstid, og mykhet – disse må være stabile syklus til syklus.
- Bekreft materiell mate – blokkert hopper, våt materiale, eller broding vil påvirke gjentakbarheten til skuddet.
- Overvåk hydraulisk eller servo-hydraulisk system – ustabil pumpeutgang gir ustabilt trykk.
- On alle elektriske støpeverktøyene maskiner, sjekk motorinnstilling og trykk kalibrering.
Hvis maskinen ikke kan holde en stabil pute og trykk, vil ingen prosessinnstilling spare delkonsistensen.
Håndtering av Flash, korte støt og brennemerker
Du vil se disse over hele innsprøytningsmaskintyper (hydraulisk, helt elektrisk, hybrid). Grunnleggende retning:
- Flash
- Øk klemkraften eller gå til en høyere tonnasje plastinjeksjonsformemaskin.
- Reduser injeksjonstrykk og hastighet.
- Sjekk formdelingslinjen, platene og bindingstavene for slitasje eller feilstilling.
- Short shots
- Øk smelletemperaturen, injeksjonshastigheten og injeksjonstrykket.
- Øk støtstørrelsen og holdetrykket / -tiden.
- Bekreft ventilering og kjøleåpning – hvis de er OK, se på innsprøytningsenhetsspesifikasjoner (støtstørrelse og trykk kapasitet).
- Brannmerker
- Reduser injeksjonshastigheten og smeltemperaturen.
- Forbedre ventilering og sjekk åpningens utforming; dette er hvor en solid gate design approach som i dette port i innsprøytningsformeringsoversikt hjelper virkelig.
- Sjekk løpehjulvarmere og termoepler for overskudd.
Juster Prosess vs Tjenesten Maskinen
Du trenger ikke alltid en tekniker; noen ganger trenger du bare smartere prosesregninger. En rask regel:
- Juster prosessen når:
- Delproblem dukket opp etter en formerbytte, materialeendring eller innstillingsendring.
- Maskinparametrene er stabile og repeterbare.
- Du kan se klare prosessjusteringer: temperaturer, hastigheter, baktrykk, pakke/hold, kjøling.
- Tjen inn maskinen når:
- Problemer vedvarer på tvers av ulike former og materialer.
- Du ser drivende temperaturer, drivende injeksjonstrykk, eller ustøtt pute.
- Det er lekkasjer, unormale lyder, vibrasjoner, eller langsomme/singlende bevegelser.
- Energibruken stiger eller automatisk innsprøytningsformmingsmaskin alarmer ofte om trykk/posisjon.
Hvis du konstant “tuner” en prosess som en gang var stabil, trenger maskinen sannsynligvis service, ikke mer finjustering.
Hvordan dårlig vedlikehold fjerner kvalitet og fører til avfall
Latching forhindre vedlikehold på sprøytestøpemaskiner er dyrt:
- Slitte skruer/bolter og mutter = uens smelte og sprøytevolum → høyere avfall.
- Skitne filtre og gammel hydraulikkolje = ustabilt trykk og temperatur → tilfeldige feil.
- Feilkalibrerte sensorer og varmeelementer = smeltede nedbrytning, brentmerker, vugging.
- Løse platenringer og slitte koblingsstenger = sprøyt og dimensjonsdrift.
- Dårlig smøring = rykkete klemmebevægelse, langsommere sykler, større energiforbruk.
Hvis avfallsraten din stiger og ingenting «åpenbart» har endret seg i formen eller materialet, bør maskinen og dens vedlikeholdshistorikk være det første stedet du ser.
FAQ om produkter for sprøytestøpemaskiner
Hydraulisk vs elektrisk sprøytestøpemaskinprodukter
Hydrauliske sprøytestøjemaskiner er robuste, testar og håndterer høy tonnasje, tykkvegg og generelle deler til en lavere oppstartspris. De er arbeidshesten i mange bil- og tungindustriapplikasjoner.
Alle elektriske sprøytestøjemaskiner er raskere, stillere, renere og ekstremt presise, noe som gjør dem ideelle for medisinsk, elektronikk, tynnveggpakking og høy-kavitasjon former. De tilbyr bedre gjentakbarhet og lavere energibruk men koster mer oppstart.
Hybrid sprøytestøemaskinprodukter ligger midt i mellom: elektrisk der presisjon og hastighet er viktig (skru, dosering, klemming) og hydraulisk der rå kraft trengs.
Typisk kostnadsområde for sprøytestøjemaskinprodukter
Priser varierer etter tonnasje, merke og konfigurasjon:
- Små sprøytestøjemaskiner (≤100T): omtrent $15,000–$60,000
- Middels (100–350T): omtrent $40,000–$150,000
- Store tonnasjemaskiner (400T+): kan gå fra $120,000 opp i de høye seks-siffrede tallene
Alternativer som multi-shot, vertikal clamp, høyhastighets emballasjonsspesifikasjoner, eller Industry 4.0-kontroll vil presse prisen opp. Ta alltid med verktøy, hjelpemidler og automatisering i budsjettering.
Hvordan estimere tonnasje for en spesifikk del
Du trenger ikke en nøyaktig formel for å få et godt estimat:
- Beregn forventet areal av delen + løpegang (cm² eller in²).
- Multipliser med hulromskapallet.
- Bruk en trykkfaktor:
- Generelle deler: ~3–4 tonn per in² (45–60 kN per cm²)
- Tynnvegg- eller høytrykksresiner: 4–6+ tonn per in²
Legg deretter til en sikkerhetsmargin på 10–20%. Hvis du outsourcer støpingen, kan du dele 3D-modellen din med en fagperson plastinjeksjonsfabrik og de vil bekrefte klampetrykk for deg.
Bruk av resirkulerte plastmaterialer i sprøytestøpemaskiner
Moderne sprøytestøpeutstyr kan kjøre resirkulerte materialer, men du må kontrollere:
- Materialkvalitet: rent, sortert og konsekvent resirkulert
- Tørking: resirkulerte materialer absorberer ofte mer fuktighet
- Skruer og sylinder-slitasje: sliping og fyllemiddel i resirkulert harpiks kan øke slitasjen
- Prosessvinduer: forvent smalere vinduer og mer justering av temperatur og tilbakeholdningsdruck
For mange prosjekter gir en blanding av virgin + resirkulert harpiks en tryggere balanse mellom ytelse, kostnad og bærekraft. Dette er vanlig i bil- og emballasje plastdeler produksjon.
Energispareforventninger for moderne maskiner
Energisparende støpemaskiner er standard nå, spesielt servo-hydrauliske og full-elektriske design:
- Energisparing: ~30–70% vs gamle helt hydrauliske maskiner
- Servo-drivere: forbruker bare strøm når bevegelse er nødvendig
- Bedre isolasjon og effektive varmeovner reduserer sylinderenergi
- Smart styringssystemer optimalisere pumpe- og motorbelastning
Når du sammenligner maskiner, se på kWh/kg for dine mål-deler, ikke bare markedsføringsnumrene. Over noen få år veier energieffektivitet ofte opp prisforskjellen.
Lead time og installasjon for et nytt sprøytestøpemaskinprodukt
Typiske tidslinjer vi ser i det globale markedet:
- Leveringstid: 6–14 uker for standardmodeller; lengre for tilpassede, flerskudds- eller store tonnasje maskiner
- Frakt + tollklarering: legg til 1–4 uker avhengig av regionen din
- On-site installasjon: vanligvis 2–5 dager for å plassere, justere nivå, koble strøm, vann og tilbehør
- igangkjøring og trening: 1–2 uker for prosessoppsett, prøvedriftskjøring og operatørlæring
Planlegg maskinkjøp sammen med formbygging, tilsetningsutstyr (kjøler, tørker, kompressor) og materialvalg. Hvis du også trenger en partner for tilpasset plastinjeksjonssmolding, tilpass disse tidslinjene slik at produksjonen din kan starte problemfritt.



 Norwegian
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Belarusian
 Armenian