
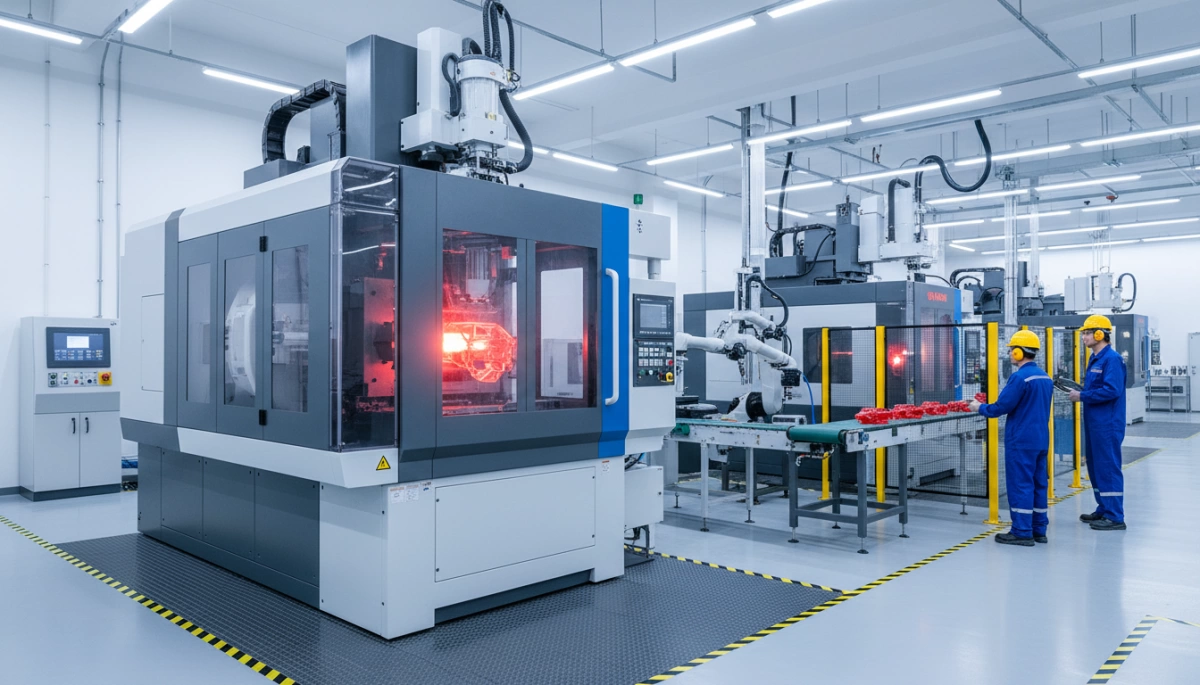
Vad är en sprutgjutningsmaskinprodukt?
Grunddefinition: Plastsprutgjutningsmaskin
A plastsprutgjutningsmaskin (även kallad en plastsprutningsutrustning or plastdelstillverkningsmaskin) är en industriell maskin som:
- Smälter plastpellets
- Insprutar den smälta plasten i en form
- Kyls och stöts ut en färdig plastdel automatiskt
Kort sagt är det en helt automatisk system som omvandlar råa plastpellets till upprepningsbara, högvolyms plastdelar.
Kärnfunktion i tillverkning av plastdelar
Huvuduppgiften för en sprutpressningsmaskinens produkt är:
- Tillverka höga volymer av identiska delar
- Underhåll tight toleranser och stabila dimensioner
- Kör 24/7 med kontrollerad cykeltid och energiförbrukning
Detta är anledningen till att sprutpressning är förstahandsvalet för:
- Automotivets trimdelar, klämmor och kontakter
- Förseglingar, kapslar och behållare
- Delar till medicin, elektronik och konsumentvaror
Huvudkomponenter i en sprutpressningsmaskinens produkt
| Komponent | Vad den gör (enkelt förklarat) |
|---|---|
| Påse | Håller och matar plastpellets in i maskinen |
| Cylindern | Uppvärmer plasten och håller den vid rätt smält temperatur |
| Skruv | Roterar för att smälta, blanda och skjuta plasten framåt |
| Injektionsenheten | Mäter (skjutstorlek) och injicerar smält plast i formen |
| Klämsenheten | Öppnar/stänger formen och tillhandahåller klämkraft (tonnage) |
| Replik-bars & plattor | Stödjer formen och håller den i linje under tryck |
| Kontroller | Hjärnan – ställer in temperatur, tryck, hastighet, cykel och larm |
Dessa kärnkomponenter definierar prestanda och tillförlitlighet av någon industriformpressningsmaskin.
Hur formsprutningsprocessen fungerar
Här är den steg-för-steg formsprutningsprocessen på ett enkelt sätt:
- matning
Plastpellets faller från matningen in i den cylinder. - Smältning & Blandning
Värmare och den skruv smält pelletsen till en jämn smälta. - Mätning (Skottuppbyggnad)
Skruven flyttar sig bakåt och förbereder en definierad skottstorlek (volymen för en del eller set av delar). - Injicering
Den klämm-enheten stänger formen.
Skruven flyttar sig framåt och injicerar plast under kontrollerad injektionspress in i hålrummet. - Packning & Hållning
Extra tryck kompenserar för krympning och håller formen packad för god yta och mått. - Kylning
Delenskyllds inuti formen med inbyggd kylkanaler. - Mould Opening & Ejection
Klamman öppnas, utskjutningsstift pressar delen ut, och cykeln upprepar.
Denna automatiska formsprutningsprocess är vad som ger dig hög produktion och konsekvent kvalitet.
Hur skiljer sig formutstansningsmaskiner från annan plastbearbetningsutrustning
Inte alla plastmaskiner gör samma jobb. Här är hur en sprutpressningsmaskinens produkt jämförs:
| Utrustningstyp | Huvudanvändning | Viktig skillnad jämfört med formutstansningsmaskin |
|---|---|---|
| Formutstansningsmaskin | Komplexa 3D-delar med hög volym | Använder en form och klämkraft för precision |
| Extrusionslinje | Kontinuerliga profiler, rör, filmer | Inga formhålighet-er; kontinuerlig produkt, inga cykler |
| Blåsformmaskin | Håliga delar (flaskor, tankar) | Använder luft för att blåsa plasten till form |
| Termoformningsmaskin | Bakplåtar, tunna ark formade av värme och vakuum | Startar från blad, inte pellets och skruvprocess |
| Rotationsformsmaskin | Stora ihåliga delar (tankar, kajaker) | Långsamma cykler, pulverformulerad resina, roterande forms |
Om du behöver upprepbara, dimensionellt exakta plastdelar med tight toleranser och snabba cykeltider, en plastsprutgjutningsmaskinprodukt är nästan alltid rätt val.
Produkttyper för sprutformsmaskin
När du väljer en sprutpressningsmaskinens produkt, kommer typen av drivning, layout och kapacitet att avgöra din delkvalitet, hastighet och driftskostnad. Så här ser jag på det i verkliga projekt.
Hydraulisk sprutformningsmaskin produkter
Hydrauliska sprutformningsmaskiner är tuffa, beprövade och förlåtande mot tuffa fabriksvillkor.
Bästa passform:
- Tjockväggiga delar, fordonskomponenter, pallar, lådor
- Arbeten där högt klämkraft och robusthet är viktigare än mycket låg energianvändning
- Växter med operatörer som redan är bekanta medhydrauliska system
Viktiga punkter:
- Starka och pålitliga för stor tonnage-formsprutningsmaskin behov
- Lättare att underhålla i många regioner tack vare vanliga hydrauliska delar
- Lindrigare högre energiförbrukning jämfört med allt elektriskt, men billigare i inköp
Alla elektriska formningsmaskiner & produkter
An all elektronisk sprutning-maskin handlar om precision, ren drift och energibesparing.
Bästa passform:
- Medicinsk plastinjektionsutrustning, konsumentelektronik, precisionskontakter
- Renrum eller lågbrus-miljöer
- Hög kavitation i formar där slag-till-slags upprepning är kritisk
Viktiga punkter:
- Hög noggrannhet på position, tryck och hastighet
- Stark energieffektiv formsprutningsmaskin prestanda, lägre driftkostnader
- Högre initialt pris men bättre långsiktigt avkastning för högvolymsproduktion
Hybrid injektionsformningsmaskin produkter
A hybrid injektionsformmaskin kombinerar elektriska drivsystem med hydraulisk kraft där det gör skillnad.
Bästa passform:
- Automotive, förpackning och tekniska delar som behöver både snabbhet och kraft
- Användare som vill ha en balans mellan hydraulisk injektionsformmaskin robusthet och elektrisk effektivitet
Viktiga punkter:
- Elektrisk servo för injektion/plastifiering, hydraulik för klämmning eller kärndrag
- Bra blandning av hastighet, kraft och energibesparing
- Flexibel möjlighet när du kör många olika formar och material
Horisontell vs Vertikal Injektionsformmaskin Produkter
Horisontella injektionsformmaskiner:
- Standardval för de flesta maskiner för tillverkning av plastdelar
- Snabb cykling och enkel automations med robotar och transportband
- Idealisk för hög volym, helt automatiska produktionslinjer
Vertikal injektionsformmaskiner:
- Perfekt för övermyningsinjektionsmaskin tillämpningar med infällningar, metalldelar eller kablar
- Platsbesparande design i vissa uppsättningar
- Enklare manuell eller halvautomatisk laddning av infällningar
Liten tryckkraft vs Stor tryckkraft injektionsformmaskiner
Att välja mellan en liten sprutformsningsmaskin och en stor tonnage-formsprutningsmaskin handlar främst om delstorlek och formsområdet.
- Liten tonnage (t.ex. 30–200T)
- Precisionsdelar, elektronik, lock, medicinska förbrukningsvaror
- Snabbare cykler, mindre energi, mindre fotavtryck
- Medel till stor tonnage (t.ex. 250–2000T+)
- Bilindustrins stötfångare, behållare, lådor, möbler, höljen för hushållsapparater
- Hantera större formar och högre presskrafter utan sprickor
Om du vill få en snabb känsla för hur olika maskintyper fungerar och var varje passar in i en produktionslinje, går jag igenom typiska uppsättningar på vår injektionsforms-maskinproduktöversiktssida, inklusive hydrauliska, elektriska och hybrida alternativ.
Viktiga specifikationer för en injektionsforms-maskinprodukt
När jag specificerar en injektionsforms-maskinprodukt fokuserar jag på några kärnnumer. Dessa avgör om maskinen faktiskt kommer att köra dina delar smidigt och lönsamt.
Monteringskraft (Tonnage)
Monteringskraft håller formen stängd mot injektionstrycket.
| Spec | Vad det innebär | Enkel tumregel |
|---|---|---|
| Klamringskraft | Presskraft på formen (kN / tonnage) | Matcha mot delens projicerade yta × antalet formar |
| Typiskt intervall | 30T – 3000T+ | Smådelar: 30–200T / Bilens delar: 500T+ |
- Om tonnage är för låg → flash, instabil formgivning.
- Om tonnage är för hög → slöseri med kostnad, högre energianvändning.
- För grunder om delar vs formdesign, se den här guiden om plastinjektion formar produkterna.
Injiceringsenhetens specifikationer
Dessa definierar hur mycket material du kan injicera, och hur exakt.
| Spec | Beskrivning | Varför det spelar roll |
|---|---|---|
| Skjutstorlek | Max plast per slag (cm³ / g) | Måste täcka del + matning + säkerhetsmarginal |
| Injiceringstryck | Kraft som pressar smältan in i formen | Nödvändigt för tunna väggar / komplex geometri |
| Skruvdiameter | Storlek på plastiseringsskruven | Påverkar plastiseringshastigheten & slagets stabilitet |
| L/D-förhållande | Skruvlängd-/diameterratio | Påverkar blandning, smälta kvalitet, färgändring |
- Beräkna alltid skottstorlek från din tyngsta del ( inklusive styrstänger, sprue, kall slug).
Spänningsavstånd mellan gängor, platen storlek, formdimensioner
Formen måste fysiskt passa plastinjektionsutrustningen.
| Spec | Roll |
|---|---|
| Spänningsavstånd mellan styrstänger | Max formbredd/höjd mellan styrstängerna |
| Platen storlek | Monteringsyta för formen |
| Formhöjdsintervall | Min/Max formtjocklek maskinen kan acceptera |
| Dagljus | Max öppningsavstånd (för utstötning & robot) |
- Ett vanligt misstag: dragkraft är OK, men formen passar inte mellan styrstängerna.
Cykeltid och torrcykeltakt
Dessa siffror driver din produktion och delens kostnad.
| Spec | Betydelse |
|---|---|
| Cyklustid | Hela formningscykeln (sek) |
| Torkcykelhastighet | Öppna/stäng-hastighet utan belastning |
- Snabbare torkcykel + optimerad kylning = lägre kostnad för nedre delen.
- För högvolymsjobb har till och med 1–2 sekunder sparade per cykel stor inverkan.
Energianvändning & Drivsystem
Energi är en stor del av livstidskostnaden för industriella formsprutningsmaskiner.
| Systemtyp | Viktig fördel |
|---|---|
| Hydraulisk formsprutning | Stark, robust, lägre initialkostnad |
| Servohydraulik | Lägre effektförbrukning jämfört med standardhydraulik |
| Allt elektrisk formning | Hög precision, bästa energieffektivitet |
- Titta på kWh/kg eller kWh/skott, inte bara motorstorlek.
- Energieffektiva formsprutmaskiner lönar sig snabbt i 24/7 produktion.
Kontrollsystem och automation
Modernt styrsystem gör en maskin till ett stabilt plastformningsproduktionslina.
Nyckelfunktioner jag alltid insisterar på:
- Slutenväxlad styrning för tryck, hastighet och temperatur
- Receptlagring för olika formar / material
- Realtime övervakning: larm, trender, grunddata-spårning
- Connectivity för Industry 4.0 / MES ( Ethernet, OPC UA, etc.)
Detta gör att du kan köra mer konsekventa cykler och stöd data-drivna produktion.
Alternativa konfigurationer och specialiteter
Beroende på din produktion, kan rätt alternativ spara verktyg, arbetskraft och spill:
- varmkörningssystem – Mindre avfall, snabbare cykler, bättre kavitetskontroll
- Multislag / dubbellådor injektionsformning – Två material eller färger i en cykel (se hur vi använder det i vår dubbel-sats injektionsformning uppsättningar)
- Overmolding injektionsmaskin – Hårt + mjukt material, inlägg, metallkärnor
- Gas assist – Tjocka delar med lägre vikt och färre sjunkmärken
- Core-pull, lossning, inlägg – För gängor, undercut och komplexa former
När du väljer en plastsprutformsmaskin, koppla alltid dessa specifikationer tillbaka till dina verkliga delar, volymer och långsiktiga driftkostnader – inte bara rubriken tonnage.
Huvudfunktioner som köpare letar efter i produkter för sprutformning
När jag väljer eller rekommenderar en sprutformsprodukt fokuserar jag alltid på några kärnfunktioner som verkligen avgör delkvalitet, driftkostnad och långsiktig avkastning på investeringar.
1. Precision och repeterbarhet
En plastsprutformningsmaskin lever eller dör på konsekvens.
Det som räknas:
- Stabil injektionspress och hastighet
- Högupplösningskontroll av skruvposition och återtryck
- Rigid klämning för att hålla formen rätt
- Exakt temperaturkontroll på cylinder och form
Varför det är viktigt:
Du får tighta toleranser, mindre spill och pålitlig kvalitet vid ombeställningar – kritiskt för fordons-, medicin- och konsumentelektronikdelar.
2. Energiförbrukning och driftkostnad
Energi är en av de största pågående kostnaderna vid tillverkning av plastdelar.
Nyckelpunkter som köpare tittar på:
- Servohydrauliska eller helt elektriska driver i sprutformningsmaskiner
- Optimerad cykeltid och torrcykelfart
- Intelligent standby- och strömbesparingslägen
- Verifierad kWh per kg plast som behandlas
Väl specificerade energisnåla formarmaskiner kan sänka totala livscykelkostnaden mer än vad en billig maskin någonsin kunde göra.
3. Stabilitet, styvhet & hållbarhet
ramen och pressplattans system hos en industriell formsprutningsmaskin måste förbli styv under hög klämmkraft.
Centrala strukturella funktioner:
- Tung ram med låg avvikelse
- Robusta kedjestänger och platens
- Långlivad skruv, extruderkärna och lager
- Korrosions- och slitagesbeständiga material
Detta håller delsplittringen tät, minskar flash och förlänger maskinens livslängd.
4. Användarvänligt styrsystem
Moderna automatiska formsprutningsmaskiner behöver smarta men enkla kontroller.
Vad jag förväntar mig:
- Intuitiv pekskärms HMI
- Klar inställningssidor för temperatur, tryck, hastighet, tid
- Receptlagring för form- och materialinställningar
- Grafik av realtimetrender och larm
- Dataregistrering för processövervakning och spårbarhet
Ett bra styrsystem för insprutningsmaskin gör det lättare att reglera stabila processer och stödja Industry 4.0- integration.
5. Säkerhet och överensstämmelse
Säkerhet är icke‑förhandlingsbar med högtrycks plastinjektionsutrustning.
Kärnsäkerhetsfunktioner:
- Dubbla säkerhetsdörrar och lås
- Ljusgardiner eller områdeskannrar på maskiner för injektering av långa tonnage
- Nödstoppkretsar med kategori‑graderade komponenter
- Efterlevnad av CE, ISO eller lokala säkerhetsstandarder
Du skyddar operatörer och undviker kostsamt driftstopp och juridiska problem.
6. Automatisering och integration
De flesta köpare planerar nu nästan en hel plastformgivningslinje, inte bara en fristående maskin.
Behöriga för integration:
- Standardgränssnitt för robotar, plock-och-sätt och IML-system
- I/O och kommunikation för transportörer, formsektionskylare och torkar
- OPC UA / Euromap eller liknande protokoll för Industry 4.0-injekteringsmaskinkoppling
Så här bygger du en stabil, automatiserad cell som kan köra högvolymsjobb lönsamt.
Snabb jämförelsetabell
| Funktion | Varför köpare bryr sig | Vad en bra maskin erbjuder |
|---|---|---|
| Precision och repeterbarhet | Dimensionell noggrannhet, låg spill | Servostyrning, stel klämma, stabil smält temperatur |
| Energibesparing | Lägre kWh-kostnad, grönare produktion | Servodriven injektionsmaskin eller helt elektrisk |
| Ramstabilitet och hållbarhet | Lång livslängd, minimal sprut, mindre driftstopp | Tung ram, starka plasthallar, kvalitetsmaterial |
| Användarvänligt styrsystem | Snabbare uppsättning, färre misstag | Touchskärm HMI, recept, dataregistrering |
| Säkerhet och standarder överensstämmelse | Operatørsäkerhet, juridisk överensstämmelse | Spärrar, skydd, CE/ISO-överensstämmelse |
| Automationintegration | Högre produktion, lägre arbetskostnader | Robotgränssnitt, transportör och perifera länkar |
Om du dimensionerar en maskin och planerar verktyg samtidigt är det värt att kolla detaljerade guider för båda injektionsformverktyg och full injektionsformpriser uppdelningar så att din maskinval, formdesign och kostnadsmål stämmer från dag ett.
Ansökningar av produkter från sprutpressmaskin
Vår sprutpressmaskinsprodukter är byggda för att täcka nästan varje plastapplikation du ser på dagens globala marknad. Här gör de störst intryck.
Bilindustrins plastkomponenter
För bilplastsprutning, stabilitet och repeterbarhet är kritiskt. Vi använder servohydrauliska och helt elektriska sprutpressmaskiner för att producera:
- Interiörtrimning, klämmor, fästen, kontakter
- Under- motorutrymmen som måste klara värme och vibrationer
- Funktionella komponenter som fläktkåpor och vätskebehållare
Konsekvent klämkraft och tajta sprutmåtts specifikationer hålla delarna inom specifikation även vid lång produktionskörning.
Förpackning: kapslar, lås och tunnvägg
Vid förpackning är snabbhet pengar. Våra plastsprutmaskiner är anpassade för:
- Kapslar och lås
- Livsmedelsbehållare och kärl
- Tunnväggsförpackningar som behöver ultrahöga cykelhastigheter
Med hög hastighet horisontell formpressningsteknik, optimerad cykeltid, och energisnåla servodrivningar hjälper vi förpackningsanläggningar att nå volymmål och sänka kostnad per del.
Medicin & Hälso- och sjukvårdsp Plastics
Medicinska kunder behöver ren, stabil och spårbar produktion. För medicinsk plastinjektionsutrustning, fokuserar vi på:
- Engångsprodukter (sprutor, spetsar, höljen)
- Enhetskomponenter och kontakter
- Precisionsdelar för diagnostikutrustning
Våra maskiner fungerar väl med validerade verktyg och kan paras ihop med renrumslösningar, processövervakning och dataregistrering. För högprecisionsarbete inom medicin rekommenderar vi ofta våra all elektronisk sprutning-maskin uppsättningar eller strängt kontrollerade servodrivent injektionsmaskiner.
Om du vill outsourca produktionen, våra precision plastic injection moulding services är redan anpassade för medicin, elektronik och industriella delar.
Konsumentelektronik & Precisionsdelar
För konsumentelektronikhus och små precisionsdelar, geometrisk noggrannhet och ytfärdighet är allt. Våra automatiska injektionsformpressningsmaskiner används i stor utsträckning för:
- Telefon- och surfplattushus
- Fjärrkontroller, laddare, kontakter
- Små kugghjul och tekniska komponenter
Här utnyttjar vi hybridsprutningsmaskiner och flerkammarsverktyg för att balansera snabbhet, precision och kostnad.
Hushållsvaror, leksaker & vardaglig plast
Vår industriplastpressmaskiner även kör högvolyms-konsumentdelar:
- Förvaringsboxar, köksredskap, hushållsorganisatörer
- Leksaker och utbildningsprodukter
- Vardagliga föremål som handtag, knoppar, klämmor
Kunder i denna sektor börjar ofta med en liten sprutformsningsmaskin och ökar när efterfrågan växer, så vi designar maskiner som är lätta att köra och underhålla, även för slimmade team.
Skräddarsydda & nischade plastdelar
För nischindustrier stöder vi tillverkning av plastdelar efter mått använder:
- Flerkammars sprutverktygsmaskiner för 2K/3K-delar
- Övermouldingssprutmaskiner för metallinfästningar, mjukkänsliga grepp
- Specialmaterial (ingenjörsplaster, återvunna material, tillsatser)
Vi arbetar nära kunderna för att matcha klämkraft tonnage, skottstorlek, och sprutmaskinens energiförbrukning till det verkliga produktionsbehovet, inte bara katalogspecifikationen.
Om du behöver både verktyg och produktionstöd, vår plastinjektionsform- och fabrikskapacitet kan ta dig från idé till masstillverkning med ett enda team.
Hur man matchar en sprutformsmaskinprodukt med ditt projekt
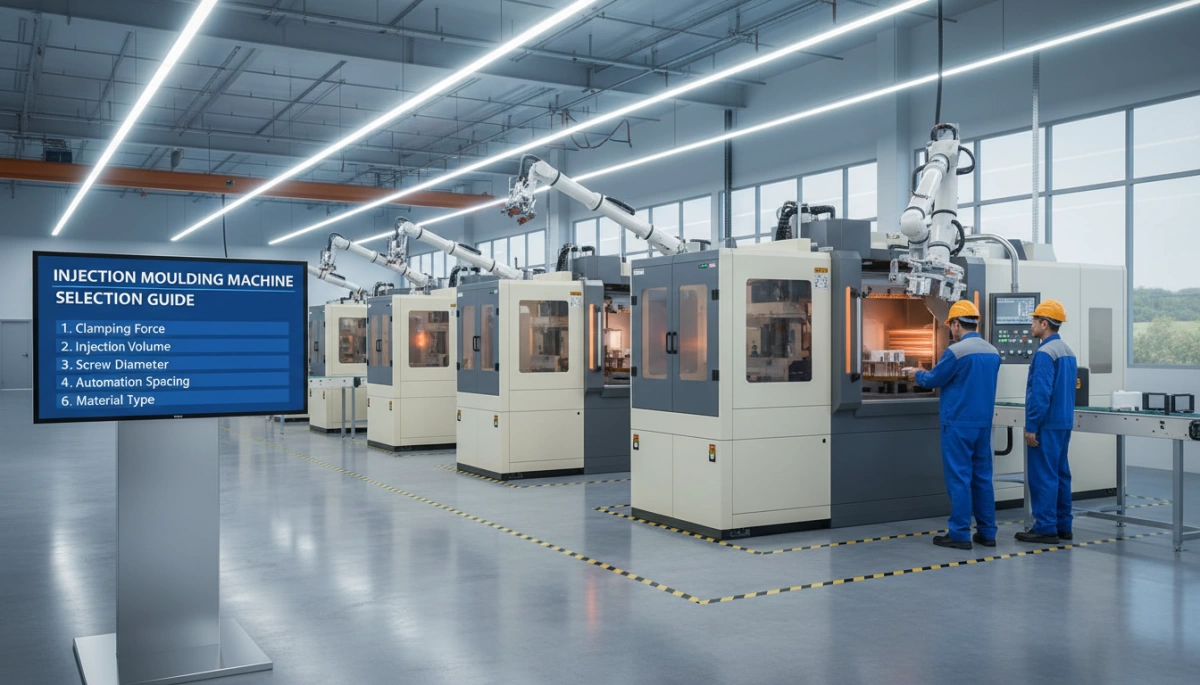
Du börjar inte med maskinen; du börjar med delen. När delen är tydlig blir den “rätta” plastinjektionsformmaskinen uppenbar.
1. Få fast delstorlek, vikt och geometri
Definiera först plastdelen tydligt:
| Vad du definierar | Varför det spelar roll för maskinen |
|---|---|
| Maxlängd, bredd, höjd | Justerar platenstorlek, avstånd mellan kedjärn, formstorlek |
| Delvikt (i gram) | Driver utvald sprutvolym och skruvdiameter |
| Väggtjocklek och ribbor | Påverkar injekteringspress och materialflödeskrav |
| Antal kammare | Påverkar klämmkraft och slagvolym |
Tips: Total slagvolym (del + körning) bör vanligtvis vara 30–80% maskinens maximala slagvolym för stabil formgivning.
2. Uppskatta volym och målcykeltid
Din produktionsplan avgör hur “stor” och hur “snabb” maskinen måste vara:
| Projekttyp | Typisk behov |
|---|---|
| Prototyping / låg volym | Liten formmaskin, flexibel uppsättning |
| Medelvolymer | Stabil, medelstor formmaskin för automatiserad utskrift |
| Hög volym massaproduktion | Hög hastighet, energieffektiva formar används |
Definiera:
- Årligt volym (stycken/år)
- Mål för cykeltid (sek/slag)
- Nödvändig OEE (övergripande effektivitet)
Sedan återberäkna hur många formar och vilken maskinhastighet du verkligen behöver.
3. Välj klämkraft och sprutstorlek korrekt
Klämkraft (tonnage):
Grundregel:
Tonage (ton) ≈ Projekterad partsarea (cm²) × formantal × 0,35–0,5
- Tunnvågiga förpackningar / högt tryck → använd högre faktor
- Enkla, tjockväggiga delar → lägre faktor fungerar ofta
Sprutstorlek:
- Total sprut (del + sprue) = 30–80% av maskinens maxsprut
- För precisionsdelar, håll dig närmare 30–60% för bättre processtyrning
Om du vill ha den djupare matematiken för hur injektionsformsprocessens steg påverkar fyllning och tryck, denna uppdelning av hur formgjutning av plast fungerar är en solid referens när du specifikationerar maskinen.
4. Matcha plastmaterial & smältkarakteristika
Inte all plastinjektionsutrustning hanterar varje harts lika bra. Kontrollera:
- Materialtyp: PP, PE, ABS, PC, PA, POM, TPU, etc.
- Smält temperaturintervall → värmare och kolvdesign
- Viskositet / flödesindex → skruvdesign, injektionspress
- Fibermättad / förstärkt → starkare skruv, slitstarkt hölje
- Användning av återvunnet material → stabil plastificering, god blandning
För krävande material matchar jag vanligtvis en specifik skruvdesign (L/D och kompressionsförhållande) och ett stabilt temperaturkontrollsystem.
5. Kontrollera golvyta, effekt och kylning
Innan du tecknar för en plastinjektionsformmaskin, bekräfta att din fabrik kan stödja den:
| Faktorer | Vad man ska kontrollera |
|---|---|
| Golvutrymme | Maskinens fotavtryck + formbyte + robot-/transportörsområde |
| Spänningsförsörjning | Spänning, fas, tillgänglig kW kontra maskinens efterfrågan |
| Kylsystem | Kylaggregatets kapacitet, kylvattenflöde och temperatur |
| Lufttillförsel | Kompressorstorlek för ventiler, kärndragningar, luftstöt |
Horizontala formsprutningsmaskiner kräver normalt mer längd; vertikala formsprutningsmaskiner behöver mer höjd men mindre fotavtryck.
6. Balansbudget, prestanda och skalbarhet
Du köper inte bara en formsprutningsmaskin för idag; du köper den för de kommande 8–12 åren.
Viktiga avvägningar:
- Hydraulisk vs helt elektrisk vs hybrid
- Hydraulisk: lägre initialkostnad, stark för generella delar
- Helt elektrisk: högre precision, lägre energiförbrukning
- Hybrid/servohydraulik: bra balans mellan kraft och effektivitet
- Nuvarande behov vs framtida behov
- Lite överdimensionerat tonnage och stöt kan låta dig växa med nya formar
- Välj en maskin med automation-klar gränssnitt (robotar, transportörer, MES) gör uppgraderingar billigare senare
- Total kostnad, inte bara pris
- Energianvändning
- Underhåll och reservdelar
- Nedtidrisk
- Operatörstid
Om du planerar formar för sprutformning med varmkavitet, flerhåls- eller avancerade sprutformningsmaskinmodeller (som övermolding eller multi-shot), se till att styrsystemet och hydraul-/servosystemen är förberedda från dag ett.
När jag specificerar en plastformsproduktionslinje för globala kunder, gör jag alltid ett snabbt ROI-oktavblad: maskinpris + verktyg + utility-kostnader vs output, avfallsgrad och arbetskraft. Det är det enda sättet att se vilken sprutformningsmaskinprodukt som verkligen passar ditt projekt, inte bara din budget den här månaden.
Köpråd för Injection Moulding Machine-produkter
Att välja rätt sprutpressningsmaskinens produkt är ett långsiktigt beslut. Så här skulle jag bryta ner det om jag köpte för min egen anläggning.
Nya vs begagnade sprutformationsmaskiner
Nya maskiner – Fördelar:
- Senaste teknologin (servo, helt elektrisk, Industry 4.0-färdig)
- Lägre energiförbrukning och bättre processtyrning
- Fullt garanti, utbildning och OEM-service
Nya maskiner – Nackdelar:
- Högre startkostnad
- Längre ledtid i vissa regioner
Begagnade maskiner – Fördelar:
- Mycket lägre kapitalkostnad
- Snabbare leverans och start
- Ett bra alternativ för att testa ett nytt projekt eller en nischprodukt
Använda maskiner – Nackdelar:
- Högre slitage risk (skruv/rör, pumpar, ventiler)
- Kanske mindre energieffektiva
- Begränsad eller ingen garanti; svårare att få reservdelar
Om du särskilt tittar på använd injektionsformmaskin till salu, rekommenderar jag alltid att du går igenom en specialiståterförsäljare som kan tillhandahålla inspektion, testresultat och support. Till exempel en plattform som begagnade formsprutningsutrustningen-avdelningen på Jino Plastics är utformad exakt för det.
Viktiga frågor att ställa din leverantör
Innan du köper någon plastsprutgjutningsmaskin, fråga:
- Vad är den verkliga skottstorlek och användbara klämkraft för min form?
- Vilka material har denna maskin tidigare bearbetat (för begagnat)?
- Vad ingår: utbildning, installation, startreservdelar, olja, garantivillkor?
- Kan du visa energiförbrukningsdata för min cykel och material?
- Hur snabbt kan du tillhandahålla kritiska reservdelar och service?
- Kan jag se maskinen köra min form eller en liknande form?
Hur man jämför offerter och tekniska anbud
När man jämför sprutpressmaskinsprodukter från olika märken, titta inte bara på priset:
- Specifikationer: klampkraft, slagvolym, injektionstakt, gap mellan draglinor, presshuvudets storlek
- Drivtyp: hydraulisk, servo-hydraulisk, helt elektrisk, hybrid
- Styrsystem: skärmstorlek, loggning av data, fjärrstöd, integrationsalternativ
- Energianvändning: kWh per kg plast eller per cykel
- Service-nätverk: lokal teknikers tillgänglighet och svarstid
Skapa en enkel jämförelsetabell och normalisera allt till din delvikt, material och målcirkustid.
Dolda kostnader att vara uppmärksam på
Dessa påverkar ofta köpare efter inköpsordern:
- Verktygs- (formkostnad) – vanligtvis den största enskilda kostnaden
- Kylsystem: kylare, kölingtorn, rörledning
- Tryckluft: kompressorstorlek och luftbehandling
- Tillbehör: tork, lastare, mixer, granulator, robot, transportörer
- Underhåll: hydraulikolja, filter, värmare, tätningar, extra skruv/bara
- Installation: rigging, elektriska arbeten, grunder, säkerhetsstängsel
Alltid begära en full systemoffert, inte bara inject molding-maskinens pris.
Hur man testar en sprutpress
Innan du binder dig vill du se verkliga plastdelar:
- Kör din egen form om möjligt, annars en form i ungefär samma storlek och material
- Kontrollera starttid, cykeltid och repeterbarhet under minst 1–2 timmar
- Mät delviktsvariation över flera skott
- Sök efter defekter: korta skott, brännmärken, flashing, fördjupningar, skevhet
- Övervaka tryck och hastighetsstabilitet i kontrollernens trendgrafik
Om du köper begagnat, krävd en live provkörning eller en video av maskinen som går, helst med dokumenterade parametrar. En kuraterad källa som Jino’s used injection moulding equipment listings ger vanligtvis denna typ av öppenhet.
Beräkna långsiktig ROI och återbetalning
För att bedöma om ett industriformpressningsmaskin är värt det, kör grundläggande siffror:
- Totalt investerat
- Maskin + hjälpmedel + form(er) + installation
- Driftskostnad per timme
- Energi + arbetskraft + materialförlust + underhåll
- Delar som produceras per timme
- Cavitation × 3600 / cykeltid (sekunder)
- Kostnad per del
- Driftskostnad per timme ÷ delar per timme
- Vinst per del
- Försäljningspris – totala kostnaden per del (inklusive avskriven verktyg)
- Återbetalningstid
- Totalt investerat ÷ årlig nettoresultat från den maskinen
Ofta betalar en dyrare energieffektiv formsprutningsmaskin (servomotor eller helt elektrisk) sig snabbare eftersom lägre elräkningar och högre drifttid. Tänk alltid i termer av livstidskostnad, inte bara maskinpriset.
Topbrands och marknadstrender inom produkter för sprutavtrycksmålsmaskiner
Globala tillverkare av sprutavtrycksmaskiner
marknaden för plastsprutformningsmaskiner domineras av ett fåtal starka aktörer som sätter takten inom teknik och tillförlitlighet. Namn som Engel, Arburg, KraussMaffei, Sumitomo (SHI) Demag, Husky, Haitian, Milacron och Nissei är välkända för industriella sprutformningsmaskiner som täcker allt från små precisionsdelar till stora fordonskomponenter. Dessa märken konkurrerar hårt när det gäller servohydrauliska system, helt elektrisk teknik, energisnåla formar och integrerad automation för att minska cykeltid och total kostnad per del.
Positionering av JINO-sprutformning på marknaden
JINO-sprutformning befinner sig i det värdeorienterade segmentet: solid prestanda, konkurrenskraftig prissättning och starkt stöd för globala kunder som behöver pålitlig plastsprututrustning utan att betala ”premium europeisk” prisnivå. Vi fokuserar på servohydrauliska sprutmaskiner och energisnåla formar som levererar stabilt klemkraft, konsekvent skottstorlek och smarta kontroller. För köpare som också behöver en stabil injektionsformsleverantör i Kina, positionerar vi JINO som en one-stop-partner för både maskiner och stöd för plasticsprutproduktion, inklusive formoptimering och materialval.
Övergång till helt elektriska och servo-drivna maskiner
Över hela regionen ökar efterfrågan från grundläggande hydrauliska sprutformningsmaskiner till servo-drivna maskiner och helt elektriska sprutformningsmaskiner. De främsta orsakerna är:
- Lägre energiförbrukning och minskad värmeuppbyggnad
- Högre precision och repeterbarhet för tunna väggar och medicinska delar
- Snabbare respons på sprutningshastighet och hålltryck
- Renare drift, idealisk för medicinsk plastsprututrustning och elektronik
Hybrid-sprutformningsmaskiner som kombinerar hydraulisk kraft med servoelektriska drivningar växer också, särskilt där hög kapacitet och hög precision behövs.
Industry 4.0, Smart övervakning och datadriven produktion
Moderna plastinjektionsgjutningsmaskiner blir snabbt anslutna tillgångar. Köpare förväntar sig nu:
- Real-tids övervakning av cykeltid, instöpningspress och energiförbrukning
- Automatiserad dataregistrering för spårbarhet och processvalidering
- Fjärrdiagnostik och mjukvaruuppdateringar
- Integration med MES/ERP för full produktionstransparens
Vårt styrsystem för injektionsmaskiner är utformat för Industry 4.0, vilket gör det lättare att följa delkvalitet, optimera processfönster och hantera flera maskiner som en sammanlänkad plastformningsproduktionslinje.
Hållbarhet och energireducering
Hållbarhet är nu en kärntydare vid köp av varje injektionsformningsmaskinprodukt:
- Återvunna material: Maskiner måste hantera regrind och återvunna polymerer med stabil plastifiering. Att para ihop rätt maskin med rätt injektionsformningsmaterial är avgörande för att hålla kvaliteten hög när man använder återvunna material.
- Lägre energianvändning: Servohydrauliska och helt elektriska maskiner kan minska energianvändningen med 30–60% jämfört med äldre hydraulik.
- Mindre spill: Mer exakt kontroll av temperatur, insprutningshastighet och tryck minskar direkt spilltakt och förbättrar ROI.
Varumärken som visar tydliga besparingar i kWh per kg plast och lägre spilltakt vinner fler projekt.
Regionala skillnader i efterfrågan på injektionsformningsmaskiner
Efterfrågan på injektionsformningsmaskinprodukter ser annorlunda ut beroende på region:
- Europa & Japan: Stark preferens för helt elektriska injektionsformningsmaskiner, hög automation och fullt Industry 4.0‑engagemang. Fokus på medicinsk, högklassig förpackning och precisionstekniska delar.
- Nordamerika: Blandning av stora tonnage-impänningsmaskiner för fordons- och logistiksektorn, plus mellanstora tryckpressar för förpackningar och konsumentvaror. Stark intresse för hybrid- och servohydrauliska maskiner för balanserad kostnad och prestanda.
- Kina & vidare i Asien: Mycket dynamisk marknad, med hög volym efterfrågan på kostnadseffektiva automatiska injektionsmaskiner, samt snabb tillväxt för servodriva injektionsmaskiner och Industry 4.0-klara system när fabriker uppgraderar.
- Framväxande marknader (Sydostasien, Latinamerika, Afrika): Snabbt växande behov av robusta, lätta att underhålla plastinjektionsmaskiner med lägre initial investering och enkel drift, men växande förväntningar på energieffektivitet och tillförlitlighet.
Som leverantör av utrustning designar och positionerar jag våra injektionsmaskinprodukter för att passa dessa regionala behov: konkurrenskraftig prissättning, stabil kvalitet, energieffektivitet och smarta funktioner som faktiskt gör skillnad på verkstadsgolvet.
Underhåll för injektionsmaskinprodukter
Att hålla en injektionsmaskin i toppskick är icke förhandlingsbart om du bryr dig om delarens kvalitet, driftstid och energikostnader. Oavsett om du kör en liten injektionsmaskin eller en full plastformningsproduktion, kommer en tydlig underhållsrutin att betala sig själv snabbt.
Dagliga, veckovisa och månatliga underhållskontroller
Jag delar alltid upp underhåll i enkla, upprepbara checklistor:
Dagliga kontroller:
- Kontrollera oljenivå, temperatur och eventuell läckage runt hydraulsystemet
- Inspektera munstycke, skruvtoppområdet och formsgränssnittet för materialuppbyggnad
- Verifiera säkerhetsdörrar, ljusgardiner och låsningar fungerar
- Lyssna efter onormal vibration eller ljud från pumpar, motorer eller skruvdrivenhet
Veckovisa kontroller:
- Inspektera spännrepenor, muttrar och plattor för sprickor, rost eller felaktig inriktning
- Kontrollera slanganslutningar, värmare och termoelement för skador
- Testa klämkraftens konsekvens och grundläggande injektionstryckstabilitet
Månatliga kontroller:
- Justering av injektionsenheten och klämmunheten
- Inspektera elskåp: lösa terminaler, damm, fläktfilter
- Granska larm och produktionsdata från styrsystemet för att upptäcka trender
Rengöring, smörjning och skruv-/kroppvård
Rengjorda maskiner ger stabilare cykler och färre formdefekter
- Rengöring: Rengör regelbundet behållaren, halsen och området runt olje- eller skruvkroppen för att förhindra kontaminering och svarta fläckar
- Smörjning: Följ smörjdiagrammet för styrlinor, gångpunkter och rörliga platenser. Använd den rekommenderade fettet/oljan, blanda inte typer
- Skruv- och kropptvård:
- Blås ut materialet vid materialbyte eller färgbyte
- Undvik att köra vid extrem backtryck eller övertakt
- Låt inte material sitta och bakas vid hög temperatur under långa stopp
Korrekt skruv-/kroppsvård minskar direkt problem som brännskador och svarta fläckar, som diskuteras i många felsökningsguider om kontroll av sprutflöde och andra injektionsformningsdefekter.
Hydraulikoljeförvaltning och filterbytes
På hydrauliska och servohydrauliska injektionsmaskiner är oljan ”blodet” i ditt system.
- Använd rätt oljegrad och håll den inom det rekommenderade temperaturintervallet
- Övervaka oljekvaliteten med filter och partikelindikatorer om tillgängligt
- Byt filter enligt schema eller tidigare om du märker tryckfall eller kontaminationslarm
- Byt olja när den mörknar, luktar bränt eller labbtester visar hög kontamination
Bra oljeförvaltning förlänger pumpans liv och håller din hydrauliska sprutformen maskin stabil.
Kalibrering av sensorer, värmeelement och styrsystem
För en automatisk sprutformningsmaskin är kontrollnoggrannhet allt
- Temperatursensorer & uppvärmare: Kontrollera behållarens, munstyckets och formens temperaturavläsningar mot en extern termometer; kalibrera om det uppstår avvikelse
- Tryck- och positionssensorer: Kalibrera injektions-tryck, återtryck och skruvpositionssensorer regelbundet
- Styrsystem:
- Säkerhetskopiera parametrar och recept
- Uppdatera firmware/mjukvara som rekommenderas
- Verifiera säkerhets- och larmlogik efter varje service
Noggrann kalibrering är nyckeln till-repeatable processfönster och konsekvent slagstorlek.
Förebyggande underhåll för minskat avbrott
Förebyggande underhåll är mycket billigare än akuta reparationer.
- Schemalägg PM-stopp baserat på drifttimmar, inte bara kalenderdatum
- Kombinera PM med formbyten eller planerade s.k. linjestoppar
- Spåra vanliga fel, energiförbrukning och cykelkonsekvens för att se tidiga varnande tecken
- Använd Industry 4.0 / datauppföljningsfunktioner på moderna sprutformningsmaskinprodukter för att planera service istället för att reagera på haverier
Tecken på att du behöver reparation, översyn eller uppgraderingar
Vänta inte tills maskinen misslyckas vid en nyckelbeställning.
Du behöver troligen reparera eller göra en översyn om du ser:
- Ökande avfall: fläckar, korta skott, brännmärken, krökningsfel kopplade till maskininkonsekvens
- Stora avvikelser i spruttryck, skottvikt eller kompensation trots samma inställningar
- Långsam respons från pumpen, fördröjd klämrörelse eller instabilt cykeltempo
- Frekventa larm på temperatur, tryck eller säkerhetskretsar
Du bör överväga en uppgradering när:
- Energiförbrukningen är för hög jämfört med moderna energisnåla formsprutningsmaskiner
- Cykelns tider räcker inte till för nuvarande marknadsbehov
- Du vill ha bättre automation, övervakning eller integration med robotar
En väl underhållen plastinjektionsformmaskin ger stabil kvalitet, mindre avfall och mer förutsägbart utfall, vilket exakt är vad du vill om du är seriös om effektiv, högvolyminjicering.
Vanliga problem med injektionsformlingsprodukter
Även de bästa sprutpressmaskinsprodukter kan orsaka problem om uppsättningen, underhåll eller processtyrningen inte är rätt. Jag håller det rakt och praktiskt så att du snabbt kan koppla maskinbeteende till komponentkvalitet.
Typiska defekter kopplade till maskinproblem
De flesta kvalitetsproblem hänför sig till maskinen, inte bara formen eller materialet. Vanliga defekter kopplade till plastsprutningsutrustning inkluderar:
- Kortskott – ofta orsakas av låg spruttryck, undersizead injektionsenhet, sliten återställningsventil eller luftläckor.
- Flash – vanligtvis från otillräckligt klämkraft, dålig plattans parallellitet eller slitna bultar och busningar.
- Brännmärken – kopplade till fångad luft från lågt ventileringsflöde i kombination med för hög injektionshastighet eller överstyrning av värmare.
- Sink marks / voids – låg fyllningspressning, för kort hålltid, eller en maskin som inte kan upprätthålla jämn pressning.
Om du kämpar med återkommande defekter är det värt att granska hela listan över injektionsformningsdefekter och grundorsaker i denna praktiska felfelsökningsguide.
Felsökning av inkonsekvent skjutstorlek och tryck
Inkonsekvent skjutstorlek och tryck är klassiska sprutpressningsmaskinens produkt problem:
- Kontrollera skruv kontroll-ring / backventilförslitning – om den läcker, kommer ditt skott att variera.
- Verifiera baktryck, skruvåterhämtningstid, och kudde – dessa måste vara stabila cykel för cykel.
- Bekräfta materialtillförsel – blockerad k passionately hopper, vått material, eller brobyggande påverkar upprepbarhet hos skottet.
- Övervaka hydrauliskt eller servo-hydrauliskt system – instabil pumputgång ger instabilt tryck.
- On alla elektriska formsprutningsmaskiner, kontrollera motorjustering och tryckkalibrering.
Om maskinen inte kan hålla en stabil kudde och tryck kommer ingen processinställning att spara delkonsekvensen.
Hantering av Flash, korta skott och brännmärken
Du kommer att se dessa överallt sprutformningsmaskinmodeller (hydraulisk, helt elektrisk, hybrid). Grundriktning:
- Flash
- Öka klämkraften eller gå upp till högre tonnage plastsprutgjutningsmaskin.
- Minska injektionshastigheten och hastigheten.
- Kontrollera formens delningslinje, plattor och stag för slitage eller felaktig inriktning.
- Kortskott
- Höj smälttemperatur, injektionshastighet och injektionspress
- Öka skottstorlek och hållningspress / tid.
- Bekräfta ventilerings- och gattet storlek – om de är OK, titta på sprutmåtts specifikationer (skottstorlek och tryckkapacitet).
- Brännmärken
- Minska injektionshastighet och smälttemperatur.
- Förbättra ventileringen och kontrollera gattedesign; detta är där en solid kulförsedärjningsdesign som i denna gate i formsprutning översikt verkligen hjälper.
- Kontrollera extruderhuvar och termoelement för överskridning.
Justera process kontra service maskinen
Du behöver inte alltid en tekniker; ibland räcker det med smartare processändringar. En snabb regel:
- Justera processen när:
- Delproblem uppstod efter ett formsändring, materialändring eller inställningsändring.
- Maskinparametrarna är stabila och repeterbara.
- Du ser tydliga processknoppar: temperaturer, hastigheter, backspänning, packning/håll, kylning.
- Underhåll maskinen när:
- Problem kvarstår över olika formar och material.
- Du ser avvikande temperaturer, avvikande injektionstryck eller instabil kudde.
- Det finns läckor, onormala ljud, vibrationer eller långsamma/klumpiga rörelser.
- Energianvändningen sticker iväg eller den automatisk formsprutningsmaskin larmar ofta om tryck/position.
Om du konstant “finjusterar” en process som tidigare varit stabil, behöver maskinen troligen service, inte mer justering.
Hur Dålig Underhåll Dödar Kvalitet och Skapar Börda
Att hoppa över underhåll på formsprutningsmaskiner är dyrt:
- Sliten skruv/hylsa och tätning = inkonsekvent smältning och slagstorlek → högre avfall.
- Smutsiga filter och gammal hydraulolja = instabilt tryck och temperatur → slumpmässiga defekter.
- Felkalibrerade sensorer och uppvärmare = smältnedbrytning, bränmärken, krympning.
- Lössplatser och nötta låstänger = fladdring och måttsdrift.
- Dålig smörjning = okontrollerad klämrörelse, långsammare cykler, högre energianvändning.
Om din scrap-rate ökar och inget ”uppenbart” ändrats i form eller material, maskinen och dess underhållshistorik bör vara först att titta på.
Vanliga frågor om produkter inom injektionsformning
Hydraulisk vs elektrisk injektionsformningsmaskinprodukter
Hydrauliska injektionsformningsmaskiner är tåliga, beprövade och hanterar hög tryck, tjockvägg och allmänna delar till ett lägre initialt pris. De är arbetsnstyrkan i många bil- och tungindustriapplikationer.
Väts elektriska injektionsformningsmaskiner är snabbare, tystare, renare och extremt precisa, vilket gör dem idealiska för medicin, elektronik, tunnväggsförpackningar och högkavitationsformar. De erbjuder bättre repeterbarhet och lägre energianvändning men kostar mer upfront.
Hybrid injektionsformningsmaskiner ligger mitt emellan: el där precision och hastighet spelar roll (skruv, dosering, kläm) och hydraulik där rå kraft behövs.
Typiskt kostnadsintervall för injektionsformningsmaskinprodukter
Priser varierar med tonnage, märke och konfiguration:
- Små injektionsformningsmaskiner (≤100T): ungefär $15 000–$60 000
- Mellan (100–350T): ungefär $40 000–$150 000
- Stora tonnagemaskiner (400T+): kan gå från $120 000 upp till sexsiffriga belopp
Alternativ som flerskott, vertikal kläm, höghastighetsförpackningsspecifikationer eller Industry 4.0-styrning höjer priset. Ta alltid hänsyn till verktyg, hjälpmedel och automation när du budgeterar.
Hur man uppskattar tonnage för en specifik del
Du behöver inte en exakt formel för att få en bra uppskattning:
- Beräkna projicerad yta av delen + styrningen (cm² eller in²).
- Multiplicera med antal kammare.
- Använd en tryckfaktor:
- Allmänna delar: ~3–4 ton per in² (45–60 kN per cm²)
- Tjockväggiga eller högt tryckresiner: 4–6+ ton per in²
Lägg sedan till en säkerhetsmarginal på 10–20%. Om du outsourcar formsprutningen kan du dela din 3D-modell med en yrkesperson plastinjektionsformföretag och de kommer att bekräfta klampkraften åt dig.
Användning av återvunna plastmaterial i formsprutningsmaskiner
Modern plastsprututrustning kan köra återvunna material, men du behöver kontrollera:
- Materialkvalitet: ren, sorterad och konsekvent återvinningsmaterial
- Torkning: återvunnet material absorberar ofta mer fukt
- Skruv och kolvslitage: abrasiv- och fyllnadsmedel i återvunnet resin kan öka slitaget
- Processfönster: förväntas smalare fönster och mer finjustering av temperatur och backtryck
För många projekt ger en blandning av jungfrulig + återvunnet resin en säkrare balans mellan prestanda, kostnad och hållbarhet. Detta är vanligt inom tillverkning av bil- och förpackningsplasdetaljer.
Energihushållningsförväntningar på moderna maskiner
Energieffektiva formsögningsmaskiner är standard nu, särskilt servohydrauliska och helt elektriska konstruktioner:
- Energibesparingar: ~30–70% jämfört med gamla helt hydrauliska maskiner
- Servodrivrutiner: använder endast kraft när rörelse behövs
- Bättre isolering och effektiva värmare minska energianvändningen i kolvar
- Smart styrsystem optimera pump- och motorbelastning
När du jämför maskiner, titta på kWh/kg för dina måldelar, inte bara marknadsföringsnumren. Under några år överväger ofta energieffektivitet prisdifferensen.
Leveranstid och installation för en ny formningsmaskin
Typiska tidslinjer vi ser på den globala marknaden:
- Leveranstid: 6–14 veckor för standardmodeller; längre för anpassade, fler-körningar eller stora tonnage-maskiner
- Frakt + tullar: lägg till 1–4 veckor beroende på din region
- On-site installation: vanligtvis 2–5 dagar för positionering, utjämning, anslutning av ström, vatten och kringutrustning
- Driftsättning och utbildning: 1–2 veckor för processetup, provkörningar och operatörsutbildning
Planera ditt maskinköp tillsammans med formarens byggnation, hjälpuppgifter (kylmedelssystem, torkare, kompressor) och materialval. Om du även behöver en partner för anpassad plastinjektionsformning, anpassa dessa tidslinjer så att din produktion kan starta smidigt.



 Swedish
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Norwegian
 Belarusian
 Armenian