
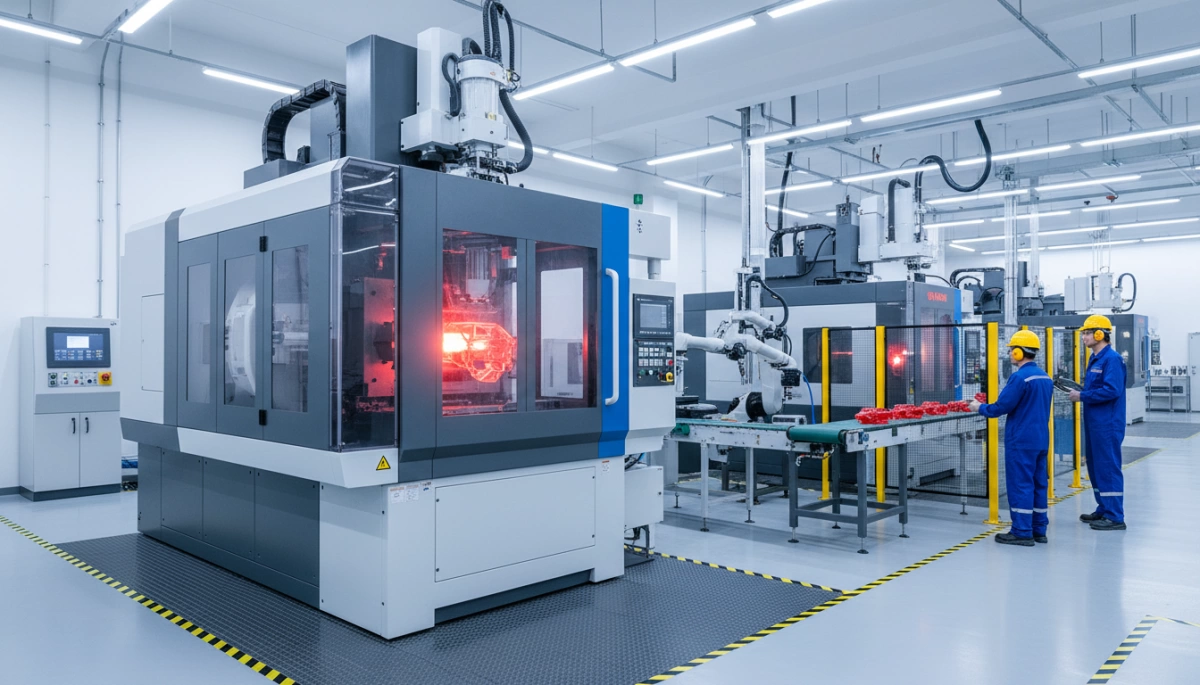
Что такое оборудование по литью под давлением?
Базовое определение: машина литья под давлением пластика
A машина литья под давлением пластика (также называемая пластическим литейным оборудованием or установка для изготовления пластиковых деталей) — это промышленная машина, которая:
- растапливает пластиковые гранулы
- впрыскивает расплавленный пластик в форму
- охлаждает и автоматически извлекает готовую пластиковую деталь
Коротко это полностью автоматизированная система которая превращает сырьевые пластиковые гранулы в повторяющиеся, высокообъемные пластиковые детали.
Основная функция в производстве пластиковых деталей
Главная задача продукт машины литья под давлением это:
- Производить высокие объёмы одинаковых деталей
- Поддерживать жесткие допуски и устойчивые размеры
- Запуск 24/7 с контролируемым время цикла и потреблением энергии
Поэтому литье под давлением является предпочтительным выбором для:
- автомобильная облицовка, клипсы и разъёмы
- крышки, крышки и контейнеры для упаковки
- медицинские, электронные и потребительские изделия
Основные компоненты устройства литья под давлением
| Компонент | Что это делает (простыми словами) |
|---|---|
| Бункер | Держит и подаёт пластиковые гранулы в машину |
| Тара | Нагревает пластик и поддерживает нужную температуру плавления |
| Шнек | Вращается для плавления, смешивания и продвижения пластика вперёд |
| Литьевый узел | Измеряет (размер порции) и впрыскивает расплавленный пластик в форму |
| Зажимной блок | Открывает/закрывает форму и обеспечивает фронт упора (тоннаж) |
| Стержни соединения и пластины | Поддерживает форму и сохраняет её выравнивание под давлением |
| Контроллер | “мозг” — устанавливает температуру, давление, скорость, цикл и аварийные сигналы |
Эти основные компоненты определяют производительность и надежность любой промышленной экструзионно-литейной машины.
Как работает процесс инжекционного литья
Вот пошаговый процесс инжекционного литья простыми словами:
- Подача
Пластиковые гранулы падают из Бункера во ствол. - Плавление и смешивание
Обогреватели и винт расплавляет гранулы в однородную расплав. - Дозирование (накопление порций)
Винт движется назад и подготавливает заданный объема порции (объем для одной детали или набора деталей). - Впрыск
Это зажимной блок закрывает форму.
Винт движется вперед, под давлением вводит пластик в контролируемый давление впрыска в полость. - Укладка и удержание
Избыточное давление компенсирует усадку и держит полость заполненной для хорошей поверхности и размеров. - Охлаждение
Деталь охлаждается внутри формы с встроенным охлаждающие каналы. - Открытие формы и извлечение
Климп открывается, штифты под давлением выталкивают деталь, и цикл повторяется.
Этот автоматический процесс литья под давлением является тем, что дает вам высокий выпуск и постоянное качество.
Чем машины литья под давлением отличаются от другого пластикового оборудования
Не все пластиковые машины выполняют одну и ту же задачу. Вот как сравнивается продукт машины литья под давлением compares:
| Тип оборудования | Основное применение | Ключевое отличие по сравнению с инжекционной формовочной машиной |
|---|---|---|
| Пресс-форма для литья под давлением | Сложные 3D-детали с высоким объёмом | Использует форму и зажимное усилие для точности |
| Линия экструзии | Профили непрерывной формы, трубы, пленки | Нет полостей под форму; непрерывный продукт, без циклов |
| Машина для раздувания | Полые детали (бутылки, баки) | Использует воздух для формирования пластика в форму |
| Термформование | Ящики, тонкие листы, формируемые теплом и вакуумом | Начинается с листа, а не гранул и процесса шнека |
| Машина ротационного формования | Крупногабаритные полые детали (бак, байдарки) | Медленные циклы, порошковая смола, вращающиеся формы |
Если вам нужно повторяемые, точные по размерам пластиковые детали с жесткие допуски и быстрые циклы производства, a машине литья под давлением из пластика почти всегда правильный выбор.
Машины для литья под давлением: типы продукции
Когда вы выбираете продукт машины литья под давлением, тип привода, компоновка и сила сжатия определят качество ваших деталей, их скорость и эксплуатационные затраты. Вот как это выглядит в реальных проектах.
Гидравлические машины для литья под давлением
Гидравлические машины для литья под давлением жесткие, проверенные и неприхотливые к суровым условиям на заводах.
Наиболее подходящее решение:
- Толстостенные детали, автомобильные компоненты, поддоны, ящики
- Задачи, где важны высокая сила зажима и прочность, а не сверхнизкое потребление энергии
- Заводы с операторами, уже знакомыми с гидравлическими системами
Ключевые моменты:
- Надежное и устойчивое для большой мощности машин литья под давлением потребности
- Проще обслуживать во многих регионах из-за общих гидравлических запчастей
- Немного выше потреблением энергии по сравнению с полностью электрическими, но с меньшей первоначальной стоимостью
Всеэлектрические машины для литья под давлением
An всё электрическое оборудования для литья под давлением направлено на точность, чистую эксплуатацию и экономию энергии.
Наиболее подходящее решение:
- Медицинское оборудование для пластикового литья, потребительская электроника, прецизионные разъемы
- Чистые помещения или среды с низким уровнем шума
- Высоковакуумные/высокохолодильные штампы, где повторяемость порции на порцию критична
Ключевые моменты:
- Высокая точность по положению, давлению и скорости
- Прочный Энергоэффективная литьевая машина Высокая производительность, более низкие эксплуатационные расходы
- Более высокая первоначальная цена, но лучшая долгосрочная окупаемость при массовом производстве
Продукты гибридного литьсяе-машинного типа
A гибридная литьевая машина объединяет электрические приводы с гидравлической мощностью там, где это имеет смысл.
Наиболее подходящее решение:
- Автомобилестроение, упаковка и технические детали, которые требуют как скорости, так и силы
- Пользователи, ищущие баланс между гидравлическим литьем прочностью и электрической эффективностью
Ключевые моменты:
- Электрорегулирование для впрыска/пластикования, гидравлическое зажимное или вытягивание ядра
- Хорошее сочетание скорости, мощности и энергосбережения
- Гибкий вариант при работе с множеством разных форм и материалов
Горизонтальная vs вертикальная литьевые машины
Горизонтальные литьевые машины:
- Стандартный выбор для большинства машин для производства пластиковых деталей
- Быстрый цикл и простота автоматизации с роботами и конвейерами
- Идеально для высокообъемных полностью автоматических линий производства
Вертикальные машины литья под давлением:
- Отлично подходит для машина для добивки (overmolding) литья под давлением применения с вкладышами, металлическими деталями или кабелями
- Компактный дизайн в некоторых конфигурациях
- Проще ручная или полуавтоматическая загрузка вкладышей
Малый тоннаж против большого тоннажа машин литья под давлением
Выбор между между малая машина литья под давлением и большой мощности машин литья под давлением во многом зависит от размера детали и площади формы.
- Малый тоннаж (например, 30–200 т)
- Точностные детали, электроника, крышки, медицинские расходники
- Более быстрые циклы, меньше энергии, меньшая площадь занимаемой поверхности
- Средний и большой тоннаж (например, 250–2000 т+)
- Автомобильные бамперы, ящики, контейнеры, мебель, корпуса бытовой техники
- Позволяет работать с большими формами и более высоким усилием захвата без пояса
Если хотите быстро понять, как работают разные типы машин и где каждая вписывается в производственную линию, я пройду через типичные настройки на нашей странице обзора продукции по машинам литья под давлением, включая гидравлические, электрические и гибридные варианты.
Ключевые характеристики машины впрыскового литья
При выборе продукта машины впрыскового литья я сосредотачиваюсь на нескольких основных цифрах. Именно они определяют, будет ли машина стабильно и прибыльно обрабатывать ваши детали.
Затворная сила (тоннаж)
Затворная сила удерживает форму под давлением впрыска.
| Спецификация | Что это означает | Простое практическое правило |
|---|---|---|
| Затворная сила | Сила давления на форму (кН / тоннаж) | Соответствие площади projected part увеличенной до количества полостей |
| Типичный диапазон | 30T – 3000T+ | Мелкие детали: 30–200T / Авточасти: 500T+ |
- Если тоннажа слишком мал → брак, нестабильное формование.
- Если тоннажа слишком велик → расточительные расходы, большее энергопотребление.
- Для основ по дизайну деталей и формы смотрите это руководство о продуктов для пластмассового литья под давлением.
Спецификации впрысковой единицы
Они задают, сколько материала можно впрыскивать и с какой точностью.
| Спецификация | Описание | Почему это важно |
|---|---|---|
| Объем порции | Макс. количество пластика за можно порцию (см³ / г) | Должен охватывать часть + колбаса/пускатель + запас прочности |
| Давление впрыска | Принудительное продавливание расплава в полость | Необходимо для тонких стенок / сложной геометрии |
| Диаметр шнека | Размер шнека для пластификации | Влияет на скорость пластификации и стабильность заливки |
| Соотношение L/D | Соотношение длины шнека к его диаметру | Влияет на перемешивание, качество расплава, смену цвета |
- Всегда рассчитывайте объема порции из вашей самой массивной детали (включая ротор, колодец, холодный шлак).
Расстояние между траверсами, размер плиты, габариты формы
Форма физически должна помещаться в оборудование для инжекционно-литьевого оборудования.
| Спецификация | Роль |
|---|---|
| Расстояние между траверсами | Максимальная ширина/высота формы между траверсами |
| Размер плиты | Опорная поверхность для формы |
| Диапазон высоты формы | Минимальная/максимальная толщина формы, приемлемая станком |
| Контактная часть daylight / дневной проем | Максимальное расстояние открытия (для извлечения и робота) |
- Обычная ошибка: тоннаж в порядке, но форма не помещается между тягами.
Цикл времени и скорость сухого цикла
Эти цифры управляют вашей производительностью и себестоимостью деталей.
| Спецификация | Значение |
|---|---|
| Цикловое время | Полный цикл формования (секунд) |
| Скорость сухого цикла | Скорость открытия/закрытия без нагрузки |
- Быстрее сухой цикл + оптимизированное охлаждение = меньшая стоимость деталей.
- Для крупных партий даже экономия 1–2 секунд за цикл имеет большое значение.
Потребление энергии и приводная система
Энергия занимает большую часть общих затрат на протяжении эксплуатации промышленных машин для литья под давлением.
| Тип системы | Ключевое преимущество |
|---|---|
| Гидравлическое литье под давлением | Сильная, прочная, меньшая первоначальная стоимость |
| Сервогидравлическое | Ниже потребление энергии по сравнению со стандартной гидравликой |
| Полностью электрическое литье | Высокая точность, наилучшая энергоэффективность |
- Смотрите кВт·ч/кг или кВт·ч/выброс, а не только размер мотора.
- Энергоэффективные формовочные машины быстро окупаются на производстве 24/7.
Система управления и автоматизация
Современные системы управления превращают машину в стабильную линию по производству пластиковых деталей.
Ключевые функции, на которые я всегда настаиваю:
- Замкнутое управление для давления, скорости и температуры
- Хранение рецептов для разных форм / материалов
- Мониторинг в реальном времени: тревоги, тренды, базовый сбор данных
- Связность для Industry 4.0 / MES (Ethernet, OPC UA и т. п.)
Это позволяет запускать более стабильные циклы и поддержку производство на основе данных.
Варианты конфигураций и специальные опции
В зависимости от вашей линейки продуктов правильные опции могут сэкономить вам инструменты, трудозатраты и брак:
- Системы горячих каналов – меньше отходов, быстрее циклы, лучшее управление расплавом
- Многоударная / двойная дуга застывания – два материала или цвета за один цикл (смотрите, как мы используем это в наших настройках двойной подачи для литья под давлением инъекции
- Удлинительная струйная машина – Жесткий + мягкий материал, вкладыши, металлические сердечники
- Газовая помощь – Толстые детали с меньшим весом и меньшими следами осадки
- Деревояд, вытяжка Core-ползучий, вкладыши – Для резьб, выемок и сложных форм
При выборе машины для пластикового литья под давлением обязательно связывайте эти спецификации с вашими реальными деталями, объемами и долгосрочными эксплуатационными расходами — а не только общим тоннажем.
Основные характеристики, которые покупатели ищут в продукции машин для литья под давлением
Когда я выбираю или рекомендую продукт машины для литья под давлением, я всегда фокусируюсь на нескольких основных характеристиках, которые действительно определяют качество деталей, себестоимость эксплуатации и долгоср ROИ.
1. Точность и повторяемость
Машина для литья под давлением живет и умирает по коэффициенту однородности.
Что имеет значение:
- Стабильное давление впрыска и скорость
- Высокое разрешение контроля положения шнека и обратного давления
- Жесткое зажимное устройство для сохранения выравнивания формы
- Точное управление температурой на барабане и форме
Почему это важно:
Вы получаете мелкие допуски, меньшее количество бракованной продукции и надежное качество при повторных заказах – критично для деталей автомобильной, медицинской и бытовой электроники.
2. Энергоэффективность и эксплуатационные расходы
Энергия — одна из крупнейших текущих затрат на производство пластиковых деталей.
Ключевые моменты, которые смотрят покупатели:
- Гидро- или полностью электрические экструзионно-прессовые машины
- Оптимизированное время цикла и скорость сухого цикла
- Интеллектуальные режимы ожидания и энергосбережения
- Подтверждённое значение кВт·ч на кг переработанного пластика
Хорошо специфицированные энергосберегающие автоматы переработки пластика могут снизить совокупную стоимость владения за весь жизненный цикл больше, чем какая-либо дешевая машина.
3. Стабильность, Жесткость и Долговечность
Корпусная рама и система плит индустриальной машины с литья под давлением должны сохранять жесткость при больших усилиях зажима.
Ключевые конструктивные особенности:
- Тяжёлая рама с низким прогибом
- Надёжные стержни привода и плиты
- Долговечная зона винта, ствола и подшипников
- Материалы, устойчивые к коррозии и износу
Именно это поддерживает плотность линий разъёма, уменьшает наплывы и продлевает срок службы машины.
4. Удобная система управления
Современные автоматы литья под давлением требуют умных, но простых органов управления.
Что я ожидаю:
- Интуитивно понятный сенсорный интерфейс HMI
- Ясные страницы настройки для температуры, давления, скорости, времени
- Хранение рецептов для настроек форм и материалов
- Графики тенденций в реальном времени и сигналы тревоги
- Ведение журналов данных для мониторинга процессов и отслеживаемости
Хорошая система управления процессом пресс-формирования облегчает настройку стабильных процессов и поддерживает интеграцию в рамках Индустрии 4.0.
5. Безопасность и соответствие требованиям
Безопасность неприемлема для оборудования по литью пластика под высоким давлением.
Основные элементы безопасности:
- Двойные защитные ворота и защёлки
- Световые завесы или сканеры зоны на пресс-формах большого тонажа
- Кнопки аварийной остановки с компонентами категорического рейтинга
- Соответствие стандартам CE, ISO или локальным нормам безопасности
Вы защищаете операторов и избегаете дорогостоящего простоя и юридических проблем.
6. Автоматизация и интеграция
Большинство покупателей сейчас планируют полноценную линию производства пластиковых изделий, а не только отдельную машину.
Необходимые требования к интеграции:
- Стандартные интерфейсы для роботов, подбора/установки и систем IML
- I/O и связь для конвейеров, термоконтроллеров форм и сушильных установок
- OPC UA / Euromap или аналогичный протокол для подключения машин литья под Индустрию 4.0
Так вы строите стабильное автоматизированное рабочее место, которое может с высокой эффективностью обрабатывать объемные заказы.
Быстрая таблица сравнения
| Особенность | Почему это важно для покупателей | Что предлагает хорошая машина |
|---|---|---|
| Точность и воспроизводимость | Г dimensional accuracy, low scrap | Сервоконтроль, жесткое зажим, стабилизированная температура плавления |
| Энергоэффективность | Ниже стоимость кВт·ч, более экологичное производство | Серво-приводная машина для литья под давлением или полностью электрическая |
| Стабильность и долговечность рамы | Длинный срок службы, минимальные лишние отливки, меньше простоев | Тяжелая рама, прочные тиски, качественные материалы |
| Удобная в эксплуатации система управления | Более быстрая настройка, меньше ошибок | Сенсорный HMI, рецепты, фиксация данных |
| Безопасность и соответствие нормам | Безопасность оператора, правовое соответствие | Замки, защитные устройства, соответствие CE/ISO |
| Интеграция автоматизации | Большая выходная способность, сниженные трудозатраты | Интерфейсы робота, конвейер и периферийные связи |
Если вы подбираете машину и одновременно планируете оснастку, стоит ознакомиться с детальными руководствами по обеим темам пресс-формовочной оснасткой и полном разбивка цены на литье под давлением чтобы выбор машины, проектирование формы и целевые затраты совпали с первого дня.
Применение продукции машин литья под давлением
Наши продукция по литью под давлением созданы, чтобы охватить практически любую пластиковую область применения, которую вы видите на мировом рынке сегодня. Вот где они оказывают наибольшее влияние.
Пластиковые компоненты для автомобилей
Для пластиковая инжекционная литье для автомобилей, стабильность и повторяемость критически важны. Мы используем серво-гидравлические и полностью электрические литейно-прессовые машины для производства:
- Внутренние отделки, клипсы, кронштейны, разъемы
- Детали под капотом, которые должны выдерживать тепло и вибрацию
- Функциональные компоненты, такие как корпуса вентиляторов и баки с жидкостью
Последовательный зажимное усилие и узкие характеристики подачи инжекторной единицы.
поддерживают детали в пределах спецификаций даже при длительных производственных циклах.
Упаковка: крышки, закрывающие элементы и тонкостенные изделия В упаковке скорость — деньги. Наши пластиковые инжекционные машины
- настроены для:
- Крышки и закрывающие элементы
- Контейнеры для пищи и лотки
Тонкостенные упаковочные изделия, требующие сверхбыстрых циклов горизонтальные машины литья под давлением, оптимизирован время цикла, и энергоэффективные сервоприводы, мы помогаем упаковочным заводам достигать плановую выработку и снижать стоимость за деталь.
Медицинские и здравоохранение пластмассы
Медицинские клиенты требуют чистого, стабильного и отслеживаемого производства. Для медицинского пластикового оборудования для литья под давлением, мы сосредотачиваемся на:
- одноразовые изделия (шприцы, наконечники, корпуса)
- компоненты и соединители устройств
- прецизионные детали для диагностического оборудования
Наши машины хорошо работают с проверенной оснасткой и могут сочетаться с чисто-помещениями, мониторингом процессов и регистрацией данных. Для высокоточных медицинских работ мы часто рекомендуем наши всё электрическое оборудования для литья под давлением установки или строго контролируемые инжекционные машины с сервоприводом.
Если вы ищете аутсорсинг производства, наши услугами по прецизионному пластиковому литью под давлением уже ориентированы на медицинские, электронные и промышленные детали.
Потребительская электроника и прецизионные детали
Для корпуса потребительской электроники и мелкие прецизионные детали, точность размеров и качество поверхности — это всё. Наши автоматические машины литья под давлением широко используются для:
- Корпуса для телефонов и планшетов
- Пультовые дистанционные устройства, зарядные устройства, разъемы
- Малые шестерни и технические компоненты
Здесь мы применяем гибридные станочные линии литья под давлением и многокоэффициентные формовочные инструменты для баланса скорости, точности и стоимости.
К бытовые товары, игрушки и пластмассы повседневного использования
Наши промышленные машины литья под давлением также выпускают изделия массового спроса:
- Контейнеры для хранения, кухонные принадлежности, органайзеры для дома
- Игрушки и образовательные продукты
- Ежедневные предметы вроде ручек, рукояток, зажимов
Клиенты в этом сегменте часто начинают с малая машина литья под давлением и увеличивают выпуск по мере роста спроса, поэтому мы проектируем машины, которые легко эксплуатировать и обслуживать, даже при узких командах.
Индивидуальные и нишевые пластиковые детали
Для нишевых отраслей мы поддерживаем производство индивидуальных пластиковых деталей используя:
- Многошовные машины литья под давлением для деталей 2K/3K
- Машины для овермолдинга для металлических вкладышей, рукоятки с тактильной приємностью
- Специальные материалы (инженерная пластмасса, переработанные материалы, добавки)
Мы тесно сотрудничаем с заказчиками, чтобы подобрать силу зажима тоннаж, объема порции, и энергопотребление формовочной машины к реальной производственной потребности, а не только к спецификации каталога.
Если вам нужна как поддержка по инструментам, так и производство, наш мусптический производитель и фабрика пластиковых литейных форм могут перевести вас от идеи к серийному производству одной командой.
Как подобрать продукт Injection Molding Machine для вашего проекта
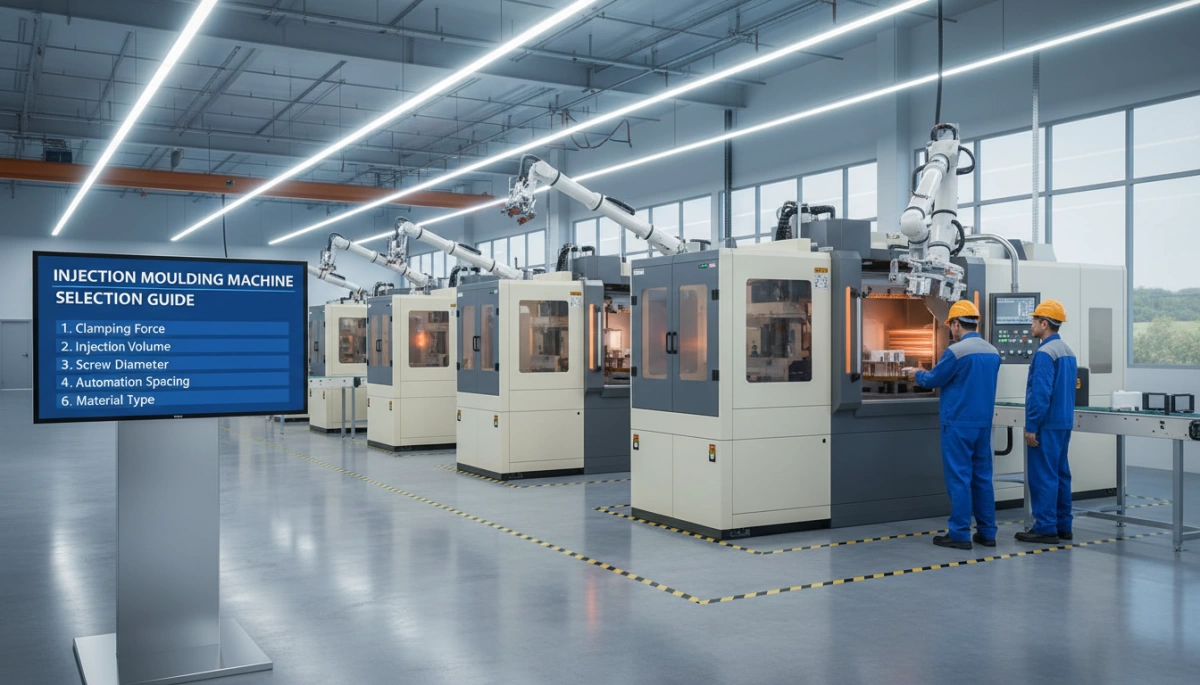
Вы не начинаете с машины; вы начинаете с детали. Как только деталь ясна, становится очевидной “правильная” машина для литья пластика.
1. Зафиксируйте размер детали, вес и геометрию
Сначала четко определите пластиковую деталь:
| Что вы определяете | Почему это важно для машины |
|---|---|
| Максимальная длина, ширина, высота | Устанавливает размер пресса, шаг зажимных стержней, размер формы |
| Вес детали (в граммах) | Определяет выбор объема порции и диаметр шнека |
| Толщина стенок и гофры | Влияние на давление впрыска и требования к потоку материала |
| Количество камер | Клокирование влияет на усилие зажима и размер удара |
Совет: Общий объем удара (деталь + литье) обычно должен быть 30–80% равен максимальной емкости машины по удельной мощности для стабильной литьевой формовки.
2. Оценка объема и целевого цикла
Ваш производственный план определяет, насколько “большой” и как “быстрый” должен быть станок:
| Тип проекта | Типичная потребность |
|---|---|
| П prototyping / малый объём | Малый литейный станок, гибкая настройка |
| Средние партии | Стабильный автоматический литейный станок средней мощности |
| Высокий объем массового производства | Высокоскоростные, энергоэффективные формовочные машины |
Определить:
- Годовой объем (шт/год)
- Целевой цикл (сек/удар)
- Требуемое OEE (общая производительность)
Затем обратным расчетом определить, сколькими камерами и какой скоростью машин вы действительно нуждаетесь.
3. Правильно выбирайте зажимное усилие и размер удара
Зажимная сила (тонна):
Общая ориентировочная норма:
Тоннаж (тонн) ≈ Площадь см² детали, предполагаемой к выпуску × количество полостей × 0,35–0,5
- Упаковка с тонкими стенками / высокое давление → использовать более высокий множитель
- Проста толстостенная деталь → меньший множитель часто работает
Размер удара:
- Общий удар (деталь + канал) = 30–80% максимального удара машины
- Для прецизионных деталей придерживайтесь ближе к 30–60% для лучшего контроля процесса
Если нужен более глубокий разбор того, как этапы процесса литья под давлением влияют на заполнение и давление, этот разбор как работает литье пластика под давлением является прочной справкой, когда вы специфицируете машину.
4. Соответствие материалов Plastics и характеристик расплава
Не каждое оборудование для пластмассной литья под давлением одинаково хорошо обрабатывает каждую смолу. Проверьте:
- Тип материала: PP, PE, ABS, PC, PA, POM, TPU и т. д.
- Диапазон температур расплавления → конструкция нагревателя и ствола
- Вязкость / индекс текучести → конструкция шнека, давление впрыска
- Упрочнённое/волокнистое наполнение → более прочный шнек, износостойкий ствол
- Использование переработанного материала → стабильное пластмассоплавление, хорошее смешивание
Для требовательных материалов обычно подбираю специфическую конструкцию шнека (коэффициент L/D и коэффициент компрессии) и стабильную систему контроля температуры.
5. Проверьте площадь пола, питание и охлаждение
Прежде чем подписывать договор на машину для лития пластмасс, подтвердите, что ваше предприятие может её поддержать:
| Фактор | Что проверить |
|---|---|
| Площадь пола | Габарит машины + смена формы + зона роботa/конвейера |
| Электропитание | Напряжение, фаза, доступная кВт против спроса машины |
| Система охлаждения | Холодильная мощность, расход и температура охлаждающей воды |
| Подача воздуха | Размер компрессора для клапанов, пальцевых сводок, воздушной струи |
Горизонтальные машины литья под давлением обычно требуют большей длины; вертикальные машины требуют большей высоты, но меньшей площади занимаемой площади.
6. Балансировка бюджета, производительности и масштабируемости
Вы покупаете не просто продукт машины литья под давлением на сегодня; вы покупаете его на следующие 8–12 лет.
Ключевые компромиссы:
- Гидравлическая vs полностью электрическая vs гибридная
- Гидравлическая: меньшие первоначальные затраты, сильна для общих деталей
- Полностью электрическая: более высокая точность, ниже энергопотребление
- Гибрид / серво-гидравлическая: хороший баланс мощности и эффективности
- Сейчас против будущих потребностей
- Немного перенасыщение тоннажа и дозы позволяет расти с новыми формами
- Выбор машины с готовыми к автоматизации интерфейсами (роботы, конвейеры, MES) упрощает последующие обновления
- Общие затраты, а не только цена
- Потребление энергии
- Обслуживание и запчасти
- Риск простоя
- Время оператора
Если вы планируете штампы с горячими канавками, многораקים или продвинутые типы экструзионно-формовочной машины (например, формование с обливом или многокамерное формование), убедитесь, что система управления и гидро/сервоцепи готовы с самого начала.
Когда я рассчитываю производственную линию формовки пластика для глобальных клиентов, я всегда провожу быстрый лист ROI: цена машины + оснастка + коммунальные услуги vs выпуск, доля брака и трудозатраты. Это единственный способ увидеть, какой продукт инжекционного формования действительно подходит вашему проекту, а не только вашему бюджету в этом месяце.
Руководство по покупателю по продукции инжекционного формовочного оборудования
Выбор правильного продукт машины литья под давлением является долгосрочным решением. Вот как бы я разложил это, если бы покупал для своего завода.
Новые vs Б/У инжекционные формовочные машины
Новые машины – плюсы:
- Последние технологии (сервопривод, полностью электрические, готовность к Industry 4.0)
- Низкое энергопотребление и лучший контроль процесса
- Полная гарантия, обучение и сервисная поддержка OEM
Новые машины – минусы:
- Более высокая первоначальная цена
- Дольший срок поставки в некоторых регионах
Б/У машины – плюсы:
- Значительно меньшие капитальные затраты
- Более быстрая поставка и запуск
- Хороший вариант для тестирования нового проекта или нишевого продукта
Использованные машины – Минусы:
- Более высокий риск износа (винт/баррел, насосы, клапаны)
- Может быть менее энергоэффективной
- Ограниченная или отсутствующая гарантия; сложнее найти расходники
Если вы конкретно рассматриваете использованной машине для литья под давлением на продажу, я всегда рекомендую обращаться к специалисту-продавцу, который может предоставить осмотр, отчеты об испытаниях и поддержку. Например, платформа, такая как раздел оборудования для использованного литья под давлением на Jino Plastics расчитана именно для этого.
Ключевые вопросы, которые стоит задать поставщику
Прежде чем купить любое машина литья под давлением пластика, спросите:
- Каковы реальные объема порции и годные к ЭКСПЛУАТАЦИИ зажимное усилие для моей формы?
- Какие материалы ранее обрабатывались этой машиной (для подержанных)?
- Что включено: обучение, установка, стартовые запасные части, масло, условия гарантии?
- Можете показать данные по потреблению энергии на мой цикл и материал?
- Насколько быстро вы сможете предоставить критичные запасные части и сервис?
- Могу ли я увидеть работу машины с моей формой или похожей формой?
Как сравнивать предложения и технические предложения
При сравнении продукция по литью под давлением с разных брендов не смотрите только на цену:
- Спецификации: зажимное усилие, размер удара, скорость впрыска, расстояние между тягами, размер platen
- Тип привода: гидравлический, сервогидравлический, полностью электрический, гибрид
- Система управления: размер экрана, ведение журнала данных, удаленная поддержка, варианты интеграции
- Потребление энергии: кВтч на кг пластика или на цикл
- Сеть сервисного обслуживания: наличие местных инженеров и время реагирования
Создайте простую таблицу сравнения и нормализуйте все под ваш вес детали, материал и целевое время цикла.
Скрытые затраты, на которые стоит обратить внимание
Эти затраты часто появляются у покупателей после PO:
- Оснастка (стоимость формы) – обычно самая большая единичная стоимость
- Система охлаждения: охладитель, клоун-охладительная башня, трубопроводы
- Сжатый воздух: размер компрессора и обработка воздуха
- Аксессуары: сушильник, загрузчик, миксер, гранулятор, робот, конвейеры
- Обслуживание: гидравлическое масло, фильтры, нагреватели, уплотнения, запасная шнек/струна
- Установка: строповка, электромонтаж, фундаменты, защитное ограждение
Всегда запрашивайте полный калькуляцию системы, а не только цену на пресс-форму.
Как протестировать пресс-форму
Прежде чем принимать решение, вы хотите увидеть реальные пластиковые детали:
- Запустите собственную форму, если возможно, иначе форму аналогичных размеров и материала
- Проверьте время запуска, время цикла и повторяемость как минимум 1–2 часа
- Измеряйте разброс массы деталей по нескольким отгрузкам
- Обращайте внимание на дефекты: короткие заливки, обгорания, облягивание, впадины, усадка
- Контролируйте стабильность давления и скорости на графиках тенденций в контроллере
Если покупаете б/у, настаивайте на живом тесте или видео работы машины, желательно с задокументированными параметрами. Источник, подобный объявлениям об используемом оборудовании для литья под давлением на Jino обычно обеспечивает такую прозрачность.
Расчет долгосрочной окупаемости инвестиций и срока окупаемости
Чтобы определить, стоит ли это промышленной экструзионно-литейной машины есть ли смысл, запустите базовые расчеты:
- Общая сумма инвестиций
- Машина + вспомогательное оборудование + оснастка(и) + установка
- Эксплуатационные расходы в час
- Энергия + труд + потери материалов + обслуживание
- Изделий произведено в час
- Кавитация × 3600 / время цикла (секунды)
- Стоимость детали
- Эксплуатационные расходы в час ÷ деталей в час
- Прибыль на деталь
- Цена продажи – общие затраты на деталь (включая амортизированную оснастку)
- Срок окупаемости
- Общая сумма инвестиций ÷ годовая чистая прибыль от этой машины
Часто более дорогой Энергоэффективная литьевая машина (серво или полностью электрическая) окупается быстрее за счет меньших затрат на электроэнергию и более высокой работоспособности. Всегда думайте в терминах полной стоимости владения, а не только цены машины.
Лучшие бренды и рыночные тенденции в продуктах машин литья под давлением
Глобальные производители машин литья под давлением
Рынок пластиковых машин литья под давлением доминируют несколько сильных компаний, задающих темп в технологиях и надежности. Такими именами, как Engel, Arburg, KraussMaffei, Sumitomo (SHI) Demag, Husky, Haitian, Milacron и Nissei, хорошо известны промышленным машинам литья, которые охватывают всё—from небольших прецизионных деталей до крупных автомобильных панелей. Эти бренды конкурентно соревнуются по сервогидравлическим системам, полностью электрическим технологиям, энергосберегающим машинам для литья и интегрированной автоматизации, чтобы сократить цикл и общую стоимость за деталь.
Позиционирование JINO Injection Moulding на рынке
Инжекционная формовка JINO занимает сегмент с акцентом на ценность: стабильная производительность, конкурентоспособные цены и сильная поддержка глобальных клиентов, которым нужна надежная пластмассовая оборудование для литья без переплат за “европейский премиум” ценник. Мы сосредоточены на сервогидравлических машинах для литья и энергосберегающих машинах для литья, которые обеспечивают устойчивую силу зажима, стабильный размер порции и умные системы управления. Для покупателей, которым также необходима стабильная производитель литья под давлением в Китае, мы позиционируем JINO как единое партнерство как для машин, так и для поддержки линии производства формовки пластика, включая оптимизацию форм и выбор материалов.
Переход к полностью электрическим и сервоприводным машинам
Во всех регионах спрос переходит от базовых гидравлических машин литья к сервоприводным и полностью электрическим машинам литья. Основные причины:
- Нижеe энергопотребление и сниженная тепловая нагар
- Повышенная точность и воспроизводимость для тонкостенных и медицинских деталей
- Более быстрая реакция на скорость впрыска и удержание давления
- Чистая работа, идеальная для медицинского оборудования для литья пластмасс и электроники
Гибридные машины литья под давлением, сочетающие гидравлическую мощность с сервоприводами, также растут, особенно там, где требуются и высокая тоннажа, и высокая точность.
Индустрия 4.0, умный мониторинг и производство на основе данных
Современные машины для литья пластика быстро становятся подключаемыми активами. Покупатели теперь ожидают:
- Мониторинг в реальном времени цикла, давления впрыска и энергопотребления
- Автоматическая фиксация данных для прослеживаемости и валидации процесса
- Удаленная диагностика и обновления ПО
- Интеграция с MES/ERP для полного обзора производства
Наша система управления пресс-станком для литья под давлением разработана для Industry 4.0, что облегчает отслеживание качества деталей, оптимизацию окон процессов и управление несколькими машинами как одной связанной линией по производству пластмасс.
Устойчивость и снижение энергопотребления
Устойчивость — теперь основная причина покупки для каждого продукта машины для литья под давлением:
- Переработанные материалы: Машины должны обрабатывать реграйнд и переработанные полимеры с устойчивой пластификацией. Соответствие правильной машины и правильного материал для литья под давлением критично для поддержания высокого качества при использовании recyclate.
- Ниже энергопотребление: Серво-гидравлические и полностью электрические машины могут снизить энергопотребление на 30–60% по сравнению с устаревшими гидравлическими системами.
- Сниженный брак: Более точный контроль температуры, скорости впрыска и давления напрямую уменьшает коэффициент брака и улучшает окупаемость инвестиций.
Бренды, которые демонстрируют явную экономию кВт·ч на кг пластика и более низкие показатели брака, выигрывают больше проектов.
Региональные различия спроса на машины для литья под давлением
Спрос на машины для литья под давлением выглядит по-разному в разных регионах:
- Европа и Япония: Сильный выбор полностью электрических машин для литья, высокая автоматизация и полная интеграция Industry 4.0. Акцент на медицинские изделия, высококачественную упаковку и точные технические детали.
- Северная Америка: Смесь крупнотоннажных машин для автомобильной и логистической отраслей и средние прессы для упаковки и потребительских товаров. Сильный интерес к гибридным и серво-гидравлическим машинам для сбалансированной стоимости и производительности.
- Китай и вся Азия: Очень динамичный рынок, высокий спрос на экономичные автоматические аппараты для литья под давлением с высокими объемами, плюс стремительный рост в системах с сервоприводом для литья под давлением и готовых к Стандарту Industry 4.0, по мере модернизации заводов.
- Развивающиеся рынки (Юго-Восточная Азия, Латинская Америка, Африка): Быстро растущая потребность в надежных, простых в обслуживании машинах для литья под давлением пластмасс с меньшими начальными вложениями и простотой эксплуатации, но растущие ожидания по энергоэффективности и надёжности.
Как поставщик оборудования, я проектирую и позиционирую наши изделия по литью под давлением, чтобы они соответствовали этим региональным потребностям: конкурентоспособные цены, стабильное качество, энергоэффективность и умные функции, которые реально важны на рабочем месте.
Обслуживание изделий для литья под давлением
Поддержание изделия для литья под давлением в превосходном состоянии безусловно обязательно, если вы заботитесь о качестве деталей, времени простоя и расходах на энергию. Независимо от того, работаете ли вы на небольшой машине или на полной линии по производству пластмасс, четкий график технического обслуживания окупится быстро.
Ежедневные, еженедельные и ежемесячные чек-листы обслуживания
Я всегда разбиваю обслуживание на простые, повторяемые контрольные списки:
Ежедневные проверки:
- Проверяйте уровень масла, температуру и любые утечки вокруг гидравлической системы
- Осматривайте сопло, область наконечника стержня и интерфейс формы на наличие скопления материалов
- Проверяйте работоспособность защитных дверей, световых занавесей и interlock‑ов
- Слушайте необычные вибрации или шум от насосов, моторов или привода шнека
Еженедельные проверки:
- Проверяйте крепежные тяговые стержни (tie bars), гайки и тарели на наличие трещин, ржавчины или смещения
- Проверяйте целостность соединений шлангов, нагревателей и термопар
- Проверяйте согласованность силы зажима и базовую стабильность давления впрыска
Ежемесячные проверки:
- Проверяйте выравнивание узла впрыска и узла зажима
- Проверяйте электрическую панель: слабые клеммы, пыль, фильтры вентилятора
- Проверяйте сигнальные тревоги и данные производства из системы управления, чтобы выявлять тенденции
Очистка, смазка и уход за винтом/бортом
Чистые машины работают дольше стабильными циклами и дают меньше дефектов формования.
- Очистка: Регулярно очищайте бункер, горловину и область вокруг ствола и сопла, чтобы предотвратить контаминацию и появление черных крупинок.
- Смазка: Следуйте графику смазки для направляющих, шарнирных соединений и движущихся плит. Используйте рекомендуемую смазку/масло, не смешивайте типы.
- Уход за винтом и стволом:
- Промывка при смене материала или цвета
- Избегайте работы при экстремальном обратном давлении или перегазовке
- Не допускайте застаивания материала и его запекания при высоких температурах во время длительных остановок
Правильный уход за винтом/стволом напрямую снижает проблемы, такие как ожоги и черные пятна, как обсуждалось во многих руководствах по устранению неполадок о контроле растрескивания и других дефектов литья под давлением.
Управление гидравлическим маслом и замена фильтров
На гидравлических и серво-гидравлических машинах для литья под давлением масло — это “кровь” вашей системы.
- Используйте соответствующий сорт масла и держите его в пределах рекомендуемого диапазона температур
- Контролируйте чистоту масла с помощью фильтров и индикаторов частиц, если они доступны
- Меняйте фильтры по графику или раньше, если вы видите падение давления или тревоги о загрязнении
- Заменяйте масло, когда оно темнеет, пахнет подгоревшим или лабораторные тесты показывают высокий уровень загрязнения
Хорошее управление маслом продлевает срок службы насоса и поддерживает стабильность вашей гидравлической машины литья под давлением.
Калибровка датчиков, нагревателей и систем управления
Для автоматической машины литья под давлением точность управления — всё.
- Датчики температуры и нагреватели: Сравните показания температуры в барреле, расплаве и форме с внешним термометром; повторно откалибруйте при наличии дрейфа
- Датчики давления и положения: Регулярно калибруйте давление впрыска, обратное давление и датчики положения шнура
- Система управления:
- Резервирование параметров и рецептов
- Обновляйте прошивку/программное обеспечение по рекомендации
- Проверьте логику безопасности и аварий после любого обслуживания
Точная калибровка — ключ к повторяемым окнам процесса и стабильному объему порции.
Профилактическое обслуживание для уменьшения простоя
Профилактическое обслуживание обходится дешевле, чем аварийный ремонт.
- Планируйте остановки PM на основе часов работы, а не только календарных дат
- Сочетайте PM с заменой форм или плановым простоем линии
- Отслеживайте распространённые неисправности, потребление энергии и цикл повторения, чтобы увидеть ранние признаки
- Используйте функции Industry 4.0 / отслеживание данных на современных машинах для литья под давлением, чтобы планировать сервис, а не реагировать на поломки
Знаки, указывающие на необходимость ремонта, капитального ремонта или обновления
Не ждите, пока машина выйдет из строя во время важного заказа.
Вероятно, вам нужен ремонт или капитальный ремонт, если вы заметили:
- Увеличение количества брака: обрывочные заготовки, короткие порции, следы пригорания, деформация, связанная с несовместимостью машины
- Большой дрейф давления впрыска, массы удара или cushion при одинаковых настройках
- Медленная реакция насоса, запаздывающее движение зажимной системы или нестабильное время цикла
- Частые тревоги по температуре, давлению или охранным цепям
Вам следует рассмотреть обновление, когда:
- Потребление энергии слишком высоко по сравнению с современными энергосберегающими машинами для литья под давлением
- Циклы не могут удовлетворить текущие требования рынка
- Вы хотите лучшую автоматизацию, мониторинг или интеграцию с роботами
Хорошо обслуживаемая машина для литья под давлением из пластика обеспечит стабильное качество, меньшую долю брака и более предсказуемый выпуск, что именно нужно, если вы всерьёз занимаетесь эффективным литьем при большом объёме.
Общие проблемы с изделиями из пластиковой литьевой машины
Даже лучшие продукция по литью под давлением могут вызывать проблемы, если настройка, обслуживание или контроль процесса выполнены неправильно. Я сделаю это понятно и практично, чтобы вы могли быстро связать поведение машины с качеством детали.
Типичные дефекты, связанные с проблемами машины
Большинство проблем с качеством возвращаются к машине, а не только форме или материалу. Распространенные дефекты, связанные с пластическим литейным оборудованием включают:
- Короткие заливки – часто вызываются низким давлением впрыска, недоразмеренным впрысковым узлом, изношенным обратным клапаном или утечками воздуха.
- Облысение (флэш) – обычно из-за недостаточного зажима, плохого параллелизма плит или изношенных стержней и втулок связи.
- Обгорания – связано с зажатым воздухом из-за низкого выпуска и слишком высокой скорости впрыска или перегрева нагревателя.
- Швы обмятия / пустоты – низкое давление упаковки, слишком короткое время удержания или машина, не способная поддерживать постоянное давление.
Если вы боретесь с повторяющимися дефектами, стоит просмотреть полный список дефектам и причинам их возникновения при литье под давлением в этом практического руководства по устранению дефектов.
Устранение несогласованного размера удара и давления
Несогласованный размер удара и давление — классические продукт машины литья под давлением проблемы:
- Проверьте проверка резьбы/износ обратного клапана – если он протекает, ваш удар будет нестабильным.
- Проверка обратное давление, время восстановления удара, и пружина – эти параметры должны быть стабильными цикл за циклом.
- Подтвердите подача материала – забитый бункер, влажный материал или слежение приведут к повторяемости удара.
- Контролируйте гидравлическую или сервогидравлическую систему – нестабильная подача насоса приводит к нестабильному давлению.
- On все электрические станции литья под давлением, проверьте настройку мотора и калибровку давления.
Если машина не может поддерживать стабильную подушку и давление, ни одна настройка процесса не сохранит согласованность деталей.
Работа со всплесками, короткими ударами и следами обжига
Вы увидите это на всех типы экструзионно-формовочной машины (гидравлических, полностью электрических, гибридных). Базовое направление:
- Облысение (флэш)
- Увеличьте зажимное усилие или перейдите к высшему тоннажу машина литья под давлением пластика.
- Снижайте давление и скорость впрыска.
- Проверьте линию зазора формовой части, плит и стержни крепления на износ или смещение.
- Короткие заливки
- Повышайте температуру расплава, скорость впрыска и давление впрыска.
- Увеличьте объем порции и давление удержания / время удержания.
- Подтвердите вентиляцию и размер затычки — если они в порядке, обратите внимание на характеристики подачи (размер порции и способность к давлению).
- Обгорания
- Снижайте скорость впрыска и температуру расплава.
- Улучшите вентиляцию и проверьте конструкцию затычки; здесь как раз помогает подход к прочному дизайну затычки как в этом обзор затычки в литье под давлением это действительно помогает.
- Проверьте нагреватели ствола и термопары на выход за пределы нормы.
Настройка процесса против обслуживания машины
Не всегда нужен техник; иногда достаточно умных изменений процесса. Быстрое правило:
- Настройте процесс когда:
- Проблема с деталью возникла после смены матрицы, смены материала или изменения настроек.
- Параметры машины стабильны и повторяемы.
- Вы можете видеть явные регуляторы процесса: температуры, скорости, обратное давление, упаковку/удержание, охлаждение.
- Обслуживать машину когда:
- Проблемы сохраняются на разных формах и с различными материалами.
- Вы наблюдаете дрейф температур, дрейф давления впрыска или нестабильную подушку.
- Есть утечки, посторонние шумы, вибрация или медленные/неровные движения.
- Энергопотребление резко возрастает или автоматическая пресс-форма сигнализирует об авариях по давлению/положению частыми.
Если вы постоянно “настраиваете” процесс, который когда-то был стабильным, машине, вероятно, нужен сервис, а не дальнейшая настройка.
Как плохое техническое обслуживание убивает качество и приводит к браку
Пропуск профилактического обслуживания на пресс-формах для литья под давлением дорого:
- Изношенная винтовая пара и камера лентевая и уплотнительное кольцо = неоднородная расплавленная масса и размер порции → больший брак.
- Грязные фильтры и старое гидравлическое масло = нестабильное давление и температура → случайные дефекты.
- Неправильно откалибрированные датчики и нагреватели = деградация расплава, обугливание, warp.
- Неплотные плиты и изношенные стержни крепления = подгоревшие края и отклонение размеров.
- Плохая смазка = рывковое движение зажима, более медленные циклы, большее энергопотребление.
Если ваш уровень брака растет и ничто “очевидное” не изменилось в форме или материале, машина и ее история обслуживания должны быть первым местом, на которое стоит обратить внимание.
Часто задаваемые вопросы по продуктам литьевых машин для впрыска
Гидравлические vs электрические машины литья под давлением
Гидравлические машины литья под давлением прочны, зарекомендовали себя и работают с тономажом, толстыми стенками и функциональными деталями общего назначения по более низкой первоначальной цене. Они являются рабочей лошадкой во многих автомобильных и тяжелой промышленности применениях.
Полностью электрические машины литья под давлением быстрее, тише, чище и крайне точны, что делает их идеальными для медицинской сферы, электроники, упаковки с тонкими стенками и высокоценивых форм. Они обеспечивают лучшую повторяемость и меньшую энергопотребление, но стоят дороже на старте.
Гибридные машины литья под давлением занимают среднюю позицию: электрические там, где важны точность и скорость (шпиндель, дозирование, зажим) и гидравлические там, где необходима крайняя сила.
Типичный диапазон стоимости машин литья под давлением
Цены зависят от тоннажа, бренда и конфигурации:
- Малые машины для литья под давлением (≤100T): порядка 1 000 000–1 000 000 000 ₽
- Средние (100–350T): порядка 1 000 000 000–1 500 000 000 ₽
- Машины большого тоннажа (400T+): могут быть от 1 200 000 000 ₽ до верхних шести значных цифр
Опции, такие как многократное впрыскивание, вертикальный зажим, спецификации высокоскоростной упаковки или управление по Industry 4.0 повысят цену. При бюджете всегда учитывайте инструментальную оснастку, вспомогательные устройства и автоматизацию.
Как оценить тоннаж для конкретной детали
Не требуется точная формула для получения хорошей приблизительной оценки:
- Рассчитать предполагаемую площадь деталь + стержень (см² или дюйм²).
- Умножить на количество камер.
- Используйте коэффициент давления:
- Общие детали: примерно 3–4 тонны на дюйм² (45–60 кН на см²)
- Тонкостенные или резины под высоким давлением: 4–6+ тонн на дюйм²
Затем добавьте запас прочности в 10–20%. Если вы передаете литье на аутсорсинг, вы можете поделиться своей 3D-моделью с профессионалом компании по литью пластика под давлением и они подтвердят для вас зажимное усилие.
Использование переработанных пластиковых материалов в станках для литья под давлением
Современное оборудование для литья под давлением из пластика может работать с переработанными материалами, но вам нужно контролировать:
- Качество материала: чистый, отсортированный и последовательный повторный лом
- Сушка: переработанные материалы часто поглощают больше влаги
- Износ винтов и цилиндра: абразивы и наполнители в переработанной смоле могут увеличить износ
- Окна процесса: ожидайте более узкие окна и больше настройок по температуре и обратному давлению
Для многих проектов смесь первичной и переработанной смолы обеспечивает более безопасный баланс производительности, стоимости и устойчивости. Это распространено в производстве автомобильных и упаковочных пластиковых деталей.
Ожидания по энергоэффективности современных машин
Энергоэффективные прессы сейчас стандартны, особенно сервоконтролируемые и полностью электрические конструкции:
- Экономию энергии: ~30–70% против старых полностью гидравлических машин
- Сервоприводы: потребляют энергию только тогда, когда движение необходимо
- Лучшая теплоизоляция и эффективные нагреватели сокращают расход энергии вращавшейся втулки
- Системы интеллектуального управления оптимизация нагрузки насоса и мотора
При сравнении машин смотрите на kWh/kg для ваших целевых деталей, а не только на маркетинговые цифры. За несколько лет энергоэффективность часто перевешивает разницу в цене.
Сроки подготовки и установка новой машины для впрыска пластика
Типичные сроки, которые мы видим на глобальном рынке:
- Срок изготовления: 6–14 недель для стандартных моделей; дольше для индивидуальных, многократных впрысков или машин большого тоннажа
- Доставка + таможня: прибавляйте 1–4 недели в зависимости от вашего региона
- Монтаж на месте: обычно 2–5 дней на установку, выравнивание, подключение питания, воды и периферии
- Комиссионирование и обучение: 1–2 недели на настройку процесса, пробные запуски и обучение операторов
Планируйте закупку машины совместно с изготовлением формы, вспомогательными устройствами (охлаждение, сушильный аппарат, компрессор) и выбором материала. Если вам также нужен партнер для кастомное пластиковое литье под давлением, согласуйте эти сроки, чтобы ваша производственная линия запустилась плавно.



 Russian
 English
 French
 German
 Spanish
 Italian
 Polish
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian