

複雑なプラスチック部品に耐久性があり魅力的なソリューションをお探しですか? ABS+SAN射出成形 一つの信頼できるプロセスで、強度、表面品質、設計の柔軟性を組み合わせます。.
このガイドでは、ABS+SAN素材の性能、使用場所、そして製品に適した射出成形ソリューションを選ぶ際に考慮すべき点についてご紹介します。.
さあ、始めましょう。.
射出成形におけるABSとSANのブレンドの理解
当社の生産現場では、標準的なABSは、より高い傷耐性、優れた表面の透明度、または荷重下での寸法安定性が求められるプロジェクトでは不足することがあります。そこで、アクリロニトリルブタジエンスチレン(ABS)とスチレンアクリロニトリル共重合体(SAN)をブレンドすることが重要な変化をもたらします。.
射出成形メーカーとして、私たちはABS+SANの配合を使用して、構造的な丈夫さと高級な外観仕上げの絶妙なバランスを実現し、より高価なエンジニアリング樹脂に切り替えることなく実現しています。.
SAN共重合体がABSマトリックスをどのように修正するか
標準的なABSは自然に二相のテルポリマーです:連続したSANマトリックスが分散したポリブタジエンゴム粒子にグラフトされている構造です。ゴムは衝撃耐性を提供し、SAN相は剛性、耐薬品性、熱安定性をもたらします。.
ABS配合を追加のSAN共重合体で修正するとき:
マトリックスの硬度を向上させる: 追加のSANは連続した剛性相を拡大し、表面硬度と鉛筆傷耐性を向上させます。.
溶融流動性を改善: SANの高い溶融流動指数(MFI)は、薄壁充填を容易にし、射出圧力の要求を減らします。.
耐薬品性を向上: 追加されたSANは、家庭用油、軽度の酸、洗浄剤に対する耐性を高めます。.
金型の詳細を鮮明に: 低粘度は、溶融物が複雑なテクスチャや高光沢の金型キャビティを最小限の収縮で充填できるようにします。.
SAN比率が剛性、光沢、耐衝撃性に与える影響
SANとゴムの比率を調整することは、最終的な部品の性能を直接左右します。SANの割合を増やすと、明確な加工上のトレードオフが生じます:
- 剛性と弾性率: 上昇します。高SANブレンドは、機械的荷重下でのたわみが著しく少なく、構造用ハウジングやベゼルに最適です。.
- 表面光沢: 劇的に向上します。部品は、研磨されたキャビティ鋼から直接超高光沢の鏡面仕上げで射出されます。.
- 耐熱変形温度(HDT): 徐々に上昇し、周囲温度の高い環境下でも部品の寸法安定性を向上させます。.
- 衝撃耐性: 比例して低下します。SANに対するゴム含有量が減少すると、Izod衝撃値も低下します。SANを過剰に配合すると、靭性のある降伏が衝撃荷重下で脆性破壊挙動に変わります。.
特性比較:純粋なABSとABS+SAN化合物
| 機械的および熱的特性 | 標準成形ABS | ABS + SANブレンド(70/30) | 高SAN化合物(50/50) |
|---|---|---|---|
| 引張弾性率 (MPa) | 2,100 – 2,300 | 2,500 – 2,800 | 2,900 – 3,200 |
| 曲げ強度 (MPa) | 65 – 75 | 80 – 92 | 95 – 110 |
| ノッチ付きIzod衝撃(kJ/m²) | 18 – 25 | 10 – 14 | 5 – 8 |
| ロックウェル硬さ(Rスケール) | 103 – 108 | 110 – 115 | 116 – 122 |
| HDT(1.8 MPa)(°C) | 82 – 86 | 88 – 93 | 92 – 97 |
| 表面光沢(60°ガードナー) | 75 – 85% | 90 – 95% | > 95% |
| 融解流動指数(g/10分) | 15 – 20 | 22 – 30 | 28 – 38 |
ABS+SANの材料準備と予備乾燥
湿気は製品を台無しにする最も早い方法です ABS+SAN射出成形 アクリロニトリルブタジエンスチレンとスチレンアクリロニトリル共重合樹脂は自然に吸湿性があります。ペレットが開放された工場環境に置かれると、周囲の空気から直接湿気を吸収します。.
濡れた樹脂をバレルに供給すると、その閉じ込められた水分は加工温度で瞬時に沸騰します。蒸気は溶融流を通じて膨張し、表面仕上げを吹き飛ばし、銀色の筋を作り、SAN相とゴムコア間の機械的結合を破壊します。高光沢または透明な美観部品を加工する場合、適切な乾燥を省略すると不良品が出ることが保証されます。.
推奨乾燥パラメータ
私たちはブレンドを閉ループの乾燥システムに通します 乾燥剤ホッパー乾燥システム 材料が供給口に到達する前に行います。標準の温風オーブンは単に周囲の湿気をペレットに循環させるだけです。.
| 乾燥パラメータ | 目標設定 |
|---|---|
| 乾燥機の種類 | 乾燥剤ホッパー乾燥機 |
| 乾燥温度 | 80°C – 85°C(176°F – 185°F) |
| 保持時間 | 2〜4時間 |
| 空気露点 | -40°C(-40°F)以下 |
| 最大含水率 | < 0.02%(非化粧品部分は最大0.05%) |
注意:予乾燥中は90°Cを超えないでください。過度な熱はSAN成分を軟化させ、ホッパーの喉を詰まらせ、ペレットの橋渡しや供給の中断を引き起こします。.
水分スプレーと剪断劣化の識別
水汚染と 剪断加熱による劣化の区別 工場現場での識別は時間の節約になります。両者ともに部品表面に銀色または暗色の筋を残しますが、その根本原因は全く逆の修正を必要とします。.
- 水分スプレー(溶融加水分解):
- 視覚的な兆候: ゲートから流路に向かって放射状に広がるU字型の曇った銀色の筋。.
- パージチェック: 射出圧力をかけずに空気中に一射行います。プールが泡立ったり、泡や破裂、蒸気を放出したりする場合、樹脂はまだ湿っています。.
- 修正案: 乾燥時間を延長するか、乾燥機の再生ベッドを確認してください。.
- 剪断劣化(熱分解):
- 視覚的な兆候: 鋭角や縫い目、制限されたゲート沿いに黄色または茶色の焦げ跡。.
- パージチェック: 空気中のパージは滑らかで光沢があり、泡立ちませんが、高速ゾーン付近の部品には焼け跡が見られます。.
- 修正案: 射出速度を下げる、ゲートのランドを開く、またはスクリューの逆圧を調整してください。.
プロセスによる欠陥と樹脂の問題を区別するための詳細な解説については、当社のガイドを参照してください。 射出成形の欠陥とそのトラブルシューティング プレスを清潔に保つために役立ちます。.
ABS+SANのキー注入成形機パラメータ
ABSおよびスチレンアクリロニトリル共重合体のブレンドのプロセスウィンドウを調整するには、バランスの取れた制御が必要です。シリンダーの温度が高すぎるとゴム相が劣化し、低すぎると鈍い斑点や弱い縫い目が生じます。信頼できる成形メーカーおよびサプライヤーとして、以下の基準設定から開始することをお勧めします。 販売用の注塑成形機を探すことは 部品を剛性、光沢、寸法安定性を保つために。.
ABS+SANの推奨加工ウィンドウ
| パラメータグループ | 推奨工場範囲 | ノート&ターゲット |
|---|---|---|
| リアゾーン(フィード) | 190°C – 210°C(374°F – 410°F) | 供給口での早期ブリッジ形成を防止 |
| ミドルゾーン | 210°C – 235°C(410°F – 455°F) | 材料の剪断なしで徐々に可塑化 |
| フロント&ノズル | 225°C – 245°C(437°F – 473°F) | 実際の溶融温度ターゲットに一致 |
| 実溶融温度 | 220°C – 240°C(428°F – 464°F) | 高分子の焼き付き防止のため255°C以下に維持 |
| 金型温度 | 50°C – 80°C(122°F – 176°F) | 高温は表面光沢と流動性を向上させる |
| 射出圧力 | 70 – 120 MPa(700 – 1200 bar) | 薄壁リブをきれいに充填 |
| ホールド圧力 | 射出圧力の40% – 60% | ゲート付近での冷却を行い、沈み跡を防止 |
| バックプレッシャー | 0.5 – 1.5 MPa(5 – 15 bar) | せん断なしで安定した可塑化SAN鎖 |
| スクリュー回転数 | 40 – 70 RPM | 局所的なせん断加熱による劣化を防止 |
バレルゾーン全体の溶融温度プロファイル
アクリロニトリルブタジエンスタイレン(ABS)処理中にSANを追加する場合、後部ゾーンでの加熱を早めすぎないこと。供給ゾーンを比較的冷たく保ち、正のスクリューかみ合わせを維持します。中間ゾーンをスムーズに移行し、ノズル付近で約 230°Cから240°C. 。サイクルが予期せず停止した場合は、直ちに加熱を下げてください—停滞した溶融物は5分以内に黄色みを帯び、もろくなります。.
表面光沢とサイクル効率のための金型温度最適化
金型温度は外観仕上げとサイクル時間の最適化を直接決定します:
- 高光沢部品(クラスA表面): 金型を 65°Cから80°C. で運用します。より高温の金型表面は、SANリッチな外皮が冷却前に金型鋼の質感を再現できるようにします。.
- 高速サイクル部品: より近い温度で運用します 50°Cから60°C 。マット仕上げや二次テクスチャリングを施す場合。.
- バランス調整: コアとキャビティの差圧を 5°C 射出後の差圧引きと歪みを防ぐため。.
圧力制御:射出、充填、スクリューバック圧力
ABS+SAN樹脂は適度な粘度を示し、圧力調整に鋭く反応します:
- 第1段階射出: 段階的な速度プロファイルを使用して95%容量まで充填—ゲート付近では遅く、主要壁を高速で通過し、充填終了時に再び遅くします。リアルタイムのキャビティ圧力センサーがショートショットを早期に検知し、パックアウト前に対処します。.
- 充填と保持: ピーク射出圧力の 50%を一定に保ちます ゲートが固まるまで。ゲート付近で過充填すると局所的な応力が増加し、その後の組み立て時に亀裂が生じる可能性があります。.
- バック圧: 均一で泡のない溶融プールを得るために、必要なだけのバック圧力(5から12バール)だけをかけてください。過度なバック圧はSANポリマー鎖を切断し、靭性を損ないます。.
残留成形応力を最小限に抑えるための冷却段階の調整
硬いSAN鎖はブレンドを分子配向の固定に陥りやすくします。これらの実用的な冷却ルールを使用してください:
- 冷却時間: 冷却を設定し、ピン抜き前に部品が熱変形温度(HDT)を下回るようにします—通常 公称壁厚1ミリメートルあたり1.2から1.8秒 の範囲です。.
- 均一冷却ライン: すべての回路で乱流水流(レイノルズ数 > 4,000)を確保してください。コアとキャビティ間の冷却速度の不均一は、直接的に残留成形応力やねじれたハウジングに繋がります。.
- スムーズな射出: 深いリブやボスに白い応力マークがつかないように、射出ピンの速度とストロークを最適化してください。.
ABS+SANの金型および工具設計仕様
ABS+SAN射出成形用の金型は、剛性、熱バランス、ベントに厳格に注意を払う必要があります。SANを追加すると溶融粘度とノッチ感度が標準のABSより高まるため、工具の選択を誤るとすぐにブッシュマーク、ジェッティング、ガスの閉塞による焼き付きが発生します。.
理解すること advantage and disadvantage of injection moulding 工具設定は、部品の美観と高容量の工具寿命のバランスを取る金型設計に役立ちます。.
ゲート選択:エッジ、サブゲート、ホットランナー先端
適切なランナーとゲートの形状は、剪断加熱を低く抑えながら、厚壁と薄壁の間で均一な充填を実現します。.
- エッジゲート: 平坦で構造的なパネルに対する標準的な選択です。ゲートの深さを調整して 50%–75%の公称壁厚. 圧力損失や完全充填前の凍結を避けるために、ランドを短く(1.0mm未満)保ちます。.
- サブゲート(トンネルゲート): 自動高速度生産に最適です。角度は 30°から45°の間で使用してください 最小直径は 1.2mmから1.8mm. より小さいと高せん断により局所的な材料劣化やゲートブラッシュが発生します。.
- ホットランナーシステム: 内部加熱ノズルは材料の停滞や黒い斑点を引き起こす可能性があります。推奨されるのは バルブゲートホットランナー 直接チップ加熱を備え、滴りや糸引きを防ぎ、サイクルタイムを短縮します。.
ベント深さと位置
SAN共重合体は高射出速度下で揮発性物質を生成します。閉じ込められた空気が逃げられないと、ディーゼル燃焼により外観表面が損なわれます。.
- 主要な離型線ベント: 深さ 0.025mmから0.040mm (0.001"から0.0015"まで)、土地幅は 1.5mm, であり、大気に解放されるように調整されます 0.8 mm から 1.0 mm.
- ブラインドポケットとリブエンド: 充填経路の端にベント排気ピンまたは多孔質鋼インサートを追加します。.
- 溶接線交差点: 流れの先端が合流する場所に常にベントを設け、光学的証跡線を減らし、溶接線の一体性を向上させます。.
金型収縮率と補正係数
ABS+SANは非晶性高分子のブレンドであり、流動方向と横断流動方向の両方で低く等方的な収縮を示します。.
| 材料マトリックス | 平均金型収縮率 | 横断流動収縮 | ゲートエリア補正 |
|---|---|---|---|
| 標準未充填ABS | 0.45% – 0.70% | 0.50% – 0.75% | +0.05% 入口付近 |
| ハイサン ABS ブレンド | 0.35% – 0.55% | 0.40% – 0.60% | baseline |
| ガラス強化 ABS+SAN | 0.15% – 0.30% | 0.30% – 0.50% | 仕様に合わせた直接金型加工 |
補償ルール: 厳しい公差のエンクロージャーの場合、鋼材を安全に保つために、内側コアを大きく、外側キャビティ壁を小さく加工します 0.05 mm 重要な結合寸法において。.
ドラフト角度、表面仕上げ、射出
SANは部品の剛性を高め、型抜き時の許容性を低下させます。十分でないドラフトは、重い引きずり跡や高い射出力を引き起こし、残留成形応力を増加させます。.
- ドラフト角度: 最小限の 1.0°から1.5° コアシャットオフや滑らかなキャビティ壁に適用。テクスチャー表面(SPIまたはMold-Tech)の場合は、 テクスチャ深さ0.025mm(0.001インチ)あたりのドラフト角度1.0°.
- コア&キャビティ仕上げ: 高光沢の化粧ベゼルには、キャビティを SPI-A2(ダイヤモンドペースト研磨). まで研磨します。 コアには; SPI-B1またはSPI-C1.
- エジェクターピンレイアウト: 周囲の壁や深いリブの下には、小径ピンではなく、広く平らなエジェクターブレードまたはスリーブエジェクターを使用してください。これにより、パンチスルー、ピンの目撃ストレスマーク、または最終成形品の白化を防止できます。.
一般的なABS+SAN成形欠陥のトラブルシューティング
ABS+SANブレンドの運用は工場現場で難しい場合があります。スチレンアクリロニトリル共重合体をABSベースに加えると、剛性と表面光沢が向上しますが、加工可能な範囲が狭くなります。圧力、温度、ゲート配置にわずかな誤差があると、表面欠陥や構造的な破損がすぐに現れます。これらの樹脂を日常的に使用するカスタム成形業者として、サイクルタイムを短縮し、スクラップ率をほぼゼロに保つためにターゲットを絞った対策を行っています。.
シルバーストリーク、湿気スプレー、エアバーンの修正
部品にシルバーストリークが現れた場合、最初に原因が湿気の閉じ込めまたは剪断劣化かどうかを判断します:
- 湿気スプレー: SANは湿気を急速に吸収します。湿気含有量が0.05%を超えると、U字型のスプレーマークが流れ方向に沿って走ります。直ちに乾燥剤ホッパーの乾燥システムを点検し、露点が-40°F(-40°C)に保たれ、材料が175°Fから185°F(80°Cから85°C)で少なくとも2〜4時間加熱されていることを確認します。.
- 剪断加熱劣化: 樹脂が乾燥している場合でもスプレーが現れる場合、樹脂がバレル内で過熱されているか、ゲートを剪断している可能性があります。スクリュー回転速度を減らし、圧力を50〜100 psiに下げ、ゲートエントリーをラウンドさせます。.
- エアバーン(ダイーゼリング): 流路の終端で濃い茶色または黒色の焦げが発生するのは、閉じ込められた空気が十分に逃げられない場合です。詰まった工具ベントを清掃し、パーティングラインを標準の0.0015インチ(0.038 mm)のベント深さに再切断します。.
反り、差動収縮、リブのシンクマークの防止
SANはマトリックスの剛性を高めますが、不均一な冷却により高い残留成形応力が生じ、射出後に部品がねじれることがあります。.
- 反りと寸法変動: コアとキャビティの温度が不均一なため、部品が許容範囲外にずれます。水路回路をバランスさせ、金型面全体の温度変動を5°F(3°C)以内に保ちます。.
- リブのシンクマーク: ABS+SANはおよそ0.4%から0.7%の金型収縮率を持つため、厚いリブと壁の交差点は固化する際にプラスチックを引き込みます。名目の壁とリブの比率を40〜50TP3Tに段階的に下げ、保持圧力を上げ、ゲートが完全に固まるまでパックフェーズを延長します。.
溶接線の強化と見える表面のキットラインの隠蔽
ABS+SAN射出成形における大きな課題は、弱い溶接線です。高いSAN含有量は、溶融フロントの界面での分子絡みを減少させます。.
- 溶融フロント温度を上げる: 冷たい溶融フロントは単に突き合わせるだけで融合しません。ノズルとフロントバレルゾーンの温度を10°Fから15°F上げ、金型のキャビティ温度も上げます。.
- 射出速度を調整する: 流動フロントが合流する直前に射出速度を上げて早期のクラスト形成を抑え、その後圧力をわずかに下げてジェッティングを防ぎます。.
- ゲートを移設する: 機械的ストレスが直接ニットラインにかかる場合は、ゲート位置を変更するか、流動タブを追加して溶接線を重要でない隠れた部分に押し込みます。.
パーツの脆弱性、剥離、ショートショットの解決
パーツが射出時に破断したり、玉ねぎのように剥がれる場合、問題は通常、加工のせん断や溶融流動の不一致に起因します。標準的な工場現場の問題の詳細な解説については、私たちの完全なガイドが役立ちます。 射出成形の欠陥とそのトラブルシューティング 追加の基本ステップを提供します。.
- 剥離: 皮とコアの分離は、不適合なリグラインドが流れに入りすぎるか、過度のせん断応力がSANリッチな相をポリブタジエンゴムのコアから剥がすときに発生します。射出速度を減らし、バージンとリグラインドのブレンド比率を厳格に管理します。.
- ショートショット: 高粘度のブレンドは薄壁の充填に抵抗します。溶融温度プロファイルを最適化し、第一段階の射出圧力を上げ、ランナー径を拡大して過剰な流動抵抗を排除します。.
- パーツの脆弱性: バレル滞留時間を短縮することで、SANポリマー鎖の熱分解を防ぎます。ショットサイズは、総バレル容量の35%から65%の範囲内に設定します。.
ABS+SANの欠陥トラブルシューティングマトリックス
| 観察された欠陥 | 主な工場現場の原因 | 修正機械調整 |
|---|---|---|
| シルバースプレー | 高湿度 / 過度のせん断 | 乾燥剤乾燥機を点検し、スクリューRPMとバックプレッシャーを減らす |
| 充填終了時のエアバーン | 不良な金型ベント / 早い充填終了 | 95%充填時に速度を遅くするために、ベントを清掃し、プロファイル注入速度を調整します |
| せん断ひだ | 短いパック時間 / 低保持圧力 | 保持圧力を増加させる;ゲートフリーズスタディを実行して保持時間を設定します |
| 弱い溶接線 | 冷たい溶融フロント / 不十分なパッキング | 金型温度を10°F–20°F上げる;前ゾーンのバレル温度を上げる |
| 剥離 | 激しい剪断応力 / 汚染 | ゲートサイズを拡大する;一次注入速度を下げる |
ABS+SAN射出成形の二次仕上げと組立
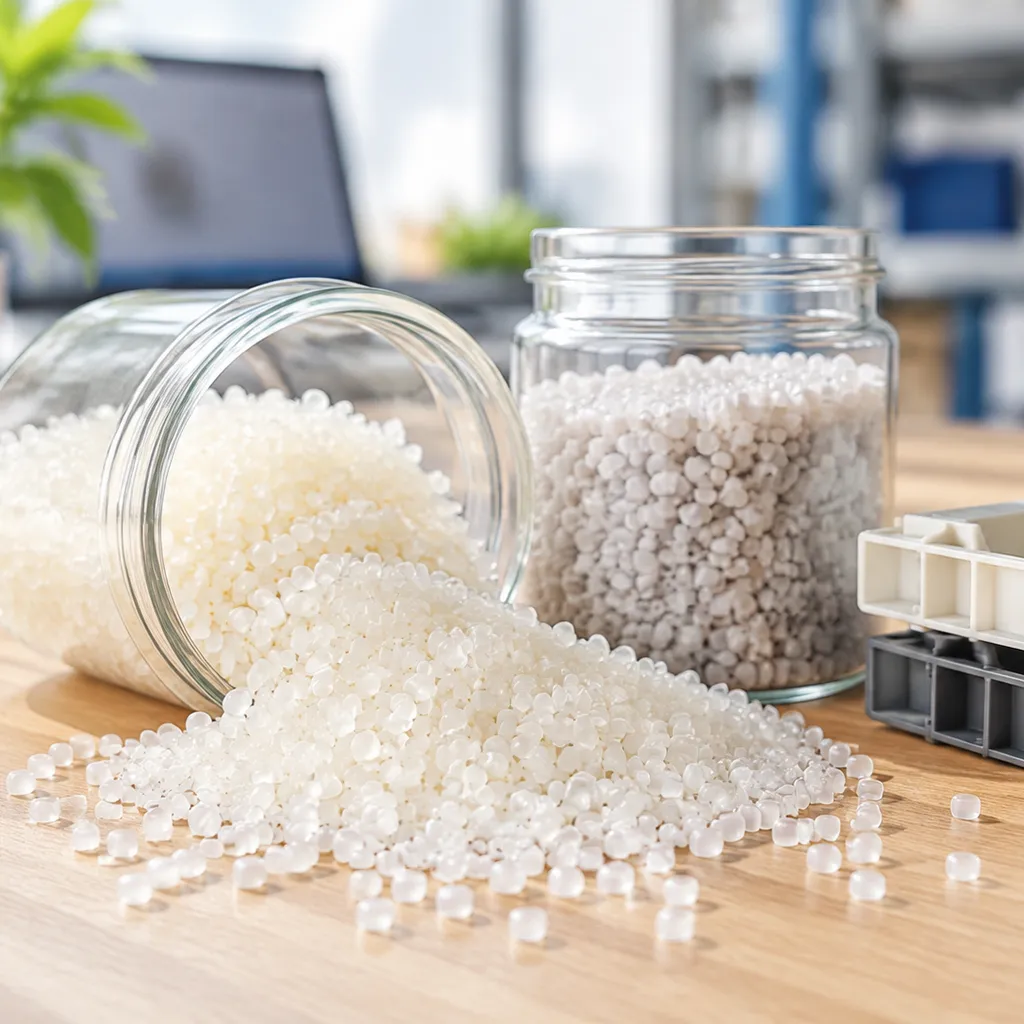
金型から成形品を取り出すことは戦いの半分に過ぎません。ABS+SAN射出成形を行うと、スチレン-アクリロニトリル含有量が高いため、部品の表面硬度と透明度が優れますが、メッキ化学薬品、組立用溶剤、機械的荷重に対する反応も変化します。.
塗装、電気メッキ、真空メタリゼーションの表面準備
SANは化学抵抗性と傷つきにくさを向上させますが、ゴムと共重合体の比率を変更すると、下流のメッキ浴に直接影響します:
- 電気メッキの考慮点: 標準の電気メッキグレードのABSは、クロミック酸エッチングによりブタジエンゴム球を溶解し、無電解ニッケルのアンカー点を作ります。SANは剛性の高いマトリックス体積を追加しますが、ブタジエン部位がないため、エッチングウィンドウは狭くなります。エッチング浴の時間を厳密に管理し、アンダーエッチング(付着不良)やオーバーエッチング(表面のピット形成)を防ぎます。.
- 塗装と真空メタリゼーション: SANの自然な高光沢は、物理蒸着(PVD)のための完璧な鏡面表面を作り出します。ただし、金型離型剤は付着性を損ないます。可能な限り金型は乾燥させて運用します。塗装時には、低溶剤コーティングやUV硬化システムを使用し、攻撃的な塗料薄め液による硬質スチレン鎖のひび割れを防ぎます。.
超音波溶接、溶剤接着、スナップフィット設計
SANの追加剛性は、完成品の組み立て方法に影響を与えます:
| 組立方法 | 主要工学パラメータ | 工場フロアルール |
|---|---|---|
| 超音波溶接 | 振幅:25–35 µm;剪断接合設計 | SANは軟らかいゴムよりも音響エネルギーを良く伝達し、溶接時間は純粋なABSよりも15–20%高速です。. |
| 溶剤接着 | 溶剤:MEK、アセトン、またはジクロロエタン | ほぼ瞬時に硬化します。接合線に沿った応力亀裂を防ぐために、溶剤は少量ずつ塗布してください。. |
| スナップフィットジョイント | 最大ひずみ制限: ≤ 1.2%から1.5% | SANは破断伸びを低下させます。根元を厚くし、十分な半径を持つ設計を行ってください。R ≥ 0.5 × 肉厚)、ラグの折れを防ぎます。. |
自動車および電子機器の大規模な量産において、より厳格な組み立て公差に対応するため、当社の 成形生産能力の拡大 では、自動化された組み立て治具と高精度な超音波プレスを活用し、不良率ゼロの生産を維持しています。.
残留成形応力を緩和するための熱アニーリング
高剛性のABS+SAN部品は、標準的なABSよりも高い成形残留応力を保持するため、洗浄剤、潤滑剤、溶剤にさらされた際に環境応力亀裂(ESC)を起こしやすくなります。.
- 目標温度: アニーリング炉の温度を設定してください: 70°C~85°C(158°F~185°F), (熱変形温度(HDT)より約10°C低い温度)。.
- 保持時間: 維持する 最大肉厚1 mm(0.040インチ)あたり 1時間。.
- 制御冷却: 高温の部品を直接周囲の作業場の空気中に取り出さないでください。オーブンをゆっくりと降温させ、速度が以下を超えないようにします: 毎時10°C~15°C 部品が40°C未満に下がるまで。急冷を行うと、アニーリングがまさに解消しようとしている表面応力が再発生してしまいます。.
ABS+SAN射出成形の商業およびエンジニアリング用途
お客様の高衝撃靭性を必要とする標準ABSと、表面硬度、光沢、耐薬品性を持つスチレンアクリロニトリル共重合体の特性を併せ持つABS+SANブレンドを、必要に応じて常に運用しています。プレスでのブレンド比を調整することで、主要なグローバル製造分野において厳しい構造的および外観上の要件を満たします。.
自動車内装トリム、計器クラスター、エアベント
自動車内装は柔らかいプラスチックを嫌います。紫外線曝露、ダッシュボードの熱蓄積、日常的な接触により、歪みや傷、きしみのない材料が求められます。.
- 計器クラスター: SAN添加剤は引張弾性率と透明性を向上させ、レンズの曇りを防ぎ、振動に対してしっかりとフィットさせます。.
- エアコンルーバーとエアベント: より高い 耐熱変形温度(HDT) は、薄いベントスラットが連続した高温空気循環下でたわまないようにします。.
- 装飾用トリムベゼル: ブレンド化合物は二次的な金属コーティングをきれいに受け入れ、標準的な 電気めっきグレードのABS.
コンシューマーエレクトロニクスのハウジング、ベゼル、スマートデバイスケース
電子機器のハウジングは、剛性のある側壁、鮮明なエッジ、最小限の壁厚さが必要で、全体の重量を削減します。.
- モニターベゼルやタブレットフレーム: 改良された 溶融流動比(MFI) は、薄壁の幾何学形状を滑らかに埋め、過度な 残留成形応力.
- を引き起こさずに仕上げます。 SANは表面硬度を高め、光沢のあるタッチパネルの目に見える微細な傷を減らします。.
- 精密筐体の公差: 高精度な 医療機器市場向けのプラスチック射出成形 筐体に対するアプローチと同様に、当社のABS+SAN射出成形により、大量生産時でも組み立てのスナップフィットの位置合わせが維持されます。.
| Application Type | 主要なブレンドのメリット | 主要な加工要件 |
|---|---|---|
| 計器用ベゼル | 高い表面硬度、耐擦傷性 | 深い光沢を得るための高い金型温度 |
| スマートデバイスフレーム | 寸法安定性、薄肉流動性 | せん断を抑えるためのバランスの取れた射出速度 |
| 家電フェイシア | 化学薬品および洗剤耐性 | シンクマークを防ぐ一定のパック圧力 |
家庭用電気機器のパネルおよび美観部品
キッチンやランドリー機器は、油、洗剤、洗浄化学薬品に日常的にさらされ、標準ポリマーに亀裂ストレスを引き起こす。.
- フロントローディング洗濯機のフェイシア: SANは濃縮洗剤や香水に対する化学的保護膜を提供します。.
- コーヒーマシンのフロントパネル: 高級な色深度、ピアノブラックの光沢、吐出ヘッド周辺のスチーム耐性を実現。.
- 透明および着色された美観カバー: クリアなSANグレードを使用して、半透明のディスプレイ窓やインジケータレンズを直接本体構造に成形でき、真の プラスチック部品品質 工場の現場で。.
ABS+SAN射出成形に関するよくある質問
SANリグラインドをバージンABSに直接ブレンドできますか?
スクラップSANをバージンABSに直接ドライブレンドすることは推奨しません。両者はスチレン系に属しますが、単純なタンブルブレンドでは高せん断の分散混合を提供できず、相を適切に結合できません。.
ツインスクリュー溶融コンパウンドなしでは、塩と胡椒のようなブレンドは次のようになります:
溶融流動性の変動: キャビティ充填を不安定にする予測不可能な粘度スパイク。.
表面剥離: ゲート付近のフレークやミカマークは、相の適合性が悪いために発生します。.
影響損失: ブタジエンゴム相の不完全な取り込みにより、成形品が脆くなる。.
材料をリクレームする必要がある場合は、クリーンで適切に乾燥させたリグラインドを 15% 事前混合ロット内に制限し、生の原料を直接供給しないようにしてください。 SAN射出成形 リグラインドを直接供給口に投入します。.
SAN含有量の増加は、サイクルタイムと流動性にどのように影響しますか?
SANコポリマーを追加すると、標準の ABS射出成形 化合物と比較して、処理速度と流動挙動の両方が大幅に向上します:
- 流動速度の改善: SANは全体の溶融粘度を低下させ、より高い溶融流動指数(MFI)をもたらします。これにより、薄壁部分を低圧で充填できます。.
- 硬化速度の向上: SANは化合物の耐熱変形温度(HDT)と構造弾性率を高めます。部品が射出時の剛性に達する温度が高くなるため、金型内冷却時間が短縮されます。 10%から20%まで, 、総サイクル時間を短縮します。.
| 特性の変化 | 高ABSブレンド | 高SANブレンド | 生産への影響 |
|---|---|---|---|
| 溶融粘度 | スクラップとリワークの増加 | 低い | 薄壁リブを通じた流動性の向上 |
| 射出温度 | 低い | スクラップとリワークの増加 | 必要な冷却時間の短縮 |
| 部品の剛性 | Moderate | 高 | ピン押し出し跡ゼロでより高速なサイクルタイム |
熱劣化が起こる前の理想的なバレル滞留時間は何ですか?
安定したABS+SAN射出成形のために、バレル滞留時間を次の範囲に保つ 2分から4分の間. 絶対最大限度は 6分 標準溶融範囲で 220°C〜240°C(428°F〜464°F).
この温度範囲を超えると、2つの異なる劣化モードを引き起こします:
スチレン・アクリロニトリル(SAN)マトリックスが急速に黄変し、揮発性ガスを放出して、シルバーマーク(ジェッティング痕)を発生させます。.
ABS中のポリブタジエンゴム相が架橋を起こし、硬い黒色異物を形成して耐衝撃性を破壊します。.
成形機の停止時間が5分を超える場合は、標準的なHDPEまたは専用パージ剤を使用して、直ちにバレル内をパージしてください。.
ABS+SAN成形品に、成形後のアセンブリ(組み付け)工程で応力割れが発生するのはなぜですか?
成形後の応力割れは、通常、SAN特有のノッチ感度が、高い成形残留応力および組み付け用化学薬品と相互作用することに起因します。SANは優れた表面光沢と硬度をもたらしますが、材料の破断伸びを低下させます。.
応力割れを解消するには:
保持圧を下げる: ヒケを防ぎ、製品を充填するのに必要最小限の圧力にとどめてください。過剰な保圧は、ゲート付近に強い圧縮応力と引張応力を閉じ込めます。.
金型温度を上げる: 金型温度を次の範囲に設定して運用します: 50°C〜70°C(122°F〜158°F). 金型キャビティを温かくすることで、高せん断配向状態で凍結するのではなく、充填中にポリマー鎖を緩和させることができます。.
化学物質の付着を確認する: SANマトリックスは応力が加わった状態で環境応力破壊(ESC)を起こしやすいため、組み付け時に溶剤系ねじロック剤、強力な脱脂剤、エステル系潤滑剤との接触を防いでください。.
ボスのアール(R)を大きくする: 組み付け用のネジボスやスナップフィットには、少なくとも以下の根元Rを持たせてください: 25%〜50% 機械的荷重を均等に伝えるために隣接する壁厚を広げる。.
関連ソース
- https://www.ineos-styrolution.com/INTERSHOP/static/WFS/Styrolution-Web-Site/-/Styrolution/en_US/downloads/Luran_Processing_Guide.pdf
- https://xometry.com/resources/injection-molding/abs-injection-molding/
- https://www.ineos-styrolution.com/INTERSHOP/static/WFS/Styrolution-Web-Site/-/Styrolution/en_US/downloads/Terluran_Processing_Guide.pdf
- https://omnexus.specialchem.com/selection-guide/styrene-acrylonitrile-san-plastic


 Japanese
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian