

Letar du efter en hållbar, attraktiv lösning för komplexa plastdelar? ABS+SAN-injektionsformning kombinerar styrka, ytkvalitet och designflexibilitet i en pålitlig process.
I denna guide kommer du att upptäcka hur ABS+SAN-material presterar, var de används, och vad du bör tänka på när du väljer rätt injektionsformningslösning för din produkt.
Låt oss sätta igång.
Förståelse för ABS- och SAN-blandningar i injektionsformning
På vår produktionsanläggning räcker inte standard ABS alltid till när ett projekt kräver högre rep resistance, förbättrad ytklarhet eller snävare dimensionell stabilitet under belastning. Det är här blandning av akrylonitril-butadien-styren (ABS) med styren-akrylonitril-copolymer (SAN) blir en game-changer.
Som tillverkare av injektionsformning använder vi ABS+SAN-formuleringar för att nå den perfekta balansen mellan strukturell hållbarhet och högkvalitativ estetisk finish utan att byta till mycket dyrare ingenjörsresiner.
Hur SAN-copolymer modifierar ABS-matrisen
Standard ABS är naturligt en tvåfasig terpolymer: kontinuerlig SAN-matris som är graftad på disperserade polybutadien-gummipartiklar. Gummit ger slagmotstånd, medan SAN-fasen ger styvhet, kemisk resistens och termisk stabilitet.
När vi modifierar en ABS-formulering genom att tillsätta ytterligare SAN-copolymer:
Ökar Matrisens Hårdhet: Extra SAN utökar den kontinuerliga styva fasen, vilket ökar ythårdheten och motståndet mot blyertsscratch.
Förbättrar Smältflödet: Det högre smältflödesindexet (MFI) för SAN underlättar fyllning av tunnväggiga delar och minskar krav på injektionstrycket.
Förbättrar Kemisk Resistens: Tillsatt SAN ökar motståndet mot hushållsoljor, lätta syror och rengöringsmedel.
Förfinar Formverktygets Detaljering: Lägre viskositet gör att smältan kan fylla ut komplexa texturer och högpolerade verktygskavlar med minimal sjunkning.
Påverkan av SAN-förhållandet på styvhet, glans och slagseghet
Justering av SAN- till gummi-förhållandet styr direkt din slutproduktprestanda. Att öka SAN-procentandelen ger tydliga processhandelsavvägningar:
- Styvhet & Modulus: Ökar. Hög-SAN-blandningar visar betydligt mindre böjning under mekanisk belastning, vilket gör dem idealiska för strukturella höljen och ramar.
- Ytglans: Ökar dramatiskt. Delarna avvisas med en ultrahög, spegelblank glans direkt från polerad kavlarstål.
- Värmeavböjningstemperatur (HDT): Ökar gradvis, vilket ger delarna bättre dimensionell motståndskraft vid förhöjda omgivningstemperaturer.
- Impact-resistens: Minskar proportionellt. När gummiinnehållet minskar i förhållande till SAN sjunker Izod slagseghetsvärdena. Överbelastning av SAN omvandlar ductil utmattning till sprött brottbeteende under stötbelastningar.
Egenskapsjämförelse: Ren ABS vs. ABS+SAN-ämnen
| Mekaniska & Termiska egenskaper | Standardformnings-ABS | ABS + SAN-blandning (70/30) | Hög-SAN-ämne (50/50) |
|---|---|---|---|
| Dragmodul (MPa) | 2,100 – 2,300 | 2,500 – 2,800 | 2,900 – 3,200 |
| Böjstyrka (MPa) | 65 – 75 | 80 – 92 | 95 – 110 |
| Notchad Izod slagseghet (kJ/m²) | 18 – 25 | 10 – 14 | 5 – 8 |
| Rockwell-hårdhet (R-skala) | 103 – 108 | 110 – 115 | 116 – 122 |
| HDT vid 1,8 MPa (°C) | 82 – 86 | 88 – 93 | 92 – 97 |
| Ytglans (60° Gardner) | 75 – 85% | 90 – 95% | > 95% |
| Smältflytindex (g/10 min) | 15 – 20 | 22 – 30 | 28 – 38 |
Materialberedning och förtorkning för ABS+SAN
Fukt är det snabbaste sättet att förstöra en ABS+SAN-injektionsformning körning. Både akrylnitril-butadien-styren och styren-akrylnitril-sampolymerharts är naturligt hygroskopiska. När pellets ligger i en öppen fabriksmiljö drar de åt sig fukt direkt från omgivningsluften.
Om du matar våtugnsharts i cylindern kokar det inneslutna vattnet omedelbart vid bearbetningstemperaturer. Ångan expanderar genom smältflödet, förstör ytfinishen, skapar silverstrimmor och förstör den mekaniska bindningen mellan SAN-fasen och gummikärnan. Vid bearbetning av högglansiga eller transparenta estetiska detaljer garanterar det kasserade detaljer om man hoppar över korrekt torkning.
Rekommenderade torkningsparametrar
Vi kör våra blandningar genom ett slutna kretslopps torksystem med torkmedelsbehållare före det att något material når matningsöppningen. Vanliga varmluftsugnar cirkulerar bara tillbaka den omgivande luftfuktigheten på pelletsen.
| Torkningsparameter | Målvärde |
|---|---|
| Torktyp | Torkmedelsbehållartork |
| Torkningstemperatur | 80°C – 85°C (176°F – 185°F) |
| Uppehållstid | 2 till 4 timmar |
| Daggpunkt för luft | -40°C (-40°F) eller lägre |
| Max fuktkvot | < 0.02% (Max 0.05% för icke-kosmetiska delar) |
Obs: Överskrid inte 90°C under förtorkning. Överdriven värme täpper till matarpipen genom att mjuka upp SAN-komponenten, vilket orsakar pelletsspärrar och avstängningar av matningen.
Identifiera fuktspridning vs. skjuvdegradation
Att skilja mellan vattenförorening och skjuvvärme-degradation på verkstadsgolvet sparar timmar av blind justering. Båda lämnar silver- eller mörka streck över delens yta, men deras grundorsaker kräver helt motsatta lösningar.
- Fuktspridning (Smält hydrolys):
- Visuella ledtrådar: Molniga, silvriga streck formade som U-mönster som väller ut från sprutöppningen över flödesbanan.
- Rensningskontroll: Rensa en dos i öppen luft utan injektionstryck. Om pölen skummar, bubblar, poppar eller avger ånga, är plasten fortfarande våt.
- Fixet: Öka torktiden eller kontrollera torkerns regenereringsbäddar.
- Skjuvdegradation (Termisk nedbrytning):
- Visuella ledtrådar: Gulaktiga eller bruna brända streck längs skarpa hörn, sticklinjer eller restriktiva sprutor.
- Rensningskontroll: Öppen luft-rensning verkar slät och glansig, utan bubblor, men delar visar brända spår nära höghastighetszoner.
- Fixet: Sänk injektionshastigheten, öppna sprutans landningar eller justera skruvens backtryck.
För en djupare förståelse av att skilja processinducerade fel från plastproblem, hänvisa till vår guide för defekter i sprutformning och deras felsökning för att hålla dina pressar rena.
Parametrar för injektionsformningsmaskin för ABS+SAN
Finjustering av processfönstret för en blandning av ABS och styren-akrylnitrilcopolymer kräver balanserad kontroll. Om cylindern är för varm, försämras gummifasen; om den är för kall, får du matthet och svaga sömmar. Som en professionell tillverkare och leverantör av injektionsformning rekommenderar vi att utgå från nedanstående grundinställningar på en pålitlig injektionsformningsmaskin till salu för att hålla delar styva, glansiga och dimensionellt stabila.
Rekommenderat bearbetningsfönster för ABS+SAN
| Parametergrupp | Rekommenderat verkstadssområde | Anteckningar & Mål |
|---|---|---|
| Bakre zon (matning) | 190 °C – 210 °C (374 °F – 410 °F) | Förhindrar för tidig brobyggnad vid matningshalsen |
| Mellanzoner | 210°C – 235°C (410°F – 455°F) | Gradvis plastificering utan materialets skjuvning |
| Fram- & munstycke | 225 °C – 245 °C (437 °F – 473 °F) | Matchar det faktiska smält temperaturmålet |
| Faktisk smält temperatur | 220 °C – 240 °C (428 °F – 464 °F) | Håll under 255°C för att undvika polymerbränning |
| Formtemperatur | 50°C – 80°C (122°F – 176°F) | Högre temperaturer ökar ytan glans och flöde |
| Spruttryck | 70 – 120 MPa (700 – 1200 bar) | Fyller tunnväggiga revben rent |
| Hålkraft | 40% – 60% av injektionstryck | Packa till sprutans fryspunkt för att stoppa krympmärken |
| Återtryck | 0,5 – 1,5 MPa (5 – 15 bar) | Stabil plastificering utan skjuvning av SAN-kedjor |
| Skruvhastighet | 40 – 70 RPM | Förhindrar lokaliserad skjuvvärmeförsämring |
Smält Temperaturprofiler över cylinderns zoner
Under bearbetning av akrylnitril-butadien-styren med tillagd SAN, öka aldrig värmen för tidigt i bakre zonen. Håll matningszonen relativt sval för att bibehålla positiv skruvgrepp. Gå smidigt igenom de mellersta zonerna, med topp vid munstycket ungefär 230°C till 240°C. Om din cykel oväntat stannar, sänk värmen omedelbart—stagnant smält blir gulaktigt och sprött inom fem minuter.
Optimering av formtemperatur för ytskiktsglans och cykelns effektivitet
Formtemperaturen avgör direkt kosmetisk finish och cykeloptimering:
- Högglansdelar (klass-A ytor): Kör verktyget vid 65°C till 80°C. Den varmare verktygsytan gör att den SAN-rika yttre huden kan efterlikna formstålets textur innan den fryser.
- Snabbcyklade delar: Kör närmare 50°C till 60°C om delar ska få matt finish eller sekundär texturering.
- Balansakt: Håll skillnaden mellan kärna och form under 5°C för att förhindra differentialdragning och deformation efter utstötning.
Tryckreglering: Injektion, Packning och Skruvbacktryck
ABS+SAN-hartser visar måttlig viskositet som reagerar kraftigt på tryckjusteringar:
- Första-stadiet injektion: Fyll till volymen 95% med stegvisa hastighetsprofiler—långsamt över spröjsen för att förhindra jetbildning, snabbt genom huvudväggarna och långsamt vid slutet av fyllningen. En realtids sensor för kavitetstryck hjälper till att upptäcka korta sprut innan packningen.
- Packning och hållning: Håll konstant vid 50% av toppinjektionstrycket tills spröjsen fryser. Överpackning nära spröjsen ökar lokaliserad stress och leder till sprickor under efterföljande montering.
- Motryck: Kör endast tillräckligt med backtryck (5 till 12 bar) för att få en jämn, bubblfri smältskål. För mycket backtryck skär sönder SAN-polymerkedjor och försämrar segheten.
Justeringar av kylfasen för att minimera residuala formningsspänningar
Stela SAN-kedjor gör blandningen benägen att låsa in molekylär orientering. Använd dessa praktiska kylregler:
- Kylningstid: Ställ in kylning så att delar faller under värmeavlednings temperaturen (HDT) innan pinnutstötning—vanligtvis 1,2 till 1,8 sekunder per millimeter av nominell väggtjocklek.
- Jämna kylningslinjer: Se till att turbulent vattenflöde (Reynolds tal > 4 000) genom alla kretsar. Ojämlna kylhastigheter mellan kärna och formgods översätts direkt till residuala formningsspänningar och vridna höljen.
- Slät utstötning: Optimera utstötarens hastighet och slaglängd för att undvika vita spänningsmärken på djupa revben och bultar.
Mönster- och verktygsdesignspecifikationer för ABS+SAN
Verktyg för injektionsformning av ABS+SAN kräver strikt uppmärksamhet på styvhet, termisk balans och ventileringssystem. Eftersom tillägg av SAN ökar smälttjockleken och skårkänsligheten jämfört med standard-ABS, kommer dåliga verktygsval snabbt att ge fläckar, jetting eller fångad gasbränning.
Förståelsen av för- och nackdelar med in-mjection formning verktygsuppsättningar hjälper oss att konstruera formar som balanserar delens estetik med högvolymverktygets livslängd.
Gatesval: Kant, Under-Gate och Varmgångstips
Rätt löpare och gategeometri håller skärvärme låg samtidigt som den ger en jämn packning över tjocka och tunna väggar.
- Kantgates: Vårt standardval för platta, strukturella paneler. Storleken på gate-djupet ska vara 50%–75% av den nominella väggtjockleken. Håll landen korta (under 1,0 mm) för att undvika tryckfall och frysskydd innan fullständig packning.
- Undergator (Tunnelgator): Perfekt för automatiserade höghastighetsproduktioner. Använd en vinkel mellan 30° och 45° med en minsta diameter av 1,2 mm till 1,8 mm. Mindre än så kommer högt skjuv att orsaka lokaliserad materialnedbrytning och gate blush.
- Värmeförsörjningssystem: Internt uppvärmda munstycken kan orsaka materialstagnation och svarta prickar. Vi rekommenderar ventilspjällvarmrännor med direkt spetsuppvärmning för att förhindra drooling, eliminera strängbildning och minska cykeltider.
Ventilationsdjup och placering
SAN-kopolymerer genererar flyktiga ämnen vid höga injektionshastigheter. Om luft som fastnat inte kan släppas ut, förstör dieselbränning den kosmetiska ytan.
- Primära spränglinjeventiler: Djupet av 0,025 mm till 0,040 mm (0,001" till 0,0015"), med en landbredd på 1,5 mm, som ventileras tillbaka till atmosfären av 0,8 mm till 1,0 mm.
- Dolda fickor och ribbändar: Lägg till ventilerande utstötare eller porösa stålinlägg i slutet av fyllningsvägar.
- Vägglinjeintersektioner: Ventilera alltid där flödesfronten möts för att minska optiska vittneslinjer och stärka svetslinjens integritet.
Verktygsminskningshastigheter och kompensationsfaktorer
ABS+SAN är en amorf polymerblandning, vilket innebär låg, isotropisk krympning i både flödes- och tvärflödesriktningar.
| Materialmatris | Genomsnittlig krympningshastighet för form | Tvärströmskrympning | Kompensation för gängningsområde |
|---|---|---|---|
| Standard obelagd ABS | 0.45% – 0.70% | 0.50% – 0.75% | +0.05% nära porten |
| Hög-SAN ABS-blandning | 0.35% – 0.55% | 0.40% – 0.60% | Baslinje |
| Glasförstärkt ABS+SAN | 0.15% – 0.30% | 0.30% – 0.50% | Direkt verktygsbearbetning enligt specifikation |
Kompensationsregel: För täta toleranshöljen, håll stål säkert genom att bearbeta inre kärnor större och yttre kavitetsväggar mindre med 0,05 mm på kritiska passningsmått.
Draftvinklar, ytfinish och utstötning
SAN ökar delens styvhet, vilket gör delar mindre förlåtande under utstötning. Otillräcklig draft orsakar kraftiga dragmärken och höga utstötningstryck som ökar residualspänningar i formningen.
- Draftvinkel Använd minst 1,0° till 1,5° på kärnavstängningar och släta kavitetsväggar. För texturerade ytor (SPI eller Mold-Tech), lägg till 1,0° draft per 0,025 mm (0,001") textur djup.
- Kärn- och kavitetsfinish: För högglansiga kosmetiska bezel, polera kavitetsytan upp till SPI-A2 (diamantpasta-polering). Behandla kärnor med SPI-B1 eller SPI-C1; en lätt mikrotexturerad kärna förhindrar vakuumlåsning och håller delarna fast på den rörliga sidan under verktygsöppning.
- Ejektorpinnlayout: Använd breda, platta utstötarpinnar eller höljeutstötare under perimeterväggar och djupa ribbor istället för små-diametertappar. Detta förhindrar genomslag, pinnmärken eller vitning på den slutgiltiga formade delen.
Felsökning av vanliga ABS+SAN-formningsdefekter
Att köra en ABS+SAN-blandning kan vara knepigt på verkstadsgolvet. När du tillsätter styren-akrylnitril-copolymer till en ABS-bas får du ökad styvhet och ytglans, men du förkortar ditt bearbetningsfönster. Om dina tryck, temperaturer eller sprutgateskonfigurationer är felaktiga med även en liten marginal, visar sig ytfel och strukturella fel omedelbart. Som en kundformare som dagligen använder dessa hartser, använder vi riktade lösningar för att hålla cykeltiderna strama och spillfrekvenserna nära noll.
Fixa silverstreck, fuktspänningar och luftbränningar
När silverstreck dyker upp på delen, fastställer vi först om grundorsaken är fångad fukt eller shear-degradation:
- Fuktspänningar: SAN absorberar fukt snabbt. Om ditt fuktinnehåll är över 0,05%, löper U-formade spänningsmärken längs flödesriktningen. Vi inspekterar omedelbart torkningssystemet för desikant-hoppern för att säkerställa att daggpunkterna ligger på -40°F (-40°C) och att materialet tillagas vid 175°F till 185°F (80°C till 85°C) i minst 2 till 4 timmar.
- Shear-heating-degradation: Om spänningar uppstår även när hartset är torrt, överhettas materialet i cylindern eller skärs genom sprutgaten. Vi minskar skruvhastigheten, sänker backtrycket till 50–100 psi och rundar av sprutgatets ingång.
- Luftbränningar (Dieseling): Mörkbrun eller svart bränning vid slutet av flödesbanan sker när fångad luft inte kan fly undan tillräckligt snabbt. Vi rengör igensatta ventiler i verktyget och recuterar delningslinjer till en standarddjup på 0,0015 tum (0,038 mm).
Förebygga warpage, differentierad krympning och sjunkmärken på ribbor
SAN ökar matrixens styvhet, men ojämn kylning skapar höga residuala formningsspänningar som vrider delarna efter utstötning.
- Warpage & dimensionell förskjutning: Ojämna temperaturer i kärnan och formen drar ut delen ur tolerans. Vi balanserar vattenlinje-kretsar så att temperaturvariationer över formens yta hålls inom 5°F (3°C).
- Sjunkmärken på ribbor: Eftersom ABS+SAN har en formkrympningshastighet på ungefär 0,4% till 0,7%, drar tjocka ribb- till väggövergångar in plast när de stelnar. Vi minskar de nominella vägg- till ribbrationerna till 40–50%, ökar hålltrycket och förlänger packfasen tills sprutgaten fryser helt.
Stärka svetslinjer och dölja sticklinjer på synliga ytor
Ett stort problem med ABS+SAN-injektion är svaga svetslinjer. Det höga SAN-innehållet minskar molekylär sammanflätning vid smältfrontens gränssnitt.
- Öka smältfrontens temperatur: Kalla smältningsfronter möts helt enkelt utan att smälta samman. Vi höjer munstyckets och frontcylinderns temperaturer med 10°F till 15°F och ökar verktygskavitetstemperaturerna.
- Justera injektionshastigheten: Snabba på injektionshastigheten precis innan flödesfronterna sammanfogas för att minska för tidig skorpa, och sänk sedan trycket något för att undvika jetbildning.
- Omplacera spridningar: Om mekanisk stress direkt påverkar en söm, ändrar vi sprutans placering eller lägger till flödesflikar för att flytta svetslinjen till icke-kritiska, dolda områden.
Lösning av delaminering, sprickbildning och korta sprut
När delar går sönder vid utstötning eller flagar som en lök, beror problemet oftast på shear- eller smältningsflödesmissmatch i bearbetningen. För en djupare genomgång av vanliga problem på verkstadsgolvet, vår kompletta guide till defekter i sprutformning och deras felsökning ger ytterligare grundläggande steg.
- Delaminering: Skinn- och kärnseparation sker när inkompatibel återvunnen plast kommer in i strömmen eller när överdriven shear-stress skalar bort SAN-rika fasen från polybutadiengummikärnan. Vi minskar injektionshastigheterna och säkerställer att blandningsförhållandena mellan virgin- och återvunnen plast är strikt kontrollerade.
- Korta skott: Högviskös blandning motstår att fylla tunna väggar. Vi optimerar smälttemperaturprofilen, ökar första stegets injektionstryck och förstor rördiametrarna för att eliminera överdriven flödesmotstånd.
- Detaljsprödhet: Genom att sänka uppehållstiden i cylindern undviks termiskt nedbrytning av SAN-polymerkedjorna. Vi dimensionerar skottvolymen så att den hamnar inom 35% till 65% av cylinderkapaciteten.
Snabb felsökningsmatris för ABS+SAN-defekter
| Observerad defekt | Primär orsak i verkstaden | Korrigerande maskinjustering |
|---|---|---|
| Silverspaljé | Hög fukt / överdriven skjuvning | Kontrollera torkaggregatet; sänk skruvens varvtal och mottryck |
| Luftbränning vid fyllningens slut | Dålig verktygsventilation / snabb fyllning i slutet | Rengör ventilationer; profilera insprutningshastigheten så att den saktar ner vid 95% fyllning |
| Självblekning/Markeringar | Kort eftertryckstid / lågt eftertryck | Öka eftertrycket; kör en studie av igensmält grind för att ställa in eftertryckstiden |
| Svaga svetslinjer | Kall smältfront / otillräckligt eftertryck | Höj formtemperaturen med 5°C–10°C; öka cylindertemperaturen i den främre zonen |
| Delamination | Kraftig skjuvspänning / kontaminering | Förstora grindstorlekarna; sänk den primära insprutningshastigheten |
Sekundär ytbehandling och montering för ABS+SAN-sprutgjutning
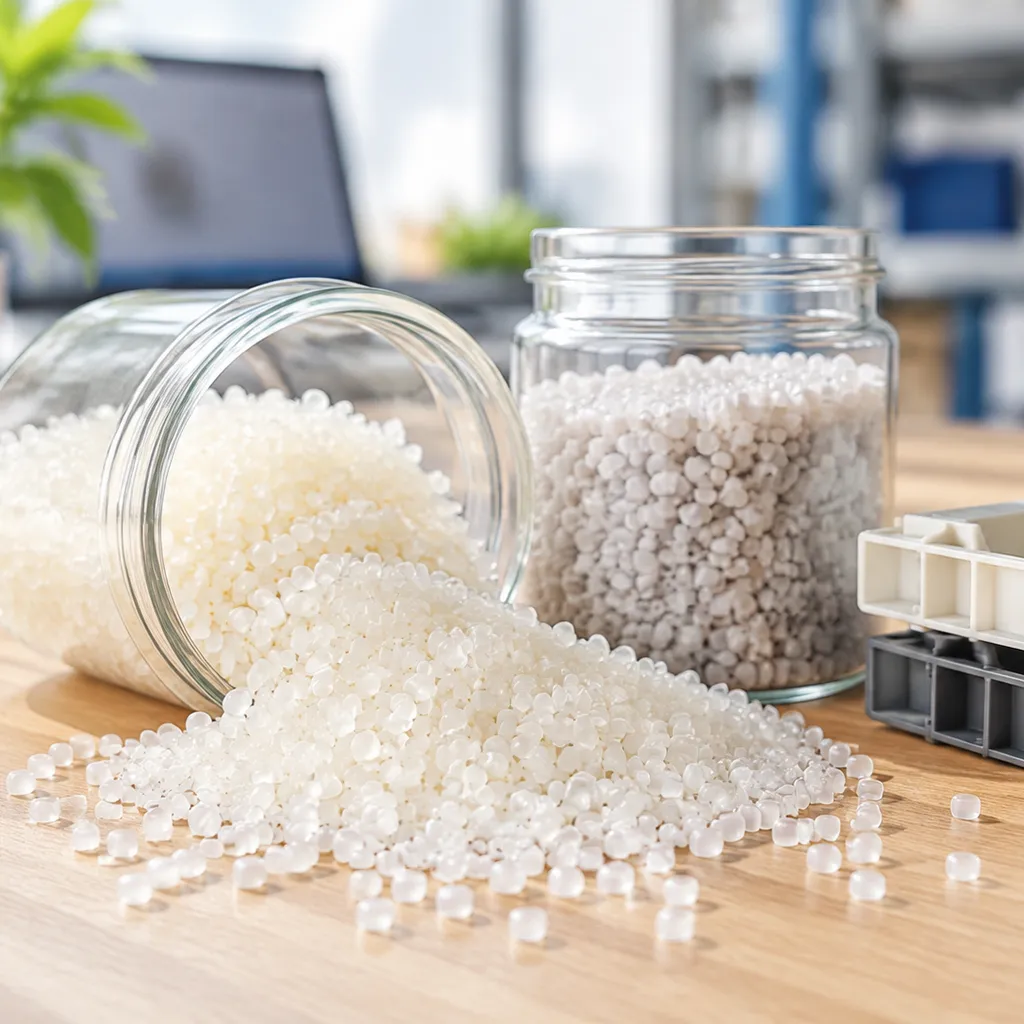
Att få ut en formad del ur pressen är bara halva kampen. När man kör ABS+SAN-sprutformning ger den högre styren-acrylonitrilhalten delar med enastående ythårdhet och klarhet, men den förändrar också hur materialet reagerar på pläteringskemikalier, monteringslösningar och mekaniska belastningar.
Ytförberedelse för målning, elektroplätering och vakuummetallisering
SAN ökar kemisk resistens och skrapprestanda, men förändringen av gummi- till copolymerförhållandet påverkar direkt efterföljande pläteringsbad:
- Elektropläteringsöverväganden: Standard ABS för elektropläteringsklass förlitar sig på kromsyraetsning för att lösa upp butadiengummikulor, vilket skapar fästpunkter för nickelskydd utan elektrolys. Eftersom SAN tillför en rigid matrisvolym utan butadienplatser är etsningfönstren smalare. Vi kontrollerar etsbadstider noggrant för att förhindra under-etsning (dålig vidhäftning) eller över-etsning (ytpitting).
- Målning och vakuummetallisering: Den naturliga högglansen hos SAN skapar en perfekt spegelyta för fysisk ångavsättning (PVD). Men formfrisläppningsmedel förstör vidhäftningen. Vi kör formar torra så ofta som möjligt. Vid målning använder vi lågspritsbeläggningar eller UV-härdande system för att förhindra ytrubbning orsakad av aggressiva lackningslösningar som angriper de styva styrenkedjorna.
Ultraljudssvetsning, lösningsmedelslimning och snap-fit-design
Den extra styvheten hos SAN förändrar hur vi monterar färdiga delar:
| Monteringsmetod | Viktig ingenjörsparameter | Regel på verkstadsgolvet |
|---|---|---|
| Ultraljudssvetsning | Amplitud: 25–35 µm; Skärfogdesign | SAN överför akustisk energi bättre än mjuk gummi; svetsningstider är 15–20% snabbare än ren ABS. |
| Lösningsmedelslimning | Lösningsmedel: MEK, aceton eller dikloretylen | Sätter nästan omedelbart. Applicera lösningsmedel sparsamt för att förhindra spänningssprickor och rynkor längs foglinjen. |
| Snap-fit-fogar | Maximal töjningsgräns: ≤ 1,2 % till 1,5 % | SAN sänker brottöjningen. Konstruera tjockare rötter med generösa radier (R ≥ 0,5 × väggtjocklek) för att undvika avbrutna öglor. |
För att stödja hårdare monteringstoleranser vid tillverkning av stora volymer inom fordons- och elektronikindustrin, utnyttjar vår utökade formsprutningskapacitet automatiserade monteringsarmaturer och precisionsultraljudspressar för att bibehålla nollfelsproduktion.
Termisk glödgning för att lindra restspänningar från formgjutning
Högstyva ABS+SAN-delar behåller högre inbyggda spänningar än standard-ABS, vilket gör dem sårbara för miljöpåkänd spänningskorrosion (ESC) när de utsätts för rengöringsmedel, smörjmedel eller lösningsmedel.
- Måltemperatur: Ställ in din glödgningsugn på mellan 70°C och 85°C (158°F–185°F), ungefär 10°C under thermisk formbeständighetstemperatur (HDT).
- Blötläggningstid: Underhåll 1 timme per 1 mm (0,040 tum) av detaljens maximala godstjocklek.
- Kontrollerad kylning: Dra aldrig ut varma detaljer direkt till den omgivande verkstadsluften. Sänk ugnstemperaturen långsamt med en hastighet som inte överstiger 10°C till 15°C per timme tills detaljerna sjunker under 40°C. Snabb avkylning återskapar de ytspänningar som glödgningen är avsedd att eliminera.
Kommersiella och industriella tillämpningar för ABS+SAN-injektsgjutning
Vi kör ABS+SAN-blandningar när en kund behöver den höga slagsegheten hos standard-ABS tillsammans med ythårdheten, glansen och kemikaliebeständigheten hos styrenakrylonitril-sampolymer. Genom att anpassa blandningsförhållandet i pressen uppfyller vi stränga strukturella och kosmetiska krav inom stora globala tillverkningssektorer.
Interiördetaljer för fordon, instrumentering och ventilationsutblås
Bilinteriörer utsätter mjuka plaster för hårda prövningar. UV-strålning, värmeuppbyggnad i instrumentbrädan och daglig beröring kräver material som inte slår sig, repas eller knarrar.
- Instrumentering: SAN-tillsatser ökar dragmodulen och klarheten, vilket förhindrar dimmiga linser och bibehåller en tät passform mot vibrationer.
- AC-lameller och ventilationsutblås: Den högre termiska formbeständighetstemperaturen (HDT) förhindrar att tunna ventilationslameller sjunker ihop vid kontinuerliga cykler med varmluft.
- Dekorativa ramar och lister: Blandade föreningar accepterar sekundära metallbeläggningar rent och fungerar som ett pålitligt alternativ till standard galvaniseringsgrad ABS.
Höljen för konsumentelektronik, ramar och smarta enhetskåpor
Elektronikhöljen behöver styva sidväggar, skarpa kanter och minimal väggtjocklek för att minska den totala vikten.
- Bildskärmsramar och surfplattor: Den förbättrade smältaflödesindexet (MFI) fyller geometrier med tunna väggar smidigt utan att orsaka överdriven residual gjuten spänning.
- Smarta hem-gränssnitt: SAN förbättrar ythårdheten och minskar synliga mikroskador på polerade touchpaneler.
- Precisionstolerans för kapslingar: Mycket likt vårt tillvägagångssätt för högprecision formpressning för medicintekniska enheter-marknaden kapslingar, håller vår ABS+SAN-injektionsgjutning monteringssnäpppassningar inriktade över stora produktionsserier.
| Ansökanstyp | Primär blandningsfördel | Kärnbearbetningskrav |
|---|---|---|
| Instrumentramar | Hög ythårdhet, reptålighet | Hög formtemperatur för djup glans |
| Smarta enhetsramar | Dimensionsstabilitet, tunnväggsflöde | Balanserad insprutningshastighet för att minska skjuvning |
| Apparatpaneler | Resistens mot kemikalier och rengöringsmedel | Konsekvent eftertryck för att eliminera sjunkmärken |
Paneler och estetiska delar för hushållsapparater
Köks- och tvättmaskiner utsätts dagligen för oljor, rengöringsmedel och tvättkemikalier som orsakar spänningskorrosion i standardpolymerer.
- Frontmatade tvättmaskinspaneler: SAN ger ett kemiskt skydd mot koncentrerade tvättmedel och parfymer.
- Kaffemaskinens frontpaneler: Ger ett exklusivt färgdjup, pianosvart glans och ångbeständighet runt utmatningshuvudena.
- Genomskinliga och tonade estetiska kåpor: Att formulera med tydliga SAN-grader gör att vi kan gjuta in genomskinliga fönster och indikeringslinser direkt i karossstrukturen, vilket frigör verklig cykeloptimering på fabriksgolvet.
Vanliga frågor om ABS+SAN-injiceringsgjutning
Kan man blanda SAN-kross direkt i jungfrulig ABS vid pressen?
Vi rekommenderar inte att torrblanda SAN-spill direkt i jungfrulig ABS vid pressens tratt. Även om båda tillhör styrenfamiljen kan enkel trumbllanding inte ge den höga skjuvblandning som krävs för att binda faserna ordentligt.
Utan dubbelskruvs-smältkompounding skapar salt-och-peppar-pressblandning:
Smältflödesvariationer: Oförutsägbara viskositetsspikar som destabiliserar kavitetsfyllningen.
Ytdelaminering: Flagnande och migränsmärken nära ingjutarna på grund av dålig fas-kompatibilitet.
Slagseghetsförlust: Ofullständig integrering av butadiengummifasen, vilket gör den gjutna delen spröd.
Om du måste återvinna material, begränsa rent, ordentligt torkat kross till under 15% i förkompoundade partier snarare än att mata rå SAN-injektionsgjutning kross direkt in i matartratten.
Hur påverkar högre SAN-halt cykeltider och flytbarhet?
Att tillsätta SAN-sampolymer ökar avsevärt både bearbetningshastighet och flytbeteende jämfört med att köra standard ABS-sprutning föreningar:
- Förbättrade flödeshastigheter: SAN sänker den totala smältviskositeten, vilket ger ett högre smältflytindex (MFI). Detta gör att vi kan fylla tunnväggiga sektioner vid lägre insprutningstryck.
- Snabbare stelnande: SAN ökar blandningens värmeböjningstemperatur (HDT) och strukturmodul. Eftersom detaljen uppnår utstötningstyvhet vid högre temperaturer minskar formkylningstiderna med 10 % till 20 %, vilket sänker de totala cykeltiderna.
| Egenskapsförskjutning | Hög ABS-blandning | Hög SAN-blandning | Produktionspåverkan |
|---|---|---|---|
| Smältviskositet | Högre | Nedre | Lättare flöde genom tunnväggiga ribbor |
| Utstötningstemperatur | Nedre | Högre | Kortare erforderlig kyltid |
| Detaljstyvhet | Måttlig | Hög | Snabbare cykeltid utan utstötstitanmärken |
Vad är den idealiska uppehållstiden i cylindern innan termisk nedbrytning inträffar?
För stabil ABS+SAN-sprutgjutning bör en uppehållstid i cylindern upprätthållas på mellan 2 och 4 minuter. Det absoluta maximiwärdet är 6 minuter vid ett standardiserat smältintervall på 220°C till 240°C (428°F till 464°F).
Om detta intervall överskrids utlöses två skilda nedbrytningslägen:
Styren-akrylnitrilmatrisen gulnar snabbt och frigör flyktig gas, vilket ger upphov till strimmor.
Polybutadiengummifasen i ABS-plasten tvärbinds, bildar hårda svarta prickar och förstör slagsegheten.
När cykelavbrotten varar längre än 5 minuter, rensa cylindern ren omedelbart med standard-HDPE eller en dedikerad rensningsmassa.
Varför uppvisar ABS+SAN-detaljer spänningskorrosion under montering efter formsprutning?
Spänningskorrosion efter formsprutning beror vanligtvis på SAN-plastens inbyggda skåpkänslighet i kombination med höga inneslutna restspänningar och monteringskemikalier. SAN ger en exceptionell yta glans och hårdhet, men det sänker materialets brottöjning.
För att eliminera spänningskorrosion:
Sänk eftertrycket: Fyll formen precis tillräckligt för att förhindra sjunkmärken. Överfyllning låser in intensiva tryck- och dragspänningar nära ingjutningspunkten.
Raise Tool Temperatures: Run your mold steel between 50°C and 70°C (122°F to 158°F). Warmer cavities allow polymer chains to relax during fill rather than freezing in high-shear orientations.
Check Chemical Exposure: Prevent contact with solvent-based thread lockers, aggressive degreasers, or ester-based lubricants during assembly, as SAN matrices are prone to environmental stress cracking (ESC) when stressed.
Increase Boss Radii: Ensure assembly screw bosses and snap fits carry a base radius of at least 25% to 50% of the adjacent wall thickness to spread mechanical loads evenly.
Relaterade källor
- https://www.ineos-styrolution.com/INTERSHOP/static/WFS/Styrolution-Web-Site/-/Styrolution/en_US/downloads/Luran_Processing_Guide.pdf
- https://xometry.com/resources/injection-molding/abs-injection-molding/
- https://www.ineos-styrolution.com/INTERSHOP/static/WFS/Styrolution-Web-Site/-/Styrolution/en_US/downloads/Terluran_Processing_Guide.pdf
- https://omnexus.specialchem.com/selection-guide/styrene-acrylonitrile-san-plastic


 Swedish
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Norwegian
 Belarusian
 Armenian