

Ищете прочное, привлекательное решение для сложных пластиковых деталей? Литьё под давлением ABS+SAN объединяет прочность, качество поверхности и гибкость дизайна в одном надежном процессе.
В этом руководстве вы узнаете, как ведут себя материалы ABS+SAN, где они используются и на что обратить внимание при выборе подходящего решения для литья под давлением вашего продукта.
Приступим.
Понимание смесей ABS и SAN в литье под давлением
На нашем производственном участке стандартный ABS иногда не справляется, когда проект требует большей стойкости к царапинам, улучшенной прозрачности поверхности или более точной размерной стабильности под нагрузкой. Именно здесь смешивание акрилонитрилбутадиенстирола (ABS) с сополимером стирол-акрилонитрил (SAN) становится прорывом.
Как производитель литья под давлением, мы используем формулы ABS+SAN для достижения идеального баланса между структурной прочностью и премиальной эстетикой без перехода на гораздо более дорогие инженерные смолы.
Как SAN-сополимер изменяет матрицу ABS
Стандартный ABS по природе является двухфазным терполимером: непрерывная матрица SAN, гратированная на дисперсные частицы каучука бутадиен-стирол. Каучук обеспечивает ударопрочность, а фаза SAN придает жесткость, химическую стойкость и термическую стабильность.
Когда мы модифицируем формулу ABS добавлением SAN-сополимера:
Увеличивается твердость матрицы: Дополнительный SAN расширяет непрерывную жесткую фазу, повышая твердость поверхности и стойкость к царапинам карандашом.
Улучшает текучесть расплава: Более высокий индекс текучести (MFI) SAN облегчает заполнение тонкостенных деталей и снижает требования к давлению при впрыске.
Повышает химическую стойкость: Добавленный SAN увеличивает сопротивляемость бытовым маслам, легким кислотам и чистящим средствам.
Обостряет детали формы: Более низкая вязкость позволяет расплаву заполнять сложные текстуры и высокоглянцевые формы с минимальным усадочным эффектом.
Влияние соотношения SAN на жесткость, блеск и ударопрочность
Настройка соотношения SAN и резины напрямую определяет характеристики конечной детали. Увеличение процента SAN дает очевидные компромиссы в обработке:
- Жесткость и модуль: Повышается. Смеси с высоким содержанием SAN показывают значительно меньшую гибкость под механической нагрузкой, что делает их идеальными для структурных корпусов и рамок.
- Блеск поверхности: Резко увеличивается. Детали извлекаются с ультра-высоким зеркальным блеском, прямо с отполированной формы из стали.
- Температура тепловой деформации (HDT): Растет постепенно, обеспечивая лучшую сопротивляемость размерам при повышенных температурах окружающей среды.
- Ударопрочность: Падает пропорционально. По мере уменьшения содержания резины относительно SAN значения ударопрочности Izod снижаются. Перегрузка SAN превращает пластичное поведение в хрупкое при ударных нагрузках.
Сравнение свойств: чистый ABS и компаунды ABS+SAN
| Механические и тепловые свойства | Стандартный формовочный ABS | Смесь ABS + SAN (70/30) | Композит с высоким содержанием SAN (50/50) |
|---|---|---|---|
| Модуль растяжения (МПа) | 2,100 – 2,300 | 2,500 – 2,800 | 2,900 – 3,200 |
| Прочность на изгиб (МПа) | 65 – 75 | 80 – 92 | 95 – 110 |
| Удар Izod с вырезом (кДж/м²) | 18 – 25 | 10 – 14 | 5 – 8 |
| Твердость по Роквеллу (R-стандарт) | 103 – 108 | 110 – 115 | 116 – 122 |
| HDT при 1,8 МПа (°C) | 82 – 86 | 88 – 93 | 92 – 97 |
| Глянец поверхности (60° Гарднер) | 75 – 85% | 90 – 95% | > 95% |
| Индекс текучести расплава (г/10 мин) | 15 – 20 | 22 – 30 | 28 – 38 |
Подготовка материала и предварительная сушка для ABS+SAN
Влага — самый быстрый способ испортить Литьё под давлением ABS+SAN заготовку. И акрилонитрилбутадиенстирольная, и сополимерная смола стиролакрилонитрил по своей природе гигроскопичны. Когда гранулы находятся в открытой производственной среде, они вытягивают влагу прямо из окружающего воздуха.
Если подать влажную смолу в цилиндр, то захваченная вода мгновенно закипает при температуре обработки. Пар расширяется через расплав, выбивая поверхность, создавая серебристые полосы и разрушая механическую связь между фазой SAN и резиновым сердечником. При обработке высокоглянцевых или прозрачных эстетических деталей пропуск правильной сушки гарантирует бракованные детали.
Рекомендуемые параметры сушки
Мы пропускаем наши смеси через систему сушки с использованием осушителя в закрытом цикле прежде чем материал попадет в загрузочное отверстие. Стандартные горячие воздушные печи просто циркулируют влажность окружающей среды обратно на гранулы.
| Параметр сушки | Целевое значение |
|---|---|
| Тип сушилки | Осушитель с осушителем-загрузчиком |
| Температура сушки | 80°C – 85°C (176°F – 185°F) |
| Время выдержки | от 2 до 4 часов |
| Точка росы воздуха | -40°C (-40°F) или ниже |
| Максимальное содержание влаги | < 0.02% (максимум 0.05% для некосметических деталей) |
Примечание: не превышайте 90°C во время предварительной сушки. Избыточное тепло засоряет горловину бункера, размягчая компонент SAN, что вызывает мосты из гранул и перебои в подаче материала.
Определение расслоения влаги и деградации сдвигом
Различие между водным загрязнением и деградацией при тепловом сдвиге на производственной площадке экономит часы слепого настройки. Оба вызывают серебристые или тёмные полосы на поверхности детали, но их причины требуют совершенно противоположных решений.
- Расслоение влаги (гидролиз расплава):
- Визуальные признаки: Мутные, серебристые полосы в форме U, расходящиеся от распылителя по всему пути потока.
- Проверка промывки: Проведите промывку порции в открытом воздухе без давления впрыска. Если образуется пена, пузырьки, хлопки или выделяется пар, смола всё ещё влажная.
- Исправление: Увеличьте время сушки или проверьте регенерационные слои сушилки.
- Деградация при сдвиге (термическое разрушение):
- Визуальные признаки: Жёлтоватые или коричневые обгоревшие полосы вдоль острых углов, соединительных линий или ограничительных ворот.
- Проверка промывки: Промывка на открытом воздухе кажется гладкой и блестящей, без пузырения, но на деталях видны следы обжига вблизи зон высокой скорости.
- Исправление: Уменьшите скорость впрыска, откройте ворота или отрегулируйте обратное давление винта.
Для более глубокого изучения различия между дефектами, вызванными процессом, и проблемами с сырьём, обратитесь к нашему руководству дефектов в литье под давлением и их устранение чтобы ваши прессы работали чисто.
Параметры машины для литья под давлением ABS+SAN
Настройка рабочего окна процесса для смеси ABS и стиролакрилонитрилового сополимера требует сбалансированного контроля. Если стволовая часть работает слишком горячо, резиновая фаза деградирует; если слишком холодно, появляются тусклые участки и слабые соединительные линии. В качестве профессионального производителя и поставщика оборудования для литья под давлением мы рекомендуем начинать с базовых настроек ниже на надежной литейной машины с непрерывной подачей под давлением для сохранения жесткости, глянца и стабильных размеров деталей.
Рекомендуемое рабочее окно обработки для ABS+SAN
| Группа параметров | Рекомендуемый диапазон для производства | Заметки и цели |
|---|---|---|
| Задняя зона (загрузка) | 190°C – 210°C (374°F – 410°F) | Предотвращает преждевременное образование мостиков у входа подачи |
| Средние зоны | 210°C – 235°C (410°F – 455°F) | Постепенное пластицирование без сдвига материала |
| Передняя часть и сопло | 225°C – 245°C (437°F – 473°F) | Соответствует целевой температуре расплава |
| Фактическая температура расплава | 220°C – 240°C (428°F – 464°F) | Держите ниже 255°C, чтобы избежать горения полимера |
| Температура формы | 50°C – 80°C (122°F – 176°F) | Более высокие температуры повышают блеск поверхности и текучесть |
| Давление впрыска | 70 – 120 МПа (700 – 1200 бар) | Чисто заполняет тонкостенные ребра |
| Давление удержания | Давление впрыска 40% – 60% | Забейте к вороту, чтобы остановить усадочные отметки |
| Обратное давление | 0.5 – 1.5 МПа (5 – 15 бар) | Статичное пластифицирование без сдвигового разрушения цепей SAN |
| Скорость винта | 40 – 70 об/мин | Предотвращает локализованное деградацию из-за теплового воздействия сдвигом |
Профили температуры расплава по зонам экструдера
Во время обработки акрилонитрилбутадиенстирола с добавлением SAN никогда не увеличивайте температуру слишком рано в задней зоне. Держите зону подачи относительно прохладной, чтобы сохранить положительный захват шнека. Плавно переходите через средние зоны, достигая примерно 230°C до 240°C. Если ваш цикл неожиданно останавливается, немедленно снизьте нагрев — застывший расплав становится желтоватым и хрупким менее чем за пять минут.
Оптимизация температуры формы для глянца поверхности и эффективности цикла
Температура формы напрямую определяет косметический финиш и оптимизацию времени цикла:
- Детали с высоким глянцем (поверхности класса А): Работайте с инструментом при 65°C до 80°C. Более горячая поверхность инструмента позволяет внешней оболочке, богатой SAN, воспроизводить текстуру стальной формы до застывания.
- Быстрый цикл производства деталей: Работайте ближе к 50°C до 60°C если детали будут иметь матовые поверхности или вторичную текстуру.
- Балансировка: Держите разницу между ядром и полостью под 5°C для предотвращения неравномерной усадки и коробления после извлечения.
Контроль давления: впрыск, уплотнение и противодавление шнека
Смолы ABS+SAN обладают умеренной вязкостью, которая остро реагирует на регулировку давления:
- Первая ступень впрыска: Заполните до 95% объема, используя ступенчатые профили скорости: медленно через литник для предотвращения струйного течения, быстро через основные стенки и медленно в конце заполнения. Датчик давления в полости в реальном времени помогает обнаружить неполное заполнение до начала уплотнения.
- Уплотнение и выдержка: Поддерживайте стабильным на уровне 50% от пикового давления впрыска до замерзания литников. Переуплотнение возле литника вызывает скачок локальных напряжений и приводит к растрескиванию при последующей сборке.
- Обратное давление: Используйте только такое противодавление (от 5 до 12 бар) для получения однородного, без пузырьков расплавленного бассейна. Избыточное обратное давление разрывает цепи полимера SAN и ухудшает прочность.
Настройки охлаждения для минимизации остаточного напряжения после формовки
Жесткие цепи SAN делают смесь склонной к закреплению молекулярной ориентации. Используйте эти практические правила охлаждения:
- Время охлаждения: Настройте охлаждение так, чтобы детали опускались ниже температуры теплового изгиба (HDT) перед извлечением зажимов — обычно 1,2 до 1,8 секунд на миллиметр номинальной толщины стенки.
- Равномерные линии охлаждения: Обеспечьте турбулентный поток воды (число Рейнольдса > 4000) во всех контурах. Неравномерные скорости охлаждения между сердцевиной и полостью напрямую приводят к остаточному напряжению после формовки и деформированным корпусам.
- Гладкое извлечение: Оптимизируйте скорость и ход извлекателя, чтобы избежать появления белых следов напряжения на глубоких ребрах и выступах.
Технические требования к конструкции формы и инструментам для ABS+SAN
Изготовление инструментов для инжекционного формования ABS+SAN требует строгого внимания к жесткости, тепловому балансу и вентиляции. Поскольку добавление SAN увеличивает вязкость расплава и чувствительность к зазорам по сравнению со стандартным ABS, неправильный выбор инструмента быстро приведет к появлению пятен blush, джеттинга или ожогов от захваченного газа.
Понимание преимущество и недостаток литья под давлением настройки инструментов помогают нам проектировать формы, сочетающие эстетичность деталей с долговечностью инструмента при массовом производстве.
Выбор зажима: кромочный, суб-зажим и горячие каналы
Правильная геометрия каналов и зажимов обеспечивает низкое тепловыделение при срезе и равномерную упаковку как в толстых, так и в тонких стенках.
- Кромочные зажимы: Наш стандартный выбор для плоских, конструктивных панелей. Размер глубины зажима выбирайте так, чтобы 50%–75% от номинальной толщины стенки. Держите длину канала короткой (менее 1,0 мм), чтобы избежать падения давления и застывания до полного заполнения.
- Подлитники (туннельные литники): Идеально подходит для автоматизированных высокоскоростных запусков. Используйте угол между 30° и 45° с минимальным диаметром 1,2 мм до 1,8 мм. Любое меньшее значение приведет к сильному сдвигу сдвиговых сил и локальному разрушению материала, а также к появлению дефектов на поверхности.
- Системы горячего канала: Внутренне нагреваемые сопла могут вызывать застой материала и появление черных точек. Мы рекомендуем горячие каналы с клапанами с нагревом на прямом наконечнике для предотвращения подтеков, устранения образования нитей и сокращения времени цикла.
Глубина и расположение вентиляции
Сополимеры SAN выделяют летучие вещества при высоких скоростях впрыска. Если trapped air не может выйти, сгорание дизельного топлива портит косметический внешний вид поверхности.
- Основные вентиляционные отверстия по линии раздела: Глубина 0,025 мм до 0,040 мм (0.001" to 0.0015"), with a land width of 1,5 мм, освобожденной до атмосферы за счет 0,8 мм до 1,0 мм.
- Слепых карманов и концов ребер: Добавьте вентиляционные штифты или пористые стальные вставки в конце путей заполнения.
- Пересечения сварочных линий: Всегда выпускайте воздух там, где сливаются фронты потока, чтобы снизить оптические свидетельные линии и обеспечить целостность сварочной линии.
Коэффициенты усадки инструмента и компенсационные факторы
ABS+SAN — это аморфная полимерная смесь, что означает низкую, изотропную усадку по обеим направлениям потока и поперечному потоку.
| Матрица материала | Средний коэффициент усадки формы | Усадка по поперечному потоку | Компенсация области впуска |
|---|---|---|---|
| Стандартный неармированный ABS | 0.45% – 0.70% | 0.50% – 0.75% | +0.05% около впуска |
| Высокий SAN-бленд ABS | 0.35% – 0.55% | 0.40% – 0.60% | Базовый |
| Стеклонаполненный ABS+SAN | 0.15% – 0.30% | 0.30% – 0.50% | Прямое формование по спецификации |
Правило компенсации: Для корпусов с точными допусками, чтобы защитить сталь, внутренние ядра обрабатывайте больше, а внешние стенки полости — меньше на 0,05 мм по критическим размерам соединения.
Уклоны, отделка поверхности и выброс
SAN увеличивает жесткость детали, делая ее менее прощательной при извлечении из формы. Недостаточный уклон вызывает сильные следы трения и высокие усилия при выбросе, что увеличивает остаточные напряжения в изделии.
- Уклоны для снятия с формы: Применить минимальный угол вытяжки 1,0° до 1,5° на закрытиях ядер и гладких стенках полости. Для текстурированных поверхностей (SPI или Mold-Tech) добавьте 1.0° of draft per 0.025 mm (0.001") of texture depth.
- Обработка ядра и полости: Для высокоглянцевых косметических рамок отполируйте полость до SPI-A2 (полировка алмазной пастой). Обрабатывайте ядра с помощью SPI-B1 или SPI-C1; слегка микротекстурированное ядро предотвращает зажим вакуумом и удерживает детали на движущейся стороне при открытии формы.
- Расположение пуансонов для выброса: Используйте широкие, плоские пластины для выброса или втулочные выбрасыватели под периметральными стенками и глубокими ребрами, а не маленькие диаметром пуансоны. Это предотвращает пробивание, появление следов от пуансона или белых пятен на финальной форме.
Устранение распространённых дефектов формовки ABS+SAN
Работа с смесью ABS+SAN может быть сложной на производственной линии. Когда вы добавляете сополимер стирол-акрилонитрил к базе ABS, вы получаете жёсткость и блеск поверхности, но сокращаете окно обработки. Если ваши давления, температуры или конфигурации распашных отверстий отклонены даже немного, на поверхности и в структуре сразу появляются дефекты и возникают поломки. Как изготовитель по индивидуальному заказу, использующий эти смолы ежедневно, мы применяем целенаправленные решения, чтобы сохранять короткие циклы и минимизировать отходы.
Исправление серебристых полос, влажных разводов и воздушных ожогов
Когда на детали появляются серебристые полосы, мы сначала определяем, является ли причиной захваченная влага или деградация из-за сдвига:
- Влажные разводы: SAN быстро впитывает влагу. Если содержание влаги превышает 0,05%, по направлению потока идут U-образные следы разводов. Мы немедленно проверяем систему сушки десикантного бункера, чтобы точка росы находилась на уровне -40°F (-40°C), а материал нагревается при температуре 175°F до 185°F (80°C до 85°C) не менее 2–4 часов.
- Деградация из-за нагрева при сдвиге: Если разводы появляются даже при сухой смоле, материал перегревается в цилиндре или сдвигается через распашное отверстие. Мы уменьшаем скорость вращения шнека, снижаем давление до 50–100 psi и радиусируем вход в распашное отверстие.
- Воздушные ожоги (самовозгорание): Темно-коричневое или черное обгоревшее пятно в конце траектории потока возникает, когда захваченный воздух не может выйти достаточно быстро. Мы очищаем засорённые вентиляционные отверстия инструмента и повторно вырезаем линию раздела с стандартной глубиной вентиляционного отверстия 0,0015 дюйма (0,038 мм).
Предотвращение деформации, дифференциального усадки и следов усадки на ребрах
SAN повышает жёсткость матрицы, но неравномерное охлаждение создает высокое остаточное напряжение в форме, что приводит к искажению деталей после извлечения.
- Деформация и смещение размеров: Неравномерные температуры ядра и полости вытягивают деталь за пределы допустимых размеров. Мы балансируем водяные контуры так, чтобы температурные колебания по поверхности формы оставались в пределах 5°F (3°C).
- Следы усадки на ребрах: Поскольку ABS+SAN имеет коэффициент усадки примерно 0,4% до 0,7%, толстые соединения ребер и стенок вытягивают пластик при затвердевании. Мы уменьшаем номинальное соотношение стенки и ребра до 40–50TP3T, увеличиваем удерживающее давление и удлиняем фазу упаковки, пока распашное отверстие полностью не зафиксируется.
Усиление сварных швов и скрытие нитчатых линий на видимых поверхностях
Основная проблема при литье ABS+SAN — слабые сварные швы. Высокое содержание SAN снижает молекулярное переплетение на интерфейсе расплавленного фронта.
- Повышение температуры расплавленного фронта: Холодные фронты плавления просто соприкасаются друг с другом без слияния. Мы поднимаем температуру сопла и передней зоны ствола на 10°F до 15°F и увеличиваем температуру полости инструмента.
- Настройка скорости впрыска: Увеличьте скорость впрыска непосредственно перед слиянием фронтов потока, чтобы снизить преждевременное образование корки, затем немного снизьте давление, чтобы избежать струйного впрыска.
- Перемещение ворот: Если механическое напряжение напрямую воздействует на шов сварки, мы меняем расположение ворот или добавляем поточные вкладки, чтобы переместить линию сварки в не критичные, скрытые области.
Решение проблем хрупкости деталей, деламинации и коротких ходов
Когда детали трескаются при извлечении или отслаиваются как лук, проблема обычно связана с несоответствием сдвиговых условий обработки или течением расплава. Для подробного анализа стандартных проблем на производстве наш полный гид по дефектов в литье под давлением и их устранение предоставляет дополнительные базовые шаги.
- Деламинация: Разделение кожи-ядра происходит, когда в поток попадает несовместимый реgrind или чрезмерное сдвиговое напряжение снимает SAN-богатую фазу с полибутадиенового резинового ядра. Мы снижаем скорости впрыска и строго контролируем соотношение чистого и переработанного материала при смешивании.
- Недозаполнения: Высоковязкие смеси сопротивляются заполнению тонких стенок. Мы оптимизируем профиль температуры расплава, увеличиваем давление впрыска на первом этапе и увеличиваем диаметр канавки для устранения чрезмерного сопротивления потоку.
- Хрупкость детали: Уменьшение времени пребывания в цилиндре предотвращает термическое разрушение цепей полимера SAN. Мы подбираем объем заливки так, чтобы он составлял от 35% до 65% от общей емкости цилиндра.
Быстрая матрица устранения дефектов ABS+SAN
| Обнаруженный дефект | Основная причина на производственной площадке | Корректировка машины |
|---|---|---|
| Серебристое расслоение | Высокая влажность / чрезмерное сдвиговое напряжение | Проверьте осушитель с десиктантом; уменьшите скорость винта и обратное давление |
| Ожог воздуха в конце заполнения | Плохое вентиляционное отверстие инструмента / быстрое заполнение в конце | Очистите вентиляционные отверстия; профилируйте скорость впрыска, чтобы замедлить заполнение на 95% |
| Усадочные пятна | Короткое время упаковки / низкое давление удержания | Увеличьте давление удержания; проведите исследование застывания ворот для определения времени удержания |
| Слабые сварные швы | Холодный фронт расплава / недостаточная упаковка | Повысить температуру формы на 10°F–20°F; увеличить температуру передней зоны цилиндра |
| Деламинация | Сильное сдвиговое напряжение / загрязнение | Увеличьте размеры ворот; снизьте скорость первичной подачи |
Вторичная отделка и сборка для литья под давлением ABS+SAN
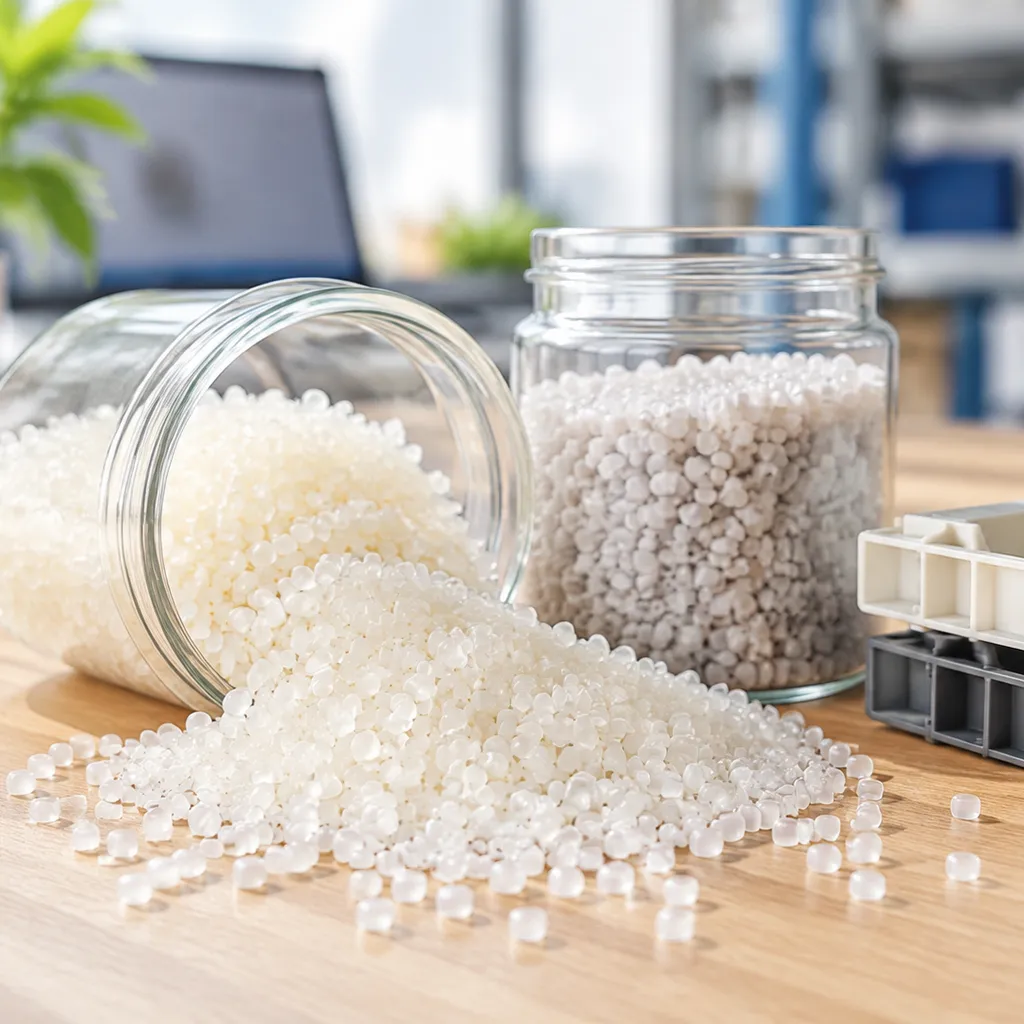
Извлечение формованной детали из пресса — это только половина дела. При использовании литья под давлением ABS+SAN более высокий содержание стирола-акрилонитрила придает деталям исключительную твердость поверхности и прозрачность, но также изменяет реакцию материала на гальванические химикаты, сборочные растворители и механические нагрузки.
Готовность поверхности к покраске, электроосаждению и вакуумному металлированию
SAN повышает химическую стойкость и устойчивость к царапинам, но изменение соотношения каучука и сополимера напрямую влияет на последующие ванны для гальваники:
- Особенности электроосаждения: Стандартный ABS для электроосаждения relies on хромовая кислота для травления, чтобы растворить сферы бутадиенового каучука, создавая якорные точки для никелирования без электролита. Поскольку SAN добавляет жесткую матрицу без участков бутадиена, окна травления уже. Мы строго контролируем время обработки в травильной ванне, чтобы избежать недоэтчинга (плохое сцепление) или переэтчинга (появление пор на поверхности).
- Покраска и вакуумное металлирование: Естественный высокий блеск SAN создает идеально зеркальную поверхность для физического напыления (PVD). Однако агенты для высвобождения из формы испортят сцепление. Мы по возможности используем сухие формы. При покраске применяем покрытия с низким содержанием растворителей или системы с УФ-отверждением, чтобы предотвратить появление трещин на поверхности, вызванных агрессивными разбавителями краски, атакующими жесткие цепи стирола.
Ультразвуковая сварка, растворительное склеивание и конструкция с защелками
Дополнительная жесткость SAN изменяет способ сборки готовых деталей:
| Метод сборки | Ключевой инженерный параметр | Правило на производственной площадке |
|---|---|---|
| Ультразвуковая сварка | Амплитуда: 25–35 мкм; дизайн соединения с сдвигом | SAN передает акустическую энергию лучше, чем мягкая резина; время сварки на 15–20% быстрее, чем у чистого ABS. |
| Растворительное склеивание | Растворители: МЕК, ацетон или дихлорэтан | Настраивается почти мгновенно. Наносите растворитель умеренно, чтобы предотвратить появление трещин от напряжения вдоль шва. |
| Соединения с защелкиванием | Максимальный предел напряжения: ≤ 1.2% до 1.5% | SAN снижает удлинение при разрыве. Проектируйте более толстые корни с щедрыми радиусами (R ≥ 0.5 × толщина стенки) чтобы избежать поломанных ушек. |
Для поддержки более точных допусков сборки при массовом производстве автомобилей и электроники, наша расширенная производственная мощность формовки использует автоматические сборочные приспособления и прецизионные ультразвуковые прессы для обеспечения бездефектной продукции.
Термическое отжигание для снятия остаточного напряжения формовки
Детали из ABS+SAN высокой жесткости сохраняют больше внутреннего напряжения, чем стандартный ABS, что делает их уязвимыми к экологическому трещинообразованию (ESC) при воздействии чистящих средств, смазок или растворителей.
- Целевая температура: Установите вашу отпарочную печь на диапазон 70°C и 85°C (158°F–185°F), примерно на 10°C ниже температуры теплового изгиба (HDT).
- Время пропитки: Поддерживать 1 час на 1 мм (0.040 дюйма) максимальной толщины стенки детали.
- Контролируемое охлаждение: Никогда не тяните горячие детали прямо в окружающий воздух цеха. Медленно снижайте температуру печи с скоростью, не превышающей 10°C до 15°C в час до тех пор, пока детали не опустятся ниже 40°C. Быстрое охлаждение создает поверхностные напряжения, которые предназначены для устранения при отжиге.
Коммерческие и инженерные применения для литья под давлением ABS+SAN
Мы используем смеси ABS+SAN, когда клиенту необходимы высокая ударная вязкость стандартного ABS и одновременно твердость поверхности, глянец и химическая стойкость сополимера стирола акрилонитрила. Настраивая соотношение смеси в прессе, мы соответствуем строгим структурным и косметическим требованиям в основных мировых производственных секторах.
Автомобильные внутренние отделки, приборные панели и вентиляционные отверстия
Интерьеры автомобилей требуют жестких пластиков. УФ-излучение, нагрев панели приборов и ежедневный контакт требуют материалов, которые не деформируются, не царапаются и не скрипят.
- Приборные панели: Добавки SAN повышают растяжимый модуль и прозрачность, предотвращая помутнение линз и обеспечивая плотное прилегание к вибрациям.
- Воздуховоды и вентиляционные отверстия: Более высокая температура теплового изгиба (HDT) предотвращает провисание тонких вентиляционных жалюзи при циклах горячего воздуха.
- Декоративные рамки-ободки: Смешанные соединения легко принимают вторичные металлические покрытия, служа надежной альтернативой стандартным ABS для электролитического покрытия.
Корпуса потребительской электроники, рамки-ободки и корпуса умных устройств
Корпуса электроники требуют жестких боковых стенок, четких краев и минимальной толщины стенки для снижения общего веса.
- Рамки мониторов и рамки планшетов: Улучшенный мelt flow index (MFI) заполняет тонкостенные геометрии плавно, не вызывая чрезмерных остаточных формованных напряжений.
- Интерфейсы умного дома: SAN повышает твердость поверхности, уменьшая видимые микроцарапины на отполированных сенсорных панелях.
- Точность допусков корпуса: Так же как и наш подход к высокоточным рынке штампованной пластмассы для медицинских изделий корпусам, наш литьевой процесс ABS+SAN обеспечивает правильное совмещение защелок при серийном производстве.
| Тип применения | Основная выгода смеси | Требование к основному процессу |
|---|---|---|
| Рамки для приборов | Высокая твердость поверхности, устойчивость к царапинам | Высокая температура формовки для глубокого глянца |
| Рамки умных устройств | Размерная стабильность, поток тонкостенных изделий | Сбалансированная скорость впрыска для снижения сдвиговых напряжений |
| Фасады бытовых приборов | Химическая и моющая стойкость | Постоянное давление при упаковке для устранения отпечатков осадки |
Панели бытовых приборов и эстетические детали
Передняя панель стиральных машин ежедневно подвергается воздействию масел, моющих средств и химикатов для очистки, вызывающих трещины в стандартных полимерах.
- Фасады фронтальных стиральных машин: SAN обеспечивает химическую защиту от концентрированных моющих средств и ароматизаторов.
- Передние панели кофемашин: Обеспечивает насыщенность цвета премиум-класса, глянцевое покрытие черного лака и устойчивость к парообразованию вокруг распылительных головок.
- Прозрачные и тонированные эстетические крышки: Использование прозрачных сортов SAN позволяет нам формовать полупрозрачные дисплейные окна и индикаторные линзы непосредственно в архитектуру корпуса, что открывает реальные возможности оптимизация цикла на производственной площадке.
Часто задаваемые вопросы о литье под давлением ABS+SAN
Можно ли напрямую смешивать повторно переработанный SAN с первичным ABS в пресс-форме?
Мы не рекомендуем сухое смешивание отходов SAN напрямую с первичным ABS в бункере пресса. Хотя оба относятся к семейству стиреновых полимеров, простое перемешивание без высокого сдвигового диспергирования не обеспечивает необходимого равномерного распределения фаз для правильного соединения.
Без использования двойного винтового расплава, смешивание в прессе с добавлением соли и перца создает:
Вариации потока расплава: Непредсказуемые скачки вязкости, которые дестабилизируют заполнение формы.
Отслоение поверхности: Образование хлопьев и мика-маркеров возле ворот из-за плохой совместимости фаз.
Потеря ударной вязкости: Неполное включение фазы бутадиенового каучука, что делает изделие хрупким.
Если необходимо переработать материал, ограничьте чистый, правильно высушенный повторный переработанный материал до менее чем 15% в предварительно компаундированных партиях, а не подавайте сырой SAN для литья под давлением повторный переработанный материал напрямую в подающий патрубок.
Как влияет увеличение содержания SAN на цикловое время и текучесть?
Добавление сополимера SAN значительно повышает как скорость обработки, так и поведение потока по сравнению с использованием стандартных Литье ABS композиций:
- Улучшенные показатели потока: SAN снижает общую вязкость расплава, увеличивая индекс текучести расплава (MFI). Это позволяет заполнять тонкостенные секции при меньшем давлении впрыска.
- Более быстрое затвердевание: SAN повышает температуру деформации при нагреве (HDT) и структурный модуль. Поскольку деталь достигает жесткости для извлечения при более высокой температуре, время охлаждения в форме сокращается на 10% до 20%, что сокращает общее время цикла.
| Сдвиг свойств | Высокоблочный ABS-микс | Высокосановые смеси | Влияние на производство |
|---|---|---|---|
| Вязкость расплава | Более высокая | снижения | Облегчает поток через тонкостенные ребра |
| Температура извлечения | снижения | Более высокая | Короткое необходимое время охлаждения |
| Жесткость детали | Умеренная | Высокий | Более быстрый цикл с отсутствием отметин от выталкивателя |
Какое оптимальное время пребывания в цилиндре перед наступлением термического разрушения?
Для стабильного литья под давлением ABS+SAN поддерживайте время пребывания в цилиндре в диапазоне 2 и 4 минуты. Абсолютный максимальный предел — 6 минут при стандартном диапазоне расплава от 220°C до 240°C (428°F до 464°F).
Превышение этого интервала вызывает два различных режима деградации:
Матрица стирола-акрилонитрила быстро желтеет и выделяет летучий газ, образуя следы расслоения.
Фаза полибутадиенового каучука в ABS сшивается, образуя твердые черные пятна и разрушая ударопрочность.
При перерывах в цикле более 5 минут немедленно очистите цилиндр с помощью стандартного HDPE или специальной очистительной смеси.
Почему детали ABS+SAN показывают трещины напряжения после формовки при сборке?
Трещины напряжения после формовки обычно возникают из-за высокой чувствительности SAN к зазорам, взаимодействия с остаточными внутренними напряжениями и химическими веществами при сборке. SAN обеспечивает исключительный блеск поверхности и твердость, но снижает удлинение при разрыве материала.
Для устранения трещин от напряжения:
Понизьте давление удержания: Упакуйте деталь достаточно плотно, чтобы предотвратить появление отметин усадки. Перепаковка захватывает интенсивные сжимающие и растягивающие напряжения возле расплава.
Повышайте температуру инструмента: Запускайте ваш стальной штамп при температуре от 50°C до 70°C (122°F до 158°F). Более тёплые полости позволяют полимерным цепям расслабляться во время заполнения, а не застывать в ориентациях с высоким сдвигом.
Проверьте воздействие химикатов: Избегайте контакта с растворителями на основе растворителей, агрессивными обезжиривателями или смазками на основе эфиров во время сборки, так как матрицы SAN склонны к возникновению экологического трещинообразования (ESC) при напряжении.
Увеличьте радиусы выступов: Обеспечьте, чтобы крепежные выступы для сборочных винтов и защёлки имели базовый радиус не менее 25% до 50% от толщины соседней стенки для равномерного распределения механических нагрузок.
Связанные источники
- https://www.ineos-styrolution.com/INTERSHOP/static/WFS/Styrolution-Web-Site/-/Styrolution/en_US/downloads/Luran_Processing_Guide.pdf
- https://xometry.com/resources/injection-molding/abs-injection-molding/
- https://www.ineos-styrolution.com/INTERSHOP/static/WFS/Styrolution-Web-Site/-/Styrolution/en_US/downloads/Terluran_Processing_Guide.pdf
- https://omnexus.specialchem.com/selection-guide/styrene-acrylonitrile-san-plastic


 Russian
 English
 French
 German
 Spanish
 Italian
 Polish
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian