

Op zoek naar een duurzame, aantrekkelijke oplossing voor complexe kunststofonderdelen? ABS+SAN injectiespuiting combineert sterkte, oppervlaktekwaliteit en ontwerpflexibiliteit in één betrouwbare proces.
In deze gids ontdek je hoe ABS+SAN-materialen presteren, waar ze worden gebruikt en waar je op moet letten bij het kiezen van de juiste injectiespuitoplossing voor jouw product.
Laten we beginnen.
Begrip van ABS- en SAN-mengsels in injectiespuiting
Op onze productievloer voldoet standaard ABS soms niet wanneer een project hogere krasbestendigheid, verbeterde oppervlaktehelderheid of strakkere dimensionale stabiliteit onder belasting vereist. Daar wordt het mengen van Acrylonitril-Butadieen-Styreen (ABS) met Styreen-Acrylonitril-copolymeer (SAN) een game-changer.
Als fabrikant van injectiespuitproducten gebruiken wij ABS+SAN-formuleringen om precies de juiste balans te vinden tussen structurele taaiheid en een hoogwaardige esthetische afwerking, zonder over te schakelen op veel duurdere technische kunststoffen.
Hoe SAN-copolymeer de ABS-matrix wijzigt
Standaard ABS is van nature een tweefasige terpolymeer: een continue SAN-matrix die is ge graft op verspreide polybutadieenrubberdeeltjes. Het rubber biedt slagvastheid, terwijl de SAN-fase rigiditeit, chemische weerstand en thermische stabiliteit levert.
Wanneer we een ABS-formulering aanpassen door extra SAN-copolymeer te mengen:
Verhoogt de Matrixhardheid: Extra SAN breidt de continue rigide fase uit, waardoor de hardheid van het oppervlak en krasbestendigheid met potlood toenemen.
Verbeterde Smeltstroom: De hogere smeltstroomindex (MFI) van SAN vergemakkelijkt het vullen van dunwandige delen en vermindert de injectiedrukvereisten.
Verbetert Chemische Weerstand: Toegevoegd SAN verhoogt de weerstand tegen huishoudoliën, lichte zuren en reinigingsmiddelen.
Versterkt de Maldetail: Lagere viscositeit zorgt ervoor dat het smeltgoed complexe texturen en hoogglanzende gereedschapskamers met minimale inzakking kan vullen.
Impact van SAN-verhouding op stijfheid, glans en slagvastheid
Het afstemmen van de SAN-naar-rubber verhouding bepaalt direct de uiteindelijke prestaties van uw onderdeel. Het verhogen van het SAN-percentage brengt duidelijke verwerkingsafwegingen met zich mee:
- Stijfheid & Modulans: Gaat omhoog. Hoog-SAN mengsels vertonen aanzienlijk minder buiging onder mechanische belasting, waardoor ze ideaal zijn voor structurele behuizingen en ringen.
- Oppervlakteglans: Neemt drastisch toe. De onderdelen worden uitgeworpen met een ultra-hoge, spiegelglans direct vanaf gepolijst malstaal.
- Warmtevervormingstemperatuur (HDT): Stijgt geleidelijk, waardoor onderdelen beter bestand zijn tegen afmetingen in verhoogde omgevingswarmte.
- Impactbestendigheid: Daalt proportioneel. Naarmate het rubbergehalte afneemt ten opzichte van SAN, dalen de Izod-impactwaarden. Overbelasting van SAN transformeert ductiele vervorming in bros breukgedrag onder schokbelastingen.
Eigenschappenvergelijking: Pure ABS vs. ABS+SAN mengsels
| Mechanische & Thermische Eigenschappen | Standaard Giet-ABS | ABS + SAN Mengsel (70/30) | Hoog-SAN Mengsel (50/50) |
|---|---|---|---|
| Trekmodulus (MPa) | 2,100 – 2,300 | 2,500 – 2,800 | 2,900 – 3,200 |
| Buigsterkte (MPa) | 65 – 75 | 80 – 92 | 95 – 110 |
| Notch Izod Impact (kJ/m²) | 18 – 25 | 10 – 14 | 5 – 8 |
| Rockwell Hardheid (R-schaal) | 103 – 108 | 110 – 115 | 116 – 122 |
| HDT bij 1,8 MPa (°C) | 82 – 86 | 88 – 93 | 92 – 97 |
| Oppervlakteglans (60° Gardner) | 75 – 85% | 90 – 95% | > 95% |
| Smeltindex (g/10 min) | 15 – 20 | 22 – 30 | 28 – 38 |
Materiaalkeuze en droging vooraf voor ABS+SAN
Vocht is de snelste manier om een ABS+SAN injectiespuiting productie te verpesten. Zowel acrylonitril-butadieen-styreen als styreen-acrylonitril-copolymeerhars zijn van nature hygroscopisch. Wanneer korrels in een open fabrieksomgeving liggen, trekken ze direct vocht uit de omgevingslucht aan.
Als u vochtige hars in de cilinder voert, kookt dat ingesloten water onmiddellijk bij verwerkingstemperaturen. De stoom zet zich uit door de smeltstroom, verpest de afwerking van het oppervlak, veroorzaakt zilvergrijze strepen en vernietigt de mechanische binding tussen de SAN-fase en de rubberen kern. Bij het verwerken van hoogglanzende of transparante esthetische onderdelen garandeert het overslaan van correct drogen afgekeurde onderdelen.
Aanbevolen droogparameters
Wij voeren onze Blends door een gesloten droogmiddel-trechterdroog systeem voordat er materiaal in de vultrechter komt. Standaard hete-luchtovens circuleren simpelweg de omgevingsluchtvochtigheid terug over de korrels.
| Droogparameter | Doelinstelling |
|---|---|
| Type droogtrommel | Droogmiddel Trechterdroger |
| Drogen temperatuur | 80°C – 85°C (176°F – 185°F) |
| Verblijftijd | 2 tot 4 uur |
| Dauwpunt van de lucht | -40°C (-40°F) of lager |
| Max. Vochtgehalte | < 0,02% (Max 0,05% voor niet-cosmetische onderdelen) |
Opmerking: Overschrijd 90°C niet tijdens het voordrogen. Overmatige hitte verstopt de vultrechterhals doordat het SAN-component zacht wordt, wat leidt tot korrelbrugvorming en invoerstoringen.
Het identificeren van vochtstrepen versus afschuifdegradatie
Het onderscheiden van watercontaminatie en afschuifhittedegradatie op de werkvloer bespaart uren van blind afstellen. Beide laten zilverachtige of donkere strepen achter op het oppervlak van het onderdeel, maar hun hoofdoorzaken vereisen exact elkaars tegenovergestelde oplossingen.
- Vochtstrepen (Smeltmalthydrolyse):
- Visuele kenmerken: Wazige, zilverachtige strepen in de vorm van U-patronen die vanuit de aansluittuit uitwaaieren over het stromingspad.
- Purge-check: Spuit een hoeveelheid uit in de open lucht zonder injectiedruk. Als de plas schuimt, bubbelt, knapt of stoom afgeeft, is de hars nog nat.
- De oplossing: Verleng de droogtijd of controleer de regeneratiebedden van de droger.
- Afschuifdegradatie (Thermische afbraak):
- Visuele kenmerken: Gelige of bruine schroeistrepen langs scherpe hoeken, vloeilijnen of restrictieve aansluittuiten.
- Purge-check: De open-lucht purge ziet er glad en glanzend uit, zonder bubbels, maar onderdelen vertonen verbrande sporen nabij zones met hoge snelheid.
- De oplossing: Verlaag de injectiesnelheid, open de aansluittuit of pas de tegendruk van de schroef aan.
Voor een diepere duik in het scheiden van procesgeïnduceerde fouten van harsgerelateerde problemen, raadpleeg onze gids over defecten in injectiegieten en hun troubleshooting om uw persmachines schoon te laten draaien.
Belangrijke parameters van de spuitgietmachine voor ABS+SAN
Het instellen van het procesvenster voor een ABS- en styreen-acrylonitrilcopolymeerblend vereist gebalanceerde controle. Als de cilinder te heet loopt, degradeert de rubberfase; als u het te koud instelt, krijgt u doffe vlekken en zwakke brei-lijnen. Als professionele fabrikant en leverancier van spuitgietproducten raden wij aan te beginnen met de onderstaande basisinstellingen op een betrouwbare injectiegietmachine te koop om onderdelen rigide, glanzend en dimensionaal stabiel te houden.
Aanbevolen verwerkingsvenster voor ABS+SAN
| Parametergroep | Aanbevolen werkvloerbereik | Notities & Doelen |
|---|---|---|
| Achterzone (Voeding) | 190°C – 210°C (374°F – 410°F) | Voorkomt voortijdige brugvorming bij de invoeropening |
| Middelste zones | 210°C – 235°C (410°F – 455°F) | Geleidelijke plastificatie zonder materiaalschuiving |
| Voor- en spuitmond | 225°C – 245°C (437°F – 473°F) | Komt overeen met het werkelijke smeltpuntdoel |
| Werkelijke smelttemperatuur | 220°C – 240°C (428°F – 464°F) | Houd onder de 255°C om polymeren te voorkomen dat ze verbranden |
| Maaltemperatuur | 50°C – 80°C (122°F – 176°F) | Hogere temperaturen verhogen de glans en stroming van het oppervlak |
| Injection Pressure | 70 – 120 MPa (700 – 1200 bar) | Vult dunwandige ribben schoon |
| Houdingsdruk | 40% – 60% injectiedruk | Verpakken tot de kooi vastzit om sinkmerken te voorkomen |
| Back Pressure | 0,5 – 1,5 MPa (5 – 15 bar) | Stabiele plastificatie zonder shear van SAN-ketens |
| Schroefsnelheid | 40 – 70 RPM | Voorkomt lokale shear-heating degradatie |
Smelt Temperatuur Profielen over de cilinderzones
Tijdens de verwerking van acrylonitril-butadieen-styreen met toegevoegde SAN, verwarm de achterzone nooit te snel op. Houd de toevoerzone relatief koel om een positieve schroefgreep te behouden. Ga soepel door de middenzones, met een maximum bij de spuitmond van ongeveer 230°C tot 240°C. Als je cyclus onverwacht stopt, verlaag de temperaturen onmiddellijk—stilstaand smeltmateriaal wordt binnen vijf minuten geelachtig en bros.
Optimalisatie van maltemperatuur voor glansoppervlak en cycli-efficiëntie
Maltemperatuur bepaalt direct de cosmetische afwerking en optimalisatie van de cyclustijd:
- Onderdelen met hoge glans (klasse-A oppervlakken): Gebruik de mal op 65°C tot 80°C. Het warmere maloppervlak stelt de SAN-rijke buitenste huid in staat om de textuur van het malstaal te reproduceren voordat het bevriest.
- Onderdelen met snelle cycli: Gebruik dichter bij 50°C tot 60°C als onderdelen matte afwerkingen of secundaire texturering krijgen.
- Balansact: Houd het verschil tussen kern en holte onder 5°C om differentiële trek en vervorming na ejection te voorkomen.
Drukregeling: Injectie, Verpakking en Schroefterugdruk
ABS+SAN-vezels vertonen een matige viscositeit die scherp reageert op drukaanpassingen:
- Eerste fase injectie: Vul tot 95% volume met behulp van gestapelde snelheidsprofielen—langzaam door de poort om jetting te voorkomen, snel door de hoofdwanden, en langzaam aan het einde van de vulling. Een realtime holte-druk sensor helpt korte injecties te detecteren voordat de vulcyclus voltooid is.
- Verpakken en vasthouden: Houd stabiel op 50% van de piek-injectiedruk totdat de poorten bevriezen. Oververpakken nabij de poort veroorzaakt lokale spanningen en leidt tot scheuren tijdens de downstream montage.
- Tgendruk: Voer slechts voldoende terugdruk in (5 tot 12 bar) om een uniforme, bellenvrije smeltpoel te krijgen. Overmatige terugdruk snijdt in SAN-polymeerketens en vermindert de taaiheid.
Aanpassingen aan de koelfase om residuele spanningen in de mal te minimaliseren
Stijve SAN-ketens maken de mix vatbaar voor vastgelegde moleculaire oriëntatie. Gebruik deze praktische koelregels:
- Koeltijd: Stel de koeling zo in dat onderdelen onder de warmtevervormingspunt (HDT) vallen voordat de pin wordt uitgeworpen—meestal 1,2 tot 1,8 seconden per millimeter van nominale wanddikte.
- Gelijkmatige Koelingslijnen: Zorg voor turbulente waterstroom (Reynoldsgetal > 4.000) door alle circuits. Ongelijke koelsnelheden tussen kern en cavity vertalen zich direct in residuële gespoten spanning en gedraaide behuizingen.
- Glad Ejectie: Optimaliseer eyectorsnelheid en slag om witte spanningsmarkeringen op diepe ribben en bosses te voorkomen.
Specificaties voor Mal en Gereedschapsontwerp voor ABS+SAN
Gereedschap voor ABS+SAN-injectie vereist strikte aandacht voor stijfheid, thermisch evenwicht en ventilatie. Omdat het toevoegen van SAN de smelttikheid en inkepinggevoeligheid verhoogt in vergelijking met standaard ABS, zullen slechte gereedschapskeuzes snel leiden tot blush-vlekken, jetting of vastzittend gasbrandplekken.
Inzicht in de voordeel en nadeel van spuitgietmallen gereedschapsopstellingen helpen ons mallen te ontwerpen die esthetiek van het onderdeel combineren met een hoge levensduur van de gereedschappen.
Poortkeuze: Rand, Sub-poort en Hot Runner Tips
De juiste loop en poortgeometrie houdt de shear-heating laag terwijl een uniforme vulling wordt geleverd over dikke en dunne wanden.
- Randpoorten: Onze standaardkeuze voor vlakke, structurele panelen. Kies de diepte van de poort op 50%–75% van de nominale wanddikte. Houd het land kort (onder 1,0 mm) om drukverlies en bevriezing vóór volledige vulling te voorkomen.
- Subpoorten (Tunnelpoorten): Perfect voor geautomatiseerde hoge-snelheid productie. Gebruik een hoek tussen 30° en 45° met een minimale diameter van 1,2 mm tot 1,8 mm. Elke kleinere maat en hoge scheiding veroorzaken lokale materiaaldegradatie en poedervorming bij de poort.
- Hot Runner Systemen: Interne verwarmde spuitmonden kunnen materiaaldalingen en zwarte vlekken veroorzaken. Wij adviseren kleppoort hete lopers met directe tipverwarming om speekselvorming te voorkomen, stringing te elimineren en cyclustijden te verkorten.
Ventilatie diepte en locatie
SAN-copolymeren genereren vluchtige stoffen bij hoge injectiesnelheden. Als opgesloten lucht niet kan ontsnappen, verbrandt diesel en raakt het cosmetische oppervlak beschadigd.
- Primair scheidingslijnventielen: Diepte van 0,025 mm tot 0,040 mm (0.001" tot 0.0015"), met een landbreedte van 1,5 mm, vrijgemaakt naar de atmosfeer door 0,8 mm tot 1,0 mm.
- Blinde zakken & ribuiteinden: Voeg ventilerende ejectorstiften of poreuze stalen inserts toe aan het einde van vulpaden.
- Lassenlijnintersecties: Ventileer altijd waar stromingsfronten samenkomen om optische getuigenlijnen te verminderen en de integriteit van de laslijn te verbeteren.
Snelheids- en compensatiefactoren voor krimp van gereedschap
ABS+SAN is een amorfe polymeerblend, wat betekent dat het een lage, isotrope krimp vertoont in zowel stroom- als dwarsstroomrichtingen.
| Materiaalmatrix | Gemiddeld krimppercentage van de mal | Kruisstroomkrimping | Compensatie voor gietgebied |
|---|---|---|---|
| Standaard ongevulde ABS | 0.45% – 0.70% | 0.50% – 0.75% | +0.05% nabij de poort |
| High-SAN ABS-mengsel | 0.35% – 0.55% | 0.40% – 0.60% | Basislijn |
| Glasversterkt ABS+SAN | 0.15% – 0.30% | 0.30% – 0.50% | Direct gereedschap gesneden volgens specificatie |
Compensatieregel: Voor nauwkeurige behuizingen, houd staal veilig door binnenkernen groter te frezen en buitenholtewanden kleiner met 0,05 mm op kritische aansluitingsafmetingen.
Achterwaartse hoeken, oppervlakteafwerkingen en ejectie
SAN verhoogt de stijfheid van het onderdeel, waardoor onderdelen minder vergevingsgezind zijn tijdens demontage. Onvoldoende achterwaartse hoek veroorzaakt zware trekstrepen en hoge ejektiekrachten die resterende gespoten spanning verhogen.
- Raadhoekjes: Pas een minimum toe van 1,0° tot 1,5° op kernafsluitingen en gladde holtewanden. Voor gestructureerde oppervlakken (SPI of Mold-Tech), voeg toe 1.0° van diepgang per 0.025 mm (0.001") textuur diepte.
- Kern- en holteafwerking: Voor hoogglans cosmetische randstukken, polijst de holte tot SPI-A2 (diamantpasta polijst). Behandel kernen met SPI-B1 of SPI-C1; een licht micro-gestructureerde kern voorkomt vacuümvergrendeling en houdt onderdelen vast aan de bewegende zijde tijdens het openen van de mal.
- Ejectorstiftindeling: Gebruik brede, platte ejectorbladen of mouw-ejectoren onder randwanden en diepe ribben in plaats van kleine-diameter stiften. Dit voorkomt doorsteken, stressmarkeringen van de stift of witte verkleuring op het uiteindelijke gespoten onderdeel.
Veelvoorkomende ABS+SAN spuitgietfouten oplossen
Het werken met een ABS+SAN-blend kan lastig zijn op de werkvloer. Wanneer je styreen-acrylonitril-copolymeer toevoegt aan een ABS-basis, krijg je stijfheid en glans op het oppervlak, maar je verkleint je verwerkingsvenster. Als je drukken, temperaturen of poortconfiguraties zelfs maar een kleine marge afwijken, verschijnen direct oppervlaktefouten en structurele defecten. Als een op maat gemaakte spuitgieter die deze kunststoffen dagelijks gebruikt, passen wij gerichte oplossingen toe om de cyclustijden strak te houden en afvalpercentages bijna op nul te krijgen.
Het oplossen van Silver Streaks, Vocht Splays en Luchtbranden
Wanneer zilveren strepen op het onderdeel verschijnen, bepalen we eerst of de oorzaak vastzittend vocht of shear-degradatie is:
- Vocht Splays: SAN absorbeert snel vocht. Als je vochtgehalte boven 0,05% ligt, lopen U-vormige splay-merken langs de stroomrichting. We inspecteren onmiddellijk het droogsysteem van de desiccant hopper om te zorgen dat dauwpunt op -40°F (-40°C) blijft en het materiaal wordt gekookt op 175°F tot 185°F (80°C tot 85°C) gedurende minstens 2 tot 4 uur.
- Shear Verhitting Degradatie: Als splays verschijnen, zelfs wanneer het kunstmest droog is, oververhit de stof in de cilinder of schuurt door de poort. We verminderen de schroefrotatiesnelheid, verlagen de druk tot 50–100 psi en radius de poortingang.
- Luchtbranden (Dieselen): Donkerbruine of zwarte brandplekken aan het einde van het stroompad ontstaan wanneer vastzittende lucht niet snel genoeg kan ontsnappen. We reinigen verstopte ventielen en recutten de scheidingslijnen tot een standaard ventdiepte van 0,0015 inch (0,038 mm).
Het voorkomen van vervorming, differentiële krimp en zinkende vlekken op ribben
SAN verhoogt de stijfheid van de matrix, maar ongelijke koeling creëert hoge restspanningen in het gevormde product die het onderdeel na uitwerpen verdraaien.
- Vervorming & Dimensieverschil: Ongelijke temperatuur van kern en holte trekt het onderdeel buiten toleranties. We balanceren de waterlijncircuits zodat de temperatuurschommelingen over het maloppervlak binnen 5°F (3°C) blijven.
- Zinkende Vlekken op Ribben: Omdat ABS+SAN een krimppercentage van ongeveer 0,4% tot 0,7% heeft, trekken dikke rib-naar-muur-overgangen plastic naar binnen terwijl ze uitharden. We verlagen de nominale wand-naar-rib-verhouding naar 40–50%, verhogen de houddruk en verlengen de packfase totdat de poort volledig bevriest.
Het versterken van laslijnen en het verbergen van knit lines op zichtbare oppervlakken
Een groot probleem bij ABS+SAN-injectiegieten is zwakke laslijnen. Het hoge SAN-gehalte vermindert de moleculaire verwikkeling aan de smeltfrontinterface.
- Verhoog de temperatuur van het smeltfront: Koude smeltfronten worden simpelweg tegen elkaar gedrukt zonder te versmelten. We verhogen de temperatuur van de spuitmond en de voorste cilinderzone met 10°F tot 15°F en verhogen de temperaturen van de malholte.
- Aanpassen injectiesnelheid: Versnel de injectiesnelheid net voordat de stromingsfronten samenkomen om voortijdige korstvorming te verminderen, en verlaag vervolgens de druk licht om jetting te voorkomen.
- Verplaats de poorten: Als mechanische spanning direct op een laslijn rust, veranderen we de poortlocaties of voegen we stromingsclips toe om de laslijn in niet-kritieke, verborgen gebieden te duwen.
Oplossen van brosheid van onderdelen, delaminatie en korte shots
Wanneer onderdelen breken bij het uitwerpen of als een ui pellen, ligt het probleem meestal bij verwerking shear of smeltstroom mismatch. Voor een diepgaande analyse van standaard problemen op de werkvloer, onze volledige gids voor defecten in injectiegieten en hun troubleshooting biedt aanvullende basisstappen.
- Delaminatie: Huid-kern scheiding gebeurt wanneer incompatibele regrind de stroom binnenkomt of wanneer overmatige shear-spanning de SAN-rijke fase van de polybutadieenrubberkern afschuurt. We verminderen de injectiesnelheden en zorgen dat de mengverhoudingen van virgin tot regrind strikt worden gecontroleerd.
- Korte slagen: Hoge-viscositeit mengsels weerstaan het vullen van dunne wanden. We optimaliseren het smelttemperatuurprofiel, verhogen de eerste fase injectiedruk en vergroten de loopdiameters om overmatige stromingsweerstand te elimineren.
- Broosheid van onderdelen: Het verlagen van de verblijftijden in de cilinder voorkomt thermische afbraak van de SAN-polymeerketens. We bepalen de shotgrootte zodat deze binnen 35% tot 65% van de totale cilinderinhoud valt.
Snelle ABS+SAN Defectoplossingsmatrix
| Waargenomen defect | Primaire oorzaak op de werkvloer | Corrigerende machineaanpassing |
|---|---|---|
| Zilverstrepen (Silver Splay) | Hoge vochtigheid / overmatige shear | Controleer de droogmiddel droger; verlaag de schroef RPM en de terugdruk |
| Einde-vulling luchtverbranding | Slechte ventilatie van gereedschap / snelle vulling aan het einde | Reinig ventilatieopeningen; pas de spuitingssnelheid aan om te vertragen bij 95% vulling |
| Sink Marks | Korte vulduur / lage houddruk | Verhoog de houddruk; voer een bevriezingsstudie van de poort uit om de houdtijd in te stellen |
| Zwakke laslijnen | Koude smeltfront / onvoldoende vulling | Verhoog de maltemperatuur met 10°F–20°F; verhoog de temperatuur van de voorzone in de cilinder |
| Delaminatie | Ernstige shearstress / contaminatie | Vergroot de poortgrootte; verlaag de primaire injectiesnelheid |
Secundaire afwerking en montage voor ABS+SAN spuitgieten
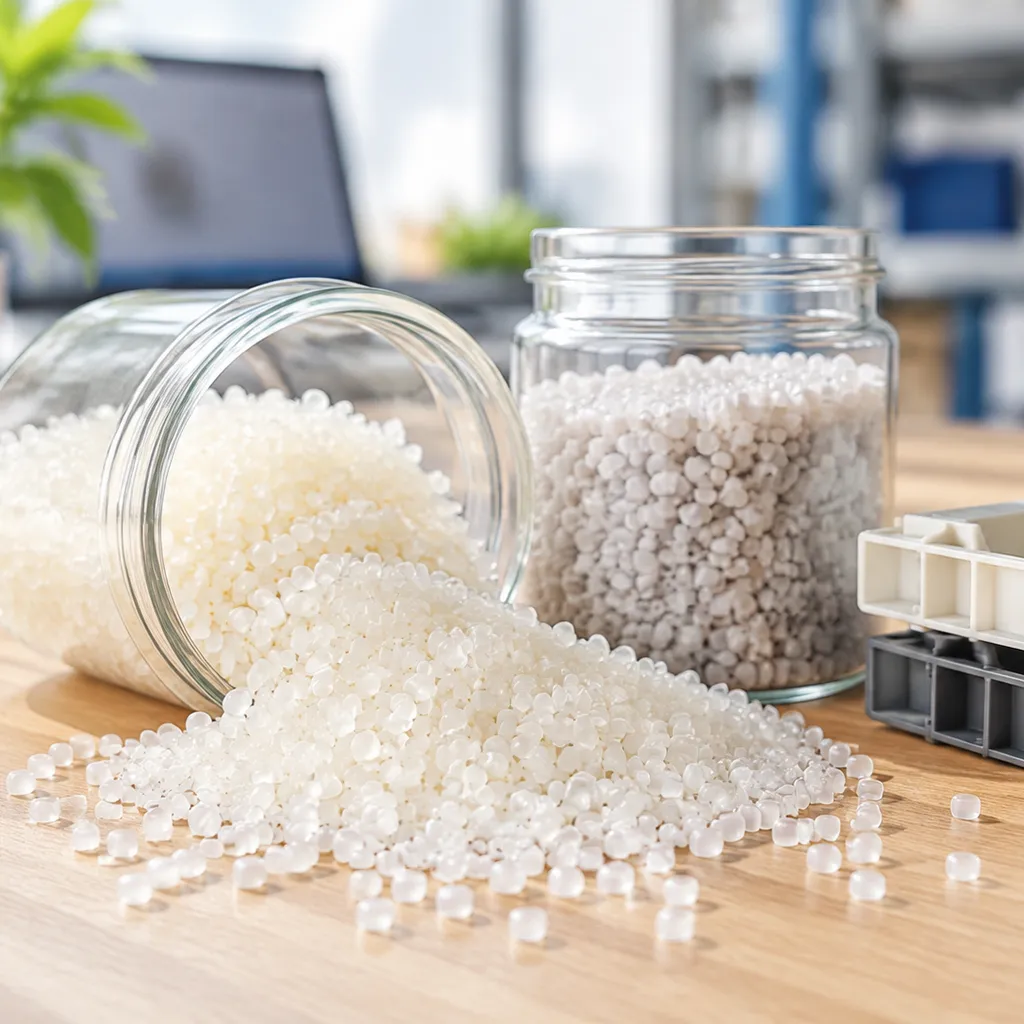
Het uit de pers halen van een gevormd onderdeel is slechts de helft van de strijd. Bij het spuitgieten van ABS+SAN geeft het hogere styreen-acrylonitrilgehalte de onderdelen uitzonderlijke hardheid en helderheid, maar het beïnvloedt ook hoe het materiaal reageert op platingchemicaliën, montageoplossingen en mechanische belastingen.
Oppervlaktegereedheid voor schilderen, elektroplating en vacuüm metallisatie
SAN verbetert de chemische weerstand en krasbestendigheid, maar het veranderen van de rubber-tot-copolymeer verhouding beïnvloedt direct de downstream platingbaden:
- Overwegingen bij elektroplating: Standaard elektroplateerkwaliteit ABS vertrouwt op chroomzuuretsen om butadieenrubersferen op te lossen, waardoor ankerpunten voor nikkel zonder elektrolyse ontstaan. Omdat SAN een rigide matrixvolume toevoegt zonder butadieenplaatsen, zijn de etswindows smaller. We controleren de etsbaden nauwkeurig om onder-etsen (slechte hechting) of over-etsen (oppervlakteputten) te voorkomen.
- Schilderen en vacuüm metallisatie: De natuurlijke hoge glans van SAN creëert een pristine spiegeloppervlak voor fysische dampdepositie (PVD). However, mold release agents will ruin adhesion. We run molds dry whenever possible. When painting, we use low-solvent coatings or UV-cured systems to prevent surface crazing caused by aggressive paint thinners attacking the rigid styrene chains.
Ultrasoon lassen, oplosmiddel-lijmen en snap-fit ontwerp
De extra rigiditeit van SAN beïnvloedt hoe we afgewerkte onderdelen assembleren:
| Assemblagemethode | Belangrijke technische parameter | Regel op de werkvloer |
|---|---|---|
| Ultrasoon lassen | Amplitude: 25–35 µm; Shear joint ontwerp | SAN transporteert akoestische energie beter dan zacht rubber; las-tijden zijn 15–20% sneller dan puur ABS. |
| Oplosmiddel-lijmen | Oplosmiddelen: MEK, aceton of dichloorethaan | Gaat bijna meteen vast. Breng oplosmiddel spaarzaam aan om spanningsscheuren en crazing langs de laslijn te voorkomen. |
| Snap-fit verbindingen | Maximale spanningslimiet: ≤ 1.2% tot 1.5% | SAN verlaagt de rek uitrekking bij breuk. Ontwerp dikkere wortels met royale stralen (R ≥ 0.5 × wanddikte) om gebroken klemmen te voorkomen. |
Om strakkere assemblagetoleranties te ondersteunen bij grootschalige automobiel- en elektronica-productie, gebruiken wij uitgebreide malproductiecapaciteit geautomatiseerde assemblagehulzen en precisie-ultrasonepersen om een foutloze output te garanderen.
Thermisch Uitharden om Residuele Gietstress te Verlichten
Hoge-rigiditeit ABS+SAN onderdelen behouden hogere geïnjecteerde spanningen dan standaard ABS, waardoor ze kwetsbaar zijn voor omgevingsstressscheuren (ESC) bij blootstelling aan reinigingsmiddelen, smeermiddelen of oplosmiddelen.
- Doeltemperatuur: Stel je uithardingsoven in tussen 70°C en 85°C (158°F–185°F), ongeveer 10°C onder de hitteweerstandstemperatuur (HDT).
- Inwerktijd: Behouden 1 uur per 1 mm (0,040 inch) van maximale wanddikte van het onderdeel.
- Geleide Koeling: Trek nooit hete onderdelen direct in de omgevingstemperatuur van de werkplaats. Verlaag de oven langzaam met een snelheid die niet hoger is dan 10°C tot 15°C per uur totdat de onderdelen onder de 40°C komen. Snelle afkoeling recreëert de zeer oppervlakte-spanningen die gloeien bedoeld is te elimineren.
Commerciële en technische toepassingen voor ABS+SAN spuitgieten
We gebruiken ABS+SAN mengsels wanneer een klant de hoge slagvastheid van standaard ABS nodig heeft, samen met de oppervlaktehardheid, glans en chemische weerstand van styreenacrylonitrilcopolymeer. Door de mengverhouding in de pers aan te passen, voldoen we aan strikte structurele en cosmetische eisen in belangrijke wereldwijde productie-sectoren.
Automobielinterieurs, instrumentenclusters en luchtroosters
Automobielinterieurs eisen zachte kunststoffen. UV-blootstelling, warmteopbouw in het dashboard en dagelijks contact vereisen materialen die niet vervormen, krassen of knarsen.
- Instrumentenclusters: SAN-toevoegingen verhogen de trekmodulus en helderheid, voorkomen lensmist en zorgen voor een strakke passing tegen vibraties.
- A/C-louvers en luchtroosters: De hogere hitteweerstandstemperatuur (HDT) voorkomt dat dunne ventilatielatten door continue hete luchtcycli doorhangen.
- Decoratieve sierstrips: Gemengde verbindingen accepteren secundaire metalen coatings schoon, en dienen als een betrouwbare alternatief voor standaard elektroplaatgrade ABS.
Consumentenelektronica behuizingen, randen en behuizingen voor slimme apparaten
Elektronica behuizingen hebben stevige zijwanden, scherpe randen en minimale wanddikte om het totale gewicht te verminderen.
- Monitorranden en tabletframes: De verbeterde smeltvloeiindex (MFI) vult dunwandige geometrieën soepel aan zonder overmatige restspanning in de mal.
- Slimme thuisinterfaces: SAN verbetert de hardheid van het oppervlak, waardoor zichtbare microkrassen op gepolijste aanraakpanelen worden verminderd.
- Precisie behuizings toleranties: Net als onze aanpak voor hoogprecisie plastics spuitgieten voor de markt van medische apparaten behuizingen, houdt onze ABS+SAN spuitgietproces de montage-snap-fit verbindingen uitgelijnd tijdens hoge volume productieruns.
| Toepassings Type | Primair Mengsel Voordeel | Kernverwerkingsvereiste |
|---|---|---|
| Instrumentranden | Hoge hardheid van het oppervlak, krasbestendigheid | Hoge maltemperatuur voor diepe glans |
| Frames voor slimme apparaten | Dimensionale stabiliteit, dunwandige stroming | Gebalanceerde injectiesnelheid om scheuren te snijden |
| Toestelpanelen | Chemische en wasmiddelbestendigheid | Consistente verpakkingsdruk om sinkmerken te voorkomen |
Huishoudtoestelpanelen en esthetische onderdelen
Keuken- en wasmachinepanelen worden dagelijks blootgesteld aan oliën, wasmiddelen en schoonmaakchemicaliën die spanningsscheuren veroorzaken in standaardpolymeren.
- Voorladende wasmachines: fascias: SAN biedt het chemische schild tegen geconcentreerde wasmiddelen en parfums.
- Voorpanelen van koffiemachines: Levert een premium diepte van kleur, piano-zwart glans en stoombestendigheid rond dispensedoppen.
- Transparante en getinte esthetische covers: Formuleren met heldere SAN-gradaties stelt ons in staat doorzichtige display-ramen en indicatorlenzen rechtstreeks in de lichaamsarchitectuur te vormen, waardoor echte mogelijkheden ontstaan cyclus tijd optimalisatie op de fabriekvloer.
Veelgestelde vragen over ABS+SAN spuitgieten
Kun je SAN-regrind rechtstreeks mengen in zuiver ABS bij de pers?
We raden het niet aan om scrap SAN droog te mengen in zuiver ABS bij de pershopper. Hoewel beide tot de styreenfamilie behoren, kan eenvoudige tumble-menging niet de hoge-scherpdistributieve menging bieden die nodig is om de fasen goed te verbinden.
Zonder twin-screw smeltcompounding, creëert zout-en-peper persmenging:
Smeltstroomvariaties: Onvoorspelbare viscositeitspieken die het vullen van de mal destabiliseren.
Oppervlakte delaminatie: Schilferen en mica-vlekken nabij de poorten door slechte fasecompatibiliteit.
Impactverlies: Onvolledige incorporatie van de butadieenrubberfase, waardoor het gevormde onderdeel bros wordt.
Als u materiaal moet hergebruiken, beperk dan schone, goed gedroogde regrind tot minder dan 15% in voorgecomponeerde partijen in plaats van rauwe SAN rechtstreeks in de toevoer te voeren. SAN spuitgietregrind direct in de toevoeropening.
Hoe beïnvloedt een hoger SAN-gehalte de cyclustijden en de flowbaarheid?
Het toevoegen van SAN-copolymeer verhoogt zowel de verwerkingssnelheid als het stromingsgedrag aanzienlijk in vergelijking met het gebruik van standaard ABS-samengieten van kunststof mengsels:
- Verbeterde stroompercentages: SAN verlaagt de algehele smelttikheid, waardoor een hogere smeltdoorvoersnelheid (MFI) ontstaat. Dit stelt ons in staat om dunwandige secties te vullen bij lagere injectiedrukken.
- Snellere uitharding: SAN verhoogt de warmte-afbuigtemperatuur (HDT) en de structurele modulus van het compound. Omdat het onderdeel bij hogere temperaturen egressvast wordt, dalen de koeltijden in de mal met 10% tot 20%, wat de totale cyclustijden verlaagt.
| Eigenschapverschuiving | High-ABS Mengsel | High-SAN Mengsel | Productie-impact |
|---|---|---|---|
| Smelttikheid | Higher | Lower | Gemakkelijker stroming door dunwandige ribben |
| Ejectietemperatuur | Lower | Higher | Kortere benodigde koeltijd |
| Onderdeelstijfheid | Matig | Hoog | Snellere cyclustijd zonder pin-uitmarkeringen |
Wat is de ideale verblijfstijd in de cilinder voordat thermische degradatie optreedt?
Voor stabiele ABS+SAN-injichemolding, houd een verblijfstijd in de cilinder tussen 2 en 4 minuten. De absolute maximumlimiet is 6 minuten bij een standaard smeltbereik van 220°C tot 240°C (428°F tot 464°F).
Het overschrijden van dit venster activeert twee verschillende degradatiestadia:
De styreen-acrylonitrilmatrix verkleurt snel geel en geeft vluchtige gas vrij, waardoor sprei-merken ontstaan.
De polybutadieenrubberfase in de ABS-crosslinkt, vormt harde zwarte vlekken en vernietigt slagvastheid.
Wanneer cycli onderbrekingen langer dan 5 minuten duren, reinig dan de cilinder onmiddellijk met standaard HDPE of een speciale reinigingsmiddel.
Waarom vertonen ABS+SAN-onderdelen spanningsscheuren tijdens post-mould assemblage?
Post-mould spanningsscheuren ontstaan meestal door de inherente notchgevoeligheid van SAN in combinatie met hoge residuale spanningen in de mal en chemische stoffen tijdens assemblage. SAN levert een uitzonderlijke glans en hardheid op het oppervlak, maar verlaagt de rek bij breuk van het materiaal.
Om spanningsscheuren te elimineren:
Verlaag de houddruk: Verpak het onderdeel net genoeg om sink marks te voorkomen. Oververpakken vangt intense comprimerende en trekspanningen op nabij de poort.
Verhoog Gereedschapstemperaturen: Laat je malstaal tussen 50°C en 70°C (122°F tot 158°F) draaien. Warme holtes laten polymeerketens ontspannen tijdens het vullen in plaats van bevriezen in hoge-schuiforiëntaties.
Controleer Chemische Blootstelling: Voorkom contact met oplosmiddelgebaseerde schroefvergrendelaars, agressieve ontvetters of ester-gebaseerde smeermiddelen tijdens montage, omdat SAN-matrices gevoelig zijn voor omgevingsstresscracking (ESC) wanneer ze onder stress staan.
Verhoog Boss Radii: Zorg dat montage schroefbossen en klikverbindingen een basisradius hebben van minimaal 25% tot 50% van de aangrenzende wanddikte om mechanische belastingen gelijkmatig te verdelen.
Gerelateerde bronnen
- https://www.ineos-styrolution.com/INTERSHOP/static/WFS/Styrolution-Web-Site/-/Styrolution/en_US/downloads/Luran_Processing_Guide.pdf
- https://xometry.com/resources/injection-molding/abs-injection-molding/
- https://www.ineos-styrolution.com/INTERSHOP/static/WFS/Styrolution-Web-Site/-/Styrolution/en_US/downloads/Terluran_Processing_Guide.pdf
- https://omnexus.specialchem.com/selection-guide/styrene-acrylonitrile-san-plastic


 Dutch
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian