
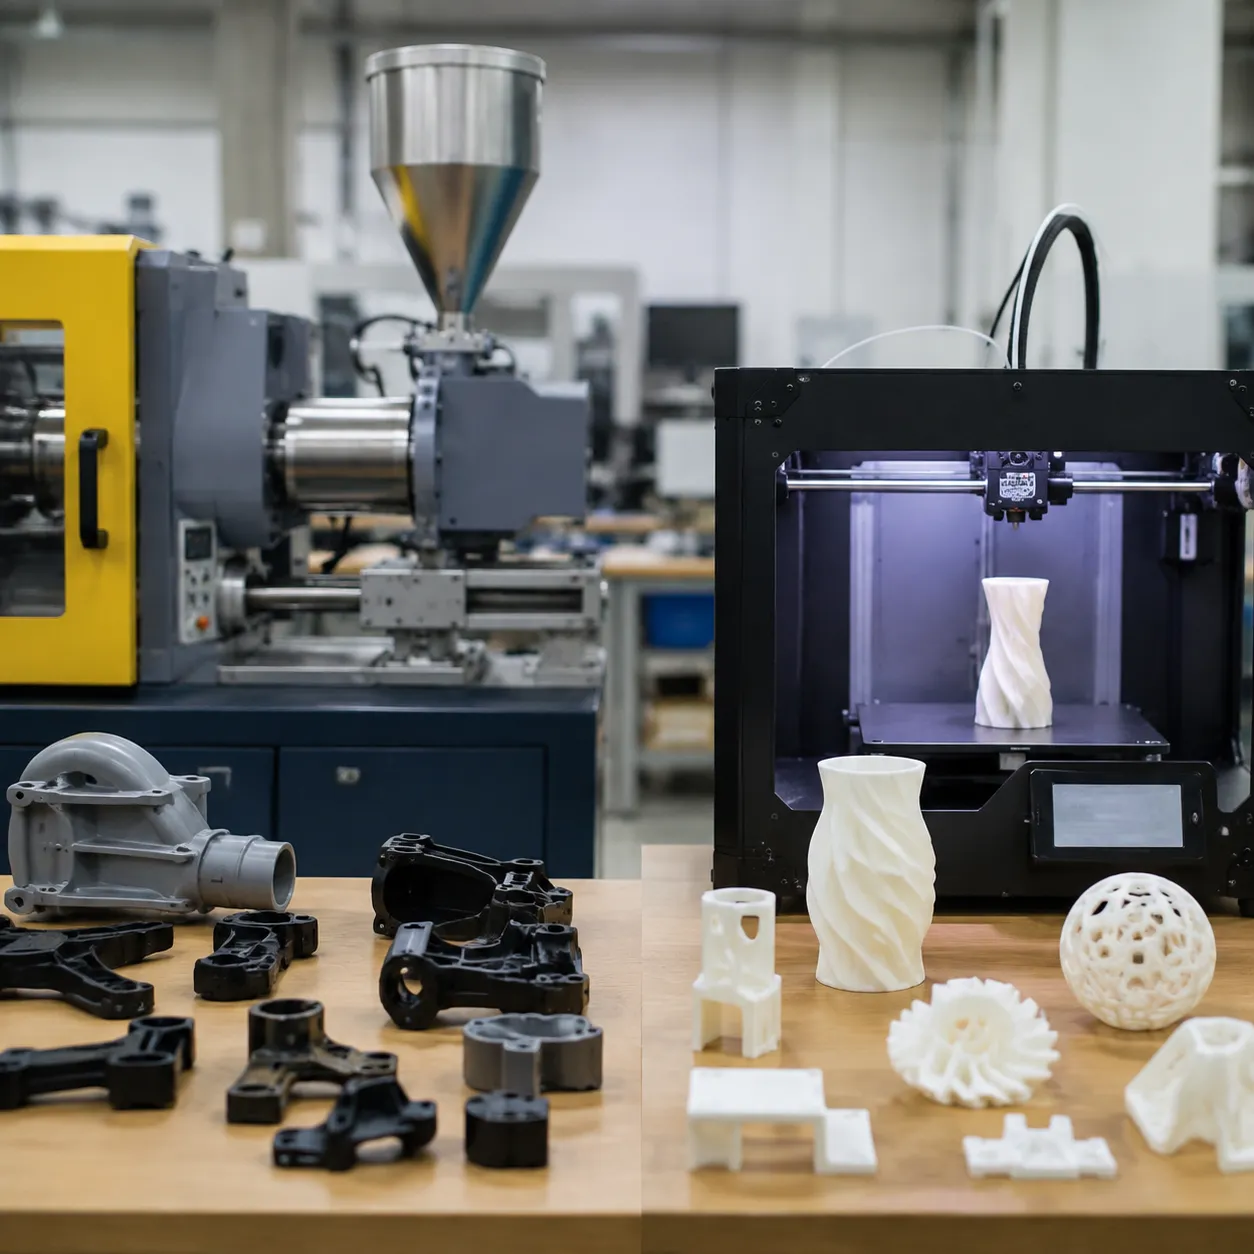
Er sprøytestøping additiv produksjon? Tydelig svar
Nei, sprøytestøping er ikke additiv produksjon. Selv om begge teknikker produserer plastkomponenter av høy kvalitet, baserer de seg på fundamentalt forskjellige produksjonsmekanismer.
Sprøytestøping former smeltet materiale ved hjelp av ekstremt trykk inne i et tilpasset hulrom, noe som gjør det til en klassisk formende produksjons- prosess. I kontrast baserer 3D-printing seg på lag-for-lag-framstilling for å bygge deler fra bunnen av.
Formende produksjon vs. additiv produksjon
Å forstå hvordan råmaterialer manipuleres, viser hvorfor disse teknologiene tjener ulike stadier av produksjonen.
| Produksjonskategori | Kjernemekanisme | Materialtilstand | Primærteknologier |
|---|---|---|---|
| Formende | Omformer flytende eller formbar materiale ved hjelp av varme, kraft og tungt verktøy | Flytende / Smeltet | Plastsprøytestøping, metallstempling |
| Additiv | Bygger deler trinnvis direkte fra digitale 3D-designfiler | Glødetråd (filament), pulver, flytende harpiks | 3D-printing (FDM, SLA, SLS) |
| Subtraktiv | Skjærer bort uønsket materiale fra en solid blokk | Solid råmateriale | CNC-maskinering, fresing, dreiing |
Nøkkelforskjeller mellom støping og 3D-printing
-
- Verktøykrav: Sprøytestøping krever høypresisjons metallformer før produksjonen starter. Additiv produksjon krever ingen verktøy, og printer deler direkte fra digitale CAD-modeller.
- Produksjonshastighet: Når verktøyet er klart, produserer støping deler på sekunder. 3D-printing bearbeider enkeltdeler over flere timer.
- Materialintegritet: Støpte deler bruker fullt smeltet termoplastiske harpiks under høyt kompresjonstrykk, noe som gir jevn mekanisk styrke og glatte overflatefinisher som er overlegen trykte lag.
Hvorfor sprøytestøping klassifiseres som en formativ prosess
Vi klassifiserer sprøytestøping strengt som en formativ prosess fordi råmaterialet gjennomgår en fullstendig faseendring uten å legge til eller fjerne volum. Flytende plast fyller et forformet hulrom, tar den nøyaktige formen til det hulrommet og stivner. Massen av harpiks som mates inn i maskinen tilsvarer massen av den endelige delen – den omformes, ikke bygges opp lag for lag.
Hvordan sprøytestøping fungerer vs. additiv produksjon
Sprøytestøpingsprosessen
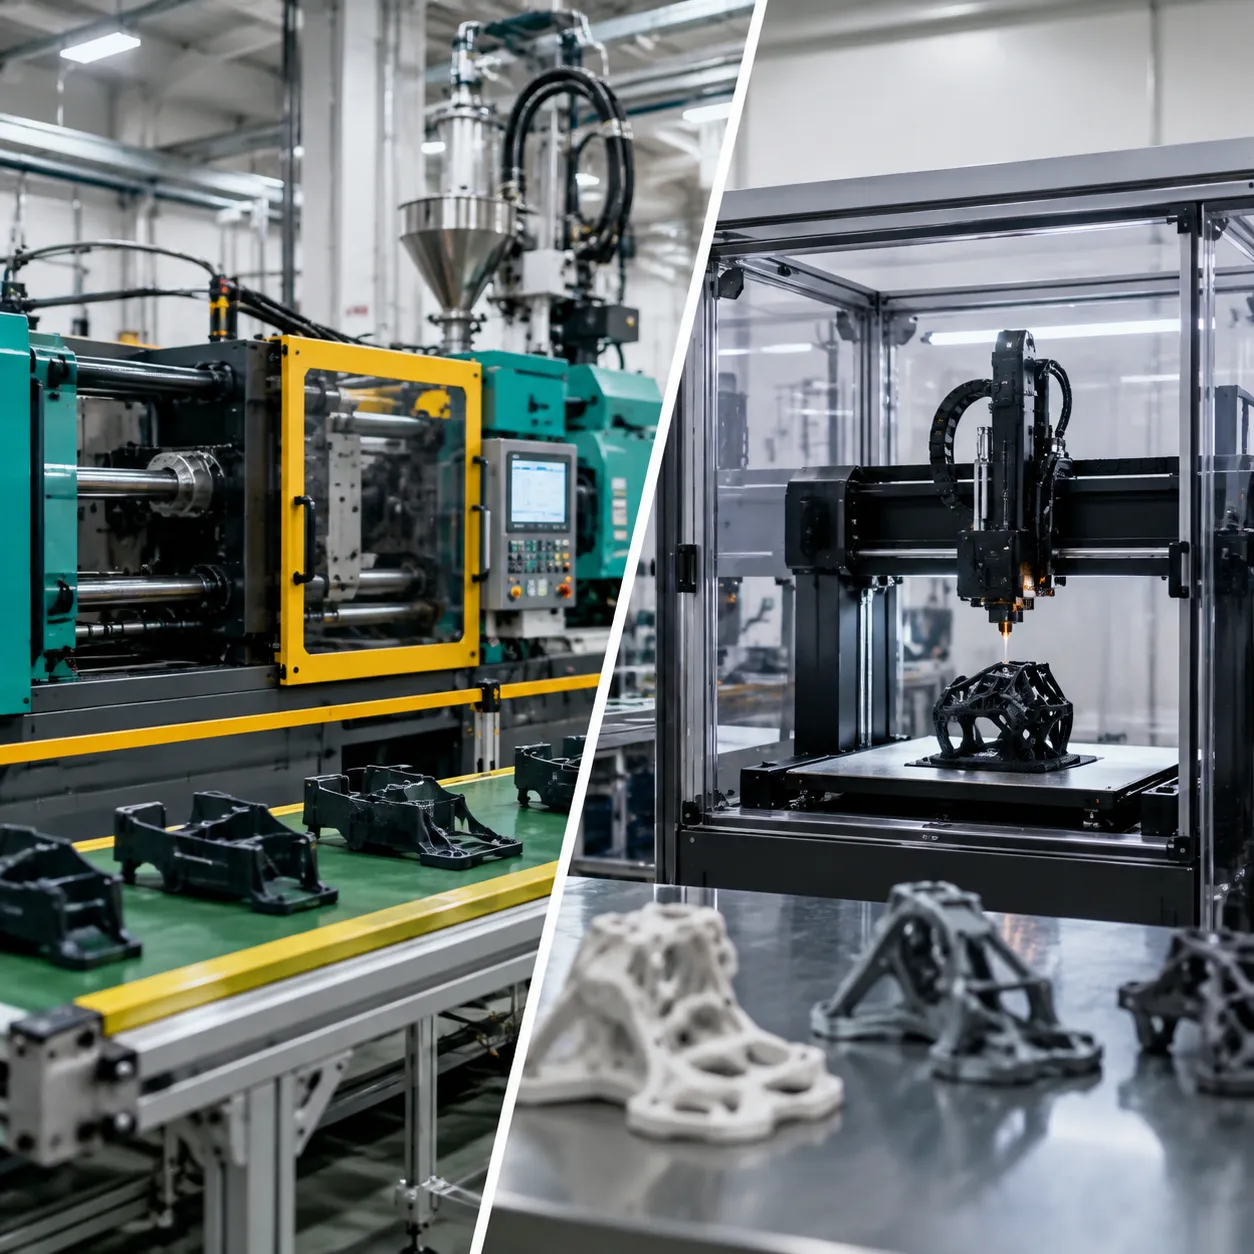
Plastsprøytestøping er avhengig av høyt trykk og presisjonsverktøy. Vi smelter termoplastiske harpikser inne i en oppvarmet sylinder og sprøyter den væsken under intens trykk inn i en tilpasset metallform. Materialet avkjøles inne i formens hulrom, stivner til formen og støtes ut som en ferdig del. Å veie den opprinnelige verktøyinvesteringen mot langsiktige produksjonsbehov fremhever nøkkelen fordel og ulempe ved injeksjonsforming for store produksjonsserier.
Additiv produksjonsprosess
Additiv produksjon bygger deler direkte fra en digital 3D CAD-fil uten spesiallagde formprinter. 3D-skrivere skaper former gjennom lag-for-lag-materialpålegging, der plastfilament, flytende harpiks eller metallpulver smeltes sammen til geomerien er fullført.
Verktøykrav og oppstartstid
| Prosessfunksjon | Injeksjonsforming | Additiv produksjon |
|---|---|---|
| Verktøy kreves | Spesiallagde stål- eller aluminiumsformer | Ingen (direkte digital utskrift) |
| Innledende leveringstid | 2 til 10 uker (formproduksjon) | Timer til dager (umiddelbar filoppsett) |
| Materialavsetning | Høytrykks smelteinjisering | Lag-for-lag-tilvirkning |
| Produksjonshastighet | Sekunder per del (etter oppsett) | Timer per del |
Viktige forskjeller: Sprøytestøping vs. 3D-printing
For å forstå om sprøytestøping er additiv produksjon må man undersøke hvordan hver metode håndterer skalering, verktøy og delers ytelse. Sprøytestøping baserer seg på å forme smeltet plast i egendefinerte hulrom, mens 3D-printing bygger deler lag for lag.
| Sammenligningsmetrikk | Sprøytestøping (formativ) | 3D-printing (additiv produksjon) |
|---|---|---|
| Optimalt volum | Høyt volum (1 000 til 1 000 000+ enheter) | Lavt volum (1 til 1 000 enheter), tilpassede serier |
| Verktøyinvestering | Høy initial mold-kostnad | Null kostnad for spesialverktøy |
| Enhetskostnadsstruktur | Faller kraftig i takt med produksjonsskalaen | Forblir konstant per enhet |
| Designfleksibilitet | Krever utkastvinkler og jevne vegger | Håndterer interne hulrom og kompleks geometri |
| Delens holdbarhet | Tetthet, isotropisk strukturell styrke | Anisotropiske, svakere lagbindinger |
Skalerbarhet og produksjonsvolum
Vi skalerer produksjonen raskt med sprøytestøping når stål- eller aluminiumsformer er ferdigstilt. Høyhastighetsautomatisering reduserer syklustidene til bare sekunder per del. Additiv tilvirkning fungerer uten verktøy, men å bygge deler lag for lag holder syklustidene oppe, noe som gjør det ineffektivt for store serier.
Enhetskostnad vs. innledende verktøyinvesteringer
Oppretting av egendefinert form krever betydelig startkapital til verktøy. Å fordele denne investeringen over store produktserier senker imidlertid enhetskostnadene til en brøkdel av en dollar. 3D-printing unngår formutgifter fullstendig, noe som gjør det kostnadseffektivt for prototyper. Ved evaluering av kostnadsfaktorer for konkurransen mellom sprøytestøping og ikke-sprøytestøping, avgjør produksjonsvolumet til slutt den langsiktige avkastningen (ROI).
Designfleksibilitet og kompleksitet
Den additive tilvirkningsprosessen gir uovertruffen designfrihet. Den bygger enkelt interne kanaler, gitterstrukturer og organiske former uten verktøybegrensninger. Sprøytestøping krever strenge regler for design for produksjon (DFM), inkludert utkastvinkler, avrundede kanter og jevn veggtykkelse for å sikre ren utkasting av deler.
Materialvalg, overflatefinish og holdbarhet
Sprøytestøping gir overlegen strukturell integritet ved bruk av standard termoplastiske harpikser av høy kvalitet. Høyt trykk tvinger smeltet materiale inn i hulrommet, noe som produserer jevne, isotropiske deler med glatt overflatefinish. 3D-printede deler viser ofte synlige laglinjer og strukturell retningsbestemthet, noe som kan kompromittere styrken under sterk mekanisk påkjenning.
Når du skal velge sprøytestøping vs. additiv tilvirkning
Valget mellom sprøytestøping og 3D-printing koker ned til designkompleksitet, produksjonsskala og prosjektbudsjett. Selv om kjøpere ofte lurer på om sprøytestøping er additiv tilvirkning, holder det prosjektkostnadene lave og tidsfristene stramme å forstå når hver prosess skal brukes.
Beste bruksområder for plastproduksjon i store volum
Sprøytestøping er bransjestandarden for produksjon i store volum. Når verktøyet er ferdigstilt, synker syklustidene til sekunder per del.
-
- Massiv skalerbarhet: Best for produksjonsserier på over 10 000 identiske deler.
- Laveste enhetskostnad: Høye oppstartskostnader for verktøy fordeles raskt, noe som gir den lavest tilgjengelige enhetskostnaden.
- Materialmangfold: Støtter nesten alle tekniske termoplaster. Gjennomgang hvilke plastmaterialer som brukes til støping av sprøytestøping hjelper med å velge de nøyaktige krav til styrke, varme eller fleksibilitet for prosjektet ditt.
Når additiv produksjon gir økonomisk mening
Additiv produksjon eliminerer oppstartsforsinkelser og verktøykostnader, noe som gjør det ideelt for fleksible lavvolumproduksjoner.
-
- Lavvolumsproduksjon: Økonomisk vinner for korte serier under 1 000 deler.
- Komplekse geometrier: Produserer interne kanaler og organiske former uten design for produksjon (DFM)-begrensninger for verktøy.
- Tid til markedet: Går direkte fra CAD-fil til fysisk objekt på timer.
Hurtigbeslutningsmatrise
| Metrikk | Injeksjonsforming | Additiv produksjon |
|---|---|---|
| Optimalt volum | 10 000+ deler | 1 – 1 000 deler |
| Opprinnelig verktøyingskostnad | Høy (stål-/aluminiumsmoser) | Null |
| Syklustid for del | Sekunder | Timer |
| Designfleksibilitet | Bestemt av formen | Ubegrenset med revisjoner |
Kombinerer begge: Prototyping og hybridverktøy
Vi bruker ofte begge teknologiene sammen for å maksimere hastighet og budsjetteffektivitet.
-
- Rask prototyping: 3D-printing lar oss teste formen og passformen til deler før vi investerer kapital i permanente former.
- 3D-printede verktøy: Vi printer midlertidige plastform-innsatser for små prøvepartier ved hjelp av sprøytestøpemaskiner.
- Skalering opp: Selskaper starter med 3D-printing og går deretter over til full produksjon ved å investere i et pålitelig brukt plastinjeksjonsformeringsmaskin for å redusere oppstartskostnadene samtidig som produksjonsvolumet økes kraftig.
Ofte stilte spørsmål: Er sprøytestøping additiv produksjon?
Er sprøytestøping subtraktiv eller formativ produksjon?
Sprøytestøping er strengt tatt en formende produksjons- prosess. Den omdanner råmateriale ved å smelte termoplastiske harpikser og presse dem inn i et tilpasset formhulrom under høyt trykk. I motsetning til subtraktiv tilvirkning, som skjærer bort materiale, eller additiv tilvirkning, som bygger opp objekter lag for lag, former formative metoder materiale ved hjelp av varme, trykk og verktøy. Hvis du ønsker en dypere titt på kjernemekanikken, bryter vi ned hvordan plastinjeksjonsforming fungerer trinn for trinn.
Kan 3D-utskrift erstatte sprøytestøping for masseproduksjon?
Ikke for produksjon i store kvanta. Selv om additiv tilvirkning utmerker seg ved rask prototyping, lavvolumsdeler tilpasset kunden og kompleks geometri, forblir plastsprøytestøping uoveruffet når det gjelder hastighet, skalerbarhet og ultra-lav enhetskostnad når du først når middels til høye produksjonsvolumer.
Hvordan fungerer 3D-printede verktøy i sprøytestøping?
3D-printede verktøy bygger bro mellom prototyping og fullskalaproduksjon:
Raskere oppsett: Vi 3D-printer forminnsatser i høytemperaturharpiks eller metall på få dager i stedet for å maskinere metallverktøy i ukevis.
Broverktøy: Det tillater oss å produsere korte serier av funksjonelle prototyper ved hjelp av ekte plast i produksjonsklasse før vi binder opp kapital til produksjonsverktøy i stål.
Hvilken prosess gir bedre strukturell delestyrke?
Sprøytestøping leverer langt overlegen strukturell styrke og holdbarhet på delene. Fordi smeltet plast fyller et formhulrom jevnt under ekstremt trykk, er de ferdige komponentene fullstendig tette og isotrope (like sterke i alle retninger). 3D-printede deler baserer seg på lag-for-lag-tilvirkning, noe som etterlater mikroskopiske laglinjer som kan bli strukturelle svake punkter under stor belastning.



 Norwegian
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Belarusian
 Armenian