
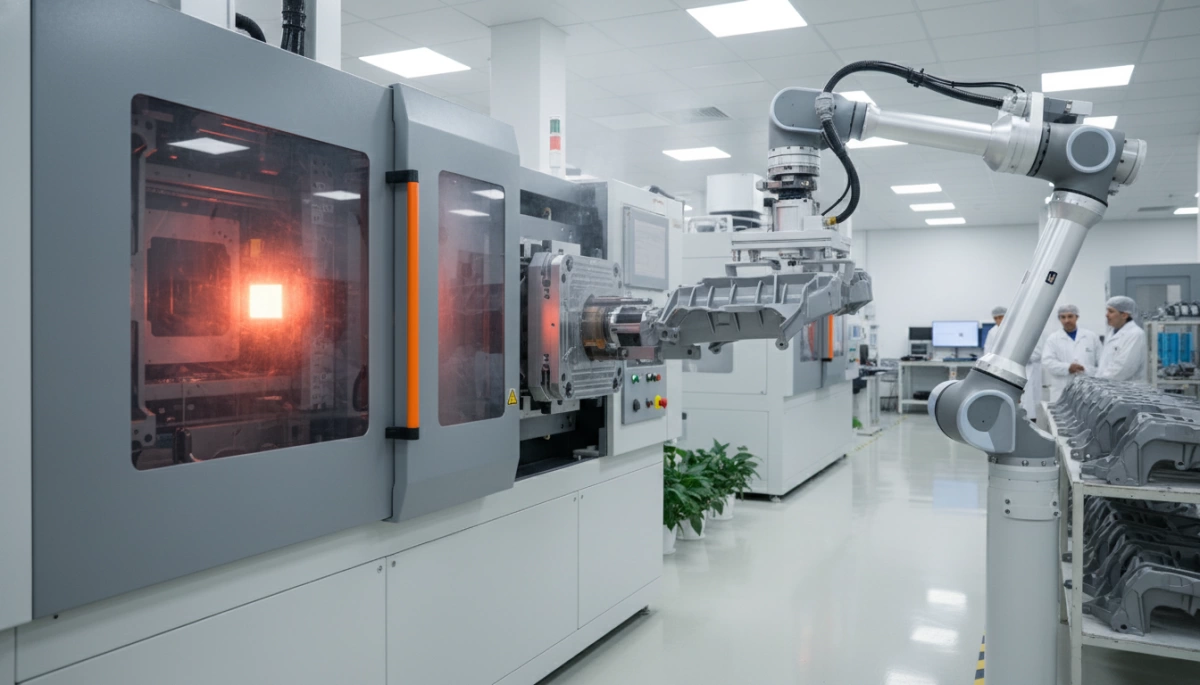
Nøkkelpunkter ved PPGR råmateriale
Når vi bruker råmaterialet PPGR-innsprøytningsformeringsmateriale, omformer vi effektivt en standard vareplast til en ingeniørgradskraftpakke. Ved å integrere glassfibre i polypropylenmatrisen forbedrer vi materialets strukturelle egenskaper betydelig, noe som gjør det egnet for krevende applikasjoner som krever mer enn bare grunnlegende kjemisk motstand.
Mekaniske fordeler og fysiske egenskaper
- Tensilstyrke og stivhet: Inkluderingen av glassfiberforsterket polypropylen øker bøyemodulen betydelig. Denne ekstra stivheten er kritisk for strukturelle komponenter som må motstå deformasjon under belastning.
- Krypestyrke: I motsetning til standard PP, motstår PPGR "skli" (deformasjon over tid) selv ved høye temperaturer, og opprettholder dimensjonsstabilitet.
- Heteavledningsdefleksjon: Forsterkede kvaliteter har høyere varmeavlednings temperatur, noe som gjør at deler kan fungere i varmere miljøer uten å mykne.
- Krympningskontroll: Mens toleransen for resin-krymping varierer, vanligvis ≥ ±0.002 in./in., hjelper glassfiber med å begrense krympingen. Krympingen blir imidlertid anisotropisk—det vil si at materialet krymper forskjellig i flyteretningen versus tverretningen, en faktor vi analyserer under vår automatiserte DFM-prosess.
Sammenligning: Ufylt PP vs. Glassfylt PPGR
Valg mellom standard polypropylen og glassfylt polypropylen egenskaper avhenger sterkt av de spesifikke mekaniske kravene til prosjektet ditt. Nedenfor er en oversikt over hvordan disse materialene avviker i ytelse og designbegrensninger.
| Egenskap | Ufylt polypropylén (PP) | Glassfylt PPGR (20–40% GF) |
|---|---|---|
| Primær fordels | Kjemisk motstand, levende hengsler, lav kostnad | Høy styrke, strukturell stivhet, varmebestandighet |
| Stivhet | Fleksibel; utsatt for kryp under belastning | Rigid; utmerket bæreevne for belastning |
| Veggtykkelse | 0,025 in. – 0,150 in. (0,889 mm – 3,81 mm) | Langfiber: 0,075 in. – 1,000 in. (1,905 mm – 25,4 mm) |
| Overflatefinish | Kan oppnå høy glans (SPI-A2) | Kan vise "trådlignende" eller "glitrende" fiberutseende |
| Sammenvøyingsrisiko | Lavere risiko i ensartede vegger | Større risiko grunnet differensiell avkjøling og fiberretning |
Merknad om kjemisk motstand: Begge varianter opprettholder utmerket motstand mot organiske løsningsmidler og avfettende midler, og sikrer at oppgraderingen til forsterket PP råmateriale påverker ikke materialets iboende kjemiske stabilitet.
Typer og kvaliteter av PPGR råmateriale
Kort vs. Lang glassfiberforsterket polypropylen
Når du velger råmaterialet PPGR-innsprøytningsformeringsmateriale alternativer, er forskjellen mellom fiberlengder kritisk for delens ytelse. Kort Glassfiber (SGF-PP) brukes vanligvis for å øke styrke og stivhet mens kryp redusert ved høye temperaturer. Designere må imidlertid være oppmerksomme på at korte fibre kan forårsake warping dersom de ikke er riktig kanformet.
For applikasjoner som krever maksimal holdbarhet, Lang Glassfiberforsterket (LGF-PP) er det beste valget. Disse materialene gir eksepsjonell strukturell integritet, noe som gjør dem ideelle for metall erstatning. Imidlertid følger de strengere designregler; mens ufylt PP kan ha vegger så tynne som 0.025 tommer (0.889 mm), krever LGF-materialer vanligvis en minimum veggtykkelse på 0.075 tommer (1.905 mm) for å sikre riktig flyt og fiberorientering.
Fiberinnhold og materialvalg
Andelen glassfyllstoff—som ofte varierer fra 10% til 50%—endrer materialets mekaniske egenskaper og bearbeidingsatferd drastisk. Høyere glassinnhold øker stivheten, men kan føre til et "trådlignende" eller "glitrende" visuelt utseende på overflaten, noe som er viktig for kosmetiske deler.
Å velge riktig klasse innebærer å balansere strukturelle behov med produksjonsevne. Vi bruker automatisert Design for Manufacturability (DFM) analyse for å verifisere at det valgte sprøytestøping mold material og resin-graden er kompatible med delens geometri. Dette sikrer at smelteflyten er tilstrekkelig for å fylle formen uten å gå på bekostning av de mekaniske fordelene ved glassforsterkningen.
Nøkkelfaktorer for utvelgelse:
- SGF-PP: Best for generell stivhet og varmebestandighet; pass på warp.
- LGF-PP: Best for strukturell styrke; krever tykkere vegger (opptil 1.000 in.).
- Overflatefinish: Glassfyllemidler kan påvirke kosmetisk kvalitet (f.eks. tekstur PM-T1 eller PM-T2).
Fordeler med å bruke PPGR i sprøytestøping
Å velge riktig materiale er avgjørende for delens ytelse, og råmaterialet PPGR-innsprøytningsformeringsmateriale tilbyr en strategisk balanse mellom kostnad og strukturell integritet. Ved å forsterke standard polypropylen med glassfibre, gjør vi en handelsvareblanding om til et ingeniørgrad-materiale som tåler krevende miljøer. Denne kompositt-tilnærmingen gjør det mulig for oss å levere deler som er både lette og utrolig holdbare.
Høy styrke-til-vekt-forhold og metallers erstatning
For industrier som bil- og luftfart, er reduksjon av vekt uten å gå på bekostning av sikkerhet det ultimate målet. Høy styrke polypropylen forming gir en løsning ved å integrere glassfibre—enten korte eller lange—i polymermatrisen.
- Strukturell stivhet: Lengre glassfibre øker betydelig bøyningsmodulen, noe som gjør det mulig for plastdeler å erstatte tyngre metallbraketter og hus.
- Slagmotstand: Fiberforsterkningen bidrar til å fordele belastningen, noe som gjør bil-PGGR-deler motstandsdyktige mot støt og utmattelse.
- Lette komponenter: Vi oppnår metall-lignende styrke til en brøkdel av vekten, noe som direkte bidrar til drivstoffeffektivitet og enkel håndtering.
Kostnadseffektivitet og skalerbarhet
Vi bruker polypropylen med glasforsterkning fordi det fortsatt er en av de mest kostnadseffektive måtene å oppnå høy ytelse på. I motsetning til dyre spesialharpiks (som PEEK eller Ultem), er PP bredt tilgjengelig og rimelig. Når det kombineres med vår digitale produksjonsplattform, kan vi skaleres fra prototyping til lavvolumproduksjon (opptil 100 000+ deler) raskt. Vår plasstøpte sprøytestøpemaskinfabrikk oppsett er optimalisert for å håndtere disse materialene effektivt, ved å bruke broverktøy for å holde inizial investeringskostnader lave samtidig som delkvaliteten opprettholdes.
Forbedret dimensjonalt presisjon
En av hovedutfordringene med uutfylt polypropylen er dets høye krympingsgrad. Tilsetting av glassfibre skaper et mekanisk innslipp som stabiliserer delen under kjøling.
- Fylte PP:s krymping reduseres: Glassfibrene hindrer polymerkjeden i å trekke seg sammen så mye som de ville gjort i en ren harpiksfase.
- Strammere toleranser: Denne stabiliteten gjør at vi kan holde strengere bearbeidings-toleranser (vanligvis ±0,003 in.) og oppnå bedre geometrisk nøyaktighet.
- Warping-kontroll: Selv om glassfibre kan introdusere anisotropisk krymping, hjelper vår automatiserte Analyse for produksjonsvennlighet (DFM) med å forutsi og redusere potensielle krøllethetproblemer før formen blir kuttet.
Prosessretningslinjer for sprøytestøping av PPGR
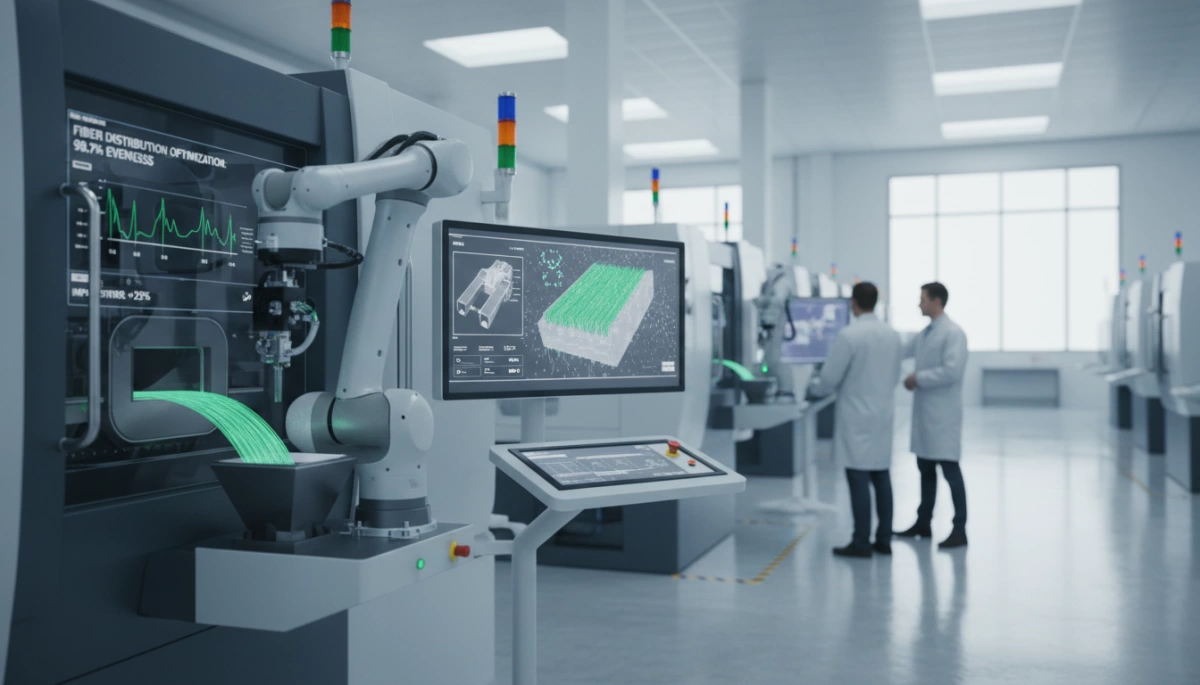
Behandling råmaterialet PPGR-innsprøytningsformeringsmateriale kravene til strengere kontroll enn ufylt harpiks. Vi utnytter vår digitale produksjonsplattform for å optimalisere prosessparametere og sikre at de forbedrede mekaniske egenskapene til glassfibrene fullt ut realiseres i sluttdelen.
Materialforberedelse og temperaturkontroll
Suksess i støping begynner med riktig håndtering av forsterket PP råmateriale. Selv om polypropylen generelt er motstandsdyktig mot fuktighet, glassfiberforsterket polypropylen grader krever ofte tørking for å sikre overflatekvalitet og ytelse.
- Sylinder-temperaturer: Vi opererer vanligvis innenfor 220–280°C-området. Nøyaktig oppvarming er avgjørende for å smelte resin-matrisen uten å degradere glassfibrene.
- former temperaturer: Å holde formen mellom 50–80°C hjelper med å kontrollere krystallisering og redusere indre spenninger.
Optimalisering av trykk og hastighet
In sprøytestøping av glassforsterket PPmålet er å fylle smaken raskt uten å ødelegge forsterkningen. Overdreven skjærehastighet eller sprøytestøpehastighet kan knuse glassfibre, noe som reduserer delens strukturelle integritet. Vi justerer PPGR-behandlingsparametere For å opprettholde en jevn flytefront, bevare fibrenes lengde—spesielt viktig for langs Glassfiber-PP-sprøyting hvor styrke er prioritert.
Skru Design og Ugating
Fiberretning bestemmer styrken og warp i komponenten. Vår automatiserte DFM-analyse hjelper med å bestemme optimal plassering av sporet for å kontrollere flytretningen.
- Ugating: Vi plasserer sprekker for å minimere strikkelinjer i kritiske belastningsområder.
- Fiber justering: Fibre avgir med flyten, noe som gjør delen sterkere i den retningen, men potensielt svakere på tvers.
- Slitasje motstand: Glass er slipende. Vi bruker harde verktøyingsløsninger for å tåle slitasjen forårsaket av PPGF-granuler for forming over høyvolums-kjører.
Feilsøking: Warp og overflatefinish
Glassfyllstoffer begrenser krymping, noe som er flott for dimensjonsstabilitet (vanligvis ≥ ±0.002 in./in.), men ujevn avkjøling kan føre til warping. I tillegg, glassfylt polypropylen egenskaper resulterer ofte i et "glitrende" eller "trådlignende" kosmetisk utseende, spesielt på teksturerte overflater. Vi anbefaler å konsultere våre PP-sprøytestøping eksperter for å balansere strukturelle krav med estetiske behov.
Designanbefalinger for PPGR-deler
Når vi designer for råmaterialet PPGR-innsprøytningsformeringsmateriale, vi må ta høyde for den økte stivheten og flytegenskapene til glassfibre. I motsetning til ufylt polypropylen, som er tilgivende med levendepunkt og tynne vegger, Glassfiberforsterket polypropylen krever strengere overholdelse av designretningslinjer for å forhindre warpage og sikre strukturell integritet. Vår automatiserte DFM (Design for Manufacturability) analyse hjelper med å identifisere disse problemene tidlig, men å følge disse kjerneprinsippene vil fremskynde utviklingssyklusen.
Strategier for jevn veggtykkelse
Jevnhet er avgjørende for å håndtere den anisotrope krympingen som er typisk for forsterket PP råmateriale. Varianser i tykkelse fører til differensiell avkjøling, noe som forårsaker indre spenninger og vridning.
- Ufylt PP: Kan håndtere vegger så tynne som 0.025 in. (0.889 mm).
- Langfiberforsterket PP: Krever en minimum tykkelse på 0.075 tommer (1.905 mm) til 1.000 in. (25.4 mm) for å tillate at fibre flyter uten å tette seg eller gå i stykker.
- Overganger: Øk tykkelsesendringer gradvis i stedet for å bruke plutselige trinn for å opprettholde jevn flyt.
Skjærvinkelkrav
Glassfibre er slipende og øker friksjonen mellom delen og muggkjernen. For å støpe deler ren uten dragsmerker, trenger vi tilstrekkelig utvendig skred.
- Standard trekkvinkel: Påfør minst 0,5° til 1° på alle vertikale flater.
- Teksturerte overflater: Hvis utformingen din inkluderer overflatebehandlinger, må utkastet øke. Vi anbefaler 3°+ for lette teksturer (PM-T1) og 5°+ for mellomstore teksturer (PM-T2).
radius, gatenes plassering og venting
Skarpe kanter er spenning konsentratorer som kan føre til feil i delen. Vi anbefaler å legge til generøse radii i hjørnene for å forbedre smelteveien og delstyrken. Riktig plassering av portene er også essensielt; portene bør lokaliseres for å dirigere strømningen fra tykke til tynne seksjoner, noe som minimerer luftrom. Forståelse hvordan injeksjonsforming gjøres hjelper med å visualisere hvordan den smeltede plasten fyller hulrommet, og sikrer at luftventiler plasseres i slutten av utfyllingen for å forhindre forbrenning.
Beste praksis for overflatekvalitet
Selv om PPGR-behandlingsparametere prioriterer styrke, estetikk kan være en utfordring. Glassfyllstoffer migrerer ofte til overflaten, og skaper et "trådlignende" eller "glitrende" utseende, spesielt på mørke farger.
- Kosmetiske forventninger: For høyglanskrav (SPI-A2) kan glasstøpt materiale ikke være egnet på grunn av synlige fiber mønstre.
- Ribelldesign: For å unngå synkemerker på den kosmetiske siden, hold ribbet tykkelse til omtrent 60% av den tilstøtende veggtykkelsen.
Ved å følge disse standardene maksimerer vi de mekaniske fordelene av PP-glassfiberkompositt materialer samtidig som vi minimerer produksjonsrisiko.
Vanlige anvendelser av PPGR-komponenter
Vi ser råmaterialet PPGR-innsprøytningsformeringsmateriale nyttes kraftig på tvers av industrier som krever en balanse mellom kostnad, vekt og strukturell integritet. Ved å utnytte rask produksjon og broverktøy, gjør vi det mulig for ingeniører å validere disse høytytende applikasjonene raskt før skalering til masseproduksjon.
Automotive PPGR-deler
Bilbransjen er en primær bruker av glassfibertilsetningen-polypropylen. Vi støper ofte Automotive PPGR-deler slik som strukturelle hus, monteringsfester og komponenter under panseret. Tilsetningen av glassfibrer forbedrer varmeavbøyning og kjemisk motstandsdyktighet betydelig, slik at disse delene kan overleve harde motoromgivelser hvor ufylt PP ville feile. I tillegg bidrar erstatning av metallfester med glassfiberforsterket polypropylen bidrar til å redusere totalvekt på kjøretøyet, noe som gir bedre drivstoffeffektivitet.
Industri- og forbrukerprodukter
For produkter som krever stivhet og holdbarhet, som kabinett for elektriske verktøy og skaft for apparater, råmaterialet PPGR-innsprøytningsformeringsmateriale er standardvalget. Ufylt polypropylen er ofte for fleksibelt for disse applikasjonene, men glassforsterkningen gir den nødvendige stivheten for å beskytte indre mekanikk under drift. Vi leverer høykvalitets sprøytestøpte deler som kan tåle vibrasjoner, dreiemoment og fallpåvirkninger som er vanlige i håndholdte industrielle verktøy.
Elektriske og sportsutstyr
Allsidigheten til PP-glassfiberkompositt omfatter elektronikk og prestasjonsutstyr innen sport.
- Elektronikk: Brukes til solide huse og kontakter som krever dimensjonsstabilitet.
- Sportsutstyr: Ideell for komponenter som krever høy støtmotstand og stivhet uten vekt av metall.
Vår digitale produksjonsplattform fremskynder utviklingen av disse komponentene, og tilbyr automatisert DFM-analyse for å sikre at designene dine er optimalisert for de spesifikke flyt- og warp-egenskapene til glassfylt materiale.
Ofte stilte spørsmål om PPGR-formstøping
Hva er den viktigste forskjellen mellom standard PP og PPGR?
Hovedforskjellen ligger i mekanisk ytelse og designbegrensninger. Standard ufylt polypropylen er svært fleksibelt, kjemisk motstandsdyktig og ideelt for funksjoner som levetygger. I motsetning til dette, glassfiberforsterket polypropylen (PPGR) bruker glassfyllere for å betydelig øke styrke, stivhet og varmebestandighet.
Fra et designperspektiv varierer kravene:
- Ufylt PP: Støtter tynnere vegger, vanligvis rekkevidde fra 0,025 tommer til 0,150 tommer (0,889 mm – 3,81 mm).
- Langfiberforsterkede plastprodukter: Krever tykkere seksjoner, vanligvis 0,075 tommer til 1,000 tommer (1,905 mm – 25,4 mm), for å imøtekomme fibrene og sikre strukturell integritet.
Krever PPGR spesiell tørking før bearbeiding?
Mens polypropylen generelt er lite hygroskopisk (absorberer ikke fuktighet internt), kan overflatemosjon på polypropylen glassfylt granulat fremdeles forårsake kosmetisk splay eller strukturelle problemer. I vår GF-PP-sprøytestøping prosess, sørger vi for materialforberedelse følger strenge protokoller for å opprettholde delkvalitet. Riktig håndtering er kritisk fordi fuktighetsrelaterte defekter kan kompromittere de høystyrkeegenskapene til den PP-glassfiberkompositt.
Hvordan påvirker andelen glassfiber formens krymping?
Tilsetning av glassfibre begrenser polymerkjedene, noe som fører til fylte PP-krympingreduksjon. Denne reduksjonen er imidlertid anisotropisk—det vil si at materialet krymper ulikt i strømningens retning sammenlignet med tvers over strømningen.
- Trekkhastigheter: Selv om termokrympetoleransen varierer, holder den seg vanligvis innenfor ≥ ±0,002 tommer/tommer. for disse materialene.
- Warping-kontroll: Høyere fiberinnhold reduserer total krymping, men kan øke intern spenning hvis de ikke er riktig støpt. Vi bruker automatisert DFM-analyse for å forutsi disse problemene. Hvis du opplever uventet deformasjon, bør du gjennomgå vår guide om feilsøking i sprøytestøping kan hjelpe til med å identifisere rotårsaker relatert til fiberretning og kjøling.
Kan glassforsterket polypropylen resirkuleres?
Ja, forsterket PP råmateriale er en termoplast, noe som betyr at den kan smeltes og nyformas. Imidlertid kan resirkuleringsprosessen korte ned glassfibrene og potensielt redusere de mekaniske egenskapene til resirkulert materiale sammenlignet med råmaterialet PPGR råmateriale. For høytytende applikasjoner som krever maksimal stivhet, foretrekkes ofte råmateriale.
Generelle designhensyn for PPGR
Når vi designer for høy styrke polypropylenforming, du må ta høyde for den slipende naturen til glassfibrene. Vi anbefaler en minste utstikk på 0,5° til 1° for standard frigivelse, men teksturerte overflater krever mer:
- Lett tekstur (PM-T1): Krever 3°+ utkast.
- Mellomtekstur (PM-T2): Krever 5°+ utkast.
Glassfyllere kan også påvirke det kosmetiske finishet, noe som ofte resulterer i et "trådet" eller "glitrende" utseende på overflaten. Sørg for at plastinjeksjonsskjemaketoring er utformet med disse materialatferdene i tankene, er essensielt for å oppnå ønsket overflatekvalitet og dimensjonal nøyaktighet (±0,003 tommer).



 Norwegian
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Belarusian
 Armenian