

Որոնում եք դիմացկուն, գրավիչ լուծում բարդ պլաստիկ մասերի համար? ABS+SAN հեղուկացման մոդելավորում կապում է ուժեղություն, մակերեսի որակ և դիզայնի ճկունություն մեկ հուսալի գործընթացում։.
Այս ուղեցույցում դուք կգտնեք, թե ինչպես են գործում ABS+SAN նյութերը, որտեղ են օգտագործվում և ինչ պետք է հաշվի առնել ճիշտ հեղուկացման լուծում ընտրելիս ձեր արտադրանքի համար։.
Պետք է սկսել
Հասկանալ ABS և SAN խառնուրդները հեղուկացման մոդելավորմամբ
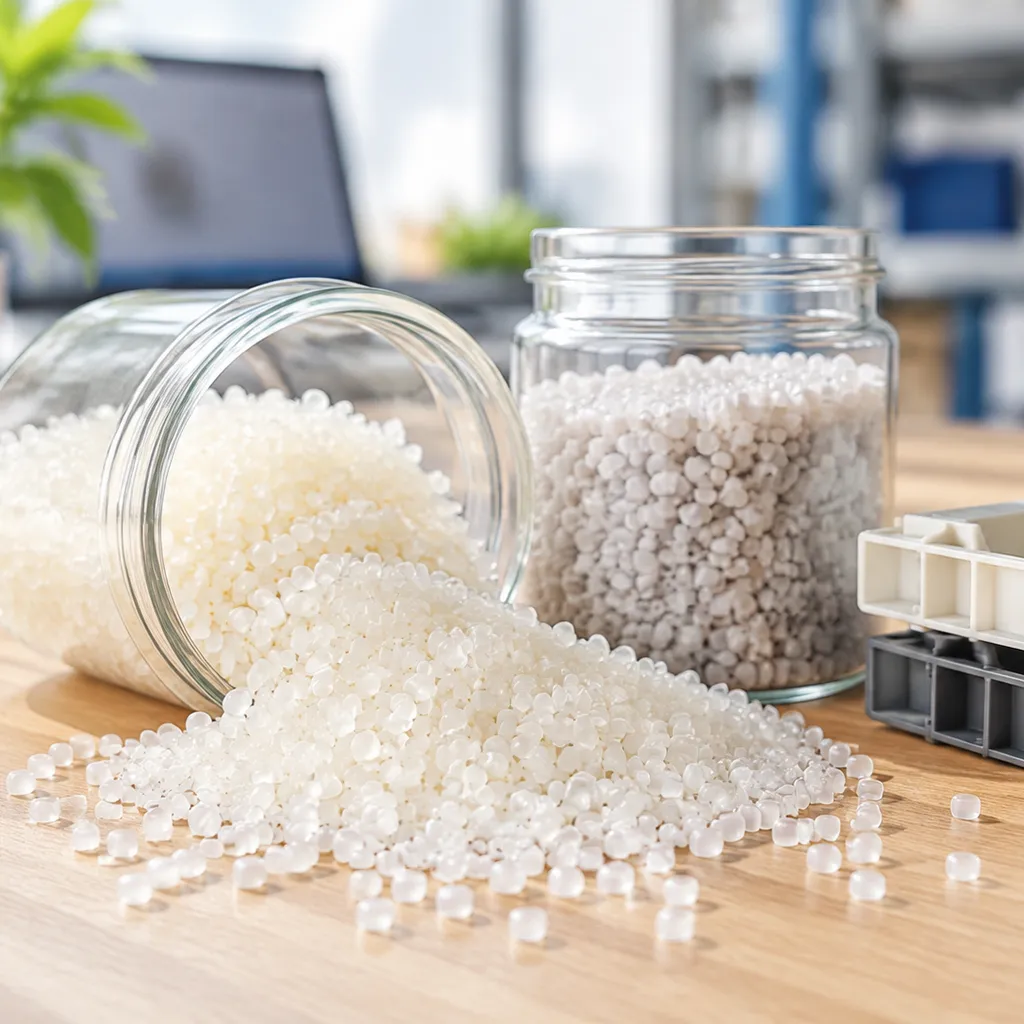
Մեր արտադրական տարածքում, ստանդարտ ABS-ն երբեմն չի բավարարում, երբ նախագիծը պահանջում է ավելի բարձր քերծվածքի դիմադրություն, բարելավված մակերեսային հստակություն կամ ավելի սերտ չափչափային կայունություն բեռի տակ։ Այդ դեպքում խառնուրդը Ակրոլնիտրիլ Բուտադիեն Ստիրեն (ABS) և Ստիրեն Ակրոլնիտրիլ Կոպոլիմեր (SAN) փոխհատուցումը դառնում է խաղափոխող։.
Որպես հեղուկացման մոդելավորման արտադրող, մենք օգտագործում ենք ABS+SAN ձևակերպումներ՝ հասնելու ճշգրիտ հյուսվածքի խստություն և բարձրակարգ էսթետիկ ավարտ՝ առանց անցնելու ավելի թանկ ինժեներական ռեզիների։.
Ինչպես է SAN Կոպոլիմերը փոխում ABS մետաղական համակարգը
Ստանդարտ ABS-ն բնականաբար երկու փուլային տերպոլիմեր է՝ շարունակական SAN մետաղական համակարգ, որը գրաֆտավորված է տարածված պոլիբուտադիեն ռեբրատու մասերի վրա։ Ռեբրատուն ապահովում է ազդեցության դիմադրություն, իսկ SAN փուլը ապահովում է խստություն, քիմիական դիմադրություն և ջերմային կայունություն։.
Երբ մենք փոփոխում ենք ABS ձևակերպումը ավելացնելով լրացուցիչ SAN կոպոլիմեր՝
Բարձրացնում է մետաղական խստությունը՝ Ավելացվող SAN-ն ընդլայնում է շարունակական խիստ փուլը, բարձրացնելով մակերեսային խստությունը և քերածքի դիմադրությունը։.
Բարելավում է հալման հոսքը՝ SAN-ի բարձր հալման հոսքի ինդեքսը (MFI) հեշտացնում է բարակ պատի լցումը և նվազեցնում է հեղուկացման ճնշման պահանջները։.
Բարելավում է քիմիական դիմադրությունը՝ Ավելացվող SAN-ն բարձրացնում է դիմադրությունը տնային յուղերի, թեթև թթուների և մաքրման միջոցների նկատմամբ։.
Աստիճանապես հստակեցնում է մոդուլի մանրամասները: Նվազագույն հոսքագիծը թույլ է տալիս հալածված նյութին հավաքել բարդ տեքստուրաներ և բարձր փայլով գործիքային դաշտեր՝ նվազագույն սուզումով։.
SAN հարաբերակցության ազդեցությունը կայունության, փայլի և ազդեցության դիմադրության վրա
SAN-կապույտ ռացիոյի ճշգրիտ կարգավորումը ուղղակիորեն որոշում է ձեր վերջնական մասի կատարողականությունը։ SAN տոկոսադրույքի աճը տալիս է պարզ պրոցեսային առևտրային փոխհատուցումներ՝
- Կայունություն և մոդուլ: Ավելանում է։ Բարձր-SAN խառնուրդները զգալիորեն քիչ ճկունություն են ցուցաբերում մեխանիկական բեռի տակ, ինչը նրանց դարձնում է իդեալական կառուցվածքային տուփերի և ռետինե շրջանակների համար։.
- Մակերևույթի փայլ՝ Կտրուկ աճում է։ Մասերը դուրս են գալիս բարձր-փայլով, հայելային փայլով՝ անմիջապես պոլISHED դաշտային պողպատից։.
- Ջերմային աղավաղման ջերմաստիճան (HDT). Աճում է աստիճանաբար, ապահովելով մասերի ավելի լավ չափային դիմադրություն բարձր շրջակա ջերմաստիճաններում։.
- Արդյունքի ուժի դիմադրություն: Հալվում է հարաբերականորեն։ Երբ ռետինե պարունակությունը նվազում է համեմատաբար SAN-ի, Izod ազդեցության արժեքները ընկնում են։ Ավելացված SAN-ն փոխում է դյուցազնային արտանետումը կոտրուկային ճեղքման վարքագծի՝ հարվածային բեռների տակ։.
Նշանակության համեմատություն՝ մաքուր ABS և ABS+SAN խառնուրդներ
| Մեխանիկական և ջերմային հատկություններ | Ստանդարտ ձևավորող ABS | ABS + SAN խառնուրդ (70/30) | Բարձր-SAN խառնուրդ (50/50) |
|---|---|---|---|
| Ձգման մոդուլ (ՄՊա) | 2,100 – 2,300 | 2,500 – 2,800 | 2,900 – 3,200 |
| Կորման ամրություն (ՄՊա) | 65 – 75 | 80 – 92 | 95 – 110 |
| Նշանավոր Izod ազդեցություն (կԺ/մ²) | 18 – 25 | 10 – 14 | 5 – 8 |
| Rockwell խտություն (R-չափում) | 103 – 108 | 110 – 115 | 116 – 122 |
| HDT 1.8 ՄՊա at (°C) | 82 – 86 | 88 – 93 | 92 – 97 |
| Մակերեսի փայլ (60° Gardner) | 75 – 85% | 90 – 95% | > 95% |
| Հալքի հոսունության ցուցիչ (գ/10 րոպե) | 15 – 20 | 22 – 30 | 28 – 38 |
Նյութի նախապատրաստում և նախնական չորացում ABS+SAN-ի համար
Խոնավությունը նյութը փչացնելու ամենաարագ միջոցն է ABS+SAN հեղուկացման մոդելավորում աշխատանքային պրոցեսում: Եվ ակրիլոնիտրիլ բուտադիեն սტიրոլի, և ստիրոլ ակրիլոնիտրիլի համապոլիմերային խեժերը բնույթով հիգրոսկոպիկ են: Երբ հատիկները մնում են բաց արտադրական միջավայրում, դրանք խոնավություն են կլանում անմիջապես շրջակա օդից:.
Եթե խոնավ խեժը մղեք գլան, այդ արգելափակված ջուրը մշակման ջերմաստիճաններում ակնթարթորեն եռում է: Գոլորշին ընդարձակվում է հալքի հոսքի միջով՝ փչացնելով մակերեսի հարդարումը, առաջացնելով արծաթագույն շերտեր և ոչնչացնելով մեխանիկական կապը SAN փուլի և ռեբերային միջուկի միջև: Բարձր փայլով կամ թափանցիկ գեղագիտական դետալներ մշակելիս պատշաճ չորացումը բաց թողնելը երաշխավորում է խոտանված դետալներ:.
Առաջարկվող չորացման պարամետրեր
Մենք մեր խառնուրդները անցկացնում ենք փակ ցիկլով հակախոնավային բունկերային չորացման համակարգով, նախքան որևէ նյութ կհասնի սնուցման կոկորդ: Ստանդարտ տաք օդով վառարանները պարզապես շրջակա օդի խոնավությունը հետ են շրջում դեպի հատիկներ:.
| Չորացման պարամետր | Թիրախային կարգավորում |
|---|---|
| Չորանոցի տեսակ | Հակախոնավային բունկերային չորանոց |
| Խոնավացման ջերմաստիճան | 80°C – 85°C (176°F – 185°F) |
| Մնալու տևողություն | 2-ից 4 ժամ |
| Օդային խոնավության կետ՝ | -40°C (-40°F) կամ ավելի ցածր |
| Առավելագույն խոնավության պարունակություն | < 0.02% (Առավելագույնը 0.05% ոչ կոսմետիկ մասերի համար) |
Նշում: Նախապես չորացման ժամանակ չգերազանցեք 90°C-ը: Ավելորդ ջերմությունը փակում է հոպերի թոքը՝ մեղմելով SAN բաղադրիչը, ինչը հանգեցնում է փայտիկների կապակցման և սնուցման խափանումների:.
Մշակույթի խոնավության սփլեյի և սղոցի դեգրադացիայի տարբերակումը
Մշակույթի աղտոտման ջրային աղտոտման և սղոցի ջերմային դեգրադացիայի տարբերակումը շուկայում ժամանակ խնայող է, քանի որ երկու դեպքում էլ սև կամ մոխրագույն գծեր են հայտնվում մասի մակերեսին, բայց նրանց հիմնական պատճառները պահանջում են լրիվ հակառակ լուծումներ:.
- Մշակույթի սփլեյ (հալման հիդրոլիզ).
- Տեսողական նշաններ: Մոխրագույն, մետաղական շերտեր, որոնք ձևավորվում են U-պատկերների տեսքով և տարածվում են դռնից դեպի հոսքի ուղին:.
- Պրուգի ստուգում: Պրուգ կատարել բաց օդում՝ առանց ներթափանցման ճնշման: Եթե գետնանուշը փրփրոտ, բուբբուլային, պայթում կամ արտանետում է շոգեխաշած գոլորշի, ապա ռեզինը դեռ թաց է:.
- Պատասխանাধարը: Ավելացնել չորացման ժամանակը կամ ստուգել չորացնողի վերականգնման բջիջները:.
- Սղոցի դեգրադացիա (տաքային քայքայում).
- Տեսողական նշաններ: Դեղնավուն կամ շագանակագույն այրված շերտեր՝ սուր անկյունների, կապերի կամ սահմանափակող դռների մոտ:.
- Պրուգի ստուգում: Բաց օդում պրուգը հարթ և փայլուն է թվում, առանց բուբբուլների, բայց մասերը ցույց են տալիս այրված հետքեր՝ բարձր արագության գոտիների մոտ:.
- Պատասխանাধարը: Նվազեցնել ներթափանցման արագությունը, բացել դռների լանդները կամ կարգավորել պտուտակի հետադարձ ճնշումը:.
Ամենամանրամասն բացատրություն՝ գործընթացի առաջացման թերությունների և ռեզինի խնդիրների տարբերակման համար, մեր ուղեցույցին հղում կատարելով՝ հագածային ճնշման թերությունների արտադրական միկրոպարկարների և դրանց բարդացնելը պաշտպանել ձեր մամուռները մաքուր աշխատելու համար:.
ԱԲՍ+ՍԱՆ-ի հիմնական ներթափանցման մոդելավորման մեքենայի պարամետրերը
Դիալինգը ABS և styrene acrylonitrile copolymer խառնուրդի գործընթացի պատուհանի համար պահանջում է հավասարակշռված վերահսկում: Եթե բարը շատ տաք է աշխատում, ռետինե փուլը վատանում է; եթե շատ ցուրտ է, ստանում եք մթնոլորտային բծեր և թույլ կապեր: Որպես պրոֆեսիոնալ ներարկման ձևավորման արտադրող և մատակարար, մենք խորհուրդ ենք տալիս սկսել ստորև նշված հիմնական կարգավորումներից՝ հուսալի հատկացման մաշկի ինքի լիմիտների ինիֆուկցիով պատրաստելու համար մասերը ամուր, փայլուն և չափաբաժնային կայուն:.
Խորհուրդ է տրվում ABS+SAN-ի համար գործընթացի պատուհան
| Պարամետրային խումբ | Խորհուրդ է տրվում գործարանի միջակայք | Նշումներ և նպատակներ |
|---|---|---|
| Հետին գոտի (հագեցում) | 190°C – 210°C (374°F – 410°F) | Ավանդում նախաժամկետ կամուրջների առաջացման կանխում |
| Միջին գոտիներ | 210°C – 235°C (410°F – 455°F) | Անհատական պլաստիկացման աստիճանային գործընթաց առանց նյութի սեղմման |
| Առջև & Նոզլ | 225°C – 245°C (437°F – 473°F) | Համապատասխան է իրական հալման ջերմաստիճանի նպատակին |
| Իրական հալման ջերմաստիճան | 220°C – 240°C (428°F – 464°F) | Պահել 255°C-ից ցածր՝ պոլիմերի այրման կանխարգելման համար |
| Մոլդի ջերմաստիճան | 50°C – 80°C (122°F – 176°F) | Բարձր ջերմաստիճանները բարձրացնում են մակերեսային փայլը և հոսքը |
| Մոլդիի ճնշում | 70 – 120 MPa (700 – 1200 bar) | Անթափանցորեն լցնում նեղ պատյանների ռիբերը |
| Հետաձգումի Պրեսուր | 40% – 60% ներգրավման ճնշում | Փակել դարպասը սառեցնելու համար՝ սուզման նշանների կանխարգելման համար |
| Հետ գործիքավորած ճնշում | 0.5 – 1.5 MPa (5 – 15 bar) | Կայուն պլաստիկացման գործընթաց առանց SAN շղթաների սեղմման |
| Վերին արագություն | 40 – 70 RPM | Ավանդում տեղական սեղմման ջերմային տաքացման դեգրադացիայի կանխում |
Հալման ջերմաստիճանի գծագրեր բարելների գոտիներում
Ակրիլոնիտրիլ բուտադիեն ստիրենով մշակման ժամանակ, երբ ավելացված է SAN, երբեք մի բարձրացրեք ջերմությունը շատ վաղը ետևի գոտում: Պահպանեք մատակարարման գոտին համեմատաբար ցուրտ՝ դրանով ապահովելու դրական փայտիկի բռնություն: Հաղորդեք հարթորեն միջին գոտիներով, մոտավորապես ավարտելով նոզլում՝ 230°C-ից 240°C. Եթե ձեր ցիկլը անսպասելիորեն կանգնում է, անմիջապես իջեցրեք ջերմաստիճանը՝ պաղատը դեղնավուն և կոտրատու է դառնում հինգից պակաս րոպեում:.
Մոլդի ջերմաստիճանի օպտիմալացում՝ մակերեսային փայլ և ցիկլի արդյունավետություն
Մոլդի ջերմաստիճանը ուղղակիորեն որոշում է տեսողական ավարտը և ցիկլի ժամանակի օպտիմալացումը՝
- Բարձր փայլի մասեր (Ա դասի մակերեսներ): Աշխատեցրեք գործիքը 65°C-ից 80°C. Ավելի տաք գործիքի մակերեսը թույլ է տալիս SAN-համեղ արտաքին շերտին կրկնօրինակել մոլդի պողպատե մակերեսի տեքստուրան՝ սառեցվելուց առաջ:.
- Արագ ցիկլային մասեր: Աշխատեցրեք մոտ 50°C-ից 60°C եթե մասերը ստանալու են մաթե ավարտներ կամ երկրորդական տեքստուրա:.
- Համապատասխանության խաղարկություն: Պահպանեք միջուկի և պատյանի տարբերությունը 5°C-ից պակաս որպեսզի կանխել տարբերակային ձգում ևWarp after ejection:.
Ազդեցության վերահսկում՝ ներթափանցում, փաթեթավորում և փայտիկի հետադարձ ճնշում
ABS+SAN ռեզինները ցուցադրում են միջին տեսանելիություն, որը շտապ արձագանքում է ճնշման կարգավորումներին:
- Առաջին փուլային ներարկում՝ Լցնել մինչև 95% ծավալը աստիճանավոր արագության պրոֆիլներով՝ դանդաղ դարպասի վրա՝ գետնից խուսափելու համար, արագ հիմնական պատերին, և դանդաղ լրացման վերջում։ Իրական ժամանակի խոռոչի ճնշման սենսորը օգնում է կանխել կարճ հարվածները փաթեթավորման առաջ։.
- Փաթեթավորում և պահպանում՝ Հաստատել կայուն վիճակում՝ 50% գագաթային ներարկման ճնշման՝ մինչև դարպասները սառչեն։ Ավելորդ փաթեթավորումը մոտակա դարպասին բարձրացնում է տեղական լարվածությունը և հանգեցնում է ճաքերի առաջացմանին հետագա հավաքման ժամանակ։.
- Հետադարձ ճնշում. Միայն բավարար հակաճնշում գործարկել (5-ից 12 բար)՝ ապահովելու համար միատարր, բաբլիազուրկ հալածված պուլպուլ։ Ավելորդ հակաճնշումը կտրում է SAN պոլիմերային շղթաները և վնասում ամրությունը։.
Թափանցման փուլային կարգավորումներ՝ մնում է մնացորդային ձևավորած լարվածությունը նվազեցնելու համար
Կոշտ SAN շղթաները դարձնում են խառնուրդը մոլեկուլային ուղղության մեջ ամրացված։ Օգտագործեք այս գործնական սառեցման կանոնները՝
- Սառեցման ժամանակը: Կարգավորել սառեցումը այնպես, որ մասերը իջնեն տաքության դեֆլեկցիայի ջերմաստիճանից (HDT) առաջ՝ սովորաբար 1.2-ից 1.8 վայրկյան միլիմետրի համար նորմալ պատի հաստության համար։.
- Համաչափ Կայծակնային գծեր՝ Համոզվեք, որ բոլոր շղթաներով անցնում է տուրբուլենտ ջրի հոսք (Ռեյնոլդսի թիվը > 4,000): Անհամաչափ սառեցման արագությունները միջեւ միջուկի եւ պատյանի միջև ուղղակիորեն փոխանցվում են մոդելային մնացորդային ճնշումներին եւ պտտվող ծածկոցներին։.
- Հարթ Էջքարկում՝ Օպտիմալացրեք էջեկտորի արագությունը եւ շրջանը՝ խուսափելու համար սպիտակ ճնշման նշաններից խորը ռիբերի եւ բոսսերի վրա։.
Մոդելավորման եւ գործիքավորման նախագծման պահանջներ ABS+SAN համար
Գործիքավորումը ABS+SAN ներգրավման մոդելավորման համար պահանջում է խիստ ուշադրություն խստությանը, ջերմային հավասարակշռությանը եւ օդափոխությանը։ Քանի որ SAN ավելացնելը բարձրացնում է հալման խտությունը եւ notch զգայունությունը համեմատ ստանդարտ ABS-ի, վատ գործիքային ընտրությունները արագորեն կհանգեցնեն բլուշ նշանների, ջետինգի կամ գազի փակման այրվածքների։.
Հասկանալը ապահովող նյութեր միայն գործիքավորման կարգավորումները օգնում են մեզ նախագծել մահացու դիեր, որոնք հավասարակշռում են մասի տեսողականությունը բարձր ծավալի գործիքային երկարատեւության հետ։.
Դարպասի ընտրություն՝ Կող, Հետին Դարպաս, եւ տաք մղիչ ծայրեր
Հարմար մղիչ եւ դարպասի գեոմետրիան պահում է սղոցային ջերմությունը ցածր, միաժամանակ ապահովելով միատեսակ փաթեթավորում հաստ եւ նեղ պատերի վրա։.
- Եզրային դարպասներ (Edge Gates): Մեր նախընտրած ընտրությունը հարթ, կառուցվածքային պանելների համար։ չափեք դարպասի խորությունը՝ 50%–75% նորմալ պատի հաստության համար։. Պահեք հողակտորը կարճ (մինչեւ 1.0 մմ), որպեսզի խուսափեք ճնշման անկումներից եւ սառեցումից մինչեւ ամբողջական փաթեթավորում։.
- Ենթադարպասներ (թունելային դարպասներ). Ավտոմատ բարձր արագության ռնգեղջյուրների համար։ Օգտագործեք անկյունը 30° եւ 45° միջեւ միայն նվազագույն տրամագիծը 1.2 մմ-ից 1.8 մմ. ։ Փոքր չափը բարձր սղոցը կբերի տեղական նյութի վատթարացման եւ դարպասի բլուշի։.
- Օճառավոր սարքիներ: Ինտերնալ տաքացվող նոզլերները կարող են առաջացնել նյութի կանգնեցում և սև կետեր: Մենք խորհուրդ ենք տալիս վալվայի դարպասային տաք ռնգեղջյուրներ ուղղակի ծայրով տաքացմամբ՝ թափոնները կանխելու, մետաղական շղթաները վերացնելու և ցիկլի ժամանակները կրճատելու համար:.
Արտանետման խորություն և դիրքավորում
SAN կոպոլիմերները բարձր ներգրավման արագություններով արտանետվող գազեր են արտադրում: Եթե փակ օդը չի կարող դուրս գալ, դիզելային այրման հետևանքով կեղտոտ մակերեսը վնասվում է:.
- Հիմնական բաժանման գծի արտանետումներ՝ Խորություն 0.025 մմ-ից մինչև 0.040 մմ (0.001"-ից մինչև 0.0015"), որի հողամասի լայնությունը 1.5 մմ, վերականգնվում է օդային միջավայրին՝ 0.8 մմ-ից 1.0 մմ.
- Անտեսանելի գրպաններ և ռիբերի ծայրեր՝ Ավելացրեք արտանետման մխոցային պիններ կամ թափանցիկ պողպատե ներդիրներ լրացման ճանապարհների ծայրերին:.
- Արտանետման գծերի հատման կետեր՝ Երբեք մի արտանետեք այնտեղ, որտեղ հոսքի առաջները միավորվում են՝ օպտիկական վկանային գծերը նվազեցնելու և ամրապնդելու համար:.
Գործիքների կրճատման արագություններ և փոխհատուցման գործակիցներ
ABS+SAN-ը ամորֆ պոլիմերային խառնուրդ է, ինչը նշանակում է, որ ցածր, իսոտրոպիկ կրճատում կա ինչպես հոսքի, այնպես էլ հատման ուղղություններով:.
| Նյութերի մատրիցա | Միջին մոլդի կրճատման արագություն | Կրոս-Ֆլոու սեղմում | Դարպասի տարածքի փոխհատուցում |
|---|---|---|---|
| Ստանդարտ անլցված ABS | 0.45% – 0.70% | 0.50% – 0.75% | +0.05% մոտ դարպասին |
| Բարձր-SAN ABS խառնուրդ | 0.35% – 0.55% | 0.40% – 0.60% | Երաշխավոր շառավիղ |
| Ալյումինե ամրացված ABS+SAN | 0.15% – 0.30% | 0.30% – 0.50% | ուղղակի գործիքային կտրում ըստ չափանիշի |
Միջնորդության կանոն: Խիտ տատանվող ծածկոցների համար, պահեք պողպատը անվտանգ՝ մետաղական ներքին միջուկները մեծացնելով և արտաքին խոռոչի պատերը փոքրացնելով՝ 0.05 մմ կտրական չափանիշների վրա:.
Նախագծային անկյուններ, մակերեսային ավարտներ և արտաքսում
SAN-ն ավելացնում է մասի ամրությունը, դարձնելով մասերը ավելի քիչ հարմարվող արտամղման ժամանակ: Անբավարար նախագիծը առաջացնում է ծանր քաշքշուկներ և բարձր արտամղման ուժեր, որոնք բարձրացնում են մոդելավորված մնացորդային լարվածությունը:.
- Դրաֆթ Նախագիծներնեմ՝ Լրացնել նվազագույնը 1.0°-ից 1.5° կենդանի փակման և հարթ խոռոչի պատերի վրա: Տեքստուրացված մակերեսների համար (SPI կամ Mold-Tech), ավելացրեք 1.0° նախագիծ՝ յուրաքանչյուր 0.025 մմ (0.001") տեքստուրայի խորության համար.
- Կենդանի և խոռոչի ավարտ: Բարձր գոլորշիային կոսմետիկ բեզելների համար, պոլիշեք խոռոչը մինչև SPI-A2 (դիամոն փոշիով պոլիշ). Թողեք կենտրոնները SPI-B1 կամ SPI-C1; փոքրիկ միկրոտեքստուրայով կենտրոնը կանխում է վակուումի լոկավորումը և պահում է մասերը շարժվող կողմին ամրացված ժամանակ՝ գործի բացման ժամանակ:.
- Ելքագծի պինդ դասավորություն: Օգտագործեք լայն, հարթ ելքագծի թևեր կամ շղթայական ելքագծեր շրջապատի պատերի տակ և խորը ռիբերի վրա՝ փոքր տրամագծով պինների փոխարեն: Սա կանխում է պինդ անցում, պինի վկաների լարվածության նշաններ կամ սպիտակեցում վերջնական մոդելավորված մասում:.
Համընդհանուր ABS+SAN ձևավորման թերությունների վերացման ուղեցույց
ԱԲՍ+ՍԱՆ խառնուրդի գործարկումը խանութի հարկում կարող է լինել բարդ։ Երբ ավելացնում եք ստիրեն ակրիլոնիտրիլ կոպոլիմերային ԱԲՍ հիմքի վրա, դուք ձեռք եք բերում խստություն և մակերեսային փայլ, բայց կրճատում եք ձեր մշակման պատուհանը։ Եթե ձեր ճնշումները, ջերմաստիճանները կամ դարպասի կոնֆիգուրացիաները փոքր-ինչ սխալ լինեն, մակերեսային թերություններ և կառուցվածքային անհաջողություններ անմիջապես երևում են։ Ինչպես հաճախորդային ձևավորող, ով ամեն օր աշխատում է այս ռեզիններով, մենք օգտագործում ենք նպատակային լուծումներ՝ ցիկլի ժամանակները կոշտ պահելու և թափոնների մակարդակը մոտեցող զրոյի։.
Արծաթյա շտապների, խոնավության սփլեյների և օդային այրվածքների վերացման մեթոդներ
Երբ արցունքային շտապներ հայտնվում են մասի վրա, մենք առաջին հերթին որոշում ենք, արդյոք պատճառը խցանված խոնավությունն է կամ սեղմման դեգրադացիան՝
- Խոնավության սփլեյներ՝ ՍԱՆ արագորեն կլանում է խոնավությունը։ Եթե ձեր խոնավության պարունակությունը գերազանցում է 0.05%, ապա հոսքի ուղղությամբ անցքերով սփլեյ նշաններ են երևում։ Մենք անմիջապես ստուգում ենք չորացման համակարգը՝ համոզվելու համար, որ խոնավության կետերը գտնվում են -40°F (-40°C) և նյութը եփվում է 175°F-ից 185°F (80°C-ից 85°C) ժամանակահատվածում՝ առնվազն 2-4 ժամ։.
- Սեղմման ջերմային դեգրադացիա՝ Եթե սփլեյները հայտնվում են նույնիսկ երբ ռեզինը չոր է, նշանակում է, որ նյութը շատ է տաքանում բալոնում կամ անցնում է դարպասով։ Մենք նվազեցնում ենք պտույտի արագությունը, նվազեցնում ենք ճնշումը 50–100 psi և ռադիուսավորում դարպասի մուտքը։.
- Օդային այրվածքներ (Դիզելինգ)՝ Մութ շագանակագույն կամ սև այրվածքներ հոսքի վերջում տեղի են ունենում, երբ խցանված օդը չի կարող արագ դուրս գալ։ Մենք մաքրում ենք կլանված գործիքների օդատարումները և նորից կտրում մասի բաժանման գծերը՝ ստանդարտ 0.0015-ական դյույմ (0.038 մմ) օդատարության խորությամբ։.
Արժեքների, տարբերակային կրճատումների և սփռոցների նշանների կանխարգելում ռիբերում
ՍԱՆ ուժեղացնում է մետաղական մետաղի խտությունը, բայց անհավասար սառեցումը ստեղծում է բարձր մնացորդային ձևավորման ճնշում, որը պտտում է մասերը դուրս գալուց հետո։.
- Արտագումար և չափչափային փոփոխություններ՝ Անհավասար միջուկային և պատյանային ջերմաստիճանները տանում են մասի չափանիշից դուրս։ Մենք հավասարակշռում ենք ջրի գծի շղթաները՝ որպեսզի մոլդի դեմքի ջերմաստիճանի տարբերությունը մնա 5°F (3°C) սահմաններում։.
- Սփլեյների նշաններ ռիբերում՝ Քանի որ ԱԲՍ+ՍԱՆ-ը ունի մոտավորապես 0.4%-ից 0.7% մոլդի կրճատման արագություն, հաստ ռիբ-դուռային հատումները ներգրավում են պլաստիկը՝ այն ամրանալիս։ Մենք նվազեցնում ենք նոմինալ պատյան-ռիբ հարաբերությունները մինչև 40–50%, բարձրացնում ենք պահման ճնշումը և երկարացնում ենք փաթեթավորման փուլը՝ մինչև դարպասը ամբողջությամբ սառչի։.
Վերականգնում և թաքցնում ամրացման գծերը և հագուստային գծերը տեսանելի մակերեսների վրա
Մեծ գլխացավանք է ԱԲՍ+ՍԱՆ ներարկման ձևավորման ժամանակ թույլ ամրացման գծերը։ Բարձր ՍԱՆ պարունակությունը նվազեցնում է մոլեկուլային խճճվածությունը հալման առաջացման հատվածում։.
- Ավելացնել հալման առաջացման ջերմաստիճանը՝ Թաց հալման առաջացման գծերը պարզապես միմյանց են բախվում առանց միանալու։ Մենք բարձրացնում ենք նոզլի և առաջային բալոնի գոտիների ջերմաստիճանները 10°F-ից 15°F և ավելացնում գործիքային պատյանների ջերմաստիճանները։.
- Աճեցրեք ներարկման արագությունը՝ Աճեցրեք ներարկման արագությունը հենց այն պահին, երբ հոսքի առաջատարները միավորվում են՝ նախքան վաղաժամ կրաքարացումը նվազեցնելու համար, ապա փոքր-ինչ նվազեցրեք ճնշումը՝ ջետինգից խուսափելու համար։.
- Վերակառուցել գեյթերը: Եթե մեխանիկական լարվածությունը ուղղակիորեն հանգեցնում է հյուսվածքի գծին, մենք փոխում ենք դարպասների դիրքերը կամ ավելացնում հոսքի թաբեր՝ վելդ գծին մղելու համար ոչ-կրիտիկական, թաքնված տարածքներում։.
Պատերի կոտրելու, դելամինացիայի և կարճ շտապումների լուծում
Երբ մասերը ճաքում են արտաքսման ժամանակ կամ պոկվում են ինչպես սոխ, խնդիրը սովորաբար կապված է մշակման շեղումների կամ հալման հոսքի անհամապատասխանության հետ։ Մանրամասն բացատրության համար մեր լրացուցիչ ուղեցույցը՝ հագածային ճնշման թերությունների արտադրական միկրոպարկարների և դրանց բարդացնելը պատասխանում է լրացուցիչ հիմնական քայլեր։.
- Դելամինացիա՝ Մաշկ-կենտրոն բաժանումը տեղի է ունենում, երբ անհամատեղելի վերամշակված նյութը մտնում է հոսքի մեջ կամ չափազանց մեծ շեղման լարվածությունը հանում է SAN հարուստ փուլը պոլիբուտադիեն ռետինային կենտրոնից։ Մենք նվազեցնում ենք ներարկման արագությունները և ապահովում ենք մաքուր-վերամշակված խառնուրդների հարաբերակցությունների խիստ վերահսկողություն։.
- Կարճ խթանցումներ: Բարձր վիսկոզության խառնուրդները դիմադրում են բարակ պատերի լցնելուն։ Մենք օպտիմալացնում ենք հալման ջերմաստիճանի գծագրությունը, ավելացնում առաջին աստիճանի ներարկման ճնշումը և մեծացնում ռնգերի տրամագիծը՝ չափազանց մեծ հոսքի դիմադրությունը վերացնելու համար։.
- Մասի կոտրելու՝ Բարելավում ենք բարելավման ժամանակը՝ խուսափելու համար SAN պոլիմերային շղթաների ջերմային կոտրումը։ Մենք չափում ենք շտապի չափը՝ համապատասխանելով ընդհանուր բալոնի ծավալի 35%-ից 65%։.
Արագ ABS+SAN թերությունների վերացման մատրիցա
| Հայտնաբերված թերություն | Առաջնական սրահի պատճառ | Սխալ ուղղող մեքենայի կարգավորում |
|---|---|---|
| Արծաթագույն շերտեր | Բարձր խոնավություն / չափազանց շեղում | Ստուգեք դեզիկանտ չորիչը; նվազեցրեք սղոցի արագությունը և հակասեղմում |
| Ավարտի օդային այրվողություն | Անբավարար գործիքային օդափոխություն / արագ լրացում վերջում | Անջատեք օդանցքերը; պրոֆիլային ներթափանցման արագությունը դանդաղեցրեք 95% լրացման ժամանակ |
| Սինք նշաններ | Կարճ փաթեթավորման ժամանակ / ցածր պահման ճնշում | Ավելացրեք պահման ճնշումը; անցկացրեք դարպասի սառեցման ուսումնասիրություն պահման ժամանակը սահմանելու համար |
| Թույլ ամրացնող գծեր | Սառը հալման առաջխաղացում / անբավարար փաթեթավորում | Ավելացրեք ձուլման ջերմաստիճանը 10°F–20°F; բարձրացրեք առջևի գոտու բարձի ջերմաստիճանը |
| Դիպլատվություն | Խիստ շեղման ճնշում / աղտոտում | Մեծացրեք դարպասի չափերը; նվազեցրեք հիմնական ներթափանցման արագությունը |
Երկրորդական ավարտական աշխատանք և հավաքում ABS+SAN ներթափանցման ձևավորման համար
Մոդելային մասից դուրս բերելը միայն կեսն է պայքարի։ Երբ աշխատում եք ABS+SAN ներթափանցման ձևավորմամբ, բարձր ստիրեն-ակրիլոնիտրիլ պարունակությունը տալիս է մասերին արտակարգ մակերեսային խստություն և թափանցիկություն, բայց այն նաև փոխում է նյութի ռեակցիան պլատինգի քիմիկատների, հավաքման լուծույթների և մեխանիկական բեռների նկատմամբ։.
Մակերեսի պատրաստում ներկման, գալվանապատման և վակուումային մետաղացման համար
SAN-ը բարձրացնում է քիմիական դիմադրությունը և քերծվածքների նկատմամբ կայունությունը, սակայն կաուչուկի և համապոլիմերի հարաբերակցության փոփոխությունն ուղղակիորեն ազդում է հետագա պատման լոգանքների վրա.
- Գալվանապատման նկատառումներ. Ստանդարտ գալվանապատման կարգի ABS-ը հիմնված է քրոմաթթվային խածատման վրա՝ բութադիենային կաուչուկի գնդիկները լուծելու համար՝ ստեղծելով խարսխային կետեր քիմիական նիկելապատման համար։ Քանի որ SAN-ն ավելացնում է կոշտ մատրիցայի ծավալ առանց բութադիենային տեղամասերի, խածատման միջակայքերը ավելի նեղ են։ Մենք խստորեն վերահսկում ենք խածատման լոգանքի ժամանակը՝ թերխածատումը (վատ կպչունություն) կամ գերխածատումը (մակերեսային խոռոչավորում) կանխելու համար։.
- Ներկում և վակուումային մետաղացում. SAN-ի բնական բարձր փայլը ստեղծում է անբասիր հայելային մակերես ֆիզիկական գոլորշիների նստեցման (PVD) համար։ Այնուամենայնիվ, կաղապարման անջատիչ նյութերը կփչացնեն կպչունությունը: Հնարավորության դեպքում մենք կաղապարներն աշխատեցնում ենք չոր վիճակում: Ներկելիս մենք օգտագործում ենք ցածր լուծիչով պատվածքներ կամ ուլտրամանուշակագույն ճառագայթմամբ պնդացող համակարգեր՝ կոշտ ստիրոլային շղթաների վրա հարձակվող ագրեսիվ ներկանյութերի պատճառով առաջացող մակերեսային ճաքճքումը կանխելու համար:.
Ուլտրաձայնային եռակցում, լուծիչով միացում և առաձգական հանգույցների (Snap-Fit) նախագծում
SAN-ի հավելյալ կոշտությունը փոխում է պատրաստի մասերի հավաքման եղանակը.
| Հավաքման մեթոդ | Հիմնական ճարտարագիտական պարամետր | Արտադրամասային կանոն |
|---|---|---|
| Ուլտրաձայնային եռակցում | Ամպլիտուդ՝ 25–35 µմ; Կտրող միացման դիզայն | SAN-ն ավելի լավ է փոխանցում ակուստիկ էներգիան, քան փափուկ կաուչուկը. եռակցման ժամանակներն 15–20%-ով ավելի արագ են, քան մաքուր ABS-ի դեպքում:. |
| Լուծիչով միացում | Լուծիչներ՝ MEK, ացետոն կամ դիքլորէթան | Բռնկվում է գրեթե ակնթարթորեն: Լուծիչը կիրառեք չափավոր՝ միացման գծի երկայնքով լարվածության ճաքերի առաջացումը կանխելու համար:. |
| Առաձգական հանգույցներ (Snap-Fit) | Առավելագույն լարվածության սահմանաչափ՝ ≤ 1.2%-ից 1.5% | SAN նվազեցնում է կոտրման երկարաձգումը: Դիզայնը ավելի հաստ արմատներ՝ մեծ ռադիուսներով (R ≥ 0.5 × պատյան հաստության)՝ խուսափելու համար կոտրված լագերից:. |
Ավտոմոբիլային և էլեկտրոնիկայի բարձր ծավալի արտադրական գծերի խիտ հավաքման տատանման ճշգրտության աջակցելու համար, մեր ընդլայնված ձևավորման արտադրական կարողությունը օգտագործում է ավտոմատացված հավաքման սարքավորումներ և ճշգրիտ օսցիլյատորային ճնշումներ՝ զրո թերությունների արտադրանք ապահովելու համար:.
Թերմալ աննելիություն՝ մոդելային լարվածությունը թեթևացնելու համար
Բարձր խտության ABS+SAN մասերը պահպանում են ավելի բարձր մոդելային լարվածություններ, քան ստանդարտ ABS-ը, ինչը դարձնում է դրանք ռիսկային շրջակա միջավայրի ճնշման ճաքերի համար (ESC), երբ ենթարկվում են մաքրման միջոցների, լվացքի կամ լուծիչների:.
- Նպատակային ջերմաստիճան՝ Կարգավորեք ձեր աննելիության վառարանը միջեւ 70°C և 85°C (158°F–185°F), որը մոտ 10°C-ով ցածր է ջերմային ձևափոխման ջերմաստիճանից (HDT):.
- Թրջման ժամանակը` պահպանի 1 ժամ յուրաքանչյուր 1 մմ (0.040 դյույմ) դետալի առավելագույն պատի հաստության համար:.
- Վերահսկվող սառեցում. Երբեք մի հանեք տաք դետալները անմիջապես արտադրամասի շրջակա միջավայրի օդի մեջ: Աստիճանաբար իջեցրեք վառարանի ջերմաստիճանը այնպիսի արագությամբ, որը չի գերազանցում 10°C-ից 15°C ժամում մինչև դետալների ջերմաստիճանը իջնի 40°C-ից ցածր: Արագ հովացումը կրկին առաջացնում է հենց այն մակերեսային լարումները, որոնք անհրաժեշտ է վերացնել կոփման միջոցով:.
Առևտրային և ինժեներական կիրառություններ ABS+SAN ներարկման համաձուլման համար
Մենք օգտագործում ենք ABS+SAN խառնուրդներ այն դեպքում, երբ հաճախորդին անհրաժեշտ է ստանդարտ ABS-ի բարձր հարվածային ամրությունը՝ ստիրոլ-ակրիլոնիտրիլային համապոլիմերի մակերեսային կարծրության, փայլի և քիմիական դիմադրության հետ միասին: Հարմարեցնելով խառնուրդի հարաբերակցությունը մամլիչում՝ մենք բավարարում ենք խիստ կառուցվածքային և տեսքային պահանջները համաշխարհային արտադրական խոշոր ոլորտներում:.
Ավտոմեքենայի սրահի հարդարման տարրեր, սարքավորումների վահանակներ և օդափոխության անցքեր
Ավտոմեքենայի սրահները փորձության են ենթարկում փափուկ պլաստմասսաները: Ուլտրամանուշակագույն ճառագայթման ազդեցությունը, վահանակի տաքացումը և ամենօրյա շփումը պահանջում են նյութեր, որոնք չեն ծռվի, չեն քերծվի և չեն ճռճռա:.
- Սարքավորումների վահանակներ՝ SAN-ի հավելումները մեծացնում են ձգման մոդուլը և թափանցիկությունը՝ կանխելով ոսպնյակի մշուշոտումը և պահպանելով ամուր տեղադրումը թրթռումների նկատմամբ:.
- Օդորակչի շերտավարագույրներ և օդափոխության անցքեր՝ Ավելի բարձր ջերմային ձևափոխման ջերմաստիճանը (HDT) կանխում է օդափոխության բարակ շերտաձողերի կախվելը շարունակական տաք օդի ցիկլերի տակ:.
- Դեկորատիվ հարդարման շրջանակներ՝ Խառնուրդային բաղադրությունները հեշտությամբ են ընդունում երկրորդային մետաղական պատվածքները՝ ծառայելով որպես վստահելի այլընտրանք ստանդարտ էլեկտրոպատման դասի ABS-ին.
Սպառողական էլեկտրոնիկայի իրաններ, շրջանակներ և խելացի սարքերի պատյաններ
Էլեկտրոնիկայի իրաններին անհրաժեշտ են կոշտ կողային պատեր, հստակ եզրեր և նվազագույն պատի հաստություն՝ ընդհանուր քաշը նվազեցնելու համար:.
- Մոնիտորների շրջանակներ և պլանշետների հեննոցներ. Բարելավված հալման հոսքի ինդեքսը (MFI) հարթորեն լցնում է բարակ պատերով երկրաչափական ձևերը՝ չառաջացնելով չափազանց մնացորդային ձուլման լարվածություն.
- Խելացի տան ինտերֆեյսներ. SAN-ը մեծացնում է մակերեսի կարծրությունը՝ նվազեցնելով տեսանելի միկրոքերծվածքները փայլեցված հպումային վահանակների վրա:.
- Ճշգրիտ պատյանի հանդուրժողականություն. Շատ նման է բարձր ճշգրտության մեր մոտեցմանը դեղագործ սարքի շշի ձուլում՝ բժշկական սարքերի շուկա պատյանների դեպքում՝ մեր ABS+SAN ներարկման ձուլումը պահպանում է հավաքման սեղմակների հարթեցումը մեծածավալ արտադրական հոսքերի ընթացքում:.
| Դիմումի տեսակ | Հիմնական խառնուրդի առավելությունը | Հիմնական վերամշակման պահանջը |
|---|---|---|
| Սարքավորումների շրջանակներ | Մակերեսի բարձր կարծրություն, դիմադրություն քերծվածքներին | Բարձր կաղապարի ջերմաստիճան՝ խորը փայլի համար |
| Խելացի սարքերի շրջանակներ | Չափային կայունություն, բարակ պատերով հոսք | Հավասարակշռված ներարկման արագություն՝ կտրվածքը նվազեցնելու համար |
| Ապրանքի ֆասցիաներ | Քիմիական և լվացքի միջոցների դիմադրություն | Կոնսիստենտ փաթեթավորման ճնշում՝ սնկային նշանները սպանելու համար |
Տան հոսանքի սարքերի պանելներ և էսթետիկ մասեր
Խոհանոցային և լվացքի սարքերի առջևային մասերը օրական առօրյա շփում են ունենում յուղերի, լվացքի միջոցների և մաքրման քիմիական նյութերի հետ, որոնք պատճառ են դառնում ստանդարտ պոլիմերներում ճաքերի առաջացման.
- Առջևի լվացքի մեքենայի ֆասցիաներ՝ SAN-ն ապահովում է քիմիական պաշտպանություն կենտրոնացված լվացքի միջոցների և հոտերի դեմ.
- Կոֆե մեքենայի առջևային պանելներ՝ Ներկայացնում է բարձրորակ գույնի խորություն, պիանո-սև փայլ և գոլորշու դիմադրություն դիսպենսեր գլխիկների շուրջ.
- Արանց և թափանցիկ էսթետիկ ծածկոցներ՝ Արանց SAN դասարաններով ձևավորումը թույլ է տալիս ձևավորել թափանցիկ ցուցադրական պատուհաններ և ցուցանիշային լենսեր ուղիղ մարմնի կառուցվածքում, բացելով իրական հնարավորություններ ցիկլի ժամանակի օպтимիզացիան արտադրական գործարանում։.
Հաճախ տրվող հարցեր ABS+SAN ինյեկցիոն ձևավորման մասին
Կարո՞ղ եք անմիջապես խառնել SAN վերամշակված նյութը մաքուր ABS-ի մեջ մամուլի ժամանակ:
Մենք չի խորհուրդ տալիս չոր խառնել թափոն SAN-ը անմիջապես մաքուր ABS-ի մեջ մամուլի հովանու մեջ: Թեև երկուսն էլ պատկանում են ստիրենային ընտանիքին, պարզ թափանցիկ խառնելը չի կարող ապահովել բարձր սեղմման դիստրիբյուտիվ խառնուրդը, որը անհրաժեշտ է ճիշտ կապելու համար:.
Անձրևային սառեցման առանց երկկողմանի մետաղական հալման, աղի և պղպեղի մամուլի խառնելը ստեղծում է՝
Հալման հոսքի փոփոխություններ՝ Անհայտ վազկության բարձրացումներ, որոնք դիստրիբյուտիվ խառնուրդը դիսպոզիցիայի մեջ դնում են անորոշություն:.
Եռանավի մակերեսային դելամինացիա՝ Կոտրվածքներ և միկա նշաններ դռների մոտ, վատ պլանային համատեղելիության պատճառով՝.
Անցանկալի կորուստ՝ Անբավարար ներգրավում բուտադիեն ռետինային ֆազայի, թողնելով մոդելային մասի փխրունությունը՝.
Եթե պետք է վերամշակեք նյութը, սահմանափակեք մաքուր, ճիշտ չորացված վերամշակված նյութը՝ 15% մինչև նախապատրաստված խմբաքանակների մեջ, այլ ոչ թե մատակարարեք կեղտոտ SAN ներարկման ձևավորում վերամշակված նյութը անմիջապես մատակարարման թունելում:.
Ինչպե՞ս բարձր SAN պարունակությունը ազդում է ցիկլի ժամանակների և հոսքի վրա՝
SAN կոոպոլիմերը ավելացնելը զգալիորեն բարձրացնում է պրոցեսավորման արագությունը և հոսքի վարքագիծը համեմատած ստանդարտ ABS սեղանաձև ձևավորումը խառնուրդների հետ՝
- Բարելավված հոսքի արագություններ՝ SAN-ը նվազեցնում է ընդհանուր հալման վազկությունը, ապահովելով ավելի բարձր հալման հոսքի ցուցիչ (MFI): Սա թույլ է տալիս լրացնել բարակ պատուհանների հատվածները ավելի ցածր ներգրավման ճնշումներով՝.
- Արագացրած հալման գործընթաց՝ SAN բարձրացնում է կոմպոնենտի ջերմության ճեղքման ջերմաստիճանը (HDT) և կառուցվածքային մոդուլը: Քանի որ մասը հասնում է արտաքսման ամրության բարձր ջերմաստիճաններում, ձևի մեջ սառեցման ժամանակները նվազում են՝ 10%-ից 20%, ինչը նվազեցնում է ընդհանուր ցիկլի ժամանակները։.
| Գործառնական փոփոխություն | Բարձր-ABS խառնուրդ | Բարձր-SAN խառնուրդ | Արտադրության ազդեցություն |
|---|---|---|---|
| Հալման տեսանելիություն | Կੱਚի նյութի արժեք | Արագ | Հեշտ հոսում նեղ պատյանների միջով |
| Արտաքսման ջերմաստիճան | Արագ | Կੱਚի նյութի արժեք | Անհրաժեշտ սառեցման ժամանակի կարճացում |
| Մասի ամրություն | Միջին | Բարձր | Արագ ցիկլի ժամանակ՝ առանց պին Push-out նշանների |
Ի՞նչ է իդեալական բարելյան բնակավայրի ժամանակը մինչև ջերմային դեգրադացիան տեղի ունենա
Կայուն ABS+SAN ներգրավման համար, պահեք բալոնի բնակավայրի ժամանակը միջև 2 և 4 րոպե. Ամենաբարձր սահմանաչափը կազմում է 6 րոպե ստանդարտ հալման միջակայքում 220°C-ից 240°C (428°F-ից 464°F).
Այս պատուհանը գերազանցելը երկու տարբեր դեգրադացիոն ռեժիմ է առաջացնում՝
Սթիրեն-ակրիլոնիտրիլ մատրիցը արագ դեղնում է և արձակում գոլորշի գազ, ստեղծելով սփլեյ մարկեր.
ԱԲՍ- ի խաչաձև կապակցված պոլիբուտադիեն ռեբրային փուլը ձևավորում է խիտ սև կետեր և ոչնչացնում ազդեցության դիմադրությունը.
Երբ ցիկլի ընդհատումները տևում են ավելի քան 5 րոպե, անմիջապես մաքուր պահեք բալոնն ստանդարտ HDPE կամ հատուկ մաքրման նյութով.
Ինչու են ԱԲՍ+ՍԱՆ մասերը ցույց տալիս ճնշման ճաքեր մոլդից հետո հավաքելու ժամանակ?
Մոլդից հետո ճնշման ճաքերը սովորաբար առաջանում են ՍԱՆ-ի բնորոշ notch զգայունությունից, որը փոխազդում է բարձր մոլդացված մնացորդային ճնշումների և հավաքման քիմիական նյութերի հետ: ՍԱՆ-ը ապահովում է արտակարգ մակերեսային փայլ և խտություն, բայց նվազեցնում է նյութի երկարաձգումը կոտրվելու ժամանակ.
Ճնշման ճաքերը վերացնելու համար՝
Նվազեցրեք պահման ճնշումը՝ Պահեք մասը այնքան, որ չփչանա սփռոցային նշաններ: Ավելորդ փաթեթավորումը գոտու մոտ ուժեղ ճնշումներ և երկարաձգումներ է պահում.
Բարձրացրեք գործիքների ջերմաստիճանը՝ Աշխատեք ձեր մոլդի պողպատը միջեւ 50°C and 70°C (122°F to 158°F). Warmer cavities allow polymer chains to relax during fill rather than freezing in high-shear orientations.
Check Chemical Exposure: Prevent contact with solvent-based thread lockers, aggressive degreasers, or ester-based lubricants during assembly, as SAN matrices are prone to environmental stress cracking (ESC) when stressed.
Increase Boss Radii: Ensure assembly screw bosses and snap fits carry a base radius of at least 25% to 50% of the adjacent wall thickness to spread mechanical loads evenly.
Իրականացված աղբյուրներ
- https://www.ineos-styrolution.com/INTERSHOP/static/WFS/Styrolution-Web-Site/-/Styrolution/en_US/downloads/Luran_Processing_Guide.pdf
- https://xometry.com/resources/injection-molding/abs-injection-molding/
- https://www.ineos-styrolution.com/INTERSHOP/static/WFS/Styrolution-Web-Site/-/Styrolution/en_US/downloads/Terluran_Processing_Guide.pdf
- https://omnexus.specialchem.com/selection-guide/styrene-acrylonitrile-san-plastic


 Armenian
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian