
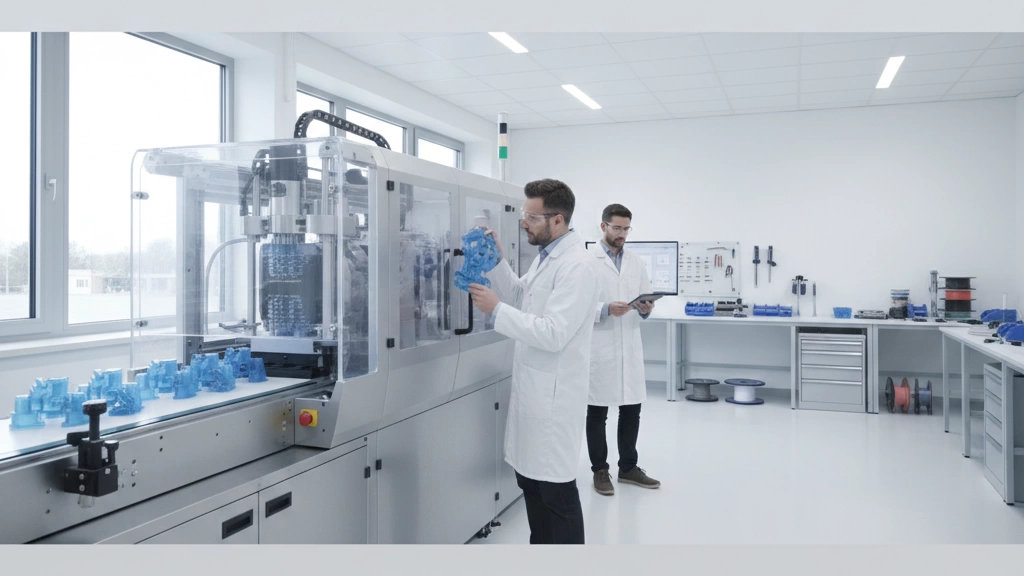
原型注射成型到底是什么?
原型注射成型是一种使用专门制造的低体积模具,在正式量产开始前生产塑料部件的过程。与 SLA(光固化成型)、FDM(熔融沉积成型)或 CNC 加工等快速成型方法—这些方法通常从树脂或金属一次性加工零件不同—原型注射成型实际上使用模具来生产多件注射成型部件,在材料和表面处理上能够更接近最终量产的质量。
与快速成型的主要差异
- 材料真实性: 原型注射成型使用实际生产级塑料,与通常使用光敏树脂或热塑性材料、具有不同特性的 SLA 或 FDM 不同。
- 表面处理与外观质量: 注塑原型通常看起来与真实部件一样,具有更优的表面处理和更一致的公差。
- 可扩展性: 您可以快速生产几十到几千个部件,不仅仅是单个原型。
- Cost per part: 在 tooling 之后,与一次性 3D 打印或 CNC 加工的部件相比,单位成本显著降低。
原型注射成型的三大方法
-
快速原型工具化:
Uses soft aluminum or soft steel molds to deliver fast turnaround (7–18 days) for low volumes (2k–20k shots). Ideal for quick proof-of-concept parts with lower tooling investment.
-
桥接工具:
采用经预硬化的钢模具,寿命在 10,000 到 100,000 次射出之间。这种方法弥合了原型阶段与正式量产之间的差距,提供耐久性和更紧的公差,适用于较高批量的生产。
-
混合方法:
将 3D 打印的模具衬件与主单位模具底座(亦称 MUD 风格工具)结合使用。这种方法让你在保持传统钢基座的刚性和耐久性的同时,快速调整模具或尝试设计变体。
快速
当你需要在低至中等批量在现实材料中获得接近量产的部件时,原型注射成型是你的首选。它与快速成型的区别在于提供了更高的质量、可扩展性和真实世界的材料特性——通过快速工具化、桥接工具化和混合工具化组合等选项实现。
When You Should (and Shouldn’t) Choose Prototype Injection Moulding?
Prototype injection moulding is a powerful choice—but it’s not always the best fit. Knowing when to use it will save you time and money.
原型注塑的理想场景
- 消费电子外壳: 需要高质量表面处理和紧密公差来实现按钮、端口和卡扣配合。
- 医疗设备: 生物相容材料和精确、可重复的零件是关键。请在注塑中查看医疗专用材料 here.
- 汽车零部件: 用于室内饰件或功能部件的耐用零件,尺寸一致。
- 高外观要求: 当表面处理、颜色匹配和纹理很重要时,注塑往往胜过其他快速成型方法。
何时3D打印或数控加工仍更优
- 极低数量: A handful of parts (under 20) where mould cost isn’t justified.
- 复杂几何或斜面: 设计在没有复杂模具的情况下难以从模具中取出。
- 快速迭代: 用于快速设计更改的3D打印/FDM,无需新的模具成本。
- 较低的外观需求: Functional prototypes that don’t need perfect surface finishes.
快速决策矩阵:注塑成型 vs. 3D打印 vs. 数控加工
| 因子 | 原型注塑成型 | 3D 打印 | 数控加工 |
|---|---|---|---|
| 数量 | 100+ 部件 | < 20 部件 | 10–100 parts |
| 材料 | 工程塑料(ABS、PC 等) | 品种繁多,包括稀有材料 | 金属、塑料 |
| 公差 | High (±0.05 mm) | Moderate (±0.2 mm) | High (±0.01 mm) |
| 表面处理 | 优秀(已可用于生产) | 粗糙到中等 | 取决于表面处理选项 |
| 预算 | 模具成本从中等偏高 | 模具成本低到无成本 | 中等组装和加工 |
如果你的项目需要耐用、用于生产的原型件,且公差严格、外观良好且数量超过100—原型注塑成型可能是正确的选择。否则,快速成型的3D打印或数控加工在没有前期模具投资的情况下提供灵活性。
关于模具类型及其成本的更多信息,请参阅我们的详细指南 注塑模具材料的详细概述.
原型模具选项对比(2025 更新)
Choosing the right prototype tooling depends on your budget, lead time, and part volume. Here’s a quick comparison of the main options you’ll find in 2025 for prototype injection moulding:
| 工具类型 | 材料 | 腔体 | 交货周期 | 刀具寿命(冲头次数) | 成本(英镑) |
|---|---|---|---|---|---|
| 铝制原型 | 7075 / QC-10 合金 | 1-8 | 7–18 days | 2,000–20,000 | £1,500–£6,000 |
| P20 软钢 | 预硬化钢 | 1-16 | 15–25 days | 50,000–200,000 | £4,000–£12,000 |
| MUD / MUD 风格底座 | 钢材 + 3D 打印或机械加工的嵌件 | 1-4 | 10–20 days | 100,000+ | £6,000–£15,000 |
预期内容:
- 铝制工具 最快且成本最低,适用于小批量和快速周转。它非常适合早期验证,但磨损较快。
- 软钢工具(P20) 使用寿命更长,承受更多冲头,若需要中等规模的耐用性更好的批量生产,效果更佳。
- MUD 工具 将钢底座与模块化插入件结合,提供灵活性、较长的工具寿命和升级潜力,使其适用于高达10万次以上的使用和复杂项目。
每种选项在成本、耐久性和速度之间的平衡方式各不相同。若要深入了解, cURL Too many subrequests.,你可以查看专门面向中国制造商、寻求快速、可靠原型生产的资源。
Cost Breakdown – What Actually Drives the Price?
在原型注塑成型方面,预算中最大的部分通常投入到模具上。创造原型模具的初始成本——无论是铝制、软钢还是混合材料——通常都远高于量产时每件部件的价格。模具成本可能从几千美元到超过1千万美元,视复杂性、材料和腔数而定。
But tooling isn’t the whole story. Don’t forget hidden costs like shipping fees, import duties, sample handling, and multiple design iterations. These can add up quickly, especially if you’re working with overseas manufacturers or need several rounds of modifications.
到2025年,以下是美国地区原型注塑件的一些典型定价示例:
| 部件尺寸 | 模具成本区间 | 每件成本(小批量) |
|---|---|---|
| Small (2-10 cm³) | $1,500 – $6,000 | $1.50 – $5.00 |
| Medium (10-50 cm³) | $4,000 – $12,000 | $3.00 – $10.00 |
| Large (50-150 cm³) | $6,000 – $15,000 | $8.00 – $20.00 |
请记住,零件的复杂性和材料选择会改变这些数字。
在前期模具成本与每件成本之间取得平衡是关键——尤其是在计划小批量生产或前期原型阶段时。这也是为什么有些人转向快速注塑替代方案,以获得更快的周转时间,尽管每件成本较高。
了解这些成本驱动因素,在比较传统原型模具与其他方法(如数控加工或3D打印)时会更有帮助,确保你在预算和时间表内选择最合适的方案。关于影响价格和性能的材料洞察,请查看本指南中的 用于注塑成型的塑料.
Lead Times in 2025 – Realistic Expectations
在 2025 年,原型注塑成型的交货期通常范围为 7 到 25 天 从提交你的 CAD 数据到收到第一件工具样件。时间表取决于你选择的模具制造方法、部件复杂性和生产量。例如,快速铝合金原型模具通常处于较快的端,而更耐用的钢件模具需要更长时间来准备。
如果你需要更快的零件,很多供应商提供 快递选项 可以在 5 到 10 天内交付样件。请记住,这些会带来 40% 至 80% 的溢价 因为对加工和制造资源的抢占所致。
也要注意外部因素。 春节假期 常导致工厂停工和延迟,特别是当你的模具或零件来自亚洲时。此外,持续的 全球运输中断 也可能为交付计划增加额外天数。提前规划将有助于在时间紧迫时避免意外情况。
为了获得更顺利的体验,在你的项目进度中留出一定缓冲时间,并与注塑成型伙伴就你的截止日期进行清晰沟通,是一个好主意。如果你想探索符合你时间需求的材料和模具类型,请查看这份关于 用于注塑成型的塑料.
原型模塑材料选择
为你的原型注塑选择合适的材料对于测试配合、功能与外观至关重要。最常用的工程树脂包括 ABS(丙烯腈-丁二烯-苯乙烯共聚物) 以其韧性和表面质量著称, PC(聚碳酸酯) 为了抗冲击 POM(聚甲醛) 因低摩擦与强度而称为乙缩醛 PA66(尼龙66) 用于耐久性和耐热性 PP(聚丬 polypropylene) 用于耐化学性和柔韧性,以及 TPE(热塑性弹性体) 当你需要软触感或柔性部件时。
在原型阶段,你也有选项 颜色匹配与表面纹理,帮助你精准再现最终生产部件的外观和手感。这对于美观性重要的面向消费者的产品尤为重要。
对于医疗设备或任何需要安全标准的应用,材料应为 生物相容性 或符合 UL94-V0 阻燃等级 的要求,确保你的原型符合监管需求,同时不影响早期测试。
尽早选择合适的材料有助于避免后续成本高昂的返工,并让你的原型获得最佳成功机会。有关更详细的选项,请查看我们的指南 定制塑料注塑成型.
原型工具的制造可行性设计(DFM)规则
让你的原型注塑成型从聪明的设计开始。以下是确保你的原型工具顺利工作并交付高质量部件的核心DFM规则:
- 壁厚:保持壁厚均匀,避免过厚区域。薄而一致的壁厚有助于防止缩痕并缩短周期时间。
- 斜度角(草拟角): Add a minimum draft angle of 1°–3° on vertical walls to allow easy part ejection without damage.
- 肋骨与凸起:使用肋骨来增加强度而不使壁厚变厚。凸起应得到良好支撑并正确定尺寸,以避免开裂。
- 倒角:尽量减少内收角,因为它们会使工具加工复杂化并增加成本。如有必要,设计侧向动作或滑轨。
避免常见的原型缺陷
- 下沉痕与翘曲:这些问题通常源自不均匀冷却或区域过厚。设计时保持壁厚均匀并适当加设肋条以平衡冷却。
- 材料收缩:在 CAD 模型和工具设计中考虑收缩率,以达到精确尺寸。
为了实现高效流程,您可以请求一个 DFM 报告 来自您的注塑模具合作伙伴。许多提供免费 DFM 清单,以便及早发现潜在问题,避免后续高成本返工。
掌握这些设计基础有助于让您的原型模具更接近量产质量——从而节省后续的时间和成本。欲获得更详细的注塑原型设计指导,请查阅专家资源关于 精密塑料注塑成形.
逐步指南:如何在 2025 年获得原型注塑件
在 2025 年按清晰流程制作原型注塑件更容易。以下是一个简单的逐步指南,帮助您从设计到前期生产的导航:
| 步骤 | 应做的事项 | 提示 |
|---|---|---|
| 1. 准备 3D + 2D 文件 | 提供详细的 CAD 文件(STL、STEP 或 IGES)与 2D 图纸 | 包含关键尺寸与公差 |
| 2. 请求 DFM 报告 | 请向您的模具制造商要求进行可制造性设计(DFM)评审 | 这有助于及早发现问题,节省时间和金钱 |
| 3. 选择模具路线 | 在铝、软钢或混合模具选项之间做出决定 | 将选择与您的冲次和预算匹配 |
| 4. T1 工艺样件与检验 | 接收首件工具件(T1 样件)以进行测试和批准 | 检查配合、表面处理和力学性能 |
| 5. 小幅模具修改 | 根据 T1 反馈进行小幅调整以完善零件 | 通常包括调整断面斜度或顶针 |
| 6. 预生产运行 | 在全面生产前进行最后一批原型件的试制 | 在大规模生产前确认一致性和质量 |
遵循这些步骤可确保您的原型注塑件符合预期且不产生高成本的延误。也是一个探讨材料选择和纹理的绝佳机会,这些可以在 DFM 阶段讨论。关于合适材料的更多信息,请查看我们的见解 用于注塑成型的塑料材料.
如何选择合适的原型注塑伙伴
选择正确的原型注塑伙伴可以决定项目成败。下面是一个关于需要关注和需要提问的要点的快速指南。
警示信号与正面信号
| 警示信号 | 绿灯 |
|---|---|
| 对工具细节模糊或不愿透露 | 对原型工具选项有清晰解释 |
| 没有样品或迭代政策 | 提供 T1 样品和工具调整 |
| 对极快交期过度承诺 | 现实的时间线并为延迟留出缓冲 |
| 经纪人或中间商未提供工厂细节 | 与工厂专家直接沟通 |
| 引用极少或没有参考 | 有案例研究的经验证明 |
每家工厂需要问的关键问题
- 你们提供多少种原型工具选项(铝、软钢、MUD)?
- 第一批次工具样品的典型交期是多少?
- 在工具制作前你们能提供详细的 DFM 报告吗?
- What’s your process for handling minor tool modifications?
- 在原型阶段你们是否进行颜色匹配和表面纹理处理?
- 你们如何管理运输、关税和质量检验?
为什么直接与工厂合作胜过经纪人
直接与您的注塑成型工厂合作可去除中间商,降低成本和沟通误差。您将获得更快的响应、更清晰的时间线,以及对项目的更多控制。工厂通常在工具变更和迭代速度上也比经纪人处理多个客户时更具灵活性。
如欲了解更多工厂服务与工具选项,请查看 Jino Plastics’ resource FAQ.
真实世界案例(匿名处理)
- 消费电子: 一家初创公司需要5,000个外壳,外观规范严格。直接与工厂合作,便于快速调整模具,节省数周时间并降低成本至15%。
- 医疗设备: 与具备生物相容材料经验的工厂合作,确保合规与快速迭代。
- 汽车零件: 与可信赖工厂的桥接模具合作,提供75,000次耐用射出成型,达到性能与预算目标。
选择合适的原型注塑伙伴能够加快开发进程并使成本更易预测。始终以开放沟通和被验证的经验为目标。
Future Trends in Prototype Injection Moulding (2026–2030)
未来几年将通过一些令人兴奋的创新来重塑原型注塑成形。一个重大突破是 混合增材与减材工具制造. 该方法将3D打印的模具插块与传统数控加工的模具底座结合起来,帮助制造商在保持高精度的同时加快模具生产。对于小批量注塑而言,这是一场游戏规则的改变者,能在不影响质量的情况下缩短交付时间。
人工智能也在掀起浪潮, AI驱动的制造可设计(DFM) 以及先进的模具流动仿真工具。这些智能系统在切割金属之前就能预测潜在缺陷,如沉降纹、翘曲等,帮助工程师在早期就优化设计。这意味着减少昂贵的工具迭代并加快面向生产的原型的周转。
在材料方面, 用于软工具的新铝合金 正在加速软工具选项。这些合金提供更好的耐久性和耐热性,将软钢工具的性能推近硬化钢,但前期交付时间更短、成本更低。这在平衡预算和生产需求时为您提供更多选择。
通过采用这些趋势保持领先,将为您带来更快、成本效益更高的原型注塑成形,无论您是在开发医疗设备、汽车零件还是消费电子产品。若想更深入了解快速工具化的演变及原型工具化的实用技巧,请查看我们全面的 原型工具页面资源.



 Belarusian
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Armenian