
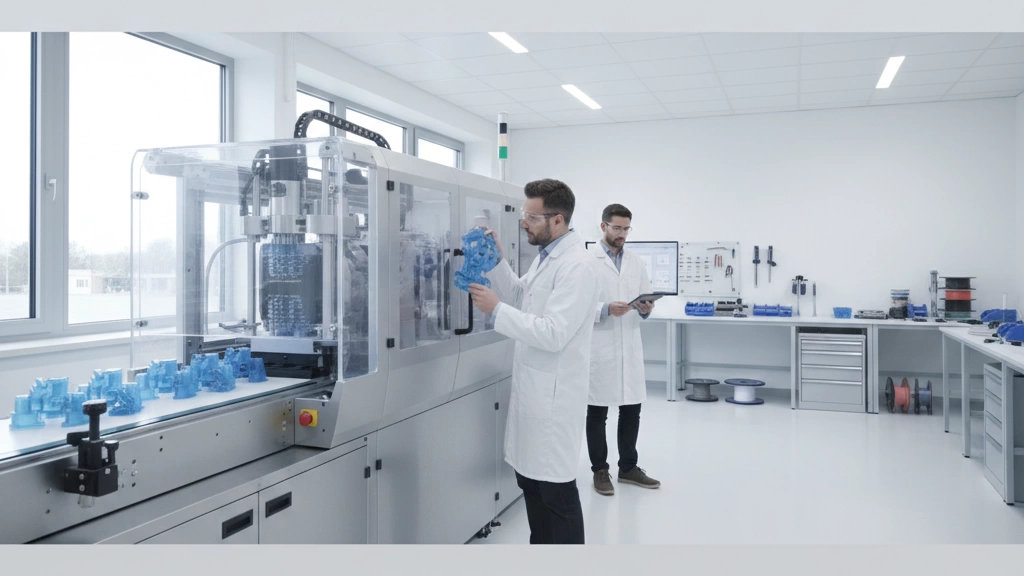
正確にはプロトタイプ射出成形とは何か?
プロトタイプ射出成形は、低ボリュームの特別に作られた金型を用いて、本格的な量産が開始される前にプラスチック部品を生産するプロセスです。SLA(光造形法)、FDM(溶融堆積法)、CNC加工のようなラピッドプロトタイピング手法とは異なり、これらは樹脂や金属から部品を1つずつ作るのに対して、プロトタイプ射出成形は実際の量産品質に近い材料と仕上がりを備えた複数の射出成形部品を生産するために金型を使用します。.
ラピッドプロトタイピングとの主な違い
- 材料の真性: プロトタイプ射出成形は実際の生産グレードのプラスチックを使用します。SLAやFDMは通常、光重合樹脂や異なる特性を持つ熱可塑性材料を使用します。.
- 表面仕上げと外観品質: 射出成形されたプロトタイプは、実部品のように見え、手触りも実部品に近く、表面仕上げが優れており公差もより一貫しています。.
- スケーラビリティ: 個々のプロトタイプだけでなく、数十部品から千部品以上を迅速に生産できます。.
- 部品あたりのコスト: 金型後の単価は、1点の3DプリントやCNC削り部品と比べて大幅に低下します。.
プロトタイプ射出成形の3つの主要アプローチ
-
ラピッドプロトタイプツーリング:
低ボリューム(2千〜2万ショット)に対して高速なターンアラウンド(7〜18日)を実現するために、軟質アルミニウムまたは軟質鋼の金型を使用します。低コストのツーリング投資で迅速なコンセプト検証部品に最適です。.
-
ブリッジツーリング:
前硬化済みの鋼製金型を使用し、10,000〜100,000ショットの耐久性を持ちます。このアプローチはプロトタイプと本生産の間のギャップを埋め、耐久性とより狭い公差を高ボリュームの生産に提供します。.
-
ハイブリッド方式:
3Dプリントの金型インサートとマスターユニットダイベース(MUDスタイルのツーリングとしても知られる)を組み合わせます。この方法は、従来の鋼製ベースの剛性と耐久性を活かしつつ、 toolingの迅速な適応や設計バリエーションの試行を可能にします。.
迅速
プロトタイプ射出成形は、低〜中ボリュームで現実的な材料を用いた生産類似部品が必要なときの定番です。ラピッドプロトタイピングとは異なり、品質向上、スケーラビリティ、実世界の材料特性を提供します。迅速ツーリング、ブリッジツーリング、ハイブリッドツーリングの組み合わせを通じて。.
プロトタイプ射出成形を選ぶべき時(および避けるべき時)はいつか?
プロトタイプ射出成形は強力な選択肢ですが、常に最適とは限りません。いつ使用すべきかを知ることで、時間とコストを節約できます。.
プロトタイプ射出成形の理想的なシナリオ
- 家電機器の筐体: ボタン、ポート、スナップフィットに必要な高品質な仕上げと厳しい公差。.
- 医療機器: 生体適合材料と正確で再現性のある部品が鍵。射出成形の医療向け材料を確認 ここ.
- 自動車部品: 内装部品や機能部品のための一貫した寸法を持つ耐久部品。.
- 高い美観要件: 表面仕上げ、色合わせ、質感が重要な場合、射出成形は他の急速プロトタイピング手法より優れることが多い。.
3DプリントまたはCNCが依然として優れている場合
- 非常に少量: 金型コストが正当化されない少数の部品(20個未満)。.
- 複雑なジオメトリやアンダーカット: 複雑な治具なしでは型から排出するのが難しい設計。.
- 高速反復: 新しい治具費用なしで設計変更を迅速に行える3Dプリント/ FDM。.
- 美観要件が低い: 完璧な表面仕上げを必要としない機能的なプロトタイプ。.
迅速な意思決定マトリクス:射出成形 vs. 3Dプリント vs. CNC
| ファクター | プロトタイプ射出成形 | 3Dプリンティング | CNC加工 |
|---|---|---|---|
| 数量 | 100+部品 | < 20部品 | 10〜100個 |
| 材料 | エンジニアリングプラスチック(ABS、PCなど) | 異国情緒を含む多様性 | 金属、プラスチック |
| 公差 | 高精度(±0.05 mm) | 中程度(±0.2 mm) | 高精度(±0.01 mm) |
| Surface Finish | 優れた(量産向け準備完了) | 粗いから中程度 | 仕上げオプション次第 |
| 予算 | 中程度から高いツーリングコスト | 低いからゼロツーリング | 中程度の組立と加工 |
耐久性があり、厳密な公差と良好な外観を備えた量産志向のプロトタイプが必要で、100以上の数量の場合は、プロトタイプ射出成形が適切な選択になる可能性があります。そうでなければ、クイックターンの3DプリントまたはCNCは前払い工具なしでの柔軟性を提供します。.
ツーリングタイプとコストの詳細については、 射出成形用金型材料.
プロトタイプツーリングオプション比較(2025更新)
適切なプロトタイプ金型の選択は、予算、リードタイム、部品の量によります。2025年におけるプロトタイプ射出成形の主要な選択肢の比較はこちらです:
| 金型タイプ | 材料 | キャビティ | Lead Time | ツール寿命(ショット) | コスト (GBP) |
|---|---|---|---|---|---|
| アルミニウム プロトタイプ | 7075 / QC-10 合金 | 1-8 | 7〜18日 | 2,000〜20,000個 | £1,500〜£6,000 |
| P20 ソフトスチール | 前硬化鋼 | 1-16 | 15〜25日 | 50,000〜200,000個 | £4,000〜£12,000 |
| MUD / MUDスタイル ベース | スチール + 3Dプリントまたは機械加工インサート | 1-4 | 10〜20日 | 100,000+ | £6,000〜£15,000 |
想定されること:
- アルミニウム用金型 最速・最安で、少量・短納期に最適。初期検証に適しているが、摩耗しやすい。.
- ソフトスチール金型(P20) より長持ちし、より多くのショットに耐えられ、中規模の生産で耐久性が向上する場合に最適。.
- MUD 金型 スチールベースとモジュールインサートを組み合わせ、柔軟性・長寿命・アップグレード可能性を提供し、最大10万ショット以上の複雑なプロジェクトに適している。.
各オプションは費用・耐久性・速度をそれぞれ異なるバランスで取っています。より詳細な解説については、 塑料射出成形 tooling, 、高速で信頼性のあるプロトタイプの実行を求める日本の製造業者向けに特化したリソースをご覧ください。.
コスト内訳 – 実際に価格を左右する要素は何か?
プロトタイプ射出成形に関しては、予算の最大の部分が通常 tooling に割かれます。アルミニウム、ソフトスチール、またはハイブリッドのプロトタイプ金型の初期コストは、生産開始後の部品単価よりもかなり高くなる傾向があります。 tooling の費用は、複雑さ・材料・キャビティ数に応じて、数千ドルから1万5,000ドルを超える場合があります。.
しかし、金型だけが全てではありません。輸送費、関税、サンプルの取り扱い、複数回の設計修正などの隠れたコストも忘れないでください。これらは特に海外の製造業者と取引している場合や、複数回の修正が必要な場合にすぐに積み重なります。.
2025年における米国でのプロトタイプ射出成形部品の典型的な価格例を以下に示します:
| 部品サイズ | tooling コスト範囲 | 部品当たりコスト(少量生産) |
|---|---|---|
| 小型(2-10 cm³) | $1,500 – $6,000 | $1.50 – $5.00 |
| 中型(10-50 cm³) | $4,000 – $12,000 | $3.00 – $10.00 |
| 大型(50-150 cm³) | $6,000 – $15,000 | $8.00 – $20.00 |
部品の複雑さと材料選択によって、これらの数字は変動することを念頭に置いてください。.
先行 tooling コストと部品単価のバランスを取ることが、低量生産やプレ生産プロトタイプを計画する際の鍵です。単価が高くなる場合でも、より迅速な納期を優先して rapid injection moulding の代替手段を選ぶケースがあるのはこのためです。.
これらの費用要因を理解することは、従来のプロトタイプ toolingを CNC や 3D プリンティングなどの他の方法と比較する際に役立ち、予算とタイムラインに最適な選択を確実にします。価格と性能に影響を与える材料に関する洞察を得るには、こちらのガイドを参照してください 射出成形に使われる樹脂.
2025年のリードタイム – 現実的な見通し
2025年には、プロトタイプ射出成形のリードタイムは通常 7日から25日程度です CADデータの提出から最初の金型サンプルの受け取りまで。タイムラインは、選択する金型作成方法、部品の複雑さ、そして生産量に依存します。例えば、アルミニウムのクイックプロトタイプ金型は通常速い端に入り、より耐久性のある鋼材の工具は準備に時間がかかります。.
部品をより早く必要とする場合、多くのサプライヤーが express options を提供しており、 サンプルを. 5から10日で 届けることができます。 ただし、これには.
40%から80%のプレミアム が伴います。機械加工と製造資源の逼迫によるものです。 外部要因にも注意してください。 中国の旧正月の休暇 は工場の停止や遅延を引き起こすことが多く、特に toolingや部品が Asiaで調達される場合にはそうです。さらに、 ongoing.
世界的な配送の混乱 射出成形用プラスチック.
は納期に追加の日数を加えることがあります。タイミングが重要な場合は、事前に計画を立てると驚きを避けられます。
よりスムーズな体験のためには、プロジェクト計画にある程度のバッファ時間を組み込み、納期について射出成形パートナーと明確にコミュニケーションを取ると良いでしょう。タイムリーさに合わせた材料や toolingタイプを探求したい場合は、以下の詳細ガイドを参照してください ABS(アクリロニトリルブタジエンスチレン) その強度と表面仕上げのために、, PC(ポリカーボネート) 衝撃耐性のために、, POM(ポリオキシメチレン) 低摩擦と強度でアセタルとして知られる、, PA66(ナイロン66) 耐久性と耐熱性のために、, PP(ポリプロピレン) 耐薬品性と柔軟性のために、そして TPE(熱可塑性エラストマー) ソフトタッチまたは柔軟な部品が必要なときに。.
プロトタイプ段階では、 色合わせと表面テクスチャのオプションも, 提供され、最終生産部品の外観と手触りを closely mimic できます。特に美観が重要な消費者向け製品では重要です。.
医療機器や安全基準を要する用途には、 生体適合性 または満たすものが UL94-V0難燃等級 を備えた材料が利用可能で、初期段階の試験を妨げることなく規制要件に適合させることができます。.
適切な材料を事前に選択することで後の修正コストを避け、プロトタイプの成功の可能性を最大化します。より詳しいオプションは、次のガイドをご確認ください。 custom plastic injection molding.
プロトタイプ工具の製造設計(DFM)ルール
プロトタイプ射出成形を正しく始めるには、スマートな設計から。ここに、プロトタイプ工具をスムーズに機能させ、部品の品質を確保するための必須DFMルールを示します:
- 肉厚: 壁を均一に保ち、過度に厚いセクションを避けます。薄くて一貫した壁はシンクマークを防ぎ、サイクルタイムを短縮するのに役立ちます。.
- ドラフト角垂直壁面には最低1°~3°のドラフト角を付けて、破損なく部品を簡単に取り出せるようにしてください。.
- リブとボス: 壁を厚くせずに強度を高めるにはリブを使用します。ボスは十分に支持され、割れを避けるために適切にサイズ設定されているべきです。.
- アンダーカット: アンダーカットを最小限に抑えます。工具の複雑化とコスト増を招くためです。必要に応じてサイドアクションやスライドを設計してください。.
一般的なプロトタイプ欠陥の回避
- しゃくれ・たわみ: これらの問題は通常、冷却の不均一性や過度に厚い部位に起因します。均一な壁厚と適切なリブ配置で冷却を均衡させてください。.
- 材料収縮: CADモデルとツーリング設計で収縮率を考慮し、正確な寸法を実現します。.
効率的なプロセスのために、 DFMレポート を Injection Moulding パートナーに依頼できます。多くは無料の DFM チェックリストを提供し、潜在的な問題を早期に検出して後の高価な修正を節約します。.
これらの設計の基本を習得することで、プロトタイプ金型が生産品質に近い部品を供給できるようになり、後の時間とコストを節約します。注塑成形のプロトタイプ設計について詳しいガイドを得るには、専門的なリソースを参照してください 精密プラスチック射出成形.
Step-by-Step: 2025年にプロトタイプの注塑成形部品を入手する方法
2025年にプロトタイプの注塑成形部品を作るには、明確なプロセスに従うと簡単になります。設計からプレ生産までを案内する、シンプルなステップバイステップガイドです:
| ステップ | すべきこと | ヒント |
|---|---|---|
| 1. 3D + 2Dファイルを準備 | 詳細なCADファイル(STL、STEP、または IGES)と2D図面を提供 | 重要寸法と公差を含める |
| 2. DFMレポートを依頼 | 設計の製造適性(DFM)レビューを金型メーカーに依頼する | これにより初期段階での問題を発見し、時間と費用を節約できる |
| 3. 金型ルートの選択 | アルミニウム、ソフトスチール、またはハイブリッド工具のオプションを選択 | ショット数と予算に合わせて選択を合わせる |
| 4. T1サンプルと検査 | 初号工具部品(T1サンプル)を受け取り、試験と承認を行う | 適合性、仕上がり、機械的特性を確認 |
| 5. 小さな工具修正 | T1のフィードバックに基づく小さな調整で部品を完成させる | 通常、ドラフト角や射出ピンの微調整を含む |
| 6. プリプロダクション実行 | 本格生産前にプロトタイプ部品の最終ロットを実施 | 大規模生産前の一貫性と品質を確認 |
これらの手順に従うことで、プロトタイプの射出成形部品が期待通りに仕上がり、遅延を避けられます。また、DFMフェーズで議論される材料選択と質感を探る絶好の機会にもなります。適切な材料については、下記の洞察を参照してください 射出成形用プラスチック材料.
適切なプロトタイプ射出成形パートナーの選び方
プロトタイプ射出成形パートナーの選択は、プロジェクトの成否を左右します。注視すべき点と質問すべき点を簡単に解説します。.
赤旗と緑旗
| 赤信号 | 緑信号 |
|---|---|
| ツール詳細については曖昧または渋い | プロトタイプ用ツールオプションの明確な説明 |
| サンプルまたは反復ポリシーなし | T1サンプルとツール調整を提供 |
| 現実的でないほど速い納期を過度に約束する | 遅延のバッファを含む現実的なタイムライン |
| 工場の詳細がない中間業者またはブローカー | 工場の専門家との直接的なコミュニケーション |
| 参考情報が不十分または全くない | 実績のあるケーススタディ |
工場に必ず尋ねるべき重要な質問
- いくつのプロトタイプ用ツールオプションを提供しますか(アルミニウム、柔らかい鋼、MUD)?
- 最初のツールサンプルの通常リードタイムはどのくらいですか?
- ツールを作成する前に詳細なDFMレポートを提供できますか?
- 小さな金型の修正をどのように処理していますか?
- プロトタイプ段階でカラー合わせと表面テクスチャを行いますか?
- 出荷、関税、品質検査はどう管理しますか?
工場と直接取引する理由:ブローカーより有利
射出成形工場と直接取引すると中間業者を排除し、コストとコミュニケーションの不備を減らします。より迅速な対応、明確なタイムライン、プロジェクトへのより強いコントロールを得られます。工場はツール変更にも柔軟で、複数のクライアントを担当するブローカーより反復が速い傾向があります。.
工場サービスとツールオプションのさらなる洞察については、次をチェックしてください ジノプラスチックスのリソースFAQ.
実世界の事例(匿名化)
- 家電製品: スタートアップは厳密な外観仕様の5000個のケースを必要としていた。直接工場と連携することで迅速な治工具の微調整が可能になり、数週間とコストの15%を節約した。.
- 医療機器: 生体適合材料に熟練した工場と協働することで規制対応と高速な反復が保証された。.
- 自動車部品: 信頼できる工場とブリッジ治具を組むことで75,000回の耐久ショットを実現し、性能と予算目標を達成した。.
適切なプロトタイプ射出成形パートナーを選ぶことが、開発を加速しコストを予測可能にします。常にオープンなコミュニケーションと実績のある経験を目指してください。.
試作射出成形の今後のトレンド(2026年~2030年)
今後数年は、いくつかのエキサイティングな革新のおかげでプロトタイプ射出成形を再形成する予定です。大きなブレークスルーの1つは ハイブリッドの追加・削減工具. 。このアプローチは3Dプリントの成形入れ子と従来のCNC加工ダイベースを組み合わせ、製造業者が高精度を保ちつつ治工具の生産を迅速化することを可能にします。低ボリュームの射出成形にとってゲームチェンジャーで、リードタイムを短縮しつつ品質を損なわない。.
AIも波を立てています AI主導の製造設計(DFM) と高度な金型流動シミュレーションツール。このようなスマートシステムは、金属を切る前に沈み込みや反りなどの潜在的欠陥を予測し、設計を早期に最適化します。これにより、ツールの反復回数が減り、生産準備段階のプロトタイプのターンアラウンドが速くなります。.
材料面では、, ソフト tooling用の新しいアルミ合金 がソフト toolingオプションを加速しています。これらの合金は耐久性と耐熱性を向上させ、硬化鋼に近い性能をソフト鋼 toolingで実現しますが、リードタイムが短くコストも低いです。予算と生産ニーズのバランスをとる際の選択肢が広がります。.
このトレンドを先取りして採用することで、医療機器、自動車部品、家電などのプロトタイプ射出成形をより早く、よりコスト効率的に行えます。急速 toolingの進化とプロトタイプ toolingに関する実践的なヒントを深く知るには、包括的な プロトタイプ toolingに関するリソースページ.



 Japanese
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian