
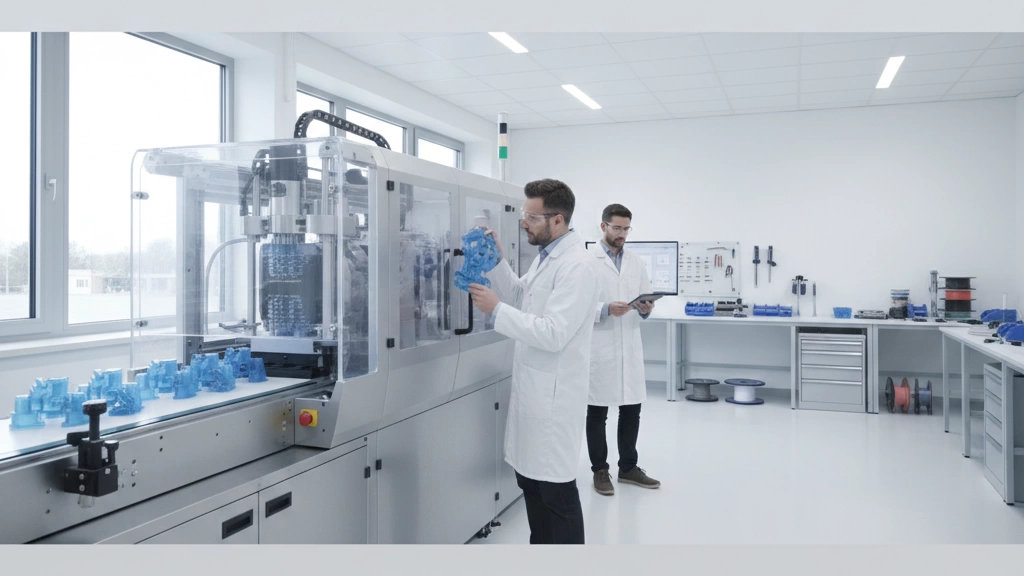
Ինչ է בדיוק Պրոտոտիպային ներարկման ձուլումն է?
Պրոտոտիպային ներարկման ձուլումը պրոցես է, որն օգտագործում է հատուկ պատրաստված, ցածր ծավալի ձուլիչներ՝ պլաստਿਕ մասերը արտադրելու համար նախքան ողջ արտադրությունը սկսելը: Համեմատելով SLA (Stereolithography), FDM (Fused Deposition Modeling) կամ CNC մշակումը, որոնք մասերը ստեղծում են մեկ-մեկ մետաղից կամ ռեզինից՝ պրոտոտիպային ներարկման ձուլումը իրականում օգտագործում է ձուլիչներ՝ մի քանի մասեր արտադրէ, որոնք ձեռնարկվում են վերջնական արտադրանքի որակին դիպաշանում նյութական և մակերեսային ավարտի մոտ:
Տեղական տարբերէք արագ պրոտոտիպավորմանից
- Մատերիալի իսկականություն՝ Պրոտոտիպային ներարկման ձուլումը օգտագործում է իրական өндադրման դասի պլաստիկներ, ինչպես SLA կամ FDM-ը, որոնք սովորաբար օգտագործում են ֆոտոպոլիմերային ռեզիններ կամ տերմոպլաստիկներ տարբեր հատկություններով:
- Մակերեսային ավարտը և կոսմետիկական որակը՝ Ներարկված պրոտոտիպերը հաճախ տեսվում և զգացվում են որպես իրական մասեր, բարձր գույնի թողարկումներով և ավելի հստակ տերաքսիաներով:
- Մուտավոր կարողություններ՝ Դուք կարող եք արագ արտադրել տասներորդներ անգամ հազարավոր մասեր, ոչ միայն անհատական պրոտոտիպներ:
- Մասի արժեքը՝ Կાન્યին գործիքի ստեղծումից հետո ձեր միավորի արժեքը զգալիորեն կնվազի համեմատ մեկանգամյա 3D տպավորություններով կամ CNC խոթված կտորների:
Արագ երեք հիմնական մոտեցում պրոտոտիպային ներարկման ձուլման համար
-
Արագ պրոտոտիպTooling՝
Օգտագործում է փափուկ ալյումին կամ փափուկ պողպատե ձևեր՝ արագ շրջադարձ (7–18 օր) ապահովելու համար ցածր ծավալների համար (2 հազարից մինչև 20 հազար կրակոցներ): Իդեալական է արագ ապացուցման մասերի համար՝ ցածր ձևավորման ներդրումով:.
-
Կարգավորման գործիքավորում:
Օգտագործում է պատրաստված դարբնոցային ձուլիչներ, որոնք ունեն 10,000–100,000 շտրք տևողություն: Այս մոտեցումը ճանապարհ է օժանդակելով պրոտոտիպինգը եւ ամբողջ արտադրությանը՝ կայունությամբ և ավելի խորը տերաքսիաներով ավելի բարձր ծավալի մասերի համար:
-
Հիբրիդ մեթոդներ՝
Կոմբայնավորում է 3D-տպագությամբ ձուլիչի տեղակայաշարներ Master Unit Die Bases-ով (որին եք նկատում MUD-ժանրի tooling): Այս մեթոդը թույլ է տալիս արագ հարմարեցնել գործիքավորումը կամ փորձել դիզայնի տարբերակներ, խիստ պահելով ավանդական դեպի կայունությունը և դարավորությունը գույնի բազաների:
Ամփոփ
Պրոտոտիպային ներարկման ձուլումը ձեր ընտրությունն է, երբ անհրաժեշտ է արտադրության նման մասեր realistic նյութերով նվազ կամ միջին ծավալներով: Այստեղ տարբերակները` արագ գործիքավորություն, բրիջ-գործիքավորում և հիբրիդ գործիքավորումների համակցություններ՝ բարձրորակություն, կարողություն և իրական աշխարհային նյութական հատկություններ առաջարկելով:
Երբ պետք է (և երբ չպետք է) ընտրել Պրոտոտիպային ինյեկցիոն ձևավորում?
Պրոտոտիպային ինյեկցիոն ձևավորումը ուժեղ ընտրություն է՝ բայց այն չի միշտ լավագույնը: Գիտակցել երբ օգտագործել դա կխնայեք ժամանակ և գումար:.
Ուրախ միջավայրեր Պրոտոտիպային ներարկման ձուլման համար
- Սեփական սարքերի տարողություններն ու պարագաներ: Վերափոխված ավարտը բարձր որակով և խիստ հատիկով պահանջվում է գրիչների, պորտերի և նեղ բերանների համար:
- Բժշկական սարքերներ: Բիոկոնտակտային նյութեր և ճշգրիտ, կրկնվող մասեր կարևոր են: Ստուգեք բժշկական հատուկ նյութերը ներարկային ձուլման մեջ այստեղ.
- Ավտոմեքենաների մասեր: Տեղին դիզայնով խոշոր մասեր ներքին միջանցքներում կամ ֆունկցիոնալ բաղադրիչներ
- Աչքի բարձր կոսմետիկ պահանջներ: Երբ մակերեսի ավարտը, գույնի համապատասխանությունը և տեքստյուրան կարևոր են, ներարկային ձուլումը հաճախ հաղթում է մյուս արագ պատրաստման մեթոդներին
Երբ 3D արտ printing կամ CNC դեռ ավելի լավ է
- Եվին քիչ քանակներ: Մի քանի մասեր (մինչև 20), որոնց համար ձևավորման արժեքը արդարացված չէ:.
- Ծրագրավորական հոյակերտ կազմավորումները կամ ապակողմ: Բարդ Գեոմետրիա կամ Մուտային կտրողներ:
- Դիզայններ, որոնք բարդ է ձուլակր կուսիք թողնել առանց բարդ գործիքավորում: Արագ կրկնություններ:
- 3D տպագիր/FDm արագ դիզայնի փոփոխությունների համար առանց նոր գործիքակազմի ծախսերի Ֆունկցիոնալ պրոտոտիպներ, որոնք չեն պահանջում կատարյալ մակերեսային ավարտական աշխատանքներ:.
Ֆունկցիոնալ պրոտոտիպներ, որոնք դիպչում են կատարյալ մակերևային ավարտի կարիք չունեն
| Ֆակտոր | Պրզոտոտիպային ինժեկցիայի որոշման մատրիցա: Ներարկային ձուլում ընդդեմ 3D տպագրության ընդդեմ CNC | 3D սեղմում | CNC Machining |
|---|---|---|---|
| Պրոտոտիպային ներարկային ձուլում | Տաքացումներ | < 20 մասեր | 10–100 մաս |
| Материал | Ինժեներական պլաստիկներ (ABS, PC, ել.) | Տարբերություն, ներառյալ արտասովոր | Մետաղներ, պլաստիկներ |
| Տոլերենս | Բարձր (±0.05 մմ) | Միջին (±0.2 մմ) | Բարձր (±0.01 մմ) |
| Երկարունքային ավարտը | Ներկայասխաղալի (արտադրության համար պատրաստ է) | Մոտակայքում հարթքից միջին | Հիմնվելով ավարտի տարբերակների վրա |
| Բյուջե | Միջին մինչև բարձր գործիքային ծախսեր | Ավիա ցածր սուր կառավարչություն | Միջին կարգավորում և մշակման |
Եթե ձեր նախագիծը պահանջում է տևական, արտադրության-բորոշ նախագծեր խիստ հստակությամբ և լավ կոսմետիկայով — և թույլատրությունների քանակով ավելի քան 100 — նախատիպային ներարկման ձուլումը կարող է ճիշտ ընտրություն լինել: Այլ կերպով արագ-ճանաչ 3D հպ húmed կամ CNC-ը առաջարկում է ճկվածություն առանց նախանցած գործիքավորման:
Ուր փոշիի գործիքավորման տեսակների և դրանց արժեքների վերաբերյալ ավելի շատ տեղեկություններ ստացիր մեր մանրամասն ուղեցույցից injection moulding mould materials.
Նախատիպային գործիքավորումների տարբերակներ համեմատված (2025 թ. արդիականացված)
Ճիշտ պրոտոտիպային ձևավորման ընտրությունը կախված է ձեր բյուջեից, ժամանակից և մասերի ծավալից: Ահա 2025 թվականին գտանելի հիմնական տարբերակների արագ համեմատություն՝ պրոտոտիպային ինյեկցիոն ձևավորման համար՝
| Տեխնիկական գործիքի տեսակ | Материал | Խոռոչներ | Սպասարկման ժամանակ | Գործիքային կյանք (Shots) | արժեք (GBP) |
|---|---|---|---|---|---|
| Արկխաղափ Wann | 7075 / QC-10 կայունությունը | 1-8 | 7–18 օր | 2,000–20,000 | £1,500–£6,000 |
| P20 Soft Steel | Պրե-խոցված պողպատ | 1-16 | 15–25 օր | 50,000–200,000 | £4,000–£12,000 |
| MUD / MUD-տեսակի բազեր | steels + 3D-printed or machined inserts | 1-4 | 10–20 օր | 100,000+ | £6,000–£15,000 |
Մ چیست: Բացատրութիւն
- Ալյումինային գործիքավորումն ունի առավելապես արագ եւ անհատական արժեք՝ իդեալական նվազագույն ծավալների համար և արագ վերարտադրություն: Դա լավ է նախնական վերլուծության համար, բայց ավելի արագ տրոհվում է:
- Նուրբ պողպատային գործիքավորում (P20) շարունակում է երկարացնել եւ դիմացկուն է ավելի շատ կրակահերթերի համար, կատարյալ է միջին չափով փաթեթի դեպքում
- MUD գործիքավորում ապ gemeinsamen steel bases-ին համակցված with modular inserts, օգտագործելով ճկունություն, երկար կյանք և վերափոխման ներուժ, ինչը նպատակ դնում է մինչև 100k+ էնափ մեկերի և բարդ նախագծերի համար։
Յև տարբերընտրանքները հավասարակշռում են արժեքը, դարավորությունը և արագությունը տարբեր ձևերով։ Իմանալ ավելի մանրամասն Dive-ի համար plastics injection mould tooling, դուք կարող եք դիտել ապրանքներ դեպի արագ, հավաստի նախատիպերի շարք որոնող Հայաստան-հիմնված արտադրողների համար
Արժեքի բաշխում – Ի՞նչ է իրականում շարժում գինը?
Երբ խոսքը համակարող նախատիպային ներարկման ձուլման մասին է, բյուջեի ամենամեծ կտորը սովորաբար գնում է գործիքավորման համար։ Նախատիպ ձուլական մոլդ ստեղծելու սկզբնական արժեքը—թ․բ., ալյումին, soft steel, կամ հիբրիդ—հաճախ հանգիստ ավելի բարձր է քաշի մասի մեկի գնից ստեղծման գործընթացների ընթացքում։ Գործիքավորումը կարող է տեղ գտնել մի քանի հազարդ դոլարներից մինչև $15,000-ը կախված բարդությունից, նյութից և խոռոչի թվից:
Բայց գործիքավորումը չի հանդիսանում ամբողջ պատմությունը։ Մի մոռացեք թաքնված ծախսերը՝ առաքման վճարներ, ներմուծման մաքսատուրքեր, նմուշների մշակում, և մի քանի դիզայնի կրկնություններ։ Դրանք կարող են արագ ավելանալ, հատկապես եթե աշխատում եք արտասահմանյան արտադրողների հետ կամ անհրաժեշտ է մի քանի փոփոխությունների փուլեր։.
2025-ի համար, այստեղ ավելին պարզեցված օրինակներ կան նախատիպային ներարկման մասերի գնահատում ՀՀ-ում:
| Պորտի չափը | Գործիքավորման արժեքների շարք | Արժեքը մի մասի համար (հաշվիչ փոքր գումարային) |
|---|---|---|
| Փոքր (2-10 սմ³) | $1,500 – $6,000 | $1.50 – $5.00 |
| Միջին (10-50 սմ³) | $4,000 – $12,000 | $3.00 – $10.00 |
| Մեծ (50-150 սմ³) | $6,000 – $15,000 | $8.00 – $20.00 |
Հիշեք մասի բարդությունը և նյութի ընտրությունը կարող է այս թվերը փոխել
Առաջարկելով գնի իրացումը upfront գործիքավորման և մասի յուրաքանչյուրի գների միջև հավասարակշռություն—առհամար խոշոր հաշվարկված արժեքների ժամանակ այդխորհրդ է նվազեցված գնի համար արագ տիրույթներ տրամադրող, բայց ինչպես մասի գները բարձր են
Այս արժեքավոր շարժիչները հասկանալը օգնում է համեմատել ավանդական նախատիպային գործիքավորումը այլ մեթոդների, ինչպես CNC կամ 3D տպում, համոզվելով, որ ընտրում եք ձեր բյուջետ և գրաֆիկի ժամանակի լավագույն տեղավորվողը: Նյութերի մասին, որոնք ազդում են գնի և կատարողականության վրա, տես այն ուղեցույցը այս գրքում մասին plastics used for injection moulding.
Նախագծման ժամկետներ 2025 թվականին – Իրականիստական սպասումներ
2025 թվականին շուկայահանվող նախնական պոլիմերային ներմուծման նյութերի կոնցեպտի ժամանակի ժամկետները սովորաբար տարբերվում են 7-ից 25 օրերի միջև CAD տվյալների ներկայացումից մինչև առաջին գործի օժանդակ մասերի samples ստանալիս: Ժամանակացույցը կախված է գործիքավորման եղանակից, մասի բարդությունից և արտադրման ծավալից: Օրինակ, արագ ալյումինի նախատիպային գործիքավորումը սովորաբար հասնում է ավելի կարճ ժամանակի, իսկ ավելի կայուն խավարոներ չենպայմանեն ավելի երկար պատրաստվել
Եթե ավելի արագ մասեր եք պահանջում, շատ մատակարարներ առաջարկում են արտահայտված տարբերակներ որոնք կարող են մատուցել տիպավորներ 5-ից 10 օրվա ընթացքում. Ուշադիր եղեք, դրանք գալիս են մի քանիսովը 40%-ից մինչև 80% պարգավաճում քիմիական դահլիճի վրա աշխատանքների արագացման և արտադրական ռեսուրսների հնդկածման պատճառով:
Ուշադրություն դնել արտաքին գործոնների վրա նույնպես: Չինական Նոր տարվա տոնակատարությունը կարդում է գործարանում դադարների և ուշացումների պատճառ հանդիսանալ, մասնավորապես եթե ձեր գործիքավորումը կամ հոսքներ Ասիայից են ձեռք բերվում: Ի լրումն, շարունակվող համաշխարհային առաքման խանգարումները MAY նաև ավելացնել ծրագրերի տրամադրման լրացուցիչ օրեր: Պլանավորումից խուսափելու համար, երբ ժամանակը կենսական է, կարող եք ձեր նախագծի բոլոր ժամանակի մասերը ապահովել:
խ տող մխրճման անհաջողության դեպքում մի բան կշարադրվի plastics for injection moulding.
Քաշային պրծուցների միջոցով մասնագիտական տեղաշարժը պահելու համար լավ գաղափար է ձեր նախագծի ժամանակացույցում որոշ մնացորդային ժամանակ ավելացնելը և ձեր injection moulding գործընկերին հստակ հաղորդակցվել ձեր սահմաններում ժամկետների մասին: Եթե ուզում եք ուսումնասիրել նյութեր և գործիքավորման տեսակներ ձեր ժամանակի պահանջներին համապատասխան, այդ մանրամասն ուղեցույցին մասնակիրսիր
Նախատիպային մուլթիքրկման նյութերի ընտրությունը ABS (Աքրիլոնիտրիլ բutadինե սթիրեն) Ճիշտ նյութ ընտրելը ձեր նախատիպային ներարկման տպումի համար շատ կարևոր է փորձարկելու տեղը, գործառույթը և տեսքը: Պաշտվում են առավել տարածված ինժեներյան ռեզինները, որոնցից հայտնի են PC (Polycarbonate) քաջությունի համար և մակերևույթի վերջացումն ապահովելու համար POM (Polyoxymethylene) անվանվում է acetal համար ցածր ընթացք և ուժ PA66 (Nylon 66) հիմնավորվածության և ջերմության դիմադրության համար, PP (Պոլիպրոփիլեն) հում կիոնային դիմադրության և ճկունության համար, և TPE (Thermoplastic Elastomers) երբ հարկավոր է հարթակի զգացողություն կամ ճկուն մասեր.
Նախնական փուլում ունեք նաև տարբերակներ գույնի համապատասխանություն և մակերեւույթի տեքստուրա, որոնք օգնում են մոտիվացնել վերջնական արտադրության մասերի տեսքը և զգացումը: Սա հատկապես կարևոր է սպառող-մեջքի ապրանքների համար, որտեղ դիզայնը ունի նշանակություն.
Մեդիք սարքավորումների կամ ցանկացած պահանջներ ապահովող ծրագրերում նյութերը, որոնք են բիոալիքային համատեղելի կամ համապատասխանի UL94-V0 հրդեհի հանդուրժող գնահատականին հասանելի են, ապահովելով ձեր պրոտոտիպը համապատասխան ռեգուլյար պահանջներին առանց վաղ փուլերի փորձարկումների բարոյախախտման.
ճիշտ նյութը նախապես ընտրելով խուսափում եք հետագա թանկ փոփոխություններից և տալիս եք ձեր պրոտոտիպներին առավելագույն հնարավորություններ հաջողության հասնելու համար. Բոլոր ավելի մանրամասն տարբերակների համար տեսեք մեր ուղեցույցը հատկապես պլաստիկ ինժեկցիոն մոլդինգ.
Critical Design for Manufacture (DFM) Rules for Prototype Tools
Հաջող պրոտոտիպի ներարկված ձևավորման սկզբնավորումը գալիս է խելացի դիզայնից. Ստորև ներկայացված են անհրաժեշտ DFM կանոնները, որոնք ապահովում են ձեր պրոտոտիպի գործիքների արդիականությունը և որակյալ մասերի արտադրությունը.
- Պատի հաստություն: Պահպանիցրեք պատերը միատեսակ և առանց չափազանց հաստ հատվածների. Երկար, Դիմանալով պատերը օգնում են կանխարգելել նստակերներ և կրճատել ցիկլի ժամանակը.
- Draft Angles: Ավելացրեք նվազագույն նախագծային անկյուն՝ 1°–3°՝ ուղղաձիգ պատերին՝ հեշտ մասի դուրս մղման համար առանց վնասվելու։.
- Ribs and Bosses: Ինքնաշարժ ուժ տալու համար օգտագործեք խոռոչներ կամ կողքեր, որպեսզի պատերը ավելի առաձուն լինեն ու չհակառակեն։ Boss-երը պետք է լավ աջակցված լինեն և համապատասխան չափերով, որպեսզի չքայքայվեն.
- Undercuts: Նվազեցրեք ներքաշումները, քանի որ դրանք դժվարացնում են գործիքավորումը և ավելացնում են նյութի արժեքը։ Պետք է անհրաժեշտության դեպքում նախագիծ դարձրեք կողմի գործողություններ կամ երացքավներ.
Avoiding Common Prototype Defects
- Sink Marks & Warpage: Այս խնդիրները սովորաբար առաջանում են չհավասարակող չափաքանակի կամ չափազանց հաստ մասերի պատճառով։ Դիզայնը կատարեք հավասար պատի հաստությամբ և ճիշտ խողովակավորություն կամ ռիբավորությանը զուգահեռ՝ սառեցման հավասարակշռումը պահպանելու համար.
- Material Shrinkage: Հայացեք shrink-ի արագություններ ձեր CAD մոդելում և գործիքավորող դիզայնում՝ ճշգրտված չափսերի հասնելու համար.
For a streamlined process, you can request a DFM report from your injection moulding partner. Many offer a free DFM checklist to catch potential issues early and save costly revisions later.
Mastering these design basics helps your prototype tooling deliver parts closer to production quality—saving time and money down the line. For more detailed guidance on designing prototypes for injection moulding, check out expert resources on հստակություն պլաստիկի ներարկման սովրման.
Step-by-Step: How to Get Prototype Injection Moulded Parts in 2025
Getting your prototype injection moulded parts made in 2025 is easier when you follow a clear process. Here's a simple step-by-step guide to help you navigate from design to pre-production:
| Քայլ | What to Do | Tips |
|---|---|---|
| 1. Prepare 3D + 2D Files | Provide detailed CAD files (STL, STEP, or IGES) and 2D drawings | Ներառեք կարիքավոր չափերն ու տերանջությունները |
| 2. Ձևի Դե՞ՖՄ հաշվետվություն խնդրի | Խնդրեք ձեր ձուլականագործից Դիզայնի Արտադրության Համապատասխանություն (DFM) վերանայում | Այսպիսով early հաղթահարում խնդիրները, խնայելով ժամանակն ու գումարը |
| 3. Ընտրեք հաշվարկի ուղին | Նախորոշեք ալյումին, միջին խոշոր կամ հիբրիդային գործիքավորումների տարբերակներ | Կիրառեք ընտրությունը ձեր կրակոցի հաշվով և բյուջեով |
| 4. T1 նմուշներ և փորձաքննություն | Ստացեք առաջին-համար գործիք մասեր (T1 նմուշներ) ստուգման և հաստատելիության համար | Ստուգել համապատասխանություն, ավարտել և մեխանիկական հատկություններ |
| 5. Փոքր գործիքային փոփոխություններ | Տարավի small adjustments T1־ի մեկնաբանություններից հետո մասերը կատարելագործելու համար | Առաջարկվում է ներառել draft անկյունների կամ հանելափորPins-ների ճշգրտում |
| 6. Նախարտադրական ցողում | Սահմանալ final արտադրության համար ստուգող մասերի վերջին խմբաքանակը | Քննարկում է կայունություն և որակ մինչև լայնամասշտաբ արտադրություն |
Այս քայլերին հետևելով ձեր պրոտոտիպային ինջեցիք մեխանիկական հարվածները որակական գիծուն պատշաճված կստացվեն, կրճատելով ուշացումները: Դա նույնպես լավ հնարավորություն է նյութերի ընտրությունը և բովանդակության ուսումնասիրության համար, որոնք կարող են կամրագրվել DFM փուլի ժամանակ: Համարելու համար ավելի մասին համապատասխան նյութերի, տես տեսությունների մեր "ինձեր նյութերը ինջեք մոլդինգի համար" Կողմ պլաստիկ նյութեր ինջեկ մոլդինգի համար.
Ինչպե՞ս ընտրել ճիշտ պրոտոտիպային ինջեկ մոլդինգ գործընկերը
Նվազեց և պարզեց գործընկեր ընտիրություն պրոտոտիպային ինջեկ մոլդինգի համար կարող է կոտրել կամ կազմավորել ձեր նախագիծը: Եվ այս մի պարզ ուղեցույց է այն մասին, թե ինչին ուշադրություն դարձնել և ինչ հարցնել ունենալ:
Կարմիր նշաններ বন կանաչ նշաններ
| Կարմիր նշաններ | Կանաչ նշաններ |
|---|---|
| Դիմացկուն կամ կասկածներ գործիքավորման դետալների վերաբերյալ | Տեղեկատվական պարզ բացատրություն սիմպլի սարկավորումների տարբերակների վերաբերյալ |
| Կողմից օրինակ կամ կրկնության քաղաքականություն չկա | Առաջարկում է T1 օրինակներ և գործիքաձգումներ |
| Արժեքների անհավանական արագ ներկայացումների չնչին խոստումներ | Իրականատես ժամանակացույցեր պատած հետաձգումների համար |
| Միջնորդներ կամ բրոքերներ առանց factory տվյալների | Ուղիղ կապ գործարանի փորձագետների հետ |
| Քիչ կամ չհիշատակված հdeclspecներ | Պարզված փորձի արդյունքներով սցենարներ |
Հիմնական հարցեր բոլոր գործարաններին տալու համար
- Ինչքան շատ սիմպլի սարկավորումների տարբերակներ եք առաջարկում (ալյումը, փափուկ պողPU, MUD)?
- Որքա՞ն է ձեր հիմնական lead time առաջին-շրջանային օրինակների համար?
- կարե՞լ եք տվե՞լ մանրամասն DFM հաշվետվություն մարտկային tooling-ից առաջ
- Ի՞նչ է ձեր գործընթացը փոքր փոփոխությունների գործիքների համար։
- Դուք արդյո՞ք մանրակրկիտ կարդաց եք գույնի համապատասխանությունը և մակերևույթի խրթինությունները առաջնային փուլում?
- Ինչպե՞ս եք կազմակերպում առաքումը, պարտադիրների և որակի ստուգումները?
Ինչպես գործելու ուղիղ գործարանով բերում է բրոքերներին հաղթահարելով
Ուղիղ համագործակցությունը ձեր injection moulding գործարանային խումբի հետ նվազեցնում է միջնորդներին, այդպիսով կրճատելով ծախսերը ևMiscommunication։ Դուք ստանում եք ավելի արագ պատասխաններ, ավելի պարզ ժամանակացույցներ և ավելի մեծ վերահսկողություն ձեր նախագիծի վրա։ Գործարանները նաև ավելի հարմարված են գործիքավորման փոփոխություններին և ավելի արագ արձագանքում են մարտահրավերներին, քան բրոքերները, որոնք juggling են մի քանի հաճախորդներ։
Ավելացնել քայլարկներ գործարանային ծառայությունների և գործիքավորման տարբերակներ, տեսեք Jino Plastics-ի ռեսուրսների FAQ.
Տեղեկատվական դեպքեր լավագույն կիրառմամբ (անանունացված)
- մատակարարման շղթաներում աճող: Սթարթափը պահանջեց 5,000 ենclosures կեղտոտ կոսմետիկ չափորոշման դեպքում։ Ուղիղ գործարանային համագործակցությունը թույլ տվեց արագ գործիքավորումների փոփոխություններ, խնայելով շաբաթներ և 15% ծախսերից։
- Բժշկական սարքավորում: Գործարանի հետ համագործակցությունը, որն ունի բիոԿապելի նյութերի փորձառություն, ապահովեց կարգավորական համապատասխանություն և արագ կրկինագործումներ։
- Ավտոբուսային մասեր: Հոսքային գործիքավորումը վստահված գործարանի հետ մասնավորեց 75,000 տաք նկարներ, հասնելով կատարողականության և բյուջետային նպատակների։
Պահանջվում է ճիշտ փորձնական injection moulding գործընկերոջ ընտրությունը ձեր զարգացման արագությունը դարձնում է, ինչպես նաև ծախսերը կանխատեսելի պահում։ Համարեք միշտ բաց հաղորդակցություն և ապացուցված փորձառություն։
Նախագծային մոլդինգի ապագայի միտումները (2026–2030)
Կառավարող տարիները կվերականգնեն փորձնական injection moulding–ը մի քանի հուզիչ նորարարություններով։ Մի գլխավոր հաղթանակն է հիբրիդ հավելվածային և նվազեցված գործիքավորող տեխնոլոգիաները. Այս մոտեցումը համատեղում է 3D-տպագով արված մոլդի ներդիրները ավանդական CNC-մշակված դի բազաների հետ, թույլ է տալիս արտադրողներին արագացնել գործիքավորման արտադրությունը, միաժամանակ պահպանելով բարձր ճշգրտությունը։ Դա քանակի պակաս հումքի համար փոխում է խոշոր քայլերը, առանց որակից զիջելու։
AI-ն նույնպես հարվածում է շուկան AI-մղված պատրաստման համար դիզայն (DFM) և առաջադեմ մոլդ-վարքի վերլուծության գործիքները։ Այս խ clever համակարգերը կանխատեսում են հնարավոր խոցելիությունները, ինչպես սինք նշումները կամ warp-ը, երբ մետաղը չի կտրում, օգնում են ինժեներներին նախաճաշել դիզայնները վաղ փուլում։ Սա նշանակում է ավելի քիչ արժեքավոր գործիքային կրկնություններ և ավելի արագ արձագանքում արտադրության կողմերի համար։
Մատակարարման մասով, նոր ալյումինային եստրավերը խոնարհող գործիքավորման համար կարգավորող ոչ դիտարկված գործիքավորման ընտրանքները տանում են արագացման շեշտված դաշտի վրա: Այս վարդակները ավելի լավ տևողություն և տաքուստ դիմադրելիություն են առաջարկում, ուժեղացնում են էլեկտրաշերտի գործիքավորման կատարողականությունը խազված շերտի մոտ այնպիսին դանդաղ ժամանակով և նվազված արժեքով: Սա ձեզ ավելի շատ ընտրություն է տալիս բյուջեի և արտադրության կարիքների հավասարակշռման համար:
Դադարեցրած միտումները ընդունելով, դուք կստանաք ավելի արագ, ավելի ծախսարդյունավետ ապագա արտահանում բարձրացնելու ձևեր, որոնք մասնագիտորեն կարող եք օգտագործել բժշկական սարքավորումներ, ավտոմոբիլային մասեր կամ օգտագործողի առարկաներ: Գագաթային խորքային ուսումնասիրություն արագ գործիքավորման զարգացումների և կիրառական խորհուրդների մասին ապագա գործիքավորման վերաբերյալ կարող եք ուսումնասիրել մեր համապարփակ հաշվետու գործիքավորման պարունակության էջը.



 Armenian
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian