
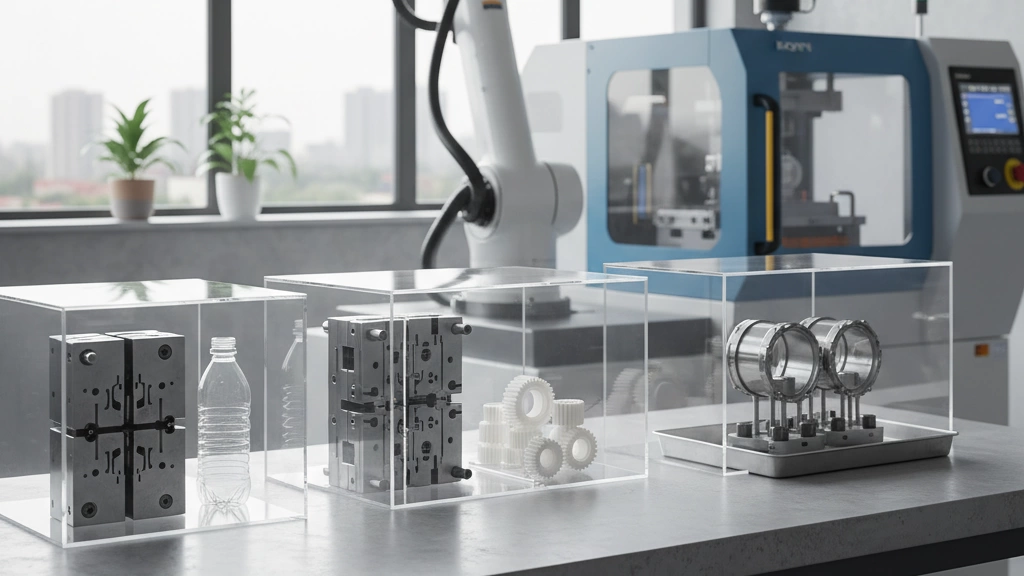
传统注塑成形
传统注塑成型是最广泛使用的塑料制造工艺,理想用于中到大量生产 该过程遵循一个直截了当的流程:夹紧模具两半,注入熔融塑料,充填以减少收缩,冷却部件,最后脱模。此方法适用于重量从0.1克到约3千克的部件。
典型循环时间范围为15到60秒,取决于部件复杂性和材料选择。常见的塑料包括聚丙烯(PP)、丙烯腈-丁二烯-苯乙烯(ABS)、聚碳酸酯(PC)和聚氧甲撑(POM)。你会在日常消费品、汽车内饰部件和电子外壳中看到传统注塑成型的部件。
| 特征 | 优点 | 缺点 |
|---|---|---|
| 公差 | 良好的尺寸控制 | 对超精细部件有一定限制 |
| 表面处理 | 平滑到中等纹理 | 需要二次精加工以实现高光泽 |
| 模具成本 | 中等模具成本 | 较高的初始模具成本 |
传统注塑成型在成本、质量和速度之间提供了良好的平衡,成为许多标准部件的可靠选择。
多色注塑成型(双射/超模成型)

多色注塑成型,也称为双射或超模成型,允许在一个循环中将两种或以上材料或颜色组合成一个部件。有两种主要方式: 顺序注塑,其中先注塑一种材料,然后再注入第二种材料,和 同时注塑,两种材料同时注入。
该工艺通常依赖带有 转动压板 or 芯背部 机构。旋转压模板将模具旋转以对齐每一发料,而芯后机则移动模具芯以为第二发留出空间。
材料配对是关键。常见组合包括 TPE 搭配 PP 用于硬质塑料上的软握把 带有ABS的PC 用于多色、耐用部件。这些配对粘合性很好,但你必须注意差异。 收缩 可能导致翘曲或薄弱点。
典型应用包括软握把手柄、彩色按钮,以及希望不同纹理或颜色无缝集成的密封部件。
多模腔模塑设计要点
- 确保良好 键合强度 在材料之间以防止分层。
- 管理 收缩差异 为避免失真。
- 使用兼容性高的聚合物,或考虑表面处理以提高附着力。
多次成形在一个高效流程中提供多样化设计选项,适用于材料或颜色各异的复杂零件。
嵌件成形
插入成形是一种将金属或塑料部件与模塑塑料结合在一起,以获得更强大、功能性更强的部件的绝佳方式。该工艺包括在注塑前将螺纹金属件或连接件等嵌件放入模具中,然后在其周围注塑塑料。
加载方法
- 手动装载: 适用于低产量或需要谨慎放置的复杂嵌件的理想选择。
- 机器人装载: 适合大批量生产和一致的精度。
质量检查
- 封装完整性: 确保塑料在嵌件周围完全粘合,无空隙。
- 拉出力测试: 衡量嵌件在松动前能承受的力,关键于耐久性。
常见应用
- 用于消费品和工业产品的螺丝螺母嵌件
- 需要可靠塑料过模的电连接器
- 嵌入式组件提升功能性的医疗器械
模具特性
- 滑动芯: 允许下凹和复杂的嵌件形状
- 竖直注塑单元: 通常用于更易嵌件放置和更好的塑料流动控制
嵌件成形增加强度和功能性,使其成为需要嵌入金属或塑料嵌件的零件的首选,同时不损失注塑成型的效率。
气辅注塑成形
气体辅助注塑在熔融塑料中注入氮气,形成零件内部的空腔。该工艺通过精确控制氮气注入时机和压力曲线来塑造具有通常为 3 至 8 毫米.
Because of this hollow design, it’s great for making 管状把手、汽车踏板和大面板,在这里强度和减重很重要。它也减少了材料使用,节省 20–40% 与传统实心成型相比。这意味着成本更低、部件更轻且不影响耐久性。
这种方法非常适合在保持部件坚固和一致的同时,降低材料成本和循环时间。
薄壁注塑

薄壁注塑的目标是制造壁厚在 0.3 到 1.0 毫米之间的轻量化部件。为实现这一目标,工艺采用 超过 500 毫米/秒 的高速注射速度,并结合精确的 模具温度控制。这有助于熔融塑料在冷却前迅速充填薄腔。
薄壁部件的常用材料包括 高流动性聚丙烯(PP)、聚碳酸酯(PC)和聚苯乙烯(PS)。这些材料在流动性和强度之间提供了薄部位所需的平衡。
典型应用覆盖 包装物、一次性餐具和手机壳—basically products where weight reduction and fast production are key.
由于薄壁在冷却时速度很快, 翘曲 可以成为一个问题。为减少这种情况,制造商使用的策略包括:
- 统一壁厚设计
- 模具中的受控冷却通道
- 优化注射速度和压力
- 使用具有低收缩率的材料
这种方法使薄壁成形成为大批量、对成本敏感且仍需外观锐利、性能良好的部件的首选工艺。
微注塑
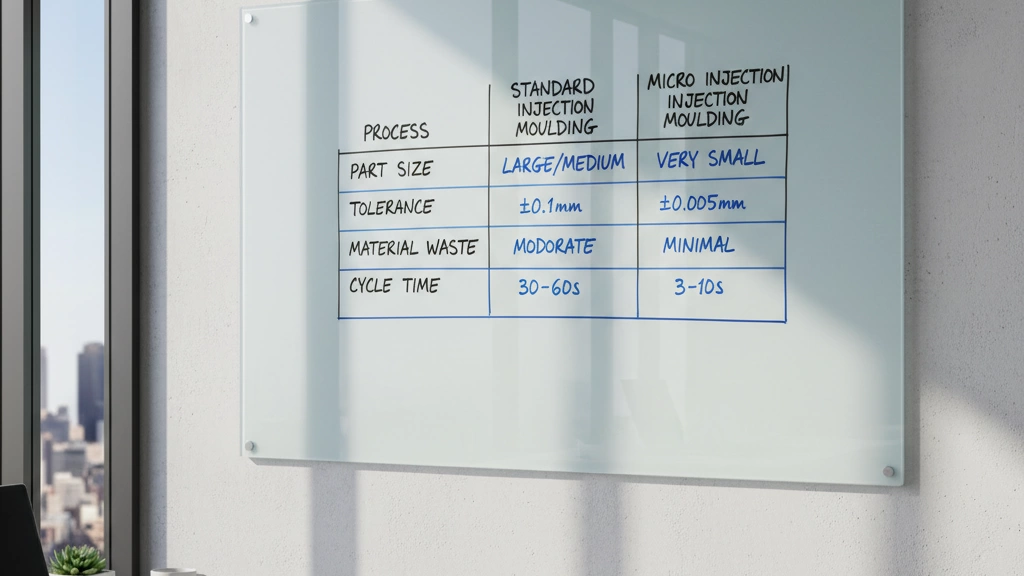
微注塑在需要超小部件时非常合适——通常重量在1克以下,公差极其严格,约±0.005毫米。该工艺使用全电机床以实现精确控制,并采用变温加热迅速循环模具温度以提升部件质量。
常见应用包括微流控设备、微小钟表齿轮以及对细节和精度要求高的医疗植入物。然而,也存在如高材料粘度管理和确保模具排气以避免缺陷等挑战。
如果你的项目在微观尺度上需要高精度,微注塑在塑料注塑加工工艺中提供无与伦比的一致性与质量。
结构泡沫模塑
Structural foam moulding uses blowing agents—either chemical or physical—to create a cellular core inside thick plastic parts. This process runs at a lower injection pressure (20–40 bar), making it ideal for walls between 6 and 25 mm thick. The resulting parts are lighter due to a 10–30% density reduction but still maintain good strength and rigidity.
常见应用包括托盘、大型外壳和材料处理部件,其中耐用性和减重很重要。一个显著优点是消除下沉痕,因为泡沫芯在冷却时能平衡收缩。这使结构泡沫成形成为大尺寸、体积大、需要稳定性能且不增加额外材料成本的部件的明智选择。
注塑类型对比矩阵
| 工艺 | 最小壁厚 | 循环时间 | 模具成本 | Typical Volume | 、以及相对成本来引导你的选择。 |
|---|---|---|---|---|---|
| 传统注射 | 0.8 mm | 15–60 sec | $$ | 中等偏高 | 好 |
| 多射 / 双射 | 0.8 mm | 30–90 sec | $$$ | 中等 | 非常好 |
| 嵌件成形 | 1.0 毫米 | 40–90 sec | $$$ | Low to Medium | Excellent (with inserts) |
| 气体辅助注塑 | 3–8 mm | 20–45 sec | $$$ | 中等偏高 | 由好到极佳 |
| 薄壁注塑 | 0.3–1.0 mm | 10–30 sec | $$$$ | 高 | 中等 |
| 微注塑 | 小于0.3毫米 | 8–20 sec | $$$$ | 低 | Good (precision) |
| 结构泡沫模塑 | 6–25 mm | 60–120 sec | $$$ | 中等 | 中等偏好良好 |
图标要点:
- 循环时间: ⏱️ (short) | ⏳ (medium) | 🕒 (long)
- 模具成本: 💲 (low) | 💲💲 (medium) | 💲💲💲 (high) | 💲💲💲💲 (very high)
- 强度: 💪 (moderate) | 🦾 (good) | 🛡️ (excellent)
快速视觉扫描
| 工艺 | 循环时间 | 模具成本 | 、以及相对成本来引导你的选择。 |
|---|---|---|---|
| 传统 | ⏳ | 💲💲 | 🦾 |
| 多次射出 | ⏳ | 💲💲💲 | 🛡️ |
| 嵌件成形 | ⏳ | 💲💲💲 | 🛡️ |
| 气体辅助 | ⏱️ | 💲💲💲 | 🦾–🛡️ |
| 薄壁 | ⏱️ | 💲💲💲💲 | 💪 |
| 微量注射 | ⏱️ | 💲💲💲💲 | 🦾 |
| 结构泡沫 | 🕒 | 💲💲💲 | 💪–🦾 |
此对比可帮助您快速了解哪种注塑成型工艺更适合您产品的尺寸、预算和性能需求。
如何选择合适的注塑成型工艺
选择最佳注塑成型工艺取决于几个关键因素。以下是一个简单的决策树,帮助您做出决定:
| 步骤 | 需要考虑的因素 | 重要性原因 |
|---|---|---|
| 1. 产量 | 低 (100,000) | 影响模具成本和循环时间 |
| 2. 零件尺寸 | 小型、 中型、 大型 | 确定机器和模具类型 |
| 3. 材料 | 塑料类型及属性 | 影响工艺兼容性和品质 |
| 4. 预算 | 模具与生产成本 | 平衡前期投入与单件成本 |
常见陷阱及如何避免
- 为体量选择错误的工艺: 小批量时避免昂贵的模具工艺。
- 忽略材料兼容性: 并非所有塑料都适用于每种成形方式。
- 设计过于复杂化: 复杂部件可能增加成本和循环时间。
- 跳过早期咨询: 从长远来看,省时、省钱,减少返工。



 Belarusian
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Armenian