

Hovedfaktorer i valg av injeksjonsstøpemateriale
Å velge riktig injeksjonsformingsmateriale er den enkelt største beslutningen som bestemmer delens ytelse, levetid og kostnad. Når jeg anbefaler termoplastiske materialer til klienter, starter jeg alltid med disse fem faktorene:
Mekaniske egenskaper: styrke, slagfasthet, fleksibilitet
Delen din må tåle virkelig bruk, ikke bare se bra ut på papiret. Jeg fokuserer på:
- Tensile styrke – Hvor mye belastning plasten kan håndtere før den strekkes eller går i stykker. Kritisk for braketter, klips, strukturelle huser.
- Slagmotstand – Hvor godt den absorberer støt og fall. Viktig for forbrukerelektronikk, bilinnvendige deler, verktøy og leker.
- Fleksibilitet og stivhet – Trenger du en rigid ramme eller et levet hengsle? Materialvalget her avgjør om en klips snapping eller bøyes pålitelig over tusenvis av sykluser.
I praksis matcher jeg disse egenskapene til de verste forholdene delene dine vil møte, ikke gjennomsnittet.
Termiske egenskaper: varmebestandighet og smeltepunkt
Varmere kan stille til utslag et godt design hvis materialvalget er feil.
- Varmebestandighet (HDT/Vicat) – Vil delen deformeres i en varm bil, nær en motor eller i en oppvaskmaskin?
- Smeltepunkt og bearbeidingsvindu – Materialet må kunne kjøres pålitelig i støpeautomaten uten å brenne, skrumpe eller skape sankmerker.
For alt nær motorer, elektronikk eller varme væsker, går jeg mot ingeniørklasse termoplaster med dokumentert termisk stabilitet.
Kjemisk og miljømessig motstandsdyktighet
virkelige miljøer er rotete: olje, rengjøringsmidler, UV-lys, fuktighet og mer.
- Fuktighet – Noen plasttyper absorberer vann og svelger eller mister styrke (f.eks. visse polyamider).
- Kjemikalier og løsemidler – Drivstoff, rengjøringsmidler, alkoholer og desinfeksjonsmidler kan forårsake sprekker i feil polymer.
- UV og vær – Utendørs deler trenger UV-stabilisert eller iboende UV-resistent plast for å unngå gulning og skjørhet.
Jeg spør alltid hvor delen skal brukes og hva den vil berøre før jeg låser inn et materiale.
Kostnad, bearbeidbarhet og regulatorisk overholdelse
Et teknisk perfekt materiale er nytteløst hvis det ikke kan støpes effektivt eller godkjennes for bruk.
- Materialkostnad vs. ytelse – Handelsplast (PP, PE, PS) er billigere; ingeniørplast (ABS, PC, PA, POM) og høytytende kvaliteter koster mer men reduserer ofte feil og garantikrav.
- Bearbeidbarhet – Flytoppførsel, krymping og vridning er viktig for tynne vegger, lange flytlengder og tette toleranser. God flyt kan redusere syklustid og verktøyproblemer.
- Regulatorisk overholdelse – For mange kunder må vi møte:
- Mating av matkontakt standarder (FDA, EU)
- RoHS/REACH for elektronikk og eksportmarkeder
- Bransjespesifikke normer (UL-flammabilitet, medisinsk grad, osv.)
Jeg velger sprøytestøpte plastmaterialer som oppfyller disse kravene uten å overtegne løsningen.
Bærekraft og resirkulerbarhet
Bærekraft er ikke lenger valgfritt i mange globale markeder.
- Resirkulerbare termoplaster – Materialer som PP, PE og noen typer PET og ABS passer inn i etablerte resirkuleringsstrømmer.
- Resirkulert innhold – Etterforbruker- eller etterindustrielt resirkulerte resiner kan redusere fotavtrykket og noen ganger kostnader, hvis applikasjonen tåler variasjon.
- Bio-baserte alternativer – Der merkevare eller forskrift krever det, vurderer vi bio-baserte eller lavkarbonmaterialer, og balanserer dem mot mekaniske og bearbeidingsbehov.
Målet mitt er å levere et materialevalg som ikke bare fungerer teknisk og økonomisk, men også står opp under bærekrafts- og samsvarsrevisjoner.
Mest brukte sprøytestøpe-materialer
Når vi velger sprøytestøpematerialer for et prosjekt, balanserer vi alltid ytelse, kostnad og bearbeiding. Her er en rask, praktisk oversikt over de mest brukte termoplastiske materialene.
Polypropylen (PP)
Nøkkelpunkter:
- Fordeler: Veldig lett, god kjemisk motstand, fatigue- resistent (flott for hengsler som lever), lav kostnad.
- Ulemper: Lavere stivhet enn noen tekniske plasttyper, begrenset høytemperaturytelse, kan warp hvis ikke riktig designet.
- Typiske bruksområder: Matkontainere, husholdningsartikler, korker og lukker, bilinteriørdeler, levende hengsler.
Akrylonitril-butadien-styren (ABS)
Nøkkelpunkter:
- Fordeler: Robust, god støtstyrke, fin overflatefinish, enkel å male og belegge, stabile dimensjoner.
- Ulemper: ikke flott mot sterke løsemidler, begrenset UV-motstand utendørs uten tilsetningsstoffer.
- Typiske bruksområder: Forbrukerelektronikkhus, leker, bilinteriørkomponenter, verktøyhus.
Polyetylen (PE – HDPE & LDPE)
Nøkkelpunkter:
- Fordeler: Utmerket kjemisk motstandsdyktighet, god slagmotstand (spesielt HDPE), veldig egnet for fleksible deler (LDPE), lav kostnad.
- Ulemper: Lavere stivhet enn tekniske plasmer, vanskelig å lime/måle, kan deformeres under last ved høyere temperaturer.
- Typiske bruksområder: Flasker, drivstofftanker, industrielle beholdere, fleksibel emballasje, enkle kjemisk motstandsdyktige deler.
Polykarbonat (PC)
Nøkkelpunkter:
- Fordeler: Veldig høy slagmotstand, gjennomsiktige kvaliteter tilgjengelige, god varmebestandighet, dimensjonsstabil.
- Ulemper: Høyere kostnad, kan få spenstbrudd med visse kjemikalier, trenger forsiktig formgiving for å unngå optiske defekter.
- Typiske bruksområder: Linser, sikkerhetsvisirer, hjelmer, klare maskinvern, elektroniske huser.
Nylon (Polyamid – PA6, PA66)
Nøkkelpunkter:
- Fordeler: Høy styrke og stivhet, god slitasjemotstand, ideell for bevegelige/mekaniske deler, god varmebestandighet.
- Ulemper: Tar opp fuktighet (påvirker dimensjoner og egenskaper), kan skjekke hvis det ikke er riktig utformet.
- Typiske bruksområder: gir kiler, lager, kabelbindere, under-panser bil-deler. For komplekse kjøretøyskomponenter kombinerer vi ofte PA med vårt automotive injeksjonstøping evner.
akryl (PMMA)
Nøkkelpunkter:
- Fordeler: Veldig klart (glasslignende), god UV-motstand, god overflatehardhet, sterk estetikk.
- Ulemper: Mer sprø enn PC, lavere slagmotstand, begrenset kjemisk motstand.
- Typiske bruksområder: Lysdeksler, skjermer, skilt, klare paneler, kosmetiske deler.
Polyoxymetylene (POM / Acetal)
Nøkkelpunkter:
- Fordeler: Veldig god dimensjonsstabilitet, lav friksjon, høy stivhet, utmerket for presisjonsdeler.
- Ulemper: Begrenset bonding og lakkering, følsom for sterke syrer/oksidanter, forsiktig behandling nødvendig for å unngå nedbrytning.
- Typiske bruksområder: Presisjonsgir, festemidler, klips, mekaniske og bil-relaterte komponenter.
Polystyren (PS)
Nøkkelpunkter:
- Fordeler: Veldig enkel å forme, utmerket klarhet (GPPS), lav kostnad, god for høyvolum engangs-deler.
- Ulemper: Sprø, dårlig slagmotstand (med mindre den er modifisert), begrenset kjemisk motstand.
- Typiske bruksområder: Engangs emballasje, kopper, innsatser, CD/DVD-uforer, lavbelagte deler.
Andre bemerkelsesverdige sprøytestøpte plasttyper
PC/ABS-blandinger
- Hvorfor bruke: Kombiner PC-innflyt og varmebestandighet med ABS-prosessbarhet og overflatefinish.
- Bruksområder: Automobildeler innvendig, high-end elektronikkhus, funksjonelle dekker.
TPU (Termoplastisk polyuretan)
- Hvorfor bruke: Utmerket fleksibilitet, slitasjebestandighet og støtmotstand.
- Bruksområder: Kabelkapper, mykberøringsgrep, tetninger, fleksible koblinger, komponenter til fottøy.
Bærekraftige materialer
- Alternativer: Resirkulert PP/PE/ABS, biobaserte PLA og andre nye miljøvennlige resiner.
- Bruksområder: Forbrukerprodukter, emballasje og merker som sikter mot lavere karbonavtrykk.
Rask materialoversikt
| Materiale | Hovedstyrker | Typiske svakheter | Vanlige bruksområder |
|---|---|---|---|
| PP | Lette, kjemikaliebestandige, billige | Begrenset varme, stivhet | Beholdere, lokk, bilinteriørforskakk |
| ABS | Seigt, god finish | Dårlig med løsemidler, UV | Elektronikk, leker, bilinnredning |
| PE (HD/LD) | Kjemikalie- og slagmotstand | Lavere stivhet | Flasker, tanker, emballasje |
| PC | Veldig motstandsdyktig, klar, varmebestandig | Høyere kostnad, spenningssprekker | Linser, sikkerhetsdeler, huser |
| PA6/PA66 | Sterk, slitestyrke | Fuktighetsabsorpsjon | Skrøner, gir, under-hood deler |
| PMMA | Klart, UV-stabilt | Brittle | Skjermer, belysning, skilt |
| POM | Presis, lav friksjon | Prosessfølsom | gir, klemmer, mekaniske deler |
| PS | Billig, enkelt å forme | Brittle | Emballasje, engangsartikler |
Vi arbeider med alle disse vanlige plastene for sprøytestøping daglig og tilpasser materialvalget basert på ytelse, kostnader og regulatoriske krav.
Sprøytestøpegjennomgangstabell for materialer
Her er en rask referanse-sammenligning av vanlige plastmaterialer for sprøytestøping. Bruk dette for å snevre inn materialvalget raskt.
Viktige egenskaper i korte trekk
Legend (relativ skala):
- Styrke / Varmebestandighet / Kostnad: Lav / Medium / Høy
- Shrinkage: Lav (godt for tette toleranser) til Høy
| Materiale | Styrke | Varmebestandighet | Kostnad | Trekking/ Krymping | Typiske bruksområder |
|---|---|---|---|---|---|
| PP (polypropylen) | Medium seighet, fleksibel | Medium (opp til ~100°C) | Lav | Medium–Høy | Matbeholdere, kapsler, bevegelige hengsler, bilinnstikk |
| ABS | Medium–Høy, rigid | Medium (~90–105°C) | Mellom | Mellom | Hus/innkapslinger, forbrukerelektronikk, leker, interiør bil-deler |
| HDPE | Medium, slagfast | Medium (up to ~110°C) | Lav | Medium–Høy | Flasker, tanker, kjemiske beholder, rør |
| LDPE | Lavere styrke, svært fleksibel | Lav–Medium | Lav | Høy | Fleksibel emballasje, klistreflasker, liner |
| PC (Polykarbonat) | Høy styrke, veldig slitesterk | Høy (~120–135°C) | Høy | Lav–Medium | Sikkerhetsbriller, beskyttere, klare deksler, elektroniske hus |
| PA6 / PA66 (Nylon) | Høy styrke, slitagesikker | Høy (opptil ~120–150°C) | Medium–Høy | Medium–Høyt (fuktighetsfølsom) | Tannhjul, lager, under-motors bil-deler, mekaniske deler |
| PMMA (Akryl) | Medium, sprø | Medium (~80–95°C) | Mellom | Lav–Medium | Optiske deler, skjermer, lysdekker, skilt |
| POM (acetal) | Høy stivhet, lav friksjon | Medium–Høyt (~100–120°C) | Medium–Høy | Lav–Medium | Presisjonsgir, klips, festemidler, mekaniske komponenter |
| PS (Polystyren) | Medium, sprø | Lav–Medium | Veldig lav | Mellom | Pakking, engangsartikler, lave belastningshus |
Hvis du balanserer ytelse med kostnadseffektive støpemasser, denne typen oversikt pluss en tydelig forståelse av injektjonsstøping av plast er nøkkelen. Derfra kan vi finjustere for krymp, toleranser og overflatefinish basert på delenes utforming og forventede volum.
For hjelp med å koble materialvalg til syklustid og total deløkonomi, går jeg ofte gjennom både harpiksdata og produksjonssiden med kunder, på samme måte som vi bryter ned prosjektbudsjett i vår guide om hva som driver kostnader for injeksjonsstøping.
Avanserte og spesialiserte injeksjonsstøpingsmaterialer
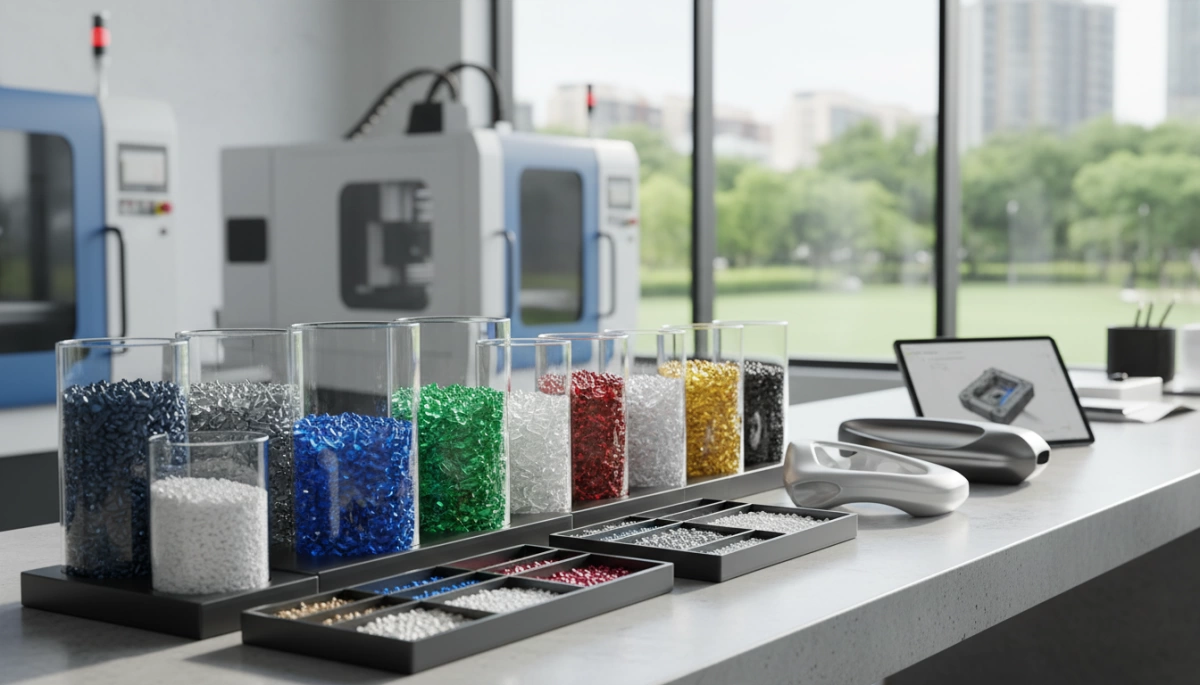
Når standarde injeksjonsstøttematerialer ikke er nok, går vi over i ingeniørgrad og høyytelses termoplaster. Her finjusterer vi ytelsen for styrke, varme, friksjon og utfordrende miljøer.
Injenørgrad injeksjonsstøpping materialer
Disse termoplastiske materialene er ryggraden i tøffere, mer varige deler:
- PBT (Polybutylentereftalat)
- Hvorfor bruke det: God mekanisk styrke, veldig stabile dimensjoner, sterk elektrisk isolasjon.
- Beste for: Kontakter, elektriske hus, bilkomponenter, apparatdeler.
- Nøkkelfordeler: Lav fuktighetsopptak, god kjemisk resistens, ren overflatefinish.
- PET (Polyetylen tereftalat)
- Hvorfor bruke det: Høy stivhet og styrke, god slitasjebestandighet, solid dimensjonal stabilitet.
- Beste for: Presisjonsdeler, komponenter for matkontakt (med riktig kvalitet), industrielle deler.
- Nøkkelfordeler: Gode barrieredeler, pålitelig i gjentatte bruksapplikasjoner.
- Fylte nyloner (Glassfiberforsterket PA6, PA66)
- Hvorfor bruke dem: Mye høyere styrke og stivhet enn ufylt nylon, bedre krypbestandighet.
- Beste for: Strukturelle braketter, gir, under-hele motorrommet-deler, høybelastede mekaniske komponenter.
- Nøkkelfordeler: Utmerket styrke-til-vekt-forhold, varme- og kjemisk motstand, god tretthetsmotstand.
Disse ingeniørklasse-termoplastene gir mening når du trenger mer enn grunnleggende PP eller ABS, men ikke ennå trenger ekstreme ytelsesk polymers.
Ytelsessterke polymerer for krevende applikasjoner
For de mest krevende miljøene går vi opp i høyytelses innsprøytningsformings-plaster:
- PEEK (Polyether Ether Ketone)
- Hvorfor bruke det: Enestående varmebestandighet (kan håndtere svært høye kontinuerlige brukstemperaturer), utmerket kjemisk motstand, meget høy styrke og stivhet.
- Beste for: Luftfartsdeler, olje og gass, medisinsk utstyr, høytemperatur elektriske og mekaniske komponenter.
- Nøkkelfordeler: Tåler dampsterilisering, aggressive kjemikalier og tung mekanisk belastning med svært lav kryp og slitasje.
- Andre høyytelses kandidater (oversikt):
- PPS, PSU, PES, PEI og lignende materialer brukes når du trenger flammehemming, dimensjonal stabilitet ved høye temperaturer og lang levetid i harde forhold.
Disse resinsene er dyrere, men de kan erstatte metaller i mange tilfeller og redusere vekt uten å gå på bekostning av sikkerhet eller holdbarhet.
Biobaserte og resirkulerte innsprøytningsformeringsmaterialer
Bærekraftige innmoldningsmaterialer blir sterkere hvert år, og vi bruker dem allerede der det gir mening:
- Bio-baserte polymerer
- Eksempler: PLA-blandinger, bio-baserte PA, bio-PP.
- Hvorfor bruke dem: Lavere karbonavtrykk, voksende ytelsesområde, egnet for emballasje, forbrukerprodukter og enkelte tekniske deler.
- Resirkulerte og resirkulerbare materialer
- Eksempler: rABS, rPP, rPET, og kontrollerte resirkuleringsstrømmer.
- Hvorfor bruke dem: Kostnadsbesparelser, redusert avfall, støtte for selskapsmål om bærekraft, spesielt for høyvolum-forbrukerprodukter og emballasje.
- Hybride løsninger
- Kombinering råvarer + resirkulert materiale eller bio-baserte + mineral/plantetilfyll kan treffe det søte punktet mellom ytelse, utseende og bærekraft.
Når bærekraftsmålene strammes inn på tvers av globale markeder, ser vi at flere prosjekter spesifiserer resirkulert eller bio-baserte innhold fra dag én. Parret med riktig verktøy og deldesign kan disse plastene fortsatt levere presisjon og pålitelighet. For dypere bakgrunn om hvordan disse harpiksene oppfører seg i verktøy og masseproduksjon, kan du utforske vår oversikt over hva sprøytestøping er og hvordan det fungerer.
Hvordan velge riktig innstøpingmateriale
Å velge riktig innstøpningsmateriale er en forretningsbeslutning, ikke bare en teknisk en. Her er slik jeg vanligvis bryter det ned sammen med kunder.
Trinn-for-trinn-materialutvelgelse
1. Definer de virkelige forholdene
Start med hvordan delen vil bli brukt, ikke med plastnavnet.
- Mekanisk belastning: statisk belastning, støt, bøying, slitasje, låse-samlinger, levende hengsler
- Temperatur: normal bruk, topper, lagring, transport
- Miljø: fuktighet, kjemikalier, ute/UV, rengjøringsmidler
2. Sett ytelsesmål
Gjør bruken om til enkle tall der det er mulig:
- Minimum trekkfasthet / stivhet
- Påkrevd slagmotstand (myk mot hard)
- Hett motstandsdyktighet (service-temp, ikke bare smeltepunkt)
- Forventet levetid (engangsbruk, 1–2 år, 10+ år)
3. Legg til overholdelse og sikkerhet
Filtrer materialer etter sertifisering:
- Matkontakt, medisinsk, leketøyssikkerhet, flammehemmende
- RoHS/REACH og lokale regler
- Bransjespesifikke standarder for bilindustrien, elektronikk, etc.
4. Sjekk kostnad og bearbeidbarhet
Nå sammenligner du kandidatens termoplastiske materialer:
- Materiale pris per kg vs forventet delvekt
- Syklustid, kjøleegenskaper, materialsvinn
- Verktøyinnvirkning: ventilasjon, gattetype, vridningsrisiko
Du kan se hvordan dette henger sammen med den overordnede arbeidsflyten i vår guide om hvordan plastinjeksjonsforming fungerer.
5. Vurder estetikk og merkevarebygging
Begrens ned ved:
- Farge og overflatevalg
- Gjennomsiktighet vs ugjennomsiktig
- Maleegenskaper, plating, myk berørspåforming
6. Vurder bærekraft tidlig
Hvis kundegrunnlaget bryr seg om det (de fleste globale merkevarer gjør det):
- Resirkulerte teknologier (rPP, rPET, rABS)
- Bio-baserte eller biologisk nedbrytbare alternativer der det passer
- Design for demontering og resirkulering ved livets slutt
7. Kortlist, tilbud, så valider med prototyper
Velg 2–3 sprøytestøpingsplastikk, beregn kostnadene, deretter:
- Kjør form-testing med realistiske prosessinnstillinger
- Testdeler under faktiske bruksforhold (dropptester, varme, kjemikalier)
- låse inn materialet bare etter at valideringsdata ser bra ut
Vanlige fallgruver å unngå
1. Valgt etter navn, ikke etter data
- “ABS er sterkt” eller “PP er billig” er ikke nok.
- Sammenlign alltid dataark: styrke, HDT, slagstyrke, krymping.
2. Ignorere miljø og kjemikalier
- Rengjøringsmidler, drivstoff, oljer og UV-lys kan ødelegge “god på papiret” materialer.
- Sjekk alltid kjemisk resistens og utendørsstabilitet.
3. Undervurdere krymping og vridning/krumning
- Forskjellige termoplaster krymper ulikt; dette påvirker toleranse og planhet.
- Snakk med molders om materialsprekking i forming før designen fryses ned.
4. Overingeniørskap av resin
- Høykvalitets ingeniørklasse termoplaster er flotte, men ofte overkill.
- Hvis et mellomgrensepolymer oppfyller spesifikasjonen, bruk det og spar på delkostnad.
5. Å hoppe over virkelighetstesting
- Laboratoriedata er ikke et substitutt for funksjonell testing på formede deler.
- Test sammensatte produkter, ikke bare enkelt deler.
Hvorfor prototyping og testing er viktig
Før du forplikter deg til full verktøyproduksjon og volumutgivelse, bygg en rask valideringssløyfe rundt materialvalget for plast:
| Trinn | Hva du gjør | Hvorfor det er viktig |
|---|---|---|
| Materialscreening | Velg 2–3 kandidat termoplaster | Unngå tunnelvisjon på ett enkelt resin |
| Prototype eller mykt verktøy | Kortsiktig injeksjonsstøpte deler | Sjekk flyt, kosmetikk, warpage, montering passform |
| Funksjonell testing | Mekaniske, termiske, kjemiske tester | Beviser virkelig verdens ytelse, ikke bare teori |
| Prosessoptimalisering | Juster temperaturer, trykk, kjøling | Låser i en robust støpevindu |
| Endelig godkjenning | Signere materiale + prosesskombinasjon | Reduserer avfall, returer og garantiproblemer senere |
Denne tilnærmingen holder prosjektet ditt raskt, kontrollert og kostnadseffektivt samtidig som du får tillit til at du bruker riktig injeksjonsforming materiale for markedet ditt og merkevaren din.
Hvorfor samarbeide med Jino for valg av injeksjonsformemateriale
Når du velger injeksjonsformematerialer, trenger du ikke bare datablad—du trenger en partner som forstår hvordan PP, ABS, PC, nylon og andre termoplastiske materialer oppfører seg i virkelig produksjon. Det er nettopp her vi kommer inn.
Ekspert materiale anbefaling
Vi hjelper deg å velge riktig injeksjonsformplast basert på:
- Mekaniske behov – styrke, stivhet, støtmotstand
- Termiske grenser – arbeidstemperatur, varmeforvrengning
- Kjemisk eksponering – oljer, drivstoff, rengjøringsmidler, UV, fuktighet
- Reguleringer og sikkerhet – matkontakt, RoHS, REACH, bransjespesifikke regler
- Kostnader og forsyning – resinpris, tilgjengelighet og langsiktig stabilitet
Vårt team ser på delens utforming, miljø og livssyklus, deretter anbefaler vi det mest passende termoplastiske materialet – ofte ved å sammenligne flere alternativer slik at du tydelig ser avveiningene.
For prosjekter som trenger dypere design- og harpuksinput, støtter vi full tilpasset plastinjeksjonssmolding fra konsept til produksjon gjennom vårt tilpassede plastinjeksjonsformings tjenester.
Fra prototyper til høykapasitetsproduksjon
Vi er satt opp for å håndtere:
- Prototypeinnstøpingsformpressing knytter seg til rask designvalidering
- Små og mellomstore partier for pilot- eller nisjeprodukter
- Høyvolumsproduksjon med stabile syklustider og gjentakbar kvalitet
Enten du tester et nytt biobasert materiale eller skalerer et bevist ingeniørgrad termoplast, justerer vi parametrene for hvert harpuks – krymping, kjøling, pakketrykk – for å nå dine dimensjons- og ytelsesmål. Hvis du fortsatt fininnstiller utforming eller materialvalg, lar vår prototype-sprøytestøping evne deg teste ekte deler før du forplikter deg til full verktøy prototypeinnstøpingsløsninger.
Kvalitet, presisjon og kundespesifikke løsninger
Vi bygger rundt dine krav, ikke våre:
- Stramme toleranser og stabile prosessvinduer for kritiske deler
- materialsporbarhet og konsistente partier for regulerte industrier
- Optimaliserte former-design for flyt, ventilasjon og skjevhetskontroll
- Løpende tilbakemelding om deldesign og resinvalg for å forbedre avkastning og kostnader



 Norwegian
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Belarusian
 Armenian