

Fatores-chave na seleção de materiais para moldagem por injeção
A escolha certa material de moldagem por injeção é a decisão única mais importante que determina o desempenho da peça, a vida útil e o custo. Quando recomendo materiais termoplásticos aos clientes, começo sempre por estes cinco fatores:
Propriedades mecânicas: resistência, impacto, flexibilidade
A sua peça precisa sobreviver ao uso no mundo real, não apenas parecer bem no papel. Concentro-me em:
- Resistência à tracção – Quanto peso o plástico pode suportar antes de se alongar ou romper. Crítico para suportes, clipes, carcaças estruturais.
- Resistência ao impacto – Quão bem absorve choques e quedas. Importante para eletrónica de consumo, interiores automotivos, ferramentas e brinquedos.
- Flexibilidade e rigidez – Precisa de uma armação rígida ou de uma dobradiça elástica? A escolha do material aqui decide se um clipe se fixa com estalo ou se flexiona de forma fiável ao longo de milhares de ciclos.
Na prática, junto estas propriedades às condições mais adversas que a sua peça irá enfrentar, e não às médias.
Propriedades térmicas: resistência ao calor e temperatura de fusão
O calor pode destruir silenciosamente um bom design se a escolha do material estiver errada.
- Resistência ao calor (HDT/Vicat) – A peça pode deformar-se num carro quente, junto a um motor, ou numa máquina de lavar?
- Ponto de fusão e janela de processamento – O material tem de funcionar de forma fiável na máquina de moldagem sem queimar, empenar ou criar marcas de afundamento.
Para tudo o que estiver perto de motores, eletrónica ou fluidos quentes, inclino-me para thermoplásticos de grau industrial com estabilidade térmica comprovada.
Resistência química e ambiental
Ambientes reais são confusos: óleos, cleaners, luz UV, humidade e muito mais.
- Humidade – Alguns plásticos absorvem água e incham ou perdem resistência (p. ex., certos nylons).
- Químicos e solventes – Combustíveis, detergentes, alcoóis e desinfetantes podem estressar o polímero errado.
- UV e tempo – Peças exteriores necessitam de plásticos estáveis à UV ou intrinsecamente resistentes a UV para evitar amarelamento e embotamento.
Pergunto sempre onde a peça vai ficar e com o que irá tocar antes de definir o material.
Custo, processabilidade e conformidade regulatória
Um material tecnicamente perfeito não serve se não puder ser moldado de forma eficiente ou certificado para uso.
- Custo do material vs. desempenho – As Resinas commodities (PP, PE, PS) são mais baratas; plásticos de engenharia (ABS, PC, PA, POM) e grades de alto desempenho custam mais, mas costumam reduzir falhas e reclamações de garantia.
- Processabilidade – O comportamento de fluxo, encolhimento e empenamento importam para paredes finas, comprimentos de fluxo longos e tolerâncias apertadas. Um bom fluxo pode reduzir o tempo de ciclo e dores de cabeça com ferramentas.
- Conformidade regulatória – Para muitos clientes, devemos cumprir:
- Normas de contacto alimentar (FDA, UE)
- RoHS/REACH para eletrónica e mercados de exportação
- Normas específicas do setor (UL inflamabilidade, grau médico, etc.)
Escolho plásticos de moldagem por injeção que atendam a estes requisitos sem sobreprojetar a solução.
Sustentabilidade e reciclabilidade
A sustentabilidade já não é opcional em muitos mercados globais.
- Termoplásticos recicláveis – Materiais como PP, PE e alguns graus de PET e ABS enquadram-se em fluxos de reciclagem estabelecidos.
- Conteúdo reciclado – resinas recicladas pós-consumo ou pós-industriais podem reduzir a pegada e, por vezes, o custo, se a aplicação tolerar variação.
- Opções à base de bio – Onde a marca ou a regulamentação o exija, consideramos materiais à base de bio ou com carbono mais baixo, equilibrando-os com necessidades mecânicas e de processamento.
O meu objetivo é apresentar uma escolha de material que funcione técnica e economicamente, mas que também se mantenha robusta perante revisões de sustentabilidade e conformidade.
Materiais de moldagem por injeção mais comuns
Quando selecionamos materiais de moldagem por injeção para um projeto, equilibramos sempre desempenho, custo e processamento. Aqui vai um resumo prático dos materiais termoplásticos mais utilizados.
Polipropileno (PP)
Pontos-chave:
- Prós: Muito leve, boa resistência química, resistente à fadiga (ótimo para dobradiças vivas), baixo custo.
- Contras: Menor rigidez que alguns plásticos de engenharia, desempenho limitado a altas temperaturas, pode empenar se não for bem concebido.
- Usos típicos: Recipientes alimentares, utensílios domésticos, tampas e fechos, componentes interiores automotivos, dobradiças vivas.
Acrilonitrilo butadieno estireno (ABS)
Pontos-chave:
- Prós: Duro, boa resistência ao impacto, bonita acabamento de superfície, fácil de pintar e galvanizar, dimensões estáveis.
- Contras: Não é excelente com solventes fortes, resistência limitada aos UV no exterior sem aditivos.
- Usos típicos: carcaças de eletrónica de consumo, brinquedos, componentes interiores automotivos, carcaças de ferramentas.
Polietileno (PE – PEAD & PEBD)
Pontos-chave:
- Prós: Excelente resistência química, boa resistência ao impacte (especialmente PEAD), muito bom para peças flexíveis (PEBD), baixo custo.
- Contras: Menor rigidez que plásticos de engenharia, difícil de colar/pintar, pode deformar-se sob carga a temperaturas mais elevadas.
- Usos típicos: Garrafas, tanques de combustível, recipientes industriais, embalagens flexíveis, peças simples resistentes a químicos.
Policarbonato (PC)
Pontos-chave:
- Prós: Verdadeira alta resistência ao impacto, graus transparentes disponíveis, boa resistência ao calor, estável dimensionalmente.
- Contras: Custos mais elevados, pode apresentar fissuras de stress com certos químicos, necessita de moldação cuidada para evitar defeitos ópticos.
- Usos típicos: Lentes, escudos de segurança, capacetes, toldos transparentes de máquinas, carcaças electrónicas.
Nylon (Poliamida – PA6, PA66)
Pontos-chave:
- Prós: Alta resistência e rigidez, boa resistência ao desgaste, ideal para peças móveis/mecânicas, boa resistência ao calor.
- Contras: Absorve humidade (afeta dimensões e propriedades), pode empenar se não for desenhado corretamente.
- Usos típicos: Engrenagens, rolamentos, braçadeiras, peças automotivas sob o capô. Para componentes complexos de veículo, frequentemente combinamos PA com o nosso injection moulding automotiva capacidades.
Acrílico (PMMA)
Pontos-chave:
- Prós: Muito transparente (semelhante a vidro), boa resistência UV, boa dureza de superfície, estética forte.
- Contras: Mais frágil que o PC, menor resistência ao impacto, resistência química limitada.
- Usos típicos: Capa de luzes, monitores, sinalética, painéis transparentes, peças cosméticas.
Metileno polioximetileno (POM / Acetal)
Pontos-chave:
- Prós: Estabilidade dimensional muito boa, baixo atrito, elevada rigidez, excelente para peças de precisão.
- Contras: Ligação e pintura limitadas, sensível a ácidos/oxidantes fortes, processamento cuidadoso necessário para evitar degradação.
- Usos típicos: Engrenagens de precisão, fasteners, clipes, componentes mecânicos e automotivos.
Poliestireno (PS)
Pontos-chave:
- Prós: Facílima de moldar, excelente claridade (GPPS), baixo custo, adequado para peças descartáveis de alto volume.
- Contras: Frágil, fraca resistência ao impacto (a menos que modificado), resistência química limitada.
- Usos típicos: Embalagens descartáveis, copos, inserts, caixas de CD/DVD, peças de baixa carga.
Outras plásticos de moldação por injeção notáveis
Misturas PC/ABS
- Porquê utilizar: Combinar o impacto do PC e resistência ao calor com a processabilidade do ABS e o acabamento superficial.
- Utilizações: interiores automotivos, habitações de eletrónica de alta gama, tampas funcionais.
TPU (Poliuretano Termoplástico)
- Porquê utilizar: Excelente flexibilidade, resistência ao desgaste e resistência ao impacto.
- Utilizações: Revestimentos de cabos, pega de toque suave, selos, conectores flexíveis, componentes de calçado.
Materiais sustentáveis
- Opções: PP/PE/ABS reciclados, PLA de base biológica e outras resinas ecológicas emergentes.
- Utilizações: Produtos de consumo, embalagens e marcas com pegada de carbono inferior.
Imagem rápida do material
| Material | Principais pontos fortes | Fraquezas típicas | Usos comuns |
|---|---|---|---|
| PP | Leve, resistente a químicos, barato | Limites de calor, rigidez | Contentores, tampas, styling automotivo |
| ABS | Duro, bom acabamento | Pobre com solventes, UV | Eletrônica, brinquedos, interiores de automóveis |
| PE (HD/LD) | Resistência química e a impactos | Menor rigidez | Garrafas, tanques, embalagens |
| PC | Muito resistente, transparente, resistente ao calor | Custo mais elevado, fissuras de tensão | Lentes, peças de segurança, carcaças |
| PA6/PA66 | Forte, resistente ao desgaste | Absorção de humidade | Engrenagens, rolamentos, peças sob o capô |
| PMMA | Claro, estável UV | Frágil | Expositores, iluminação, sinalização |
| POM | Preciso, baixo atrito | Sensível ao processamento | Engrenagens, clipes, peças mecânicas |
| PS | Barato, fácil de moldar | Frágil | Embalagem, itens descartáveis |
Trabajamos com todos estes plásticos de moldagem por injeção comuns diariamente e ajustamos a escolha de material com base no seu desempenho, custo e requisitos regulatórios.
Tabela de Comparação de Materiais de Moldagem por Injeção
Aqui está uma comparação rápida de referência de plásticos comuns de moldagem por injeção. Use isto para reduzir rapidamente a sua seleção de material.
Propriedades-chave de uma vista
Legenda (escala relativa):
- Resistência / Resistência ao calor / Custo: Baixo / Médio / Alto
- Encolhimento: Baixo (bom para tolerâncias apertadas) a Alto
| Material | Resistência | Resistência ao calor | Custo | Encolhimento | Usos Típicos |
|---|---|---|---|---|---|
| PP (Polipropileno) | Tiragem média de dureza, flexível | Médio (até ~100°C) | Baixo | Médio–Alto | Envases de alimento, tampas, dobradiças vivas, acabamentos automotivos |
| ABS | Médio–Alto, rígido | Médio (~90–105°C) | Médio | Médio | Caixas, eletrónica de consumo, brinquedos, peças interiores de automóvel |
| HDPE | Médio, resistente aos impactos | Médio (up to ~110°C) | Baixo | Médio–Alto | Garrafa, tanques, recipientes químicos, tubagem |
| LDPE | Baixa resistência, muito flexível | Baixo–Médio | Baixo | Alto | Embalagem flexível, garrafas de aperto, forros |
| PC (Policarbonato) | Alta resistência, muito resistente | Alta (~120–135°C) | Alto | Baixo–Médio | Lentes de segurança, proteções, tampas transparentes, invólucros electrónicos |
| PA6 / PA66 (Nylon) | Alta resistência, desgaste resistente | Alta (até ~120–150°C) | Médio–Alto | Médio–Alto (sensível à humidade) | Engrenagens, rolamentos, peças automotivas sob o capô, peças mecânicas |
| PMMA (Acrílico) | Médio, frágil | Médio (~80–95°C) | Médio | Baixo–Médio | Peças ópticas, monitores, tampas de iluminação, sinalização |
| POM (Acetal) | Alta rigidez, baixo atrito | Médio–Alto (~100–120°C) | Médio–Alto | Baixo–Médio | Engrenagens de precisão, clipes, fixadores, componentes mecânicos |
| PS (Poliestireno) | Médio, frágil | Baixo–Médio | Muito baixo | Médio | Embalagem, itens descartáveis, alojamentos de baixa carga |
Se estiveres equilibrando desempenho com resinas de moldagem de custo-efetivo, este tipo de visão geral mais uma compreensão clara de plásticos de moldagem por injeção é fundamental. A partir daí, podemos ajustar o encolhimento, tolerâncias e acabamento da superfície com base no teu design de peça e volumes esperados.
Para ajudar a ligar a escolha de material ao tempo de ciclo e à economia global da peça, costumo acompanhar os clientes através tanto dos dados da resina como do lado de produção, semelhante a como desmembramos orçamentos de projetos no nosso guia sobre o que impulsiona o custo da moldagem por injeção.
Materiais de Moldagem por Injeção Avançados e Especiais
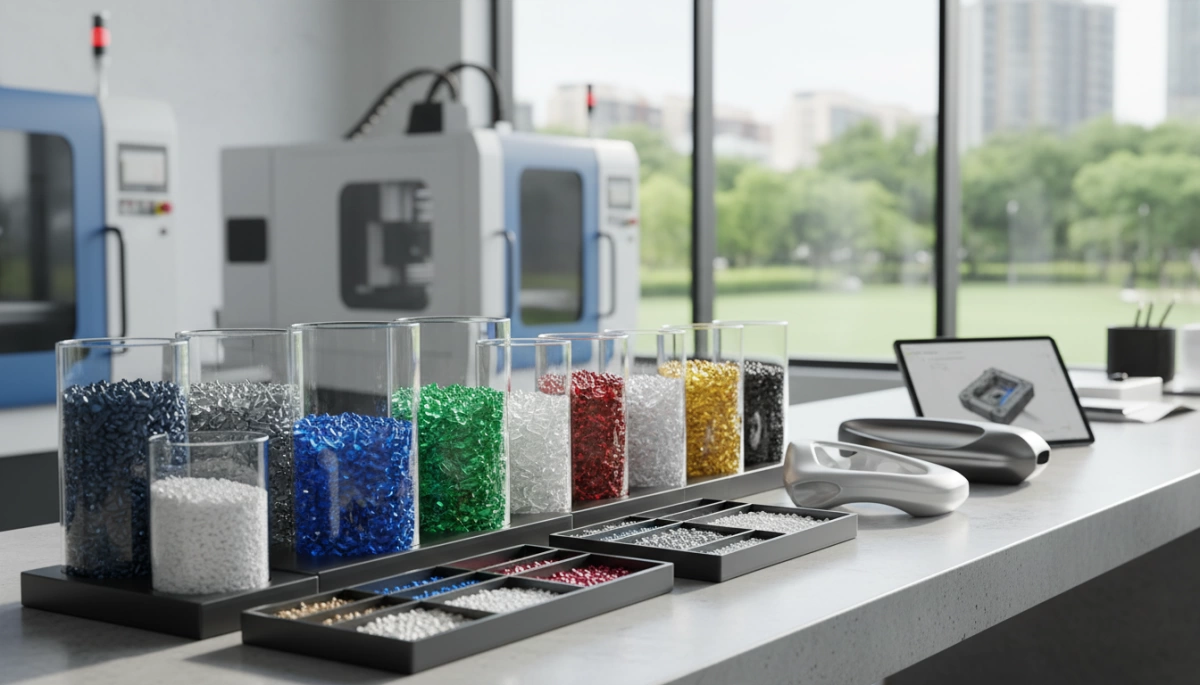
Quando os materiais padrão de moldagem por injeção não chegam, passamos para termoplásticos de qualidade de engenharia e de alto desempenho. É aqui que afinamos o desempenho para resistência, calor, atrito e ambientes difíceis.
Materiais de moldagem por injeção de qualidade de engenharia
Estes materiais termoplásticos são a espinha dorsal de peças mais resistentes e duráveis:
- PBT (Poli(buteno tereftalato))
- Porquê utilizá-lo: Boa resistência mecânica, dimensões muito estáveis, excelente isolamento elétrico.
- Melhor para: Conectores, caixas elétricas, componentes automotivos, peças de electrodomésticos.
- Principais benefícios: Baixa absorção de humidade, boa resistência química, acabamento de superfície limpo.
- PET (Polietileno tereftalato)
- Porquê utilizá-lo: Alta rigidez e resistência, boa resistência ao desgaste, estabilidade dimensional robusta.
- Melhor para: Peças de precisão, componentes em contacto com alimentos (com as classifiações adequadas), peças industriais.
- Principais benefícios: Boas propriedades de barreira, fiável em aplicações de uso repetido.
- Náilon Reforçado (PA6, PA66 com fibra de vidro)
- Porquê utilizá-los: Muito maior resistência e rigidez do que o nylon não preenchido, melhor resistência ao creep.
- Melhor para: Suportes estruturais, engrenagens, peças sob o capot, componentes mecânicos de grande carga.
- Principais benefícios: Excelente relação resistência-peso, resistência ao calor e químico, bom desempenho à fadiga.
Estes plásticos de engenharia-térmoplásticos fazem sentido quando necessita de mais do que PP básico ou ABS, mas ainda não precisa de polímeros de desempenho extremo.
Polímeros de alto desempenho para aplicações exigentes
Para os ambientes mais exigentes, passamos a plásticos de moldagem por injeção de alto desempenho:
- PPEK (Polieter-eter-cetona)
- Porquê utilizá-lo: Excepcional resistência ao calor (capazes de suportar temperaturas contínuas muito elevadas), excelente resistência química, muito alta resistência e rigidez.
- Melhor para: Peças aeroespaciais, petróleo e gás, dispositivos médicos, componentes elétricos e mecânicos de altas temperaturas.
- Principais benefícios: Resiste à esterilização por vapor, químicos agressivos e cargas mecânicas pesadas com envergação e desgaste muito baixos.
- Outros candidatos de alto desempenho (visão geral):
- PPS, PSU, PES, PEI e materiais semelhantes são usados quando precisa de resistência ao fogo, estabilidade dimensional em altas temperaturas e vida útil em condições adversas.
Estas resinas são mais caras, mas podem substituir metais em muitos casos e reduzir o peso sem comprometer a segurança ou a durabilidade.
Materiais de injecção biodegradáveis e reciclados
Materiais de injecção sustentáveis estão a tornar-se mais fortes a cada ano, e já os usamos onde fazem sentido:
- Polímeros de base biológica
- Exemplos: Misturas de PLA, PA de base biológica, bio-PP.
- Porquê utilizá-los: Menor pegada de carbono, intervalo de desempenho crescente, adequado para embalagens, produtos de consumo e algumas peças técnicas.
- Materiais reciclados e regranulados
- Exemplos: rABS, rPP, rPET e fluxos de regranulado controlados.
- Porquê utilizá-los: Economia de custos, redução de desperdícios, apoio a objetivos de sustentabilidade corporativa, especialmente para produtos de consumo de alto volume e embalagens.
- Soluções híbridas
- Combinando virgem + reciclado material ou bio‑base + enchidos minerais/plantas podem atingir o ponto ideal entre desempenho, aparência e sustentabilidade.
À medida que as metas de sustentabilidade se tornam mais exigentes nos mercados globais, estamos a ver mais projetos que especificam conteúdo reciclado ou de base biológica desde o primeiro momento. Com o conjunto de ferramentas certo e o desenho das peças, estes plásticos ainda podem oferecer precisão e fiabilidade. Para um contexto mais profundo sobre como estas resinas se comportam em ferramentaria e produção em massa, pode explorar a nossa visão geral de o que é moldagem por injecção e como funciona.
Como Escolher o Material Adequado para Moldagem por Injecção
Escolher o material certo para moldagem por injecção é uma decisão de negócio, não apenas técnica. Eis a forma como normalmente descrevo isto aos clientes.
Seleção de material passo a passo
1. Defina as condições do mundo real
Comece por como a peça será utilizada, não pelo nome do plástico.
- Carga mecânica: carga estática, impacto, flexão, desgaste, encaixes de encaixe, dobradiças vivas
- Temperatura: uso normal, picos, armazenamento, transporte
- Ambiente: humidade, químicos, exterior/UV, agentes de limpeza
2. Defina as metas de desempenho
Converta a utilização em números simples sempre que possível:
- Mínimo resistência à tracção / rigidez
- Exigido retenção de impacto (duro vs rígido)
- Resistência ao calor (temperatura de serviço, não apenas ponto de fusão)
- Esperado vida útil (descartável, 1–2 anos, mais de 10 anos)
3. Adicionar conformidade e segurança
Filtrar materiais por certificação:
- Contato com alimentos, médico, segurança de brinquedos, retardante de chama
- RoHS/REACH e quaisquer regulamentações locais
- Padrões específicos da indústria para automóvel, eletrónica, etc.
4. Verificar custo e processabilidade
Agora compare materiais plásticos-terminativos candidatos:
- Material preço por kg em relação ao peso da peça esperado
- Tempo de ciclo, comportamento de arrefecimento, encolhimento do material
- Impacto da ferramenta: venting, tipo de portão, risco de empenamento
Pode ver como isto se liga ao fluxo de trabalho geral no nosso guia sobre como funciona a moldagem por injecção de plástico.
5. Rever estética e branding
Reduzir por:
- Opções de cor e acabamento de superfície
- Transparência vs opacidade
- Pintabilidade, galvanização, sobre moldagem com toque suave
6. Considerar a sustentabilidade desde cedo
Se a base de clientes se preocupa com isso (a maioria das marcas globais o faz):
- Graus reciclados (rPP, rPET, rABS)
- Opções de origem biológica ou biodegradáveis quando adequado
- Desenho para desmontagem e reciclabilidade no fim de vida
7. Lista curta, cotação, depois validar com protótipos
Escolha 2–3 plásticos para moldagem por injeção, estime o custo, depois:
- Conduza ensaios de molde com definições de processo realistas
- Teste as peças em condições reais de uso (testes de queda, calor, químicos)
- Consolidar o material apenas após os dados de validação serem positivos
Armadilhas comuns a evitar
1. Escolher pelo nome, não pelos dados
- “ABS é forte” ou “PP é barato” não é suficiente.
- Compare sempre fichas técnicas: força, HDT, impacto, encolhimento.
2. Ignorar o ambiente e os químicos
- Limpezas, combustíveis, óleos e UV podem destruir materiais “bons na teoria”.
- Sempre verifique resistência química e estabilidade externa.
3. Subestimar o encolhimento e a deformação
- Diferentes resinas encolhem de forma diferente; isto afeta tolerância e planicidade.
- Fale com o seu moldador sobre o encolhimento do material na mouldagem antes de congelar o design.
4. Sobreprojetar a resina
- Termoplásticos de engenharia de alto nível são ótimos, mas muitas vezes são demais.
- Se um polímero de faixa média cumpre as especificações, use-o e economize no custo da peça.
5. Pular testes no mundo real
- Dados de laboratório não substituem testes funcionais em peças moldadas.
- Testar produtos montados, não apenas peças individuais.
Por que prototipagem e teste importam
Antes de se comprometer com tooling completo e produção em volume, construa um loop rápido de validação em torno da seleção do material plástico:
| Etapa | O que faz | Por que isso importa |
|---|---|---|
| triagem de materiais | Escolha 2–3 materiais termoplásticos candidatos | Evite visão estreita sobre uma única resina |
| Protótipo ou ferramenta suave | Pequenas séries de peças moldadas por injeção | Verificar fluxo, acabamento, empenamento, ajuste de montagem |
| Testes funcionais | Ensaios mecânicos, térmicos, químicos | Comprova desempenho no mundo real, não apenas teoria |
| Otimização de processo | Ajustar temperaturas, pressões, arrefecimento | Consolida uma janela de moldagem robusta |
| Aprovação final | Assinar combinação de material + processo | Reduz resíduos, devoluções e questões de garantia mais tarde |
Esta abordagem mantém o seu projeto rápido, controlado e rentável, ao mesmo tempo que lhe dá confiança de que está a usar o material de moldagem por injeção certo para o seu mercado e a sua marca.
Porquê colaborar com a Jino para a seleção de material de moldagem por injeção
Quando escolhe materiais de moldagem por injeção, não precisa apenas de fichas técnicas — precisa de um parceiro que perceba como o PP, ABS, PC, nylon e outros thermoplásticos se comportam na produção real. É exatamente aí que entramos.
Recomendação experta de material
Ajudamos a escolher o plástico de moldagem por injeção certo com base em:
- Necessidades mecânicas – resistência, rigidez, resistência a impactos
- Limites térmicos – temperatura de trabalho, distorção térmica
- Exposição química – óleos, combustíveis, agentes de limpeza, UV, humidade
- Regulamentos e segurança – contacto alimentar, RoHS, REACH, regras específicas da indústria
- Custo e fornecimento – custo de resina, disponibilidade e estabilidade a longo prazo
A nossa equipa analisa o desenho da peça, o ambiente e o ciclo de vida, depois recomenda o material termoplástico mais adequado — frequentemente comparando várias opções para que possa ver claramente as compensações.
Para projetos que requerem uma entrada de design e resina mais profunda, oferecemos apoio completo a moldagem por injecção de plástico personalizada desde o conceito até à produção através do nosso serviços personalizados de moldagem por injeção plástica.
Dos protótipos à produção em alto volume
Estamos preparados para lidar com:
- Modelação por injecção por protótipo correções para validação rápida de design
- Lotes pequenos e médios para pilotos ou produtos de nicho
- Produção em alto volume com tempos de ciclo estáveis e qualidade repetível
Quer esteja a testar um novo material à base de bio ou a escalar um termoplástico de engenharia já comprovado, ajustamos parâmetros para cada resina—contração, arrefecimento, pressão de empacotamento—para atingir as suas metas dimensionais e de desempenho. Se ainda estiver a aperfeiçoar o seu design ou a escolha de material, a nossa etapas de moldagem por injeção de protótipo capacidade permite testar peças reais antes de avançar para a ferramenta completa: soluções de protótipos por injecção.
Qualidade, Precisão e Soluções Personalizadas
Construímos em torno dos seus requisitos, não dos nossos:
- Tolerâncias apertadas e janelas de processo estáveis para peças críticas
- Rastreabilidade de material e lotes consistentes para indústrias regulamentadas
- Concepções de molde otimizadas para fluxo, ventilação e controlo de empenamento
- Feedback contínuo sobre o design da peça e a escolha de resina para melhorar o rendimento e o custo



 Portuguese
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Swedish
 Norwegian
 Belarusian
 Armenian