

Du kjenner kanskje allerede til at høydensitetpolyetylen (HDPE) er en kraftmaskin i produksjonsverdenen…
Men hvordan sikrer du at det passer perfekt for din spesifikke anvendelse?
Å velge riktig råvare HDPE-sprøytestøping parametere kan bety forskjellen mellom suksess i høyvolum og et skjevt, kostbart feilsteg.
Som industriexpert vet jeg at navigering i materialegenskaper, krympingsrater og smeltepunkter er avgjørende for produksjonslinjen din.
I denne guiden kommer du til å lære nøyaktig hvordan du velger best HDPE-polymerpellets, optimaliser behandlingsinnstillingene dine, og feilsøke vanlige defekter som en proff.
La oss gå rett i gang.
Forstå HDPE som råmateriale
Høydensitetpolyetylen (HDPE) er et halvkrystallinsk termoplast og en av de mest allsidige alternativene vi bruker for råvare HDPE-sprøytestøping. Hovedsakelig begynner dette materialet som HDPE-polymerpellets, avledet fra polymeriseringen av etylen. Disse pelletsene mates inn i pressene våre, smeltes, og sprøytes inn i kostnadseffektive aluminiumformer for å lage holdbare, høystyrke komponenter.
Former: Virgin vs. Resirkulert
I vårt raske produksjonsmiljø er konsistens nøkkelen. Vi bearbeider primært Virgin HDPE for å sikre forutsigbare mekaniske egenskaper og overflatefinish.
- Virgin Pellets: Avgjørende for deler som krever FDA-overholdelse (naturlig finish) og konsistente krympingsrater.
- Materialintegritet: Å bruke råmateriale av høy kvalitet sikrer at sluttdelen opprettholder utmerket kjemisk resistens og lav fuktighetsopptak.
Tetthet og formerings-suitabilitet
De fysiske egenskapene til HDPE påvirker direkte oppførselen under injeksjonsstøping. Dens høye styrke-til-vekt-forhold gjør den holdbar, men dens tetthet og krystallinske struktur byr på spesifikke utfordringer som vi adresserer gjennom vår automatiserte DFM-analyse.
- Minimumshrivningshastighet: HDPE har en høy krympningshastighet, vanligvis rundt 0,020 in./in. Dette krever presise verktøystyringsjusteringer for å opprettholde toleranser.
- Flow & kjøling: Mens materialet flyter godt, kan dens tetthet føre til krumning eller synke-merker i tykkere seksjoner. Vi anbefaler å opprettholde en jevn veggtykkelse mellom 0,030 in. og 0,200 in. for å redusere disse problemene.
- Holdbarhet: Materialets tetthet bidrar til dens eksepsjonelle motstandsdyktighet mot løsemidler og korrosive materialer, noe som gjør det til et førstevalg for industrielle og medisinske anvendelser.
Nøkkelmaterialegenskaper ved HDPE for injeksjonsstøping
Når du velger råvare HDPE-sprøytestøping for prosjektet ditt er å forstå de spesifikke resin-egenskapene avgjørende for delens suksess. Vi verdsetter Høydensitetspolyetylen (HDPE) for sin enestående balanse mellom vekt og holdbarhet, noe som gjør det til en standard i både rask prototyping og etterspurt produksjon.
Maskin- og termisk ytelse
HDPE er et termoplast kjent for sitt høye styrke-til-vekt-forhold. Det er hardt, semi-fleksibelt og har utmerket slagmotstand, noe som er grunnen til at vi ofte anbefaler det for deler som må tåle fysisk stress uten å sprekke.
- Krymp: HDPE har en høy krympningshastighet, vanligvis rundt 0,020 in./in. Dette krever nøye innsprøytningsformdesign for å forhindre krølling eller synke-merker i tykkere seksjoner.
- Veggtykkelse: Vi anbefaler å opprettholde en veggtykkelse mellom 0,030 in. og 0,200 in. (0,762 mm – 5,08 mm) for å sikre jevn kjøling.
- Temperatur: Selv om det er holdbart, har det spesifikke flytegenskaper som krever presis prosesskontroll.
Kjemisk motstand og FDA-samsvar
En av de sterkeste salgsargumentene HDPE-materialegenskaper er dets motstand mot kjemikalier. Det presterer utmerket mot løsemidler og korrosive materialer. I tillegg har det svært lav fuktighetsabsorpsjon og gir utmerket elektrisk isolasjon.
For industrier som krever strenge sikkerhetsstandarder, natur-HDPE er FDA-samsvarende. Dette gjør det til et ideelt valg for medisinske anvendelser og produkter i kontakt med mat der hygiene og sikkerhet er ufravikelige.
Sammenligning: HDPE vs. PP
Vi sammenligner ofte HDPE vs polypropylen (PP) siden de har lignende bruksområder. Imidlertid tilbyr HDPE generelt overlegen kjemisk motstand og holdbarhet i kalde miljøer.
| Funksjon | HDPE (Høydensitetpolyetylen) | PP (polypropylen) |
|---|---|---|
| Skjørhet / krympingsgrad | Høyt (~0,020 in./ in.) | Moderat til Høyt |
| Kjemisk motstand | Utmerket (løsemidler/korrosive) | God |
| Fasthet | Semirigid, høy støtstyrke | Stivere, hardere overflate |
| FDA-samsvar | Ja (naturlige grader) | Ja (valgte grader) |
| Fuktighetsopptak | Veldig lav | Lav |
Å velge riktig HDPE-polymerpellets sikrer at dine endelige deler oppfyller de nødvendige mekaniske og miljømessige standardene for din spesifikke anvendelse.
Fordeler og Begrensninger ved HDPE i sprøytestøping
Når vi bruker råvare HDPE-sprøytestøping, vi velger en termoplastisk harpiks kjent for sin eksepsjonelle balanse mellom seighet og allsidighet. For produsenter som ønsker å skalere fra prototypetak til produksjon, tilbyr High-Density Polyethylene (HDPE) en pålitelig løsning, selv om den krever spesifikke utformingshensyn for å sikre delkvalitet.
Hvorfor vi velger HDPE (Fordeler)
HDPE er en kraftpakke i vårt materialutvalg, primært på grunn av dets høye styrke-til-vekt-forhold og kostnadseffektivitet. Det er et standardvalg for bærekraftig HDPE-formgiving prosjekter fordi det er lettvektig men utrolig holdbart.
- Kjemisk og fuktighetsbestandighet: HDPE har utmerket motstandsdyktighet mot løsemidler og korroderende materialer, noe som gjør det ideelt for tøffe miljøer. Dens lave fuktighetsopptak sikrer også utmerkede elektriske isolasjonsegenskaper.
- Regulatorisk overholdelse: Naturlig HDPE-rynker pellets er FDA-kompatible, noe som gjør dem egnet for medisinske og matkontakt-applikasjoner.
- Rask produksjon: Vi kan oppnå leveringstider så korte som 1 dag for HDPE-deler, og støtter både lavvolums prototyping og høyvolums produksjonsøkter.
- Kostnadseffektivitet: Bruk av aluminiumverktøy hjelper oss å redusere oppstartskostnader sammenlignet med tradisjonelle stålmolder, noe som er avgjørende når estimere prosjektkostnader for on-demand produksjon.
Utfordringer å være oppmerksom på (Ulemper)
Selv om allsidig, presenterer HDPE spesifikke prosesseringsutfordringer som vår automatiserte DFM (Design for Manufacturability) analyse hjelper å identifisere tidlig.
- Høyt krymp The HDPE krympingshastighet er relativt høy, vanligvis rundt 0,020 in./in. Dette kan føre til dimensjonalt ustabilitet hvis det ikke tas hensyn til i støpeformen.
- Krøpping og fordypning: På grunn av den høye krympingsraten, krøpping i HDPE-deler er en risiko, spesielt i seksjoner med ujevn veggtykkelse. Vi anbefaler å opprettholde en jevn veggtykkelse mellom 0,030 in. og 0,200 in. for å motvirke dette.
- Overflatebehandlingsbegrensninger: Mens vi tilbyr overflater som spenner fra ikke-kosmetisk (bearbeidet) til SPI-C1 (600 grit sten), kan HDPEs voksaktige natur gjøre det vanskeligere å oppnå høyglansoverflater sammenlignet med andre resiner.
Real-world anvendelser
Til tross for utfordringene gjør materialets robusthet det perfekt for industrielle og forbrukervarer. Vi ser ofte råvare HDPE-sprøytestøping brukes til:
- Industrielle beholdere: esker og bøtter som krever høy slagstyrke.
- Medisinske komponenter: Deler for væskehåndtering som krever kjemisk motstand.
- Forbrukerhusninger: Slitte kapslinger som drar nytte av våre tilpassede injeksjonsformingsløsninger.
Ved å forstå disse egenskapene og følge designretningslinjer—som å bruke minimumsdrag på 1°—kan vi effektivt utnytte HDPE for robuste, produksjonsklare deler.
Anbefalte HDPE-grader og utvalgstips
Å velge riktig harpiks er grunnlaget for vellykket produksjon. I råvare HDPE-sprøytestøping, vil den spesifikke graden du velger avgjøre mekanisk styrke, kjemisk motstand og sluttfinish for delen. Vi hjelper deg med å navigere i disse valgene for å sikre at komponentene dine oppfyller strenge bransjestandarder samtidig som vi optimaliserer vår raske produksjonsprosess.
Populære grader for styrke og holdbarhet
Vi bruker termoplastiske HDPE-polymerpellets som tilbyr et høy styrke-til-vekt-forhold og allsidighet på tvers av applikasjoner.
- Høy molekylvekt (HMW) HDPE: Ideell for deler som krever eksepsjonell slagfasthet og holdbarhet under belastning, som industrielle kasser eller bilkomponenter.
- FDA-kompatibel naturlig HDPE: Standardvalget for matemballasje og medisinske komponenter på grunn av dets ikke-reaktive egenskaper og sikkerhet.
- Generelle formål-grader: Utmerket for industrielle hus vekter hvor kjemisk motstand og fuktighetsbarrierer prioriteres over optisk klarhet.
Kritiske utvalgsfaktorer
Når man vurderer HDPE-grader for forming, analyserer vi spesifikke tekniske parametere for å forebygge defekter som rynker eller fuktmerker:
- Smelteflyteindeks (MFI): En høyere MFI gjør at plasten lettere fyller komplekse, tynne vegger i former, mens en lavere MFI gir overlegen slagfasthet for robuste deler.
- Tetthet: Høy tetthet korrelerer med økt stivhet og bedre fuktighetsbarrierer, noe som er kritisk for væskehåndteringsapplikasjoner.
- ESCR ( Environmental Stress Crack Resistance): Avgjørende for containere utsatt for overflater eller aggressive kjemikalier for å forhindre langsiktig feil.
- Shrinkage Management: Siden HDPE har en høy krympingsrate (ca. 0.020 in./in.), er valg av riktig grade avgjørende for å opprettholde toleranser på +/- 0.003 in.
Virgin vs. Recycled HDPE
Bærekraft er en voksende prioritet, men ytelseskrav dikterer ofte materialkilden.
- Virgin HDPE: Påkrevd for medisinske og matkvalitetsapplikasjoner for å sikre FDA-samsvar og konsistente mekaniske egenskaper. Det tilbyr forutsigbar krymping og ensartet fargeegenskaper.
- Recycled (rHDPE): Et levedyktig alternativ for ikke-kritiske industrielle deler der bærekraft er nøkkelen. Implementering av riktig materialstrategi er en viktig faktor for å oppnå lågekost injeksjonsteknikk uten å ofre vesentlig funksjonalitet eller holdbarhet for delen.
Injection Molding Process Guide for HDPE
Behandling råmateriale HDPE krever en presis balanse mellom designoptimalisering og prosesskontroll for å sikre resultater av høy kvalitet. Syklusen starter med fôring HDPE-polymerpellets inn i varmeboksen, hvor termoplasten smeltes og injiseres i formeren. Fordi vi bruker kostnadseffektive aluminiumverktøy, kan vi akselerere produksjonssykluser og levere deler på så lite som én dag. Imidlertid avhenger suksessen til HDPE-behandlingsveiledningen sterkt av å følge spesifikke materialbegrensninger identifisert under vår automatiserte Design for Manufacturability (DFM) analyse.
Kritiske design- og prosessparametere
Siden HDPE er et halv-crystalinsk materiale med spesifikke flytkarakteristikker, er kontroll av oppsettet avgjørende for å forhindre feil. Selv om maskininnstillinger som smeltetemperatur justeres basert på den spesifikke resin-graden, bestemmer den fysiske utformingen av delen suksessen til støpeprosessen.
- Shrinkage Management: HDPE har en naturlig høy krympetakt på ca 0,020 in./in. Denne betydelige krympingen kan forårsake krumming eller synker i tykkere områder.
- Veggtykkelse: For å sikre jevn kjøling og strukturell integritet, anbefaler vi en veggtykkelsesrange av 0,030 in. til 0,200 in. (0,762 mm – 5,08 mm). Konsistente vegger bidrar til å opprettholde nøyaktige toleranser på +/- 0,003 in.
- Utviklingsvinkler: For å legge til rette for jevn støt ut fra formen uten dra-merker, en minimumskrap 1° per side anbefales.
Optimalisering av produksjonseffektivitet
Vår prosess støtter både lave volum prototyping og høyvolum produksjon, noe som gjør en sømløs overgang via bridge tooling mulig. Når du planlegger prosjektet ditt, er det essensielt å forstå faktorene som påvirker injektjonsformingskostnad, slik som delkompleksitet og materialvalg, for budsjettstyring. Ved å adressere geometriske utfordringer som undercut eller utilstrekkelig skrogvinkel tidlig i tilbudsfasen, sikrer vi at råvare HDPE-sprøytestøping prosessen går jevnt fra første skudd til den endelige delen.
Feilsøking av vanlige HDPE-formingsutfordringer
Når man jobber med råvare HDPE-sprøytestøping, den primære utfordringen vi står overfor, er materialets høye krympingshastighet. HDPE er halvkrystallinsk, noe som betyr at det beveger seg betydelig når det kjøler. Hvis det ikke håndteres riktig under design- og bearbeidingsstadiene, fører denne egenskapen til dimensjonal ustabilitet. Vi er avhengige av automatisert Design for Manufacturability (DFM) analyse for å fange disse problemene før en eneste mold blir kuttet.
Reduksjon av krymping og vridning i HDPE-deler
Den typiske HDPE krympingshastighet er omtrent 0,020 in./in., noe som er betydelig sammenlignet med andre harpiks. Vridding oppstår vanligvis når ulike områder av delen kjøler seg ved ulike hastigheter. For å forhindre dette må vi opprettholde jevn veggtykkelse gjennom hele designet.
- Veggtykkelse: Hold deg til et anbefalt område av 0,030 in. til 0,200 in. (0,762 mm – 5,08 mm).
- Kjerneuttrekking: Fjern materiale fra tykke seksjoner for å opprettholde ensartethet og redusere indre spenning.
- Ribbing: Bruk ribber for å tilføre styrke til tynnere vegger uten å øke den totale bulken, noe som hjelper å opprettholde den strukturelle integriteten til HDPE-polymerpellets etter formgiving.
Korreksjon av skåldemerker, hulrom og avløp
Skåldemerker vises ofte i tykke områder som avkjøles saktere enn det omkringliggende materialet. Siden HDPE trekker seg innover, vil en tykk fast blokk trekke overflaten ned og skape en fordypning. Vi løser dette ved å sikre at vegger ikke overskrider de anbefalte maksimum.
For utstøtingsproblemer og avløp er trekantvinkler ikke til å diskuteres. Vi anbefaler et minimum på 1 grads trekk per side for å sikre at delen frigjøres rent fra aluminiumsmøllen. Utilstrekkelig trekk kan forårsake dragskader eller få delen til å sette seg fast, noe som senker HDPE-behandlingsveiledningen syklusen. I tillegg bidrar optimalisering av innsprøytningsformemmende port lokasjon til å sikre at resin flyter jevnt, noe som reduserer risikoen for kosmetiske feil og hulrom.
Tips for presisjon og deler av høy kvalitet
Oppnå presise toleranser med innsprøytningsforming av høy tetthet polyetylen krever å balansere delgeometri med prosesskontroller. Mens standard maskinknøv toleranser er rundt +/- 0,003 in., må vi legge til resin-spesifikk toleranse på +/- 0,002 in./in. for HDPE.
Beste praksis for kvalitet:
- Enhetlighet: Hold geometrien konsekvent for jevn kjøling.
- Radius: Legg til fillets eller radier til skarpe hjørner for å forbedre flyt og redusere spenningskonsentrasjoner.
- Overflatefinish: Velg riktig finish, fra ikke-kosmetisk (PM-F0) til teksturert, for å skjule mindre flytefeil eller synkermerker.
Anvendelser og bruksområder i industrien for HDPE
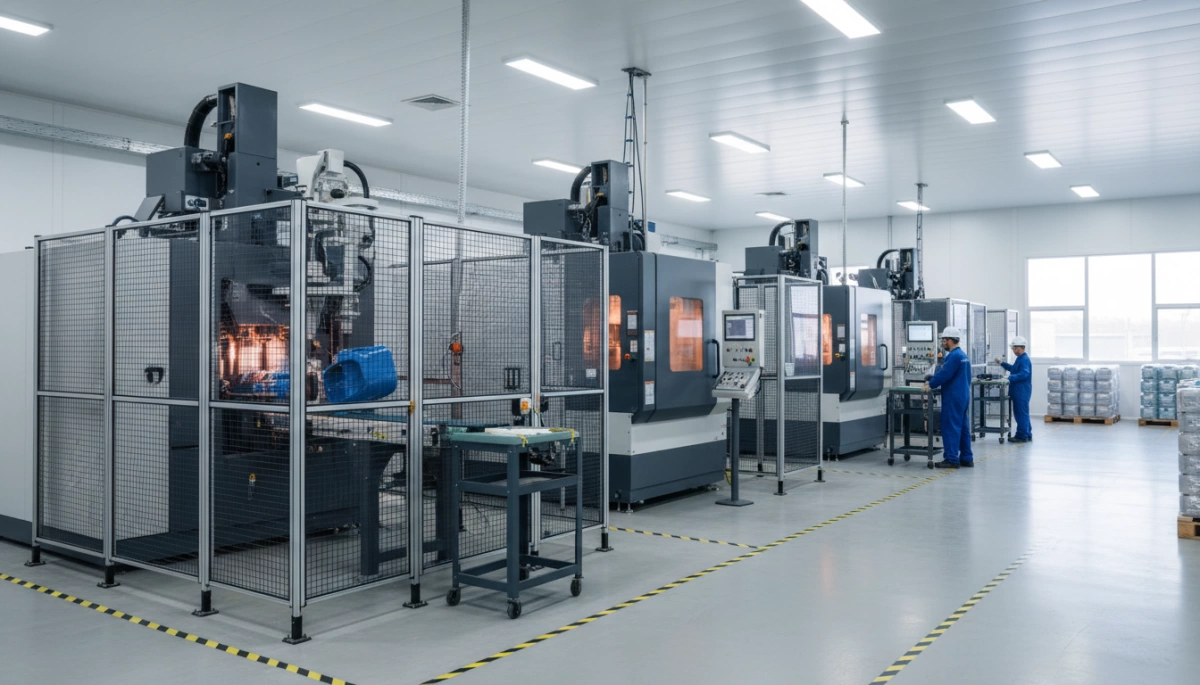
Allsidigheten til råvare HDPE-sprøytestøping gjør den til en stift i industrier som krever holdbarhet og kjemisk motstand. Fordi HDPE-polymerpellets smelter inn i et materiale med høy styrke-til-vekt-forhold, kan vi produsere deler som tåler streng daglig bruk, samtidig som produksjonskostnadene holdes effektive.
Emballasje og væskehåndtering
HDPE er gullstandarden for stiv emballasje. Dens eksepsjonelle motstand mot løsemidler og korroderende stoffer gjør den ideell for industrielle bøtter, kjemikaliebeholdere og tunge esker. Prosjekter som involverer innstøpt HDPE-bånd har betydelig nytte av materialets evne til å tåle tunge belastninger og grov håndtering uten at det sprekker. I tillegg er naturlige HDPE-grader FDA-kompatible, noe som gjør dem egnet for:
- Matoppbevaringsbeholdere
- Medisinske væskehåndteringskomponenter
- Drikkekapsler og lukninger
Industrielle og forbrukerkomponenter
I industrisektoren er materialets lave fuktighetsopptak og utmerkede elektriske isolasjonsegenskaper kritiske. Vi produserer ofte bilkomponenter, drivstofftanker og beskyttende innkapslinger ved hjelp av innsprøytningsforming av høy tetthet polyetylen. For forbrukervarer er dets slagmotstand perfekt for holdbare gjenstander som leker og husholdningsapparater. Hvis du vurderer hvilke plastmaterialer som brukes til støping av sprøytestøping for røffe miljøer, er HDPE ofte den ledende kandidaten på grunn av sin balanse mellom seighet og fleksibilitet.
Bærekraftig produksjon
Bærekraft driver en omstilling mot bærekraftig HDPE-formgiving. Bruk av resirkulert HDPE (rHDPE) lar oss støtte miljøvennlige produksjonsmål uten å ofre for mye strukturell integritet. Mens nyeste materiale er nødvendig for strikte FDA-applikasjoner, gir resirkulerte kvaliteter et kostnadseffektivt alternativ for ikke-kosmetiske industrielle deler, noe som reduserer den totale karbonavtrykket i produksjonsprosessen.
Hvorfor samarbeide med en erfaren HDPE-innstøping-leverandør?
Å navigere i kompleksiteten i råvare HDPE-sprøytestøping krever mer enn bare maskineri; det krever ingeniørpresisjon og materialekspertise. Vi posisjonerer oss som en strategisk partner, som hjelper deg å gå fra konsept til endelig del med uovertruffen hastighet og pålitelighet. Ved å bruke kostnadseffektive aluminiumformer, akselererer vi produksjonssykluser, og leverer deler så raskt som 1 dag.
Optimalisert verktøydesign og DFM-analyse
Behandling HDPE-polymerpellets reiser spesifikke utfordringer, særlig når det gjelder krymping (ca. 0.020 in./in.) og bøyning. En erfaren leverandør demper disse risikoene tidlig i designfasen.
- Automatisert DFM-tilbakemelding: Hver prisforespørsel inkluderer en automatisert Design for Manufacturability (DFM) analyse. Vi identifiserer geometriske problemer—som underkutts, tykke seksjoner som har en risiko for synking, eller utilstrekkelig avstigning (minimum 1° anbefalt)—før verktøyproduksjon begynner.
- Rask verktøyproduksjon: I motsetning til tradisjonelle stålformer reduserer vår aluminiumverktøy kostnader og ledetider, noe som gjør det ideelt for både prototyping og broverktøy.
- Presisjons-toleranser: Vi opprettholder strenge bearbeidings-toleranser på +/- 0.003 in. pluss resin-spesifikk toleranse, slik at dine HDPE-deler møter eksakte spesifikasjoner.
Skalerbarhet: Fra prototyp til produksjon
Vi støtter prosjektets livssyklus uten byrden av Minimum Order Quantities (MOQer). Denne fleksibiliteten gjør at du kan anskaffe deler on-demand for å håndtere markedsvolatilitet eller adressere stans i produksjonen.
| Produksjonsfase | Fordel |
|---|---|
| Prototyping | Valider designs raskt med ledetider på 1-15 dager ved bruk av ekte termoplastiske harpiks. |
| Broverktøy | Overgang raskt til on-demand produksjon. Vi tilbyr gratis prototypverktøy når vi går over til produksjonsnivåverktøy. |
| Høy volum | Skaler opp til millioner av deler per måned med vår tilpassede injeksjonsformeringsløsninger skreddersydd for effektivitet. |
Samarbeid med eksperter sikrer at dine Mye tetthets Polyetylen komponenter—enten for medisinsk væskebehandling eller industrielle beholdere—bevarer sine kritiske egenskaper som kjemisk motstandsdyktighet og høy styrke-vekt-forhold gjennom hele støpeprosessen.
Ofte stilte spørsmål om HDPE-sprøytestøping
Hva er den typiske krympningsraten for HDPE?
Når man jobber med råvare HDPE-sprøytestøping, å ta høyde for krymping er kritisk for dimensjonsnøyaktighet. Høy tetthet Polyetylen har en relativt høy krympningshastighet, vanligvis rundt 0,020 in./in. Denne egenskapen kan føre til avbøyning eller sagsmerker, spesielt i tykke seksjoner. For å redusere dette til et minimum, anbefaler vi å opprettholde en jevn veggtykkelse mellom 0,030 in. og 0,200 in. (0,762 mm – 5,08 mm) og å anvende en trekkvinkel på minst 1° per side for å sikre at delen slipper fritt ut av formen.
Er HDPE bedre enn PP for sprøytestøping?
Valget mellom HDPE og Polypropylen (PP) avhenger av dine spesifikke bruksbehov. HDPE blir ofte foretrukket på grunn av dets enestående styrke-vekt-forhold og overlegen kjemisk motstand mot løsemidler og korrosive stoffer. Hvis prosjektet ditt krever et materiale som tåler tøffe miljøer eller krever FDA-etterlevelse for mat eller medisinske applikasjoner, er HDPE et robust valg. For en dypere forståelse av materialegnethet, kan du utforske om kan HDPE sprøytestøpes effektivt passer for din spesifikke geometria.
Hva er smeltepunktet til HDPE for forming?
Selv om spesifikke smeltepunkter kan variere litt etter klasse, HDPE-polymerpellets er termoplastiske materialer som bearbeides ved forhøyede temperaturer for å sikre riktig flyt. I vår prosess håndterer vi de termiske egenskapene for å optimalisere syklustiden, ved å bruke aluminiumverktøy som avleder varme raskere enn stål. Denne effektiviteten gjør at vi kan tilby ledetider så raske som 1 dag. Det er viktig å bruke automatisert Design for Manufacturability (DFM)-tilbakemelding for å identifere om geometrien din kan fange varme eller forårsake problemer under avkjølingsfasen.
Kan resirkulert HDPE brukes til matvaregodkjente produkter?
For applikasjoner som krever strenge hygienekrav, som matbeholdere eller medisinske enheter, anbefaler vi hovedsakelig Natural HDPE. Dette spesifikke råmaterialet er FDA-samsvarende, noe som sikrer at det oppfyller nødvendige sikkerhetsregler for direkte kontakt med mat og medisinske væsker. Selv om resirkulert HDPE (rHDPE) støtter bærekraftsmål, er «Natural» uraffinerte grader standard for å sikre konsekvent renhet og regulatorisk overholdelse i sensitive innsprøytingsformingssyklusen prosjekter.



 Norwegian
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Belarusian
 Armenian