
ねじ回転数とクッション:
従来の射出成形は最も広く使用されているプラスチック製造プロセスで、中量から大規模な生産に理想的です。. プロセスは直線的な流れに従います:金型の半分をクランプして molten plastic を注入し、収縮を減らすために充填、部品を冷却し、最後に取り出します。この方法は0.1グラムから約3キログラムまでの部品に適しています。.
代表的なサイクル時間は部品の複雑さと材料の選択に依存して15秒から60秒の範囲です。一般的なプラスチックにはポリプロピレン(PP)、アクリロニトリルブタジエン系スチレン(ABS)、ポリカーボネート(PC)、ポリオキシメチレン(POM)などがあります。従来の射出成形部品は日常の消費財、自動車の内装部品、電子機器の筐体に見られます。.
| 特長 | 利点 | 欠点 |
|---|---|---|
| 公差 | 良好な寸法管理 | 超微細部品には制限あり |
| Surface Finish | 滑らかから中程度のテクスチャ | 高光沢には二次仕上げが必要 |
| 金型費用 | 中程度の tooling 費用 | 初期の金型コストが高い |
従来の射出成形はコスト、品質、および速度の間にしっかりとしたバランスを取り、多くの標準部品の信頼できる選択肢となります。.
マルチショット射出成形(ツーショット/オーバーモールド)

マルチショット射出成形、別名ツーショットまたはオーバーモールドは、1回のサイクルで2種以上の材料や色を1つの部品に組み合わせることを可能にします。実行には2つの主な方法があります: 逐次射出, 、一方の材料を最初に成形してから二番目を射出し、 同時射出, 、両方の材料を同時に射出する方法です。.
このプロセスは通常、次のような特殊機械に依存します 回転プラテン or コアバック 機構。回転プラテンは各ショットを整列させるために金型を回転させ、コアバック機は二番目のショットのためのスペースを作るように金型コアを移動させます。.
材料の組み合わせが鍵です。一般的な組み合わせには PP付きTPE 硬質プラスチック用のソフトグリップまたは ABS搭載PC 多色で耐久性のある部品向け。これらの組み合わせはよく結合しますが、差異に注意する必要があります 収縮率 亀裂や反りの原因となる可能性がある.
典型的な用途は、ソフトグリップハンドル、マルチカラーのボタン、異なる質感や色をシームレスに統合したい部品の密封部品です。.
マルチショット成形のデザインのコツ:
- 良好を確保する 結合強度 材料間.
- 管理する 収縮差 歪みを避けるために。.
- 接着性を高めるために、粘着性の高い適合性のあるポリマーを使用するか、接着を強化する表面処理を検討してください。.
マルチショット成形は、1つの効率的なプロセスで多様な設計オプションを提供し、材料や色が異なる複雑な部品に理想的です。.
インサートモールディング
インサート成形は、金属部品やプラスチック部品を成形済みのプラスチックと組み合わせて、より強力で機能的な部品を作る優れた方法です。このプロセスでは、金具ねじやコネクターなどのインサートを型内に配置し、その周りにプラスチックを射出します。.
読み込み方法
- 手動ロード: 少量または慎重な配置を要する複雑な挿入物に最適。.
- ロボット自動積み込み: 大量生産と一貫した精密さに最適。.
品質検査
- 封止一体性: 挿入物を囲むプラスチックが隙間なく完全に結合することを保証します。.
- 抜き出し抵抗試験: 挿入物が外れてしまうまでの荷重を測定し、耐久性の要です。.
一般的な用途
- 消費者用および産業用製品のねじ用ねじ込みインサート
- 信頼性のあるプラスチック成形覆い成形を必要とする電気コネクタ
- 埋め込み部品の機能性を向上させる医療機器
tooling features
- スライディングコア: アンダーカットと複雑な挿入形状を可能にします
- 垂直射出ユニット: 挿入の配置を容易にし、プラスチックの流れをより良く制御するためによく使用されます
挿入成形は強度と機能性を追加し、挿入金属またはプラスチックを埋め込む必要がある部品において、射出成形の効率を損なうことなくトップチョイスとなります。.
ガスアシスト射出成形
ガスアシスト射出成形は、溶融プラスチックに窒素ガスを注入して部品内部に中空部を作ります。このプロセスは窒素注入のタイミングと圧力プロファイルを慎重に制御して、壁厚が通常3から8mmの中空エリアを形成します 3から8 mm.
この中空設計のおかげで、 筒状のハンドル、自動車用ペダル、大型パネルの製作に最適です, 強度と重量削減が重要となる箇所であり、材料の使用量を削減します。これにより従来の実体成形と比べてコストが下がり、部品は軽量化されますが耐久性は損なわれません。 20–40% 従来の実体モールド成形と比べて、これによりコストが低く、部品は軽量化されますが耐久性は失われません。.
この方法は、部品を頑丈で安定させつつ材料コストとサイクル時間を抑えたい場合に最適です。.
薄肉注出成形

薄肉注出成形は、壁厚が between 0.3 and 1.0 mm. の軽量部品を作ることに重点を置いています。 これを実現するには、, 500 mm/s 以上の高速注入速度 と、正確な. 型温度制御.
を組み合わせて使用します。これにより、溶融プラスチックが冷却される前に薄い空洞を迅速に充填します。 薄壁部品に適した材料には、. 高流動性のポリプロピレン(PP)、ポリカーボネート(PC)、およびポリスチレン(PS).
が含まれます。これらの材料は、薄肉部品に必要な流動性と強度のバランスを提供します。 典型的な用途は、—基本的に軽量化と高速生産が重要な製品に適しています。.
—つまり、重量削減と迅速な製造が鍵となる製品です。, 薄壁は急速に冷えるため、 これは問題になり得ます。これを減らすために、製造業者は次のような戦略を用います:
- 均一な壁厚設計
- 金型内の冷却チャネルを制御
- 射出速度と圧力の最適化
- 収縮率の低い材料を使用
このアプローチは、薄肉成形を高量産・コスト感度の高い部品での定番プロセスとし、シャープさと高い性能を維持します。.
マイクロ射出成形
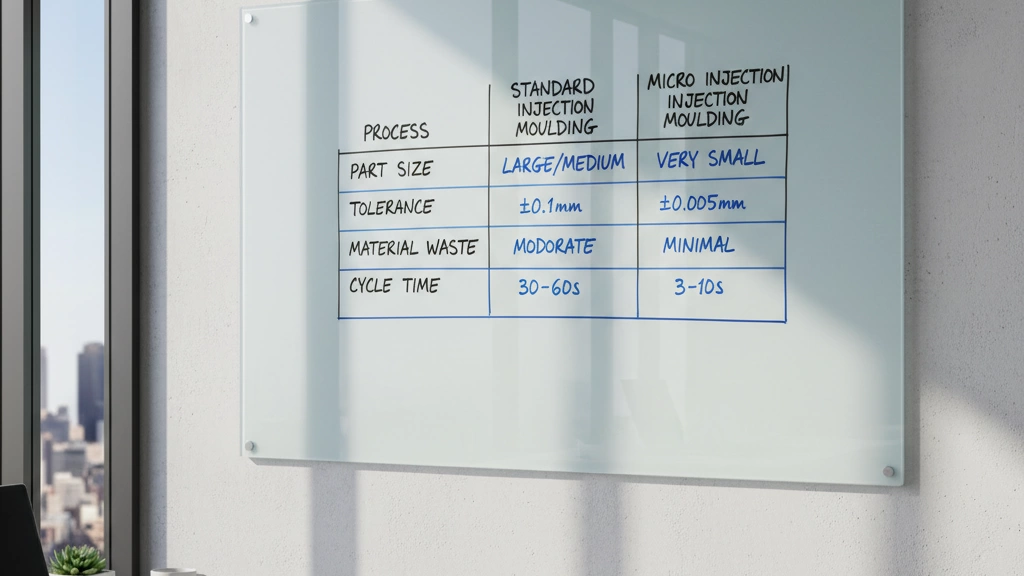
マイクロ射出成形は、 ultra-small parts(通常は1グラム未満)で、±0.005 mm程度の非常に厳密な公差が必要なときに最適です。このプロセスでは、正確な制御と変温ヒーティングのために全電動機を使用し、型温度を急速に周期させて部品品質を向上させます。.
一般的な用途にはマイクロ流体デバイス、極小の時計歯車、医療用インプラントなど、細部と正確さが重要なものが含まれます。ただし、材料粘度が高いことの管理や欠陥を避けるための適切な金型ベントの確保など、課題も伴います。.
マイクロスケールでの高精度を要求するプロジェクトでは、マイクロ射出成形はプラスチック射出成形プロセスのラインナップの中で比類ない一貫性と品質を提供します。.
The most common process, where melted plastic is injected into a two-plate or three-plate mould. Perfect for high-volume, precise parts with consistent quality.
構造発泡成形は、化学的または物理的な発泡剤を使用して、厚いプラスチック部品の内部にセルラーコアを作り出します。このプロセスは低圧(20–40バール)で行われるため、壁厚6〜25mmの壁に最適です。結果として、密度が10–30%低減し、軽量化されますが、強度と剛性は良好に保たれます。.
一般的な用途にはパレット、大型筐体、物料取り扱い部品など、耐久性と軽量化が重要なものが含まれます。大きな利点の一つは、発泡コアが冷却時の収縮を打ち消すため沈み痕を排除できる点です。これにより、追加材コストをかけずとも堅牢な性能を必要とする大きくてかさばる部品に対して、構造発泡成形は賢い選択になります。.
射出成形のタイプ比較マトリクス
| 急速な冷却システムはサイクル間のダウンタイムを短縮し、生産を安定的に進行させます。 | 最小壁厚 | サイクルタイム | 金型費用 | 通常のボリューム | 強度 |
|---|---|---|---|---|---|
| 従来型射出成形 | 0.8 mm | 15–60秒 | $$ | 中〜高 | 良好 |
| マルチショット(ツーショット) | 0.8 mm | 30–90秒 | $$$ | 中 | 非常に良い |
| インサートモールディング | 1.0 mm | 40–90秒 | $$$ | 低〜中 | 卓越(挿入物あり) |
| ガス補助射出 | 3–8mm | 20–45秒 | $$$ | 中〜高 | 良い〜優秀 |
| 薄壁射出 | 0.3–1.0mm | 10–30秒 | $$$$ | 高 | Moderate |
| マイクロ射出成形 | 0未満0.3ミリメートル | 8–20秒 | $$$$ | 低 | 良い(精密) |
| The most common process, where melted plastic is injected into a two-plate or three-plate mould. Perfect for high-volume, precise parts with consistent quality. | 6–25mm | 60–120秒 | $$$ | 中 | 中等〜良好 |
アイコンのキー:
- サイクルタイム: ⏱️(短い) | ⏳(中程度) | 🕒(長い)
- tooling コスト: 💲(低い) | 💲💲(中程度) | 💲💲💲(高い) | 💲💲💲💲(非常に高い)
- 強さ: 💪(適度) | 🦾(良好) | 🛡️(優秀)
クイックビジュアルスキャン
| 急速な冷却システムはサイクル間のダウンタイムを短縮し、生産を安定的に進行させます。 | サイクルタイム | 金型費用 | 強度 |
|---|---|---|---|
| 従来 | ⏳ | 💲💲 | 🦾 |
| マルチショット | ⏳ | 💲💲💲 | 🛡️ |
| インサートモールディング | ⏳ | 💲💲💲 | 🛡️ |
| ガス支援 | ⏱️ | 💲💲💲 | 🦾–🛡️ |
| 薄壁 | ⏱️ | 💲💲💲💲 | 💪 |
| マイクロ射出 | ⏱️ | 💲💲💲💲 | 🦾 |
| 構造発泡 | 🕒 | 💲💲💲 | 💪–🦾 |
この比較は、製品のサイズ、予算、性能ニーズに適した射出成形プロセスを迅速に確認するのに役立ちます。.
適切な射出成形プロセスの選び方
最適な射出成形プロセスの選択は、いくつかの重要な要因によります。決定を助ける簡単な意思決定ツリーはこちらです:
| ステップ | 検討事項 | 重要性 |
|---|---|---|
| 1. ボリューム | 低 (100,000) | ツールコストとサイクルタイムに影響 |
| 2. 部品サイズ | 小・中・大 | 機械と金型のタイプを決定 |
| 3. 材料 | プラスチックの種類と特性 | 加工適合性と品質に影響 |
| 4. 予算 | tooling 及び生産コスト | 初期費用と部品単価の均衡 |
よくある落とし穴と回避方法
- 体積に対して間違ったプロセスを選ぶこと: 低量では高価なツーリングプロセスを避ける。.
- 材料適合性を無視すること: すべてのプラスチックがすべての成形タイプと相性が良いわけではない。.
- 設計を過度に複雑にすること: 複雑な部品はコストとサイクルタイムを押し上げることがある。.
- 早期相談をスキップ: 長期的には時間とお金、再作業を節約します。.



 Japanese
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian