
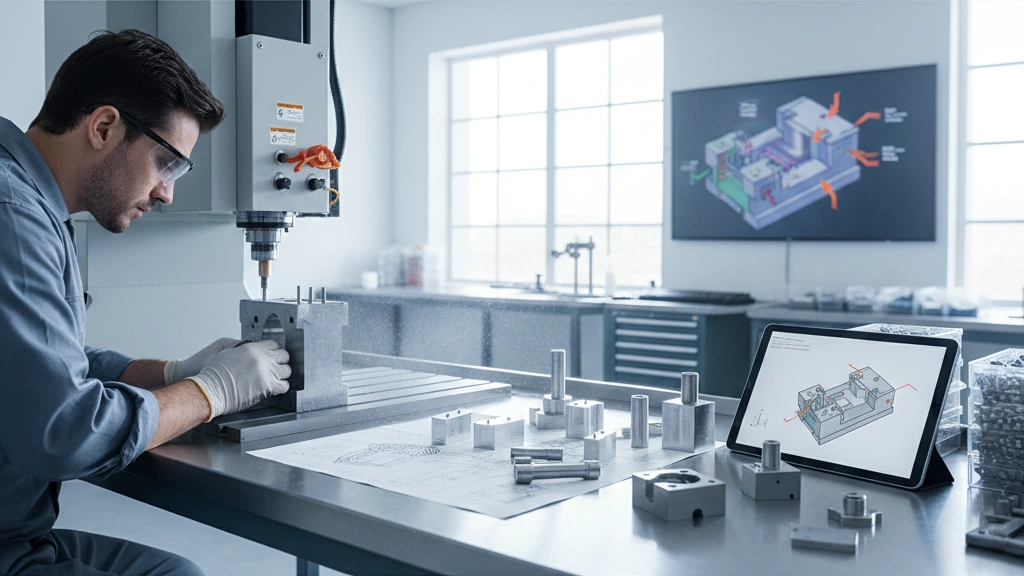
Fase 1 – Progettazione del prodotto e preparativi prima dello stampo
Prima di realizzare qualsiasi stampo, la fase di progettazione del prodotto è fondamentale. Tutto inizia con una modellazione precisa 3D CAD. Assicurati che i tuoi file di progettazione siano nei formati corretti come STEP, IGES o X_T per garantire un trasferimento dati fluido al tuo produttore di stampi. Questi formati neutrali mantengono la coerenza del progetto e sono compatibili con la maggior parte dei software CNC e CAE.
Successivamente, applica le regole di progettazione per lo stampaggio ad iniezione essenziali
- per garantire uno stampo realizzabile e durevole: Angoli di spinta:
- Aggiungi almeno 1° a 2° di angolo di spinta sulle pareti verticali per facilitare l'espulsione del pezzo e prevenire danni. Spessore delle pareti:
- Mantieni le pareti uniformi e comprese tra 1,5 e 4 mm per evitare deformazioni e garantire un raffreddamento uniforme. Costole e bossoli:
- Usa costole per aumentare la resistenza, ma mantienile sottili (0,5–0,7 volte lo spessore della parete). I bossoli devono avere raccordi alla base per alleviare le tensioni. Sottosquadri:
Minimizza i sottosquadri o pianifica l'uso di scorrevoli e sollevatori nello stampo, poiché aumentano la complessità e il costo. posizione della linea di partenza è fondamentale—è il punto in cui si incontrano le due metà dello stampo. Posizionala dove non influenzi estetica o funzionalità. Allo stesso modo, pianifica il posizione del cancello (dove il plastico entra nella cavità) per un riempimento equilibrato e un residuo di cancello limitato. Infine, decidi su posizionamento del perno di espulsione anticipatamente per evitare segni nelle aree visibili e garantire una rimozione fluida del pezzo.
Prendersi del tempo in questa fase assicura un processo di produzione dello stampo più fluido e un prodotto finale di alta qualità senza revisioni costose in seguito.
Fase 2 – Analisi del Design per la Produzione (DFM)
Il Design per la Produzione (DFM) non è opzionale—è un must. Preparare il tuo pezzo per lo stampaggio ad iniezione significa verificare se il design si adatta al funzionamento reale degli stampi. Saltare questo passaggio può portare a grandi problemi come scarsa qualità del pezzo, tempi di consegna più lunghi e costi molto più elevati.
Errori di progettazione comuni che compromettono le prestazioni dello stampo includono:
- Ignorare gli angoli di smusso: Senza la giusta inclinazione, i pezzi si bloccano o danneggiano lo stampo.
- Spessore delle pareti irregolare: Causa deformazioni e segni di ritiro.
- Undercuts complessi: Questi richiedono attrezzature extra come scorrevoli o sollevatori, aumentando costi e complessità.
- Posizionamento errato del cancello: Porta a problemi di flusso e punti deboli nei pezzi.
Eseguire una verifica DFM aiuta a individuare questi problemi in anticipo, risparmiando tempo e denaro.
Puoi trovare strumenti DFM gratuiti online, ottimi per scansioni rapide, ma sono limitati nel campo di applicazione. I servizi DFM a pagamento, spesso offerti da esperti nella produzione di stampi, forniscono approfondimenti dettagliati e soluzioni pratiche. Per uno stampo di qualità, investire in DFM professionale è saggio—evita sorprese costose in futuro.
Fase 3 – Scelta del Tipo di Stampo e Cavità adatti
Scegliere il tipo di stampo e il numero di cavità giusti è fondamentale per bilanciare costo, velocità e qualità nell'iniezione di stampi.
-
Stampo a singola cavità vs multi-cavità:
Gli stampi a cavità singola producono un pezzo per ciclo. Hanno un costo iniziale inferiore e sono perfetti per prototipi o produzioni a basso volume. Gli stampi multi-cavità producono più pezzi contemporaneamente, aumentando la produzione e riducendo il costo per pezzo—ma comportano costi iniziali più elevati e sfide di progettazione più complesse.
-
Stampo per prototipi vs stampo di produzione:
Gli stampi per prototipi spesso utilizzano materiali più morbidi come alluminio o acciaio P20. Sono più veloci ed economici da realizzare, ma si usurano più rapidamente, adatti per test e produzioni limitate. Gli stampi di produzione utilizzano acciai di alta qualità come H13, S136, 2344 o NAK80 per durare migliaia o milioni di cicli. La scelta dipende dal volume di produzione e dalla complessità del pezzo.
-
Stampi a famiglia:
Questi stampi producono più componenti diversi in un ciclo. Sono ideali quando si necessitano più parti che si assemblano insieme, ma possono aumentare la complessità e il costo degli stampi.
-
Sistema hot-runner vs cold-runner:
I sistemi hot-runner mantengono il plastico fuso nel runner, riducendo gli sprechi e i tempi di ciclo, ma aumentando il costo dello stampo. Gli stampi cold-runner hanno il runner raffreddato e rimosso con il pezzo, creando più scarti ma meno complessità dello stampo.
-
Stampi a 2 piastre vs 3 piastre:
Uno stampo a 2 piastre è più semplice e ideale per pezzi con un singolo cancello, mentre gli stampi a 3 piastre consentono più cancelli o cancelli laterali e design di pezzi più complessi.
Scegliere la combinazione giusta garantisce una produzione efficiente e pezzi di qualità. Per ulteriori dettagli sui tipi di stampo e materiali, consulta la nostra guida su tipi di stampaggio ad iniezione e materiali per stampi ad iniezione.
Fase 4 – Selezione del materiale per la base dello stampo e gli inserti
Scegliere i materiali giusti per la base dello stampo e gli inserti è fondamentale per garantire durabilità, precisione e prestazioni nell'iniezione di stampi. La maggior parte dei produttori utilizza basi di stampo standard di marchi affidabili come LKM, Hasco, DME e Futaba. Queste basi offrono una fondazione affidabile e sono compatibili con i componenti di stampo più comuni, aiutando ad accelerare l'assemblaggio e la manutenzione.
Per quanto riguarda gli inserti di core e cavità, la durezza dell'acciaio e la resistenza alla corrosione sono fondamentali. Gli acciai per utensili più comuni per stampi di produzione includono H13, S136, 2344 e NAK80, ognuno offrendo diversi equilibri tra durezza, resistenza all'usura e lucidabilità. Per esempio:
- H13: Ottimo per produzioni ad alto volume e alta resistenza al calore.
- S136: Eccellente resistenza alla corrosione — ideale per plastiche trasparenti o corrosive.
- NAK80: Conosciuto per la lucidatura superiore e la finitura delle cavità.
Trattamenti superficiali migliorano ulteriormente la durata e la qualità degli stampi. Tecniche come nitrurazione induriscono la superficie dell'acciaio senza deformazioni, mentre rivestimenti come Deposizione Fisica di Vapori (PVD) e Carbonio simile al diamante (DLC) aumentano la resistenza all'usura e riducono l'attrito. Questi trattamenti aiutano a prevenire il bloccaggio e a mantenere tolleranze strette durante lunghi cicli di produzione.
Selezionare materiali e finiture adeguati fin dall'inizio ti permette di risparmiare costose riparazioni dovute all'usura e di mantenere la qualità dello stampo, fondamentale per ottenere pezzi coerenti nel processo di stampaggio ad iniezione di plastica .
Fase 5 – Progettazione dettagliata dello stampo (2D & 3D)
Una volta completato il progetto iniziale, è il momento di entrare nella progettazione dettagliata dello stampo utilizzando software CAD 2D e 3D. Una parte critica di questa fase è analisi del flusso dello stampo. Questa analisi aiuta a identificare potenziali problemi come deformazioni, linee di saldatura e tempi di raffreddamento, permettendoti di ottimizzare lo stampo prima che inizi la lavorazione. Risolvere questi problemi in fase di progettazione evita molti problemi successivi.
Prossimo è il layout del canale di raffreddamento. Il raffreddamento efficiente è fondamentale per tempi di ciclo più rapidi e una migliore qualità dei pezzi. Puoi scegliere tra canali di raffreddamento convenzionali—linee forate dritte—oppure il raffreddamento conformale più avanzato, che segue da vicino la forma della cavità per un controllo uniforme della temperatura. Il raffreddamento conformale potrebbe costare di più all'inizio, ma di solito si ripaga con prestazioni migliori e meno deformazioni.
Se il tuo pezzo ha sottosquadri o caratteristiche complesse, avrai bisogno di componenti speciali dello stampo come scorrevoli, sollevatori o nuclei collapsibili. Questi pezzi si muovono durante il ciclo di stampaggio per rilasciare il pezzo in modo pulito senza danni. Una progettazione corretta è fondamentale per evitare pezzi bloccati o danni allo stampo.
Reggere questi aspetti di progettazione dettagliata fin dall'inizio garantisce una produzione fluida in seguito. Per ulteriori approfondimenti sulla progettazione e produzione di stampi, consulta questa guida dettagliata su fabbrica di stampi per iniezione plastica.
Fase 6 – Lavorazione CNC di Core, Cavità e Componenti
La lavorazione CNC è un passaggio critico nella realizzazione di uno stampo ad iniezione. Modella il core, la cavità e altri componenti chiave con precisione. Spesso si sceglie tra lavorazione ad alta velocità e CNC convenzionale:
- Lavorazione ad alta velocità taglia più velocemente e in modo più pulito, riducendo i tempi di ciclo e migliorando la finitura superficiale.
- La lavorazione convenzionale può essere più conveniente per pezzi più semplici, ma richiede più tempo.
Per quanto riguarda le tolleranze, ci si può aspettare di raggiungere circa ±0,005 mm con affidabilità. Questa precisione garantisce che i pezzi si adattino perfettamente e che lo stampo funzioni in modo coerente durante l'iniezione.
Anche il design dell'elettrodo è essenziale per la fase successiva—EDM (saldatura a scarica elettrica). Si sceglierà tra elettrodi di rame, che hanno un'eccellente conduttività e un taglio più veloce ma si usurano prima, e elettrodi di grafite, che durano più a lungo e gestiscono meglio i dettagli complessi, ma possono essere più lenti.
Se desideri approfondire le opzioni di progettazione personalizzata e lavorazione meccanica, dai un'occhiata a questo servizio di stampaggio a iniezione di plastica personalizzato per vedere come la lavorazione CNC professionale si inserisce nel processo completo di fabbricazione degli stampi.
Fase 7 – EDM (Erosione a Scintilla) e Dettagli Fini
L'EDM, o elettroerosione, è fondamentale quando è necessario lavorare dettagli complessi che la CNC tradizionale non può gestire con precisione, specialmente angoli acuti, nervature sottili o cavità profonde. È obbligatorio per caratteristiche fini come sottosquadri, profili intricati o fori minuscoli dove la precisione è fondamentale.
Questo processo utilizza scintille elettriche controllate per erodere il metallo, consentendo dettagli e qualità della superficie eccezionali. L'EDM è anche essenziale quando si lavora con inserti in acciaio duro che sono difficili da lavorare convenzionalmente.
Per la finitura superficiale, gli stampi a iniezione seguono gli standard SPI-SPE, che vanno dalla lucidatura a diamante A1 (super liscia e riflettente, ottima per parti trasparenti) alla finitura a pietra D3 (aspetto più ruvido e strutturato). La finitura giusta dipende dai requisiti della tua parte, influenzando sia l'aspetto che la facilità con cui le parti vengono espulse dallo stampo.
Se desideri risultati coerenti e di alta qualità con dettagli fini, investire in un'adeguata EDM e lucidatura è imprescindibile per qualsiasi stampo a iniezione di alta precisione. Per ulteriori approfondimenti sulla preparazione della superficie dello stampo e sulle tecniche di lucidatura, consulta la nostra stampaggio ad iniezione plastica di precisione risorsa.
Fase 8 – Trattamento Termico, Lucidatura e Texturizzazione
Il trattamento termico è una fase critica nella fabbricazione degli stampi che rafforza l'acciaio dell'anima e della cavità per resistere all'alta pressione e all'usura dello stampaggio a iniezione. Esistono due metodi di tempra comuni: tempra sotto vuoto e tempra in olio. La tempra sotto vuoto offre risultati più puliti con meno distorsioni, rendendola ideale per stampi complessi. La tempra in olio è più veloce e meno costosa, ma può causare una leggera deformazione, che richiede un'attenzione extra durante la finitura.
Dopo la tempra, lucidatura la superficie dello stampo è essenziale per ottenere la finitura desiderata e migliorare la qualità del pezzo. Puoi optare per lucidatura a mano per un controllo di precisione su aree delicate o utilizzare lucidatrici automatizzate per una lavorazione più rapida su superfici più grandi. Il livello di lucidatura influisce direttamente sul flusso di plastica fusa e sull'aspetto finale dei tuoi pezzi.
Texturizzazione della superficie ti permette di aggiungere motivi o finiture, migliorando l'estetica e nascondendo imperfezioni minori. Gli standard di texture più popolari includono finiture Mold-Tech e VDI 3400, che offrono una vasta gamma di texture, dal opaco liscio a stippling pesante. Queste texture possono ridurre la visibilità dell'usura e facilitare lo smontaggio riducendo l'attrito.
Per ulteriori informazioni su come texture e lucidatura influenzano le prestazioni del tuo stampo, consulta le linee guida dettagliate su lucidatura e texturizzazione dello stampo. Questo ti aiuta a scegliere la finitura giusta in linea con le esigenze del prodotto e il volume di produzione.
Fase 9 – Assemblaggio dello stampo e montaggio finale
Una volta che tutte le componenti del nucleo e della cavità sono state lavorate e trattate, è il momento di assemblare lo stampo e di effettuare il montaggio finale. Questo passaggio è cruciale per garantire che il tuo stampo ad iniezione funzioni senza problemi e produca pezzi coerenti.
L'assemblaggio di precisione è fondamentale: gli spazi tra parti mobili come nuclei, cavità, scorrevoli e sollevatori devono essere estremamente stretti—di solito entro 0,01 a 0,02 mm. Questa tolleranza previene la formazione di sbavature, riduce l'usura e garantisce dimensioni precise dei pezzi.
Componenti essenziali da assemblare includono:
- Perni guida e bussole: Allinea perfettamente le due metà dello stampo durante ogni ciclo.
- Perni di ritorno: Riporta la piastra di eiezione alla posizione iniziale dopo l'espulsione del pezzo.
- Pilastri di supporto: Forniscono supporto strutturale per resistere alle forze di bloccaggio.
- Viti e fissaggi: Fissano saldamente tutti i componenti senza causare deformazioni.
In questa fase, ogni pezzo deve adattarsi perfettamente, consentendo un movimento fluido senza inceppamenti. Uno stampo ben assemblato aiuta a ridurre i tempi di inattività e mantiene la produzione costante, specialmente durante le prove e la produzione completa.
Vuoi capire di più su come ottimizzare la progettazione e l'assemblaggio dello stampo? Consulta la nostra guida dettagliata guida alla pressofusione per consigli interni su come ottenere i migliori risultati.
Fase 10 – Prova dello stampo (T1) e Campionatura
La prova dello stampo, nota anche come T1, è il momento in cui inizia la vera verifica. È la prima volta che si inietta plastica fusa nello stampo per produrre campioni iniziali. Prevedi un processo pratico in cui osservi attentamente come lo stampo si riempie, si raffredda ed espelle. Questi primi colpi aiutano a identificare problemi come colpi corti, sbavature o deformazioni.
Tipicamente, la fase di prova include diverse tornate, da T1 a T3, dove ogni tornata affronta i problemi riscontrati durante i test. È normale apportare modifiche come regolare la dimensione del portale, le posizioni dei perni di eiezione o i canali di raffreddamento per migliorare il tempo di ciclo e la qualità del pezzo.
Elementi chiave da monitorare durante la campionatura:
- Tempo di ciclo: Misura quanto tempo impiega ogni iniezione e ottimizza il raffreddamento o la velocità di iniezione per ridurre il tempo complessivo di produzione.
- Deformazioni: Controlla se i pezzi si torcono o si piegano; questo spesso richiede aggiustamenti nel raffreddamento o modifiche al materiale.
- Scaglie: L'eccesso di plastica che fuoriesce dalla cavità necessita di essere sistemato migliorando la serratura dello stampo o lucidando la linea di separazione.
Una fase di prova dello stampo ben eseguita garantisce che il tuo stampo ad iniezione produca pezzi coerenti e di alta qualità. Se vuoi assicurarti che l'intero processo funzioni senza intoppi, considera di lavorare con produttori professionisti di stampi ad iniezione che gestiscono campionature dettagliate e ottimizzazioni, come indicato in Servizi OEM & ODM.
Quanto tempo ci vuole e quanto costa nel 2025–2026?
Quando si realizza uno stampo per stampaggio ad iniezione, i tempi e i costi sono le domande principali. Tipicamente, l'intero processo richiede 30 a 75 giorni, a seconda della complessità e del numero di cavità.
Suddivisione delle tempistiche
- Progettazione e approvazione: 1–2 settimane
- Lavorazione e EDM: 3–5 settimane
- Trattamento termico e lucidatura: 1–2 settimane
- Assemblaggio e prova: 1–2 settimane
Gamma di costi in base al numero di cavità e al tipo di acciaio
- Stampi prototipo in alluminio a singola cavità: Circa $3.000 a $10.000
- Stampi di produzione in acciaio singola o multipla cavità: Tipicamente $20.000 a $150.000+
- Il prezzo aumenta con il numero di cavità e la qualità dell'acciaio (H13, S136, ecc.). Finiture superficiali personalizzate o canali di raffreddamento complessi aumentano il costo.
Attenzione ai Costi Nascosti del Fai-da-te
Tentare di realizzare il proprio stampo o usare scorciatoie economiche spesso si rivela controproducente:
- Tempo extra per risolvere problemi e ridisegnare
- Qualità scadente del pezzo che causa spreco di materiale
- Costi di sostituzione se lo stampo si rompe prematuramente
Affidarsi a professionisti risparmia soldi e mal di testa a lungo termine, soprattutto con design complessi o produzioni di grandi quantità.
Fai-da-te / Produzione interna di stampi vs Produttori professionisti
Quando si tratta di realizzare il proprio stampo ad iniezione, l'idea di farlo da soli o in-house può sembrare allettante, specialmente con le macchine CNC da scrivania sempre più accessibili. Tuttavia, è importante comprendere i limiti realistici prima di iniziare.
Limitazioni delle CNC da scrivania e degli stampi in alluminio:
- Vincoli sui materiali: La maggior parte delle configurazioni CNC da scrivania gestisce metalli più morbidi come l'alluminio, che si usurano più rapidamente in condizioni di stampaggio ad iniezione rispetto all'acciaio temprato.
- Sfide di precisione: Raggiungere tolleranze strette (circa ±0,005 mm) richieste per stampi di alta qualità è difficile senza macchinari di livello industriale.
- Geometrie complesse: Caratteristiche come incavi, inserti o canali di raffreddamento intricati spesso richiedono EDM avanzato o utensili specializzati che le configurazioni fai-da-te non possono fornire.
- Durabilità: Gli stampi in alluminio per prototipi sono adatti per produzioni a basso volume, ma non resisteranno a cicli di produzione più lunghi.
Per questi motivi, rivolgersi a un produttore professionista di stampi ad iniezione come Stampaggio ad iniezione Jino spesso è la scelta più intelligente. Offrono input di progettazione esperti, lavorazioni CNC di precisione, EDM, trattamenti superficiali e test affidabili degli stampi — tutti elementi critici per produrre stampi durevoli e di alta qualità che funzionano bene.
In altre parole, se punti a produzioni di breve durata o prototipi, il fai-da-te potrebbe sembrare allettante. Ma per qualsiasi cosa oltre, soprattutto se desideri una produzione efficiente con minimi problemi, collaborare con professionisti come Jino garantisce che il tuo stampo ad iniezione soddisfi sia gli standard di qualità che le scadenze.
Checklist Prima di Ordinare il Tuo Stampo ad Iniezione
Prima di effettuare l'ordine del tuo stampo ad iniezione, verifica tutto con questa semplice lista di controllo di 10 punti per risparmiare tempo e denaro:
- File CAD 3D Pronti – Carica file STEP, IGS o X_T. Assicurati che il design segua le regole di stampaggio ad iniezione come angoli di smusso e spessore uniforme delle pareti.
- Revisione DFM Completata – Esegui un controllo di progettazione per la fattibilità di produzione per individuare problemi in anticipo, soprattutto con sottosquadri, nervature o posizioni del cancello.
- Tipo di Stampi e Cavità Scelti – Conferma se hai bisogno di stampi a singola o più cavità e acciaio di livello prototipo o produzione.
- Specifiche del Materiale Finalizzate – Seleziona il giusto acciaio per il nucleo e la cavità con la durezza necessaria e resistenza alla corrosione.
- Canali di Raffreddamento Progettati – Assicurati che il design del tuo stampo includa un raffreddamento efficace, sia convenzionale che conformale.
- Piani di Lavorazione CNC & EDM Confermati – Verifica i passaggi di lavorazione CNC e EDM per rispettare le tolleranze e i requisiti di finitura superficiale.
- Trattamento Superficiale Selezionato – Scegli opzioni di lucidatura o texturizzazione come opaco, lucido o texture personalizzate conformi alle esigenze del prodotto.
- Dettagli di Assemblaggio Pronti – Conferma l'elenco dei componenti come spine di espulsione, guide e bussole per un funzionamento fluido dello stampo.
- Cronologia e Costi Compresi – Concordare tempi di consegna e budget, inclusi eventuali costi extra per modifiche o campioni.
- Campionamento e Test pianificati – Stabilire aspettative per le prime prove dello stampo (T1–T3), valutando ciclo, deformazioni e flash.



 Italian
 English
 French
 German
 Spanish
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian