
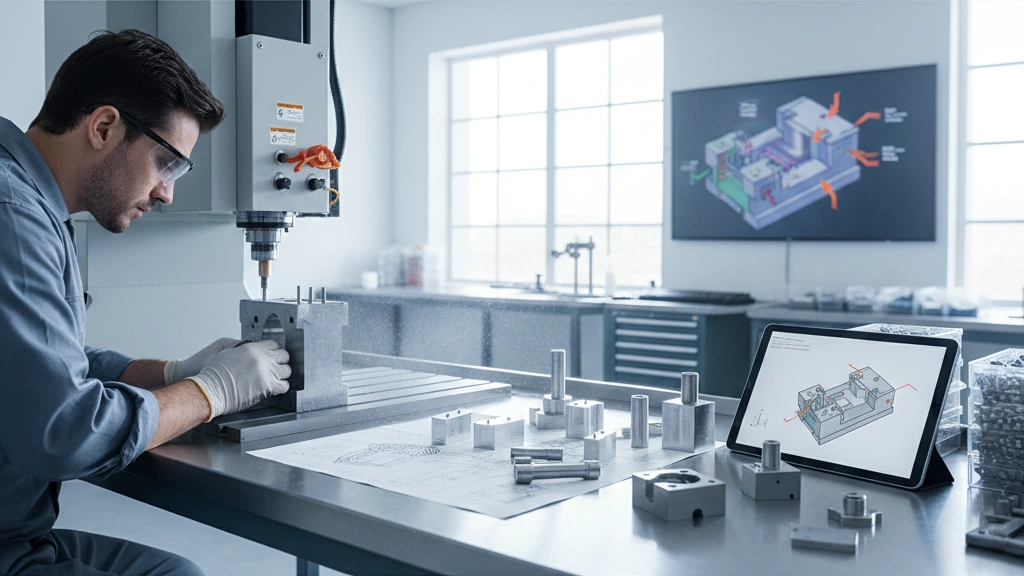
Stap 1 – Productontwerp & Voorbereidingen Voor de Mal
Voordat er een mal wordt gemaakt, is de productontwerpfase cruciaal. Het begint allemaal met nauwkeurig 3D CAD-modeleren. Zorg ervoor dat je ontwerp bestanden in de juiste formaten staan zoals STEP, IGES, of X_T om een soepele gegevensoverdracht naar je malmaker te garanderen. Deze neutrale formaten houden je ontwerp consistent en compatibel met de meeste CNC- en CAE-software.
Vervolgens pas je essentiële injektie-molding ontwerpregels toe om een maakbare en duurzame mal te garanderen:
- Trekhoeken: Voeg minimaal 1° tot 2° trek op verticale wanden toe om demontage te vergemakkelijken en schade te voorkomen.
- Wanddikte: Houd wanden uniform en binnen 1.5–4 mm om vervorming te voorkomen en een gelijkmatigeKoeling te bevorderen.
- Ribben en bosses: Gebruik ribben om sterkte toe te voegen maar houd ze dun (0.5–0.7 keer wanddikte). Bossen moeten fillets hebben aan de basis voor spanningsontlasting.
- Onderschottingen: Minimaliseer onderkanten of plan voor slides en lifters in de mal aangezien ze complexiteit en kosten verhogen.
Het begrijpen van basisprincipes zoals de plaats van de scheidingslijn is essentieel—het is waar de twee malhelften elkaar ontmoeten. Plaats deze waar het uiterlijk of de functie niet wordt beïnvloed. Evenzo, plan je poortlocatie (waar plastic de holte ingaat) voor gebalanceerde vulling en beperkt kraagafval. Tot slot, beslis vroeg over de plaatsing van uitwerpkop om vlekken in zichtbare gebieden te voorkomen en een soepele vrijgave van het onderdeel te garanderen.
Tijd nemen in dit stadium zorgt voor een soepel productieproces van de mal en een kwalitatief hoogstaand eindproduct zonder dure revisions achteraf.
Stap 2 – Ontwerp voor Maakbaarheid (DFM) Analyse
Ontwerp voor Maakbaarheid (DFM) is niet optioneel—it’s een must. Je onderdeel klaarstomen voor spuitgieten betekent controleren of je ontwerp past bij hoe gietmallen daadwerkelijk werken. Het overslaan van deze stap kan leiden tot grote problemen zoals slechte partkwaliteit, langere levertijden en aanzienlijk hogere kosten.
Veelgemaakte ontwerpfouten die de malprestaties verminderen omvatten:
- Draft-hoeken negeren: Zonder de juiste taps toelopingen blijven onderdelen vastzitten of beschadigen de mal.
- Onregelmatige wanddikte: Veroorzaken uitwijking (warping) en holle plekken (sink marks).
- Complexe onderkruisingen (undercuts): Deze vereisen extra gereedschap zoals schuiven of lifters, wat kosten en complexiteit toevoegt.
- Slechte poortplaatsing: Leidt tot stromingsproblemen en zwakke plekken in onderdelen.
Het uitvoeren van een DFM-check helpt deze vroeg te detecteren, wat tijd en geld bespaart.
Je kunt gratis DFM-tools online vinden, handig voor snelle scans, maar ze zijn beperkt in scope. Betaalde DFM-diensten, vaak aangeboden door ervaren gietmallenmakers, geven gedetailleerde inzichten en real-world oplossingen. Voor een kwaliteitsmal is investeren in professioneel DFM verstandig—het voorkomt kostbare verrassingen later.
Stap 3 – De juiste Maltype & holtes kiezen
Het kiezen van het juiste maltype en het aantal holtes is de sleutel tot een balans tussen kosten, snelheid en kwaliteit in spuitgieten.
-
Single-cavity vs Multi-cavity:
Single-cavity mallen produceren één onderdeel per cyclus. Ze kosten minder in eerste instantie en zijn perfect voor prototypes of lage volumes. Multi-cavity mallen produceren meerdere onderdelen tegelijk, verhogen de output en verlagen de kosten per stuk—maar ze komen met hogere initiële kosten en complexere ontwerputdagingen.
-
Prototype mal vs Productie mal:
Prototype-mallen gebruiken vaak zachtere materialen zoals aluminium of P20-staal. Ze zijn sneller en goedkoper te maken maar slijten sneller, geschikt voor testen en beperkte runs. Productie-mallen gebruiken hoogwaardig staal zoals H13, S136, 2344 of NAK80 voor duurzaamheid over duizenden of miljoenen cycli. De keuze hangt af van je productievolume en complexiteit van het onderdeel.
-
Familiesmallen (Family Moulds):
Deze mallen produceren meerdere verschillende onderdelen in één cyclus. Ze zijn geweldig wanneer je meerdere componenten nodig hebt die samen gaan, maar ze kunnen complexiteit en kosten toevoegen aan de tooling.
-
Hot-runner vs Cold-runner:
Hot-runner-systemen houden het plastic in de runner vloeibaar, waardoor afval enCyclustijden worden verminderd maar de matrijskosten toenemen. Cold-runner-mallen hebben de runner gekoeld en verwijderd met het werkstuk, waardoor meer sloop ontstaat maar minder gereedschapscomplexiteit.
-
2-plate vs 3-plate Moulds:
Een 2-plaatsmal is eenvoudiger en ideaal voor onderdelen met een enkele poort, terwijl 3-plaatsmallen meerdere of zijpoorten en complexere onderdeelontwerpen mogelijk maken.
Het kiezen van de juiste combinatie zorgt voor een efficiënte productie en kwaliteitsonderdelen. Voor meer details over maltypes en materialen, bekijk onze handleiding over types of injection moulding en injectie mal materialen.
Stap 4 – Materiaalkeuze voor het matrijsbasis en inserts
Het kiezen van de juiste materialen voor uw matrijsbasis en inserts is cruciaal om duurzaamheid, precisie en prestaties in spuitgieten te waarborgen. De meeste fabrikanten gebruiken standaard matrijsbases van vertrouwde merken zoals LKM, Hasco, DME en Futaba. Deze bases bieden een betrouwbare basis en zijn compatibel met veelvoorkomende matrijscomponenten, wat de montage en onderhoud versnelt.
Wat betreft kern- en holte-inserts, zijn hardheid van staal en corrosiebestendigheid cruciaal. Veelvoorkomende gereedschapsstalen voor productie-mallen omvatten H13, S136, 2344 en NAK80, elk met verschillende verhoudingen van taaiheid, slijtvastheid en polijstbaarheid. Bijvoorbeeld:
- H13: Uitstekend voor hoge productievolumes en hoge temperatuurbestendigheid.
- S136: Uitstekende corrosiebestendigheid — ideaal voor heldere of corrosieve kunststoffen.
- NAK80: Bekend om superieure polijst- en holte-afwerking.
Oppervlaktebehandelingen verhogen bovendien de levensduur en kwaliteit van mallen. Technieken zoals nitreren verharding van het staaloppervlak zonder vervorming, terwijl coatings zoals Physical Vapor Deposition (PVD) en Diamond-Like Carbon (DLC) slijtagebestendigheid toevoegen en wrijving verminderen. Deze behandelingen helpen wrijving te voorkomen en houden strakke toleranties over lange productiecycli.
Het kiezen van geschikte materialen en afwerkingen vroeg bespaart je dure slijtage-reparaties en behoudt de kwaliteit van de mal, wat cruciaal is voor het bereiken van consistente onderdelen in je plastische injectie mal vervaardiging proces.
Stap 5 – Gedetailleerd malontwerp (2D & 3D)
Zodra je het initiële ontwerp hebt, is het tijd om te starten met het gedetailleerde malontwerp met behulp van 2D- en 3D-CAD-software. Een cruciaal onderdeel van deze stap is malstroomanalyse. Deze analyse helpt potentiële problemen zoals vervorming, lasnaden en afkoeltijden te identificeren, zodat je de mal kunt optimaliseren voordat er mechanisch aan begonnen wordt. Het oplossen van deze problemen in de ontwerpfase bespaart veel hoofdpijn later.
Volgende is de koelkanalenlay-out. Efficiënte koeling is een must voor snellere cyclustijden en betere partkwaliteit. Je kunt kiezen tussen conventionele koelingskanalen—recht getypte lijnen—of de geavanceerdere conformele koeling, die het vormgegeven van de holte nauw volgt voor uniforme temperatuurbeheersing. Conformele koeling kan vooraf meer kosten, maar betaalt meestal uit met betere prestaties en minder vervorming.
Als jouw onderdeel onderkopen of complexe kenmerken heeft, heb je speciale malonderdelen nodig zoals sliders, hefboomkasten, of inklapbare kern. Deze onderdelen bewegen tijdens de malcyclus om het onderdeel schoon los te laten zonder schade. Juiste ontwerp hier is cruciaal om vastzittende onderdelen of beschadiging van de mal te voorkomen.
Het goed krijgen van deze gedetailleerde ontwerpaspecten vooraf zorgt voor een soepele productie later. Voor meer inzichten over malontwerp en -productie, bekijk deze gedetailleerde gids over plastic injection moulding factory.
Stap 6 – CNC-bewerking van kern, holte en componenten
CNC-bewerking is een cruciale stap bij het maken van een injectiemal. Het vormt de kern, holte en andere belangrijke componenten met precisie. Je kiest vaak tussen hoge snelheid bewerking en conventionele CNC:
- Hoge snelheid bewerking hakt sneller en schoner, wat de cyclustijden verlaagt en de oppervlakteafwerking verbetert.
- Conventionele bewerking kan kosteneffectiever zijn voor eenvoudigere onderdelen maar duurt langer.
Wat tolerantie betreft, verwacht rond te komen ±0.005 mm betrouwbaar. Deze precisie zorgt ervoor dat onderdelen perfect passen en de mal consistent presteert tijdens het injectieproces.
Het ontwerp van de elektroden is ook essentieel voor de volgende fase—EDM (elektrisch slijpen). Je kiest tussen koper-elektroden, die uitstekende geleidbaarheid hebben en sneller snijden maar eerder slijten, en grafietelektroden, die langer meegaan en complexere details beter aan kunnen maar langzamer kunnen zijn.
Als je dieper wilt ingaan op maatwerkontwerp en bewerkingsopties, bekijk dan deze op maat gemaakte kunststof injectiemalservice om te zien hoe professionele CNC-bewerking past in het volledige malmaakproces.
Stap 7 – EDM (vonk erosie) en fijne details
EDM, of Elektrische Ontladingsbewerking, is cruciaal wanneer je complexe details moet bewerken die traditionele CNC niet nauwkeurig kan afhandelen—vooral scherpe hoeken, dunne ribben, of diepe holtes. Het is verplicht voor fijne kenmerken zoals ondercutting, ingewikkelde profielen, of kleine gaatjes waar precisie de sleutel is.
Dit proces gebruikt gecontroleerde elektrische vonken om het metaal te eroderen, waardoor uitstekende detailweergave en oppervlaktakeuring mogelijk is. EDM is ook essentieel bij het werken met harde staalsleuven die moeilijk conventioneel te bewerken zijn.
Voor afwerking volgen gietmallen SPI-SPE-normen—variërend van A1 diamantpolijst (superglad en reflecterend, geweldig voor heldere onderdelen) tot D3 steenafwerking (ongeveer ruw, getextureerde uitstraling). De juiste afwerking hangt af van je onderdeelvereisten, wat zowel het uiterlijk als het gemak waarmee onderdelen uit de mal komen beïnvloed.
Als je consistente, hoogwaardige resultaten met fijne details wilt, is investeren in correcte EDM en polijsten niet onderhandelbaar voor elke hoogwaardige precisie-injectiemal. Voor meer inzichten over maloppervlaktevoorbereiding en polijsttechnieken, bekijk onze precisie kunststof spuitgieten bron.
Stap 8 – warmtebehandeling, polijsten en textureren
Warmtebehandeling is een cruciale stap in malbouw die de kern- en holtemasteel versterkt om de hoge druk en slijtage van injectiemalvorming te weerstaan. Er zijn twee gangbare hardingsmethoden: vacuumhardening en olie-quenching. Vacuumhardening levert schonere resultaten op met minder vervorming, waardoor het ideaal is voor complexe vormen. Olie-quenching is sneller en goedkoper maar kan lichte vervorming veroorzaken, waarvoor extra aandacht tijdens afwerking nodig is.
Na het verharden, polijsten het vormoppervlak is essentieel om de gewenste afwerking te bereiken en de partkwaliteit te verbeteren. U kunt kiezen voor handpolijsten voor precisiecontrole op delicate gebieden of gebruik maken van geautomatiseerde polijstmachines voor snellere verwerking op grotere oppervlakken. Het niveau van polijsten beïnvloedt direct de stroming van gesmolten kunststof en de uiteindelijke uitstraling van uw delen.
Oppervlaktetekening stelt je in staat patronen of afwerkingen toe te voegen, waardoor esthetiek verbetert en kleine onvolkomenheden worden verborgen. Populaire textuurstandaarden zijn Mold-Tech afwerkingen en VDI 3400, die een breed scala aan texturen bieden, van glad mat tot zware stipeling. Deze texturen kunnen de zichtbaarheid van slijtage verminderen en helpen bij demolding door wrijving te verminderen.
Voor meer informatie over hoe textuur en polishing de prestaties van uw gietvorm beïnvloeden, bekijk gedetailleerde richtlijnen over gietvorm polishing en texturing. Dit helpt u de juiste afwerking te kiezen die aansluit bij uw productbehoeften en productievolume.
Stap 9 – Gietvormassemblage en definitieve afstelling
Zodra alle kern- en holtecomponenten zijn gefreesd en behandeld, is het tijd voor gietvormassemblage en definitieve afstelling. Deze stap is cruciaal om ervoor te zorgen dat uw spuitgietvorm soepel werkt en consistente onderdelen produceert.
Nauwkeurige passing is de sleutel: Kloofjes tussen bewegende onderdelen zoals cores, holtes, sliders en lifters moeten extreem strak zijn—meestal binnen 0,01 tot 0,02 mm. Deze tolerance voorkomt flash, vermindert slijtage en zorgt voor nauwkeurige onderdelenafmetingen.
Essentiële componenten om te monteren zijn:
- Gidsstiften en bussen: Stel de twee helften van de mal perfect uit tijdens elke cyclus.
- Terugkeerstiften: Duw de uitwerpplaat terug naar zijn beginpositie na het uitwerpen van het onderdeel.
- Steunpijlers: Verlenen structurele ondersteuning om klamkingskrachten te weerstaan.
- Schroeven en bevestigingsmiddelen: Beveilig alle componenten stevig zonder vervorming te veroorzaken.
In dit stadium moet elk stuk perfect passen, zodat beweging vlot verloopt zonder klemmen. Een goed gemonteerde mal helpt downtime te minimaliseren en houdt de productie consistent, vooral wanneer u overgaat naar proeflopen en volledige productie.
Wilt u meer leren over hoe u uw malontwerp en assemblage kunt optimaliseren? Bekijk onze gedetailleerde injection moulding guide voor insider-tips om de beste resultaten te behalen.
Stap 10 – Mould Tryout (T1) en Monsters
De maltry-out, ook wel bekend als T1, is waar het echte bewijs begint. Het is de eerste keer dat u gesmolten kunststof in de mal injecteert om initiële monsters te produceren. Verwacht een hands-on proces waarbij u nauwlettend ziet hoe de mal vult, afkoelt en uitwerpt. Deze eerste shots helpen problemen zoals short shots, flashes of warpage te identificeren.
Doorgaans omvat de tryout-fase meerdere rondes, van T1 tot T3, waarbij elke ronde problemen vanuit het testen aanpakt. Het is normaal om aanpassingen te maken zoals het aanpassen van de poortgrootte, posities van uitwerpstiften of koelkanalen om de cyclustijd en de kwaliteit van het onderdeel te verbeteren.
Belangrijke dingen om te volgen tijdens bemonstering:
- Cyclustijd: Meet hoe lang elke injectie duurt en optimaliseer koeling of injectiesnelheid om de totale productietijd te verkorten.
- Vervorming: Controleer of onderdelen verdraaien of buigen; dit vereist vaak aanpassingen aan koeling of materiaal.
- Flash: Excessief plastic dat uit de holte ontsnapt moet worden opgelost door de klemkracht van de mal te verbeteren of de scheidingslijn te polijsten.
Een goed uitgevoerde proeffase van de mal garandeert dat jouw injectie-mool Consistente, hoogwaardige onderdelen levert. Als je wilt zorgen dat het hele proces soepel verloopt, overweeg dan om samen te werken met professionele injector mal fabrikanten die gedetailleerde bemonstering en optimalisatie afhandelen, zoals te vinden in OEM- en ODM-diensten.
Hoe lang duurt het en wat kost het in 2025–2026?
Wanneer je een mal maakt voor spuitgieten, zijn timing en kosten de belangrijkste vragen. Doorgaans duurt het hele proces 30 tot 75 dagen, afhankelijk van de complexiteit en het aantal kamers.
Tijdlijnontwerp
- Ontwerp & goedkeuring: 1–2 weken
- Machining & EDM: 3–5 weken
- Hoitbehandeling & polijsten: 1–2 weken
- Assemblage & proefneming: 1–2 weken
Kostenramingen per aantal kamers & type staal
- Enkelkamer aluminium prototypes Mallen: Rond $3.000 tot $10.000
- Enkel- of meervanks-kamer productie mallen van staal: Typical $20.000 tot $150.000+
- De prijs stijgt met het aantal holtes en de staalsoort (H13, S136, enz.). Aangepaste oppervlakteafwerkingen of complexe koelkanalen verhogen de kosten.
Let op verborgen DIY-kosten
Proberen je mal zelf te maken of goedkope shortcuts te gebruiken loopt vaak mis:
- Extra tijd voor probleemoplossing en herontwerp
- Slechte onderdeelkwaliteit waardoor materiaal verspild wordt
- Vervangingskosten als de mal vroeg kapot gaat
Professioneel werken bespaart geld en hoofdpijn op de lange termijn, vooral bij complexe ontwerpen of grotere series.
DIY / In-house malprodukten vs professionele fabrikanten
Als het gaat om het maken van je eigen inbrengsprinmetal, kan het idee van DIY of in-house malproductie verleidelijk zijn, vooral nu desktop-CNC-machines toegankelijker worden. Het is echter belangrijk om de realistische beperkingen te begrijpen voordat je erin duikt.
Beperkingen van desktop-CNC en aluminium mallen:
- Materiële beperkingen: De meeste desktop-CNC-systemen handelen met zachtere metalen zoals aluminium, die sneller slijten onder spuitgietomstandigheden dan gehard staal.
- Precisie-uitdagingen: Het bereiken van de exacte toleranties (ongeveer ±0,005 mm) die nodig zijn voor hoogwaardige mallen is lastig zonder industriële gereedschappen.
- Complexe geometrieën: Kenmerken zoals ondersnijdingen, inserts of ingewikkelde koelkanalen vereisen vaak geavanceerde EDM of gespecialiseerde gereedschappen die DIY-opstellingen niet kunnen leveren.
- Duurzaamheid: Aluminium prototype mallen zijn prima voor lage volumes, maar houden geen langere productiecycli vol.
Om deze redenen is het vaak slimmer om een professionele injection molding-fabrikant zoals Jino injectievormgeving te benaderen. Zij bieden deskundig ontwerpinbreng, precisie CNC-bewerking, EDM, oppervlaktebehandelingen en betrouwbaar maltesten — allemaal cruciaal voor het produceren van duurzame, hoogwaardige mallen die goed presteren.
Met andere woorden, als je mik op korte runs of prototypes, kan DIY aantrekkelijk lijken. Maar voor alles wat verder gaat, zeker als je efficiënte productie met minimale hoofdpijn wilt, zorgt een samenwerking met professionals zoals Jino ervoor dat jouw injection mould voldoet aan zowel jouw kwaliteitsnormen als deadlines.
Checklist voordat je je injection mould bestelt
Voordat u uw gietvormorder plaatst, dubbelcheckt u alles met deze eenvoudige checklist van 10 punten om tijd en geld te besparen:
- 3D CAD-bestanden gereed – Upload STEP-, IGS- of X_T-bestanden. Zorg ervoor dat het ontwerp voldoet aan de regels voor spuitgieten, zoals draaidagen en uniforme wanddikte.
- DFM-beoordeling voltooid – Voer een design-for-manufacturability-check uit om problemen vroegtijdig op te sporen, vooral bij onderholtes, ribben of poortlocaties.
- Kunststoffen/maltype en holtes gekozen – Bevestig of u enkelvoudige of meervoudige holte-mallen nodig heeft en prototype- versus productie-kwaliteit staal.
- Materiaalcriteria gefinaliseerd – Kies het juiste staal voor kern en holte met de nodige hardheid en corrosieweerstand.
- Koelkanalen ontworpen – Zorg ervoor dat uw malontwerp effectieve koeling bevat, hetzij conventioneel of conformaal.
- Machining- en EDM-plannen bevestigd – Controleer CNC- en EDM-stappen om aan uw toleranties en oppervlakteafwerkingseisen te voldoen.
- Oppervlaktebehandeling geselecteerd – Kies afwerkingsopties zoals polijsten of textureren, zoals Mat, Glans of aangepaste texturen die voldoen aan uw productbehoeften.
- Montagegegevens gereed – Bevestig de lijst met componenten zoals uitwerppennen, geleidepennen en busjes voor een soepele malwerking.
- Tijdlijn & kosten begrepen – Akkoord op leveringstermijn en budget, inclusief mogelijke extra kosten voor modificaties of monsters.
- Proeven en testen gepland – Stel verwachtingen voor de initiële maltesten (T1–T3), waarbij cyclusduur, kromtrek en flash worden geëvalueerd.



 Dutch
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian