
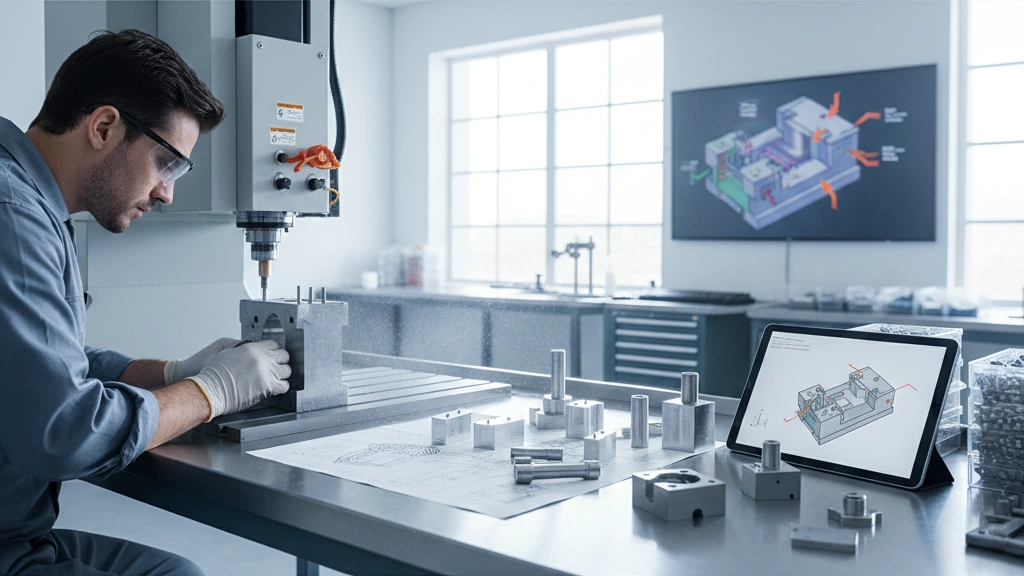
Paso 1 – Diseño del producto y preparativos antes del molde
Antes de fabricar cualquier molde, la fase de diseño del producto es fundamental. Todo comienza con una modelación precisa en CAD 3D. Asegúrate de que tus archivos de diseño estén en los formatos adecuados como STEP, IGES o X_T para garantizar una transferencia de datos fluida a tu fabricante de moldes. Estos formatos neutros mantienen tu diseño consistente y compatible con la mayoría de los software CNC y CAE.
A continuación, aplica las normas de diseño para moldeo por inyección esenciales
- Ángulos de cizalladura: para garantizar un molde fabricable y duradero:
- Añade al menos 1° a 2° de chaflán en paredes verticales para facilitar la expulsión de la pieza y prevenir daños. Grosor de la pared:
- Mantén las paredes uniformes y dentro de 1.5–4 mm para evitar deformaciones y asegurar un enfriamiento uniforme. Costillas y nervios:
- Utiliza costillas para añadir resistencia, pero mantenlas delgadas (0.5–0.7 veces el grosor de la pared). Los nervios deben tener filetes en la base para aliviar tensiones. Undercuts:
Minimiza los undercuts o planifica el uso de slides y elevadores en el molde, ya que añaden complejidad y coste. Comprender conceptos básicos como la ubicación de la línea de separación es vital: es donde se unen las dos mitades del molde. Posiciónala donde no afecte la estética ni la función. De manera similar, planifica tu (donde entra el plástico en la cavidad) para un llenado equilibrado y vestigios limitados en la compuerta. Por último, decida sobre colocación del pasador del émbolo hacerlo temprano para evitar marcas en áreas visibles y asegurar una liberación suave de la pieza.
Tomarse tiempo en esta etapa garantiza un proceso de fabricación de moldes más fluido y un producto final de alta calidad sin revisiones costosas posteriores.
Paso 2 – Análisis de Diseño para la Fabricabilidad (DFM)
El Diseño para la Fabricabilidad (DFM) no es opcional, es imprescindible. Preparar su pieza para el moldeo por inyección significa verificar si su diseño se ajusta a cómo funcionan realmente los moldes. Saltarse este paso puede causar problemas importantes como baja calidad de las piezas, tiempos de entrega más largos y costos mucho más altos.
Errores comunes de diseño que afectan el rendimiento del molde incluyen:
- Ignorar los ángulos de salida: Sin la inclinación adecuada, las piezas se atascan o dañan el molde.
- Espesor de pared desigual: Provoca deformaciones y marcas de hundimiento.
- Undercuts complejos: Estos requieren herramientas adicionales como sliders o elevadores, aumentando el costo y la complejidad.
- Mala colocación de la compuerta: Causa problemas de flujo y puntos débiles en las piezas.
Realizar una revisión DFM ayuda a detectar estos problemas temprano, ahorrando tiempo y dinero.
Puedes encontrar herramientas DFM gratuitas en línea, ideales para escaneos rápidos, pero son limitadas en alcance. Los servicios DFM de pago, ofrecidos a menudo por fabricantes de moldes experimentados, brindan análisis detallados y soluciones del mundo real. Para un molde de calidad, invertir en DFM profesional es recomendable, ya que evita sorpresas costosas en el futuro.
Paso 3 – Elegir el tipo de molde y número de cavidades adecuados
Elegir el tipo de molde y el número de cavidades correctos es clave para equilibrar costo, velocidad y calidad en el moldeo por inyección.
-
Molde de cavidad única vs Multi-cavidad:
Los moldes de cavidad única producen una pieza por ciclo. Tienen un costo menor inicialmente y son ideales para prototipos o producciones de bajo volumen. Los moldes multi-cavidad producen varias piezas a la vez, aumentando la producción y reduciendo el costo por pieza, pero con costos iniciales más altos y desafíos de diseño más complejos.
-
Molde de prototipo vs Molde de producción:
Los moldes de prototipo suelen usar materiales más blandos como aluminio o P20 acero. Son más rápidos y económicos de fabricar, pero se desgastan más rápido, siendo adecuados para pruebas y series limitadas. Los moldes de producción utilizan acero de alta calidad como H13, S136, 2344 o NAK80 para mayor durabilidad en miles o millones de ciclos. La elección depende del volumen de producción y la complejidad de la pieza.
-
Moldes familiares:
Estos moldes producen varias piezas diferentes en un ciclo. Son ideales cuando necesitas varios componentes que encajan juntos, pero pueden añadir complejidad y coste a la fabricación de las herramientas.
-
Sistema de canal caliente vs canal frío:
Los sistemas de canal caliente mantienen el plástico fundido en el canal, reduciendo desperdicio y tiempo de ciclo, pero aumentando el coste del molde. Los moldes de canal frío tienen el canal enfriado y retirado con la pieza, generando más desperdicio pero menos complejidad en la herramienta.
-
Moldes de 2 placas vs de 3 placas:
Un molde de 2 placas es más simple y ideal para piezas con una sola entrada, mientras que los moldes de 3 placas permiten múltiples o laterales entradas y diseños de piezas más complejos.
Elegir la combinación adecuada garantiza una producción eficiente y piezas de calidad. Para más detalles sobre tipos de moldes y materiales, consulta nuestra guía sobre tipos de moldeo por inyección y materiales para moldes de inyección.
Paso 4 – Selección de Materiales para la Base y los Inserts del Molde
Elegir los materiales adecuados para la base y los inserts del molde es fundamental para garantizar durabilidad, precisión y rendimiento en el moldeo por inyección. La mayoría de los fabricantes utilizan bases de molde estándar de marcas confiables como LKM, Hasco, DME y Futaba. Estas bases proporcionan una base fiable y son compatibles con componentes comunes de moldes, ayudando a acelerar el montaje y el mantenimiento.
En cuanto a los inserts de núcleo y cavidad, la dureza del acero y la resistencia a la corrosión son clave. Los aceros de herramienta comunes para moldes de producción incluyen H13, S136, 2344 y NAK80, cada uno ofreciendo diferentes balances de dureza, resistencia al desgaste y pulido. Por ejemplo:
- H13: Ideal para series de alto volumen y alta resistencia al calor.
- S136: Excelente resistencia a la corrosión — ideal para plásticos transparentes o corrosivos.
- NAK80: Conocido por su pulido superior y acabado de cavidad.
Los tratamientos superficiales aumentan aún más la vida útil y la calidad de los moldes. Técnicas como nitruración durar la superficie del acero sin distorsión, mientras que recubrimientos como Deposición Física de Vapor (PVD) y Carbono Similar al Diamante (DLC) añaden resistencia al desgaste y reducen la fricción. Estos tratamientos ayudan a prevenir el galling y mantener tolerancias precisas durante largos ciclos de producción.
Seleccionar materiales y acabados adecuados desde el principio le ahorra reparaciones costosas por desgaste y mantiene la calidad del molde, lo cual es crucial para lograr piezas consistentes en su fabricación de moldes de inyección plástica proceso.
Paso 5 – Diseño Detallado del Molde (2D y 3D)
Una vez que tiene el diseño inicial, es momento de entrar en el diseño detallado del molde usando software CAD en 2D y 3D. Una parte crítica de este paso es análisis de flujo del molde. Este análisis ayuda a identificar posibles problemas como deformaciones, líneas de soldadura y tiempos de enfriamiento, permitiéndole optimizar el molde antes de comenzar cualquier mecanizado. Corregir estos problemas en la fase de diseño ahorra muchos dolores de cabeza posteriormente.
A continuación está la distribución de canales de enfriamiento. Un enfriamiento eficiente es imprescindible para ciclos más rápidos y mejor calidad de las piezas. Puede elegir entre canales de enfriamiento convencionales—líneas rectas perforadas—o el enfriamiento conformado más avanzado, que sigue de cerca la forma de la cavidad para un control de temperatura uniforme. El enfriamiento conformado puede costar más inicialmente, pero generalmente compensa con un mejor rendimiento y menos deformaciones.
Si su pieza tiene undercuts o características complejas, necesitará componentes especiales del molde como deslizadores, elevadores o núcleos colapsables. Estas partes se mueven durante el ciclo de moldeo para liberar la pieza de manera limpia sin dañarla. Un diseño adecuado aquí es crucial para evitar piezas atascadas o daños en el molde.
Asegurar estos aspectos de diseño detallado desde el principio garantiza una producción fluida posteriormente. Para obtener más información sobre diseño y fabricación de moldes, consulte esta guía detallada sobre fábrica de moldeo por inyección de plástico.
Paso 6 – Mecanizado CNC del Núcleo, Cavidad y Componentes
El mecanizado CNC es un paso crítico en la fabricación de un molde de inyección. Da forma al núcleo, la cavidad y otros componentes clave con precisión. A menudo elegirás entre mecanizado de alta velocidad y el CNC convencional:
- Mecanizado de alta velocidad corta más rápido y de manera más limpia, reduciendo los tiempos de ciclo y mejorando el acabado superficial.
- El mecanizado convencional puede ser más rentable para piezas más simples, pero lleva más tiempo.
En cuanto a tolerancias, espera alcanzar alrededor de ±0.005 mm de manera fiable. Esta precisión garantiza que las piezas encajen perfectamente y que el molde funcione de manera consistente durante la inyección.
El diseño de electrodos también es esencial para la siguiente etapa—EDM (electroerosión por chispa). Elegirás entre electrodos de cobre, que tienen una excelente conductividad y cortan más rápido, pero se desgastan antes, y electrodos de grafito, que duran más y manejan mejor los detalles complejos, pero pueden ser más lentos.
Si quieres profundizar en opciones de diseño y mecanizado personalizadas, consulta este servicio de molde de inyección de plástico personalizado para ver cómo el mecanizado CNC profesional encaja en el proceso completo de fabricación del molde.
Paso 7 – EDM (Electroerosión por chispa) y detalles finos
La EDM, o Electroerosión por chispa, es crucial cuando necesitas mecanizar detalles complejos que el CNC tradicional no puede manejar con precisión—especialmente esquinas afiladas, nervios delgados o cavidades profundas. Es imprescindible para características finas como contrafuertes, perfiles intrincados o pequeños agujeros donde la precisión es clave.
Este proceso utiliza chispas eléctricas controladas para erosionar el metal, permitiendo un detalle y calidad de superficie excepcionales. La EDM también es esencial cuando se trabaja con insertos de acero duro que son difíciles de mecanizar de forma convencional.
Para el acabado superficial, los moldes de inyección siguen los estándares SPI-SPE—que van desde el pulido con diamante A1 (super suave y reflectante, ideal para piezas transparentes) hasta el acabado con piedra D3 (más áspero, aspecto texturizado). El acabado adecuado depende de los requisitos de tu pieza, afectando tanto la apariencia como la facilidad con la que las piezas se expulsan del molde.
Si deseas resultados consistentes y de alta calidad con detalles finos, invertir en EDM y pulido adecuados es innegociable para cualquier molde de inyección de alta precisión. Para obtener más información sobre la preparación de superficies de moldes y técnicas de pulido, consulta nuestro el moldeo por inyección de plástico de precisión recurso.
Paso 8 – Tratamiento térmico, pulido y texturizado
El tratamiento térmico es un paso crítico en la fabricación de moldes que fortalece el acero del núcleo y la cavidad para soportar la alta presión y el desgaste del moldeo por inyección. Hay dos métodos comunes de endurecimiento: endurecimiento al vacío y temple en aceite. El endurecimiento al vacío ofrece resultados más limpios con menos distorsión, lo que lo hace ideal para moldes complejos. El temple en aceite es más rápido y menos costoso, pero puede causar una ligera deformación, lo que requiere atención adicional durante el acabado.
Después del endurecimiento, el pulido de la superficie del molde es esencial para lograr el acabado deseado y mejorar la calidad de las piezas. Puedes optar por pulido manual para un control preciso en áreas delicadas o usar pulidoras automáticas para un procesamiento más rápido en superficies mayores. El nivel de pulido afecta directamente el flujo del plástico fundido y el aspecto final de tus piezas.
La texturización superficial te permite añadir patrones o acabados, mejorando la estética y ocultando imperfecciones menores. Los estándares de textura más populares incluyen acabados Mold-Tech y VDI 3400, que ofrecen una amplia gama de texturas desde mate suave hasta stippling pesado. Estas texturas pueden reducir la visibilidad del desgaste y ayudar en el desmoldeo al reducir la fricción.
Para obtener más información sobre cómo la textura y el pulido afectan el rendimiento de tu molde, consulta las directrices detalladas sobre pulido y texturizado de moldes. Esto te ayuda a elegir el acabado adecuado alineado con las necesidades de tu producto y volumen de producción.
Paso 9 – Montaje y ajuste final del molde
Una vez que todos los componentes del núcleo y la cavidad están mecanizados y tratados, es momento de montar y ajustar el molde. Este paso es crucial para garantizar que tu molde de inyección funcione sin problemas y produzca piezas consistentes.
El ajuste de precisión es clave: las holguras entre las partes móviles como núcleos, cavidades, sliders y elevadores deben ser extremadamente ajustadas—generalmente dentro de 0,01 a 0,02 mm. Esta tolerancia previene la formación de rebabas, reduce el desgaste y asegura dimensiones precisas en las piezas.
Los componentes esenciales para ensamblar incluyen:
- Pasadores guía y casquillos: Alinean perfectamente las dos mitades del molde durante cada ciclo.
- Pasadores de retorno: Empujan la placa del expulsor de regreso a su posición inicial después de la expulsión de la pieza.
- Pilares de soporte: Proporcionan soporte estructural para soportar las fuerzas de sujeción.
- Tornillos y fijaciones: Aseguran todos los componentes firmemente sin causar distorsión.
En esta etapa, cada pieza debe encajar perfectamente, permitiendo un movimiento suave sin atascos. Un molde bien ensamblado ayuda a minimizar el tiempo de inactividad y mantiene la producción constante, especialmente al avanzar hacia las pruebas y la producción completa.
¿Quieres entender más sobre cómo optimizar el diseño y ensamblaje de tu molde? Consulta nuestra guía detallada de moldeo por inyección para consejos internos sobre cómo obtener los mejores resultados.
Paso 10 – Prueba del molde (T1) y Muestreo
La prueba del molde, también conocida como T1, es donde comienza la verdadera prueba. Es la primera vez que inyectas plástico fundido en el molde para producir muestras iniciales. Espera un proceso práctico donde observarás de cerca cómo se llena, enfría y expulsa el molde. Estas primeras tomas ayudan a identificar problemas como tiros cortos, rebabas o deformaciones.
Por lo general, la fase de prueba incluye varias rondas, desde T1 hasta T3, donde cada ronda aborda los problemas encontrados durante las pruebas. Es normal realizar ajustes como modificar el tamaño de la compuerta, las posiciones de los pasadores de expulsión o los canales de enfriamiento para mejorar el tiempo de ciclo y la calidad de las piezas.
Aspectos clave a monitorear durante el muestreo:
- Tiempo de ciclo: Medir cuánto tiempo tarda cada inyección y optimizar el enfriamiento o la velocidad de inyección para reducir el tiempo total de producción.
- Deformación por warping: Verificar si las piezas se retuercen o doblan; esto suele requerir ajustes en el enfriamiento o modificaciones en el material.
- Salpicaduras: El exceso de plástico que escapa de la cavidad necesita ser corregido mejorando el cierre del molde o lijando la línea de separación.
Una fase de prueba del molde bien ejecutada garantiza que tu molde de inyección entregará piezas consistentes y de alta calidad. Si deseas asegurar que todo el proceso funcione sin problemas, considera trabajar con fabricantes profesionales de moldes de inyección que manejen muestreos detallados y optimización, como se encuentra en servicios OEM y ODM.
¿Cuánto Tiempo Tarda y Cuánto Cuesta en 2025–2026?
Cuando fabricas un molde para moldeo por inyección, el tiempo y el costo son las principales preguntas. Por lo general, todo el proceso lleva de 30 a 75 días, dependiendo de la complejidad y el número de cavidades.
Desglose del cronograma
- Diseño y aprobación: 1–2 semanas
- Mecanizado y EDM: 3–5 semanas
- Tratamiento térmico y pulido: 1–2 semanas
- Montaje y prueba: 1–2 semanas
Rangos de costos según número de cavidades y tipo de acero
- Moldes prototipo de aluminio de una sola cavidad: Alrededor de $3,000 a $10,000
- Moldes de producción de acero de una o varias cavidades: Por lo general $20,000 a $150,000+
- El precio aumenta con el número de cavidades y la calidad del acero (H13, S136, etc.). Los acabados superficiales personalizados o canales de enfriamiento complejos aumentan el costo.
Cuidado con los costos ocultos de bricolaje
Intentar hacer el molde por ti mismo o usar atajos baratos a menudo sale mal:
- Tiempo adicional para solucionar problemas y rediseñar
- Mala calidad de las piezas que provoca desperdicio de material
- Costos de reemplazo si el molde se rompe temprano
Contratar a profesionales ahorra dinero y dolores de cabeza a largo plazo, especialmente con diseños complejos o producciones mayores.
Fabricación de moldes DIY / Interna vs Fabricantes profesionales
Cuando se trata de hacer tu propio molde de inyección, la idea de hacerlo tú mismo o internamente puede ser tentadora, especialmente con máquinas CNC de escritorio cada vez más accesibles. Sin embargo, es importante entender las limitaciones realistas antes de comenzar.
Limitaciones de CNC de escritorio y moldes de aluminio:
- Restricciones de material: La mayoría de las configuraciones de CNC de escritorio manejan metales más blandos como el aluminio, que se desgastan más rápido en condiciones de moldeo por inyección en comparación con el acero endurecido.
- Desafíos de precisión: Lograr las tolerancias ajustadas (alrededor de ±0.005 mm) requeridas para moldes de alta calidad es difícil sin maquinaria de grado industrial.
- Geometrías complejas: Características como undercuts, inserts o canales de enfriamiento intrincados suelen necesitar EDM avanzado o herramientas especializadas que las configuraciones DIY no pueden proporcionar.
- Durabilidad: Los moldes de prototipo de aluminio son adecuados para lotes de bajo volumen, pero no resistirán ciclos de producción más largos.
Por estas razones, recurrir a un fabricante profesional de moldes de inyección como Moldeo por inyección de Jino es a menudo la opción más inteligente. Ofrecen asesoramiento experto en diseño, mecanizado CNC de precisión, EDM, tratamientos superficiales y pruebas de moldes confiables — todo crucial para producir moldes duraderos y de alta calidad que funcionen bien.
En otras palabras, si buscas lotes cortos o prototipos, el bricolaje puede parecer atractivo. Pero para cualquier cosa más allá de eso, especialmente si deseas una producción eficiente con mínimos dolores de cabeza, asociarte con profesionales como Jino garantiza que tu molde de inyección cumpla con tus estándares de calidad y plazos.
Lista de verificación antes de ordenar tu molde de inyección
Antes de realizar tu pedido de molde de inyección, revisa todo con esta sencilla lista de verificación de 10 puntos para ahorrar tiempo y dinero:
- Archivos CAD en 3D listos – Sube archivos STEP, IGS o X_T. Asegúrate de que el diseño siga las reglas de moldeo por inyección, como ángulos de cajeado y grosor de pared uniforme.
- Revisión DFM completada – Realiza una revisión de diseño para la manufacturabilidad para detectar problemas temprano, especialmente con undercuts, nervios o ubicaciones de entrada.
- Tipo de molde y cavidades elegidos – Confirma si necesitas moldes de cavidad simple o múltiple y acero de grado prototipo o de producción.
- Especificaciones de material finalizadas – Selecciona el acero adecuado para núcleo y cavidad con la dureza y resistencia a la corrosión necesarias.
- Canales de enfriamiento diseñados – Asegúrate de que el diseño de tu molde incluya un enfriamiento efectivo, ya sea convencional o conformal.
- Planes de mecanizado y EDM confirmados – Verifica los pasos de CNC y EDM para cumplir con tus tolerancias y requisitos de acabado superficial.
- Tratamiento superficial seleccionado – Elige opciones de pulido o texturizado como Mate, Brillante o texturas personalizadas que cumplan con las necesidades de tu producto.
- Detalles de ensamblaje listos – Confirma la lista de componentes como pasadores de eyección, pasadores guía y bujes para un funcionamiento suave del molde.
- Cronograma y costo entendidos – Acordar el tiempo de entrega y el presupuesto, incluyendo posibles cargos adicionales por modificaciones o muestras.
- Muestreo y pruebas planificados – Establece expectativas para las pruebas iniciales del molde (T1–T3), evaluando el tiempo de ciclo, warping y rebabas.



 Spanish
 English
 French
 German
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian