

Hva er PMP råmateriale?
Nøkkel fysiske egenskaper ved PMP
Vi kategoriserer PMP som en høygjennomsiktig polyolefin som tilbyr et særegent sett av fysiske egenskaper ideelt for presisjonsdeler:
- Ultra-lav tetthet: På cirka 0,83 g/cm³, er det en av de letteste kommersielle plastene tilgjengelig, betydelig lettere enn vann.
- Høy smeltepunkt: Den viser utmerket termisk motstand med et smelteområde av 220–240°C, som gjør at den tåler høy temperatur i miljøer.
- Overlegen gjennomsiktighet: Materialet tilbyr enestående klarhet med en tåkeverdi av <5%, noe som gjør det sammenlignbart med glass og akryl.
Sammenligning av PMP med materialalternativer
Å velge riktig harpiks kommer ofte ned til avveininger. Slik sammenlignes PMP med vanlige alternativer som PP, PC, Akryl og PTFE:
- Vs. Polykarbonat (PC) & Akryl: Selv om PC og Akryl er klare, tilbyr PMP overlegen kjemisk motstand og høyere termisk flytepunkt.
- Vs. Polypropylen (PP): PMP deler den kjemiske motstanden til PP, men gir betydelig bedre gjennomsiktighet og varmebestandighet.
- Vs. PTFE: PMP slår PTFE i dielektriske egenskaper, men er langt enklere å bearbeide som en tungt lavtetthets-ingeniørplast i standard sprøytestøpingsprosesser.
Denne unike kombinasjonen gjør PMP til en topputfordrer for lette, varmebestandige og klare komponenter.
Unike fordeler med PMP for sprøytestøpte deler
Når vi tar fatt på råmaterial PMP-sprøytestøping, jobber vi med en høytytende termoplast som gir en tydelig fordel i forhold til standard harpiks. Polymetylpenten (PMP), ofte gjenkjent under grader som Mitsui TPX, gir en unik kombinasjon av egenskaper som løser komplekse ingeniørutfordringer. I motsetning til typiske handelsplast, lar PMP oss produsere deler som krever både enestående gjennomsiktighet og høy termisk stabilitet.
Nøkkel ytelsesfordeler med PMP-harpiks
Vi anbefaler PMP-plastverksier for applikasjoner der kompromiss ikke er et alternativ. Her er grunnen til at dette materialet skiller seg ut i vår produksjonslinje:
- Overlegen optisk klarhet: PMP gir lysgjennomslippingsrater som er større enn 90%, noe som gjør det sammenlignbart med glass og akryl. Dette er avgjørende for optiske linser og væskemonitoreringskomponenter hvor visuell inspeksjon er nødvendig.
- Høy varmebestandighet: Med en smeltetemperatur som ligger mellom 220–240°C, er PMP-deler fullstendig autoklaverbare. Dette gjør materialet ideelt for medisinske og laboratorieomgivelser som krever gjentatt sterilisering uten skygge eller degradasjon.
- Lavt dielektrisk konstant: For elektronikksektoren, spesielt 5G- og RF-applikasjoner, fungerer PMP som en utmerket lavt-tap isolator. Dets elektriske egenskaper forblir stabile over et bredt frekvens- og temperaturområde.
- Kjemisk inerthet og frigivelse: Materialet viser høy kjemisk motstand og utmerkede frigivelseseffekter, noe som forenkler forming av komplekse geometrier og sikrer holdbarhet i harde kjemiske omgivelser.
- Lettvektig effektivitet: Med en tetthet på omtrent 0,83 g/cm³ er PMP en av de letteste tekniske plastene tilgjengelig, og gir betydelig vektreduksjon for bil- og flyindustriens komponenter.
Optimalisering av PMP-produksjon
For å fullt ut utnytte disse fordelene, er presis prosesstyring essensiell. Som en kapasibel plastinnstøpingsbedrift i Kina, bruker vi automatisert design for produksjonsevne (DFM) analyse for å optimalisere gjengepunkter og veggtykkelse spesielt for PMP-sammentrykkingsrater. Denne digitale tilnærmingen sikrer at vi kan skalere fra rask prototyping til lavvolums produksjon av 100 000+ deler med hastighet og konsistens, og eliminerer barrierene for høye minimumsordremengder (MOQ).
Utfordringer ved prosessering av PMP råmateriale via sprøytestøping
Å gjennomføre vellykket råmaterial PMP-sprøytestøping krever navigering i et distinkt sett av prosesseringsvariabler som varierer betydelig fra standard vareplast. Materialets unike halvkrystallinske struktur krever presis kontroll over termiske og strømningsegenskaper for å opprettholde optisk klarhet og dimensjonsnøyaktighet.
- Håndtering av høy smelte-temperatur: Vi må strengt kontrollere PMP formingtemperatur, vanligvis opererende innen et høyt område av 290–310°C. Dette presser ofte sylindergrensene til standard formepresser, og krever robust utstyr som kan opprettholde disse temperaturene uten å forårsake harpiksnedbrytning eller brenning.
- Håndtering av lav smelteviskositet: PMP viser svært lav smelteviskositet, noe som betyr at den flyter raskt inn i hulrommet. For å hindre problemer som flash eller jetting justerer vi injeksjonshastigheter og bruker spesifikke pin-gjennomhages strategier. Denne oppførselen krever høy presisjon sprøytestøpingverktøy med stramme skiller for å inneholde væskematerialet effektivt.
- Reduksjon av krymping: The PMP-krympingshastighet er betydelig, vanligvis mellom 2–2,2%. Denne høye krympingen utgjør en utfordring for dimensjonal stabilitet og krever at vi tar hensyn til disse prosentandelene i den innledende moldeutformingen for å unngå skjeve deler eller toleranser utenfor spesifikasjon.
- Prosesseffektivitet: En tydelig fordel er PMP sin ikke-hygroskopiske natur, noe som betyr at det krever forutgående tørking før bearbeiding. Men vi må nøye regulere moldtemperaturer mellom 20–60°C for å sikre optimal krystallisering og syklustidseffektivitet.
Anbefalte sprøytestøpeparametere for PMP
Behandling råmaterial PMP-sprøytestøping krever presis kontroll over maskininnstillinger på grunn av materialets unike halvkrystallinske natur og lave viskositet. I motsetning til standardharpikser, PMP (oftest levert som TPX-sstøping grader) krever en spesifikk termisk profil for å opprettholde gjennomsiktighet og dimensjonal stabilitet. Vi fokuserer på å stabilisere prosessvinduet for å forhindre vanlige feil som flash eller luftfylte hull.
Maskinoppsett og skruedesign
For å håndtere PMP formingtemperatur krevende krav effektivt bruker vi standard skruedesign med en kompresjonsgrad på omtrent 3:1. Fordi PMP har et høyt smelletpunkt, men flyter veldig lett når det er smeltet, må sylinderens soner kalibreres nøye. Vi setter vanligvis sylindertemperaturer mellom 260°C og 300°C, og sikrer at harpiksen er helt smeltet uten å brytes ned.
Forståelse hvordan en innsprøytningsmaskin fungerer er avgjørende når man justerer tilbake trykk. For PMP holder vi tilbake trykket lavt til moderat for å sikre jevn smelting uten å overopphete materialet gjennom skjærfriksjon.
Nøkkel oppsettparametere:
| Parameter | Anbefalt innstilling | Notater |
|---|---|---|
| Sylinder Temperatur | 260°C – 300°C | Ikke overskrid 310°C for å unngå nedbrytning. |
| Gevinst Temperatur | 20°C – 60°C | Høyere temperaturer forbedrer krystallinitet og overflatefinhet. |
| Injeksjonstrykk | 40 – 100 MPa | Lavere trykk er ofte tilstrekkelig på grunn av høy flyt. |
| Injeksjonshastighet | Rask | Avgjørende for å fylle tynne vegger før herding. |
Gatesvalg og verktøystategi
Å velge riktig port er avgjørende for PMP-plastverksier. For grunt eller tyntveggede deler foretrekker vi en stiftport eller et flerpunktportsystems. Siden PMP stivner raskt, bidrar en senterport til å fordele trykket jevnt, noe som reduserer risiko for warping.
- Porttype: Stiftporter fungerer best for å minimere spenning.
- Ventilering: Generøs ventilasjon (0,02–0,03 mm dypt) er nødvendig for å forhindre gassbrann, da raske injeksjonshastigheter kan fange luft.
- Verktøymateriale: Standard verktøystål fungerer bra, men for høyvolumproduksjon anbefaler vi herdet stål for å motstå slitasje over tid.
Syklustid og defektforebygging
Optimalisering av syklustiden er en balansering. Hvis syklusen er for kort, risikerer du kortsveiste deler; for lang, øker du kostnadene samtidig som du risikerer synkeegenskaper i tykkere seksjoner. Fordi PMP-krympingshastighet er relativt høy (omtrent 1,5% til 2,2%), må trykkholdning opprettholdes til porten fryser for å pakke delen riktig.
Vi overvåker også kjølefasen nøye. PMP slipper ut varme raskt, noe som gjør det mulig å gjøre utkastning raskere sammenlignet med andre engineering-plaster, noe som hjelper oss å øke produksjonen for høyvolumordre.
Applikasjoner hvor PMP- råmateriale utmerker seg
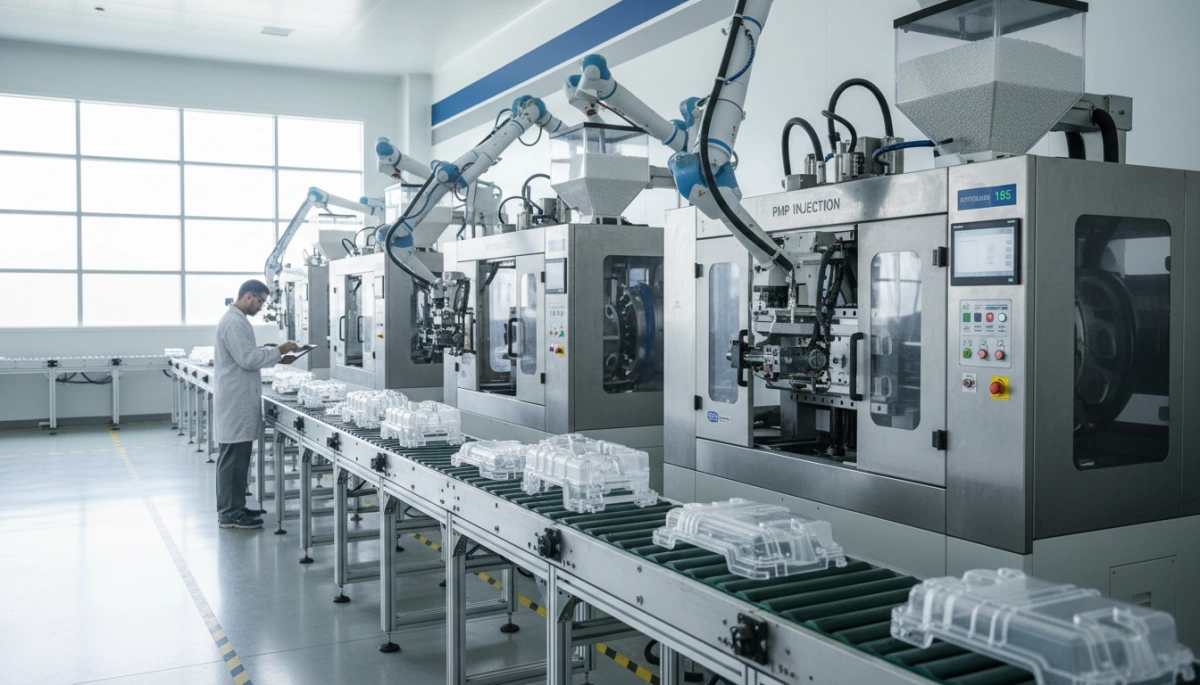
Når vi ser på råmaterial PMP-sprøytestøping, snakker vi ikke bare om en generell plast; vi har å gjøre med et høytytendeherde som er designet for krevende miljøer. På grunn av sin unike balanse av gjennomsiktighet, varmebestandighet og kjemisk inerthet, er PMP (Polymethylpentene) materialet for valg for spesialiserte applikasjoner hvor standard polyolefiner svikter.
For produsenter som bestemmer hvilke plastmaterialer som brukes til støping av sprøytestøping innen kritiske industrier, utmerker PMP seg ofte for sin pålitelighet under stress. Vi ser dette materialet skinne i flere nøkkelsektorer:
- Medisinsk og laboratorieutstyr: Dette er muligens det vanligste bruksområdet. PMP medisinsk laboratorieutstyr, som kolber, kolber og reagensrør, drar fordel av materialets enestående klarhet og evne til å tåle gjentatt dampsterilisering. PMP autoklavbare deler opprettholder sin klarhet og dimensjonal stabilitet selv etter aggressive rengjøringssykluser.
- Elektronikk og mikrobølgekomponenter: Som en lav dielektrisk konstant polymer, PMP er ideell for høyefrekvens-elektronikk. Vi bruker den til lavtapsisolerende materialer, koblingsblokker og høyttaler-koner hvor elektrisk interferens må minimeres.
- Optiske elementer: På grunn av sin høygjennomsiktig polyolefin struktur er PMP utmerket for LED-forme og optiske linser. Den gir lysgjennomgangsgrader som tilsvarer akryl, men med overlegen termisk motstandsdyktighet.
- Matkontakt og industriell bruk: FDA-kompatible klasseprodukter tillater produksjon av mikrobølgeovns-sikre matbokser. I tillegg gjør dens lave overflate-spenning den perfekt for industrielle frigjøringsfilmer og lette strukturelle deler.
Ved å utnytte tilpasset plastinjeksjonssmolding tjenester, kan vi optimalisere disse applikasjonene for å utnytte PMP’s lette vekt og termiske egenskaper fullt ut, slik at de endelige komponentene oppfyller strenge industristandarder.
Hvorfor velge en erfaren PMP-produsent?
Å arbeide med råmaterial PMP-sprøytestøping krever mer enn bare standard utstyr; det krever en partner som forstår nyansene i høyytelses termoplaster. Polymetylpentene (PMP) presenterer unike utfordringer på grunn av sin høye smeltepunkt og lave viskositet, noe som betyr at standard behandlingsparametere ofte feiler. Vi bygger bro mellom kompleks materialvitenskap og rask produksjon, slik at designene dine får en jevn overgang fra prototype til produksjon.
Ekspertise i høytemperatur, lavviskositetsharpikser
PMP-harpiksen flyter forskjellig fra standard handelspolymere. Den lave viskositeten krever presis kontroll over sprøytestet og trykk for å forhindre flashing, mens dens høye smeltepunkt krever robust styring av formtemperatur. Vi utnytter avanserte produksjonsteknologier for å justere disse parametrene, slik at selv komplekse geometrier fylles riktig uten å gå på kompromiss med materialets optiske klarhet eller varmebestandighet.
DFM-analyse skreddersydd for PMP-adferd
En av de største risikoene med halvkrystallinske polymerer som PMP er krymping. Vår automatiserte Design for Manufacturability (DFM) analyse er kritisk her. Innen noen timer etter opplasting av CAD-filen din fremhever systemet potensielle problemer som:
- Veggtykkelse: Identifisere områder som kan forårsake synker på grunn av ujevn kjøling.
- Utviklingsvinkler: Sikrer at deler frigjøres rent fra formen til tross for PMP sin spesifikke krympingshastigheter.
- Innsats av portplassering: Optimalisere flyten for å minimere knutelinjer i gjennomsiktige deler.
Sikre kvalitetskontroller og sertifiseringer
For industrier som krever streng overholdelse av hygiene og sikkerhet, slik som de som bruker medisinsk injeksjonstøping standarder, er validering ikke forhandling. Vi opererer under strenge kvalitetsstyringssystemer, inkludert ISO 9001:2015 og ISO 13485:2016 for medisinsk utstyr. Dette sikrer at hver PMP-komponent—enten det er for laboratorieutstyr eller elektronikk—produseres med full sporbarhet og konsekvent kvalitetsdokumentasjon.
Fleksibel innkjøp og produksjonsskala
Enten du trenger et dusin prototyper eller 100 000+ produksjonsdeler, tilbyr vi enestående fleksibilitet.
- Materialtilgang: Vi har et enormt bibliotek med over 100 ingeniørkvalitetsmaterialer og kan skaffe spesifikke PMP-grader på forespørsel.
- Kunde-levert harpiks: Hvis du har en proprietær PMP-blanding, kan vi kjøre den i maskinene våre.
- Ingen MOQ: Vi fjerner terskler for innføring, slik at du kan teste råmaterial PMP-sprøytestøping designene uten å forplikte deg til massive innledende bestillinger.
FAQs About PMP Injection Molding
Påkreves forbehandling av PMP- råmateriale før forming?
Vanligvis, nei. PMP-resin er ikke-hygroskopisk, noe som betyr at den har en ekstremt lav vannopptaksrate (omtrent 0.01%). I likhet med hygroskopiske materialer som nylon eller PC, råmaterial PMP-sprøytestøping krever vanligvis ikke omfattende forforbrenning. Men hvis resinen har blitt lagret i omgivelser med svingende temperaturer, anbefaler vi en kort tørke syklus for å eliminere potensielle overflateskudd som kan påvirke det kosmetiske utseendet.
What is the typical shrinkage rate for PMP (TPX) parts?
The PMP-krympingshastighet er bemerkelsesverdig høy, typisk mellom 1.5% og 3.0% ( stakeholders of around 2.0%–2.2%). Dette er betydelig høyere enn amorfe har revamped. På grunn av dette må støpeverktøydesign ta høy kompresjon for å holde stramme toleranser. Forstå hvordan injeksjonsforming gjøres tillater oss å justere pakketrykk og kjøletider for å redusere trekk og sikre dimensjonsnøyaktighet i TPX-sstøping.
Hvordan sammenlignes PMP med Polykarbonat når det gjelder varmebestandighet?
Mens polykarbonat (PC) tilbyr utmerket slagfasthet, PMP-plastverksier lyns i termisk og kjemisk stabilitet. PMP har en høy smeltepunkt på omtrent 235°C, som gjør at den kan opprettholde integritet i høy-temperatur applikasjoner hvor PC kan brytes ned eller få stresssprekker, spesielt i nærvær av kjemikalier. PMP er det overlegne valget når delen krever både høy varmebestandighet og kjemisk inerthet.
Er PMP-resin egnet for medisinske steriliseringsprosesser?
Ja, det er et toppvalg for den medisinske industrien. PMP autoklavbare deler kan tåle gjentatte dampsteriliseringssykluser (autoklavering) ved temperaturer opp til 180°C uten å miste gjennomsiktighet eller mekanisk styrke. Dette gjør PMP medisinsk laboratorieutstyr—som koblinger, cuvetter og skuffer—høyt pålitelig for gjenbrukbare medisinske enheter som krever strenge hygienestandarder.



 Norwegian
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Belarusian
 Armenian