

Forståelse av viktige krav til IB-støping råmaterialer
Å velge riktig harpresin er kritisk for å oppnå presisjon og holdbarhet i råmaterial IB-sprøytestøping. I motsetning til standard sprøytestøping, som prioriterer fylling av former, krever Injeksjonsblåsingstøping (IBM) prosessen materialer som utmerker seg i to distinkte faser: å danne en presis parison og utvide seg jevnt til den endelige beholderen. Vi hjelper ingeniører å navigere i de komplekse avveiningene mellom smeltegrenseindeks (MFI) og smeltefasthet for å sikre at deler møter strenge kvalitetsstandarder.
Essensielle egenskaper for IB-ytelse
For at etresin skal lykkes i IB-prosessen, må det ha spesifikke rheologiske egenskaper. Høy smelteflyt er nødvendig for å fylle parison-formkavitetene uten påkjenning, mens overlegen smeltefasthet er nødvendig for å holde formen på kjernestaven under overføringen. I tillegg, for applikasjoner som medisinsk kanyler eller kosmetikkemballasje, optisk klarhet er ofte et ikke-forhandlingsbar krav.
Standard vs. IB-materialbehov
| Funksjon | Standard sprøytestøping | IB-svejseinjeksjon |
|---|---|---|
| Hovedfokus | Formfylling og kjølevinkelhastighet | Parison-stabilitet og strekkbarhet |
| Smeltefasthet | Lav til moderat | Høy (for å forhindre sagging) |
| Elastisitet | Lavere betydning | Kritisk for blåsbøyning |
| Termisk hukommelse | Ikke påkrevd | Avgjørende for opptining/utlufting |
rollen til tilsetninger og termisk stabilitet
Vi skreddersyr ofte råmaterialer med tilsetninger for å møte sluttbrukernes krav. klarere tilsettes polypropylen for å etterligne glassets gjennomsiktighet, mens impaktmodifikatorer forhindrer sprekkdannelse i drypptester. Videre termisk stabilitet er av ytterste betydning; materialet må tåle den første smelten og kondisjoneringsfasen uten å degrade, og sikre konsekvente opptinsegenskaper for det endelige slaget.
Topp råmaterialer brukt i injeksjonsblåsing
Å velge riktig harpiks er hjørnestenen i enhver vellykket produksjonskjøring. Etter vår erfaring avgjør materialvalget ikke bare beholderens ytelse, men også effektiviteten av polypropylen IB-prosessen og andre størrelseforingssykluser. Vi jobber med et bredt spekter av teknisk termoplast for å sikre at hver parsjon danner seg riktig og møter strenge dimensjonstil toleranser.
HDPE: Bransjens arbeidshest
Høydensitetspolyeten (HDPE) forblir det dominerende valget for HDPE injeksjonsblåsing på grunn av sitt eksepsjonelle kjemiske motstandsdyktighet og holdbarhet. Det gir en sterk fuktighetsbarriere, noe som gjør det ideelt for legemiddel- og personlig pleie-emballasje. Dets brede bearbeidingsvindu tillater konsekvent veggtykkelse, selv ved høyvolumsproduksjon.
Polypropylen (PP): Klarhet og varmebestandighet
For applikasjoner som krever kontaktklarhet og evnen til å tåle sterilisering (autoklavering), er Polypropylen overlegent. Det gir høyere stivhet enn polyetylen og utmerket tretthetsbestandighet. Når vi skaffer materialer, ser vi ofte på spesifikke grader som brukes i tilpasset plastinjeksjonssmolding som er optimalisert for smelte-styrken som kreves under blåsefasen.
PET: Premium klarhet og barriere
Polyethylentereftalat (PET) er standarden for flasker og glass med høy klarhet. PET-forberedt materialer er kjent for sin glasslignende utseende og sterke gassbarriereegenskaper (oksygen og karbondioksid). Dette materialet bearbeides for å utnytte sin strekkherdingsatferd, noe som resulterer i beholdere som er både lette og knusesikre.
PVC og spesialharpikser
Selv om mindre vanlig i dag på grunn av miljøhensyn, brukes PVC fortsatt for spesifikke stive applikasjoner som krever kjemisk inerthet. Utover standardharpikser bruker vi LDPE for pressbare beholdere og Polykarbonat (PC) for krav til høy slagfasthet. Vi håndterer også medisinsk klasse IB-harpikser for strengt regulerte helsetjenestemidler.
Materiale- sammenligningsdata
For å hjelpe ingeniører å navigere mellom kostnad og ytelse, har vi samlet en sammenligning av de mest vanlige IBM råmaterialene.
| Materiale | Tetthet (g/cm³) | Krympingshastighet (%) | Gjennomsiktighet | Kostnadsindeks | Primær applikasjon |
|---|---|---|---|---|---|
| HDPE | 0.94 - 0.96 | 1.5 - 3.0 | Opaque | Lav | Farmasøytiske flasker, kjemiske beholdere |
| PP | 0.90 - 0.91 | 1.0 - 2.5 | Gjennomsiktig | Lav-Med | Matbeholdere, medisinske prøverør |
| PET | 1.30 - 1.40 | 0.2 - 1.0 | Klar | Mellom | Drikkeflasker, kosmetiske krukker |
| LDPE | 0.91 - 0.93 | 1.5 - 3.5 | Gjennomsiktig | Lav | Trykkflasker, droppere |
| PC | 1.20 - 1.22 | 0.5 - 0.7 | Klar | Høy | Holdbare vannflasker, verneutstyr |
Merk: Shrinkage-rater og kostnader kan variere basert på spesifikke tilsetninger og markedsforhold.
Faktorer å vurdere ved valg av IB-råvarer
Ved vurdering av alternativer for råmaterial IB-sprøytestøping, sluttbruksapplikasjonen dikterer de primære kravene. For medisinsk utstyr eller matemballasje, er valg av Medisinsk-grade IB-trymmaterialer med FDA-samsvar er avgjørende for å sikre sikkerhet og regulatorisk godkjenning. Vi vurderer mekanisk styrke og barrieremyndigheter tidlig i designfasen for å sikre at beholderen tåler sterilisation og beskytter innholdet effektivt.
Produksjonsvolum og verktøystrategi påvirker i betydelig grad materialvalget og prosjektbudsjettet. Mens stålverktøy er standard for masseproduksjon, bruker vi ofte aluminiumformer for deres overlegne varmeledningsegenskaper og kostnadseffektivitet under prototyping- eller broverktøyfasene. Denne fleksibiliteten er sentral i vår tilpassede injeksjonsformeringsløsninger, som gjør det mulig å optimalisere kjernepinnedesign og syklustider basert på dine spesifikke volumbehov.
Nøkkelvalgs-kriterier:
- Kostnad vs. ytelse: Handelsråstoffer som HDPE er kostnadseffektive for standardflasker, mens ingeniørplast tilbyr høyere klarhet og termisk stabilitet.
- Bærekraft: Vi ser økende etterspørsel etter Sustainable resins injection blow alternativer, inkludert biobaserte materialer og gjenvunnet innhold, for å møte miljømål.
- Vanlige fallgruver: Å ignorere krympingsrater eller smeltstyrke kan føre til sprengninger og dimensjonsinstabilitet.
For å forhindre disse problemene bruker vi vitenskapelig formingsprinsipper for å forutsi hvordan spesifikke materialer vil oppføre seg under injeksjons- og blow-stadier. Høykvalitets presisjonsformstøping av produkter ensures that even materials with difficult processing windows—such as those prone to high shrinkage—are handled with tight tolerances to avoid defects like uneven wall thickness or warping.
Bearbeidingsråd for suksess med IB råmaterialer
Å få mest mulig ut av din råmaterial IB-sprøytestøping prosess krever streng overholdelse av kondisjonering og termiske protokoller. Vi behandler materialforberedelse som en kritisk fase fordi selv høykvalitets harpiks feiler hvis behandlingen er feil.
- Tørking og kondisjonering: Hygroskopiske harpikser som PET eller polykarbonat må tørkes i henhold til produsentens spesifikasjoner—ofte under 0.02% fuktighetsinnhold—for å forhindre hydrolyse og visuelle defekter. Selv stabile materialer har nytte av konstant forhåndskondisjonering for å sikre jevn smeltet viskositet.
- Temperaturoptimalisering: Å utvikle en robust vitenskapelig formingsprosess innebærer finjustering av kjertelens og varmgangstemeraturer for å opprettholde smelteflyt uten å degradere polymeren. For semi-kristallinske materialer, som de som brukes i råmateriale PP-sprøytestøping, er det avgjørende å opprettholde presise formtemperaturer for å kontrollere krystallisering og krymping.
- Balansering av injeksjons- og blow-stadier: Kjerne stavens temperatur og overførings tid avgjør hvor godt parelsene blåses opp. Hvis den parelse-materialene injeksjonsblåser scenen er for varm, flasken synker; for kald, og den sprenger eller danner ujevne vegger.
- Kvalitetskontroll: Vi implementerer sanntidsovervåking av parison-vekt og fordeling av veggtykkelse. Automatiserte kontroller sikrer at hvert skudd møter stramme toleranser, og identifiserer problemer som kjerneforskyvning eller inkonsekvent dosering før de påvirker hele batchen.
Hvorfor partnerskap med Jino Injection Molding for dine IB-prosjekter
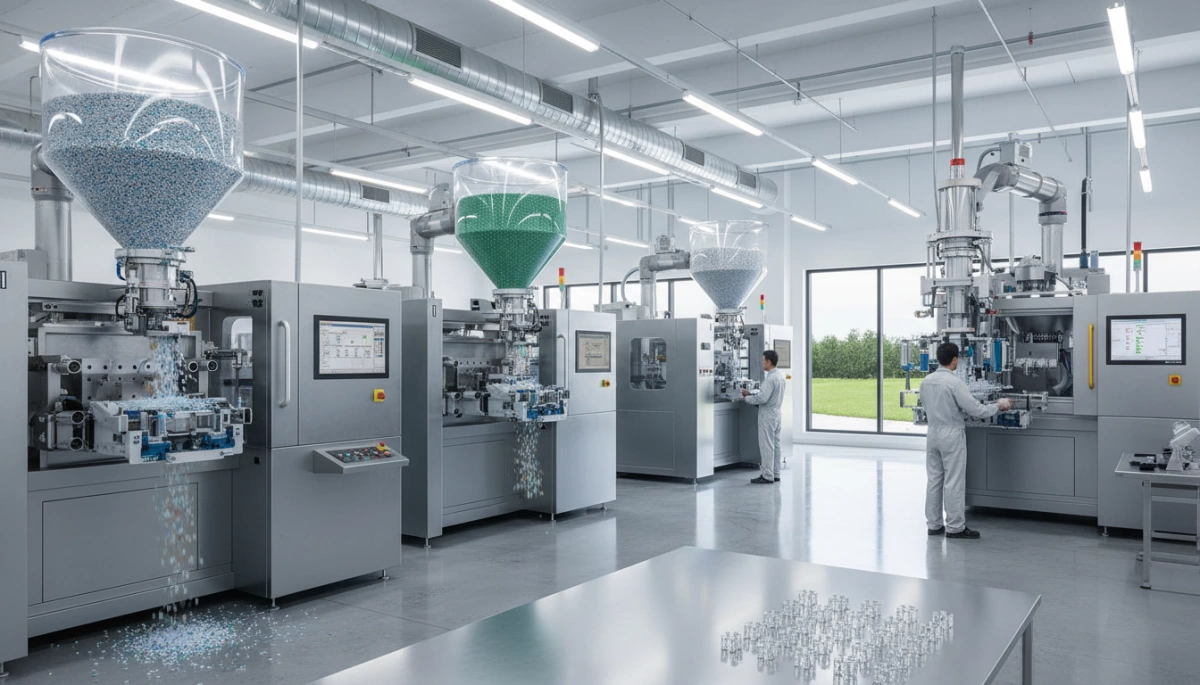
Å velge riktig partner for råmaterial IB-sprøytestøping er like avgjørende som å velge harpiks selv. Vi posisjonerer oss som en digital produksjonsleder, som hjelper deg å overgå sømløst fra tidlig prototyping til høyvolumsproduksjon. Vår prosess er bygget for hastighet og fleksibilitet, slik at du får høy-kvalitetsdeler enten du trenger en enkelt prototype eller 100 000+ enheter.
Vi spesialiserer oss på håndtering av et bredt spekter av injeksjonsblåsformingsmaterialer, og navigerer de spesifikke smelteflyt- og termiske stabilitetskravene til komplekse resiner. Vårt team gir ekspertråd om materialvalg for å forhindre vanlige problemer som blåsing eller dårlig optisk klarhet.
Nøkkel fordeler ved å produsere med oss
- Tid til markedet: Vi tilbyr raske gjennomføringer, og leverer deler så raskt som noen få dager ved bruk av effektive aluminiumverktøystrategier.
- Kostnadseffektivitet: Vår tilnærming minimerer forhåndsinvestering. Vi bruker verktøy av høy kvalitet form for injeksjonsformingsmaskin oppsett som balanserer holdbarhet med kostnadseffektivitet.
- Ingen minste ordrestørrelse (MOQ): Vi støtter prosjektet ditt i enhver størrelse, og fjerner barrierer for små partier og markedsundersøkelser.
- Vitenskapelig forming: Vi bruker datadrevne prosesskontroller for å sikre konsistens i hver batch, redusere avfall og sikre smale toleranser.
Bevist suksess i IB-applikasjoner
Vår merittliste taler for seg selv. Vi har gjennomført vellykkede produksjonsløp for et bredt spekter av krevende applikasjoner, inkludert:
- HDPE-emballasje: leverer holdbare, kjemisk motstandsdyktige beholdere ved å utnytte vår dype kunnskap om råvare HDPE-sprøytestøping.
- PET Pharma-vialer: Oppnå overlegen klarhet og presise halsutførelser for medisinske krav.
Ved å kombinere automatisert DFM-tilbakemelding med ekspertengineering-støtte, sikrer vi at dine IBM råmaterialene fungerer nøyaktig som tiltenkt i sluttproduktet.
Ofte stilte spørsmål om IB-formingsmaterialer
Hva er den beste hardplastic for høyklarhet medisinske beholdere?
For medisinske anvendelser som krever overlegen gjennomsiktighet og kjemisk motstand, Polykarbonat (PC) og PET er de fremste kandidatene. Disse medisinsk klasse IB-harpikser tilbyr glasslignende klarhet, som er essensielt for visuell inspeksjon av innhold, samtidig som de opprettholder holdbarheten som trengs for å tåle steriliseringsprosesser. Vi anbefaler ofte disse høyklare sprøytestøpplast fordi de møter strenge regulatoriske standarder samtidig som de sikrer den strukturelle integriteten til prøver og flasker.
Hvordan påvirker Melt Flow Index (MFI) injeksjonsblåseprosessen?
The Melt flow index IBM er en kritisk parameter som bestemmer hvordan plasten oppfører seg i både sprøytestøp- og blåsefasene. En harp plast med en for høy MFI kan flyte lett inn i formen, men mangle smeltestreng for å holde parison-formen på kjernestav, noe som fører til sagging eller ujevn veggtykkelse. Omvendt kan en lav MFI gjøre det vanskelig å fylle innsprøytningskammeret. Ved arbeid med fleksible materialer er det viktig å forstå egenskapene til LDPE-råvare for injeksjonsforming som hjelper med å velge en klasse som balanserer flyt med stabilitet.
Kan vi bruke resirkulerte materialer i injeksjonsblåsing?
Ja, bærekraftige harpiksinjeksjonsblåsing prosessene blir stadig vanligere. Imidlertid krever bruk av resirkulert innhold streng kvalitetskontroll for å unngå forurensning og inkonsekvente krymp rates. Vi anbefaler å blande resirkulert materiale med ny harpiks for å opprettholde de mekaniske egenskapene til sluttstykket. Det er også viktig å overvåke behandlingsparametrene nøye for kontroll av sprørestifter i sprøytestøping, ettersom resirkulerte partier noen ganger kan vise uforutsigbare flytoppførsel sammenlignet med ny råvare.
Hva er forskjellen mellom IBM og standard injeksjonsformematerialer?
Mens mange termoplaster overlapper, injeksjonsblåsformingsmaterialer krever høyere smeltestreng og spesifikke strekkekapasiteter sammenlignet med standard injeksjonsharpiks. I standard formgivning trenger materialet bare å fylle et hulrom og kjøle seg. I polypropylen IB-prosessen eller ved bruk av PET-forberedt materialer, må harpiks først danne en parison og deretter strekke seg biaxialt uten å rive eller danne dis (maske). Følgelig er IBM råmaterialene ofte formulert med spesifikke tilsetningsstoffer for å forbedre deres elastisitet og termiske stabilitet under den sekundære blåsefasen.



 Norwegian
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Belarusian
 Armenian