
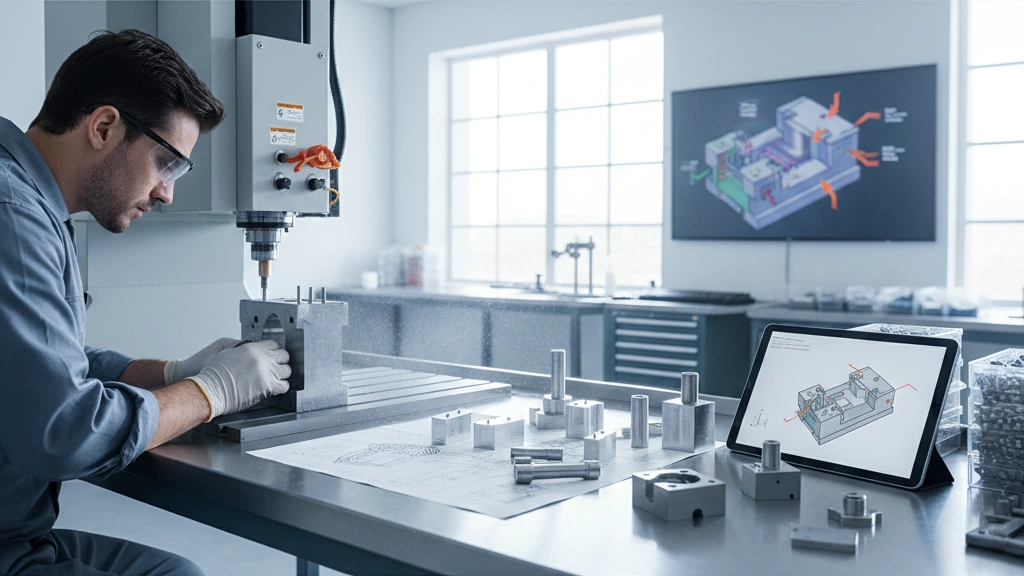
Step 1 – 製品設計と型前準備
型を作る前に、製品設計段階が重要です。すべては正確な 3D CADモデリング. から始まります。設計ファイルが STEP、IGES、または X_T のような適切な形式になっていることを確認し、型メーカーへのデータ転送をスムーズにします。これらのニュートラル形式は設計を一貫性のある状態に保ち、ほとんどのCNCおよびCAEソフトウェアと互換性があります。.
次に、必須の 射出成形設計ルール を適用して、製造可能で耐久性のある型を保証します:
- ドラフト角度 部品の取り出しを容易にし、損傷を防ぐために垂直面に1度〜2度のテーパーを追加します。.
- 壁厚: 壁を均一に保ち、ひずみを避け、均等な冷却を確保するために厚さを1.5〜4 mmの範囲に保ちます。.
- リブとボス: リブを使用して強度を加えますが、薄く保ちます(壁厚の0.5〜0.7倍)。ボスの基部にはストレス緩和のためのファレットを設けます。.
- くぼみ(アンダーカット): アンダーカットを最小限にするか、型内のスライドやリフターを前提として設計します。これらは複雑さとコストを増加させます。.
基本を理解すること、例えば 分離ラインの位置 は重要です—2つの型半体が接する場所です。美観や機能に影響を与えない場所に配置します。 同様に、設計を計画します ゲート位置 (where plastic enters the cavity) for balanced filling and limited gate vestige. Lastly, decide on 射出ピンの配置 早めに決定して、可視エリアの跡を避け、部品のスムーズなリリースを確保する。.
この段階で時間をかけると、より滑らかな金型作成プロセスと、後での高コストなリビジョンを避けられる高品質な最終製品につながる。.
Step 2 – Design for Manufacturability (DFM) Analysis
Design for Manufacturability (DFM) isn’t optional—it’s a must. Getting your part ready for injection moulding means checking if your design fits how moulds actually work. Skipping this step can lead to big problems like poor part quality, longer lead times, and way higher costs.
Common design mistakes that kill mould performance include:
- ドラフト角を無視する: Without the right taper, parts get stuck or damage the mould.
- 壁厚の不均一: Causes warping and sink marks.
- Complex undercuts: These require extra tooling like sliders or lifters, adding cost and complexity.
- Poor gate placement: Leads to flow issues and weak spots in parts.
Running a DFM check helps catch these early, saving time and money.
You can find free DFM tools online, great for quick scans, but they’re limited in scope. Paid DFM services, often offered by experienced mouldmakers, give detailed insights and real-world fixes. For a quality mould, investing in professional DFM is wise—it prevents costly surprises down the road.
Step 3 – Choosing the Right Mould Type & Cavities
Picking the right mould type and cavity number is key to balancing cost, speed, and quality in injection moulding.
-
Single-cavity vs Multi-cavity:
Single-cavity moulds produce one part per cycle. They cost less upfront and are perfect for prototypes or low-volume runs. Multi-cavity moulds produce multiple parts at once, increasing output and lowering cost per piece—but they come with higher initial costs and more complex design challenges.
-
Prototype Mould vs Production Mould:
プロトタイプ金型はアルミニウムやP20鋼のような柔らかめの材料を使用することが多いです。作成が迅速で費用も安いですが、摩耗が早く、テストや限定生産に適しています。量産金型は耐久性を重視し、H13、S136、2344、NAK80などの高級鋼を使用します。数千回または数百万回のサイクルにわたって耐久性を確保します。選択は生産量と部品の複雑さに依存します。.
-
ファミリ金型:
これらの金型は1サイクルで複数の部品を生産します。一緒に組み合わせて使用する必要があるいくつかの部品がある場合に最適ですが、金型の複雑さとコストを増加させる可能性があります。.
-
ホットランナー vs コールドランナー:
ホットランナーシステムはランナー内でプラスチックを溶融状態に保ち、廃材とサイクル時間を削減しますが、金型コストを増加させます。コールドランナー金型はランナーを冷却して部品と共に取り除くため、スクラップが増えますが、ツールの複雑さは少なくなります。.
-
2枚プレート vs 3枚プレート 金型:
2枚プレート金型は単一ゲートの部品に対してはよりシンプルで理想的です。一方、3枚プレート金型は複数ゲートやサイドゲート、より複雑な部品設計を可能にします。.
適切な組み合わせを選ぶことで、効率的な生産と高品質な部品を実現します。金型タイプと材料の詳細については、以下のガイドをご確認ください 射出成形の種類 と 射出成形材料.
ステップ4 – 金型ベースおよびインサートの材料選定
金型ベースとインサートに適した材料を選ぶことは、耐久性、精度、挙動を確保するために極めて重要です。ほとんどのメーカーは信頼できるブランドの標準的な金型ベースを使用します。 LKM、Hasco、DME、Futaba. 。これらのベースは信頼性のある基盤を提供し、一般的な金型部品と高い適合性を持つため、組立と保守の速度を高めます。.
コアとキャビティインサートについては、鋼の硬さと耐食性が重要です。生産用金型でよく用いられる工具鋼には H13、S136、2344、NAK80, があり、それぞれ硬度、耐摩耗性、研磨性のバランスが異なります。例えば:
- H13: 大量生産と高温耐性に優れる。.
- S136: 優れた耐食性—透明または腐食性プラスチックに最適。.
- NAK80: 優れた研磨性とキャビティ仕上げで知られる。.
表面処理は金型の寿命と品質をさらに向上させます。技術として 浸炭 歪みを生じさせずに鋼の表面を硬化させる一方で、コーティングとしては Physical Vapor Deposition (PVD) と ダイヤモンドライクカーボン (DLC) を追加して耐摩耗性を高め、摩擦を低減します。これらの処理はガリ合いを防止し、長い生産サイクルにわたって厳密な公差を維持するのに役立ちます。.
初期の材料と仕上げを選定することは、コストのかかる摩耗修理を節約し、金型の品質を維持するために重要であり、一定の部品を安定して生産する上で重要です。 プラスチック射出成形金型製造 プロセス。.
Step 5 – 詳細金型設計(2D & 3D)
初期設計が固まったら、2Dおよび3D CADソフトウェアを用いて詳細な金型設計に入る時です。このステップの重要な部分は 金型流動分析. です。この分析は、反り、溶着線、冷却時間などの潜在的な問題を特定し、機械加工を開始する前に金型を最適化させます。設計段階でこれらの問題を修正することは、後の頭痛の種を大幅に減らします。.
次は 冷却チャネルのレイアウト. です。効率的な冷却は、サイクルタイムを短くし、部品の品質を向上させるために必須です。従来の冷却チャンネル――直線の drilled なライン――を選ぶことも、キャビティの形状に沿って均一な温度管理を行うより高度な適合冷却を選ぶこともできます。適合冷却は初期投資が多いかもしれませんが、通常はパフォーマンス向上と反りの低減につながります。.
部品にアンダーカットや複雑な特徴がある場合は、 スライダ、リフター、または折り畳みコア. などの特殊な金型部品が必要です。これらの部品は、部品を傷つけずに分離させるために成形サイクル中に動きます。適切な設計は、部品が挿着したり金型を傷つけたりするのを防ぐ上で極めて重要です。.
これらの詳細設計要素を事前に正しく整えることで、後のスムーズな生産を実現します。金型設計と製造に関するさらなる洞察については、以下のこの詳しいガイドを参照してください プラスチック射出成形工場.
Step 6 – コア、キャビティ、および部品のCNC加工
CNC加工は射出成型の重要なステップです。コア、キャビティ、その他の主要部品を高精度で成形します。しばしば次のうちから選択します 高速度加工 と従来のCNC:
- 高速度加工 はより速く、よりクリーンに切削し、サイクルタイムを短縮し、表面仕上げを向上させます。.
- 従来の加工 は単純な部品に対してはコスト効果が高い場合がありますが、時間がかかります。.
公差については、約 ±0.005 mm を安定して達成します。この精度は部品がぴったりと適合し、射出時に金型が一貫して機能することを保証します。.
電極設計も次の段階—EDM(放電加工)—にとって不可欠です。次のうちから選択します 銅電極, 、優れた導電性と高速切削をもたらしますが早く摩耗します、そして グラファイト電極, 、長持ちし、複雑なディテールをより良く扱えますが、遅くなることがあります。.
カスタム設計と加工オプションをさらに詳しく知りたい場合は、こちらの カスタムプラスチック射出成形サービス をチェックして、プロのCNC加工が全体の金型製作プロセスにどのように適合するかをご覧ください。.
ステップ7 – EDM(放電加工)と微細ディテール
EDM、すなわち放電加工は、従来のCNCでは正確に処理できない複雑なディテールを加工する必要がある場合に不可欠です。特に鋭いコーナー、薄いリブ、または深いキャビティなど、精度が鍵となる微細な特徴には必須です。.
このプロセスは制御された電気スパークを利用して金属を浸食させ、卓越したディテールと表面品質を実現します。EDMは、従来の加工が難しい硬い鋼のインサートを扱う際にも不可欠です。.
表面仕上げについては、射出成形用金型はSPI-SPE基準に従います。ダイヤモンドポリッシュのA1(超滑らかで反射性が高く、クリア部品に適しています)から石の仕上げのD3(粗く、テクスチャーのある外観)まで幅があります。適切な仕上げは部品の要件に応じて決まり、外観と型からの部品の取り出しやすさの両方に影響します。.
一貫して高品質で細部までのディテールを得たい場合、適切なEDMと研磨への投資は、どんな高精度の射出成形にも不可欠です。型の表面準備と研磨技術についてのさらなる洞察は、私たちの 精密プラスチック射出成形 リソースを参照してください。.
ステップ8 – 熱処理、研磨、そしてテクスチャリング
熱処理は、射出成形の高圧と摩耗に耐えるようコアとキャビティ鋼を強化する、金型製作における重要な工程です。一般的な硬化方法は二つあります: 真空焼戻し と 油淬. 。真空焼戻しは歪みが少なく清浄な結果をもたらし、複雑な金型に最適です。油淬は速度が速く費用も安いですが、若干の反りが生じることがあり、仕上げ時の追加注意が必要です。.
硬化後、, 研磨 金型表面は望ましい仕上げを達成し部品品質を向上させるために不可欠です。繊細な領域の精密コントロールには 手研磨 を選択することができ、繊細な領域での高精度なコントロールを行うか、または 自動研磨機 を使用して大きな面をより速く処理することができます。研磨のレベルは溶融樹脂の流れ、部品の最終外観に直接影響します。.
表面テクスチャリング は模様や仕上げを追加して美観を高め、微細な欠陥を隠すことができます。人気のテクスチャ標準には Mold-Tech 仕上げと VDI 3400, 、滑らかなマット仕上げから重い点描まで幅広い質感を提供します。これらの質感は摩耗の可視性を低減し、摩擦を低減して型抜きを助けます。.
質感と研磨が金型の性能に与える影響の詳細については、詳細なガイドラインを参照してください 型抜き研磨と質感付け. 。これにより、製品ニーズと生産量に合った適切な仕上げを選択するのに役立ちます。.
ステップ9 – 金型組立と最終調整
すべてのコアおよびキャビティ部品が加工・処理されたら、金型の組立と最終調整の時です。このステップは、射出成形金型が円滑に機能し、安定した部品を生産するために非常に重要です。.
精密な組み付けが鍵です: コア、キャビティ、スライダ、リフターなど動く部品間の間隙は非常に厳密である必要があり、通常 0.01〜0.02 mm. の公差を満たす必要があります。この公差はフラッシュを防ぎ、摩耗を減らし、部品の寸法精度を確保します。.
組み立ての必須部品には次のものが含まれます:
- ガイドピンとブッシング: 各サイクルで金型の両半分を正確に整列させます。.
- リターンピン: 部品の排出後、エジェクタプレートを元の位置に戻します。.
- サポートピラー: クランプ力に耐える構造的支持を提供します。.
- ねじとファスナー: すべての部品を歪みなく確実に固定します。.
この段階では、あらゆる部品が完璧にフィットし、拘束なく滑らかな動作を可能にします。適切に組み立てられた金型はダウンタイムを最小化し、生産を一貫させます。特に試作段階や本生産に移行する際に効果的です。.
金型設計と組立を最適化する方法をさらに理解したいですか? 詳細は 注湯成形ガイド で最高の結果を得るための内部ヒントをチェックしてください。.
Step 10 – 金型試作(T1)とサンプリング
金型試作、別名T1は、真の検証が始まる場面です。溶融樹脂を金型に注入して初期サンプルを作る最初の機会です。金型の充填・冷却・排出を密接に観察する実践的なプロセスを想定してください。これらの初期ショットは、ショートショット、フラッシュ、歪みなどの問題を特定するのに役立ちます。.
通常、試作段階にはT1からT3までの複数ラウンドが含まれ、各ラウンドは試験で見つかった問題に対処します。ゲートサイズの調整、射出ピンの位置、冷却回路の変更など、サイクルタイムと部品品質を向上させる調整を行うのが一般的です。.
サンプリング時に監視すべき要点:
- Cycle time: 各射出の所要時間を測定し、全体の生産時間を短縮するために冷却速度または射出速度を最適化します。.
- 反り: 部品がねじれたり曲がったりしていないかを確認します。冷却の調整や材料の微調整を行う必要があることが多いです。.
- フラッシュ: キャビティからはみ出た過剰プラスチックを、金型のクランプを強化するか分離ラインを研磨することで修正します。.
適切に実行された金型試作段階は、注入成形が一貫した高品質の部品を供給することを保証します。全体のプロセスがスムーズに進むようにしたい場合は、詳細なサンプリングと最適化を手掛ける専門の注入成形メーカーと協力することを検討してください。 OEM&ODMサービス.
2025–2026年の所要日数と費用は?
注入成形用の金型を作る際、タイミングと費用が重要な質問になります。通常、全体のプロセスは 30日から75日, で、複雑さとキャビティ数に依存します。.
タイムラインの内訳
- 設計と承認: 1–2週間
- 加工と放電加工: 3–5週間
- 熱処理と研磨: 1–2週間
- 組立と試運転: 1–2週間
キャビティ数と鋼種別のコスト範囲
- 単一キャビティのアルミニウムプロトタイプ金型: おおよそ $3,000 から $10,000
- 単一または複数キャビティの鋼製生産金型: 通常 $20,000 から $150,000+
- キャビティ数と鋼種(H13、S136 など)によって価格が跳ね上がります。カスタム表面仕上げや複雑な冷却チャネルはコストを追加します。.
隠れたDIYコストに注意
自作や安い近道を試みると、しばしば裏目に出ます:
- トラブルシューティングと再設計に追加の時間
- 不良部品品質による素材の無駄
- 金型が早期に壊れた場合の交換コスト
プロに任せると長期的にはコストと頭痛を減らせる。特に複雑な設計や大規模ロットの場合は特に。.
DIY / 内製金型製作 vs 専業メーカー
自分で射出成形金型を作る場合、DIYや内製金型製作のアイデアは魅力的になりがちですが、特にデスクトップCNC機がより手に入るようになってきました。しかし、飛び込む前に現実的な制限を理解することが重要です。.
デスクトップCNCとアルミ型腔の制限:
- 材料の制約: ほとんどのデスクトップCNCセットアップはアルミニウムのような比較的柔らかい金属を扱いますが、注入成形条件下では硬化鋼よりも摩耗が早く進みます。.
- 精度の課題: 品質の高い型を得るために求められる±0.005 mm程度の厳密な公差を、産業用グレードの機械なしで達成するのは困難です。.
- 複雑な幾何形状: アンダーカット、インサート、複雑な冷却チャネルなどの機能は、DIYのセットアップでは提供できない高度な放電加工(EDM)や専門的 tooling を必要とすることが多いです。.
- 耐久性: アルミ prototype moulds は少量の生産には適していますが、長期の生産サイクルには耐えられません。.
これらの理由から、専門の注入成形メーカーのような企業に依頼する方が賢明な選択であることが多いです。 ジノ射出成形 彼らは設計の専門的入力、精密CNC加工、EDM、表面処理、信頼性のある型の試験を提供します — すべて耐久性が高く高品質な型を生産するために不可欠です。.
言い換えれば、短い量やプロトタイプを目指している場合はDIYが魅力的に見えるかもしれません。しかし、それを超える場合、特に少ないトラブルで効率的な生産を望む場合は、Jino のような専門家と提携することで、あなたの注入成形が品質基準と納期の両方を満たすことを保証します。.
お injection mould の注文前のチェックリスト
注入成形の注文を出す前に、時間と費用を節約するためにこのシンプルな10項目チェックリストで全てを再確認してください:
- 3D CAD ファイル準備完了 – STEP、IGS、または X_T ファイルをアップロードします。ドラフト角や均一な壁厚など、注入成形ルールに沿って設計されていることを確認してください。.
- DFMレビュー完了 – 金型実現性の設計チェックを実行して、アンダーカット、リブ、ゲート位置などの問題を早期に検出します。.
- 型の種類とキャビティ選択 – 単発か多腔型か、プロトタイプか生産グレード鋼かを確認します。.
- 材料仕様の最終決定 コアとキャビティに必要な硬度と腐食耐性を備えた適切な鋼を選定します。.
- 冷却チャネル設計済み -従来式または適合性(コンフォーマル)を問わず、冷却が効果的な金型設計を確保します。.
- 加工・放電計画確認済み -CNCおよびEDMの手順が公差と表面仕上げ要件を満たすことを確認します。.
- 表面処理選定済み -ポリッシングやマット、光沢、または製品ニーズに適合するカスタムテクスチャなどのオプションを選択します。.
- 組立詳細準備完了 -スムーズな金型機能のために、抜きピン、ガイドピン、ブッシュなどの部品リストを確認します。.
- 納期とコスト理解済み -納品時間と予算に同意し、改良やサンプルに対する追加料金の可能性を含めます。.
- サンプリングと試験計画済み -初期金型試作(T1–T3)の期待値を設定し、サイクルタイム、たわみ、スパーを評価します。.



 Japanese
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian