

Lo que la mayoría de las personas malentiende sobre el moldeo de silicona
Aquí está la verdad que la mayoría de los proveedores no te dirán: no todos los moldes de silicona son iguales. Muchos confunden silicona sólida con caucho de silicona líquido (LSR), pero son materiales muy diferentes que requieren procesos distintos.
Silicona Sólida, también conocida como silicona Vulcanizada a Alta Temperatura (HTV), es una goma densa suministrada en láminas o bloques. Se procesa comúnmente mediante moldeo por compresión o transferencia, donde la silicona premedida se coloca en un molde y luego se calienta para curar. Este método funciona, pero tiene limitaciones—especialmente para producción en volumen alto—debido a ciclos más largos, costos laborales más elevados y menor control de la consistencia de las piezas.
Por otro lado, Caucho de Silicona Líquido (LSR) es un material de dos componentes, fluido, diseñado específicamente para moldeo por inyección. Ofrece una automatización superior, ciclos más rápidos y una excelente repetibilidad. Debido a que se inyecta en forma de líquido y se cura dentro del molde, el LSR produce piezas casi sin rebabas con tolerancias ultra ajustadas, lo que lo hace ideal para aplicaciones complejas y de alto volumen.
A pesar de estas ventajas, el moldeo por compresión y transferencia siguen siendo comunes en muchos talleres simplemente porque el equipo es más barato y el proceso es familiar. Sin embargo, para industrias exigentes como la médica, automotriz y electrónica de consumo, ceñirse a métodos obsoletos puede limitar la escalabilidad y la calidad de las piezas.
En resumen:
- Silicona Sólida (HTV): Moldeo por compresión/transferencia, más lento, menos preciso.
- Caucho de Silicona Líquido (LSR): Moldeo por inyección, más rápido, altamente automatizado, mejor calidad para volumen.
Comprender estas diferencias es clave si estás considerando piezas de silicona para tu próximo proyecto, especialmente cuando la calidad y el volumen importan.
Cómo Funciona Realmente el Moldeo por Inyección de Caucho de Silicona Líquido (LSR)
Materia Prima: Silicona Líquida de Dos Componentes Curada con Platino (A + B)
El moldeo por inyección de LSR comienza con una silicona líquida de dos componentes, a menudo llamada componentes A y B. Estas dos partes se almacenan por separado para mantener la silicona estable. Cuando se mezclan, curan rápidamente bajo calor, convirtiéndose de líquido en una pieza flexible y duradera. Esta mezcla precisa es fundamental para garantizar una calidad consistente y tiempos de curado rápidos.
Diferencias en las Máquinas: Unidades de Inyección Específicas para LSR, Barriles Enfriados por Agua, Sistemas de Vacío
Las máquinas de moldeo de LSR no son tus inyectores de plástico típicos. Cuentan con unidades de inyección especiales diseñadas para manejar con precisión la baja viscosidad de la silicona líquida. Los barriles están enfriados por agua para evitar que cure prematuramente dentro de la máquina. Además, sistemas avanzados de vacío eliminan el aire del molde, de modo que las piezas salen libres de burbujas y defectos.
Proceso Paso a Paso
- Medición y Mezcla: Los componentes A y B se miden por separado y luego se combinan en la proporción adecuada.
- Inyección: La mezcla líquida se inyecta en el molde bajo presión controlada.
- Curado: El calor en el molde inicia el proceso de curado, solidificando el silicona.
- Retiro: Una vez curado, el molde se abre y se expulsa la pieza terminada.
(Se pueden agregar marcadores de diagramas para estos pasos para visualizar el flujo.)
Sistema Cold-Deck y Hot-Runner Explicados de Manera Sencilla
Los moldes de LSR suelen usar sistemas de canal frío o caliente para gestionar el flujo de silicona:
- Sistema Cold-Deck: La silicona en el canal se mantiene a temperatura ambiente y cura junto con la pieza. Esto puede generar desperdicio, pero ofrece un tooling más simple.
- Sistema Hot-Runner: La silicona en el canal permanece líquida y se mantiene a una temperatura controlada para evitar el curado, reduciendo desperdicio y acelerando los ciclos. Este sistema es más complejo, pero ideal para producción en volumen alto.
Comprender estos conceptos básicos te ayudará a elegir la mejor configuración para tus necesidades de producción. Para más información sobre cómo se aplica el moldeo por inyección en industrias precisas, consulta nuestro análisis detallado de cómo se usa el moldeo por inyección en la industria médica.
Ventajas clave del moldeo por inyección de LSR frente al moldeo por inyección de plásticos tradicionales
El moldeo por inyección de caucho de silicona líquida (LSR) ofrece varios beneficios que lo hacen destacar en comparación con el moldeo por inyección de plásticos tradicionales. Aquí tienes por qué muchas industrias eligen LSR para sus piezas de silicona:
-
Biocompatibilidad y Cumplimiento con FDA/ISO 10993
El LSR es seguro para contacto con el cuerpo humano, lo que lo hace ideal para productos médicos y de cuidado infantil. Cumple con estrictos estándares de la FDA y ISO 10993, asegurando que sea hipoalergénico y no tóxico.
-
Resistencia extrema a temperaturas (−50 °C a +250 °C)
A diferencia de muchos plásticos, el LSR mantiene sus propiedades en un amplio rango de temperaturas. Permanece flexible en frío extremo y no se degrada ni derrite en altas temperaturas, perfecto para sellos automotrices o electrónica que enfrentan condiciones variables.
-
Elasticidad superior y resistencia a desgarros
Las piezas de LSR se estiran y vuelven a su forma sin romperse, proporcionando durabilidad y rendimiento duradero. Esta elasticidad es difícil de igualar con la mayoría de los termoplásticos, especialmente para aplicaciones que requieren flexión frecuente.
-
Piezas sin rebabas y tolerancias ultraajustadas (±0.025 mm posible)
El moldeo por inyección de LSR produce piezas limpias y precisas con mínima rebaba (material sobrante). Los ingenieros pueden lograr tolerancias muy ajustadas, críticas para aplicaciones como dispositivos médicos o sellos precisos.
-
Producción totalmente automatizada y de alta cavitación
El proceso está altamente automatizado, permitiendo ejecuciones eficientes en grandes volúmenes con múltiples cavidades por molde. Esto reduce los costos de producción con el tiempo y garantiza una calidad consistente.
Si estás interesado en entender más sobre las ventajas del moldeo por inyección, especialmente en plásticos, consulta esta guía detallada sobre ventajas del moldeo por inyección. Esto puede ayudarte a comparar mejor los procesos tradicionales de plásticos con el moldeo por inyección de LSR.
Cuándo el moldeo por inyección de LSR es la opción correcta (Tabla de decisiones)
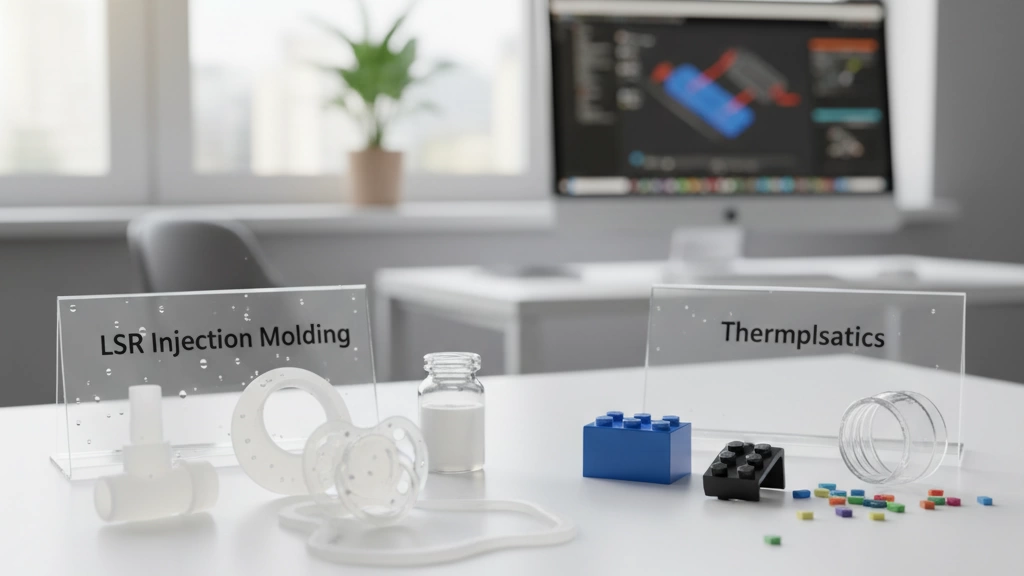
Elegir el método de moldeo de silicona adecuado depende de las necesidades de tu producto, presupuesto y volumen de producción. Aquí tienes una tabla de decisiones rápida comparando el moldeo por inyección de caucho de silicona líquido (LSR), el moldeo por inyección de termoplásticos y el moldeo por compresión de silicona en factores clave:
| Factor | Moldeo por inyección de LSR | Moldeo por inyección de termoplásticos | Moldeo por compresión de silicona |
|---|---|---|---|
| Costo del material | Mayor inversión inicial pero calidad estable | Menor, ampliamente disponible | Moderado, depende de la calidad de silicona |
| Volumen adecuado | Mejor para ejecuciones en grandes volúmenes y automatizadas | Ideal para volúmenes muy altos | Mejor para volúmenes bajos a medianos |
| Tiempo de entrega | Medio – la configuración de la herramienta lleva tiempo, producciones rápidas | Tiempos de ciclo más cortos, configuración inicial más rápida | Tiempos de ciclo más largos debido a pasos manuales |
| Precisión y Tolerancia de la pieza | Tolerancias ultraajustadas (±0.025 mm) | Buena precisión pero menos flexibilidad elástica | Menor precisión, puede ocurrir más rebaba |
| Complejidad del diseño | Formas complejas y posible sobremoldeo en 2K | Diseños complejos posibles, piezas menos elásticas | Limitado a formas más simples |
| Elasticidad y Resistencia a desgarros | Superior, ideal para sellos flexibles | Menor elasticidad | Buena, pero variable dependiendo del silicona |
| Resistencia a la temperatura | Amplio rango (−50 °C a +250 °C) | Buena pero limitada en temperaturas extremas | Buena resistencia pero menos consistente |
| Nivel de automatización | Totalmente automatizado, posible alta cavitación | Altamente automatizado | Mayormente manual o semi-automatizado |
Esta tabla ayuda a aclarar cuándo elegir el moldeo por inyección de LSR. Si necesitas:
- Piezas de alta precisión y flexibilidad para dispositivos médicos o productos para el cuidado del bebé,
- Grandes volúmenes con calidad consistentey
- Superior resistencia a la temperatura y biocompatibilidad,
entonces el moldeo por inyección de LSR suele ser la opción correcta.
Para aplicaciones más sencillas con plazos de entrega más cortos y menores necesidades de elasticidad, el moldeo por inyección de termoplásticos o el moldeo por compresión podrían ser una mejor opción. Comprender estos compromisos te ahorra tiempo y dinero, asegurando el rendimiento del producto.
Para una comprensión más profunda de los métodos de moldeo por inyección y sus usos, consulta nuestro desglose de para qué se utiliza el moldeo por inyección.
Aplicaciones del mundo real y estudios de caso
El moldeo por inyección de caucho de silicona líquida (LSR) es una solución preferida en muchas industrias donde la precisión, durabilidad y seguridad son importantes.
Médico
La biocompatibilidad y las tolerancias estrictas del LSR lo hacen perfecto para fabricar dispositivos médicos como catéteres, sellos y máscaras respiratorias. Estas piezas deben cumplir con estrictas normas de la FDA y la ISO 10993, garantizando la seguridad y fiabilidad del paciente.
Cuidado del bebé
La suavidad y seguridad de la silicona la hacen ideal para productos para bebés como pezones, chupetes y biberones. La inyección de silicona Jino soporta producciones de alto volumen—actualmente alrededor de 1.2 millones de pezones de biberón de LSR mensualmente—ofreciendo una calidad constante en la que confían los padres.
Electrónica de consumo
Sellos portátiles, teclados flexibles y carcasas impermeables se benefician de la elasticidad y resistencia al calor de la silicona. El moldeo por inyección de LSR proporciona tolerancias ultra ajustadas que ayudan a mantener estos dispositivos duraderos y fáciles de usar.
Automoción
Las juntas de silicona, las cubiertas de bujías y otros sellos de motor deben soportar condiciones extremas. El LSR resiste bien en el compartimento del motor de −50 °C a +250 °C, manteniendo los vehículos en funcionamiento y proporcionando una larga vida útil.
Estos ejemplos muestran por qué muchas marcas médicas y de consumo prefieren el moldeo por inyección de Jino para sus piezas de silicona—combinando experiencia con una producción escalable y apta para salas limpias para cumplir con altos estándares en el mercado de España. Para más información sobre las ventajas de las tecnologías de moldeo por inyección, consulta nuestra guía detallada sobre tipos de moldeo por inyección.
Directrices de diseño que todo ingeniero debe conocer para LSR
Diseñar para el moldeo por inyección de caucho de silicona líquida (LSR) requiere atención a varios factores clave para garantizar que las piezas sean precisas y funcionales.
Recomendaciones sobre el grosor de las paredes
Apunta a un grosor de pared uniforme entre 1.5 mm y 3 mm para evitar puntos débiles o curado desigual. Un grosor consistente ayuda a prevenir deformaciones, marcas de hundimiento y llenado incompleto.
Posibilidades de rebajes y sobreinyección
La flexibilidad del LSR permite rebajes, pero estos requieren características especiales en las herramientas, como núcleos colapsables. La sobreinyección de LSR sobre plásticos o metales es común, permitiendo piezas complejas de múltiples materiales con una excelente adhesión.
Consideraciones sobre la línea de separación y expulsión
Planifica las líneas de separación para facilitar la apertura del molde sin dañar características delicadas. Los pasadores de expulsión deben colocarse en secciones más gruesas para evitar marcas en superficies visibles. Una expulsión suave es clave para mantener tolerancias estrictas y prevenir rebabas.
Tasas de contracción y compensación en el molde
El LSR típicamente se contrae aproximadamente entre 1.5% y 3% durante el curado. Los fabricantes de moldes deben ajustar las dimensiones del molde en consecuencia para cumplir con las especificaciones exactas. Este rango de contracción es ligeramente mayor que el de la mayoría de los termoplásticos, por lo que una comunicación estrecha con su socio de moldeo es crucial.
Seguir estos consejos de diseño ayuda a los ingenieros a aprovechar al máximo las propiedades únicas del LSR sin sorpresas durante la producción. Para más información sobre herramientas de moldeo precisas y soporte de diseño, considere explorar opciones de herramientas de moldeo por inyección de alta calidad que se ajustan a las necesidades específicas del LSR.
Consideraciones sobre herramientas y costos en 2025
Cuando se trata de herramientas para el moldeo por inyección de caucho de silicona líquida (LSR), espere costos iniciales más altos en comparación con moldes plásticos típicos. Los moldes de LSR generalmente oscilan entre 30.000 y 100.000 euros dependiendo de la complejidad y el número de cavidades. A pesar de la inversión inicial más elevada, estos moldes duran más y ofrecen una precisión más consistente debido a la resistencia al desgaste del procesamiento del silicona.
Un factor importante que afecta el costo de las herramientas es el tipo de canal:
- Sistemas de canal frío son más económicos de construir pero generan más desperdicio de material ya que el silicona en el canal se solidifica y se descarta.
- Sistemas de canal caliente con válvula cuestan más inicialmente pero reducen los residuos al mantener el silicona en estado líquido en el canal, mejorando la eficiencia—ideal para producción en volumen alto.
Las cantidades mínimas de pedido (MOQs) para moldeo por inyección de silicona líquida (LSR) generalmente comienzan alrededor de 5,000 a 10,000 piezas por cavidad para justificar la inversión en herramientas. Para lotes más pequeños, el moldeo por compresión o transferencia puede ser más rentable a pesar de ciclos más lentos.
Para fabricantes con sede en España que buscan un equilibrio entre costo y calidad, entender estas compensaciones en las herramientas ayuda a asegurar el socio adecuado para proyectos de LSR. Para una visión complementaria sobre costos generales de moldeo por inyección de plásticos y herramientas, consulte nuestro recurso detallado sobre el moldeo por inyección de plástico de precisión.
Limitaciones y Cuándo NO Debe Elegirse LSR
Aunque el moldeo por inyección de caucho de silicona líquida (LSR) ofrece muchas ventajas, no es la opción ideal para todos los proyectos. Aquí hay algunas limitaciones a tener en cuenta:
| Limitación | Explicación | Impacto |
|---|---|---|
| Costo Mayor del Material | El LSR cuesta más que la mayoría de los termoplásticos. | Aumenta los gastos generales de producción. |
| Ciclos más largos | El curado del LSR tarda más que los plásticos típicos. | Una producción más lenta puede afectar los plazos de entrega. |
| Limitaciones de Color | Difícil de lograr colores profundos y vibrantes; persisten problemas de translucidez. | Limita las opciones estéticas para algunos productos. |
Si su proyecto necesita materiales económicos, ciclos cortos o colores intensos, los termoplásticos podrían ser una mejor opción. Además, cuando el volumen es bajo o la rapidez en la entrega es crítica, otros métodos de moldeo de silicona o plásticos pueden ser más prácticos.
Comprender estos factores le ayuda a evitar errores costosos y a elegir el material y proceso adecuados para las necesidades de su producto. Para más información sobre costos de materiales y tiempos de procesamiento, consulte nuestra guía sobre para qué se utilizan los plásticos en el moldeo por inyección.
Cómo Elegir un Socio Confiable en Moldeo por Inyección de LSR
Elegir el socio adecuado para el moldeo por inyección de caucho de silicona líquida (LSR) puede hacer o deshacer su proyecto. Esto es lo que debe tener en cuenta:
| Factor Clave | Por qué es importante |
|---|---|
| Capacidad en Sala Limpia (ISO 7 / ISO 8) | Esencial para piezas médicas y de cuidado infantil para cumplir con los estándares de higiene y evitar contaminación. |
| Herramientas internas vs subcontratadas | Las herramientas internas significan una mayor rapidez en la entrega y un control de calidad más estricto. La subcontratación puede añadir tiempo de espera. |
| Experiencia con LSR 2K + Sobremoldeo de plástico | Gestionar el moldeo en dos fases requiere experiencia para garantizar una unión perfecta y dimensiones precisas. |
Un socio fiable como jino inyección de plástico ha generado confianza con las principales marcas médicas y de consumo en España mediante la combinación de entornos de sala limpia de última generación con capacidades avanzadas de herramientas. Su experiencia en procesos de multi-material, incluyendo inyección de LSR 2K y sobremoldeo de plástico, asegura que las piezas cumplen con tolerancias estrictas y estándares regulatorios.



 Spanish
 English
 French
 German
 Italian
 Polish
 Russian
 Japanese
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian