
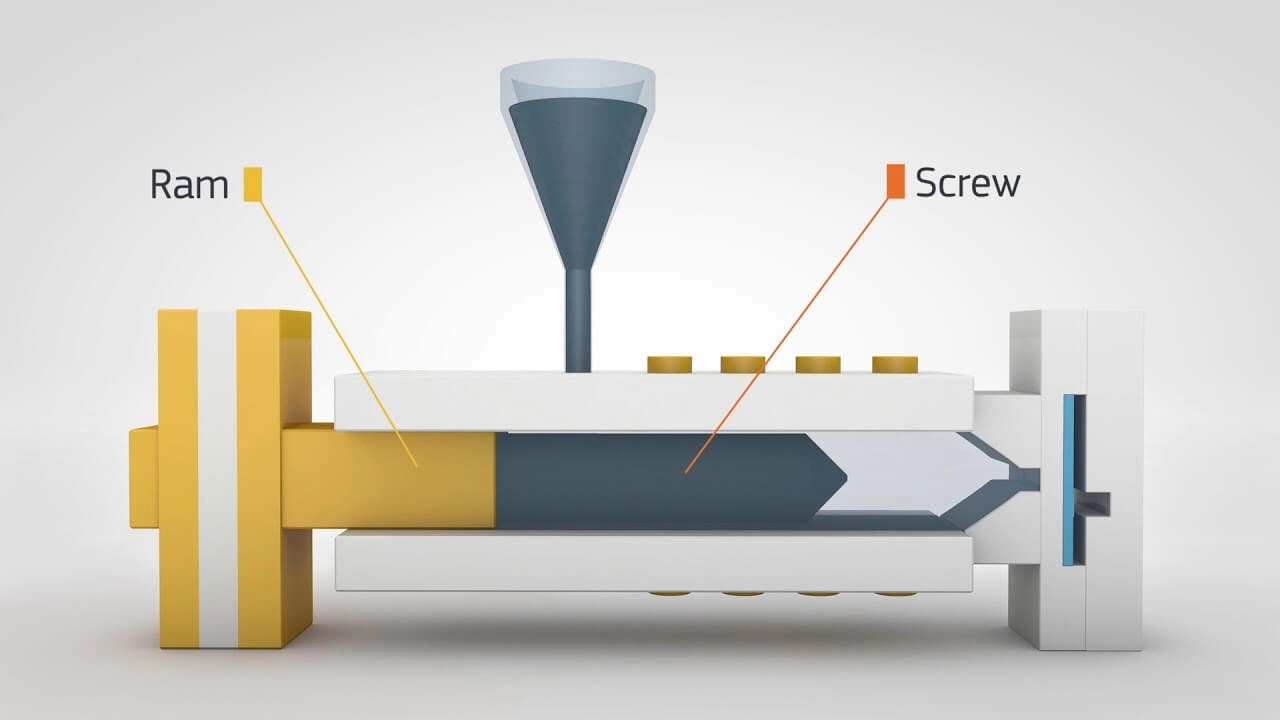
射出成形とは何か、どのように機能するのか?
射出成形は、溶融材料を金型腔に押し込んで正確で複雑なプラスチック部品を作るための製造プロセスです。以下は、その仕組みを簡単に段階的に説明したものです:
- 材料選択: このプロセスは、製品のニーズに基づいて適切なプラスチック樹脂—熱可塑性樹脂、熱硬化性樹脂、またはエラストマー—を選ぶことから始まります。.
- 融解: 選定された樹脂粒子は溶融して流体になります。.
- 射出: この溶融プラスチックは高圧下で密閉された型腔へ注入されます。.
- 冷却: 型内でプラスチックは冷却されて固化し、腔の正確な形状を取ります。.
- 射出: 冷却後、完成した部品は型から排出され、次のサイクルの余地を作ります。.
このプロセスを信頼性のあるものにする主な構成要素は以下のとおりです:
- 射出ユニット: プラスチックを溶かして注入する役割。.
- 金型クランプ: 高圧に対して金型をしっかり閉じた状態に保つ。.
- 精密工具製作: 部品の形状、質感、細部を定義するカスタム金型。.
射出成形が際立つ理由は、その能力にあります 溶融プラスチックを非常に高い圧力で, をかけて、金型腔の隅々まで完全に充填させることができる点です。これにより、部品は卓越したディテール、強度、そして一貫性を持ち、量産・高精度製造に不可欠となります。.
射出成形が広く用いられる主な理由
射出成形は大量生産に最適であるため際立っています。千個、または百萬個の部品が必要な場合でも、1ピースあたり10〜60秒のサイクルタイムを実現し、大量生産に非常に効率的です。.
成形 tooling の初期コストは高い場合がありますが、大量生産での単価は大幅に下がるため、規模を拡大する際にはコスト効果が高くなります。.
もう一つの大きな理由は精度です。射出成形は±0.005インチまでの厳しい公差を実現し、複雑な形状、アンダーカット、非常に薄い壁を持つデザインも可能にします。.
また、熱可塑性樹脂、熱硬化性樹脂、エラストマーを含む幅広い材料に対応しており、強度を高める添加剤、カラーオプション、あるいはエコフレンドリーな機能を含めることもできます。.
ここでの要は一貫性です。科学的な成形技術は、欠陥を最小限に抑えつつ各部品を均一にすることを保証し、反復可能な生産サイクルにとって重要です。.
ガラス繊維などの充填材を用いると、重量を増やさずに引張強度を改善し、強度と耐久性が向上します。.
環境持続性もプロセスに組み込まれています。スクラップ材は再粉砕して再利用でき、多くのメーカーが生体由来またはリサイクル樹脂オプションを提供して環境影響を抑えます。.
設計の柔軟性は大きく、挿入成形、オーバーモールド、多色部品、独自のテクスチャをすべて一度の射出で実現できます。.
自動化は生産をさらにスピードアップさせ、労働コストを削減し、製品を市場へより速く届けます。.
最後に、表面仕上げはマット、光沢、彫刻された詳細など、どんな仕上げでもきれいで均一に仕上がります—しばしば追加の仕上げ工程が不要です。.
これらの要素がすべて組み合わさって、インジェクション成形が効率的で正確、かつスケーラブルなプラスチック量産の選択肢として、日本を含む世界各地で依然として主流である理由を説明します。.
インジェクション成形 vs. 他の製造方法
インジェクション成形が人気である理由を理解するには、他の一般的なプラスチック製造方法と比較してみましょう:
| 方法 | 最適な用途 | 利点 | 欠点 | Cost per Part |
|---|---|---|---|---|
| 射出成形 | 大容量・複雑な部品 | 高速サイクル、厳密な公差、堅牢な部品 | 初期金型コストが高い | 大規模ロットには低コスト |
| CNC加工 | プロトタイプ、低ボリューム | ワンオフには迅速、精度は良好 | 大ロットには遅い、材料の廃棄 | 高 |
| 3Dプリンティング | プロトタイプ、カスタム形状 | 金型不要、小ロット向けが速い | 耐久性が劣る、材料オプションが限定的 | Moderate to high |
| 押出成形 | プロファイル、チュービング | 連続生産、低コスト | 単純な断面に限定 | 低 |
| ブローモールディング | 中空部品(ボトル、タンク) | 中空形状に最適 | 固体や複雑な形状を作ることができない | 低〜中程度 |
注塑成形が勝る時
注塑成形は、次のニーズがあるときの定番です:
- 高い生産量: 千個、あるいは百万単位の生産が最適です。.
- 複雑な形状: 薄肉やアンダーカットの複雑なデザイン。.
- 厳密な公差: ±0.005インチの精度により、一貫した品質を保証します。.
コスト効果が高く、精密で高速なプラスチック部品の生産を求める多くの日本のメーカーにとって、他の方法と比べて注塑成形は依然として不可競です。.
産業全体での一般的な用途

射出成形は信頼性と多用途性から、多くの産業で重要な役割を果たしています。以下は主要な分野での使用例です:
自動車
ダッシュボードやバンパーから、燃費向上を図る軽量部品まで、注塑成形は堅牢で精密な部品を作り、厳しい安全基準を満たしつつ過剰な重量を追加しません。.
医療
滅菌可能なデバイス、注射器、そして生体適合部品は一般的な製品です。プロセスは信頼性の高い医療機器に必要な厳密な公差と材料純度をサポートします。.
消費財
包装、玩具、電子機器の筐体は、注塑成形の一貫した、詳細な部品を高速かつ大規模に生産する能力の恩恵を受けます。コストを抑えつつ品質を維持します。.
航空宇宙と電子機器
ここでは、耐熱性があり精密なエンクロージャと軽量部品を見つけられます。射出成形は、これらのハイテク分野で要求される複雑な設計と厳格な性能要件に対応します。.
ジノ射出成形の実例
ジノは自動車パネル、医療機器のハウジング、消費者向け電子部品の大量生産を通じて米国の顧客をサポートしてきました—精密さ、耐久性、迅速な対応を提供し、競争力を維持するための信頼できるパートナーです。.
潜在的な欠点と克服方法
射出成形には多くの利点がありますが、いくつかの課題も伴います。注意すべき点とその対処法をご紹介します。.
初期の金型コストが高い
射出成形用の金型は初期投資が高額になることがあります。この投資は、小規模ロットやスタートアップにとって障壁となることがあります。朗報として、ジノ射出成形のような経験豊富なメーカーと協力すれば、長持ちする最適化された tooling を入手でき、ミスのコストを抑えられます。これにより、全体の過程が長期的にはよりコスト効果的になります。.
金型のリードタイム
金型の製作は即座には進みません。部品を早く手に入れたい場合、リードタイムがプロジェクトを遅らせることがあります。速度を上げるには、アルミニウムのプロトタイプを検討してください。生産性が高く、設計のテストと微調整を、最終の鋼製金型へ投資する前に行えます。このアプローチは遅延を最小限に抑え、プロジェクトを軌道に乗せます。.
設計の制約
射出成形には、設計を円滑に進めるためのいくつかの設計ルールがあります。例えば、壁厚を均一に保ち、適切なベントを設けることは、反りやエアトラップの欠陥を避けるために必須です。これらの制限を克服する最良の方法は、初めから業界のベストプラクティスに従うことです。ジノの専門知識とともに、部品を美しく設計し、毎回完璧に金型成形できるよう指導を受けられます。.
これらの一般的な欠点を理解し、賢明な解決策を適用することで、射出成形を用いて正確でコスト効果の高いプラスチック部品を最大限活用できます。.
ジノ射出成形をパートナーとして選ぶ理由
米国での射出成形において、ジノ射出成形が3つの重要な理由で際立っています:
信頼できる専門知識
- あなたの仕様に合わせたカスタム tooling
- 製品ニーズに合わせたスマートな材料選択
- あらゆる生産規模に対応できるフルスケールの生産能力
信頼できる品質と納期
- 厳格な品質管理により一貫した精密部品を保証
- 納期厳守でプロジェクトをスケジュール通りに
- 大規模生産を費用対効果の高いものにする競争力のある価格設定
クライアントとの実績
私たちが達成したことを簡単に振り返ります:
| クライアント産業 | プロジェクトタイプ | 成果 |
|---|---|---|
| 自動車 | ダッシュボードのコンポーネント | 100万点以上の部品を納品 |
| 医療 | 滅菌可能なデバイス | 欠陥ゼロ、完全なコンプライアンス |
| 家電 | 筐体 | 迅速な納期、高い耐久性 |



 Japanese
 English
 French
 German
 Spanish
 Italian
 Polish
 Russian
 Korean
 Arabic
 Dutch
 Portuguese
 Swedish
 Norwegian
 Belarusian
 Armenian